



Moulage en sable de votre produit : techniques expertes pour pièces métalliques de précision
Voir le processus de moulage en sable vert
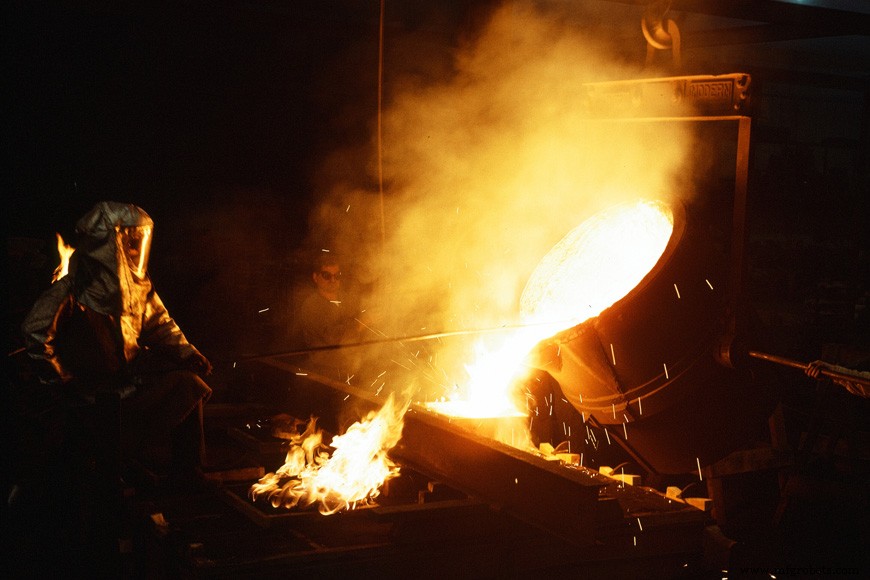
Bien qu'il existe de nombreux types de moulage métallique, le moulage en sable est de loin le plus couramment utilisé.
Le processus semble trompeusement simple. Une réplique de l'objet métallique désiré est poussée dans le sable de fonderie, où elle crée un « négatif » creux de l'objet. Ce vide est rempli de métal en fusion, capturant ses détails. Quand le vide refroidit, l'objet métallique est retiré du sable, avec le design original fidèlement capturé.
Quiconque a construit un château de sable complexe ou une sculpture de sable a quelque expérience de la façon dont le sable peut bien capturer de petits designs. En plus d'être malléable, le sable est peu coûteux et résistant dans les conditions de haute chaleur nécessaires pour le moulage métallique.
Le principe de base du moulage en sable
Le moulage en sable peut être fait dans n'importe quel espace terreux qui tiendra sa forme autour du métal en fusion. Dans cette vidéo, de l'aluminium liquide est versé dans un nid de fourmis abandonné. Après le refroidissement du métal, il est déterré et nettoyé, et le moulage résultant a capturé la forme de l'habitat.
Un artiste crée une sculpture par moulage en sable dans une fourmilière vide
Quand les fourmis ont construit leur nid, elles comptaient sur les mêmes qualités que les mouleurs en sable : des grains de terre bien tassés peuvent créer une structure résistante à l'effondrement. Dans ce cas, l'habitat garde sa forme même quand de l'aluminium en fusion est introduit.
Moulage en sable : un métier d'artisan
Bien sûr, les fourmis ne créent pas d'espaces avec le moulage en tête. Pendant le moulage en sable « dans la nature », il y aura des problèmes d'échappement des gaz du moule, de perméabilité de toutes les parties de l'habitat, et du taux de refroidissement dans chaque chambre. Des zones du métal peuvent être affaiblies à cause de taux de refroidissement différentiels — ce qui est sans importance pour une pièce d'art intéressante et attrayante qui ne supportera pas de charge.
Cependant, la structure et la faiblesse du métal sont pertinentes pour les moulages industriels qui devront faire face à des contraintes mécaniques, comme les pièces de moteur et éléments de construction. C'est la gestion de ces aspects de la métallurgie qui rend le moulage en sable dépendant de techniques précises et d'expertise.
Pour commencer le processus de moulage en sable, le sable de fonderie est préparé dans des malaxeurs (mullers), qui mélangent le sable, l'agent liant, et l'eau. Des aérateurs sont utilisés pour ameublir le sable et le rendre plus facile à mouler. Des coupeurs de sable, opérant sur une pile au sol de la fonderie, peuvent être utilisés à la place des malaxeurs. La livraison du sable au sol de moulage peut se faire par camions benne ou pelles, ou par convoyeurs à bande.
Au sol de moulage, le sable est formé en moules ; les moules peuvent être placés au sol ou livrés par convoyeurs à une station de coulée. Après coulée, les pièces sont retirées des châssis. Le sable adhérent est retiré par une station de décochage. Le sable usagé est retourné aux bacs de stockage par convoyeur à bande ou autres moyens.
Il y a une énorme variété d'équipements et de méthodes disponibles pour la fonderie. Ceux-ci vont de simples dispositifs économiseurs de main-d'œuvre pour les ouvriers de fonderie, à des unités complètement mécanisées qui font tout, du moulage au décochage. Le niveau d'automatisation qu'une fonderie utilise est basé sur l'économie de la ligne de production. Une entreprise produisant des milliers de pièces similaires, comme un constructeur automobile, peut utiliser plus d'automatisation qu'une fonderie « à la commande » (jobbing) qui fait de petites séries de pièces très différentes.
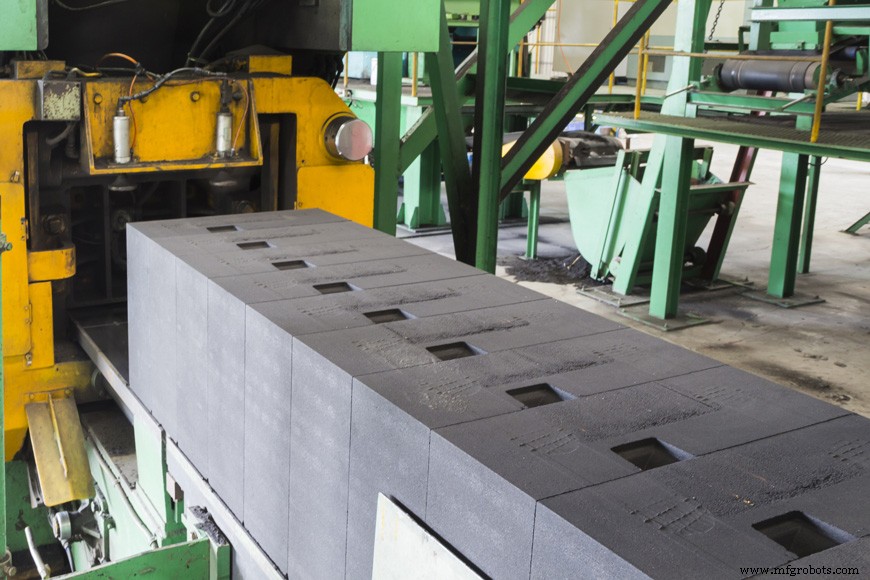
Qu'elle soit automatisée ou non, les fonderies utilisent les mêmes types d'outils en production de moulage en sable. Un châssis (flask) est un cadre rigide utilisé pour tenir le sable qui forme un moule. Les châssis consistent généralement en deux parties : la section supérieure, appelée cadre supérieur (cope), et la section inférieure, le cadre inférieur (drag). Quand plus de deux parties sont utilisées, les sections intermédiaires sont appelées joues (cheeks). Dans de nombreuses fonderies, ce châssis est posé sur une « planche de fond » (bottom board). Cette planche est utilisée pour que quand le châssis est retiré, le moule puisse encore être déplacé pour le retrait du modèle, la coulée, et d'autres étapes importantes.
Les fonderies utilisent trois versions de châssis : serrés (tight), à charnière (snap), et coulissants (slip). Châssis serrés restent en place pendant que le moule est rempli de métal. Châssis à charnière sont charniérés sur un coin et verrouillés sur le coin diagonal opposé. Les mouleurs décrochent et retirent ces châssis après avoir fermé le moule. Châssis coulissants sont de construction solide et s'effilent de haut en bas sur les quatre côtés : ils glissent hors d'un moule en sable fermé facilement. Les châssis à charnière ou coulissants permettent au mouleur de faire de nombreux moules avec un seul châssis.
Avant de couler les moules à châssis à charnière ou coulissants, une chemise de coulée en bois ou métal est placée autour du moule et un poids mis sur le dessus pour empêcher le cope de se soulever. Les sections cope et drag sur tous les châssis sont maintenues en alignement correct par des goupilles et guides de châssis.
Les châssis peuvent être remplis de sable à la pelle manuelle, par gravité depuis des trémies aériennes, chargés par bande continue depuis un silo, ou remplis serrés par des lanceurs de sable mécaniques (sand slingers). Les très grands moules peuvent être remplis par une grue aérienne équipée d'une benne preneuse.
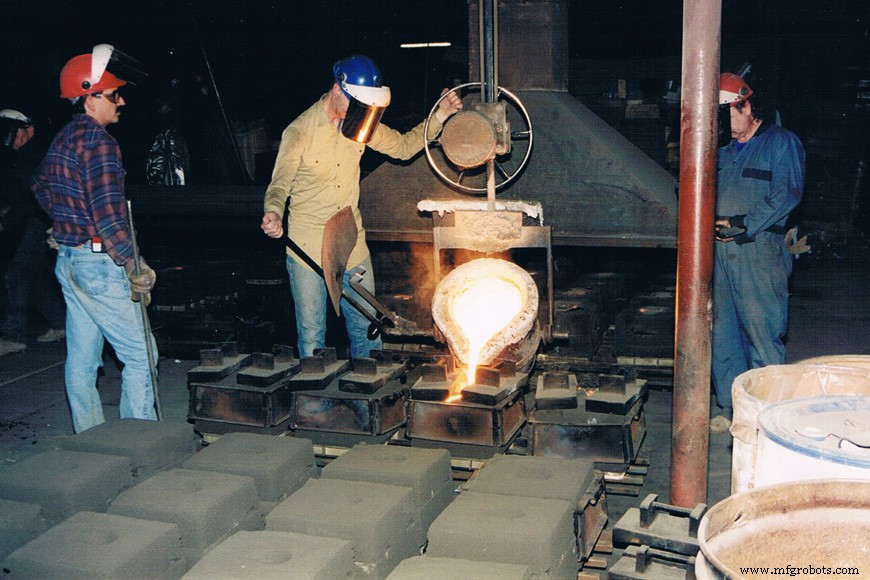
Le tassage manuel (hand ramming) est la méthode la plus simple de compactage du sable. Pour augmenter le rythme, des pilonneuses pneumatiques sont utilisées. La méthode est lente car le sable est tassé par couches, et il est difficile d'obtenir une densité uniforme. Des résultats plus uniformes et des taux de production plus élevés sont obtenus par des machines à compression (squeezing machines). Les compresseurs manuels étaient limités aux petits moules et sont maintenant obsolètes. Les machines à air comprimé fonctionnent pour des moules plus grands et sont aussi beaucoup plus rapides. Les machines de moulage par compression produisent la plus grande densité de sable au sommet du châssis et la plus tendre près de la ligne de joint du modèle.
Dans les machines de moulage par secousse (jolt molding machines), le modèle est placé sur une plaque attachée au sommet d'un cylindre à air. Après que la table est levée, un port à libération rapide s'ouvre, et le piston, la plaque, et le moule tombent librement contre le sommet du cylindre ou des tampons de frappe. L'impact tasse le sable. Les densités produites par cette machine sont les plus grandes près de la ligne de joint du modèle et les plus tendres près du sommet du châssis. Comme unité séparée, elle est utilisée principalement pour les travaux moyens et grands. Quand des machines à secousse simples sont utilisées sur de grands travaux, il est d'usage de tasser manuellement le sommet du châssis avec un marteau pneumatique.
Les machines secousse-compression (jolt squeeze machines) utilisent les deux procédures. La plaque est montée sur deux cylindres à air : un petit pour la secousse, et un grand pour comprimer le moule. Elles sont largement utilisées pour les travaux petits et moyens, avec des modèles sur plaque d'adaptation ou gatés.
Parfois, des dispositifs de démoulage du modèle peuvent être incorporés avec des machines à secousse ou compression. Ces machines retirent le modèle du moule automatiquement. Le retrait du modèle peut aussi être accompli en utilisant des machines secousse-bascule-retrait ou secousse-compression-renversement-retrait. Ces machines vibrent le moule pour permettre au modèle d'être plus facilement retiré : l'énergie cinétique de la vibration se déplace différemment à travers le sable que le métal et aide les composants à se séparer. Les machines renversement-retrait (rollover draw) retournent le moule à l'envers pour laisser le modèle tomber plus facilement. Les machines bascule (rockover) inclinent le moule mais ne vont pas aussi loin.
Le lanceur de sable (sand slinger) est le type de machine de tassage le plus largement applicable. Il consiste en une pompe rotative appelée impulseur qui se trouve au bout d'un bras à double articulation. Ce bras a des convoyeurs montés dessus qui alimentent le sable vers l'impulseur. L'impulseur tourne à grande vitesse et donne au sable la vitesse pour tasser fermement dans le moule à l'impact. La tête de la machine peut être dirigée vers toutes les parties du châssis. Cela peut être fait manuellement sur les grandes machines ou automatiquement contrôlé dans les lignes de production à haute vitesse pour les petits moules.
Les vibrateurs sont utilisés sur toutes les machines de retrait de modèle. Ils libèrent le modèle de l'emprise du sable avant le retrait. Leur utilisation réduit les dommages au moule au minimum quand le modèle est extrait et a l'avantage additionnel de produire des moulages de taille plus uniforme. Les vibrateurs sont généralement à air comprimé.
Les petits moulages peuvent être coulés en utilisant des méthodes de moulage empilé (stackmolding). Dans ce cas, chaque châssis a une cavité drag moulée dans sa surface supérieure et une cavité cope dans sa surface inférieure. Ceux-ci sont empilés les uns sur les autres à une hauteur appropriée et coulés depuis une colonne commune.
Métallurgie et le mouvement des makers
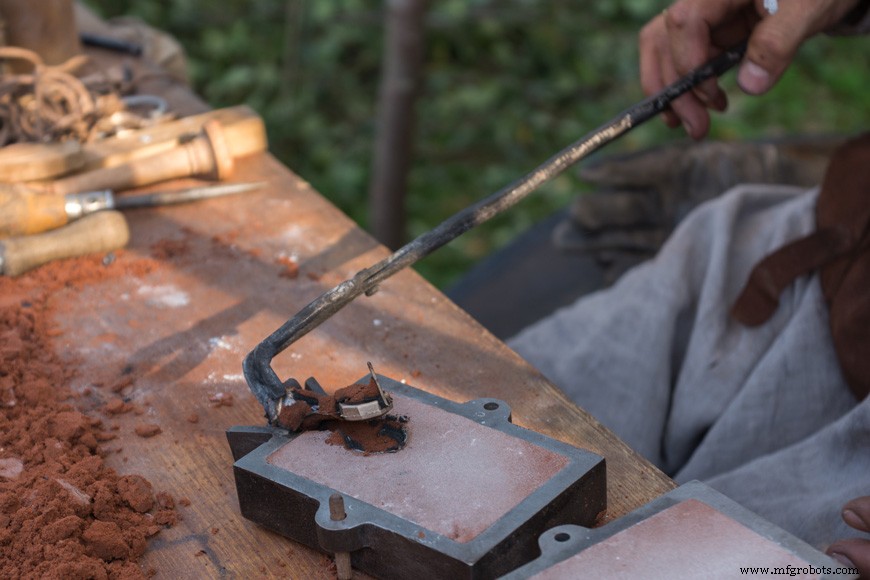
Les premiers métallurgistes coulaient le bronze et le laiton dans de petites opérations de quelques artisans. Puis, sur la longue période de l'Âge du Fer, et continuant à travers la Révolution Industrielle, les fonderies sont devenues de grandes opérations spécialisées dans la gestion des températures extraordinairement hautes nécessaires pour faire des moulages en acier et fer et suivre les demandes de production d'une économie en croissance. Récemment, il y a eu un mouvement pour récupérer les compétences de fabrication traditionnelles. Les amateurs avec des fonderies domestiques utilisent des métaux avec des températures de fusion plus basses que le fer et l'acier pour des raisons de sécurité et de complexité, mais beaucoup des étapes qu'ils font sont les mêmes. Regarder le processus se mettre en place peut démystifier le travail de moulage.
Le créateur YouTube The King of Random démontre le moulage d'aluminium dans cette courte vidéo de sa Mini Fonderie Métallique domestique. Pour la plupart de ses moulages, il utilise une méthode de « Moulage en Mousse » (Foam Casting), une forme de moulage à cire perdue où une forme en polystyrène est enterrée dans du sable de terrain de jeu lâche. À 6:42, il montre comment le moulage en sable vert produit une meilleure finition de surface. Le conteneur en bois qu'il utilise forme un « châssis serré » (tight flask).
King of Random démontre le moulage avec sa fonderie domestique.
Un des aspects importants de cette vidéo est l'accent sur la sécurité. On voit comment l'écaillage (spalling) peut arriver quand du métal chaud verse sur du béton : un accident incroyablement dangereux qui est la raison pour laquelle beaucoup de fonderies sont conçues avec des sols en terre. Le moulage métallique est intéressant et amusant, mais le risque de blessure grave est élevé.
Moulage en sable : une tradition innovante
Les fonderies fabriquent des objets métalliques depuis des millénaires, et pendant ce temps, le principe de base du moulage en sable est resté le même : verser du métal dans un vide fait de grains de sable bien tassés. Les objets moulés en sable sont omniprésents à l'ère industrielle : une partie importante de la plupart des machines industrielles, moteurs, et nombreux éléments architecturaux. Pourtant, l'industrie a innové pour aider à augmenter la sécurité, la taille, la constance, et la vitesse, et cette forme de manufacture sous-tend l'innovation des inventeurs et designers créant les technologies de demain. Le moulage en sable est alors un ensemble intéressant de paradoxes. C'est un processus qui semble simple mais prend de la complexité et de l'artisanat pour perfectionner. C'est à la fois l'une des compétences les plus traditionnelles et un site d'innovation constante et continue. Il n'est pas étonnant qu'aujourd'hui le travail de la fonderie soit redécouvert par les amateurs et les curieux, cherchant à comprendre l'histoire des objets que nous utilisons chaque jour.
Article précédent : Méthodes de moulage métallique - Processus de moulage métallique | Article suivant : Modelage
Processus de fabrication
- Prototypage rapide efficace pour le moulage en sable : accélérer la conception et la validation
- Moulage en Sable Vert vs Moulage en Sable Résine : Quel Procédé Offre la Meilleure Qualité et Rentabilité ?
- Moulage en sable vs coulée centrifuge : choisir la bonne méthode de production de pièces métalliques
- Moulage en sable vs forgeage : choisir la bonne méthode de fabrication métallique
- Moulage en sable expliqué : une méthode de fabrication métallique éprouvée et rentable
- Explorer l'équipement de moulage en sable : types et applications
- Maîtriser la terminologie du moulage en sable : guide complet
- Solutions de moulage en sable premium pour applications industrielles
- Sable de moulage : Composition, utilisations et avantages en moulage en sable