



Défauts de moulage courants et discontinuités : Causes et prévention
Plongée dans les défauts de surface, inclusions, moulage, coulée et refroidissement
Le moulage de métaux en fonderie est un processus complexe. Des méthodes de test sont en place pour aider à inspecter les moulages pour l'assurance qualité. Ces méthodes d'inspection aident à identifier les défauts de moulage potentiels. Comme d'autres processus de fabrication, le moulage est vulnérable à plusieurs types de défauts, qu'il s'agisse de moulage en sable ou de moulage à la cire perdue. Les défauts de moulage représentent une anomalie indésirable dans le processus de fabrication de moulage métallique. Les différents types de défauts incluent les défauts de surface, les défauts d'inclusion, les défauts de moulage et de coulée, et les défauts de refroidissement.
Défauts de surface
Les défauts de moulage de surface sont visibles à l'inspecteur. Ceux-ci incluent les surfaces très rugueuses ou inégales ; les « veines » ou « queues de rat » causées par la fissuration du moule à haute température ; la « peau d'éléphant », qui est gondolée en raison d'un refroidissement rapide ; le sable brûlé ; et les défauts de décollement. Les défauts de décollement sont des flocons de métal sur la surface causés par du gaz piégé dans le moule.
Défauts d'inclusion
Inclusion de scories
L'inclusion de scories est un défaut où des matériaux non métalliques créent des poches ou des enchevêtrements en forme de ruban dans le moulage. La scorie est une partie importante du processus de fusion dans le fourneau, nécessaire pour des moulages de bonne qualité, car les processus chimiques dans les scories à base de silice et de calcium changent la viscosité du métal. Pendant la coulée, cependant, l'ouvrier de fonderie doit garder la scorie hors du moule lui-même. Juste avant la coulée, la scorie est souvent écumée, mais toute la scorie n'est pas capturée à ce stade. La cheminée ou les canaux du moule doivent également être formés pour la capturer. Des défaillances à n'importe quelle étape de ce processus peuvent permettre à la scorie de contaminer le métal. De plus, l'oxydation du métal peut être un problème pour les métaux qui sont restés à haute température longtemps ; la scorie peut se former à l'intérieur du moule. Les oxydes ne sont pas la seule scorie : les carbures, sulfures ou nitrures peuvent aussi être en cause.
Inclusion de sable
L'inclusion de sable est très courante. Elle est attendue en petites quantités aux profondeurs de surface pour tous les moulages en sable. Cependant, trop d'inclusion de sable peut ruiner un moulage. Dans ce défaut, du sable du moule se retrouve piégé dans le métal.
S'il y a beaucoup d'inclusion de sable en surface, cela pourrait indiquer le besoin d'un lavage de moule ou d'un système de moulage différent. Dans le sable de fonderie qui a été cuit pour la stabilité, peut-être que le moule a passé trop de temps au four et est devenu fragile. Un meilleur choix pourrait être le moulage sans cuisson (no-bake) ou le moulage à la cire perdue (investment casting). Ce défaut peut aussi suggérer qu'il n'y avait pas assez de liant, ou pas le bon type de liant, pour créer une coquille solide. Une autre possibilité est que le sable n'était pas suffisamment compacté.
Défauts de moulage et de coulée
Défauts de sous-coulée ou de coulée incomplète
Ces défauts de moulage se produisent lorsque pas assez de métal en fusion a été introduit pour remplir le moule. Parfois, des cheminées ouvertes sont utilisées pour juger quand un moule est plein : si elles sont mal placées, le moulage peut être sous-coulé. Parfois, les coulées incomplètes sont causées par un gel précoce pendant la coulée. Dans les coulées incomplètes, une partie du moulage est incomplète, généralement avec un bord arrondi où le métal a gelé avant d'atteindre la paroi du moule.
Défaut de moule soulevé ou de noyau flottant
Ce type de défaut fera que le moulage aura de mauvaises dimensions. Le métal en fusion exerce une pression, et si le noyau n'est pas stabilisé ou le moule correctement serré, ils peuvent se soulever, déformant le moulage.
Défaut de bavure (flashing)
La bavure aux joints est courante dans les moulages mais doit être enlevée. La bavure est une fine peau créée lorsque le métal liquide s'infiltre entre les joints fermés du moule. S'il y a une instabilité dans le moule, la bavure peut être assez grave pour déformer le moulage.
Défaut de désalignement de moule (mold mismatch ou mold shift)
Cela peut se produire si le cope et le drag, ou le haut et le bas du moule sont mal alignés lors de la fermeture. Le moulage résultant est souvent comique, car les parties supérieure et inférieure du moule sont de travers.
Défaut d'instabilité du sable
L'instabilité du sable, un compactage insuffisant ou des problèmes avec le mélange de sable de fonderie peuvent causer une perte de détail sur un moulage. Ce problème peut affecter les détails fins, comme les lettres ou décorations, ou peut entraîner des bords ondulés sur l'ensemble du moulage.
Reprise à froid (cold lap) ou fermeture à froid (cold shut)
Ces défauts se produisent lorsque la température du moule ou du matériau en fusion est trop basse. Au lieu de s'écouler rapidement dans tout le moule, une partie du flux de métal ralentit et commence à durcir. Cette bosse de gel devient un obstacle que le reste du métal contourne : comme un rocher dans la rivière, il y a souvent une perturbation du côté aval de l'obstacle. La lèvre arrondie visible de la reprise à froid crée une discontinuité permanente dans la surface du moulage. Ce défaut est visible en surface, et est parfois assez petit pour être meulé ou comblé, mais une fermeture à froid ou une reprise peut aller assez profond pour menacer l'intégrité structurelle du moulage.
Gouttes froides (cold shots)
Les gouttes froides sont causées de manière similaire par le gel prématuré d'une partie du métal. Elles ressemblent à de petites billes ou gouttes de fer maintenues en suspension dans le matériau environnant.
Piquures et soufflures ou porosité gazeuse
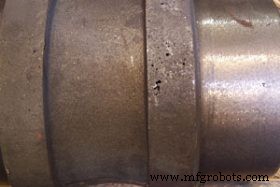
Cela peut être causé par du gaz dans le moule poussant à travers le métal en fusion, laissant des vides ou des bulles en refroidissant. Le gaz piégé peut être causé par les conditions du moule, s'il n'est pas assez poreux pour permettre l'échappement du gaz. Des charges de ferraille rouillées, riches en hydrogène, sont plus susceptibles de causer des défauts de piqûres car elles apportent plus d'hydrogène. La porosité gazeuse est différente de la porosité de retrait, bien que les deux laissent de petits trous dans le moulage et puissent être trouvées dans le même morceau de métal. La porosité gazeuse tend à laisser des piqûres régulières en forme de bulles près du haut du moule.
Défauts de refroidissement
Porosité de retrait
La porosité de retrait est causée par un volume insuffisant de métal dans le moule. Au fur et à mesure que le métal refroidit et se rétracte, de petits trous sont laissés derrière tout au long du moulage. Ces trous sont généralement déchiquetés, en comparaison aux piqûres lisses flottantes causées par le gaz.
Cavités de retrait
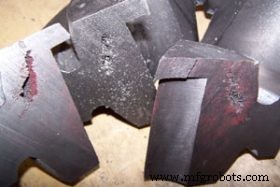
Ce sont comme la porosité de retrait en ce qu'il n'y a pas assez de métal pour remplir l'espace pendant que le moulage refroidit et se rétracte. Cependant, ce défaut tend à être un problème structurel plus grave. Souvent, ces cavités de retrait apparaîtront comme de grandes crevasses déchiquetées au centre d'un volume de métal. Les moulages refroidissent de l'extérieur vers l'intérieur, et la cavité peut se former au dernier endroit à refroidir. Ce n'est pas universellement le cas : des dépressions de retrait visibles à l'extérieur du moulage peuvent apparaître selon l'infrastructure de canaux, chemins et cheminées supportant le moulage. Ces dépressions ne sont normalement pas déchiquetées ou ouvertes, mais plutôt des endroits où le métal semble enfoncé par rapport à la forme prévue. Un objet souffrant de beaucoup de retrait pourrait être corrigé en changeant la conception du moulage, en effilant les parois et en arrondissant les coins, en plaçant des cheminées supplémentaires dans le modèle, ou en changeant où les canaux émergent.
Défauts de trempe (chilling defects)
Les défauts de moulage par trempe peuvent se produire si le moule est trop froid, ou si le moulage est retiré trop rapidement du sable. Le gel rapide peut rendre la surface des moulages extrêmement cassante, comme s'ils avaient été trempés à l'air. Lorsque le défaut est mécanique mais pas structurel, le recuit du moulage peut parfois le sauver, en éliminant la fragilité par traitement thermique.
Fissures à chaud (hot tears) ou fissures
Les fissures à chaud ou fissures peuvent aussi survenir dans un refroidissement trop rapide. Ce sont des vides en forme de ruban dans le métal causés par un retrait rapide. Les moulages avec fissures à chaud ou fissures sous-performent mécaniquement.
Déformation de refroidissement
C'est un défaut courant dans les moulages très longs et minces, mais peut arriver dans d'autres formes aussi. Dans ce défaut, le moulage métallique se déforme loin de sa forme prévue pendant le refroidissement, le faisant sortir des tolérances spécifiées.
Inspection
Les problèmes de tolérance dimensionnelle ou de finition de surface peuvent souvent être vus avec une inspection visuelle et des mesures. Des tests pour les propriétés mécaniques peuvent aussi être faits simplement. Certains des autres problèmes, comme la porosité et les cavités de retrait, sont internes au moulage. Des méthodes de test sont disponibles pour attraper les problèmes internes afin qu'un moulage ne faille pas inopinément sous charge.
Si vous avez des questions ou des demandes liées aux services de moulage ou aux projets, veuillez contacter notre personnel commercial compétent.
Processus de fabrication
- Comprendre le moulage en moule non sacrificiel : types, avantages et applications
- Moulage en moule permanent expliqué : procédé, types et avantages
- Défauts courants dans la coulée continue de l'acier : causes et prévention
- Comprendre les Défauts de Fonderie : Types, Causes et Remèdes Prouvés
- Maîtriser le contrôle de la température dans la coulée sous pression pour une qualité optimale
- Moulage en Sable Résine Expert : Capacités Avancées & Procédés Précis
- 5 défauts de cisaillement du métal et stratégies pour les éliminer
- Défauts courants de l'usinage CNC et mesures de contrôle éprouvées
- Les 4 principaux procédés de moulage métallique expliqués