



Assurer l'excellence : Inspection et assurance qualité complètes du moulage
Trouver les défauts de moulage par tests destructifs et non destructifs
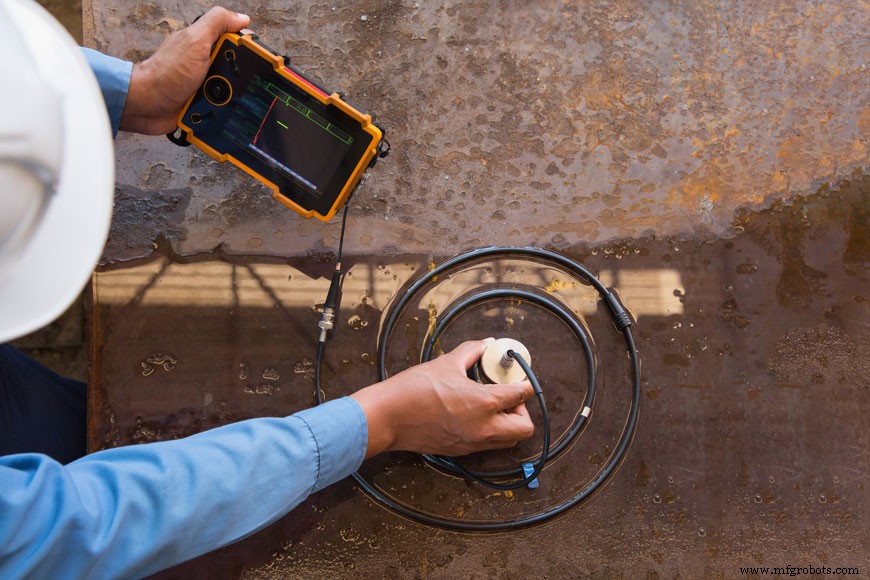
Chaque étape du processus de moulage métallique, de la fabrication du modèle au traitement thermique, est effectuée soigneusement pour éviter les problèmes de solidité, de finition de surface, de propriétés mécaniques et de dimensions finales du moulage fini. Pourtant, même les moulages faits avec diligence devraient subir une inspection pour le contrôle qualité. De petits problèmes peuvent survenir inopinément, et de nombreux moulages ont des exigences mécaniques qui peuvent être compromises par un défaut caché. L'inspection des moulages permet aux fonderies et aux clients d'avoir confiance dans la qualité du moulage.
Des méthodes d'inspection de moulage sont en place pour s'assurer que tout défaut caché est identifié pendant le processus de fabrication. Certains défauts de moulage courants incluent les défauts de surface, les défauts d'inclusion et les défauts de refroidissement.
Tests destructifs
Dans chaque série de production, la fonderie choisira quelques échantillons et les soumettra à des tests destructifs. Le moulage est coupé, et les propriétés du métal inspectées de près. Le testeur cherchera des inclusions, de la porosité et du retrait. Bien que tester destructivement un moulage ne garantisse rien sur les autres moulages de la série, cela donne une idée de la qualité globale du processus. Les technologies radiographiques et ultrasoniques ont diminué l'importance des tests destructifs, mais ils sont encore utilisés pour inspecter la qualité et faire des évaluations sur une série.
Tests non destructifs (TND)
Les tests non destructifs sont effectués par les ouvriers de fonderie, les clients et les techniciens TND pour vérifier la solidité interne et externe d'un moulage sans l'endommager.
Inspection visuelle
Cette méthode utilise l'œil humain pour identifier les défauts de surface, fissures, évolution de gaz, inclusions de scories ou de sable, sous-coulées, fermetures à froid et défauts de moulage.
Inspection dimensionnelle
Ce type d'inspection de moulage est entrepris pour s'assurer qu'une pièce répond aux exigences dimensionnelles/tolérances. Cela peut être fait manuellement ou avec une machine à mesurer tridimensionnelle (MMT/CMM) qui utilise des palpeurs pour obtenir des mesures très précises.
Inspection par ressuage (LPI - Liquid Dye Penetrant Inspection)
Trouve de minuscules fissures, pores ou autres imperfections de surface dans tous les types de moulages métalliques qui seraient difficiles à voir à l'œil nu. Le testeur nettoie d'abord le moulage pour enlever toute particule de gravier ou de poussière qui pourrait empêcher le colorant liquide de pénétrer dans les fissures du métal.
Une fois propre et sec, le testeur baigne le moulage avec une solution pénétrante. Différents types de LPI utilisent différentes solutions, mais généralement c'est une huile colorée vive avec une forte action capillaire et une faible viscosité, signifiant qu'elle s'écoulera librement dans les fissures du moulage. Ce colorant est laissé pour un « temps de séjour » afin qu'il puisse s'infiltrer dans les crevasses invisibles.
Après un temps suffisant pour permettre au liquide de faire son travail, l'excès est enlevé de la surface. Cela se fait généralement en essuyant doucement avec un chiffon humide, en veillant à ne pas inonder le moulage ce qui pourrait enlever le colorant dans les fissures.
Le testeur applique ensuite un révélateur spécial et les défauts de moulage deviennent clairement visibles.
Inspection par magnétoscopie (MPI - Magnetic Particle Inspection)
La MPI est comme le LPI en ce qu'elle est utilisée pour trouver de petites fissures et trous en surface ou juste sous la surface d'un moulage. Cependant, ce processus ne peut être utilisé que sur des moulages en métal ferromagnétique capable de créer un champ magnétique — métaux comme le fer, le cobalt, le nickel et certains de leurs alliages. Le moulage est magnétisé, généralement avec des électroaimants, pour commencer le test.
Un champ magnétique est plus fort dans le métal que dans l'air. Là où il y a des discontinuités comme des fissures ou des trous en surface ou près de la surface d'un moulage, le champ magnétique induit sera perturbé.
Des fissures très profondes ne créeront souvent pas assez de distorsion magnétique en surface pour être trouvées de cette façon.
Pour trouver les perturbations, le moulage est pulvérisé avec une poudre ou un liquide contenant de petites particules d'oxyde de fer ou une autre substance qui réagit dans un champ magnétique. Cette matière pulvérisée se regroupera près des bords des distorsions, délimitant les endroits où le flux magnétique est faible. Donc, utiliser des aimants et de la poudre magnétique peut montrer les perturbations où il y a plus d'air que de métal, dans les fissures ou au-dessus des trous. La méthode MPI est utilisée pour inspecter les moulages et est aussi utilisée sur le terrain pour tester la fatigue du métal dans des tuyaux et structures déjà opérationnels. Elle peut détecter des fissures de contrainte invisibles à l'œil nu.
Contrôle par ultrasons (UT - Ultrasonic Testing)
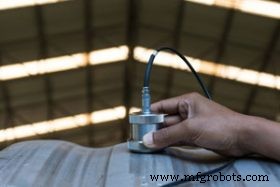
Ce test trouve les défauts en utilisant de l'énergie acoustique de haute fréquence transmise dans un moulage, dans une technologie comme les ultrasons utilisés par les techniciens médicaux. Les ondes sonores traversent un moulage jusqu'à ce qu'elles heurtent la surface opposée ou une interface ou un défaut. Toute barrière reflète les ondes sonores, qui rebondissent et sont enregistrées pour qu'un analyste les examine. Le motif de la déviation d'énergie peut indiquer l'emplacement et la taille d'un défaut interne. Ce test non destructif peut aussi être utilisé pour examiner l'épaisseur de paroi et le comptage de nodules de la fonte ductile. Des défauts extrêmement petits peuvent être trouvés avec les UT à de très grandes profondeurs, permettant une grande précision et confiance. Un technicien expérimenté peut même faire des estimations sur la nature d'un alliage en regardant la signature acoustique d'un métal inconnu.
Le contrôle par ultrasons nécessite des connaissances et de l'expérience pour une interprétation précise des résultats. La pièce doit être nettoyée de la calamine et de la peinture détachées, et ne doit pas être trop irrégulière, petite ou mince. Dans la plupart des cas, une surface à examiner par ultrasons doit être mouillée, et l'eau est souvent utilisée : si la surface rouille, une solution antigel avec inhibiteurs de rouille peut être utilisée à la place.
Inspection radiographique (Rayons X)
Les rayons X créent des images comme celles d'un hôpital qui montrent les os brisés. Les images fantomatiques produites par les rayons X de moulage montrent des taches sombres là où il y a des cavités de retrait, les petites ruptures et crevasses de fissuration thermique, ou les points de piqûres de porosité. Ces images aident un métallurgiste expérimenté à décider si les propriétés mécaniques du moulage sont compromises par le retrait, les inclusions ou les trous et s'ils peuvent être corrigés avant l'expédition des moulages.
Pendant le processus d'inspection radiographique, un moulage est exposé au rayonnement d'un tube à rayons X. Le moulage absorbe une partie du rayonnement, et la portion restante expose le film radiographique. Les parties plus denses du moulage résisteront à la pénétration du rayonnement, donc le film sera moins exposé dans ces zones, donnant au film une apparence plus claire. Les parties moins denses permettent plus de pénétration, résultant en une plus grande exposition du film. Chaque espace dans le moulage projette donc une « ombre » sur le radiographique final, causée par le rayonnement passant plus facilement à travers, et le radiographique représente toute fissure, vide ou inclusion comme une zone sombre sur le film.
Après les inspections de moulage terminées par la fonderie, le moulage inspecté et accepté est parfois utilisé tel quel. Les irrégularités de surface ou discontinuités courantes peuvent ne pas importer pour l'utilisation d'un produit par ailleurs sain. Parfois, la finition peut résoudre les problèmes observés. Le moulage peut retourner au traitement thermique, ou passer à un traitement ultérieur, qui peut inclure la peinture, huiles antirouille, d'autres traitements de surface comme la galvanisation à chaud, et l'usinage. Les préparations finales peuvent aussi inclure le dépôt électrolytique de métaux plaqués ou le revêtement en poudre pour des exigences cosmétiques ou opérationnelles.
Processus de fabrication
- Maîtriser l'assurance qualité dans la gestion des matériaux MRO
- Défauts de Coulée Courants en Métallurgie : Causes et Prévention
- Principales normes d'inspection qualité pour l'excellence en usinage CNC
- Contrôle Qualité des Soudures : 10 Défauts Courants et Astuces de Détection
- Comprendre les Défauts de Fonderie : Types, Causes et Remèdes Prouvés
- Google lance Visual Inspection AI pour réduire défauts et temps d'arrêt
- Contrôles non destructifs des moulages : garantir qualité et fiabilité
- Traitement thermique de précision pour moulages en aluminium : améliorer résistance et ductilité
- Coulée de précision expliquée : Procédé, avantages et applications