



Maîtriser les Défauts de Coulée : Quand Renvoyer ou Retravailler une Pièce Coulée
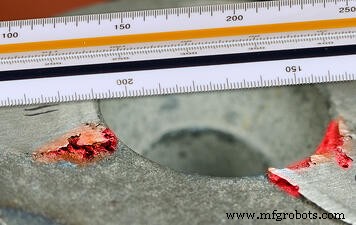
La fonderie métallique est une industrie manufacturière moderne, et les pièces coulées sont utilisées dans 90 % des biens durables, des poteaux aux navettes spatiales. Pourtant, aucune coulée n'est parfaite. Même avec innovations récentes en simulation et technologie processus, presque chaque pièce coulée contient un certain niveau de défaut. Une compréhension claire des défauts de coulée est vitale pour tout client fonderie, car elle guide des attentes réalistes avec une installation de coulée.
Bien que fonderies expérimentées soient habiles à trouver équilibre coût/qualité, acheteurs doivent être étroitement impliqués dans la détermination de niveaux admissibles de défauts dans produits livrables.
Défauts de Coulée Courants
Parmi les types les plus courants : porosité et inclusions. La porosité peut être causée par gaz dans l'alliage — défauts généralement petits, négatifs, elliptiques. Peut aussi résulter du retrait, quand matière d'alimentation insuffisante dans certaines zones. Parfois, porosité causée par inclusions/oxydes entrant dans moule.
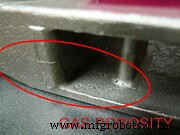 En coulée sable et coulée à cire perdue, relativement courant voir inclusions de morceaux moule se détachant pendant coulée, ou brûlés côté pièce. En coulée à cire perdue, inclusions coquille apparaissent comme petits morceaux céramique coincés dans pièce solidifiée. Coulées moule coquille montrent parfois brûlure, où sable moule lie avec alliage impossible à enlever pendant démoulage. Inclusions souvent réparées par fonderies avant expédition client, et souvent faibles niveaux admissibles produit final.
Défauts plus souvent retournables : fissures à chaud, jointure froide, gauche, coulée incomplète et écoulement. Fissures à chaud = fissures formées surchauffe zones moule. Jointure froide si température/débit coulée non optimisés, apparaît division où un côté refroidi trop avant rencontre autre. Gauche possible tout processus, mais plus courant moules réutilisables (moulage permanent). Coulée incomplète = métal fondu ne remplit pas cavité moule. Résultat : moule incliné, coulée insuffisante, température impropre. Particulièrement coulée sable, écoulement défaut courant. Écoulement = métal fuit moule, moule endommagé ou joint insuffisant entre chape et contre-chape.
Prévenir ou Réparer Défauts Coulée
Si défauts resultent retours ou rebut interne, fonderies ajustent flux travail pour réduire/éliminer incidence. Procédés fusion et dégazage ajustables pour réduire porosité gaz. Porosité retrait prévenue par coins rayons plus grands, ou optimisation températures moule/coulée. Inclusions réduites par élimination scories plus complète pendant fusion, ou revêtement moules pour intégrité jusqu'au démoulage. Coulées incomplètes souvent erreurs processus coulée, corrigeables par instruction.
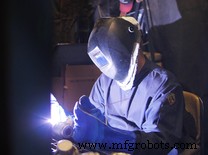
Selon type, gravité, fréquence défauts, fonderies peuvent choisir réparation post-traitement : meulage et soudage. Défauts positifs meulés pour surface lisse. Porosité gaz/retrait — et même coulées incomplètes parfois — réparables par soudage. Soudage (photo ci-dessus) restaure pièce aux specs possibles sans défaut. Surtout après traitement thermique, matériaux soudés propriétés physiques quasi identiques pièces entièrement coulées.
Quand une Pièce Coulée est Retournable
Déterminer quand pièce retournable = aspect important développement produit. Clients et fonderies doivent s'accorder à l'avance sur niveaux défauts admissibles. Exemple : tout pourcentage porosité > niveau convenu = retournable, moins = passe.
Caractéristiques spécifiques pièce parfois exigences différentes. Ex : porosité gaz souvent invisible jusqu'usinage surface révélant défauts négatifs à l'intérieur. Design client peut exiger très bas niveaux porosité zone usinée pour surface lisse post-usinage.
Autres défauts semblent retournables, mais inspection rapprochée = non. Petites inclusions/retrait = défauts esthétiques que QC client signalera. Mais bénéfique client/fonderie accord accommodant variabilité surfaces non-critiques. Coût élimination totale défauts esthétiques peut être trop élevé pour rentabilité pièce, fonderie ou client final.
Plusieurs groupes industriels offrent lignes directrices standards et systèmes évaluation pour déterminer niveaux admissibles : ASTM, ASME, SAE. Standards donnent échelles mesurer incidence défauts, mais chaque pièce a exigences différentes. Processus fabrication améliorables/ajustables pour monter pièces échelle, mais qualité supérieure = presque toujours coût supérieur.
Pour résultat satisfaisant les deux parties, fonderies et clients doivent travailler ensemble pour déterminer équilibre qualité coulée, niveau défauts, coût global.
En savoir plus sur conception/production pièces coulées avec Eagle Group : téléchargez Guide Référence Rapide avec tolérances, capacités, recommandations design :
Processus de fabrication
- Défauts de Coulée Courants en Métallurgie : Causes et Prévention
- Comprendre les Défauts de Fonderie : Types, Causes et Remèdes Prouvés
- Quand choisir le moulage sous vide plutôt que l'injection : guide pratique
- Matériaux pour moulage sous pression : choisir le bon métal pour votre production
- Moulage sous Pression (Die Casting) Expliqué : Précision, Efficacité et Avantages de Production
- Comment choisir la bonne fonderie de précision : 6 facteurs essentiels
- Usinage sur mesure expliqué : quand et pourquoi y recourir
- Maîtriser la formation de coquille en moulage à la cire perdue : guide pour la précision et la qualité
- Choisir le moulage en sable-résine : quand et pourquoi c'est le bon procédé