



Défauts courants dans la coulée continue de l'acier : causes et prévention
Défauts dans les aciers coulés en continu
La coulée continue (CC) est le processus qui convertit l'acier liquide en un produit solide principalement sous forme de brame (épaisse ou mince), de blume ou de billettes. C'est l'une des technologies progressives de fabrication de l'acier qui produit un produit coulé d'une section transversale désirée en longueur indéfinie. Le processus CC nécessite une stricte observation des procédures d'exploitation, des normes technologiques et des techniques avancées de production et de contrôle. Malgré ces mesures, la survenue de défauts dans le produit CC ne peut être entièrement exclue. La formation et le type de défauts dépendent de l'état de l'équipement de la machine de CC, de la forme et de la taille du produit coulé, de la nuance d'acier, des conditions technologiques de coulée telles que la température et la vitesse de coulée, l'oscillation et le refroidissement du moule, la qualité et les propriétés de la poudre de coulée, etc.
Un défaut dans un produit CC peut être défini comme une déviation dans l'apparence, la forme, la dimension, la macrostructure et/ou les propriétés chimiques par rapport aux spécifications données dans les normes techniques ou tout autre document normatif en vigueur. Les défauts sont détectés après la coulée dans le produit CC par inspection visuelle de leur surface sur les lits de refroidissement, en revérifiant la qualité de surface par inspection visuelle sur les lits d'inspection, ou en vérifiant l'analyse chimique et la macrostructure des échantillons de test dans les laboratoires.
Les défauts dans les produits CC générés pendant le processus de solidification et de refroidissement entraînent la perte ou la déviation de matériau premier pour un traitement ou une vente ultérieurs. Pour prévenir ces pertes, il est nécessaire d'analyser les causes de la survenue des défauts pour prendre des mesures préventives en adoptant des technologies métallurgiques préventives et des solutions constructives. Il est également nécessaire de séparer et d'éliminer le produit défectueux du matériau premier.
Un défaut n'est pas toujours la conséquence d'une cause unique. Souvent, le défaut est le résultat de causes multiples interactives qui dépendent d'un nombre variable de paramètres. Des défauts similaires peuvent avoir une ou plusieurs raisons différentes, tandis que des défauts différents peuvent avoir une ou plusieurs causes communes.
Les défauts des produits CC sont formés pendant le processus de production en raison de plusieurs facteurs qui incluent les facteurs liés au matériau, les vitesses et températures de coulée, l'oscillation du moule, la poudre de coulée, le coefficient de ségrégation des éléments en solution, la transformation de phase, et les contraintes mécaniques et thermiques. Les contraintes mécaniques sont créées en raison du frottement, de la pression ferrostatique, des opérations de cintrage et redressage, et de la pression des rouleaux. Les contraintes thermiques sont dues à un refroidissement non uniforme dans le moule et/ou dans la zone secondaire. Contrôler le flux d'eau impingeant la surface du brin et minimiser le réchauffage du brin peut réduire les contraintes thermiques.
Les facteurs liés au matériau incluent la transformation de phase delta-gamma, le soufre élevé et le rapport manganèse/soufre faible, le potentiel d'oxygène élevé de l'acier liquide, la surchauffe élevée, et la présence d'inclusions dans l'acier liquide. Dans la transformation de delta (ferrite) en gamma (austénite), des changements de volume et des déformations se produisent, ce qui diminue le taux de transfert de chaleur de la coquille solidifiée vers le moule. Cela entraîne une épaisseur non uniforme de la coquille d'acier solidifié. Les aciers avec une teneur en carbone de 0,09 % à 0,15 %, dits aciers péritectiques, sont sensibles à la formation de défauts, généralement des fissures longitudinales.
Les vitesses de coulée élevées diminuent l'épaisseur de la zone de refroidissement rapide, qui peut se rompre dans des conditions extrêmes. L'affaiblissement de la zone de refroidissement rapide est également soutenu par la présence de particules non métalliques grossières et de marques d'oscillation. Les températures de coulée élevées (surchauffe plus élevée) augmentent les températures de surface du brin. La peau formée devient surchauffée et alors des contraintes thermiques et de tension sont créées, ce qui cause la formation de fissures et de défauts de la peau.
La température de coulée de l'acier liquide doit être maintenue au-dessus de la température de liquidus. La différence entre la température de coulée et la température de liquidus est appelée surchauffe. La surchauffe de l'acier liquide joue un rôle important dans la formation des défauts et il est nécessaire de la contrôler.
Les déformations mécaniques résultent d'une lubrification insuffisante et pendant le redressage du brin. Elles agissent dans les directions longitudinale et transversale. La contrainte thermique agit dans la direction transversale lorsque le brin est refroidi rapidement et c'est la cause de la formation des défauts.
L'oscillation régulière du moule empêche le métal fondu de coller au moule. À une faible fréquence d'oscillation du moule, la peau peut se rompre, ou des fissures de surface et des marques d'oscillation peuvent se former. La formation de défauts peut être évitée par une fréquence d'oscillation du moule accrue et une vitesse de coulée stabilisée.
Il y a plusieurs défauts qui peuvent être trouvés sur un produit CC. Les défauts dans les produits CC survenant pendant le processus de coulée continue de l'acier peuvent être classés comme : (i) défauts de surface, (ii) défauts internes, (iii) défauts de forme, (iv) défauts mécaniques, et (v) écarts par rapport à la composition chimique prescrite de l'acier.
Les défauts de surface peuvent être des fissures longitudinales sur face centrale et aux coins, fissures transversales sur face centrale et aux coins, et marques d'oscillation profondes. Les défauts internes peuvent être des fissures médianes, fissures au point triple, fissures sur la ligne centrale, fissures diagonales, ségrégation centrale et porosité, inclusion de flux de coulée, et soufflures. Les défauts de forme sont la rhombodicité et l'ovalité de dépression longitudinale.
Les défauts de surface dans les produits CC nécessitent un meulage de surface coûteux et chronophage, et dans les cas graves, même un déclassement ou un rejet. La zone de reconditionnement est souvent un goulot d'étranglement dans le processus, et le coût associé à l'élimination de ces défauts par meulage est également élevé.
Les fissures sont des ouvertures trouvées sur la surface du produit CC avec une longueur et une profondeur variables et peuvent parfois s'étendre sur tout le produit CC sur un brin ou même sur toute la coulée. Les fissures ne sont pas toujours droites. Elles sont parfois interrompues et continuent plus loin en zigzag. En tenant compte de la direction dans laquelle elles sont formées, les fissures sont appelées longitudinales, transversales ou en étoile.
Certains des défauts de CC sont décrits ci-dessous.
- Fissures longitudinales – Elles sont formées dans le sens de l'extraction de l'acier. La présence de ce défaut cause le rejet du produit CC. Les fissures longitudinales surviennent principalement en raison de : (i) refroidissement primaire inégal dans le moule, (ii) écoulement turbulent de l'acier liquide et variation du niveau du ménisque dans le moule, (iii) refroidissement secondaire non uniforme ou très intensif, (iv) variation du coefficient de conductivité thermique le long de la longueur du moule causant une usure inégale et avancée du moule, (v) coulée d'acier liquide avec surchauffe élevée, (vi) vitesse de coulée élevée, et (vii) utilisation de poudre de coulée avec des caractéristiques inappropriées.
- Fissures transversales – Ces fissures apparaissent généralement en raison des tensions dans la direction longitudinale du brin. Normalement, ces fissures sont meulées dans les limites prescrites permises, à condition qu'elles ne soient pas profondes. Les fissures transversales apparaissent en raison de : (i) contraintes thermiques, (ii) variation du niveau du ménisque, (iii) présence de ségrégation au fond de la marque d'oscillation, et (iv) frottement du brin dans le moule.
- Fissures d'angle – Ce sont des fissures présentes sur le bord du produit en acier coulé. Elles apparaissent en raison de variations de température élevées dans l'acier liquide, teneur en aluminium plus élevée dans l'acier, niveau de soufre plus élevé dans l'acier, température de bord non uniforme, frottement excessif sur les bords pendant la coulée en raison de la distribution non uniforme de la poudre de coulée, et surchauffe inférieure de l'acier.
- Fissures en étoile – Ces fissures sont très fines et causées par la nature fragile du brin à haute température. Elles sont visibles seulement sur une surface sans calamine. La surface est généralement meulée localement pour éliminer le défaut. Un refroidissement local intense et la présence de cuivre aux joints de grains austénitiques causent les fissures en étoile. Pour éviter les fissures en étoile dans le produit coulé, il est nécessaire d'avoir : (i) une corrélation correcte entre le débit de pulvérisation et la vitesse de coulée, (ii) une couche uniforme de poudre de coulée fondue entre le brin et le moule, (iii) un refroidissement secondaire modéré du brin pour éviter l'augmentation de la contrainte thermique.
- Dépressions – Ce sont des déformations locales sur la surface coulée. Les dépressions peuvent être longitudinales ou transversales. Les dépressions longitudinales apparaissent comme des rigoles peu profondes orientées le long de la longueur du produit coulé. Elles se produisent en raison d'un transfert de chaleur inégal dans le moule. Ces dépressions peuvent être contrôlées par un refroidissement uniforme dans le moule, par le centrage du jet d'acier liquide dans le moule, par le contrôle des fluctuations du niveau d'acier dans le moule, l'utilisation d'une poudre de coulée avec une viscosité et des caractéristiques de fusion appropriées, et par la surveillance régulière du degré et de l'uniformité de l'usure du moule. Les dépressions transversales peuvent se produire cycliquement le long de la longueur du brin. Les aciers péritectiques à faible teneur en carbone et haute teneur en manganèse et les aciers inoxydables sont sensibles à ce défaut. Les dépressions transversales peuvent être causées par les fluctuations du niveau du moule, une grande quantité de poudre de coulée, et par la turbulence de l'acier au niveau sous-ménisque. Ces dépressions sont contrôlées en contrôlant le niveau d'acier du moule, en ayant un conicité de moule appropriée, l'utilisation d'une poudre de coulée avec une viscosité et des caractéristiques de fusion appropriées, et le positionnement correct de la buse d'entrée et de son support.
- Soufflures – Ce sont des cavités sur la surface externe du produit coulé et sont souvent associées à des inclusions. Elles sont causées par la présence de gaz dans l'acier, l'humidité et la qualité de la poudre de coulée, la variation du niveau du moule, la présence d'humidité dans le revêtement réfractaire de la poche. Les soufflures sont contrôlées par une désoxydation suffisante de l'acier, l'utilisation de poudre de coulée sèche, l'utilisation de poudre de coulée compatible avec la nuance d'acier, la température et la vitesse de coulée, le contrôle des fluctuations du niveau du moule, le contrôle de la profondeur d'immersion de la buse, l'évitement de la surchauffe élevée et l'évitement de la mousse de scorie autour de la buse.
- Interruptions dans la continuité physique du produit coulé – Ce défaut se produit lorsqu'il y a une pause dans le processus de coulée. Il survient souvent lorsqu'il y a un changement de coulée pendant le mode de fonctionnement en séquence. Ce défaut est causé par une courte interruption du processus de coulée et se produit lorsqu'il y a un changement soudain de la vitesse de coulée causé par les variations de température de l'acier dans la poche, par les variations du niveau d'acier dans le moule, le colmatage de la buse en raison de niveaux élevés d'alumine, ou par les variations du mode de coulée. Les mesures correctives sont le maintien d'une vitesse de coulée constante, une plage étroite de variation de température dans la poche, et le niveau d'acier dans la poche dans les limites prescrites.
- Défauts de taches de scorie – Ce défaut est causé par la pénétration de la scorie de poche dans le produit coulé. Il est causé par un niveau élevé de scorie dans la poche, une augmentation du pourcentage d'oxygène actif dans l'acier, l'abaissement du niveau d'acier dans la poche entraînant l'entrée de scorie dans le moule, et une viscosité élevée de la poudre de coulée.
Certains des défauts de coulée dans une brame et une billette sont montrés à la Fig. 1.
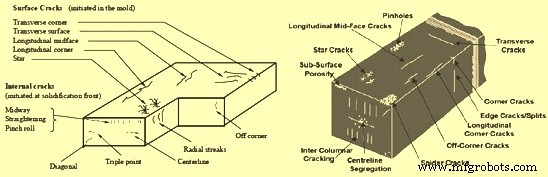
Fig. 1 Certains défauts de coulée dans une brame et une billette
Processus de fabrication
- Détection et contrôle des inclusions dans l'acier à coulée continue pour une qualité supérieure
- Optimisation de la coulée continue par refroidissement air-eau : efficacité et qualité
- Poudres de moulage pour coulée continue premium pour une production d'acier supérieure
- AMPCO® 25 Coulée continue : Alliage haute performance pour fabrication de matrices de précision
- Alliage AMPCO® 18 à coulée continue – Résistance supérieure, fatigue et traitements thermiques
- AMPCO® 22 Coulée continue – Alliage duplex dureté exceptionnelle, compression et résistance à l'usure
- AMPCO® 21 Coulée continue : Alliage haute résistance à l'usure
- AMPCO® 18.23 Bronze à coulée continue : Résistance et tenue à l'usure supérieures
- Fonte grise (CI) : Composition, couleur de fracture et prévention des fissures