



Optimisation de la conception du haut fourneau pour une performance et une longévité supérieures
Haut fourneau et sa conception
La conception d'un haut fourneau (HF) joue un rôle fondamental dans son exploitation fiable, sa performance métallurgique, sa productivité élevée soutenue et sa longue durée de campagne.
La conception d'un HF moderne est généralement basée sur le concept d'une unité autoportante avec une structure de bâtiment environnante, offrant l'accès au fourneau et le support pour le système de gaz de HF. La conception du HF doit prévoir l'optimisation du flux de charge et de gaz en tenant compte des matières premières potentielles et des conditions d'exploitation pour le fourneau tout au long de sa campagne.
La conception du HF doit intégrer les propriétés de la coquille, des éléments de refroidissement et du revêtement réfractaire afin d'assurer un fonctionnement global bien équilibré du complexe HF. Le choix des bons réfractaires et systèmes de refroidissement à chaque zone du HF est critique pour une exploitation réussie, économique et, avant tout, sûre du HF.
Tous les équipements nécessaires pour une exploitation fluide du HF doivent être intégrés lors de la conception d'un haut fourneau. Les principaux de ces équipements sont : l'équipement de chargement par le haut, l'équipement de la coulée (canons à argile, foreuses de lumière de coulée, manipulateurs de couvre-rigoles, rigoles basculantes pour le fer et la scorie, changeurs de barres, foreuses de barrage à vérin, etc.), les corps de tuyères, divers types de vannes (ex. vannes de vent chaud, vannes de reniflard, vannes de trop-plein, vannes d'égalisation/soupape de décharge, vannes de contrôle de débit, vannes d'isolement, etc.), différentes sondes (ex. sondes de température au-dessus de la charge, sondes de gaz sous la charge, etc.), enregistreurs mécaniques de ligne de charge, armures de gorge mobiles et fixes, lances d'allumage de ligne de charge, et profileurs, etc.
La conception du HF doit prévoir un équipement qui a une réputation prouvée de fiabilité, de durabilité et de haute performance dans les conditions ardues de l'environnement du HF.
L'exploitation d'un HF moderne est assez complexe et elle nécessite l'automatisation et l'équipement de contrôle nécessaires pour la surveillance de divers paramètres de contrôle. C'est très nécessaire pour atteindre les niveaux de productivité élevés attendus d'un fourneau moderne.
La conception du HF doit également soutenir sa constructibilité rapide et précise.
Profil du HF
Le profil du HF a une configuration complexe qui est composée de cylindres joints à des cônes tronqués et se compose de plusieurs zones : foyer, culot, ventre, et cheminée. La cheminée est divisée en cheminée inférieure et cheminée supérieure. Dans le foyer, il y a une couche morte de métal liquide connue sous le nom de zone d'homme mort. Dans chaque zone, il y a la coquille, les éléments de refroidissement et les réfractaires. Le profil de travail du fourneau est établi après qu'un certain volume de revêtement s'use. Différents processus physico-chimiques se produisent dans ces zones du fourneau. Les rapports de taille des différentes zones varient avec le volume utile du fourneau mais ils sont généralement dans une plage acceptable.
Le rapport de la hauteur totale du fourneau au diamètre du ventre pour les hauts fours de taille moyenne et grande diminue d'environ 3 à 2,00 à mesure que le volume utile du fourneau augmente de 1000 m³ à 5500 m³. Le rapport du diamètre du ventre du fourneau au diamètre du foyer du fourneau varie dans la plage de 1,09 à 1,13 (idéalement, il devrait être de 1,05 à 1,10). Le rapport du diamètre du sommet du fourneau au diamètre du ventre varie généralement dans la plage de 0,62 à 0,71.
De même, la hauteur des différentes zones pour les fours de taille moyenne et grande dépend de son volume utile mais varie généralement dans une plage. La hauteur de la couche morte varie dans la plage de 600 mm à 1700 mm. La hauteur du foyer augmente avec le volume utile du fourneau et se situe dans la plage de 3200 mm à 5700 mm. La hauteur du culot est généralement dans la plage de 3000 mm à 4000 mm. La hauteur du ventre dans un HF est minimale par rapport aux autres hauteurs et est généralement dans la plage de 2000 mm à 3000 mm. La hauteur de la cheminée dans le HF est maximale et varie généralement dans la plage de 15 m à 20,7 m. La hauteur de la partie cylindrique supérieure de la cheminée varie de 2,5 m à 3 m. La hauteur totale du fourneau varie de 26 m à 36 m. La hauteur effective du fourneau exclut la hauteur de la partie cylindrique supérieure de la cheminée et est généralement dans la plage de 23 m à 33,5 m.
Les angles de pente faits par la cheminée avec le ventre et par le culot avec le ventre sont des paramètres importants et varient généralement dans les plages de 82,5 à 85,5 degrés et 79,2 à 80,5 degrés respectivement.
La hauteur effective du fourneau dépend de la qualité (résistance) du coke disponible. La hauteur de HF de 33,5 m est presque sa limite pratique en considérant la résistance normale du coke disponible. Donc, toute augmentation du volume effectif doit être réalisée par l'augmentation de la dimension de section transversale du fourneau en gardant la hauteur du fourneau pratiquement la même. Cela signifie une réduction du rapport de la hauteur totale au diamètre du ventre. Cela signifie aussi une diminution de l'angle de pente fait par la cheminée et le ventre. L'angle de pente fait par la cheminée et le ventre peut être réduit dans la mesure où il n'obstrue pas l'expansion linéaire du matériau de charge avec l'augmentation de la température.
De plus, la surface de section transversale du foyer dépend de l'intensité de la combustion du carbone. C'est le carbone contenu dans le coke (coke de HF et coke noix) et le combustible auxiliaire et est déterminé par la teneur en carbone de l'apport total de combustible par jour au fourneau divisé par le volume du fourneau.
Avec l'augmentation du diamètre du fourneau, il doit y avoir une augmentation correspondante de la pression du vent chaud pour assurer le fonctionnement central du fourneau. Cela nécessite une pression plus élevée au sommet du fourneau afin de maintenir un différentiel de pression raisonnable dans le fourneau pour un mouvement fluide de la charge.
Le nombre de tuyères dans le HF est normalement deux fois le diamètre du foyer à l'extrémité inférieure du fourneau de taille moyenne et à mesure que le volume du fourneau augmente, il dépasse et est plus de deux fois le diamètre du foyer.
Le profil de conception de quelques hauts fours russes est donné à la Fig. 1.
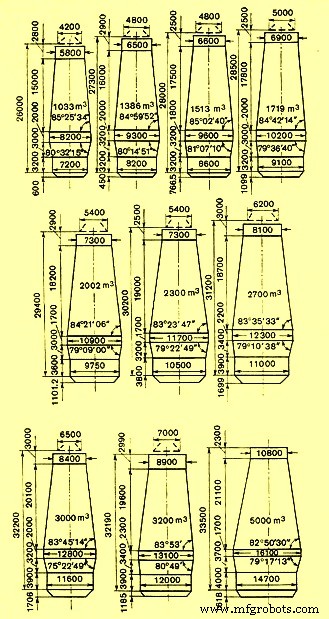
Fig. 1 Profils de conception de hauts fours russes
Caractéristiques des zones du HF
Les caractéristiques des différentes zones du HF sont importantes et doivent être prises en compte lors de la conception du HF. Ces caractéristiques sont décrites ci-dessous.
- Zone d'homme mort – Températures et pressions élevées des produits liquides fondus et des gaz du fourneau.
- Zone du foyer – Températures ambiantes élevées, mouvement continu des produits liquides fondus, activité chimique des produits, pression et activité chimique des gaz, entrée d'humidité dans le foyer.
- Partie inférieure de la zone du culot – Températures ambiantes élevées, mouvement continu des matériaux de charge, gaz, scories et fer liquide, activité chimique des scories, pression de la charge et des gaz.
- Partie supérieure de la zone du culot – Mouvement continu des matériaux de charge et gaz, action du zinc (Zn) et des composés de métaux alcalins, et températures élevées.
- Moitié inférieure de la zone de la cheminée – Mouvement continu des matériaux de charge et gaz, action du Zn, composés de métaux alcalins, et températures élevées.
- Moitié supérieure de la zone de la cheminée – Mouvement continu des gaz et matériaux de charge, action du carbone suie et du Zn.
La conception des réfractaires du HF doit prendre en charge ces conditions existant dans les différentes zones du HF.
Le vent chaud entre dans le fourneau près de la frontière entre le foyer et le culot et forme une zone dans laquelle le coke de la charge subit la combustion. La combustion du carbone du coke a lieu dans un volume limité du foyer. La majeure partie de la chaleur générée par ce processus à son stade le plus intense est concentrée près des parois du fourneau. Les températures dans la région en dessous de la zone de combustion du coke sont de 1500 °C à 1650 °C à la périphérie du fourneau et la relation avec la quantité de fer liquide et de scorie qui s'est accumulée dans cette partie du fourneau et la quantité de temps prise pour son transit est une caractéristique importante. Cependant, cette température est quelque peu plus faible à la périphérie qu'au centre du fourneau, en raison de l'effet de refroidissement du fond.
Les gaz qui quittent la région des tuyères du foyer ont une température allant jusqu'à 2000 °C, tandis que les matériaux descendants au-dessus et au-dessous du culot sont à environ 500 °C ou même moins. Cette différence est la raison du transfert de chaleur intensif qui a lieu dans cette région, et elle est accompagnée de changements brusques de température. Un tel chauffage intensif n'est pas possible dans la partie supérieure de la région du culot et le fût, puisque toute l'énergie disponible est utilisée sur la réduction directe. En conséquence, la température dans la direction de la hauteur change relativement peu dans la partie inférieure du fût par rapport au culot. La région supérieure dans laquelle se produit un chauffage intensif se trouve dans la partie inférieure du sommet cylindrique du fourneau et au-dessus du fût. Les matériaux chargés dans le fourneau ont une température d'environ 30 °C, tandis que les gaz montant dans le fourneau à contre-courant de ces matériaux ont une température plusieurs fois supérieure.
Dans le foyer et les autres parties du haut fourneau, la température du gaz diminue de 100 °C à 250 °C en allant des parois vers la partie centrale du fourneau.
L'augmentation des dimensions horizontales du fourneau dans le foyer et le culot déplace le maximum de vitesse de gaz vers le centre du fourneau et abaisse ainsi la vitesse de gaz dans la région périphérique. En conséquence, la température de cette région diminue ainsi que l'effet des gaz du foyer sur le revêtement.
De plus, pour que le haut fourneau produise sans à-coups, la conception et la productivité des équipements et installations périphériques doivent correspondre aux exigences du haut fourneau et être intégrées avec lui. Les principaux équipements et installations périphériques incluent : la manutention, l'approvisionnement et le chargement des matériaux de charge du HF, le souffleur d'air et les fours à vent chaud pour l'approvisionnement en vent chaud à la température et pression appropriées, les installations pour la manutention du gaz de HF et son nettoyage, la coulée pour l'évacuation du métal chaud et de la scorie liquide, les installations de manutention du métal chaud, la granulation de la scorie liquide et la manutention de la scorie granulée, les installations de traitement de l'eau.
Processus de fabrication
- Scories de haut-fourneau : essentielles pour un fonctionnement optimal du fourneau
- Principales considérations de conception pour les hauts fourneaux et leurs équipements auxiliaires
- Automatisation, mesure et contrôle haute performance des hauts-fourneaux
- Optimisation du gaz de haut fourneau : génération, utilisation et efficacité
- Optimisation de la productivité du haut fourneau : paramètres clés et stratégies
- Optimisation des opérations du haut fourneau avec des scories à haute teneur en alumine
- Optimisation des systèmes de refroidissement des hauts fourneaux pour une efficacité et une longévité accrues
- Optimisation des opérations de la gueulard de haut fourneau pour efficacité et fiabilité
- Réduction des Émissions de CO₂ dans la Ferronnerie au Haut Fourneau