



Boulettes de minerai de fer : processus de production et technologies clés
Boulettes de minerai de fer et procédé de boulletage
Le boulletage de minerai de fer a débuté dans les années 1950 pour faciliter l'utilisation de concentrés de minerai de fer finement broyés dans la production d'acier. Pour le boulletage de minerai de fer, il existe deux principaux types de procédés : le procédé à grille voyageuse droite (STG) et le procédé grille-four (GK). Dans le procédé STG, un lit stationnaire de boulettes est transporté sur une grille voyageuse sans fin à travers les zones de séchage, d'oxydation, de frittage et de refroidissement. Dans le procédé GK, le séchage et la majeure partie de l'oxydation sont accomplis dans un lit de boulettes stationnaire transporté sur une grille voyageuse. Ensuite, les boulettes sont chargées dans un four rotatif pour le frittage, puis sur un refroidisseur circulaire pour le refroidissement.
Les procédés de boulletage sont discutés dans l'article sous le lien https://www.ispatguru.com/iron-ore-pellets-and-pelletizing-processes/.
Les boulettes peuvent être acides ou fluxées.
- Boulettes acides – La basicité des boulettes acides est généralement inférieure à 0,1. La résistance des boulettes cuites est, dans une certaine mesure, due aux ponts d'hématite de structure polycristalline. Ces boulettes ont normalement un grand volume de pores ouverts. Le gaz de réduction pénètre rapidement à travers ces pores dans le cœur de la boulette et attaque simultanément la structure en de nombreux endroits. Cela entraîne un changement structural précoce qui commence à basse température sur l'ensemble du volume de la boulette.
- Boulettes fluxées – Elles sont également connues sous le nom de boulettes basiques. La basicité des boulettes fluxées est supérieure à 0,1 et peut varier. La basicité des boulettes basiques normales varie de 0,1 à 0,6 et ont un faible pourcentage de CaO. Pendant la cuisson de ces boulettes, une phase de scorie vitreuse composée de SiO₂, CaO et Fe₂O₃ de pourcentages variables est formée. En raison de l'addition accrue de fondant, il y a formation d'une certaine scorie et, en raison de cela, il y a dans une certaine mesure une liaison de scorie avec les cristaux de minerai de fer. Les boulettes à haute basicité ont un niveau de basicité supérieur à 0,6. Ces boulettes contiennent un niveau plus élevé de CaO. Ces boulettes n'ont pas seulement une phase vitreuse composée principalement de SiO₂, CaO et Fe₂O₃, mais aussi des férrites de calcium (CaO·Fe₂O₃). Pendant la cuisson de ces boulettes, la disponibilité de CaO favorise considérablement la croissance cristalline de l'hématite. Ces boulettes ont normalement une résistance mécanique élevée après la cuisson des boulettes.
Les usines de boulettes sont normalement intégrées aux usines d'enrichissement de minerai de fer. Dans le cas où elles ne sont pas intégrées, le minerai de fer concentré sous forme de boue est généralement pompé vers l'usine de boulettes par des pipelines de boue. Les usines de boulettes basées sur des fines de minerai de fer riches sont rares et pas très économiques. L'ensemble du processus de boulletage peut être divisé en deux segments principaux de sous-processus : (i) le segment des sous-processus à froid et (ii) le segment des sous-processus à chaud.
Le segment des processus à froid comprend les sous-processus suivants :
- Réservoir de boue pour le stockage de la boue de minerai de fer concentré provenant de l'usine d'enrichissement. La taille des particules de minerai de fer dans la boue de minerai est inférieure à 45 micromètres pour environ 80 % des particules.
- Les matériaux additifs (tels que dolomite, calcaire, chaux ou olivine, etc. selon la qualité de la boulette à produire) sont ajoutés à la boue.
- La majeure partie de l'eau est retirée de la boue par l'utilisation de filtres. La teneur en eau du minerai de fer après filtration est d'environ 9 %.
- Un mélangeur est utilisé pour l'ajout du liant (bentonite ou liant organique) pour obtenir une résistance mécanique suffisante des boulettes vertes.
- Les disques de boulletage ou les tambours de boulage sont utilisés pour la production de boulettes vertes. Les disques de boulletage sont plus populaires pour la production de boulettes vertes.
- Les cribles vibrants sont normalement utilisés pour séparer les différentes fractions de boulettes vertes. Les boulettes sous-dimensionnées sont recyclées vers le processus, tandis que les boulettes surdimensionnées sont broyées avant leur recyclage.
- Le reste est des boulettes de taille calibrée (8 mm à 16 mm) qui sont transportées sur un convoyeur vers le processus de séchage dans le segment des processus à chaud.
Le segment des processus à chaud comprend les sous-processus suivants :
- Four de séchage pour éliminer la majeure partie de la teneur en eau des boulettes vertes par flux d'air chaud à travers le lit. Les boulettes séchées entrent ensuite dans le four de boulletage.
- Les boulettes séchées sont cuites (1250 °C à 1300 °C) dans le four de boulletage pour convertir les boulettes vertes en produit final.
- Le refroidissement des boulettes durcies chaudes à environ 200 °C est effectué dans le refroidisseur en soufflant de l'air froid.
La plupart des sous-processus ci-dessus sont exploités de nos jours avec l'aide de techniques de contrôle utilisant des contrôles automatiques. Certains des sous-processus dépendent fortement d'un bon fonctionnement du sous-processus précédent. Par exemple, si la taille des particules est trop grande, ou les fines sont trop sèches, ou le séchage ne fonctionne pas, alors aucune boulette ne peut être produite. Une situation moins critique est lorsque certains segments fonctionnent de manière sous-optimale. Par exemple, si le processus dans lequel le liant est ajouté, le mélange du liant n'est pas uniforme, alors le processus de formation de boulette verte en souffre. Donc, le processus de boulletage de minerai de fer est une chaîne de plusieurs sous-processus qui dépendent fortement les uns des autres.
L'ajout de liant au minerai sert deux objectifs principaux : (i) rendre le minerai plastique afin qu'il puisse nucléer des germes qui se développent en boulettes bien formées, et (ii) maintenir la boulette ensemble pendant la manipulation, le séchage et le préchauffage ou jusqu'à ce qu'elle ait été suffisamment renforcée par le durcissement pendant la cuisson. Le liant optimal doit produire des boulettes de haute qualité à un coût minimum et introduire le moins de contaminants possible. Le liant doit également être non toxique, facile à manipuler et ne doit pas nécessiter un système d'alimentation avancé. De petites additions de bentonite favorisent la liaison par la formation de liaisons céramiques et par une plus grande compaction des particules pendant le roulement des boules vertes.
La qualité des boulettes vertes dépend de paramètres d'entrée comme la minéralogie, la chimie et la granulométrie des fines de minerai, les paramètres de boulage comme la taille des particules d'alimentation, la quantité d'eau ajoutée pendant le boulletage, la vitesse de rotation du disque, l'angle d'inclinaison du fond du disque et le temps de résidence des matériaux dans le disque, etc.
Dans les boulettes vertes, l'eau joue un rôle important. Elle agglomère le minerai et remplit la fonction de liant liquide. Les agglomérés humides peuvent exister dans un certain nombre d'états différents selon la quantité d'eau présente. Ceux-ci sont montrés schématiquement à la Fig. 1. Le degré de remplissage du liant liquide ou la saturation liquide décrit la portion du volume des pores qui est remplie avec le liant liquide.
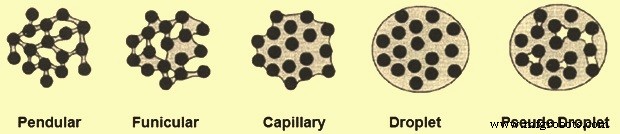
Fig. 1 Présentation schématique des différents états d'aggloméré humide
À basses saturations, les particules sont maintenues ensemble par des ponts liquides (liens pendulaires, état pendulaire). Dans l'état de tension (funiculaire), les capillaires remplis de liquide et les ponts liquides coexistent. Dans l'état capillaire, tous les capillaires sont remplis de liquide et des surfaces concaves sont formées dans les ouvertures des pores en raison des forces capillaires.
L'état de gouttelette se produit lorsque l'aggloméré est maintenu ensemble par la force cohésive du liquide. Dans l'état pseudo-gouttelette, des vides non remplis restent piégés à l'intérieur de la gouttelette. Une caractéristique commune est que dans les états capillaire et gouttelette, soit des ouvertures capillaires concaves, soit de l'eau superficielle libre, sur toute la surface externe de l'aggloméré sont attendues. La théorie capillaire pour la résistance des agglomérés humides est bien établie maintenant.
Des additifs ont été employés pour améliorer à la fois l'opération et l'économie du processus de boulletage. La chaux (CaO) et la chaux hydratée [Ca(OH)₂] se sont avérées être des additifs bénéfiques pendant la production de boulettes. Les propriétés des boulettes vertes, sèches et cuites ont été significativement améliorées avec l'addition de chaux ou de chaux hydratée.
La qualité physique et métallurgique des boulettes de produit dépend largement de la qualité des boulettes vertes, du type et de la quantité de liants, fondants et additifs utilisés, et des paramètres de durcissement tels que les conditions de cuisson (températures et temps, etc.). Les ingrédients des boulettes vertes réagissent ensemble, pendant la cuisson, pour former dans les boulettes de produit différentes phases et microstructures.
Le type et la quantité de ces phases, leur chimie et leur distribution jouent un rôle vital dans la détermination des propriétés métallurgiques des boulettes de produit pendant la réduction dans le processus de fabrication du fer ultérieur. Des études sur les boulettes vertes et le durcissement de magnétite et de fines de minerai de fer hématite de haute teneur avec faible alumine ont été menées dans différentes parties du monde. Mais les résultats de ces études ne peuvent pas être directement interprétés pour les minerais de fer avec une quantité plus élevée d'alumine (Al₂O₃) en raison de la différence de chimie et de minéralogie. Les fines de minerai de fer avec une teneur en Al₂O₃ comparativement élevée présentent des caractéristiques de boulletage différentes.
Quant à la cuisson des minerais de fer hématite, plus de chaleur doit être fournie à partir de sources externes en raison de l'absence de la réaction exothermique d'oxydation de la magnétite suivante :
4FeO + O₂ = 2Fe₂O₃
La consommation d'énergie nécessaire pour la production de boulettes à partir de fines de minerai hématite est supérieure à celle nécessaire pour le boulletage des fines de minerai magnétite. De plus, les boulettes faites à partir de minerais hématite ont de mauvaises propriétés de rôti et n'atteignent pas une résistance physique adéquate jusqu'à ce que la température de rôti soit supérieure à 1300 °C. On observe que les particules d'hématite et la structure de la boulette conservent leurs formes originales si la température est inférieure à 1200 °C. La taille des particules d'hématite ne s'agrandit pas, ni les défauts du réseau cristallin Fe₂O₃ ne sont éliminés jusqu'à ce que la température soit supérieure à 1300 °C. À haute température, des ponts de connexion initiaux sont formés entre les grains cristallins et la recristallisation de Fe₂O₃ se produit. Cependant, si la température de rôti est supérieure à 1350 °C, alors c'est préjudiciable car Fe₂O₃ se décompose en Fe₃O₄ comme exprimé par la réaction suivante et cela affecte négativement la qualité de la boulette.
6Fe₂O₃ = 4Fe₃O₄ + O₂
La thermodynamique de cette réaction indique que la température de décomposition de Fe₂O₃ augmente avec l'augmentation de la pression partielle d'oxygène. Donc, une température de cuisson excessivement élevée et une pression partielle d'oxygène faible doivent être évitées pour prévenir la décomposition de Fe₂O₃. Ainsi, il est nécessaire de maintenir une température de rôti plus élevée pour les boulettes d'hématite ainsi qu'une plage de température de cuisson plus étroite. Cela rend difficile l'exploitation des équipements de cuisson.
Pour améliorer le durcissement des boulettes d'hématite, l'addition de magnétite et les méthodes à charge carbonée sont trouvées être des techniques favorables en pratique.
Dans le cas du boulletage des minerais de magnétite, lorsqu'une boulette commence à s'oxyder, une coquille d'hématite se forme tandis que le cœur de la boulette est encore de la magnétite. Les changements de volume thermiques dans ces deux phases indiquent que le frittage dans la phase magnétite commence plus tôt (950 °C) comparé à la phase hématite (1100 °C). La différence des taux de frittage entre les phases magnétite et hématite est plus importante autour de 1100 °C. Le taux de frittage augmente dans les deux phases avec l'augmentation de la finesse du concentré de magnétite. Un broyage plus fin dans la matière première favorise donc la formation de structures duplex indésirables avec un cœur plus fortement fritté s'arrachant de la coquille. À porosité originale constante dans les boulettes vertes, le taux d'oxydation diminue à mesure que le concentré de magnétite devient plus fin, en raison du frittage amélioré. Cependant, dans le boulage pratique, les matières premières plus fines nécessitent l'utilisation de plus d'eau dans le boulage, ce qui entraîne une augmentation de la porosité des boulettes vertes. Ces deux effets opposés s'équilibrent et le temps d'oxydation devient constant. Sous des conditions de processus industriel, des différences dans la structure duplex sont encore attendues. C'est parce que seulement une oxydation partielle a lieu avant le durcissement.
L'ajout de chaux (CaO) aux fines de minerai de fer diminue légèrement la productivité des boulettes vertes, mais augmente la résistance à la chute et la résistance à la compression des boulettes vertes. De plus, la résistance des boulettes est directement proportionnelle au retrait qui a lieu pendant la cuisson des boulettes. Dans le cas des boulettes fluxées, l'addition de chaux augmente le retrait des boulettes et donc augmente la résistance des boulettes. Cela est dû à l'interaction entre la chaux, la silice et l'oxyde de fer formant du silicate de calcium et des férrites de calcium. L'addition de chaux entraîne le frittage de fines particules d'hématite soutenu par une liaison minérale secondaire très localisée près des sites des particules de chaux originales. Avec l'augmentation à la fois de la température et de la concentration de chaux, plus de scorie est formée ce qui consolide la structure et abaisse la porosité accessible.
L'utilisation de chaux hydratée [Ca(OH)₂] a une influence positive sur la résistance à la chute et la résistance à la compression des boulettes vertes et sèches. Il y a aussi une bonne influence de Ca(OH)₂ sur la résistance finale des boulettes cuites.
L'addition de Ca(OH)₂ entraîne une diminution de l'efficacité de la bentonite comme liant par le remplacement de l'ion sodium plus efficace par l'ion calcium, la convertissant en une plus calcique et moins efficace, entraînant une détérioration des propriétés des boulettes. Donc, dans certains cas, il n'est pas souhaitable d'ajouter plus d'un liant en même temps pendant le processus de boulletage car cela peut entraîner une détérioration des propriétés des boulettes au lieu de leur amélioration. Après qu'une certaine quantité de Ca(OH)₂ est ajoutée, une certaine amélioration des propriétés des boulettes est réalisée qui peut être attribuée à l'effet de Ca(OH)₂ comme liant pendant le processus de boulletage. La cinétique de réduction des boulettes contenant 0,4 % de bentonite et 4 % de Ca(OH)₂, ayant les propriétés physico-chimiques les plus élevées, montre que la réduction de ces boulettes est contrôlée par réaction chimique interfaciale.
Processus de fabrication
- Frittage des fines de minerai de fer : améliorer l'efficience du haut fourneau
- Granulés de minerai de fer et granulation : Aperçu complet et guide du procédé
- ITMK3 : Le procédé écologique de production de nuggets de fer de Kobe Steel
- HIsmelt : technologie de réduction directe avancée pour la production de fer liquide
- FASTMET et FASTMELT : Technologies avancées de réduction du fer pour une production efficace
- Optimiser la Valorisation du Minerai de Fer pour une Production d'Acier Efficace
- Extraction du Minerai de Fer : Processus, Types et Techniques
- Optimisation des opérations de haut fourneau avec granulés de minerai de fer
- Réduction du minerai de fer expliquée : processus, principes et production