



HIsmelt : technologie de réduction directe avancée pour la production de fer liquide
Procédé HIsmelt de production de fer
Le procédé HIsmelt est une technologie de réduction directe par air, simple mais innovante. Il produit du fer liquide (métal chaud) à partir de fines de minerai de fer ou tout autre matériau ferreux approprié. La réduction s'effectue dans un bain de fer fondu utilisant le charbon comme réducteur et source d'énergie. Matières premières principales : fines de minerai, charbon, flux (calcaire, dolomie).
HIsmelt = « high intensity smelting » (réduction à haute intensité). Procédé de réduction directe produisant du fer liquide directement du minerai. Développé pour traiter fines de minerai avec pré-traitement minimal, offrant flexibilité sur la qualité du minerai. Permet charbon non cokéfiable et fines de minerai avec impuretés significatives. Produit principal : fer liquide/métal chaud (aciérie ou coulée en gueuses). Sous-produits : laitier et gaz de four.
Forces motrices
- Utilisation matières premières moins chères/abondantes : charbons non cokéfiables, minerais non agglomérés.
- Tailles d'usines économiques plus réduites.
- Coûts d'investissement et d'exploitation compétitifs.
- Problèmes environnementaux réduits (élimination fours à coke, usines frittage/pelletisation).
- Flexibilité opérationnelle.
Très flexible : large gamme d'aliments ferreux (déchets aciérie, minerais à haut phosphore). Minerais <6 mm (alimentation frittage typique) et aliments pellet (80% <40 µm) sans changement rendement fer. Charbons : coke breeze à 38% volatils non cokéfiable.
Caractéristiques principales
Procédé simple, haute fiabilité démontrée. Mécanisme de base : réduction et fusion minerais ferreux avec carbone dissous dans le bain métallique. Par injection et combustion partielle charbon directement dans le bain + transfert chaleur post-combustion gaz évolués avec air chaud enrichi O2 vers le bain. Enrichissement O2 air chaud (jusqu'à 30%) augmente l'intensité opérationnelle du vaisseau → productivité accrue. Réactions globales et transfert chaleur fournissent énergie suffisante pour maintenir réactions réduction et chaleur fusion fer/laitier.
Processus dans vaisseau vertical de réduction-fusion (SRV) sous pression = cœur du procédé (Fig 1). SRV : foyer réfractaire, enveloppe supérieure refroidie à l'eau. Foyer contient bain fer fondu et laitier liquide. Épaisse couche laitier au-dessus du bain. Fines minerai, charbon, flux injectés directement dans le bain. Contact bain fer → dissolution carbone charbon, réaction avec oxydes aliments ferreux → CO. Chauffage rapide charbon → craquage volatils → H2.
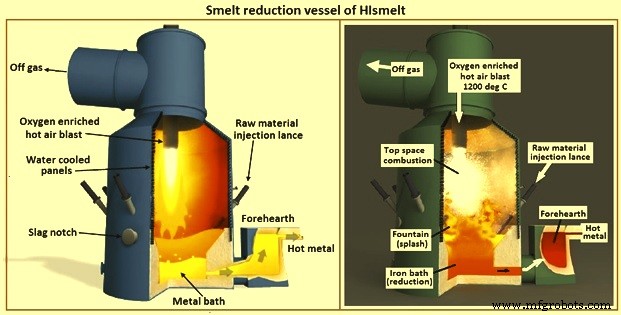
Fontaine de matière fondue (principalement laitier) jaillit dans l'espace supérieur par expulsion rapide CO, H2, gaz porteur N2 du bain. Air chaud 1200°C soufflé dans espace supérieur par lance refroidie à l'eau. CO et H2 post-combustés avec O2 air chaud. Métal et laitier chauffés retombent dans bain → énergie pour réduction directe minerai. Laitier éjecté enduit panneaux refroidis à l'eau → réduit pertes énergie.
Gaz de four partiellement refroidi dans hotte à tubes membranaires. Énergie sensible et chimique gaz utilisée pour préchauffage, pré-réduction et/ou calcination aliments métalliques et flux. Gaz nettoyé dans épurateur → combustible fours à air chaud ou cogénération.
Vaisseau équipant d'un foyer de coulée continue métal chaud. Maintient niveau bain optimal dans SRV et flux produit propre sans séparation externe laitier/métal. Laitier vidé périodiquement par encoche refroidie à l'eau.
Caractéristiques uniques
- Bain métallique comme milieu réactionnel principal. Autres procédés chargent minerai/charbon par le haut, fusion via char (+ peu métal) dans couche laitier. Carbone dissous dans métal = réducteur plus disponible que char dans laitier (nécessite phase gazeuse intermédiaire CO). HIsmelt = taux fusion significativement plus rapides par carbone sous forme plus active (dissoute).
- Degré de mélange dans le bain. Injection aliments directement dans métal → grand volume gaz « profond » → panache ascendant fort par flottabilité → renouvellement rapide liquide. Calculé : renouvellement ~tonnes/seconde. Conditions : gradients T° négligeables (>20-30°C) dans phase liquide, système opère avec bain (essentiellement) isotherme. Renouvellement masse rapide → bon transfert chaleur espace supérieur→bain sans surchauffe gouttes individuelles. Implications majeures réfractaires foyer région ligne laitier : bon mélange → briques exposées à faible FeO et T° uniforme (basse).
- Injection solides par lances haute vitesse. Efficacité capture dans bain élevée, ultra-fines utilisables directement.
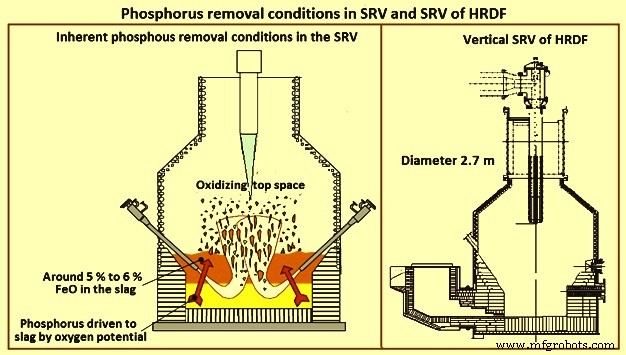
- Niveau « naturel » 5-6% FeO dans laitier + carbone métal 4% → conditions partition forte phosphore métal→laitier. Typiquement 80-90% phosphore va au laitier (Fig 2).
- Performance charbon indépendante morphologie particules. Charbon broyé fin pour injection.
Développement historique
Origines : procédé convertisseur O2 soufflé par le bas (OBM) et évolution procédé soufflage combiné aciérie Klöckner Werke (Maxhütte). CRA (Rio Tinto) joint-venture 1981 avec Klöckner pour technologies aciérie/réduction fusion. Essais convertisseur 60 t OBM → démonstration fondamentaux réduction-fusion. Succès → petite usine pilote (SSPP) ~12 000 t/an à Maxhütte. SSPP : SRV horizontal rotatif, tuyères bas pour injection charbon, flux, minerai. Fonctionnement 1984-1990 → viabilité technologie prouvée.
Étape suivante : Installation Recherche Développement HIsmelt (HRDF) Kwinana, Australie occidentale. Construction 1991. Capacité 100 000 t/an. Objectif : démonstration processus, échelle ingénierie cœur usine, données exploitation évaluation commerciale. SRV Kwinana = mise à l'échelle direct SSPP, vaisseau horizontal rotatif 90°. Fonctionnement oct 1993-août 1996. Mise à l'échelle réussie mais complexité ingénierie vaisseau horizontal limitait viabilité commerciale.
Solution : conception vaisseau vertical refroidi à l'eau. Conception/ingénierie SRV vertical (Fig 2) achevée 1996. Améliorations : vaisseau vertical stationnaire, injection solides par le haut, lance air chaud simplifiée, foyer coulée continue métal chaud, panneaux refroidis eau pour usure réfractaires.
SRV vertical HRDF mis en service 1er semestre 1997, fonctionnement jusqu'à mai 1999. Améliorations majeures : usure réfractaires, fiabilité, disponibilité, productivité, simplicité conception. Adressé exigences clés technologie réduction directe fer : haut niveau réalisations techniques + concepts ingénierie simples. Confirmé : processus prêt mise à l'échelle usine commerciale.
Joint-venture 2002 : Rio Tinto (60%), Nucor (25%), Mitsubishi (10%), Shougang (5%) → usine 800 000 t/an Kwinana. Construction jan 2003. Mise en service à froid 2de moitié 2004, à chaud 2e trimestre 2005. Production 80 t métal chaud/h début 2008, taux charbon 810 kg/t métal chaud.
Conditions économiques 2008 → fermeture Kwinana. 2014 : équipement transféré Australie→Chine. Nouvelle usine près port Shouguang, Shandong, propriété Molong Petroleum Machinery (acier privé). Démarrage 2016, production métal chaud coût inférieur mini hauts fourneaux locaux. Louches métal chaud livrées par route à aciérie Molong (convertisseur basique) 40 km au sud. 2017 : Molong achète propriété intellectuelle HIsmelt à Rio Tinto pour licence technologie Chine/international.
Procédé
HIsmelt (Fig 1) : injection haute vitesse matériaux solides (charbon, minerai, flux) dans bain fer fondu ~1450°C. Mécanisme base : réduction/fusion minerais avec carbone dissous dans bain. Injection haute vitesse charbon/minerai dans bain par lances inclinées refroidies eau. Charbon injecté après chauffage/dévolatilisation dissout pour maintenir ~4% C dans métal fondu et reconstituer carbone consommé réduction. Fines minerai injectées profondément dans bain → réduction instantanée contact carbone dissous → fusion. Réaction produit Fe + CO. Partie basse SRV maintenue bas potentiel O2 pour réduction, cinétiques équilibrées ~5-6% FeO dans laitier.
Gaz réaction (CO) + produits dévolatilisation charbon générés profondeur bain → fontaine (projection) majoritairement laitier + peu métal. Apport chaleur équilibre thermique = combustion gaz réaction (principalement CO) partie haute SRV. Air chaud enrichi O2 (typiquement 35%) 1200°C introduit par lance centrale tourbillonnaire → combustion efficace gaz bain → CO2 + H2O + grande énergie. Combustion = région relativement oxydante partie haute SRV. Transfert chaleur région haute (oxydante) → basse (réductrice) en maintenant gradient potentiel O2. Réalisé par grandes quantités éclaboussures liquide circulant entre deux régions. Laitier/métal liquide = vecteur chaleur.
Injection organisée pour pénétration significative solides dans bain fer → dissolution carbone dans métal + réduction minerai par réaction globale : 3[C]fer + Fe2O3 = 2[Fe]fer + 3CO. Réaction très endothermique → apport chaleur externe nécessaire. CO + H2 libérés bain = combustible pour générer chaleur. Air chaud (air enrichi O2 1200°C) injecté espace supérieur par lance centrale tourbillonnaire → combustion : 2CO + O2 = 2CO2 et 2H2 + O2 = 2H2O.
Théoriquement combustion totale gaz bain désirée, en pratique post-combustion 50-60% typique. Post-combustion (PC) = ratio concentration volumique espèces combustibles : PC(%) = 100(CO2 + H2O) / (CO + CO2 + H2 + H2O).
Fusion dans bain (potentiel O2 bas), génération chaleur espace supérieur (potentiel O2 relativement haut). Clé : déplacer chaleur région combustion → région fusion sans compromettre potentiel O2 zones.
Libération CO/H2 depuis fusion bain → éruption violente liquide. Métal/laitier projetés vers le haut → fontaine perméable gaz à grande surface transfert chaleur. Gaz combustion chauds traversent fontaine → transfèrent chaleur gouttes laitier/métal → restituent chaleur au bain. Métal sort continuellement par foyer débordement (manomètre liquide) ; laitier vidé périodiquement par encoche latérale refroidie eau.
Produit principal : métal chaud. Vidange continue par foyer ouvert, sans laitier. T° typique 1420-1450°C. Composition typique : C 4,4% ±0,15%, Si <0,01%, Mn <0,02%, P <0,02% ±0,01%, S 0,1% ±0,05%.
Atmosphère relativement oxydante + laitier basse T° SRV → 90-95% phosphore aliments partitionne vers laitier (Fig 2). Flexibilité minerais haute teneur phosphore.
Laitier vidé par lots encoche → métal chaud sans laitier. Traitement désulfuration métal chaud possible → S <0,05%. Flux type HIsmelt Fig 3.
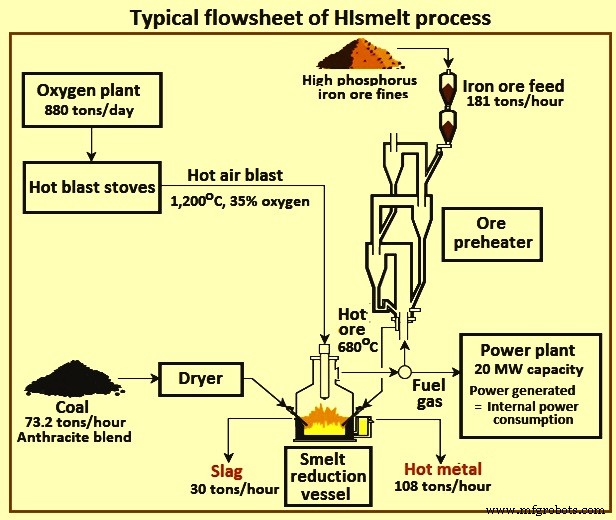
Gaz SRV refroidi 1500°C→800°C par hotte radiative, partiellement nettoyé cyclones chauds, puis 200°C par système boiler convectif. Boilers radiatif/convectif génèrent vapeur saturée → tambour vapeur boiler gaz.
Gaz SRV sortie boiler convectif : quenching, lavage, refroidissement par pulvérisation eau, circulation gaines → combustible fours air chaud et boiler gaz. Boiler gaz : excès gaz SRV brûlé → surchauffe vapeur saturée (boilers radiatif, convectif, gaz). Vapeur surchauffée → turbines vapeur → électricité pour usine HIsmelt, auxiliaires, excédent réseau local. Gaz échappement boiler gaz et fours lavés boue chaux → élimination soufre → atmosphère.
Sous-produits : laitier et gaz. Laitier = fluxage gangue minerai + cendres charbon avec chaux/dolomie. Granulation ou fosses → traitement ultérieur. Utilisation : ciment, sous-couche routière, amendement sol. Gaz : post-combustion 50-60%, sort sommet SRV haute T°, pouvoir calorifique ~gaz HF. Nettoyé, refroidi → combustible et production électricité.
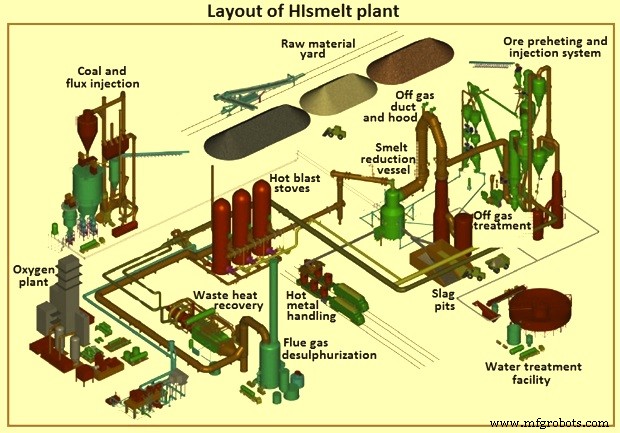
HIsmelt = très flexible. Nature réactive → conversion minerai/charbon/flux → métal/laitier/énergie quasi instantanée. Capacités : débits matières modifiables efficacement sans affecter qualité produit. Flexibilité maximise productivité, facile maintien fenêtre état stable. Contrairement HF : démarrage, arrêt, veille faciles. Implantation usine Fig 4.
Avantages environnementaux
Avantages considérables. Réduction demande coke, frittage, pellets + efficacité énergétique améliorée → réduction émissions GES et polluants (SOx, NOx, dioxines). Améliorations : (i) CO2 -20%, (ii) SOx -90%, (iii) NOx -40%, (iv) émissions toxiques nulles (dioxines/furanes nil). Conditions SRV excluent formation dioxines. Forte réduction émissions poussières et consommation eau spécifique. Recyclage déchets usine → protection environnement.
Avantages projetés
- Matières premières faible coût (élimination agglomération minerai, cokéfaction).
- Aliments flexibles (large gamme fines minerai, déchets oxydes, charbons hauts/bas volatils).
- Flexibilité production.
- Meilleure qualité produit.
- Consommation énergie totale minimisée.
- Ingénierie et configuration processus simplifiées.
- Émissions environnementales bien en dessous standards industrie.
- Coût investissement inférieur.
- Coût exploitation inférieur.
Processus de fabrication
- Production d'alliage tungstène-nickel-fer : du mélange de poudre au frittage final
- Fer : propriétés, histoire et applications quotidiennes
- Frittage des fines de minerai de fer : améliorer l'efficience du haut fourneau
- Procédé FINEX : Production avancée de fer liquide à partir de fines de minerai et charbon non cokéfiable
- ITMK3 : Le procédé écologique de production de nuggets de fer de Kobe Steel
- Procédé HIsarna de production de fer : acier ultra-faible en carbone
- Maximiser l'efficacité de fabrication avec les fournisseurs de fonderie de fer
- Vue d'ensemble complète des techniques de fabrication de l'acier
- Réduction du minerai de fer expliquée : processus, principes et production