



Comprendre la réduction directe : La science derrière la conversion du minerai de fer
Aspects théoriques du processus de réduction directe
Dans le processus de réduction directe du minerai de fer, le fer métallique solide (Fe) est obtenu directement à partir de minerai de fer solide sans soumettre le minerai ou le métal à la fusion. La réduction directe peut être définie comme la réduction à l'état solide aux potentiels d'oxygène (O₂) qui permettent la réduction des oxydes de fer, mais pas d'autres oxydes (MnO, SiO₂, etc.), aux éléments correspondants. Puisque la réduction est à l'état solide, il y a très peu de chance que ces éléments se dissolvent (à faible activité thermodynamique) dans le fer réduit, donc les oxydes qui sont plus stables que le fer restent essentiellement non réduits. La réduction directe du minerai de fer a aussi lieu dans le shaft du haut fourneau par les gaz ascendants.
Le système fer - oxygène
Le système fer-oxygène (Fe-O) est possiblement l'un des systèmes les plus étudiés. La thermodynamique du système est bien comprise et beaucoup d'informations sont disponibles sur la cinétique de la réduction gazeuse impliquant les oxydes de fer. Les phases solides thermodynamiquement stables qui se produisent entre 400 °C et 1400 °C dans le système Fe-O, à une pression totale de 1 kg/cm², sont montrées dans le diagramme binaire (Figure 1). Ce diagramme montre que le Fe forme avec l'O₂ trois composés solides stables : (i) hématite – Fe₂O₃, (ii) magnétite – Fe₃O₄, et (iii) wüstite – FeₓO, où x est légèrement inférieur à 1. La phase FeO non-stœchiométrique (wüstite) est instable en dessous de 570 °C et se décompose en un mélange de Fe métallique et de Fe₃O₄. Ainsi, en lisant de droite à gauche à travers le diagramme de phase à température constante, en dessous de 570 °C la séquence de phase est Fe₂O₃ → Fe₃O₄ → Fe, tandis qu'au-dessus de 570 °C la séquence est Fe₂O₃ → Fe₃O₄ → FeO → Fe.
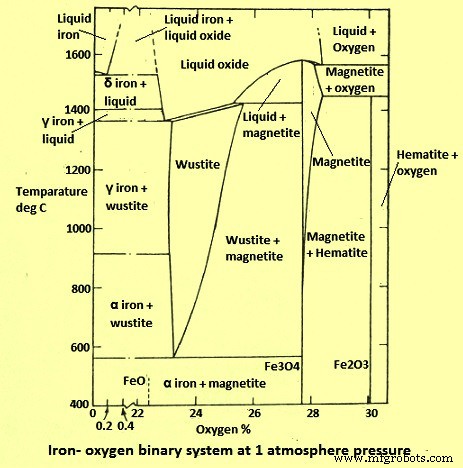
La solubilité négligeable de l'O₂ dans le fer alpha et gamma solide est inférieure à 0,01 % d'O₂. Donc, la teneur en O₂ n'a pas d'effet sur les températures de transition des modifications solides du Fe et est ignorée dans le diagramme.
En considérant l'équilibre de réaction, la réduction des oxydes de Fe implique une ou plusieurs de ces étapes : (i) hématite (Fe₂O₃) → magnétite (Fe₃O₄), (ii) magnétite (Fe₃O₄) → fer (Fe), (iii) magnétite (Fe₃O₄) → wüstite (FeO), et (iv) wüstite (FeO) → fer (Fe).
La wüstite est stable seulement à une température supérieure à 570 °C. Les équilibres thermodynamiques pour les réactions ci-dessus sont bien connus pour les deux agents réducteurs gazeux majeurs utilisés : l'hydrogène (H₂) et le monoxyde de carbone (CO).
Système fer - oxygène - carbone
Les équilibres du Fe et des oxydes de Fe avec un mélange des gaz CO et CO₂ (dioxyde de carbone) avec du carbone solide (C) sont montrés à la Figure 2.
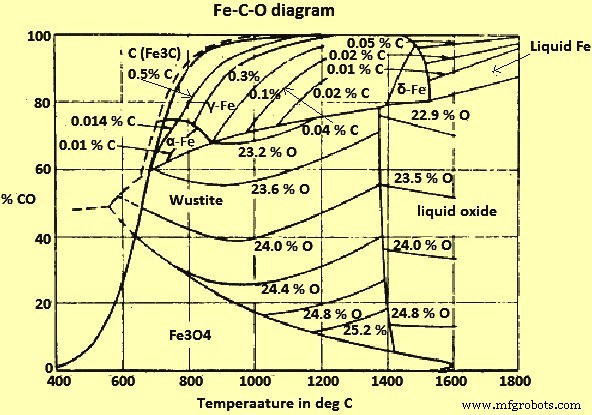
D'après la Figure 2, on peut déduire qu'à des températures supérieures à 710 °C et à une pression totale de 1 kg/cm², tous les oxydes de Fe peuvent être réduits par des mélanges gazeux CO/CO₂ qui sont en équilibre avec C, et peuvent donc être réduits par le C lui-même. À des températures plus basses, seulement ces mélanges qui sont sursaturés en C et qui, donc, selon l'équilibre de Boudouard, réagissent vers le dépôt de C ont une action réductrice sur la wüstite.
Système fer - hydrogène - oxygène
Le diagramme d'équilibre pour le Fe et les oxydes de Fe avec un mélange des gaz H₂ et H₂O (vapeur) est montré à la Figure 3.
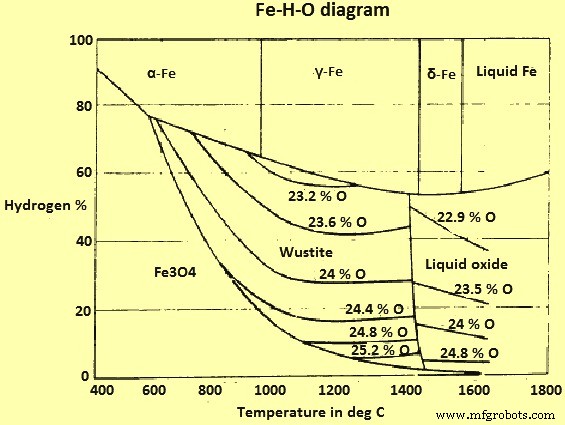
La différence majeure entre ce système et le système Fe-O-C est l'absence d'une « ligne de suie » ou de phénomènes correspondants. Ainsi, il est théoriquement possible de réduire l'hématite (et la magnétite) en Fe avec H₂ à n'importe quelle température.
Comparaison entre la réduction par CO et H₂
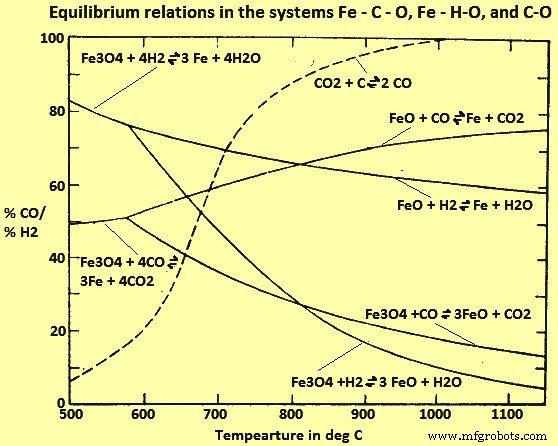
D'après les études des systèmes Fe-C-O et Fe-H-O (Figure 4), il semble qu'au-dessus de 815 °C, le H₂ est un agent réducteur plus efficace que le CO (c'est-à-dire que les rapports d'équilibre H₂/H₂O sont plus bas que les rapports CO/CO₂ correspondants), tandis que c'est l'inverse à des températures plus basses. Cependant, ces équilibres sont difficilement atteints dans les fours industriels, car le taux de réduction devient très lent à mesure que l'équilibre est approché. Lorsque les conditions s'écartent distinctement de l'équilibre, les taux de réaction respectifs pour la réduction avec H₂ et CO sont dans l'ordre inverse de celui qui serait normalement attendu des considérations d'équilibre. Ainsi, le H₂ est en fait un agent réducteur plus efficace pour un processus hors équilibre conçu pour fonctionner à des températures inférieures à 815 °C et le CO est plus efficace à des températures plus élevées.
Des études sur l'effet de la composition du mélange gazeux de CO et H₂ à différentes températures ont montré qu'à mesure que la teneur en H₂ du mélange gazeux réducteur augmente, le taux de réaction augmente. Cette relation a été trouvée être nettement non-linéaire.
La réduction des oxydes de Fe en Fe métallique avec H₂ est endothermique et une source externe de chaleur est nécessaire pour maintenir la température requise. La réaction correspondante avec CO est exothermique et sous des conditions convenablement contrôlées, la réaction est thermiquement auto-entretenue. En fait, il peut être nécessaire de diluer le CO avec H₂ ou d'autres gaz absorbant la chaleur pour éviter la surchauffe de la charge. Certains processus ont été conçus pour tirer parti de l'équilibre thermique CO-H₂ et utiliser des mélanges de ces gaz pour augmenter la quantité de réduction obtenue pendant le chauffage du minerai, de la température ambiante jusqu'à la température maximale de réaction d'environ 1100 °C.
La Figure 4 montre que pour toutes les températures dans la plage où la réduction gazeuse est économiquement possible, les mélanges gazeux d'équilibre contiennent au moins 60 % de CO et/ou H₂. Lorsque l'équilibre n'est pas atteint, les concentrations non réactives de ces gaz sont encore plus élevées et la grande partie passe inchangée à travers le four de réduction. Si le processus doit être économique, il est nécessaire qu'il y ait une utilisation du gaz qui reste après la réduction de la wüstite en Fe métallique, pour la réduction des oxydes de Fe supérieurs en wüstite et/ou pour la régénération du mélange gazeux et l'élimination des produits de réaction gazeux.
Réaction gaz-solide et réaction solide-solide
Les réactions gaz-solide jouent un rôle majeur dans la technologie, et englobent un domaine très large incluant l'extraction des métaux de leurs minerais (réduction d'oxydes de Fe, etc.). Une caractéristique commune de tous les systèmes de réaction gaz-solide est que le processus global peut impliquer plusieurs étapes intermédiaires. Typiquement, ces étapes intermédiaires impliquent : (i) diffusion gazeuse (transfert de masse) des réactifs et produits depuis le volume de la phase gazeuse vers la surface externe de la particule solide réactive, (ii) diffusion des réactifs gazeux ou produits gazeux à travers les pores d'un produit de réaction solide ou à travers les pores d'un solide partiellement réagi, (iii) adsorption des réactifs gazeux sur et désorption des produits de réaction des surfaces solides, et (iv) la réaction chimique réelle entre le gaz adsorbé et le solide.
Dans le domaine des réactions gaz-solide, il y a plusieurs autres phénomènes qui peuvent affecter la progression de la réaction et la performance du four dans lequel les réactions gaz-solide sont effectuées. Ces autres phénomènes incluent le transfert de chaleur, les changements dans la structure solide (tels que le frittage) qui accompagnent la réaction, et l'écoulement des gaz et solides à travers le four où les réactions gaz-solide ont lieu. Le taux de réduction est contrôlé par ces facteurs selon le processus utilisé.
Les réactions entre solides peuvent être divisées en deux groupes principaux : (i) vraies réactions solide-solide qui ont lieu à l'état solide entre deux particules en contact l'une avec l'autre, ou par la migration de particules à l'état solide (par exemple, formation de carbures de fer par réaction entre oxydes de Fe et C), et (ii) réactions entre réactifs solides, qui ont lieu par des intermédiaires gazeux (par exemple, réduction des oxydes de Fe avec du carbone à 1 kg/cm² de pression).
La réduction des oxydes de Fe avec du C solide peut aussi être une vraie réaction solide-solide, pourvu qu'elle soit réalisée à des pressions absolues très basses. Lors d'une des études réalisées par la réaction de mélanges de graphite (C) finement pulvérisé et de minerai d'hématite sous un vide de 0,0005 mm de Hg (mercure), il a été trouvé qu'à des températures jusqu'à 900 °C, la réaction se déroulait très lentement, et en 18 heures seulement Fe₃O₄ et FeO étaient formés, mais pas de Fe. Pendant le test, une transformation appréciable a été observée seulement à des températures plus élevées. Il a été conclu pendant l'étude que le taux de réaction est déterminé par la diffusion des ions Fe dans la phase oxyde. Une déduction faite dans une autre investigation était que le C diffuse dans l'oxyde de Fe, est peut-être seulement d'intérêt historique. Cependant, ces études ont montré que le taux de réaction augmente distinctement quand la pression de gaz au-dessus du mélange pulvérisé augmente. Dans des tests de type similaire, dans lesquels un flux de N₂ (azote) était passé à travers le mélange de C et d'oxyde de Fe, une diminution marquée du taux de réaction a été observée à mesure que le flux de N₂ augmentait. Toutes ces investigations, qu'elles soient réalisées sous vide ou sous N₂, avec le taux de réduction d'oxydes de Fe pulvérisés similaires dans CO ou H₂, ont prouvé que la réaction directe à l'état solide de C et de minerai (qui est parfois considérée comme le mécanisme réel de la vraie réduction directe) n'a pas d'importance pour la progression du processus de réduction dans un four industriel.
Structure des pores du fer réduit
Les tests de réductibilité sur plusieurs minerais naturels ont montré que la porosité des particules de minerai de fer est l'un des facteurs les plus importants contrôlant la réductibilité. La réductibilité exprimée comme l'inverse du temps requis pour 90 % de réduction, variait directement avec la porosité. La réductibilité relative augmente avec l'augmentation de la porosité comme donné par l'équation : « Réductibilité relative = (porosité × 0,75) + 8,0 ».
La réduction des oxydes de Fe donne toujours un produit de réaction poreux. La nature de l'oxyde et les conditions de réduction affectent la structure des pores dans le fer réduit. C'est parce que la réduction se poursuit de la surface d'une particule vers l'intérieur. Le volume d'espace occupé défini par la surface de wüstite originale est diminué. Cela ne peut être accompli qu'en développant de la porosité. L'étude par microscopie électronique à balayage de cette porosité a montré qu'en général, la réduction par H₂ donne une structure de pores plus fine que celle obtenue par réduction par CO. Aussi, d'après les micrographies électroniques à balayage, il devient apparent que la structure des pores devient plus grossière à mesure que la température de réduction en H₂ est augmentée progressivement de 600 °C à 1200 °C.
La surface poreuse initiale de l'oxyde de Fe affecte la surface poreuse du fer réduit formé par réduction gazeuse. Une diminution de la surface poreuse initiale de l'oxyde de Fe diminue la surface poreuse du fer réduit. Les surfaces poreuses du fer réduit à partir de minerai d'hématite en H₂ mesurées par la technique BET (Brunauer-Emmett-Teller) ont indiqué qu'elle diminue avec l'augmentation de la température de réduction.
Une relation entre la température de réduction et la taille critique moyenne des pores et le plus petit rayon de pore a été obtenue à partir de la distribution de la taille des pores. La taille des pores a été trouvée augmenter lentement avec la température de réduction jusqu'à 900 °C, mais a augmenté rapidement avec des augmentations supplémentaires de température. Ces résultats sont en accord avec l'observation des surfaces de fracture par microscopie électronique à balayage, qui a montré le grossissement distinct de la structure des pores à des températures de réduction supérieures à 900 °C.
La surface poreuse de l'hématite réduite est aussi affectée par la température de réduction et la composition du gaz. La surface poreuse obtenue à partir d'hématite réduite en mélange gazeux CO/CO₂ est environ les deux tiers de celle pour la réduction en mélanges gazeux H₂/H₂O. Cela est cohérent avec la structure de pores plus grossière du fer réduit en CO/CO₂ observée au microscope.
La diffusion du gaz dans les pores du fer réduit a été mesurée. Le flux diffusif dans les milieux poreux se produit via deux processus de diffusion : (i) diffusion de Knudsen, indépendante de la pression et proportionnelle à T (température) à la puissance 1/2, et (ii) diffusion moléculaire, inversement proportionnelle à la pression et proportionnelle à T à la puissance 3/2.
La structure idéale limite est supposée avoir des pores de taille uniforme qui sont tous interconnectés et s'intersectent avec un angle de 45 degrés.
La diffusivité effective varie pour un milieu poreux donné avec la température et la pression et est différente pour différents paires de gaz binaires. La structure des pores devient plus fine avec la diminution de la température de réduction.
Modes de réduction
La réduction de particules de minerai de fer naturel ou de pellets d'hématite frittés résulte dans la formation de couches de produit. Ce phénomène bien connu a été l'objet de nombreuses études. Dans l'une des études récentes de la réduction de pellets d'hématite frittés par H₂, il a été remarqué qu'il y a un exemple typique de formation de couches dans une section polie d'un pellet d'hématite partiellement réduit. Des interfaces relativement lisses entre les couches apparaissent généralement à de faibles grossissements, bien qu'une telle apparence puisse être trompeuse.
Cela indique que la diffusion du gaz est suffisante dans la couche de wüstite pour donner une certaine réduction interne en avant de l'interface Fe/FeO qui avance. La zone de réduction interne est étendue lorsque : (i) la température est abaissée, (ii) la porosité est augmentée, et (iii) la taille des particules devient plus petite.
L'effet de la taille des particules sur le temps nécessaire pour atteindre un pourcentage donné de réduction dépend du mode de réduction et donc du type de processus contrôlant la vitesse. La considération des modes de réduction des oxydes de Fe poreux par réduction gazeuse a montré trois processus limitants contrôlant la vitesse : (i) réduction interne uniforme, (ii) contrôle mixte limite, et (iii) diffusion dans la couche de Fe poreux. Si la réduction est contrôlée uniquement par l'un de ceux-ci, alors le temps de réduction est lié au diamètre de la particule (sphéroïdale) de l'une des trois manières : (i) réduction interne uniforme c'est-à-dire que le temps est indépendant du diamètre, (ii) contrôle mixte limite, et (iii) diffusion dans le fer poreux.
Le processus contrôlant la vitesse devient relativement simple seulement lorsque : (i) il y a une réduction interne uniforme, donc une petite taille de particule est nécessaire, ou (ii) le contrôle ultime de la vitesse par diffusion de gaz dans les pores de la couche de fer prédomine, puisque la taille de la particule est grande. Il faut aussi réaliser qu'il peut y avoir une transition d'un processus limitant de contrôle de vitesse à un autre au fur et à mesure que la réduction progresse, selon la température, la composition du gaz, la taille des particules et le type d'oxyde. La réduction des oxydes de fer peut aussi montrer un comportement inexpliqué et inhabituel.
Taux de réduction des particules poreuses de minerai de Fe
La porosité et la structure des pores du minerai ont un effet marqué sur l'étendue et l'uniformité de la réduction interne. Dans l'une des études, l'effet de la taille des particules sur le taux de réduction du minerai d'hématite pour un mélange de 90 % CO et 10 % CO₂, et pour H₂ à 1000 °C a montré qu'avec l'augmentation de la taille des particules, la réduction interne est confinée aux régions externes des particules, donc il y a une diminution du taux global de réduction avec l'augmentation de la taille des particules.
Dans les premiers stades de la réduction de particules d'hématite poreuses, il y a une conversion rapide en FeO suivie par la réduction interne de FeO en Fe. Dans le cas limite de diffusion gazeuse presque parfaite dans les pores de l'oxyde de Fe, la réduction interne prédomine et le taux est contrôlé principalement par une réaction gaz-solide sur les parois des pores. Une couche de Fe, de quelques atomes d'épaisseur, est supposée couvrir les parois des pores de FeO. Le taux de réduction est supposé être contrôlé conjointement par la diffusion rapide de l'O₂ à travers le revêtement de la couche de Fe sur les parois des pores et par la réaction chimique de H₂ ou CO avec l'O₂ sur la surface de cette couche de Fe très mince.
L'effet de la taille des particules montre que le taux de réduction augmente avec la diminution de la taille des particules. La micrographie typique indique que le mode de réduction varie d'un grain à l'autre à l'intérieur de la particule. Cela est dû aux différences locales dans la porosité des grains d'oxyde. En raison des variations de la taille des pores et de la diffusion gazeuse plus rapide dans les pores plus grands, la majeure partie de la réaction se produit sur les parois des pores plus grands. C'est-à-dire, seule une fraction de la surface poreuse totale est attendue pour être utilisée pour la réaction. Le taux de réduction par H₂ à 800 °C atteint avec divers types de particules de minerai d'hématite augmente de manière non-linéaire avec l'augmentation de la surface poreuse du Fe (ou FeO) formé. Ces résultats confirment le fait que plus la surface poreuse est grande, plus la fraction du mur poreux total utilisé dans la réaction est petite.
Le taux de réduction interne dans les mélanges gazeux H₂-CO est généralement la somme des deux taux individuels de réduction avec H₂ et CO. Les données de réduction et le dépôt de C observé indiquent qu'en dessous de 1000 °C, les réactions gazeuses menant à l'équilibre eau-gaz sont lentes.
Taux de réduction du minerai de fer (grenailles ou pellets)
Le taux de réduction de minerai en grenailles ou en pellets est de nature complexe dans le flux de gaz réducteur dans un lit compacté. La complexité est parce que le taux global de réduction est contrôlé par plusieurs processus de réaction en série, tels que le transfert de chaleur et de masse à travers la couche limite de film gazeux, les réactions gaz-solide et la diffusion de gaz dans les couches de produits poreux. Par des analyses mathématiques, facilitées par des calculs informatiques, de nombreuses équations ont été dérivées pour décrire le taux de réduction de grosses particules d'oxyde pour divers modes de réduction.
Dans plusieurs expériences avec des pellets uniques ou des particules de minerai de fer, le transfert de chaleur est relativement rapide et, avec des flux de gaz à vitesse suffisamment élevée, la résistance au transfert de masse du film gazeux est assez petite pour être négligée. Donc, il y a principalement deux étapes majeures de réaction en série qui influencent le taux de réduction : (i) réactions gaz-oxyde, et (ii) diffusion de gaz dans les couches d'oxyde poreux et de produits poreux. Les effets relatifs de ces processus de vitesse dépendent de la taille des particules, de la composition du gaz, de la température et du mode de réduction, et ils changent avec la progression de la réduction.
Diffusion du gaz dans la couche de Fe poreux
Dans l'une des études, des expériences de réduction unidirectionnelle ont été menées pour démontrer l'effet de la diffusion du gaz dans les pores des couches de Fe. Des échantillons cylindriques longs ont été préparés à partir de gros morceaux de minerai d'hématite en grenailles et ont été emballés à l'intérieur d'un tube de nickel étroitement ajusté. Après réduction en H₂ pendant le temps nécessaire, l'échantillon a été partitionné axialement et poli, et l'épaisseur de la couche de Fe a été déterminée. Les résultats des expériences ont montré que, lorsque l'épaisseur de la couche de Fe réduite était d'environ 1 mm, la réduction supplémentaire se poursuit en accord avec la loi de vitesse parabolique, qui est similaire au résultat du contrôle par diffusion dans les pores. Ces tests ont démontré qu'à mesure que l'épaisseur de la couche de Fe poreux augmente, le taux de réduction est éventuellement contrôlé par la diffusion du gaz dans les pores de la couche de Fe.
La réduction interne partielle précédant le front principal d'avancement de la couche de Fe peut conduire à l'emprisonnement de quelque FeO dans la couche réduite. Cette situation peut conduire à une élimination lente de l'O₂ dans les stades finaux de la réduction.
À mesure que la température de réduction diminue, la structure des pores devient beaucoup plus fine, prétendument avec de nombreux canaux étroits et goulets d'étranglement sur des capillaires connectés, quand la diffusion de Knudsen prédomine, donc de faibles valeurs du rapport de la diffusivité moléculaire effective / diffusivité moyenne effective de Knudsen. À mesure que la structure des pores devient plus grossière avec l'augmentation de la température de réduction, facilitant le passage du gaz à travers les pores, le rapport devient plus élevé.
L'effet de la composition du gaz sur le temps pour atteindre 50 %, 75 %, 90 % et 95 % de réduction pour les pellets de minerai d'hématite frittés et les pellets de minerai de magnétite réduits à 900 °C par des mélanges H₂-CO-CO₂ (avec rapport CO/CO₂ égal à 9 pour supprimer le dépôt de suie), est que lorsque le H₂ est remplacé par le CO, le temps de réduction isotherme pour atteindre un pourcentage donné d'élimination de l'O₂ augmente graduellement jusqu'à environ 50 % de CO et avec l'ajout supplémentaire de CO, il y a une augmentation marquée du temps de réduction. Le temps de réduction pour 100 % (rapport CO/CO₂ égal à 9) est environ 10 fois plus que dans le H₂ à la même température. La diffusivité gazeuse moléculaire dans un système binaire, tel que H₂-H₂O ou CO-CO₂, dérivée de la théorie cinétique des gaz, est un invariant pour le système et essentiellement indépendante de la composition du gaz. Cependant, dans les systèmes ternaires et multi-composants, chaque espèce a une diffusivité différente et varie avec la composition du gaz. De plus, l'équation de vitesse pour le flux diffusif est compliquée.
Le comportement de réduction des pellets de minerai d'hématite dans les mélanges H₂-CO a montré un motif similaire à celui observé dans le H₂ et le CO, qui est le taux de réduction au-delà d'environ 50 % d'élimination de l'O₂ est contrôlé par la diffusion du gaz dans les pores de la couche de Fe.
Contrôle mixte limite dans le taux initial
Dans les premiers stades de la réduction, le taux de réduction est contrôlé conjointement par : (i) diffusion du gaz dans les pores du FeO (la diffusion à l'état solide dans le FeO peut être ignorée), et (ii) réaction sur les parois des pores du FeO. Cela implique une couche de Fe poreuse mince et une diffusion gazeuse rapide dans celle-ci. Selon la porosité du FeO et la diffusivité du gaz dans celui-ci, il y a une réduction interne partielle en avant de l'interface nominale Fe/FeO. La réaction de H₂ avec le FeO poreux est généralement confinée aux bouches des pores proches de l'interface nominale Fe/FeO.
Réduction interne partielle
Selon la composition du gaz, la température, la taille du pellet et la pression totale du gaz, il y a un contrôle de vitesse mixte pendant une certaine période de la réduction dans le cadre des lois de vitesse limitantes. L'équation de vitesse est normalement basée sur l'hypothèse que la réduction gazeuse du pellet est contrôlée conjointement par la diffusion contre-courante lente du gaz à travers les pores inter-particules du pellet, et par la réaction chimique lente du gaz avec l'oxyde de Fe à l'interface Fe oxyde/Fe des particules.
Réaction de conversion eau-gaz
La réaction de conversion eau-gaz joue un rôle significatif dans les processus de réduction directe qui utilisent des hydrocarbures reformés comme réducteur dans la réduction des oxydes de fer. Il est généralement admis, d'après les différents taux de réduction du minerai de fer par CO et par H₂ et l'effet marqué que même de faibles quantités de H₂ contenues dans un mélange CO/CO₂ ont sur le taux de réduction, que le H₂ est le composant réducteur réel dans de tels mélanges gazeux. Le CO est considéré comme servant principalement à réduire la vapeur résultante (H₂O) en H₂. Les réactions sont : (i) H₂ + FeO = H₂O + Fe, et (ii) H₂O + CO = H₂ + CO₂.
Le second sous-processus de cette réaction est connu sous le nom de réaction de conversion eau-gaz. Il est bien connu que ce processus a besoin d'un catalyseur. Dans la réduction du minerai de fer, tous les produits (Fe₃O₄, FeO et Fe) entrent en considération comme catalyseurs possibles. Parmi ceux-ci, le Fe métallique solide est particulièrement actif. Le processus de réduction du minerai de fer dans les mélanges CO/CO₂ contenant du H₂ doit donc être compris, lorsque le Fe métallique est présent, comme une séquence de réaction. La sous-réaction (i), la réduction proprement dite, a lieu à la surface de l'oxyde de Fe tandis que la sous-réaction (ii), la régénération du H₂ par la réaction eau-gaz, a lieu à la surface du Fe.
La séparation spatiale des deux sous-réactions nécessite leur connexion par un processus de transport, qui doit avoir lieu comme une diffusion gazeuse ou de surface par l'un des participants à la réaction. Les conditions optimales se produisent à la frontière à trois phases Fe/Fe oxyde/gaz.
Gonflement pendant la réduction
Le volume apparent du minerai de fer ou du pellet augmente généralement pendant la réduction. Cela s'appelle le gonflement. Il y a largement trois types de comportement de gonflement qui peuvent être observés. Ce sont connus sous le nom de : (i) gonflement normal, (ii) gonflement catastrophique dans lequel il y a une expansion soudaine du volume avec la conversion de FeO en Fe, le Fe apparaissant sous forme de croissances filamenteuses, connues sous le nom de whiskers, fils de Fe fibreux, et (iii) expansion par éclatement, un comportement typique de matériaux riches en Fe contenant de petites quantités d'alcalis. Ce dernier type de comportement est différent du gonflement catastrophique (bien qu'il ne soit pas moins grave) en ce qu'une partie majeure de l'expansion a lieu avant l'apparition du Fe comme produit de réaction.
On peut dire que ni le minerai en grenailles ni le fritté ne sont connus pour gonfler anormalement ou catastrophiquement, alors que certains types de pellets le font, et donnent lieu à des problèmes opérationnels en réduisant la perméabilité de la charge car les pellets anormalement gonflés sont mous, spongieux et ont tendance à se désintégrer.
Les volumes spécifiques des différents oxydes de Fe et du Fe tels que rapportés dans la littérature sont : 0,272 cm³ de Fe₂O₃ par gramme de Fe (à température ambiante), 0,270 cm³ de Fe₃O₄ par gramme de Fe, 0,231 cm³ de FeO par gramme de Fe (23,5 % O₂), et 0,128 cm³ de Fe par gramme de Fe. Donc, le volume devrait diminuer pendant chaque stade de réduction. Cependant, la cause principale du gonflement des minerais de Fe est causée par la transformation de l'hématite hexagonale en magnétite cubique et les perturbations de réseau qui en résultent. Les perturbations de réseau causent la formation de pores, par laquelle il y a une augmentation considérable du volume apparent des minerais de Fe pendant la transformation de l'hématite en magnétite.
En général, pendant la réduction dans un gaz riche en CO, le gonflement est beaucoup plus grand que dans un gaz riche en H₂. La raison de ce comportement est que la pulvérisation métallique se produit pendant le dépôt de C dans les mélanges gazeux contenant du CO. Cependant, il est difficile d'expliquer le gonflement qui peut se produire pendant la réduction dans les mélanges gazeux CO-CO₂ quand il n'y a pas de dépôt de C. La cause et l'effet du gonflement ou du retrait accompagnant la réduction n'ont pas encore été résolus.
Il y a généralement deux types d'impuretés dans les pellets de minerai. Ce sont : (i) impuretés avec un effet impedant sur le gonflement, et (ii) impuretés avec un effet améliorant sur le gonflement. L'exemple du premier est la silice (SiO₂) tandis que pour le second ce sont les alcalins (K₂O, Na₂O). Il a été remarqué que les pellets d'hématite de grade réactif contenant de la SiO₂ jusqu'à 5 % ne gonflent pas quand ils sont réduits dans les mélanges gazeux CO-CO₂ et aussi une certaine quantité de SiO₂ est nécessaire dans les pellets acides pour maintenir la résistance et prévenir le gonflement catastrophique. Dans le second cas, on voit que de petites additions d'alcalins Na₂CO₃ ou K₂CO₃ dans la plage de 0,1 % à 1 % peuvent entraîner le gonflement catastrophique en H₂ ou CO de pellets de minerai par ailleurs normaux. L'effet des alcalins devient plus prononcé avec l'augmentation de la basicité (CaO/SiO₂) dans le pellet. L'effet adverse peut être prévenu par l'ajout d'un gangue acide à grain fin pour former des silicates d'alcalins stables.
Il y a des observations contradictoires de l'effet des impuretés dans les pellets de minerai (par exemple, teneur en chaux). Une petite addition de CaO (moins de 0,1 %) aux pellets de minerai d'hématite cause un gonflement considérable pendant la réduction et cela a suggéré que le CaO est une cause de gonflement catastrophique. D'un autre côté, il a été remarqué qu'environ 1 % d'addition de CaO aux pellets de minerai d'hématite supprime le gonflement pendant la réduction. Ces variations dans l'effet observé du CaO sur le gonflement peuvent être dues à la présence ou à l'absence d'autres impuretés dans le minerai de fer, telles que les alcalins.
Réduction du minerai d'hématite par le C
La réaction entre le minerai d'hématite et le C est d'une importance fondamentale dans la préparation de pellets de minerai métallisés. Une grande partie du nouvel intérêt a été stimulée par le développement du procédé au four rotatif qui utilise du C solide comme réducteur dans la production de fer réduit direct (FRD). Il est généralement admis que la réduction de l'oxyde de Fe par le C se produit par des intermédiaires gazeux CO et CO₂, sauf sous un vide très élevé où la vraie réaction solide-solide est le mécanisme prédominant.
Le mécanisme de réaction par intermédiaires gazeux qui a lieu pendant la réduction du minerai d'hématite par le C se fait par les réactions : (i) C(s) + 0,5 O₂ = CO(g), (ii) FeₓOᵧ(s) + CO(g) = FeₓOᵧ₋₁(s) + CO₂(g), et (iii) CO₂(g) + C(s) = 2CO(g).
La formation initiale de CO est une étape importante dans le taux de réaction global. L'O₂ de l'air piégé ensemble avec le gaz O₂ libéré par la dissociation des oxydes de Fe réagit avec le C pour produire du CO (première réaction). De plus, du CO peut aussi être formé par vraie réduction directe se produisant aux points de contact entre les particules de C et d'oxyde de Fe. Le gaz CO ainsi produit réagit facilement avec les particules de minerai d'hématite (deuxième réaction). La réaction de Boudouard ou de perte de solution entre le gaz CO₂ et les particules de C régénère le gaz CO (troisième réaction) et tend ainsi à restaurer le potentiel réducteur de la phase gazeuse contenue dans les pores de l'échantillon. L'oxydation de certains types de C dans le CO₂ est catalysée en présence de certains métaux et composés métalliques. L'amélioration du taux du processus a été observée avec l'ajout de Li₂O (oxyde de lithium) et l'effet inhibiteur a été rapporté avec l'ajout de FeS (sulfure ferreux). Le Fe métallique a été trouvé être un bon catalyseur pour la gazéification du graphite (C). En raison de cette réaction catalytique imprévisible dans le mélange, les équations dérivées par modélisation mathématique pour décrire le taux global de la réaction sont de valeur limitée et ne peuvent être applicables qu'aux systèmes où les réactions ne sont pas catalysées.
À des températures modérément élevées (par exemple, 1000 °C), les taux des réactions d'oxydes de Fe (à température supérieure à 570 °C et la séquence est Fe₂O₃, Fe₃O₄, FeO, Fe) sont beaucoup plus grands que celui de la réaction de Boudouard. En d'autres termes, le processus global devient limité par la disponibilité du gaz CO selon la réaction de Boudouard. Ainsi, à l'état stable, la composition de cette phase gazeuse correspond étroitement à la composition de phase gazeuse d'équilibre pour FeₓOᵧ/FeₓOᵧ₋₁.
Réduction des oxydes de Fe avec les hydrocarbures
Les hydrocarbures peuvent être utilisés de deux façons comme agent réducteur pour la production de FRD. Ce sont : (i) utilisation directe d'hydrocarbures ou d'un mélange de gaz contenant des hydrocarbures, et (ii) utilisation des produits d'hydrocarbures reformés (CO, H₂), par reformage à l'intérieur du réacteur de réduction (il a été trouvé que le reformage auto-catalytique de certains hydrocarbures à l'intérieur du four de réduction fournissait un accès à la macro et micro porosité ce qui conduit à une réduction plus extensive et aussi qui conduit à la suppression du coût en capital du reformeur de gaz et du traitement).
Il y a quelques études utilisant directement des hydrocarbures ou un mélange de gaz contenant des hydrocarbures comme réducteur pour la réduction directe des minerais de fer. Deux points importants émergent de ces études. Le premier est que le taux de réduction avec les hydrocarbures est lent et la production d'un FRD de haute qualité est problématique et non économique. Le second point est que ces études ont été faites sous conditions isothermes dans un thermogravimètre avec une seule particule ou un compact de poudre, donc les résultats ne sont que de valeur théorique.
Importance théorique des investigations avec les hydrocarbures
La cinétique de la réduction de l'oxyde ferrique par le méthane pur (CH₄) a été étudiée dans trois plages de température : (i) basse température (500 °C à 600 °C), (ii) température moyenne (650 °C à 750 °C) et (iii) haute température (800 °C à 950 °C). À la basse température, la réduction ne se poursuit que de Fe₂O₃ à Fe₃O₄. Un maintien prolongé de l'échantillon dans un flux de CH₄ n'a pas conduit à aucune extension du processus au-delà de ce stade. Le taux est devenu appréciable à 650 °C. Dans des expériences spéciales après que la composition Fe₃O₄ a été atteinte, l'échantillon a été réduit davantage par H₂ et CH₄. Il a été montré que la réduction par CH₄ dans la plage de basse température au-delà du stade Fe₃O₄ ne se produit que si une quantité suffisante de Fe métallique a été accumulée. Dans ce cas, l'agent réducteur n'a pas été le CH₄, mais son produit de décomposition, le H₂. Le C formé par la décomposition du CH₄ ne prend presque pas part à la réduction et s'accumule dans l'échantillon.
Dans la plage de température moyenne, la conversion de Fe₃O₄ en FeO a lieu mais à des taux faibles. Une augmentation brutale du taux de réduction est observée en passant de 750 °C à 800 °C. Le processus devient très sensible aux changements de température au-delà de 800 °C, et s'accélère considérablement dans la plage de haute température, quand le Fe métallique apparaît dans l'échantillon. L'apparition du Fe métallique au stade FeO vers Fe, à des températures comparativement élevées indique un rôle décisif du Fe métallique comme catalyseur pour le reformage du CH₄ par les produits de réduction (CO₂ et H₂O). En l'absence de catalyseur, la décomposition du CH₄ et son reformage par les produits de réduction (CO₂, H₂O) ne se produisent pas dans une mesure substantielle et aucune accumulation de C dans l'échantillon n'a été observée. Quand le catalyseur Fe est présent, la dissociation du CH₄ en éléments ne se produit qu'aux stades très tardifs de la réduction, quand il y a insuffisamment de CO₂ et de vapeur d'eau pour convertir tout le CH₄ diffusé dans l'échantillon. L'accumulation de C dans l'échantillon commence à ce stade.
Dans la production de FRD en 2 étapes avec CH₄, il a été trouvé que la décomposition complète du CH₄ en présence du matériau portant du Fe se produit à des températures de 850 °C à 900 °C, ce qui est 400 °C à 450 °C plus bas que sur une surface inerte (par exemple, argile de feu), tandis que le taux de réaction, inversement, a été 10 fois plus élevé. Les produits de la première étape sont un Fe suieux contenant 30 % à 50 % de C et du H₂ techniquement pur.
Dans la seconde étape, le produit de la première étape (Fe suieux avec du C hautement dispersé dans les pores du FRD et sur la surface des particules de Fe) a été utilisé comme agent réducteur actif et mélangé avec de la calamine ou du concentré. Le mélange a été réduit dans la plage de température 1050 °C à 1100 °C avec un agent réducteur d'appoint de H₂ gaz naturel reformé. Les résultats d'essais industriels ont montré que l'utilisation de Fe suieux au lieu de suie, coke de pétrole et autres agents réducteurs carbonés connus a considérablement intensifié le processus de réduction des oxydes de Fe. Comme on le sait bien, la réduction directe des oxydes de Fe avec le C est directement liée au taux de réaction entre le C et le CO₂. Le Fe suieux peut avoir intensifié le taux de la réaction de Boudouard.
La réduction isotherme de pellets de minerai d'hématite (avec 10 % à 15 % de porosité) dans une thermobalance avec un mélange de CH₄-H₂ (contenant 4,5 % de CH₄) dans la plage de température 700 °C à 1000 °C a montré que la réduction est contrôlée chimiquement initialement et contrôlée par diffusion dans les stades ultérieurs. Il a été montré que la réduction en H₂ pur est plus rapide que dans le mélange CH₄-H₂. Cette différence est attribuée au dépôt de C dans les couches externes réduites du pellet, causant une résistance à la diffusion du gaz quand le gaz réducteur contenait du CH₄. Il a été montré que le C résiduel en excès peut être éliminé du fer réduit à température plus basse par son hydrogénation.
Dans une autre étude, il a aussi été démontré qu'il est possible d'hydrogéner le C résiduel dans les produits réduits directs en CH₄. Le C formé comme résultat de la réduction de l'oxyde de Fe dans un mélange de CH₄ et H₂ (contenant 20 % de CH₄) a réagi avec la vapeur (H₂O) selon la réaction eau-gaz pour régénérer le H₂ et produire du CO.
Des briquettes d'oxyde ferrique pur ont été réduites à des températures variant de 800 °C à 1050 °C, dans des mélanges gazeux contenant H₂, CO, CH₄, N₂ et CO₂, qui ont été obtenus par oxydation partielle de gaz naturel avec de l'air. La teneur en CH₄ du mélange gazeux reformé était entre 13 % et 16 %. Le taux de réduction global a encore été contrôlé initialement par réaction chimique et la diffusion gazeuse a été applicable pendant les stades ultérieurs. Il a été montré que les briquettes de minerai d'hématite ont gonflé et une porosité considérable a été développée pendant la réduction. Les taux de diffusion à l'état solide ont augmenté plus rapidement avec la température que ne l'ont fait les taux de réaction de diffusion interfaciale ou gazeuse. La réduction de minerai de Fe poreux (30 % de porosité) en CH₄ a indiqué que la réaction s'est déroulée étape par étape de Fe₂O₃ à Fe₃O₄, FeO et Fe. Le Fe a catalysé la réaction de craquage du CH₄. Les conditions optimales pour l'utilisation du CH₄ se sont produites autour de 1000 °C.
Les découvertes ci-dessus ne sont pas cohérentes avec les études antérieures sur la compréhension de la cinétique de réduction de minerai d'hématite poreux de haute qualité (environ 30 %) ou dense, qui avaient montré que le taux de réduction peut être considéré comme se situant entre 3 cas limites, à savoir : (i) réduction interne uniforme, (ii) contrôle mixte limite, et (iii) diffusion dans la couche de fer poreux, respectivement avec le taux de réduction correspondant à : (i) contrôle chimique, (ii) contrôle chimique global et contrôle de diffusion, et (iii) contrôle de diffusion. Le taux global de réduction n'est pas contrôlé par un seul de ces mécanismes de contrôle de vitesse et peut changer d'un cas limite à un autre au cours de la réduction.
Dans l'une des études, il a été trouvé que les facteurs les plus importants contrôlant l'étendue de la réduction sont : (i) la température, (ii) la composition du gaz, présence d'hydrocarbures non réactifs dans le gaz réducteur, le rapport H₂/C dans celui-ci, et la capacité réductrice, (iii) la taille des particules de minerai, et (iv) le temps de résidence pour la réduction.
Réduction des oxydes de Fe avec les produits du CH₄ reformé avec H, O à l'intérieur du four de réduction
Au début de 1981, un procédé commercial a été introduit, utilisant des mélanges gazeux contenant jusqu'à environ 30 % en volume de CH₄ (par exemple, gaz de cokerie), pour la réduction gazeuse directe de minerai de Fe dans un four à lit mobile à courant contre-courant. Le four contenait une zone de réduction, une zone de refroidissement, et une zone de reformage intermédiaire. Un mélange chaud de gaz de cokerie et de vapeur a été alimenté dans la zone intermédiaire et le minerai de Fe réduit y a catalysé le reformage du CH₄ en CO et H₂. Le gaz reformé s'écoule vers le haut dans la zone de réduction pour la réduction du minerai de Fe.
Processus de fabrication
- Production d'alliage tungstène-nickel-fer : du mélange de poudre au frittage final
- Frittage laser direct de métal : guide professionnel de l'impression 3D métal
- Fer réduit direct (FRD/DRI) : techniques de production et procédés industriels
- Frittage des fines de minerai de fer : améliorer l'efficience du haut fourneau
- Procédé FINEX : Production avancée de fer liquide à partir de fines de minerai et charbon non cokéfiable
- ITMK3 : Le procédé écologique de production de nuggets de fer de Kobe Steel
- Maximiser l'efficacité de fabrication avec les fournisseurs de fonderie de fer
- Vue d'ensemble complète des techniques de fabrication de l'acier
- Réduction du minerai de fer expliquée : processus, principes et production