



Production d'acier efficace avec fours à induction sans noyau à fréquence moyenne
Production d'acier dans un four à induction
Le four à induction sans noyau à fréquence moyenne est généralement utilisé pour la production d'acier dans les ateliers de fusion d'acier de faible capacité. Le four à induction est équipé d'un convertisseur pour produire la fréquence moyenne nécessaire à partir de la fréquence de 50 Hz de l'alimentation électrique. Pour cela, une tension continue est produite dans un redresseur, et est alimentée à l'onduleur via un choke de lissage, et une tension à fréquence moyenne est produite dans l'onduleur avec l'aide de condensateurs de compensation et de l'inductivité de la bobine du four. La régulation du convertisseur est réalisée par l'électronique de contrôle intégrée. Le contrôle du four est effectué à l'aide des dispositifs dans l'armoire de commande et si nécessaire avec l'aide d'un processeur.
Un transformateur est utilisé pour l'alimentation en énergie. Le transformateur de four est connecté au réseau d'alimentation. Le transformateur convertit la tension d'alimentation en la tension requise pour le fonctionnement du four qui est généralement de 770 V pour le four à induction à fréquence moyenne. Le transformateur est généralement équipé de dispositifs de surveillance intégrés tels que thermomètres, surveillance du niveau d'huile, relais Buchholz et déshumidificateurs d'air.
La fusion est réalisée dans le creuset réfractaire fabriqué normalement soit avec des réfractaires monolithiques acides (à base de silice) ou neutres (à base d'alumine). Le creuset est chauffé par une bobine de four à induction entourant le creuset.
La fabrication d'une chauffe dans un four à induction consiste en certaines activités cycliques. Ces activités sont connues sous le nom de « cycle de chauffe » ou « cycle de production ». Un cycle de chauffe a deux composants : (i) cycle de fusion, et (ii) cycle non-productif. Le cycle de fusion est la période où la puissance maximale est appliquée continuellement au four et la charge est ajoutée. Le cycle non-productif est quand aucune ou une puissance réduite est appliquée, comme lors de l'ajout de la charge initiale, quand la laitier est enlevé, quand une trempe de température ou un échantillon d'analyse est pris, en attente d'un résultat d'analyse, et la vidange du four, etc. L'utilisation du four est le cycle de fusion divisé par le cycle de chauffe exprimé en pourcentage. Si le cycle de fusion est de 80 minutes et le cycle non-productif de 40 minutes, alors le cycle de chauffe est de 120 minutes. Les 80 minutes de cycle de fusion divisées par les 120 minutes du cycle de chauffe fois 100 donnent une utilisation de 66,67 %. Si dans le four à induction, c'est un processus qui nécessite 10 tonnes d'acier liquide à vidanger par chauffe et le cycle de chauffe est tel qu'il ne peut atteindre que 66,67 % d'utilisation, alors il est nécessaire d'avoir une alimentation électrique capable de fondre 15 tonnes par chauffe.
Conception du four pour la fusion de fer éponge
Le four à induction pour la fusion de fer éponge doit avoir un grand rapport de surface transversale sur volume afin que le transfert de chaleur soit élevé et pour maintenir le laitier chaud et fluide.
Le four à induction utilise le principe du transformateur par induction, c'est-à-dire que lorsqu'un conducteur électrique est placé dans un champ magnétique fluctuant, une tension est induite dans le conducteur. Dans les fours à creuset, cette tension cause de forts courants de Foucault, qui, en raison de la résistance du matériau, le font chauffer et finalement fondre. L'eau est utilisée pour le refroidissement de la bobine. Les lignes d'eau de refroidissement sont surveillées en ce qui concerne le volume et la température.
Consommation d'énergie et pertes
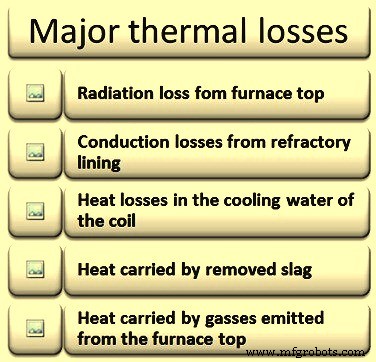
Pendant la production d'acier, une quantité substantielle d'énergie électrique est nécessaire. En plus de l'énergie théorique requise pour produire l'acier, de l'énergie est également requise pour compenser les pertes qui se produisent pendant la production d'acier. Les pertes d'énergie augmentent la consommation spécifique d'énergie et diminuent l'efficacité du four. Les pertes qui se produisent pendant la production d'acier sont : (i) pertes thermiques, (ii) pertes de la bobine du four, (iii) pertes du banc de condensateurs, (iv) pertes du convertisseur, et (v) pertes du transformateur principal. Les pertes thermiques sont les pertes principales et contribuent au maximum à la perte d'énergie. Les principales pertes thermiques dans le four à induction (Figure 1) sont : (i) perte par rayonnement depuis le haut du four, (ii) pertes par conduction depuis le revêtement réfractaire, (iii) pertes de chaleur dans l'eau de refroidissement de la bobine, (iv) chaleur emportée par le laitier enlevé, et (v) chaleur emportée par les gaz émis depuis le haut du four. De plus, pendant la fabrication d'une chauffe, le four perd constamment de la chaleur à la fois vers l'eau de refroidissement et par rayonnement depuis la coque et la surface métallique exposée au sommet. De l'énergie électrique doit être dépensée pour compenser ces pertes de chaleur. Donc, plus le temps de chauffe est long, plus la consommation d'énergie est grande et plus l'inefficacité du four est faible.
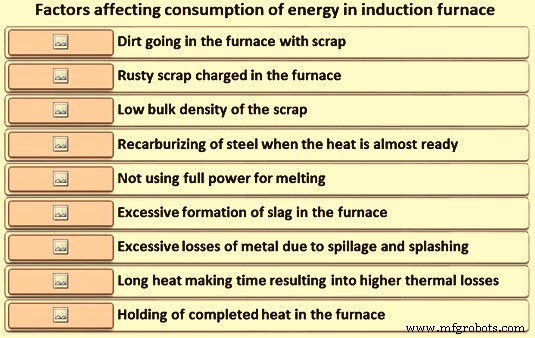
Les facteurs qui affectent la consommation d'énergie électrique dans le four (Figure 2) incluent : (i) saletés entrant dans le four avec la ferraille, (ii) matériau de charge rouillé, (iii) faible densité en vrac de la ferraille, (iv) recarburation de l'acier quand l'acier est presque prêt, (v) ne pas utiliser la pleine puissance pour la fusion, (vi) formation excessive de laitier, (vii) génération excessive de fumées et d'émissions, (viii) pertes excessives de métal dues aux déversements et éclaboussures, (ix) temps de fabrication d'une chauffe car un cycle de production plus long signifie des pertes thermiques plus élevées dues au rayonnement et à la conduction, et (x) maintien de la chauffe terminée dans le four.
Les pertes de métal pour les matériaux de charge métalliques dépendent de la taille physique des composants et de leur qualité, mais sont normalement inférieures à 5 %, avec une proportion équitable de cette perte due aux déversements et éclaboussures pendant les opérations de délaïtage et de coulée. Le facteur qui a l'effet maximum sur la consommation d'énergie est le niveau d'utilisation du four. Une utilisation plus élevée signifie un cycle de production économe en énergie.
Matériaux de charge
Les matériaux de charge utilisés pour fabriquer une chauffe sont importants pour contrôler la qualité de l'acier produit dans le four à induction. Les matériaux assurent que l'acier liquide produit a les propriétés mécaniques visées et la composition chimique après sa coulée et est exempt de défauts. Outre la qualité de l'acier, les matériaux de charge affectent aussi : (i) le volume de laitier produit, (ii) la durée de vie du revêtement réfractaire, et (iii) la sécurité de l'usine et du personnel. De plus, les matériaux de charge avec la pratique de chargement ont une influence considérable sur la consommation spécifique d'énergie électrique et la productivité du four.
Dans le four à induction, les principaux matériaux de charge sont les métalliques consistant en ferraille et fer éponge. Les deux, ferraille d'acier et ferraille de fer, sont utilisés. La ferraille de fer apporte du carbone au bain du four. La fonte est aussi parfois utilisée dans certains fours dans le but d'introduire du carbone dans le bain. Le rapport de ces matériaux utilisés pour produire une chauffe dépend de leur disponibilité relative au coût économique à l'emplacement de l'usine. Dans le cas des fours à induction utilisant un rapport élevé de fer éponge à ferraille, un carburant (par exemple, charbon anthracite ou coke de pétrole) est aussi ajouté pour contrôler la teneur en carbone du bain. Les métalliques sont chargés dans le four soit mécaniquement, soit manuellement.
Le contrôle de l'opération de fusion dans le four et la chimie de l'acier liquide dépendent du degré auquel le mélange de métalliques peut être optimisé. Les qualités des métalliques doivent être connues pour un mélange de charge approprié pour un fonctionnement efficace du four.
Pour améliorer la qualité de l'acier produit, la qualité de la ferraille d'entrée doit être contrôlée. Les paramètres importants à contrôler dans la charge de ferraille sont : (i) la taille, (ii) la densité en vrac, (iii) la composition chimique, (iv) la propreté des matériaux de ferraille signifiant qu'ils doivent être exempts de contamination telle que rouille, calamine, sable, saleté, huiles/graisses, et (v) les revêtements non métalliques tels que zinc, étain, chrome, etc.
Les éléments résiduels les plus problématiques (tels que cuivre, cobalt, étain, arsenic, antimony, nickel et molybdène, etc.) provenant de la ferraille sont ultimement concentrés dans l'acier. Leur présence dans l'acier induit une résistance indésirable à la déformation, la fragilité à chaud et des défauts mécaniques.
Si les sections de ferraille sont longues et dépassent le sommet du four, celles-ci, bien qu'elles finissent par fondre, prennent du temps, et influencent donc l'utilisation du four. La taille de la ferraille est importante pour s'assurer que la charge ne fait pas de pont. En moyenne, chaque pièce ne doit pas avoir une dimension supérieure à 33 % du diamètre du four et aucune dimension ne doit dépasser 50 % du diamètre du four. Le débit d'alimentation du système doit être capable de livrer la charge complète dans le four dans les 65 % à 70 % du cycle de fusion réel.
Les matériaux initiaux doivent être chargés dans le four aussi rapidement que possible et avec une densité suffisante pour permettre la puissance maximale. Pour une performance optimale, la densité des matériaux de charge doit être élevée et ne pas être inférieure à 1,3 tonnes par mètre cube. La quantité de matériaux de charge initiale du four doit constituer un pourcentage substantiel de la capacité nominale du four.
Pendant la fusion de la ferraille d'acier, la plupart de la ferraille est suspendue avec de l'air à l'intérieur du four. Comme le champ d'induction élève la température de la ferraille, elle doit maintenant aller jusqu'au point de fusion de l'acier, car il n'y a pas de carbone présent pour abaisser le point de fusion. Donc, cela nécessite plus d'énergie et de temps pour la fusion initiale. De plus, une fois que l'acier atteint une température d'environ 700 °C, l'augmentation de l'oxydation devient dramatique et pendant la montée en température de 700 °C à environ 1540 °C, la surface de la ferraille d'acier continue de s'oxyder à un taux de plus en plus élevé. Une fois fondu, les gouttelettes d'acier continuent de s'oxyder en tombant à travers la charge jusqu'à ce qu'elles atteignent le fond du four et rejoignent le bain fondu avec, espérons-le, une teneur en carbone plus élevée. Le carbone dans le bain arrête l'oxydation du fer. La ferraille d'acier la plus mince peut passer de la température ambiante à une couleur rouge cerise incandescente en seulement une ou deux minutes, augmentant l'oxydation. Les oxydes de fer augmentent la quantité de laitier formée. Toute cette oxydation produit un laitier FeO hautement réactif.
La propreté de la ferraille est très importante car la ferraille sale ou contaminée tend à déposer une couche de laitier sur le réfractaire du four. Cela se produit au niveau du liquide ou juste en dessous, dans le creuset et restreint la quantité de puissance qui est tirée par le four. La réduction effective du diamètre interne du four peut aussi être là ce qui rend le chargement plus difficile et prolongé. Cela affecte à nouveau l'efficacité énergétique du four. De plus, la ferraille rouillée prend plus de temps à fondre. Elle contient aussi moins de métal par chargement. La charge de métalliques sale résulte en un volume de laitier plus élevé ce qui signifie une consommation spécifique de puissance plus élevée. Pour chaque 1 % de laitier formé à 1500 °C, la perte d'énergie est de 10 kWh par tonne.
La charge de fer éponge dans le four est caractérisée par : (i) haute porosité, (ii) faible densité, (iii) faible conductivité thermique, (iv) surface spécifique élevée, (v) haute teneur en oxygène, et (vi) teneur en carbone intermédiaire. Le fer éponge a des caractéristiques chimiques et physiques uniformes. Il a un faible pourcentage d'éléments métalliques tramp (environ 0,02 %) et une faible teneur en soufre mais est généralement associé à une teneur élevée en phosphore. Le fer éponge avec une teneur en carbone plus élevée est préféré car il réduit le besoin de carburant dans le four.
Le processus de fusion du fer éponge est considérablement influencé par les caractéristiques physiques, chimiques et thermiques du fer éponge. Certaines de ces caractéristiques sont la forme, la taille, la densité, l'analyse chimique et le degré de métallisation. D'autres paramètres tels que la méthode de chargement, le type de four, la température du bain, la composition chimique du métal liquide dans le four, et l'écoulement du fluide à l'intérieur du four et autour des particules sont aussi d'une importance appréciable.
La teneur en gangue et en oxyde de fer non réduit du fer éponge doit être aussi basse que possible. Une faible teneur en oxyde de fer est importante pour des raisons de sécurité ainsi que pour des raisons de consommation d'énergie. Si une grande quantité d'oxyde de fer non réduit est introduite dans un bain à haute teneur en carbone à haute température, il y a une ébullition de carbone vigoureuse qui peut être extrêmement dangereuse.
Les avantages de l'utilisation du fer éponge dans le four à induction sont : (i) aucune désulfuration supplémentaire n'est nécessaire et en même temps la faible teneur en soufre dans l'acier peut être atteinte, (ii) le produit final contient une faible quantité de métaux résiduels comme le chrome, le cuivre, le molybdène, l'étain, etc., (iii) le temps de chargement diminue ce qui réduit aussi la perte de chaleur globale, et (iv) améliore la cohérence de la qualité du produit.
Le rôle du carburant pendant la fabrication de l'acier dans le four à induction est d'éliminer l'oxygène du fer éponge qui est présent sous forme de FeO et de fournir une reprise de carbone dans l'acier liquide au niveau désiré. Le charbon anthracite et le coke de pétrole sont les deux carburants populaires utilisés pendant la fabrication de l'acier dans le four à induction. La récupération du carbone dépend de la taille et de la qualité du carburant, de la méthode d'addition et du moment de l'addition. On peut s'attendre à ce qu'elle soit dans une plage de 85 % à 95 %. Une teneur en cendres plus élevée dans le carburant diminue le carbone ajouté au bain, tout en augmentant la génération de laitier. L'apport de carbone dans le bain par la fonte ou la ferraille de fonte est plus souhaitable afin d'avoir une meilleure récupération du carbone. L'utilisation de taille de particules très fine du carburant doit être évitée en raison de pertes excessives. D'autres carburants qui peuvent être utilisés sont le coke métallurgique, le carbure de fer et le carbure de silicium métallurgique (63 % silicium et 31 % carbone). Le carbure de silicium est normalement chargé avec la ferraille et a les avantages de : (i) absorption plus rapide, (ii) agit aussi comme désoxydant, et (iii) améliore la durée de vie du revêtement.
Outre les métalliques et le carburant, des désoxydants sont utilisés pour la fabrication de l'acier dans un four à induction. Les désoxydants sont des ferro-alliages (silicomanganèse, ferromanganèse et ferrosilicium), et l'aluminium. Le rendement des ferro-alliages dépend de leur spécification (taille, classement et composition).
Un calcul précis du mélange de charge basé sur les analyses de matériaux est nécessaire. De plus, une détermination précise du poids et un dosage des matériaux de charge et additifs (carburant et désoxydants) sont des prérequis de base pour minimiser les temps de fusion et les besoins en puissance tout en assurant une composition appropriée de l'acier liquide. L'utilisation de matériaux de charge propres et secs est nécessaire pour de meilleurs résultats.
Quelle que soit la méthode de chargement du four (manuel ou mécanique), les matériaux de charge doivent être pesés et les matériaux doivent tenir dans le four. Une balance de grue peut être utilisée pour peser le matériau de charge.
Opérations de chargement et de fusion
Les fours à induction sans noyau à fréquence moyenne pour la fabrication d'acier sont opérés sans puisard (talon). Le matériau est chargé dans le four vide jusqu'au bord supérieur de la bobine du four.
Immédiatement après la vidange de la chauffe précédente, l'état du matériau de revêtement doit être inspecté et ensuite le chargement de la ferraille doit commencer. Avec le début du chargement de la ferraille, le cycle de chauffe commence. La qualité des matériaux de charge, la séquence de leur chargement ont une influence substantielle sur le cycle de chauffe.
Dès que le premier lot de ferraille est chargé dans le four, l'alimentation est mise en marche et le courant commence à circuler à un taux élevé et une tension comparativement basse à travers les bobines d'induction du four, produisant un champ magnétique induit à l'intérieur de l'espace central des bobines où le creuset est situé. Les flux magnétiques induits sont ainsi générés à travers toute la charge disponible dans le creuset. Au fur et à mesure que les flux magnétiques traversent la ferraille et complètent le circuit, ils génèrent et induisent un courant de Foucault dans la ferraille. Ce courant de Foucault induit, en circulant à travers le bain de ferraille hautement résistif, génère une chaleur tremendeuse et la fusion commence. Il est ainsi apparent que le taux de fusion dépend principalement de deux choses : (i) la densité des flux magnétiques, et (ii) la compacité de la charge. Plus la charge est dense et occupe plus d'espace dans le four, plus elle réduit le temps de fusion et donc la consommation d'énergie.
Le chauffage de la ferraille commence dès qu'une quantité suffisante de matériau de charge est dans le four pour permettre l'application de la puissance. Le but est d'obtenir l'énergie dans la charge aussi rapidement et efficacement que possible. Une alimentation électrique capable de fournir la puissance maximale tout au long du cycle de chauffe obtient toujours le meilleur taux de fusion. Au fur et à mesure que la charge passe par le processus de fusion, la tension appliquée à la bobine est autorisée à augmenter. Cette augmentation donne deux avantages : (i) elle assure que le maximum de kilowatts est appliqué continuellement à la bobine, et (ii) une haute tension de bobine signifie que la tension induite dans la charge est plus élevée et donc le chauffage par contact dans la charge est plus efficace. Typiquement, cela résulte en une amélioration de 10 % du taux de fusion par rapport à une alimentation où la puissance absorbée chute au fur et à mesure que la charge passe par le processus de fusion.
Dans un four à fréquence moyenne, la chaleur est développée principalement dans la jante externe du métal dans la charge mais est rapidement portée au centre par conduction. Bientôt, un bassin de métal liquide se forme au fond, faisant s'affaisser la charge. Le matériau en fusion se tasse ensemble, et le four peut être rechargé avec plus de matériau. Dans les fours à fréquence moyenne, le matériau n'est pas chargé dans le bain liquide, mais sur le matériau encore solide.
À ce stade, un chargement additionnel doit être fait progressivement. Le courant de Foucault, qui est généré dans la charge, a d'autres utilisations. Il confère un effet de brassage sur l'acier liquide, qui est ainsi brassé, mélangé et chauffé plus homogènement. Cet effet de brassage est inversement proportionnel à la fréquence du four. La fusion continue jusqu'à ce qu'environ la moitié du volume du four soit remplie d'acier liquide. À ce moment, un échantillon est prélevé pour l'analyse et le four est délaîté dans une casserole à laitier en basculant. Les laitiers généralement développés dans les fours à induction sans noyau à fréquence moyenne ne sont pas fluides et sont assez lourds et collants et souvent secs et sous forme de scories. Pendant l'enlèvement du laitier, l'alimentation doit être coupée pour s'assurer que tout le laitier flotte à la surface et peut être enlevé. Plus l'alimentation est coupée longtemps, plus l'effet sur l'utilisation globale du four est grand.
Sur la base des résultats d'analyse, le besoin de charge supplémentaire de ferraille, fer éponge et carburant est déterminé et le chargement se poursuit. Dans le cas où le bain développe une surface convexe, alors l'apport de puissance est diminué temporairement pour aplatir la convexité et réduire le taux de circulation.
Le fer éponge peut être ajouté directement dans le métal liquide quand l'action de brassage accélère le transfert de chaleur vers lui et favorise la fusion. Il faut prendre soin d'avoir assez de bassin fondu avant d'ajouter le fer éponge.
Quand le fer éponge est chargé dans le four, l'enlèvement continu du laitier est requis pour lisser l'opération de fusion. C'est parce que le laitier se solidifie sur le dessus du bain liquide et empêche la fusion supplémentaire du fer éponge. L'enlèvement continu du laitier est effectué en écopant le laitier hors du four. L'enlèvement du laitier est généralement facilité par l'utilisation de cuillères de délaïtage équipées de longues barres d'acier. Ces cuillères sont spécialement fabriquées pour ce but. L'enlèvement du laitier avec une cuillère est possible car le laitier est épais à ce stade et sa viscosité est élevée. L'enlèvement manuel du laitier est un travail dur et désagréable.
L'enlèvement manuel du laitier peut être amélioré en utilisant un coagulant de laitier. Le coagulant de laitier s'exfolie pour lier les morceaux de laitier ensemble afin qu'ils puissent être soulevés. Si des coagulants de laitier sont utilisés pour aider l'enlèvement du laitier, leur utilisation doit être strictement contrôlée pour prévenir l'attaque chimique sur le matériau de revêtement du four.
Les volumes de laitier peuvent être réduits en sélectionnant des matériaux de charge propres et appropriés et avec du fer éponge ayant un pourcentage plus élevé de fer total. L'augmentation du taux de fusion réduit aussi la formation de laitier.
En cas de quantité plus élevée de fer éponge dans la charge, il y a un besoin de carbone (charbon anthracite ou coke de pétrole) ajouté au bain pour l'élimination de l'oxygène. L'oxygène présent dans le fer éponge est sous forme de FeO, qui réagit vigoureusement avec le carbone dans le bain liquide et améliore le transfert de chaleur, le contact laitier-métal et l'homogénéité du bain.
Indépendamment du mode de chargement, le fer éponge est toujours chargé après la formation initiale du bassin fondu (c'est-à-dire talon chaud) par la fusion de la ferraille d'acier. La fusion du fer éponge est grandement influencée par des facteurs comme la teneur en carbone du bain liquide et le degré de métallisation du fer éponge. La teneur en carbone du bain liquide réagit avec la teneur en oxyde de fer non réduit du fer éponge donnant l'évolution de gaz CO et CO₂ du bain liquide, c'est-à-dire l'ébullition de carbone a lieu, ce qui résulte dans l'élimination subséquente des gaz hydrogène et azote, produisant finalement de l'acier propre. L'ébullition de carbone se produit à l'interface laitier-métal par la réaction 3 FeO + 2C = 3 Fe + CO + CO₂.
La teneur en carbone dans le bain liquide doit être maintenue à un niveau approprié afin de maintenir une ébullition de carbone appropriée pendant la période de fusion. La quantité de carbone requise (C, en kg) pour réduire la teneur en FeO du fer éponge est donnée par l'équation : C = 1,67 [100 − % M − {(% Laitier / 100) × % Fe}]. Ici, M est le degré de métallisation et Fe est la quantité de fer dans le laitier.
Finalisation de la chauffe, vidange et vidage du four
Quand le niveau de remplissage liquide atteint environ le bord supérieur de la bobine, c'est-à-dire que la chauffe est sur le point d'être terminée, un échantillon d'analyse de bain et la température du bain sont pris à l'aide de sondes plongeantes. Pour cette activité, la puissance est maintenue en attente. Immédiatement après la trempe de température et l'échantillon d'analyse sont pris, la puissance de maintien est restaurée au four. Pour la précision et la rapidité, l'analyse spectrographique est généralement faite.
Sur la base des résultats d'analyse, les ajouts de finition sont effectués dans les bains pour l'ajustement de l'analyse du bain. Le matériau d'ajout de finition est fondu, et la température du bain est amenée à une température de 80 °C à 100 °C en dessous de la température de vidange. Le carburant utilisé pour la finition doit être à grain fin pour augmenter sa surface car cela assure qu'il entre en solution rapidement.
Quand la poche de coulée est prête, le four est écumé et amené à la température de vidange. Dans le cas des fours à fréquence moyenne, 2 à 5 minutes sont nécessaires pour cette activité. La température de vidange doit être décidée en tenant compte de l'effet de refroidissement de l'ajout de ferro-alliages. Avant la vidange, une petite quantité de ferro-alliages est chargée dans le four afin d'éviter toute action d'ébullition pendant la vidange.
Dans la poche de coulée, la quantité requise de ferro-alliages et de carburant (si nécessaire) est mise au fond de la poche et le métal est vidé. Pendant la vidange, plus le four est vidé rapidement, mieux c'est. Le temps pris pour le vidage du four affecte l'utilisation du four.
Précautions requises et questions de sécurité
Le processus de fusion est toujours associé à des dangers dus au matériau en fusion qui ne peuvent pas toujours être estimés avec précision à l'avance. On dit souvent que les dangers connus ne sont pas des dangers, ou du moins des dangers qui peuvent être anticipés et contrés. Les questions importantes liées à la sécurité pendant la fabrication de l'acier dans les fours à induction sont dues à l'éjection de métal en fusion sous forme d'éclaboussures, de petites et grosses gouttes, de rayonnement thermique du bain de fusion et d'explosions de vapeur d'eau. Ces occurrences sont expliquées ici.
Des éclaboussures de métal avec un volume de fusion relativement faible sont créées quand de très petites pièces métalliques entrent en contact avec le bain de fusion et sont éjectées de la fusion. Si ces pièces sont aussi mouillées ou humides, cela conduit à l'éjection de petites et grosses gouttes. L'opérateur sur le plancher d'opération est exposé à beaucoup de chaleur. Si l'opérateur n'utilise pas d'équipement de protection individuelle (EPI) approprié, cela peut entraîner des brûlures sur la peau et des dommages aux yeux.
Les explosions de vapeur d'eau se produisent toujours quand des liquides passent sous la surface du bain. Dans les cas extrêmes, 1 cm³ (centimètre cube) d'eau pénétrant profondément sous la surface peut s'étendre en un instant à 1 600 fois son volume original. L'eau peut entrer dans le bain de fusion pendant le processus de fusion à partir des matériaux chargés ou par des outils humides ou mouillés.
Lors de l'exploitation du four à induction, il peut arriver que le mélange de bourrage ait subi des dommages, et que la fusion ait été déplacée vers l'avant jusqu'à la bobine. Si cette condition conduit à un blocage des enroulements et à la libération d'eau, l'eau peut aussi pénétrer sous la fusion, résultant en une éjection soudaine vers le haut de la fusion. Cela peut causer une puissante explosion de vapeur d'eau causant la fusion projetée sur la plateforme du four.
Les précautions importantes requises et les questions de sécurité sont décrites ci-dessous.
- Propreté et rangement du lieu de travail, ce qui signifie que la plateforme du four doit être rangée en tout temps, avec les outils nécessaires prêts à portée de main à leurs places appropriées. Tous autres matériaux ou objets traînant doivent être enlevés sans délai.
- Éclairage adéquat au lieu de travail assure que les irrégularités ou problèmes sur la plateforme du four peuvent être reconnus et rectifiés à temps.
- Les dommages aux équipements, interrupteurs de commande, lignes électriques et hydrauliques doivent être notés dans le journal et signalés à la maintenance pour que les réparations puissent être effectuées. Les voyants lumineux sont des dispositifs de sécurité et doivent être testés à intervalles planifiés.
- L'état du creuset doit être inspecté visuellement après chaque vidange ou chaque coulée. Les fissures possibles dans la paroi du creuset sont indiquées par des traces sombres, qui peuvent alors être inspectées de plus près.
- Les matériaux à charger doivent être inspectés lors de leur préparation. Les tuyaux, tubes ou composants creux doivent être triés à la main et vérifiés pour s'assurer qu'ils ne contiennent pas d'eau car cela peut entraîner des explosions de vapeur d'eau.
- Les visiteurs ou le personnel d'autres zones doivent être informés des dangers et on doit leur dire de rester à une distance de sécurité.
- Les EPI minimum requis par le personnel au plancher d'opération du four sont : casque de sécurité, chaussures de sécurité, pantalon long, vêtements en coton, et lunettes de protection avec protection latérale.
- Le canal de sortie d'urgence doit être maintenu sec et propre en tout temps.
- Le corps du four doit être inspecté une fois par semaine, et nettoyé chaque mois de la poussière, petites particules de ferraille et autres impuretés.
- Toute huile qui a fui doit être ramassée et l'endroit couvert de sable. La fuite doit être localisée et réparée.
- Deux issues de secours doivent être disponibles depuis la plateforme du four en cas d'accidents. Ces routes doivent être maintenues dégagées en tout temps, et ne doivent pas être bloquées même pour de courtes périodes.
- Lors du travail avec des outils métalliques dans le bain de fusion, et avec le four allumé, les outils doivent être mis à la terre, ou l'opérateur doit au moins porter des gants en cuir sec. Un tel travail ne doit être effectué qu'avec le four éteint. Les outils doivent être réchauffés au-dessus du bain avant immersion, afin d'éliminer toute humidité.
- La formation de ponts doit être évitée afin de prévenir la percée imprévue de matériau en fusion vers l'extérieur. Si un pont s'est formé, le four doit être éteint et basculé, de sorte que le contact avec la fusion puisse être fait en utilisant une pointe fine. Dans certains cas, le pont peut être fondu avec le four à faible puissance et en position basculée et le four ensuite rechargé avec plus de matériau à travers cette ouverture dans la position de base, puis complètement fondu.
- En cas de panne de courant quand le four contient une fusion complète, et qu'on ne sait pas combien de temps il faudra pour corriger le problème, la procédure ultérieure doit être établie. Il y a deux options : soit laisser la fusion se solidifier, soit vider le creuset.
- L'isolation électrique des composants sous tension par rapport à la terre est mesurée à l'aide d'un relais de mise à la terre. Si la fusion au potentiel de terre approche la bobine, la résistance va chuter, et le système doit être arrêté.
- Si un travail doit être effectué avec le four en position basculée, le four doit être sécurisé contre le basculement. Le four doit aussi être sécurisé lors du retrait du creuset.
L'état du creuset doit être inspecté visuellement, et l'épaisseur de paroi restante déterminée à l'aide de dispositifs de mesure. Une estimation de l'épaisseur moyenne de paroi restante peut être faite à partir de l'affichage de la fréquence.
Processus de fabrication
- Analyse du cycle de vie de l'acier : moteur d'une croissance industrielle durable
- Sidérurgie au four à induction : technologie de fusion électrique efficace
- Fours de réchauffage : types, fonctions et applications industrielles
- Production de tôle étamée et d'acier sans étain : aciers revêtus de haute qualité
- Optimisation de l'efficacité énergétique dans la production de fer et d'acier
- Brûleurs de fours de réchauffage : types, efficacité et impact environnemental
- Procédé CLU pour acier inoxydable : élimination efficace du carbone et alliage
- Production d'acier au four à arc électrique : processus, avantages et impact
- Traitement thermique de l'acier : trempe, revenu, recuit pour couteaux durables