



Aspects Clés du Laminoir à Fil Machine : Vitesse, Température et Applications
Caractéristiques Principales du Laminoir à Fil Machine
Les fils machine sont généralement laminés dans un laminoir à grande vitesse, où la température de l'acier dépasse 1 000 °C, la vitesse maximale de laminage excède 120 mètres par seconde (m/s) et les bobines produites peuvent atteindre jusqu'à 10 kilomètres de long. Lors du laminage des fils machine, on effectue habituellement 25 à 30 passages dans un laminoir continu.
Applications Polyvalentes du Fil Machine
Le fil machine est un matériau aux applications extrêmement variées. Des composants pour l'industrie automobile, cordons de pneus, électrodes, éléments de fixation tels que écrous et boulons, ressorts, fils et produits en fil, armatures en acier, tout repose sur le fil machine. C'est pourquoi le laminoir à fil machine est normalement conçu avec la polyvalence à l'esprit. Étant un laminoir à forte consommation d'énergie, il devient nécessaire d'incorporer des solutions optimales dans sa conception sans compromettre la flexibilité. Toutes les gammes de tailles, matériaux et alliages doivent être produits efficacement et avec une productivité élevée.
Exigences de Qualité et Post-Traitement
Les fils machine doivent répondre aux exigences des utilisateurs en matière de qualité de surface et interne, ainsi que de propriétés physiques, chimiques, mécaniques et métallurgiques. Ils subissent des post-traitements tels que le tréfilage, le forgeage ou l'usinage pour obtenir les formes souhaitées, ainsi que des traitements thermiques pour atteindre la résistance désirée. Ainsi, les fils machine doivent garantir de bonnes performances des pièces produites, tout en offrant une bonne aptitude au travail aux différentes étapes du post-traitement.
L'utilisateur de fils machine a trois exigences fondamentales :
- Éliminer ou simplifier un ou plusieurs traitements secondaires ou tertiaires pour améliorer la productivité et réduire les coûts
- Améliorer la fonctionnalité, c'est-à-dire prolonger la durée de vie, réduire le poids ou apporter d'autres avantages au produit final
- Éliminer l'utilisation de substances nocives pour l'environnement lors des processus de post-traitement
Capacités Requises d'un Laminoir Moderne
Pour répondre aux exigences de plus en plus rigoureuses des consommateurs, le laminoir à fil machine doit avoir des capacités globales :
- Améliorer la précision dimensionnelle
- Mettre en œuvre le laminage sans changement de taille (laminage de produits de tailles variables sans changer les cylindres)
- Améliorer la productivité en accélérant le changement de cylindres (réduire le temps de changement)
- Améliorer la qualité de surface en prévenant les défauts lors du transport dans le processus de laminage
Le laminoir ne doit pas seulement fournir des matériaux, mais des fils machine répondant aux exigences des longs processus ultérieurs qu'ils subissent jusqu'aux produits finaux. Comme ces derniers sont souvent utilisés comme pièces vitales dans divers secteurs industriels, il existe des exigences de rationalisation des processus en collaboration intégrée avec les clients. Le laminoir doit donc répondre non seulement aux exigences de qualité, mais aussi à celles de productivité, rendement, flexibilité et coûts de production lors du traitement ultérieur. Un rendement élevé du laminoir associé à une qualité adéquate est primordial pour la maîtrise des coûts.
Capacité de Production et Flexibilité
La capacité de production dépend soit de la production en volume de quelques produits standards, soit d'un mélange de produits diversifié comprenant de nombreux nuances d'acier et qualités spécialisées.
Un laminoir à fil machine a besoin de :
- Installations de chauffage pour amener la matière première (bramme) à la température de laminage
- Installations de laminage comprenant cages de laminage avec cylindres, boîtiers, guides et protections
- Équipements de pose, traitement thermique et bobinage
- Équipements de convoyage et de manutention
Tous ces équipements doivent fonctionner en étroite coordination avec un contrôle sur les températures de laminage, pertes de temps d'intervalle, pertes de vitesse, cobbles, produits non conformes et écarts de qualité entraînant déviation ou rejet.
Exigences d'un Laminoir à Fil Machine Moderne
Plusieurs paramètres importants régissent le laminage des fils machine. Un laminoir moderne est généralement conçu selon la philosophie de l'« efficacité globale de l'équipement » (EGE ou OEE en anglais). La valeur OEE s'obtient en multipliant l'utilisation du laminoir, son efficacité et son temps de rendement.
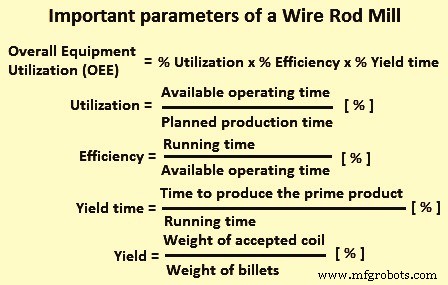
Les laminoirs à fil machine ont normalement un OEE inférieur aux autres types de laminoirs en raison des temps d'arrêt plus longs pour le changement de cylindres, de cages, d'ajustements de passes et de guides lors du changement de produits. L'OEE peut être amélioré en réduisant ces temps d'arrêt.
La capacité théorique est celle obtenue sans pertes (100 % utilisation, efficacité, rendement). La capacité réelle dépend du niveau OEE. Si l'OEE est de 60 %, la capacité réelle est de 60 % de la capacité théorique. Dans un laminoir à la pointe de la technologie, l'OEE atteint normalement 80 %.
Le coût de la mauvaise qualité se détermine par la somme des coûts d'inspection et des rejets/déviations dus aux défauts internes et externes. Dans un laminoir performant, il est autour de 10 %, mais peut atteindre 30 % avec un mélange de produits diversifié.
Dans un laminoir moderne, l'accent est mis sur la productivité et la qualité. Une utilisation, efficacité et rendement élevés donnent une productivité élevée. Mais celle-ci n'est pas le seul facteur de succès : il faut produire des produits apportant de la valeur aux clients, avec une qualité digne du prix payé.
Pertes dans le Laminoir
La productivité et l'utilisation dépendent des temps d'arrêt dus à la disposition du laminoir et au mélange de produits. Le rendement de la bramme au produit final est enregistré à chaque étape. Les principales catégories de pertes sont :
- Pertes de temps d'intervalle (gap time)
- Pertes de vitesse
- Pertes dues aux cobbles
- Pertes dues aux écarts de qualité
- Pertes dues aux arrêts du laminoir
- Pertes dues à la déviation/rejet lors de l'inspection côté finition
- Pertes de temps dues aux opérations d'amélioration de valeur pour produits spécialisés
Flexibilité du Laminoir
Dans un laminoir, l'acier (bramme) est chauffé au-dessus de sa température de recristallisation et passe par plusieurs gorges des cylindres. Les plans de passes courants sont : losange-carré, losange-losange, passes boîtes, carré-ovale, faux rond-ovale, et rond-ovale. On pratique normalement le laminage sans taille fixe, ce qui signifie que des fils machine de toute taille peuvent être laminés sans limitation des tailles de passes des cylindres. C'est la flexibilité de la série.
La simplification du plan de passes en amont permet de réduire substantiellement la fréquence des changements de cylindres. Plus la gamme de tailles laminables avec les mêmes cylindres est large (plage sans taille), plus l'effet de réduction de fréquence est grand. Cette flexibilité ne se limite pas au laminoir de finition, elle s'applique aussi au pré-finition.
Pour améliorer la productivité, on minimise les temps d'arrêt en réduisant le temps et la nécessité de changer les cylindres pour de nouvelles dimensions, nuances et formes. Cela s'obtient en améliorant la plage de travail (flexibilité de la série). Une flexibilité améliorée permet de laminer une grande quantité de nuances, formes et dimensions différentes avec un minimum de changement du programme de laminage.
Chaque nuance se caractérise par son écoulement matière spécifique (différent étalement) dans l'espace entre cylindres. Les temps de démarrage et d'attente de la température correcte, selon la nuance, doivent être réduits. Cependant, les différents cycles de chauffe causent encore trop de temps d'arrêt pour une large gamme de nuances. Face aux demandes du marché (lots plus petits, nombreuses nuances), les laminoirs modernes doivent montrer un haut degré de flexibilité.
Un aspect particulier est l'utilisation d'un plan de passes flexible, ou gorges flexibles à large plage de travail. Avec des séquences de passes flexibles, le laminage peut se faire dans les mêmes gorges pour une large gamme de produits finis, simplement en changeant l'écartement des cylindres. Le changement de gorges est remplacé par un simple décalage de l'écartement, réduisant le temps d'arrêt lors du changement de produit. Il existe une forte interdépendance entre la flexibilité du plan de passes, l'utilisation du laminoir et le rendement.
En adoptant un plan de passes flexible, une partie importante des pertes peut être réduite. Cela minimise le risque de sur-remplissage de gorges et de cobbles lors du changement de nuance. Cela avantag aussi le développement de produits pour l'introduction de nouvelles tailles ou nuances. Une amélioration importante du temps de fonctionnement à valeur ajoutée peut être atteinte.
Productivité du Laminoir
Le laminoir à fil machine peut être combiné avec un laminoir à barres en ayant une sortie lit de refroidissement avant le bloc de finition. Cela utilise la capacité du laminoir amont. Quand les cylindres sont changés dans le bloc fil machine, le laminoir amont produit des barres pour réduire le temps d'arrêt total.
Les laminoirs modernes sont généralement mono-brin. En cas de multi-brin, un second laminoir intermédiaire est introduit sur chaque brin pour réduire l'influence du changement du nombre de brins simultanés. Ce second intermédiaire peut être un bloc de pré-finition ou un bloc de laminage à trois cylindres. Ce dernier supprime les variations dimensionnelles entre les trois gorges qui laminent toute la circonférence du produit, réduisant l'étalement par rapport à un laminoir conventionnel à deux cylindres. Ce laminoir intermédiaire est appelé laminoir de calibrage où le façonnage se fait par faible réduction. Cela permet une philosophie de laminage en famille en amont, réduisant le temps de réajustement.
Pour augmenter la vitesse et la productivité, un laminoir réducteur/calibreur (RSM) est installé après un bloc de finition conventionnel. L'intégration d'un RSM améliore substantiellement la productivité sur les petites tailles (jusqu'à 60 %). Sa précision extrême a été prouvée. En combinaison avec le laminage à très basse température, cela donne une microstructure plus fine qui peut éliminer des processus secondaires additionnels. Le RSM apporte simultanément améliorations de productivité et de qualité, réduisant les coûts d'exploitation et augmentant la qualité.
Il permet un plan de passes unique depuis la cage 1 du groupe de dégrossissage jusqu'à la dernière cage du bloc de finition. Comme il facilite un plan de passes unique par famille, un haut rendement du laminoir peut être maintenu quelle que soit la taille finale.
Les tensions inter-cages sont normalement évitées car sinon les têtes et queues sortent de tolérance (les extrémités libres ne peuvent être laminées sous tension). Cela peut résulter en gorges sur-remplies et défauts d'extrémités comme des bavures. Cependant, dans le bloc sans torsion à grande vitesse à transmission fixe, les tensions inter-cages sont utilisées pour obtenir des conditions de laminage stables. Quand elles sont appliquées, les gorges sont réglées pour donner la tolérance requise.
Qualité du Fil Machine
Les fils machine sont utilisés dans plusieurs applications aux exigences de qualité très strictes. Une qualité inférieure augmente les défauts/déviations des produits finaux et affecte négativement les rendements chez les clients.
Comme le laminage est énergivore, il faut minimiser les bobines défectueuses. Parfois, un gros défaut dans la bramme peut causer un cobble. Comme la longueur de fil machine d'une bramme est très longue, l'assurance qualité sur toute la longueur demande temps et efforts. Le contrôle qualité des brames (matière de départ) est donc crucial. Les brames défectueuses doivent être identifiées, segreguées et éliminées par inspection. Elles doivent être inspectées pour défauts de surface et internes. Les défauts de surface mineurs peuvent être éliminés par meulage (conditionnement).
Les caractéristiques importantes demandées (surtout pour les fils minces) sont : haute productivité en travail secondaire et haute résistance après tréfilage final. La haute productivité signifie minimiser la casse pendant le tréfilage et le regroupement, idéalement aucune casse, tréfilage direct élevé, et bonne aptitude au tréfilage sous conditions sévères (vitesse élevée). Ces exigences sophistiquées imposent des normes strictes sur : inclusions non métalliques, ségrégation, décarburation, propriétés mécaniques et microstructure.
Il y a trois exigences principales pour de nombreuses applications :
- Résistance plus élevée
- Élimination ou simplification du post-traitement
- Moins d'utilisation de substances nocives pour l'environnement
Une résistance plus élevée est requise pour la réduction des coûts chez l'utilisateur. Comme les fils machine subissent différents traitements secondaires (forgeage, tréfilage, usinage) et traitements thermiques (recuit, trempe, revenu), les exigences de réduction des coûts, économie d'énergie et protection de l'environnement poussent à l'élimination ou simplification du traitement thermique et de l'usinage (formage quasi net ou sans copeaux).
Le contrôle des inclusions non métalliques, précipités, transformation et structure métallographique est une mesure métallurgique clé pour l'amélioration des propriétés. Le contrôle des inclusions est une technique principale pour l'augmentation de la résistance des aciers à ressorts, l'extension de la durée de vie des aciers à roulements, et l'élimination du plomb dans les aciers à découpage facile. Le contrôle de la structure et forme des oxydes et sulfures permet d'obtenir les propriétés désirées.
Dans un laminoir, il n'y a pas de compromis pour répondre aux propriétés matérielles spécifiées avec précision. C'est là que le convoyeur à refroidissement contrôlé (CCC) joue un rôle clé. Une qualité constante et élevée sur toute la bobine doit être contrôlée.
Le système CCC joue un rôle important pour traiter des produits de qualité, atteindre l'uniformité désirée et les propriétés métallurgiques et mécaniques. Il contrôle étroitement les variations de résistance à la traction autour de l'anneau sur les produits refroidis rapidement, à un écart-type dans 1 % de la résistance moyenne.
Le système CCC, par une sélection appropriée du régime de refroidissement, permet la production de toutes les nuances conventionnelles ainsi que des nuances spéciales avec modes de refroidissement alternatifs. Il optimise aussi le traitement des nuances au carbone et alliées utilisé avec le RSM pour le laminage à basse température et refroidissement contrôlé, produisant une excellente combinaison de propriétés et contrôle dimensionnel.
Le système CCC permet le traitement dans une large gamme de conditions, incluant modes de refroidissement rapide et lent dans un seul système. Cette capacité permet de produire un large spectre d'aciers au carbone ordinaires et alliés, ainsi que des aciers inoxydables et autres nuances spéciales. Le système CCC améliore les propriétés des barres à l'état laminé, permettant la production de plus de nuances directement utilisables, et réduisant ou éliminant les processus aval comme le recuit de sphéroïdisation.
Le laminage thermomécanique (TMR) affine la taille de grain finale par recristallisation dynamique. Combiné au refroidissement final en ligne par eau et au refroidissement contrôlé supérieur du système CCC, le TMR joue un rôle significatif dans la détermination des propriétés finales. C'est particulièrement bénéfique pour les produits faiblement et moyennement alliés ensuite recuits de sphéroïdisation. La capacité de contrôler fortement la taille de grain influence aussi la transformation ultérieure en produits durs (bainite, martensite) en décalant le début de transformation. Ainsi, le TMR peut minimiser le travail à froid aval et réduire les temps de recuit.
La combinaison du traitement sur système CCC et des basses températures de laminage permet de réduire la trempabilité dans certaines nuances critiques. Cela favorise la formation de ferrite et retarde l'évolution vers bainite et martensite. La taille de grain affinée par TMR améliore la diffusion pendant le traitement thermique, résultant en temps et températures réduits. Pour les barres non traitées thermiquement, les structures affinées et complexes augmentent l'écrouissage pendant la déformation à froid, produisant : (i) résistance à la traction à l'état laminé réduite, (ii) réponse aval améliorée, (iii) écrouissage accru. Ces améliorations découlent de l'affinage du grain et du contrôle microstructural. Le bon contrôle du refroidissement au système CCC combiné à la trempabilité réduite rend le processus très stable et réduit le risque de formation de phases dures indésirables.
Processus de fabrication
- Le rouleau à pâtisserie : des origines étrusques à l'artisanat moderne
- L'art et l'artisanat des tiares : histoire, matériaux et design moderne
- Le fil barbelé expliqué : histoire, construction et usages modernes
- Robot réveil roulant : Système mobile intelligent piloté par Raspberry Pi et Google Calendar
- Kit MOSMusic : MOSFET, Arduino et plus pour éclairage musical
- Construire une machine à cintrer le fil 3D pilotée par Arduino : guide complet
- Innovations clés dans les laminoirs à barres et profilés légers modernes
- Caractéristiques essentielles d'un laminoir à fil machine moderne pour une performance optimale
- Caractéristiques clés d'un laminoir à large bande moderne pour une production d'acier haute performance