



ULCORED : Production Avancée de Fer Réduit Direct avec Capture de CO₂
Procédé ULCORED
ULCORED est un procédé de réduction directe (RD) qui produit du DRI (fer réduit direct) dans un four à shaft, soit à partir de gaz naturel (GN), soit à partir de gaz réducteur obtenu par gazéification du charbon. Le gaz de sortie du four est recyclé dans le procédé après capture du dioxyde de carbone (CO₂), ce qui laisse l'usine de RD dans un flux concentré vers le stockage. L'étape DRI produit un produit solide qui est ensuite fondu dans un four à arc électrique (FAE). Le procédé a été conçu principalement en 2006 par une équipe dirigée par LKAB, Voestalpine et MEFOS.
L'objectif du procédé ULCORED était de réduire la consommation de GN nécessaire à la production de DRI. Cela a été réalisé en remplaçant la technologie de reformage traditionnelle par l'oxydation partielle (POx) du GN. Combiné avec un dispositif CSC (capture et stockage du carbone), ULCORED peut réduire les émissions de CO₂ de 70 % par rapport à la moyenne de la filière haut fourneau.
Le concept ULCORED implique la séparation du CO₂ du gaz de procédé. Il se caractérise par l'effort d'adapter le procédé de réduction directe au gaz à une émission minimisée de gaz à effet de serre (GES), en utilisant la technologie de capture et stockage de CO₂ (CSC) et en minimisant simultanément la consommation d'énergie. Le procédé est conçu pour permettre l'extraction et le stockage du CO₂, le rendant donc dépendant du CSC avec une capture in-processus similaire.
Le procédé repose sur l'utilisation d'un convertisseur (shifter) pour convertir le monoxyde de carbone (CO) du four en hydrogène (H₂) avec une unité d'élimination du CO₂. Cela ouvre une nouvelle évolution innovante du concept de procédé.
Caractéristiques Principales du Procédé ULCORED
- Utilisation d'oxygène (O₂) au lieu d'air, donnant un gaz de sortie à près de 100 % CO₂ qui n'a qu'à être compressé
- Possibilité de réduire la consommation de GN de 15 % à 20 %
- Charbon, biomasse, gazéification de biodéchets et H₂ peuvent être utilisés comme alternative au GN
Le concept ULCORED vise à répondre à la demande de réduction des émissions de CO₂ en utilisant le minerai de fer et la réduction directe au gaz pour la production de DRI. Le concept inclut l'utilisation de 100 % O₂, POx au lieu de reformeurs, convertisseur pour production de gaz réducteur/excédent sans CO₂, et l'agent réducteur étant soit le gaz naturel, soit le syngaz de gazéification charbon/biomasse. Le gaz réducteur produit par gazéification du charbon peut aussi remplacer le GN.
Procédé ULCORED Basé sur le Gaz Naturel
Les principales caractéristiques sont : (i) pas de reformeur, (ii) pas de réchauffeur, (iii) haute pression. Grâce à la haute pression, il y a moins de vitesse de gaz dans le four de RD, moins de fluidisation et moins de fines sortant du four. Aussi, des unités d'élimination CO₂ et POx plus petites sont nécessaires, avec moins de puissance pour le compresseur de recyclage.
L'originalité est l'utilisation d'O₂ au lieu d'air, ce qui signifie qu'il n'y a pas ou peu d'azote (N₂) dans le gaz. Le reformage se fait par une unité POx pour le conditionnement du gaz réducteur (Fig 1). La technologie remplace le reformage conventionnel du GN par oxydation partielle pour réduire la consommation de GN. La réaction POx est : CH₄ + 0,5 O₂ = CO + 2 H₂ avec ΔH = –8,6 kcal/mol.
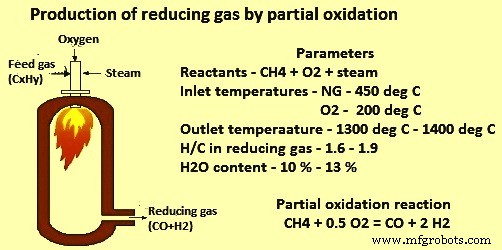
L'unité pilote pour l'oxydation partielle a été testée chez Linde en deux campagnes avec un nouveau brûleur pour gaz d'alimentation riche en H₂. Un réacteur tubulaire avec gaz préchauffé (60 % H₂, 40 % CH₄) a été utilisé. Conclusions : (i) brûleur et réacteur opérables sans problème, (ii) flamme stable sans bruit significatif, (iii) production de suie attendue < 300-460 mg/Nm³ gaz humide, (iv) à pression atmosphérique, teneurs CO₂ et CH₄ plus élevées que les pré-calculs basés sur l'équilibre supposé. Une pression d'exploitation jusqu'à 7 kg/cm² peut réduire cette teneur.
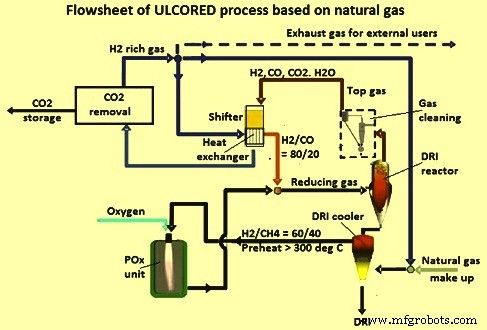
Le four à shaft a un flux contre-courant de gaz réducteur injecté aux tuyères et le minerai de fer est alimenté froid par le haut. Le four opère à 6 kg/cm² et environ 900 °C. Le gaz de sortie du four contient principalement CO, CO₂, H₂ et H₂O.
Le gaz de sortie, contenant principalement CO, CO₂ et H₂O, passe par un convertisseur (un ou deux étages) transformant le CO en H₂. L'utilisation d'un convertisseur gaz-eau donne une haute teneur en H₂ dans le four de réduction. La réaction est : CO (g) + H₂O (g) ⇌ CO₂ + H₂. Presque tout le CO est converti en H₂ et le CO₂ est éliminé dans l'unité d'élimination. L'augmentation de la production de gaz excédentaire augmente la demande d'énergie pour l'unité d'élimination CO₂ et la production d'O₂. Le calcul du niveau correct de gaz excédentaire est itératif. Un niveau excédentaire estimé de 2,2 Gcal/t DRI devrait compenser la demande d'énergie additionnelle, réalisable par un by-pass de gaz directement vers le convertisseur. La quantité de gaz by-passée est déterminée selon les propriétés du gaz réducteur entrant dans le four. Du fait des volumes de gaz accrus, le convertisseur et l'unité d'élimination nécessitent un investissement additionnel.
Dans l'unité de conversion, la réaction de décalage du CO est exothermique, et l'équilibre favorise la conversion du CO à fort rapport vapeur/gaz et basses températures, sans effet de la pression. Dans un système adiabatique, le glissement de CO atteignable est déterminé par la température de sortie. La conversion dans un seul lit de catalyseur est limitée par l'équilibre ; la température élevée finit par restreindre la réaction. Cette limitation peut être surmontée par un système à deux étages : décalage haute température suivi d'un décalage basse température, avec refroidissement intermédiaire. Une basse température d'exploitation donne l'équilibre thermodynamique le plus favorable et donc le glissement minimal de CO. La plupart des usines H₂ modernes ont des systèmes de refroidissement en amont du réacteur de décalage basse température pour opérer près du point de rosée. Une marge de sécurité au-dessus du point de rosée assure l'évaporation complète des gouttelettes d'eau formées dans le refroidisseur.
Selon le rapport vapeur, le réacteur de décalage basse température peut opérer jusqu'à 190 °C sans condensation. Dans le concept, le gaz de tête passe par un convertisseur haute et basse température avec récupération de chaleur entre les deux. Le convertisseur haute température convertit 97,2 % du CO et le basse température complète à 99,5 %. L'échangeur chauffe le gaz recyclé, sa capacité calculée sur une différence de température côté chaud de 50 °C. Un excès de chaleur produit de la vapeur pour le réseau via un condenseur/rébouilleur.
L'unité d'élimination CO₂ retire le CO₂ du gaz pour produire un gaz réducteur riche en H₂ retourné au procédé. L'unité est dimensionnée selon la distribution pour l'efficacité d'élimination CO₂, la récupération H₂ et N₂. Deux procédés peuvent être utilisés : adsorption à variation de pression sous vide (VPSA) ou lavage à l'amine. Le choix dépend des exigences locales. S'il y a un excès de vapeur, le décapage CO₂ énergivore peut utiliser la vapeur de l'usine au lieu de l'électricité pour VPSA. Les deux technologies ont avantages et inconvénients à analyser. Les deux fonctionnent avec le concept ULCORED. Il y a aussi la possibilité d'utiliser l'adsorption à variation de pression (PSA) pour l'élimination CO₂ au lieu de VPSA, grâce à la haute pression déjà disponible.
Le type de procédé affecte le diagramme de flux et l'agencement. Le VPSA nécessite, incluant cryogénie et compression à 110 kg/cm², 260 kWh/tonne CO₂ capturé. Pour le lavage à l'amine haute performance (aMDEA activée), le procédé complet (amines et compression à 110 kg/cm²) nécessite environ 1,6 tonne de vapeur basse pression et 160 kWh/tonne CO₂ capturé.
La partie du gaz H₂ riche nettoyé contenant du N₂ est purgée pour contrer l'accumulation de N₂ dans le gaz réducteur. Ce gaz de purge est précieux pour la production de vapeur ou le chauffage dans le système.
Le diagramme de flux du procédé ULCORED basé sur le gaz naturel est donné en Fig 2.
Procédé ULCORED Basé sur la Gazéification du Charbon
L'option la plus économe en CO₂ avec ULCORED est l'utilisation d'un gazéifieur à charbon produisant du syngaz pour l'usine de RD et du gaz H₂ pauvre en CO₂ pour tous les utilisateurs de l'usine. Ce concept s'adapte aux systèmes existants et rétrofités.
Le concept charbon utilise la production de gaz réducteur par technologie de gazéification existante et soit une désulfuration à froid (technologie existante), soit à chaud. Le concept utilise O₂ au lieu d'air et inclut le stockage CO₂. La haute teneur en H₂ dans le four de réduction est obtenue par convertisseur gaz-eau. L'excès de gaz H₂ est fourni aux autres utilisateurs de l'usine.
La gazéification du charbon est une technique bien connue, attendue comme l'un des futurs procédés de conversion énergétique après l'épuisement des réserves pétrole/gaz. Plusieurs technologies existent, travaillant généralement avec un rendement de conversion C > 80 %. Un grand avantage est la possibilité de nettoyer efficacement le syngaz (soufre, mercure, etc.) avant utilisation.
Comme le four à shaft pour DRI opère à 6 kg/cm², la pression du gazéifieur est réduite via une turbine de détente qui récupère de l'énergie (de 30 à 6 kg/cm²).
Le procédé ULCORED s'intègre facilement à une unité de gazéification, incorporant les avantages du concept original. Le charbon alimente le gazéifieur. Le soufre est éliminé du syngaz par désulfuration chaude ou froide. Le syngaz propre est mélangé au gaz recyclé riche en H₂ nettoyé, préchauffé dans le refroidisseur DRI ou par l'échangeur entre convertisseurs haute et basse température.
Il y a trois façons d'intégrer le gazéifieur au procédé ULCORED : gazéifieur intégré comme syngaz froid, ou utilisation de l'énergie thermique du gaz chaud. Trois configurations sont montrées en Fig 3. La production d'excès H₂ pour le système est permise par by-pass de syngaz propre directement vers les unités de conversion.
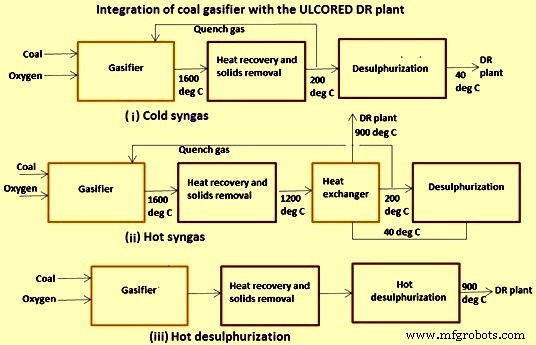
L'oxygène est principalement consommé dans le gazéifieur, mais aussi avant le four, dans un petit POx, assurant la bonne température du gaz réducteur. Le gaz décalé est le gaz by-passé vers le convertisseur pour assurer la bonne composition (augmentation H₂). Le CO₂ éliminé est la quantité séparée du flux principal dans le procédé d'élimination CO₂. Le diagramme de flux du procédé ULCORED charbon est en Fig 4.
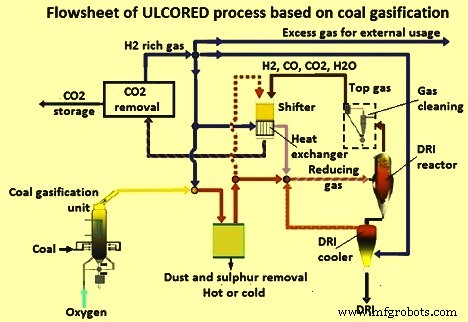
L'utilisation d'un gazéifieur et convertisseur permet de by-passer une partie du syngaz directement vers le convertisseur, générant plus de gaz que nécessaire pour l'usine de RD. Cela permet de générer un carburant pauvre en CO₂ pour l'aciérie, avec une seule source de CO₂ hors du système, rendant possible la capture et le stockage de pratiquement tout le CO₂ généré dans la sidérurgie.
Statut Actuel du Procédé ULCORED
Des études de modélisation fondamentales approfondies ont été complétées : modèles à l'échelle du pellet, modèles de four, modèles de procédé par simulation de diagramme de flux. Ces études ont aidé à la compréhension fondamentale du procédé RD y compris sa dynamique. La modélisation de flux a optimisé l'agencement pour intégrer ULCORED dans un environnement d'aciérie. Différentes approches ont produit des résultats similaires, créant une base crédible pour l'évaluation dans différents scénarios. Bilans matière, masse, énergie et calculs d'émissions CO₂ ont été faits pour 1 tonne de DRI froid à 92 % métallisation et 2,76 % C.
Une option intéressante est la production de LRI (fer moins réduit) et un haut fourneau conventionnel ou sans N₂ pour produire la fonte avec économie additionnelle de CO₂. Le LRI est une alternative au DRI considérant les tests réussis au haut fourneau expérimental LKAB. Le test LRI avec produit RD réduit à seulement 65 % métallisation a réagi très positivement dans le HF avec conditions remarquablement stables et consommation de coke < 200 kg/t HM.
Résultat : ULCORED peut être un « correctif rapide » pour l'amélioration en site existant (brownfield) des émissions CO₂, surtout où le GN est relativement bon marché. Pour une aciérie intégrée avec HF, le LRI peut être un choix vu les tests réussis au HF expérimental LKAB.
ULCORED doit d'abord être testé en pilote, étape qui pourrait utiliser l'opportunité du four pilote EDRP (Experimental Direct Reduction Pilot) que LKAB prévoit d'ériger dans les années à venir en complément de son HF expérimental à Luleå, Suède. Spécifications EDRP : (i) 1 tonne fer/heure, (ii) recirculation gaz de tête, (iii) plage pression 0-8 kg/cm², (iv) débit gaz 1700-3100 Nm³/h, (v) température 900-1050 °C.
ULCORED sera probablement candidat au rétrofitage d'usines de réduction directe existantes, une fois sa viabilité démontrée aux échelles pilote puis démonstrateur, ce qui prendra 10 à 15 ans ou plus.
Processus de fabrication
- Les lanternes à gaz : évolution, conception et fabrication moderne
- Gaz naturel : de l'extraction à la distribution — aperçu complet
- L'Évolution et la Technologie Moderne des Pompes à Essence
- Hélium : Propriétés, Production et Approvisionnement Mondial
- Production et Standards de Qualité des Masques à Gaz Intégraux Industriels
- Système Avancé de Détection de Fuite de Gaz Dangereux Basé sur Arduino
- Soudage au gaz : Procédé, équipements et applications
- Soudage au gaz : techniques, applications, avantages et inconvénients
- Comprendre le processus d'extrusion : applications, matériaux et techniques