



Recyclage du Gaz de Tête dans les Hauts Fourneaux : Efficacité Accrue et Réduction du CO₂
Procédé Haut Fourneau avec Recyclage du Gaz de Tête (TGR-BF)
Dans la production de fonte (HM) par haut fourneau (HF), la technologie la plus prometteuse pour réduire significativement les émissions de CO₂ est le recyclage du monoxyde de carbone (CO) et de l'hydrogène (H₂) du gaz quittant le sommet du HF. La teneur en CO et H₂ du gaz de tête a le potentiel d'agir comme éléments réducteurs, et leur recirculation vers le HF est considérée comme une alternative efficace pour améliorer les performances, améliorer l'utilisation du C et H₂, et réduire les émissions de CO₂. Cette technologie de « recyclage du gaz de tête » (TGR) repose principalement sur la réduction de l'utilisation de carbone fossile (coke et charbon) par la réutilisation des agents réducteurs (CO et H₂) après élimination du CO₂ du gaz de tête. Cela conduit à une baisse des besoins énergétiques. Grâce aux avantages de haute productivité, taux PCI (injection de charbon pulvérisé) élevé, taux de combustible bas et faibles émissions de CO₂, le procédé TGR-HF est considéré comme l'un des procédés de ferronnerie les plus prometteurs pour l'avenir.
Dans le TGR-HF, de l'oxygène (O₂) est soufflé dans le HF au lieu d'air chaud pour éliminer l'azote (N₂) du gaz de tête. Une partie du gaz de tête contenant CO et H₂ est réutilisée comme agent réducteur dans le HF. Le CO₂ du gaz de tête est capturé puis stocké. Plusieurs procédés de recyclage ont été suggérés, évalués ou appliqués pour différents objectifs, se distinguant par : (i) avec ou sans élimination CO₂, (ii) avec ou sans préchauffage, (iii) position d'injection.
Le concept TGR-HF (Fig 1) implique plusieurs technologies :
- Injection des composants réducteurs CO et H₂ du gaz de tête aux tuyères du shaft et du foyer
- Baisse de la consommation de C fossile due au taux de coke réduit
- Utilisation d'O₂ pur au lieu d'air chaud aux tuyères du foyer (élimination du N₂)
- Récupération de CO₂ pur du gaz de tête pour stockage souterrain
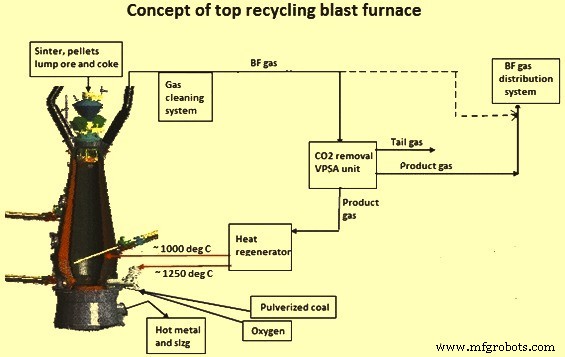
Le concept a été testé expérimentalement au HF expérimental (EBF) de LKAB à Luleå, Suède. L'EBF a été modifié et une usine de séparation de gaz basée sur la technologie VPSA (adsorption à variation de pression sous vide) a été construite près de l'EBF.
Historique du Recyclage du Gaz de Tête
Pour baisser le taux de réducteur et augmenter la productivité du HF, plusieurs nouveaux concepts basés sur le HF conventionnel ont été introduits au XXe siècle.
Dès les années 1920, un concept d'injection de gaz réducteur chaud dans le HF a été développé. Le volume de gaz inférieur des tuyères devait être compensé par injection de gaz réducteur préchauffé à 1000 °C (27 % CO, 33 % H₂, 26 % N₂) dans la zone inférieure du shaft. Résultat : seulement 30 % du coke (alors 345 kg/t HM) nécessaire. Dans les années 1960, l'idée reprise en Belgique, premiers essais au début des années 1970 sur un HF de 4,6 m de diamètre de foyer à Cockerill-Seraing. Injection de 400 Nm³/t HM de gaz reformé préchauffé à 1000 °C dans le shaft inférieur. Ratio de substitution 0,22-0,26 kg coke par Nm³ gaz réducteur.
Les investigations s'arrêtèrent pour raisons économiques (coût élevé du gaz naturel). Fin des années 1970, développement en Allemagne avec injection d'O₂ froid, combustible et gaz recyclé à deux niveaux de tuyères. Basé sur cela, un procédé développé au Canada en 1984 pour HF conventionnel sans seconde rangée de tuyères. Caractéristique principale : injection de charbon pour substituer le coke. Les deux concepts restèrent au stade d'étude.
Presque simultanément, NKK au Japon installa une seconde rangée de tuyères au milieu du shaft. Gaz réducteur préchauffé (gaz de tête recyclé sans élimination CO₂) injecté dans ces tuyères. Gaz chauffé par combustion partielle avec O₂. O₂ froid, charbon et gaz de tête froid recyclé injectés aux tuyères du foyer. NKK testa sur HF expérimental (3 tuyères, volume interne 3,9 m³, diamètre foyer 0,95 m). Taux injection charbon 320 kg/t HM, taux coke réduit à 350 kg/t HM. Pénurie de gaz combustible dans l'aciérie intégrée à cause du recyclage arrêta le développement (prix électricité et GN élevés au Japon).
Première exploitation commerciale HF avec recyclage gaz de tête fin des années 1980 en 12 campagnes par RPA Toulachermet en Russie au HF n°2 (volume utile 1033 m³). Concept tout-coke : gaz de tête chaud presque sans CO₂ soufflé aux tuyères du foyer avec O₂ pur. Gaz décarbonaté chauffé dans fours à air chaud jusqu'à 1200 °C. Production ~250 000 t HM. Taux coke minimal 367 kg/t HM vs référence 606 kg/t HM (réduction 239 kg, 39 %). Problèmes : brûlures sévères des tuyères (changements de design), difficultés système nettoyage CO₂ arrêtèrent le procédé. En considérant ces antécédents, le concept ULCOS (Ultra-Low CO₂ Steelmaking) TGR-HF fut développé en 2004.
Développement du TGR-HF ULCOS
Travail en deux phases. Phase 1 (2004-2009) : « ULCOS nouveau procédé haut fourneau ». Trois nouveaux concepts développés et testés. Phase 2 (depuis 2009) : « ULCOS top gas recycling blast furnace process », deux campagnes additionnelles.
Modèles bilan chaleur/masse et modèle 3D axi-symétrique utilisés pour calculer données principales et état interne pour sélection des meilleurs paramètres. Quatre alternatives définies et examinées pour économie C possible et faisabilité. Conclusion : alternatives 1, 3, 4 devraient atteindre économie C fossile ≥ 21 % avec haut taux PCI. Alternative 2 rejetée (faible économie C attendue, technologie difficile : chauffage gaz recyclé en deux étapes). Toutes incluaient élimination CO₂, injection gaz produit riche CO aux tuyères foyer, O₂ pur, injection charbon avec gaz réducteur. Biomasse, minerai partiellement réduit, gaz riche H₂ considérés comme possibilités futures.
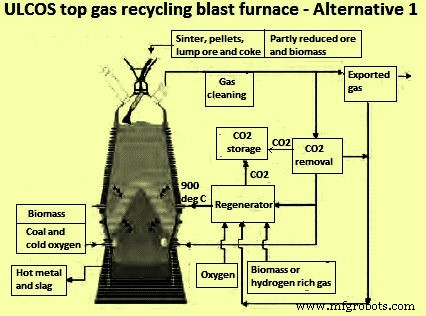
Alternative 1 (Fig 2)
Gaz produit décarbonaté injecté froid avec O₂ pur et charbon aux tuyères foyer, et chaud aux tuyères shaft. Point critique : faible débit gaz froid au niveau tuyères foyer → tailles de raceway plus petites, températures flamme plus élevées vs HF normal. Nouveau design tuyères nécessaire pour faibles débits.
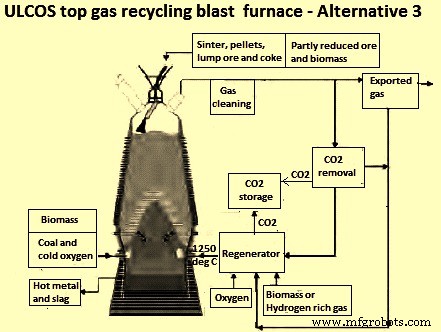
Alternative 3 (Fig 3)
Gaz produit décarbonaté injecté chaud aux tuyères foyer normales avec O₂ et charbon. Pour haute économie C, nécessaire d'opérer avec RAFT (température adiabatique de raceway) bas et haut taux injection charbon.
Alternative 4 (Fig 4)
Gaz produit décarbonaté injecté chaud aux tuyères foyer et chaud au shaft inférieur. Température gaz recyclé variable : température ambiante à 1250 °C.
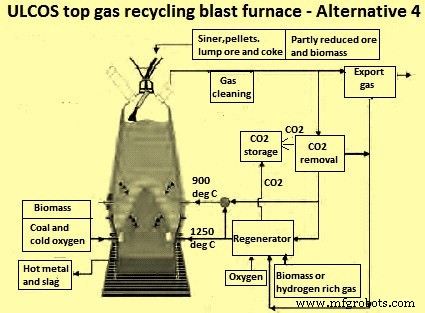
Alternatives 1 et 4 : injection gaz aussi par tuyères shaft. Différences : température injection et position points d'injection. Dans tous les cas, partie du gaz chauffée en système régénératif. Économies C fossile attendues : Alt 1 = 21 % à 170 kg/t HM charbon, Alt 3 = 24 % à 180 kg/t HM, Alt 4 = 25 % à 150 kg/t HM.
Modélisation mathématique conditions raceway et essais gazéification menés, investigations laboratoire et pilote pour design tuyères sous contraintes injection simultanée gaz recyclé, O₂ pur, charbon pulvérisé. Géométrie tuyères améliorée selon calculs pour éviter points chauds et défaillances, maintenir impulsion suffisante pour raceway de profondeur suffisante.
Campagnes TGR-HF au HF Expérimental
Objectif : démontrer exploitation EBF en mode TGR complet avec O₂ pur et PCI aux tuyères foyer, sous les trois alternatives. Charge ferreuse : 30 % pellets, 70 % aggloméré. Production HM constante 1,5 t/h, taux PCI varié 130-170 kg/t HM. Volume gaz recyclé maximisé pour économie C fossile maximale. Résultats comparés aux calculs modèles.
Alternatives 3 et 4 testées 2007 (première campagne après démarrage conventionnel). Alternative 3 optimisée automne 2009 (deuxième campagne) suivie test alternative 1. Troisième campagne 2010 : focus alternative 4 à 900 °C. Alternative 4 préférée pour projet démonstration ULCOS HF échelle industrielle. Limite 900 °C pour éviter réduction silice par H₂ des réfractaires.
Durant chaque campagne : mesures in-situ température et composition gaz, échantillons charge par deux sondes dans la charge. Pour comportement charge sous nouvelles conditions, paniers avec différents agglomérés/pellets chargés avant arrêt campagne. Récupérés lors dissection après quenching azote. Fait campagnes 2007 et 2010. Campagne 2009 : seulement quenching possible (problème système chargement), pas de paniers.
Échantillons zone cohésive récupérés, taille/forme raceway mesurées. Campagnes démarrées par une semaine exploitation conventionnelle (air chaud) avec aggloméré : chauffage, stabilisation thermique, puis référence exploitation conventionnelle. Arrêt pour déconnecter soufflante et connecter gaz produit aux réchauffeurs à billes (régénérateurs). Démarrage mode TGR-HF par blast artificiel : O₂ froid lances + N₂ chaud réchauffeurs. Progressivement N₂ remplacé par gaz de tête décarbonaté (gaz produit).
Résultats Campagnes ULCOS TGR-HF
Première conclusion : exploitation ULCOS TGR-HF possible. Aucun problème sécurité. Unité VPSA (deuxième installation clé) fonctionnement fluide sans défaillance majeure. EBF couplé VPSA fonctionna très bien.
Noter : fonctionnement VPSA influencé par changements composition gaz de tête et volume gaz EBF. Les deux unités doivent opérer en étroite relation. Ratio maximal gaz de tête recyclé atteint : ~90 %.
Durant campagnes : exploitation stable HF avec descente fluide charge, facile maintien stabilité thermique. Efficacité gaz dans shaft stable, bonne distribution gaz (sondes shaft). Quelques pannes équipement arrêtèrent EBF sous nouvelles conditions. Longs arrêts : retour étape « exploitation conventionnelle » avec blast artificiel O₂ froid + N₂ chaud. Courts arrêts : arrêt injection gaz + ajout coke/charbon supplémentaire.
Après démarrage N₂, sans gaz de tête disponible, gaz produit recyclé à nouveau en ~1 heure. Tous problèmes résolus comme prévu, stabilité thermique jamais sérieusement menacée. Expérience acquise permit récupération EBF progressively plus rapide (niveau production). Chaque changement alternative (3→4, 3→1) : arrêt ~8 h pour connexions gaz tuyères shaft et changement tuyères foyer.
Expériences laboratoire : matériaux charge conventionnels pas problématiques. Confirmé durant campagnes. Pas de problèmes procédé liés aux propriétés matériaux charge. Résultats sondes et excavation : profil réduction four à travail central (faible réduction paroi, forte réduction centre) pour aggloméré et pellets. Essais tumbler excavation : comportement désintégration similaire HF conventionnel, correspondant tests laboratoire. Conclusion : propriétés charge HF conventionnel actuel conviennent au TGR-HF ULCOS.
Résultats très encourageants pour économie C (charbon/coke). Essais trois campagnes : baisse substantielle taux réducteur par injection gaz de tête décarbonaté. Charbon et coke : ~530 → 400 kg/t HM (économie considérable). Apport C : 470 → ~350 kg/t HM (économie ~25 %).
Alternative 1 pas pleinement explorée (arrêt précoce campagne 2) : réduction max apport C via coke 21 % vs référence conventionnelle. Nouvelle technologie tuyères développée : tuyères coaxiales (tube interne charbon pulvérisé, externe O₂). Trois tuyères installées fonctionnèrent bien, après démontage ni dommages ni usure. VPSA recycla jusqu'à 88 % gaz de tête.
Alternative 3 : consommation C réduite 15 % campagne 1 (ratio recyclage ~72 %). Résultats inférieurs aux prévisions (24 %) car première expérience mode recyclage, procédé non optimisé. Campagne 2 : bien meilleurs, réduction max apport C ~25 % (ratio recyclage 90 %).
Alternative 4 : économie C 24 % (ratio recyclage 90 %). En coke/charbon : économie jusqu'à 123 kg/t HM vs référence. Corrélation quantité gaz injecté (CO+H₂) et réduction taux réducteur. Apport C via coke/charbon réduit de 17 kg en moyenne par 100 Nm³ gaz (CO+H₂) injecté.
Campagnes EBF prouvent : HF possible à consommation C fossile bien inférieure au HF actuel. Économie C jusqu'à 25 % prouvée par injection gaz réducteur décarbonaté. Chute significative vs meilleur HF actuel. Application technologie TGR-HF sur HF moderne attendue : réduire consommation C de ~405 kg C/t HM à ~295 kg C/t HM.
Unité VPSA stable. Traitait 97 % gaz de tête HF. Fraction volumique moyenne CO₂ gaz injecté ~2,67 %, taux récupération CO 88 % (exigences quantité/qualité respectées). Combiné VPSA + CSC : émissions CO₂ réduites par TGR-HF = 1270 kg/t HM = 76 % émissions totales ferronnerie. 24 % par recyclage gaz, 52 % transportées/stockées sous terre par CSC.
Vue procédé : ULCOS plus stable que HF conventionnel (température et qualité HM). Essentiellement dû à moindre influence réaction solution-loss liée aux taux réduction directe (DRR) bien plus bas. DRR minimum observé 5 %. Pas d'indication que ce soit le minimum atteignable. Qualité HM impactée substantiellement : baisse teneur Si > 1 % absolu, augmentation corrélative C. Noter : teneur Si HF conventionnel bien plus basse (~0,5 % vs ~2,0 % EBF), donc tel changement pas attendu à l'échelle industrielle.
Campagnes test prouvent : nouveau TGR-HF faisable, facile à exploiter, bonne sécurité, haute efficacité, forte stabilité. Basculement EBF entre 4 modes (conventionnel, alt 1, 3, 4) possible. Boucle fermée HF + VPSA possible. Économies C cohérentes avec prévisions calculs flux. Matériaux charge conventionnels (aggloméré, pellets, coke) convenables.
Points d'attention pour application industrielle sûre et durable (basé expérience EBF) :
- Risque fuite gaz niveau tuyères → séparation physique niveau tuyères aire de coulée pour protection incendie
- Risque fuite par flambage brides haute température
- Allongement cheminée fours à air/réchauffeurs pour éviter gaz toxiques environnants
- Formation personnel avec gaz artificiel pendant tests fonctionnement pour éviter défaillances démarrage
- Paramètres injection optimaux pour éviter accumulation/colmatage nez tuyères
- Importance contrôle individuel flux blast aux tuyères pour éviter accumulation O₂/charbon excessif en cas colmatage
- Sélection/fabrication réfractaires modifiées, éviter ancres acier C si possible, alternatives : autres matériaux ou acier revêtu alumine
- Éviter corrosion métallique (metal dusting) par sélection soignée pièces métalliques
Résultats tests : alternative 4 meilleure réduction émissions, choisie comme premier choix pour essai HF échelle industrielle prochaine étape.
Processus de fabrication
- Automatisation, mesure et contrôle haute performance des hauts-fourneaux
- Optimisation du gaz de haut fourneau : génération, utilisation et efficacité
- Optimisation des opérations du haut fourneau avec le coke noix : efficacité et avantages économiques
- Optimisation de l'efficacité du haut fourneau par injection de charbon pulvérisé
- Prévention des irrégularités dans l'exploitation du haut fourneau : stratégies éprouvées
- Optimisation des systèmes de refroidissement des hauts fourneaux pour une efficacité et une longévité accrues
- Systèmes de chargement en gueulard de haut fourneau optimisés pour l'efficacité et la sécurité
- Optimisation de la production de fer : la chimie du haut fourneau
- Soudage au gaz : techniques, applications, avantages et inconvénients