



Prévention des irrégularités dans l'exploitation du haut fourneau : stratégies éprouvées
Le mouvement lisse et uniforme des matériaux de charge vers le bas et le mouvement des gaz du four vers le haut est très important pour une exploitation stable et efficace du haut fourneau (HF). Pour assurer cela, beaucoup de travail a été réalisé récemment. Cela inclut : (i) amélioration des caractéristiques des matériaux de charge, (ii) amélioration du système de chargement, (iii) amélioration du système de refroidissement, (iv) automatisation et contrôle adéquats pour éliminer les erreurs humaines, et (v) amélioration des procédures d'exploitation. Malgré ces améliorations, le HF ne fonctionne pas toujours aussi lisse qu'un observateur occasionnel pourrait le croire et des irrégularités se produisent. Cependant, les irrégularités ne sont pas aussi fréquentes qu'autrefois, mais des perturbations dans les opérations existent encore qui causent une préoccupation considérable et nécessitent fréquemment réflexion rapide, bon jugement et compétence ainsi que des actions correctives opportunes de la part de l'opérateur pour prévenir des problèmes sérieux.
Les raisons principales des irrégularités opérationnelles sont : (i) dispositifs mécaniques défectueux comme fuite de refroidisseur, vannes défectueuses, etc., (ii) opérations défectueuses comme chargement défectueux, retards d'écoulement, etc., et (iii) changements physico-chimiques anormaux à l'intérieur du HF. Les principales irrégularités sont décrites ci-dessous.
Pendage et glissement du fourneau
Le pendage est le phénomène qui se produit quand les matériaux chargés au sommet ne bougent pas continuellement vers le foyer. Il se produit quand la charge, en descendant, rencontre une résistance très élevée entraînant l'arrêt du mouvement. Le pendage provient du pontage des matériaux dans l'arbre du four. Quand il se produit, le matériel en dessous continue de descendre, formant un espace vide de matière solide mais rempli de gaz chaud à très haute pression. Cet espace continue de grandir jusqu'à l'effondrement du pendage.
Quand le pendage s'effondre, les matériaux tombent à cause de l'espace créé en dessous. L'effondrement est un phénomène appelé « glissement » qui entraîne un fonctionnement irrégulier avec distribution de gaz non uniforme et ses implications sur les paramètres. Pendant le glissement, les matériaux chargés tombent de manière incontrôlée vers le foyer dans un état thermiquement non préparé, ce qui refroidit le four. Cela force aussi les gaz chauds vers le haut avec une force très élevée. Dans les cas graves, la poussée soudaine force les gaz vers le haut avec la force d'une explosion. Ce rush soudain ouvre les évents de gaz de gueulard et peut causer des dommages sévères aux équipements du sommet.
Le pendage qui précède le glissement est causé par plusieurs conditions où la perméabilité de la charge diminue car certains matériaux ferment les vides entre les particules et les lient légèrement. Quand il y a un pourcentage élevé de fines dans la charge et une vitesse de gaz relativement élevée, les fines ferment les ouvertures et causent le pendage. Dans certains cas, des scories fondues sont soufflées vers le haut en gouttelettes et, au contact de la charge plus froide, se resolidifient et ferment les ouvertures, cimentant les particules.
Dans d'autres cas, la réaction de décomposition du monoxyde de carbone 2CO = CO₂ + C est catalysée, et le carbone se dépose sous forme de suie. Cela ferme les ouvertures et maintient les particules ensemble. Dans d'autres cas, où la teneur en alcalis de la charge est élevée, les composés alcalins se réduisent en vapeurs qui montent avec les gaz et se condensent dans la partie plus froide de la charge causant le même type de pendage.
Un autre type de pendage se produit parfois dans les HF exploités très efficacement et poussés à leur meilleur taux. Sous ces conditions, s'il y a un changement légèrement défavorable dans la distribution des gaz, la résistance du coke, ou la taille des particules, alors l'oxyde de fer de la charge ferreuse ne se réduit pas assez rapidement en fer métallique, résultant en fonte d'oxyde de fer qui coule comme liquide sur les particules de coke. Quand cela se produit, l'oxyde de fer liquide se réduit en fer solide et une chaleur considérable est consommée. Donc, les particules de coke sont cimentées ensemble et la perméabilité de la masse en mouvement diminue considérablement, résultant en pendage.
Un type similaire peut se produire si le HF est opéré à une température de flamme trop élevée pour la qualité (particulièrement la réductibilité) de la charge. Quand les isothermes de haute température s'étendent assez haut, ils peuvent commencer à fondre du matériel non réduit, et quand ce matériel descend dans un environnement plus réducteur, il se réduit et, selon la température, peut se solidifier (point de fusion du FeO ~1 370 °C, fer pur ~1 535 °C), et fermer la charge.
Quand la charge ne bouge pas correctement et qu'il y a un mouvement paresseux, l'opérateur doit prendre des mesures correctives immédiatement pour éviter un glissement majeur qui peut être très désastreux. Sous conditions extrêmes, un glissement peut mener à un four refroidi. Chaque pendage et glissement doit être correctement analysé pour déterminer les causes afin que des changements puissent être faits dans les procédures pour prévenir la récurrence.
Il y a normalement deux types de pendages : (i) pendage du sommet qui se produit dans le haut de l'arbre et principalement à cause de la réaction de dépôt de carbone et condensation de vapeurs alcalines, et (ii) pendage du bas qui se produit dans l'arbre inférieur, le ventre, et les zones de bosh à cause de la génération de vides dans l'arbre.
Les actions correctives pour l'élimination du pendage sont : (i) utilisation de gros chaux vives, la calcination dans le HF produisant du CO₂ qui force la réaction de perte en solution et améliore la perméabilité du lit, et (ii) réduction de la température et pression du soufflage pour améliorer la distribution et l'écoulement des gaz. En cas de pendage prolongé et important, la pression du soufflage est drastiquement réduite pendant quelques instants. Le choc créé par cette réduction soudaine fait glisser le four. Ce glissement est normalement important et donc cette action ne doit être entreprise qu'après l'écoulement quand le foyer a un minimum de métal et scories. Dans un cas extrême, un pendage persistant peut être guéri en soufflant le four jusqu'au niveau du bosh et le remplissant de coke blanc.
Échafaudage
Le terme échafaudage est utilisé quand des accrétions ou croûtes s'accumulent sur les parois et causent une diminution de la section transversale de l'arbre. Les échafaudages sont normalement constitués d'une coque solide du côté intérieur et d'une couche de matériau de charge meuble entre cette coque et la paroi. L'échafaudage peut se produire relativement haut dans l'arbre ou relativement bas, près du sommet du bosh. Il est difficile de généraliser les types car il y a peu de commun entre la structure et la localisation des échafaudages de différents HF. Cependant, ils peuvent être généralement classés en deux groupes : (i) échafaudages stratifiés, et (ii) non stratifiés. Les échafaudages à structure stratifiée consistent en couches alternées de fer métallique (Fe) et de charge riche en alcalis. Les échafaudages peuvent causer le pendage. La formation typique d'un grand échafaudage est montrée à la Fig. 1.
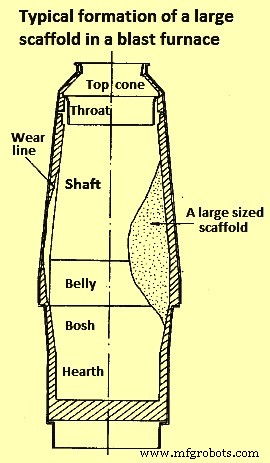
Fig. 1 Formation typique d'un grand échafaudage dans un HF
La formation d'échafaudage près du sommet du bosh résulte fréquemment de fines excessives dans la charge et d'une composition chimique de chaux des scories plus élevée que la normale (reflétée par une basicité plus élevée). La dissolution de la chaux dans les scories formées dans l'arbre augmente le point de fusion. Comme les scories portent fréquemment des particules de fines en suspension, l'augmentation du point de fusion peut causer l'adhérence de ce mélange aux parois du bosh supérieur. Cette accumulation dévie les gaz chauds vers le centre. Avec moins de gaz chauds le long des parois, les accrétions tendent à refroidir et se solidifier complètement. Ces croûtes peuvent alors grandir jusqu'à bloquer un grand pourcentage de la section transversale.
Les prérequis pour une formation stable et nuisible d'échafaudage sont : (i) présence de matériel approprié dans la charge pour construire l'échafaudage (ex: fines, charge mal criblée, sinter avec caractéristiques inférieures de dégradation à basse température, sinter stocké longtemps, humide et froid, ou coke de petite taille, etc.), (ii) présence de matériel agglomérant (cimentant) pour l'agglomération, (iii) présence d'un mécanisme de fixation (ancrage) pour construire l'échafaudage sur la paroi de l'arbre (liaison chimique avec le revêtement, ancrage physique autour des plaques de refroidissement, construction d'arche vers les parois du bosh, ou simple condensation du matériel agglomérant sur la paroi), (iv) approvisionnement continu des composants adhérents, et (v) échafaudage formé assez fort pour résister aux forces d'usure des matériaux descendants.
L'endroit où l'échafaudage se trouve dépend du matériel agglomérant, adhérent, de la charge, de l'exploitation et des caractéristiques constructives comme les éléments de refroidissement et le revêtement. Il peut être à divers niveaux : arbre, bosh, ou ventre.
Les composés d'alcalis ou de zinc sont réduits en vapeurs métalliques près du fond. Ces vapeurs montent avec les gaz vers la partie supérieure plus froide où elles sont réoxydées en particules solides très fines. Ces particules fines adhèrent à la paroi avec d'autres fines piégées. C'est une autre cause de démarrage de formation d'échafaudage.
Le blocage dû à l'échafaudage réduit la surface disponible pour la fusion des matériaux ferreux. Les échafaudages distordent le flux de gaz et augmentent le taux de combustible tout en favorisant le pendage et le glissement. Cela diminue aussi la productivité. Du fait du taux de combustible plus élevé, l'efficacité énergétique diminue. Quand les échafaudages se détachent, ils descendent dans le foyer. Cela cause de graves perturbations et réduit la qualité du métal chaud. Si la taille de la croûte est trop grande, elle peut causer le refroidissement du HF.
Cannelure
Le phénomène de cannelure se produit quand les gaz ascendants ne sont pas uniformément distribués radialement et circonférentiellement et trouvent un passage de moindre résistance. Les causes : chargement de fines excessives, distribution impropre de la charge à l'intérieur, et niveau élevé de fer liquide et scories dans le foyer. La cannelure perturbe les processus de chauffage et réduction, affectant la qualité du métal chaud.
Les indications de cannelure sont : (i) le HF accepte le soufflage sans augmentation de la chute de pression, (ii) température du gaz de gueulard élevée, (iii) ratio CO/CO₂ élevé, (iv) gaz de gueulard avec haute teneur en poussières, et (v) augmentation du taux de coke.
En cas de chargement de fines, la cannelure mène à l'augmentation de la charge thermique aux parois ce qui résulte en exploitation instable et réduction de la production. Du fait des fines, les gaz ascendants sont détournés de la zone et cannelurent autour des fines. Cette diversion perturbe le préchauffage et la réduction. Elle cause l'ouverture imprévue des évents, chimie du métal chaud hors spécifications, production instable et réduction de la productivité. Si la cannelure peut être prédite efficacement, la charge thermique peut être réduite en améliorant la qualité des matières premières ou en ajustant l'exploitation.
Les aspects importants en cas de cannelure sont : (i) la charge a une non-uniformité tant par la taille que la distribution, (ii) la vitesse critique de gaz peut être dépassée localement, (iii) les particules légères (coke) sont soufflées hors de ces régions et déposées dans les régions de faible vitesse et les minerais plus lourds se déposent préférentiellement (décalage du minerai), (iv) les phénomènes en (iii) contribuent à la compacité de la région moins perméable et rendent la chute de pression radiale plus inégale, (v) le gaz s'écoule alors à travers un système de canaux distincts connu sous le nom de cannelure, et (vi) le rétablissement du débit de soufflage à la valeur précédente n'est pas une solution à cause de l'« effet d'hystérésis ».
Les précautions pour le contrôle de la cannelure incluent : (i) utilisation de matériaux de charge ayant résistance plus élevée, distribution de taille étroite, et taille optimale, et (ii) maintien de la pression du sommet à un niveau élevé.
Éclatement (Breakout)
Un « éclatement » (breakout) désigne les conditions et résultats de l'échappement de gaz et coke, ou scories, ou fer, du bosh, de la poitrine de tuyère, ou du foyer. Les éclatements peuvent se produire à tout point en dessous de la zone de fusion, mais les plus graves sont de scories liquides et de fer liquide. L'éclatement de fer liquide se produit à un niveau sous la surface du fer dans le foyer, soit à travers les parois et les lames de refroidissement, soit dans le fond et sous les lames. L'éclatement est un danger infrequent et insidieux. Il peut se produire au niveau du bosh, au stock de tuyère (refroidisseur de poitrine, buse, ou viseur), ou au foyer.
Les éclatements de scories ne sont normalement pas aussi graves que ceux de fer, car il n'y a pas autant de danger d'explosions que quand le fer liquide et l'eau entrent en contact. Avec les deux types, il est nécessaire, si possible, d'ouvrir la gueularde et d'écouler autant de matériel liquide que possible, et de mettre le four hors soufflage.
En cas d'éclatement de scories, l'éclatement peut être refroidi par jet d'eau, et le trou fermé en remplaçant les briques, ou en injectant du mortier réfractaire, ou en damant un ciment plastique, ou en mettant de la corde d'amiante.
En cas d'éclatement de fer, il n'y a pratiquement aucun contrôle. Le métal doit s'écouler jusqu'à ce que le four soit sec. Après évacuation du fer accumulé, un réfractaire approprié peut être utilisé pour fermer le trou. Si l'éclatement est grave, une réparation complète du foyer est normalement nécessaire. En cas de non-grave, il est fréquemment nécessaire de changer les lames de refroidissement endommagées.
Les éclatements sont causés par des défaillances des parois du foyer, avec pour résultat que le fer ou les scories peuvent s'écouler de manière incontrôlée. Le danger d'éclatement du foyer a été remarquablement réduit récemment car le foyer a reçu beaucoup d'attention, et une construction plus lourde, plus forte, et plus coûteuse a été développée.
Les éclatements de scories se produisent du sommet de la lame de refroidissement du foyer jusqu'au niveau des tuyères. Ils sont rarement dangereux mais peuvent causer des dommages au revêtement et sont une nuisance considérable à cause du délai de réparation et du temps de nettoyage.
Les éclatements de soufflage, gaz, et coke, normalement appelés éclatements de bosh, sont presque chose du passé. Leur élimination peut être attribuée aux améliorations des pratiques opérationnelles, travail plus lisse sur des minerais de plus en plus inférieurs, « glissements » moins violents, et au renforcement du bosh en général. Avec le contrôle actuel, le bosh ne faillit qu'à intervalles infréquents.
Les causes des éclatements de bosh sont : (i) conditions à l'intérieur du four, comme pression de soufflage élevée, glissements très lourds, ou travail sévère sur les parois du foyer, (ii) rupture des bandes du foyer, éjection des plaques de refroidissement, ou parties de maçonnerie entre la bande et la plaque, ou (iii) fissuration et ouverture des lames de refroidissement du bosh.
Les méthodes de pratique sûres sont de peu d'avail pour prévenir les éclatements de poitrine de tuyère ou de bosh si, par conception ou construction défectueuse, des segments de maçonnerie faiblement construits, insuffisamment renforcés, ou mal refroidis ont été incorporés. La modification des méthodes est de peu d'aide à cause de la soudaineté. Possiblement 95 % de la prévention réside dans la construction et 5 % dans l'expérience, l'ingéniosité, et l'aménagement de la coulée pour l'accessibilité des signaux et possibilités d'échappement.
Ces dernières années, des éclatements graves se sont produits plus fréquemment au foyer qu'au bosh et à la poitrine. En fait, c'a toujours été ainsi, mais avec peu de métal dans le foyer, les éclatements n'étaient pas nécessairement graves, surtout que la pression n'était pas élevée. Avec l'augmentation de la production et la conduite rapide, les éclatements ont pris des proportions sérieuses, détruisant parfois le four, coûtant occasionnellement des vies, et causant presque toujours de mauvais dégâts, délais, et inconvénients.
Les agences destructrices dans les parois du foyer responsables des éclatements sont : (i) érosion par le soufflage chaud surtout au-dessus de la gueularde, (ii) désintégration de la maçonnerie par l'action chimique du fer et des scories liquides, et (iii) action mécanique du fer liquide pénétrant les joints de la maçonnerie. La Fig. 2 montre le mécanisme typique d'usure du foyer.
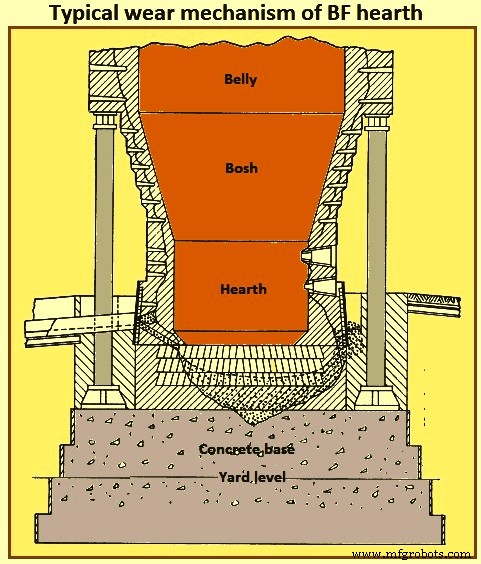
Fig. 2 Mécanisme typique d'usure du foyer de HF
Foyer refroidi (Chilled hearth)
C'est un trouble très grave car il affecte l'écoulement défavorablement. Il peut résulter d'un apport de combustible faible, d'humidité excessive dans le soufflage, et de fuites d'eau des tuyères. Si c'est pour ces raisons, le refroidissement est graduel et peut être rectifié avant qu'il ne devienne sérieux. Un glissement important peut aussi causer le refroidissement. Le refroidissement dû au glissement est soudain.
Les raisons communes du refroidissement sont normalement les arrêts longs non préparés. Même les arrêts préparés peuvent résulter en conditions de foyer refroidi pendant le redémarrage. Le refroidissement peut se produire pour plusieurs raisons : irrégularités d'exploitation, chargement improper de la charge, pannes majeures d'équipements, fuites d'eau graves, et bien d'autres.
Le HF peut devenir froid quand il n'y a pas suffisamment de coke ou autres combustibles aux tuyères pour soutenir le processus normal de réduction et fusion. Si le HF montre des symptômes de refroidissement, l'opérateur est confronté à un choix difficile. S'il continue à souffler, les liquides continuent d'être produits mais ne peuvent pas être écoulés. Un niveau élevé de liquides peut résulter en combustion des tuyères et buses. D'un autre côté, si le soufflage est arrêté, les scories entrent dans les tuyères et buses et se solidifient causant des dommages significatifs. De plus, du temps est nécessaire pour réparer, ce qui refroidit davantage le four et rend la récupération plus difficile.
Pendant l'exploitation régulière, le HF fournit normalement des signaux d'alerte avant d'afficher les symptômes de refroidissement. Ces signaux consistent normalement en : (i) réduction du volume de vent et mouvement lent de la charge dû au four fonctionnant à froid, (ii) pendages et glissements fréquents, (iii) température du métal chaud et scories écoulés inférieure à la normale, (iv) scories écoulées visqueuses et ne bougeant pas librement dans la rigole, (v) eau sortant de la gueularde, (vi) blocage des tuyères et buses avec scories ou mélange scorie-métal, (vii) accumulation excessive de métal et scories dues à un écoulement insuffisant et/ou retard d'ouverture de la gueularde, et (viii) très peu de coke dans la zone deadman. Quand le four commence à donner des signaux d'alerte, il est nécessaire de prendre des actions correctives pour éviter l'approche vers un refroidissement. Les actions sont plusieurs mais il est conseillé de faire fonctionner le four du côté plus chaud en augmentant le coke dans la charge.
En résumé, les raisons du refroidissement peuvent être : (i) fuite d'eau excessive, (ii) matériaux de charge hors spécifications, (iii) vastes fluctuations de qualité des matériaux, (iv) instruments non calibrés ou défaillants, (v) opérateur incapable de lire correctement ce qui se passe à partir des données, (vi) opérateur ne réagissant pas ou réagissant tard aux problèmes, (vii) signaux d'alerte précoces ignorés et non rapportés, (viii) violations de la discipline technologique concernant l'inspection des fuites, pratiques de coulée, et bouchage des tuyères, (ix) manque d'expérience du personnel, (x) arrêts non préparés dus à pannes soudaines d'équipements clés (système de chargement, soufflage, collecte et nettoyage des gaz) nécessitant réparations majeures et temps long, et (xi) éclatement de gueularde ou foyer nécessitant long temps de récupération.
Pilier central (Pillaring)
Si le soufflage ne peut pas pénétrer jusqu'au centre, cela peut mener à la formation d'une colonne centrale froide de la charge avec une zone annulaire chaude autour. C'est le pilier central. Une barre insérée à travers un trou de tuyère montre une portion rouge aux deux extrémités et une portion froide au milieu si le pilier existe. L'étendue de la portion froide indique l'étendue du pilier. Le pilier peut être éliminé en augmentant la pression de soufflage qui peut pénétrer plus et chauffer le pilier.
Bouchage des reprises de gaz
L'exploitation du HF doit être suspendue si la poussière s'accumule dans les reprises et le descente et ne peut reprendre qu'après nettoyage. Cela arrive à cause d'une conception défectueuse des reprises, particulièrement section transversale inadéquate et joints impropres.
Inondation et éjection de coke par les gueulardes
Dans le bosh, le métal et les scories liquides s'écoulent à travers le lit de coke perméable contre la poussée des gaz ascendants. Une augmentation du flux de gaz ou liquide peut empêcher l'écoulement vers le bas, causant l'accumulation dans les interstices jusqu'à ce que le poids du liquide surmonte la poussée et descende soudainement dans le foyer. Ce phénomène est l'inondation, qui peut être minimisée en ayant une porosité élevée, c'est-à-dire en utilisant une taille moyenne de coke plus grande. Un coke de meilleure qualité est aussi bénéfique car la dégradation à l'intérieur est réduite et la perméabilité dans la zone du bosh est améliorée.
Tout ce qui impose une contrainte sur le volume de la raceway cause une rétention et une tendance à l'inondation. L'interruption du soufflage uniforme cause l'effondrement de la raceway et quand elle reprend, les petites particules de coke ne peuvent pas y rentrer et descendent dans le foyer au lieu de brûler dans la zone de tuyère, résultant en un foyer bouché causant l'éjection de coke des encoches de scories et fer pendant l'écoulement. Cela mène fréquemment à une critique injustifiée de la qualité du coke. Le soufflage uniforme est le meilleur remède.
Fuites aux tuyères, gueulardes et refroidisseurs
Malgré des conceptions appropriées, les parties refroidies à l'eau peuvent céder et doivent être immédiatement remplacées ou rectifiées, dans la mesure du possible. Le singe (monkey) est la partie problématique et a souvent besoin de remplacements fréquents. S'il n'est pas possible de rectifier ou remplacer le refroidisseur défectueux, il doit être coupé de l'alimentation en eau et mis hors service.
Les fuites aux tuyères ou refroidisseurs dans la partie inférieure peuvent avoir des effets désastreux si elles ne sont pas rectifiées à temps. Les fuites aux refroidisseurs de gueularde entraînent la génération de vapeur qui, au contact du foyer en carbone, érode le revêtement, et la campagne doit être arrêtée pour réparations majeures. Les instructions de maintenance pour les gueulardes doivent être scrupuleusement suivies pour minimiser ces problèmes.
Processus de fabrication
- Scories de haut-fourneau : essentielles pour un fonctionnement optimal du fourneau
- Optimisation du gaz de haut fourneau : génération, utilisation et efficacité
- Optimisation des opérations du haut fourneau avec le coke noix : efficacité et avantages économiques
- Optimisation des opérations du haut fourneau avec des scories à haute teneur en alumine
- Optimisation de l'efficacité du haut fourneau par injection de charbon pulvérisé
- Optimisation des systèmes de refroidissement des hauts fourneaux pour une efficacité et une longévité accrues
- Systèmes de chargement en gueulard de haut fourneau optimisés pour l'efficacité et la sécurité
- Optimisation de la production de fer : la chimie du haut fourneau
- Revêtement Réfractaire de Haut Fourneau : Protection des Enveloppes pour Fonctionnement Continu