



Retracer l'évolution de la production de fer au haut fourneau
Évolution de la fabrication du fer au haut fourneau
L'origine de la première fusion du fer est cachée dans l'histoire non enregistrée de la civilisation humaine. La première preuve de l'utilisation d'outils en fer dans l'Antiquité provient d'Égypte où un outil en fer a été trouvé dans un joint entre deux pierres dans une pyramide. L'origine de nombreux objets en fer préhistoriques était probablement le fer météoritique. Le fer météoritique contient 5 % à 26 % de nickel (Ni) tandis que le fer fondu ne contient que des traces de Ni et donc les artefacts en fer faits à partir de météorites peuvent être différenciés des objets en fer fondu.
Il y a plus de 4 000 ans, les gens ont découvert le fer météoritique. Mais il a fallu encore 2 000 ans avant que la production de fer à partir de minerai de fer extrait ne commence. Les plus anciens vestiges de fer fondu en Inde remontent à 1800 av. J.-C. (avant l'ère commune). La fusion du fer aurait eu lieu parmi les Chalybes d'Arménie, sujets de l'Empire hittite, vers 1500 av. J.-C. Lorsque leur empire s'est effondré vers 1200 av. J.-C., les diverses tribus ont emporté avec elles la connaissance de la fabrication du fer, la répandant à travers l'Europe et l'Asie. La connaissance du travail du fer dans toute l'Europe et l'Asie occidentale est ultimement tracée à cette source. L'Âge du fer a commencé avec la découverte de la fusion du fer.
Début de la fusion du fer
Comme pour la réduction des minerais de sulfure de cuivre, la première réduction de l'oxyde de fer a probablement été accidentelle. Ce sont les pouvoirs d'observation qui ont conduit ces anciens métallurgistes (qui étaient les mineurs, chimistes et technologues de leur époque) à réaliser que le fer pouvait être produit dans des fourneaux simples par réduction directe au carbone (C) du minerai d'oxyde. La première représentation enregistrée d'un processus de fusion a été trouvée sur la paroi d'une tombe égyptienne datant d'environ 1500 av. J.-C. (Fig. 1) Ce processus était une simple fosse avec du minerai et un combustible inconnu dont le feu était intensifié par l'utilisation de soufflets actionnés au pied. Pendant les 3 000 années suivantes, les techniques de production de fer n'ont pas changé significativement, avec de l'éponge de fer produite par réduction au carbone des oxydes et des produits en fer fabriqués en martelant l'éponge.
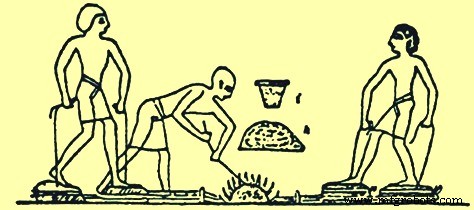
Fig. 1 Processus de fusion du fer représenté dans une tombe égyptienne
Les minerais d'oxyde de fer sont présents dans de nombreuses régions de la planète Terre. Ainsi, approximativement au même moment où la réduction des minerais de fer avait lieu en Égypte, elle se faisait aussi dans d'autres régions. L'Inde, la Chine, l'Afrique et la Malaisie ont servi de sites pour ce développement initial des pratiques de fabrication du fer. Il est peut-être significatif que les fourneaux développés dans ces pays étaient tous assez similaires. Il y avait des différences de forme et de taille, mais les fourneaux étaient fonctionnellement identiques. La réduction chimique en fer se produisait sans fusion, et le métal résultant était relativement pur et doux et était appelé fer forgé. Il pouvait être martelé en formes utiles. Lances, pointes de flèches, poignards et autres outils et armes pouvaient être fabriqués à partir de ce fer forgé.
Pendant environ 2 000 ans, jusqu'à la fin du premier millénaire ap. J.-C. (ère commune), le fer a été produit dans de petits foyers locaux par le procédé de « réduction directe » (bloomery). La taille de ces structures n'est pas disponible dans les investigations archéologiques mais une reconstruction moderne d'un fourneau de réduction directe avait des dimensions internes de 300 mm de diamètre × 1 000 mm de haut. Dans le procédé de réduction directe, un foyer était construit et on y plaçait plusieurs couches de charbon de bois et de minerai de fer jusqu'à ce qu'un monticule soit produit. Autour de ce monticule était construit un revêtement d'argile et de briques laissant un trou au sommet pour les gaz d'échappement et un trou au fond pour un souffle d'air produit par l'action de soufflets. Le charbon de bois était alors allumé et les soufflets actionnés jusqu'à l'épuisement du charbon de bois. Le revêtement était alors brisé, et si le processus s'était bien déroulé, il y avait un tas de fer spongieux et une flaque de scorie. Le fer spongieux chaud était battu au marteau pour produire un lingot de fer ou des produits en fer. Les réactions se produisant pendant la fusion dans le procédé de réduction directe sont décrites ici. Le feu de charbon de bois produisait du monoxyde de carbone (CO) et la chaleur chassait l'eau du minerai de tourbe pour produire de l'hématite. Le CO réduisait l'hématite en oxyde ferreux, wüstite. Le CO réduisait ensuite la wüstite en fer élémentaire. La réaction n'allait pas jusqu'au bout ; elle procédait à une position d'équilibre et donc le gaz résultant était un mélange de CO et de dioxyde de carbone (CO₂). Cependant, la wüstite pouvait aussi réagir avec du sable pour produire de l'olivine de fer (fayalite), qui est le composant principal de la scorie produite. Cette fayalite était une impasse pour le processus de fusion car elle ne pouvait pas être réduite en fer élémentaire dans les conditions du fourneau. Le fer produit avait un point de fusion d'environ 1 540 °C, tandis que le point de fusion de la scorie était d'environ 1 100 °C. Les températures atteintes étaient suffisamment élevées pour fondre la scorie, mais pas assez pour fondre le fer. Le processus fonctionnait assez bien, bien que la scorie restante contienne encore beaucoup de fer, souvent jusqu'à et plus de 60 % FeO (oxyde ferreux). La scorie était de deux variétés, étant en partie de nature poreuse ouverte de scories de minerai de tourbe, et en partie compacte, dure et très infusible, comme obtenue du minerai de fer rouge.
Développements dans le processus de fabrication du fer
Des améliorations dans ce premier processus de fabrication du fer ont été apportées en revêtant le trou de fusion de pierres ainsi que de boue et en utilisant des soufflets en bois et en cuir (Fig. 2). En Chine, l'utilisation du fer est apparue vers 600 av. J.-C., se répandant largement pendant la période 403–222 av. J.-C. Les Chinois ont développé une technologie supérieure de fabrication du fer et du fer liquide a été produit dès 200 av. J.-C. sur la base de la découverte d'ustensiles en fonte. Des écrits anciens en Chine et en Inde font référence à la fusion du fer. D'autres artefacts incluent des épées, haches, faucilles et houes. En 310 ap. J.-C., une quantité suffisante de fer pouvait être produite pour permettre l'érection des célèbres piliers de fer de Delhi et Dhar en Inde. Le pilier en fer forgé à Delhi mesure 18 m de haut, 410 mm de diamètre et pèse 17 tonnes. Au Japon, le processus traditionnel de fabrication du fer et de l'acier connu sous le nom de « Tatara » n'a pas été pleinement développé avant le XVIIe siècle ap. J.-C. En Amérique du Nord, Amérique du Sud et Australie, la fusion du fer n'était pas connue des anciens habitants. La technologie de fabrication du fer a été apportée dans ces pays par les Européens.
Le processus de fabrication du fer développé autour de la mer Méditerranée s'est répandu vers le nord à travers l'Europe. Les Phéniciens, Celtes et Romains ont aidé à répandre la technologie de fabrication du fer. L'une des techniques de fabrication du fer répandue par les Romains aussi loin au nord que la Grande-Bretagne était le fourneau à bol ou à arbre (shaft furnace) précoce. Ce fourneau consistait en un récipient en forme de bol ou un arbre cylindrique de 2 m de haut construit dans le flanc d'une colline. L'air utilisé pour attiser le feu à l'intérieur du fourneau était fourni par une ouverture construite près du fond du bol qui faisait face au vent dominant. Le fourneau était rempli par l'ouverture du haut avec des couches de charbon de bois et de minerai de fer qui étaient allumées par l'ouverture inférieure.
Il y a deux théories sur la façon dont la fusion du fer était entraînée : l'une que le vent soufflait à travers l'ouverture du bas fournissant de l'air qui chauffait le processus et l'autre que le vent soufflait sur le sommet ouvert, créant une zone de basse pression le long de la paroi avant intérieure qui aspirait l'air à travers l'ouverture inférieure (Fig. 2). Dans les deux cas, le processus dépendait du vent et n'était pas fiable tout au long de l'année. Le produit était à nouveau une masse de fer éponge, qui était retirée par l'ouverture inférieure et ensuite martelée dans sa forme finale.
Un autre type de fourneau de fusion de fer précoce était le fourneau en ruche (beehive furnace) (Fig. 2). Ce fourneau était construit sur un sol plat en empilant des couches alternées de charbon de bois et de minerai de fer. Le monticule était recouvert d'une épaisse couche d'argile et des tuyaux de soufflage connectés à des soufflets étaient insérés à travers les parois latérales inférieures. La couche inférieure de charbon de bois était allumée et de l'air sous pression était fourni par les soufflets. À la fin de cette fusion par lots, le dôme d'argile s'effondrait. Le fer éponge produit était déterré du fourneau en ruche démoli pour le martelage. La production dans ces fourneaux était de petits morceaux de fer et le fourneau de fusion devait être démoli et reconstruit après chaque cycle de production.
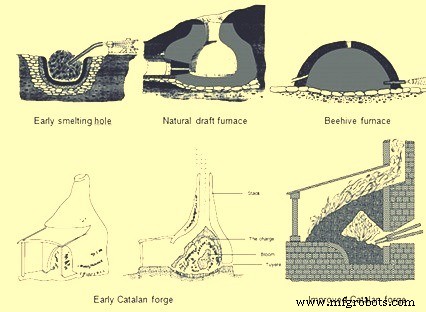
Fig. 2 Premiers processus de fabrication du fer
Ces types de processus de fabrication du fer ont été utilisés pendant plusieurs centaines d'années jusqu'à l'ère moderne sans beaucoup d'amélioration. Puis, approximativement au VIIIe siècle, une petite forge opérant dans les montagnes de Catalogne dans le nord-est de l'Espagne a représenté l'une des premières avancées métallurgiques significatives dans la fabrication du fer. La forge catalane précoce (Fig. 2) avait une coupelle en pierre appelée foyer, d'environ 910 mm de haut et 760 mm de diamètre. À une courte distance au-dessus du front de la base se trouvait une petite ouverture qui permettait l'installation d'une buse appelée tuyère. La buse de tuyère était connectée aux soufflets pour l'alimentation en air. Le foyer était rempli au niveau de la tuyère avec des morceaux de charbon de bois. Ensuite, le minerai de fer était placé au-dessus de la tuyère et plus de charbon de bois était mis en couches au-dessus du minerai. Le charbon de bois était allumé et l'air des soufflets forçait le CO chaud sur le minerai qui réduisait le minerai de fer en une masse chaude et grumeleuse de fer. La masse de fer connue sous le nom de « loupe » (bloom) pouvait peser jusqu'à 160 kg et pouvait être retirée du foyer de la forge avec des pinces sans détruire la structure en pierre. Cette quantité de fer pouvait être générée en 5 heures tandis que les technologies précédentes ne pouvaient produire qu'environ 23 kg en 5 heures. La forge catalane a été agrandie au cours des 200 années suivantes et son utilisation s'est répandue en France, Belgique, Angleterre et Allemagne. Les tailles du foyer ont augmenté jusqu'à 1 m carré et étaient construites en blocs de pierre rectangulaires. La quantité d'air délivrée à travers la tuyère a également été augmentée grâce à l'utilisation d'un aspirateur d'air connu sous le nom de « trompe ». Lorsque l'eau tombe à travers la colonne de la trompe, l'air est aspiré dans le tube et ensuite expulsé au fond de la boîte. Lorsque ce dispositif a été incorporé dans la forge catalane, la pression du souffle à travers la tuyère était de 0,10 à 0,14 kg/cm², ce qui était significativement plus que ce qu'un soufflet à main ou à pied pouvait produire. Cette pression de souffle supplémentaire a accéléré le processus de fusion et augmenté la production.
Du Xe siècle au XIVe siècle, la forge catalane a subi une évolution supplémentaire. Les soufflets actionnés à la main ou au pied ont été remplacés par des soufflets actionnés par roue hydraulique, ce qui a augmenté le volume et la pression du souffle d'air. Ensuite, il y a eu des tentatives pour capturer la chaleur perdue de la cheminée de la forge en augmentant la hauteur de la cheminée et en chargeant le minerai de fer et le charbon de bois depuis le sommet de la cheminée afin que le minerai puisse être préchauffé. Ces fourneaux avaient une cheminée en maçonnerie de pierre de 1,8 m à 4,8 m de haut. Les hauteurs de cheminée et, par conséquent, les hauteurs de la charge de matière première pouvaient augmenter grâce à la pression de souffle plus élevée qui pouvait être forcée dans ces cheminées depuis les soufflets actionnés par roue hydraulique.
Le fourneau Stuckofen (Fig. 3) qui était le plus haut n'avait pas seulement une cheminée de 4,8 m de haut mais aussi un changement de géométrie de la cheminée. Le fourneau prenait la forme de deux cônes tronqués connectés au diamètre le plus large. Deux tuyères sont devenues la norme puisque la roue hydraulique actionnait deux soufflets dont l'un était constamment comprimé pour fournir le souffle. Il y avait une ouverture au fond du fourneau pour évacuer la scorie mais la maçonnerie en pierre devait être enlevée pour extraire le produit final qui était encore une loupe de fer pesant environ 318 kg. Le fourneau Stuckofen pouvait produire 100 à 150 tonnes par an, ce qui surpassait la capacité de production d'une forge catalane. Un sous-produit de ce fourneau était le fer liquide. Parce que le minerai de fer avait un temps de séjour plus long dans le fourneau pour subir des réactions chimiques et être exposé à des températures plus élevées, le fer pouvait absorber plus de carbone ce qui abaissait le point de fusion. Lorsque la loupe était retirée du fourneau, ce fer liquide était également retiré. Au début, cela était considéré comme un inconvénient car il était trop cassant pour être travaillé au marteau. Dans certains cas, il était rechargé dans le fourneau ou même jeté comme déchet. Le fourneau Stuckofen est considéré comme le précurseur du haut fourneau (HF) moderne. Il a été modifié par la suite en « Blauofen » (four à souffler) qui était capable de produire soit du fer liquide, soit de l'éponge de fer de qualité forge au gré du ferronnier. Ce changement de produits souhaités était accompli en changeant la quantité de combustible chargé de 10 % à 15 % et en abaissant la position des tuyères de 500 mm et en les poussant plus profondément dans le fourneau. Au XVIe siècle, ces fourneaux avaient 6,7 m de haut et pouvaient produire environ 1,8 tonnes de fer par jour avec un taux de combustible d'environ 250 kg de charbon de bois par 100 kg de fer produit. Ces fourneaux avaient une durée de vie d'environ 45 jours.
L'étape suivante dans la conception du fourneau pour produire du fer liquide en permanence était le « Flussofen » (four à flux). Le développement du Flussofen ou premier HF était au XIVe siècle dans la vallée du Rhin et les zones adjacentes de France, Belgique et Allemagne. Cependant, avec un changement dans la technologie de la guerre ainsi que de la fabrication du fer, la coulée de canons à partir de fer fondu est devenue l'industrie dominante plutôt que le forgeage d'épées à partir de fer éponge. Dès 1300 ap. J.-C., les ferronniers cherchaient activement à produire du fer liquide pour couler des canons. La première documentation fiable d'un HF connu est en 1340 ap. J.-C. lorsque le fourneau à Marche Les Dames, en Belgique, a été construit. La propagation du Flussofen ou HF a été relativement lente. Les nations continentales de l'Europe méritent le crédit d'avoir pleinement développé le HF à partir de la méthode primitive de production de loupes de fer dans une forge catalane. Le HF moderne est un fourneau à arbre qui a évolué progressivement du Stuckofen et du Flussofen.
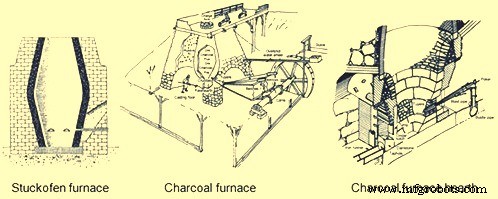
Fig. 3 Fourneau Stuckofen et fourneau à charbon de bois
Évolution du haut fourneau à charbon de bois
Les HF à charbon de bois (Fig. 3) développés en Europe continentale se sont rapidement répandus en Grande-Bretagne où la prochaine évolution dans la technologie de fabrication du fer s'est produite. Un HF construit dans le Monmouthshire, en Angleterre, en 1565 ap. J.-C. était le premier fourneau construit dans la forêt de Dean qui est devenu un centre majeur de fabrication du fer. Ce HF mesurait 4,6 m de haut et 1,8 m au niveau du ventre (bosh), le point le plus large à l'intérieur du fourneau où les deux cônes tronqués se rencontraient. En 1615 ap. J.-C., il y avait 300 HF produisant en moyenne environ 2 tonnes par jour par fourneau. Le taux de croissance était si rapide qu'il a causé la déforestation totale des terres pour la production de charbon de bois. Pendant les années 1600, des restrictions légales ont été mises en place pour protéger les forêts restantes et de nombreux HF ont été fermés.
Le premier HF construit en Amérique du Nord était à Falling Creek, Virginie, en 1622. Ce fourneau n'a jamais été mis en service car tous les ouvriers de l'usine ont été tués et les travaux de fer ont été détruits par les Amérindiens. Le premier HF à charbon de bois réussi en Amérique du Nord était à Saugus, Massachusetts, à partir de 1645. Ce HF avait une cheminée de 6,4 m de haut avec des murs extérieurs s'inclinant vers l'intérieur en s'élevant et 7,9 m carrés à la base. Le fourneau était fait de granit et d'autres pierres locales liées avec un mortier d'argile. Il reposait sur un sol nivelé dans lequel un système de drainage souterrain avait été creusé pour se protéger de l'humidité à laquelle l'eau qui actionnait sa grande roue de soufflets le rendait particulièrement sensible. Le HF avait une cheminée avec un intérieur grossièrement en forme d'œuf et avec le diamètre maximum connu comme le sommet du ventre (top of bosh) de 1,8 m. Le ventre, qui s'incline vers le bas, supportait la charge de minerai, fondant et charbon de bois. Un creuset carré appelé le foyer était au-dessous du bas du ventre et il était revêtu de grès (Fig. 3). Il y avait un mur intérieur avec du sable, de l'argile et des débris entre le revêtement intérieur et la maçonnerie extérieure qui agissait comme un coussin pour l'expansion et la contraction pendant les cycles de chauffage et de refroidissement. Il y avait de grandes et profondes arches dans deux des murs extérieurs. Par la plus petite arche passaient les nez des deux soufflets de 5,5 m et les deux tuyères, qui livraient le souffle dans le HF. Sous la plus grande arche se trouvait la zone de travail du foyer et le sol de coulée. Le creuset ou foyer agissait comme réservoir pour le fer liquide. Le foyer mesurait 460 mm carrés à la base mais s'élargissait à 530 mm en atteignant sa hauteur totale de 1,1 m. Une projection de sa partie inférieure, appelée le fore-foyer, consistait en deux murs et une pierre de front ou barrage. Au-dessus, et en retrait du barrage, se trouvait un mur-rideau en pierre, appelé le « tympan », dont le bord inférieur descendait plus bas que le sommet du barrage. Par l'ouverture entre le tympan et le barrage, un opérateur prélevait le fer pour la coulée en moules et avec une barre de fer, appelée sonnette, écartait la scorie qui collait aux parois ou s'accumulait autour du nez de la tuyère. Pour la protection contre l'usure de telles opérations, le tympan et le barrage étaient gainés de plaques de fer. L'élimination de la scorie était accomplie en ratissant le matériau liquide par-dessus la pierre de barrage à un endroit appelé l'encoche à cendres. Pour écouler le fer cependant, il fallait casser un bouchon d'argile inséré dans un espace étroit, appelé la gueule de coulée, entre l'un des murs latéraux du fore-foyer et une extrémité du barrage.
Outre cette maçonnerie compliquée, l'érection du HF impliquait des travaux en bois et en cuir. Entre le sommet du HF et la falaise adjacente passait une lourde structure en bois appelée le pont de chargement. Les matières premières étaient transportées en brouettes depuis leurs stocks sur la falaise, à travers le pont de chargement jusqu'au sommet du HF. Sur trois côtés du sommet du HF se trouvaient des pare-vent en bois, installés pour fournir un abri sûr aux opérateurs chargeant les matières premières dans le trou de chargement qui émettait de la fumée, des étincelles et occasionnellement des flammes. La cheminée du HF au niveau du sol était enveloppée sur deux côtés par une structure en appentis en bois appelée la coulée. Cette structure fournissait une couverture pour la zone de coulée en tranchée et en moules ainsi que pour les soufflets. Les deux soufflets étaient actionnés de manière alternative par un arbre à cames connecté à une roue hydraulique à dessus. Les soufflets étaient dégonflés par les cames sur l'arbre principal et gonflés par des contrepoids consistant en des boîtes en bois remplies de pierres et montées sur les poutres mobiles qui s'étendaient au-delà du toit de la coulée à travers des trous découpés pour les accommoder. Le HF consommait 3 tonnes de minerai de fer, 2 tonnes de pierre fondante et 2,6 tonnes de charbon de bois par tonne de fer produit. La gueule de coulée était ouverte deux fois par jour et environ 450 kg de fer liquide étaient retirés à chaque coulée. Le fer liquide était tiré dans une seule tranchée ou versé dans des moules en sable pour produire des produits domestiques tels que casseroles, poêles, plaques de cuisinière, etc.
La fabrication du fer au charbon de bois décrite ci-dessus n'a changé que légèrement au cours des 100 années suivantes jusqu'aux années 1700. Les cheminées des HF ont augmenté en taille et des améliorations ont été apportées aux équipements de soufflage. Un HF typique à charbon de bois des années 1700 avait une taille accrue de 9,1 m de hauteur et un diamètre de ventre de 2,4 m. L'augmentation de la taille du HF n'était possible que grâce aux améliorations des équipements de livraison du vent qui ont résulté en des pressions de souffle plus élevées. La première amélioration des systèmes de souffle a été l'invention de cuves de soufflage en bois qui étaient soit carrées, soit rondes et étaient similaires à des tonneaux en bois maintenus ensemble par des cerceaux en acier externes. Un manivelle excentrique sur la roue hydraulique avait une tige de piston alternative et une cuve de soufflage de chaque côté. Le piston à l'intérieur de la cuve était équipé de cuir pour former un joint. Alors qu'un piston montait pour comprimer l'air dans une cuve, l'autre piston descendait dans l'autre cuve. Au sommet de chaque cuve se trouvait un tuyau de sortie connecté à une boîte de mélange commune qui était toujours sous pression. La boîte de mélange alimentait l'air comprimé dans un conduit d'air ou une conduite principale de souffle qui menait aux tuyères du fourneau. Une cuve de soufflage typique avait 1,8 m de diamètre et 1,8 m de haut, produisant 0,14 kg/cm² de pression de souffle. Le concept de cuves de soufflage en bois a été poussé un peu plus loin en 1760 par John Smeaton d'Angleterre. Il a converti les cuves en bois en cuves en fonte actionnées d'abord par une roue hydraulique et puis en 1769 par une machine à vapeur. Le premier HF à utiliser des machines à soufflage entraînées par la vapeur a été construit en Écosse en 1769. L'invention de machines à soufflage entraînées par la vapeur a entraîné des pressions de souffle plus élevées qui ont permis une utilisation accrue de combustibles minéraux (coke et charbon). Ces améliorations des années 1700 ont conduit la production des HF à augmenter à 3 à 5 tonnes/jour à la fin des années 1700, contre 1 tonne/jour pour les HF des années 1600. Cela, avec l'utilisation de combustibles minéraux, a causé un déclin rapide du nombre de fourneaux à charbon de bois en Europe, bien que la capacité de fer au charbon de bois ait augmenté en Amérique du Nord alors que les populations se déplaçaient vers l'ouest où il y avait une vaste disponibilité de bois.
Dans les années 1800, la production de fer au charbon de bois a culminé puis a décliné. Au milieu des années 1800, des minerais de fer de haute qualité ont été découverts en Pennsylvanie et dans la Péninsule Supérieure du Michigan qui avaient des forêts vierges denses. Les HF à charbon de bois construits dans cette zone étaient les plus grands et les mieux équipés. Ces HF avaient des hauteurs de cheminée de 13,7 m et des diamètres de ventre de 2,9 m. Le nombre de tuyères est passé de deux à trois, une sur chacun des trois côtés du fourneau tandis que la gueule de coulée était sur le quatrième côté. L'équipement de soufflage était généralement des cylindres de soufflage horizontaux avec des diamètres typiques jusqu'à 1 270 mm et des courses de 1,5 m. Des monte-charges de type ascenseur ont remplacé les ponts de chargement et tous les minerais de fer et fondants étaient pesés dans le cadre d'une charge standard. Le charbon de bois était encore chargé par le volume d'une grande brouette. Des plaques de coque en fer ont lentement remplacé les cheminées en pierre de maçonnerie et les revêtements en pierre naturelle ont été améliorés en briques d'alumine.
L'une des principales améliorations technologiques installées sur ces fourneaux à charbon de bois était l'équipement de chargement. À l'origine, les matières premières étaient déversées dans une cheminée à gueule ouverte par la tête de tunnel. Les opérateurs de HF ont réalisé qu'un fourneau à sommet ouvert avait deux inconvénients : premièrement, le gaz inflammable quittant la cheminée ne pouvait pas être capturé pour chauffer les chaudières, et deuxièmement, la distribution des matières premières causait des inefficacités d'exploitation du fourneau. Les premiers efforts en 1832 en Allemagne pour capturer le gaz ont abouti à l'installation d'un couvercle articulé sur le trou de chargement qui n'était ouvert que lorsque les matières premières étaient déversées des brouettes (Fig. 4). Une ouverture a également été placée sur le côté du fourneau située à la partie supérieure de la cheminée. Cette ouverture était équipée d'un tuyau connu sous le nom de descente (downcomer) qui transportait le gaz HF au niveau du sol pour être brûlé dans des équipements auxiliaires.
Le problème de l'inefficacité du HF due au chargement des matières premières nécessitait une solution plus complexe qui a évolué en plusieurs étapes. La cause de cette inefficacité, décrite par des taux de combustible élevés, était due au fait que le matériau fin déversé à travers le trou de chargement au centre du HF restait au centre du tas tandis que les particules grossières roulaient vers la paroi du fourneau. Cela résultait en une perméabilité plus élevée à la périphérie du HF et donc la majorité du gaz et de la chaleur montaient le long des parois. Cela était préjudiciable à l'exploitation du HF car le matériau au centre du HF atteignait la zone du ventre non préparé pour la fusion et en même temps le flux de gaz excessif au niveau de la paroi augmentait l'usure du revêtement. La première tentative pour résoudre ce problème de distribution de la charge a été l'introduction d'un appareil de chargement « coupe et cône » (Fig. 4). Il consistait en un entonnoir conique inversé en fonte fixé au sommet du fourneau alimentant le trou de chargement. Ce cône était d'environ 50 % du diamètre de la gorge. À l'intérieur du cône se trouvait une coupe en fonte, qui était suspendue sur une poutre de fulcrum opposée à un contrepoids. La coupe était levée manuellement en utilisant un treuil connecté au contrepoids. Cet appareil a réussi à capturer le gaz mais une grande quantité de matériel grossier roulait encore vers la paroi. La modification suivante de l'équipement coupe et cône a été de suspendre un cône tronqué en fonte à l'intérieur du fourneau (Fig. 4). Cela a entraîné le déplacement du pic de matières premières plus près de la paroi, de sorte que les particules grossières pouvaient maintenant aussi rouler vers le centre du fourneau, résultant en une meilleure perméabilité centrale et un meilleur flux de gaz.
L'étape évolutive suivante dans le chargement qui a éliminé complètement la coupe et le cône a été de suspendre un cône inversé qui s'ouvrait vers le bas dans le fourneau (Fig. 4). C'était le premier sommet de HF de type cloche (bell). Cette cloche a réussi à repousser le pic de la paroi ce qui a réduit le flux de gaz autour de la périphérie et augmenté le flux de gaz au centre, mais le gaz HF s'échappait de la cheminée à chaque abaissement de la cloche. La solution à cela a été d'avoir une cloche et un couvercle pour le trou de chargement. Lorsque le matériau était déversé de la brouette, le couvercle était levé mais la cloche était fermée, gardant le gaz dans le HF. Ensuite, le couvercle était fermé et la cloche était vidée, ce qui gardait aussi le gaz dans le HF et en même temps donnait la bonne distribution de la charge. Les résultats de ces améliorations étaient une meilleure efficacité des réactions physiques et chimiques à l'intérieur du HF ce qui réduisait les besoins en combustible, augmentait la productivité et diminuait l'usure du revêtement réfractaire.
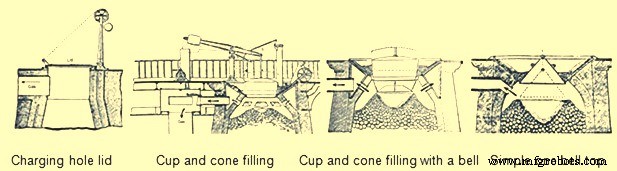
Fig. 4 Évolution de l'équipement du sommet du HF
À mesure que la production du HF augmentait en raison de nombreuses améliorations de conception, l'élimination des produits liquides (fer et scories) est devenue un problème. La production de HF à charbon de bois avait augmenté sur la période de 1 à 25 tonnes par jour. Ce tonnage plus élevé ne pouvait pas être géré avec deux coulées par jour à travers une seule tranchée devant la gueule de coulée. La taille du bâtiment de la coulée a augmenté jusqu'à environ 12 m de large et 21 m de long. La coulée contenait des zones séparées pour la coulée du fer et l'élimination des scories. Le côté pour l'élimination du fer consistait en une grande tranchée appelée rigole qui s'inclinait vers le bas depuis le devant du fourneau dans le sol de la coulée rempli de sable. Elle se divisait ensuite en deux systèmes de rigoles. Une rigole principale sur chaque système s'étendait parallèlement à la longueur de la coulée. Comme cette rigole descendait, une série de barrages étaient faits à intervalles réguliers. À angle droit avant chaque barrage, une rigole plus petite appelée « truie » était formée dans le sable. Ensuite, à partir de cette truie, de nombreuses cavités appelées « gueuses » étaient formées. Ces noms ont été appliqués car ce système ressemblait à une ligne de porcelets tétant leur mère (Fig. 5). Il y avait plusieurs rangées parallèles de truies et de gueuses produites en poussant des formes en bois en forme de D dans le sable humide sur le sol de la coulée. Pendant la coulée, au fur et à mesure que chaque truie et ses gueuses étaient remplies de fer liquide, le barrage de sable sur la rigole principale était abattu avec une barre et le métal en fusion s'écoulait en descendant vers la truie et le lit de gueuses suivant. Il y avait deux systèmes complets qui permettaient au HF d'être coulé plus fréquemment. Pendant qu'un côté était rempli de fer liquide, l'autre côté avait ses gueuses retirées et les lits reformés.
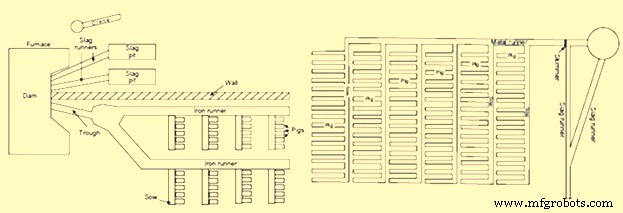
Fig. 5 Lits de gueuses dans la coulée
L'autre côté de la coulée était utilisé pour l'élimination des scories. La scorie s'écoulait constamment par-dessus le devant du barrage dans une rigole à scories et dans une fosse à scories. Le barrage de scories au front du HF était divisé en deux moitiés, chacune alimentant une rigole à scories et une fosse à scories séparée. La fosse à scories était une grande dépression dans le sable avec des crêtes au fond. Ces crêtes agissaient comme des points de fracture lorsqu'il était temps d'enlever la scorie solidifiée. Dans certaines coulées, une grue en bois de type flèche était utilisée pour soulever de gros morceaux de scorie. Si l'opérateur de la coulée remarquait que la couche de scorie devenait trop épaisse, il plaçait généralement une barre au centre de la scorie liquide. Ensuite, lorsque la scorie se solidifiait autour de la barre, une corde ou une chaîne pouvait être enroulée autour et les gros morceaux de scorie étaient hissés par la grue. Pour l'élimination des scories, il y avait aussi deux systèmes complets de scories de sorte que pendant qu'un était utilisé, l'autre pouvait être nettoyé et préparé.
L'origine du mot « coulée » (casting) est comprise comme venant de la perception que le fer liquide était « coulé hors » (cast out) du fourneau. L'opération de coulée comprenait deux parties. Dans la première partie, pendant que la scorie liquide se formait dans le HF, elle flottait sur le fer liquide jusqu'à ce qu'elle atteigne un niveau suffisamment élevé pour s'écouler entre le tympan et le barrage dans la rigole à scories et vers la fosse. La seconde partie de la coulée était l'élimination du fer liquide du foyer du fourneau. Cela commençait par l'arrêt du souffle et puis en enfonçant une barre pointue dans la gueule de coulée avec un marteau. Le fer liquide s'écoulait dans la rigole dans chaque truie consécutive et ses gueuses. Lorsque le fer liquide cessait de s'écouler, la gueule de coulée était manuellement bouchée avec un mélange humide de sable et de terre réfractaire ou de sable et de charbon. Le souffle était ensuite rétabli dans le fourneau.
Après la coulée, les opérateurs de la coulée retiraient le fer solidifié des lits de gueuses. Lorsque les gueuses étaient assez froides pour être manipulées, elles étaient envoyées pour l'expédition. Ce cycle était répété six fois par jour, avec 4 à 6 tonnes produites à chaque coulée. La fonte en gueuses produite était classée en différentes nuances. Le fer au charbon de bois avait une faible valeur de soufre ce qui résultait en une fonte grise dure qui était utilisée pour produire des rails et des roues de wagons de chemin de fer nécessaires pour soutenir les chemins de fer en expansion des années 1800.
Les HF à charbon de bois ont été abandonnés à la fin des années 1800, car leurs coûts de production n'étaient plus en mesure de faire face à la concurrence provenant des pratiques de fabrication du fer basées sur les combustibles minéraux.
Fabrication du fer basée sur les combustibles minéraux
En raison de l'épuisement des forêts vierges nécessaires pour soutenir la fabrication du fer au charbon de bois, il est devenu nécessaire de rechercher des sources de combustible alternatives. Ce combustible alternatif est venu sous la forme de charbon bitumineux, anthracite, coke et même tourbe. Le développement de la fabrication du fer au coke et à l'anthracite s'est parallèlement développé et a coexisté avec la production au charbon de bois pendant les années 1700 et 1800. L'utilisation du charbon bitumineux et de la tourbe était limitée et n'est jamais devenue un combustible majeur de fabrication du fer. L'utilisation de combustible minéral pour la fabrication du fer a commencé en Grande-Bretagne, car la déforestation due à la production de charbon de bois s'est produite là en premier.
En 1708, Abraham Darby a loué un petit HF à charbon de bois dans le Shropshire et en 1709 il produisait du coke. De 1709 à 1718, le coke a été mélangé avec du charbon de bois en proportions croissantes dans ce fourneau et en 1718 le HF utilisait 100 % de coke. Jusqu'en 1750, les trois HF utilisant du coke régulièrement appartenaient à la famille Darby. L'utilisation du coke s'est répandue pendant la période 1750-1771, avec un total de 27 HF utilisant du coke pour la production de fer. L'utilisation du coke a augmenté la production de fer car il était plus résistant que le charbon de bois. Il pouvait supporter le poids de plus de matières premières et ainsi la taille du HF pouvait être augmentée. Le coke a également amélioré la perméabilité dans le HF, permettant un volume plus important de vent de passer à travers le fourneau. Ce volume plus important d'air comprimé était fourni par la machine à vapeur et les cylindres de soufflage.
L'utilisation du coke en Europe continentale s'est propagée lentement. Le coke a été utilisé au Creusot, France en 1785, Gewitz, Silésie en 1796, Seraing, Belgique en 1826, Mülheim, Allemagne en 1849, Donete, Russie en 1871 et Bilbao, Espagne en 1880. En Amérique du Nord, la première utilisation de 100 % de coke comme combustible était en 1835 à Huntington, Pennsylvanie. Cependant, depuis 1797, le coke était mélangé avec d'autres combustibles dans les HF des États-Unis.
L'utilisation efficace du coke et de l'anthracite dans la production de fer a été accélérée non seulement par l'utilisation d'équipements de soufflage entraînés par la vapeur, mais aussi par l'invention du préchauffage de l'air soufflé dans le HF. Au début du XIXe siècle, on croyait que l'utilisation du souffle froid améliorait à la fois la quantité et la qualité de la fonte en gueuses car on observait que la production des HF était plus importante en mois d'hiver et on a conclu à tort que la température de souffle plus basse en était la raison. Mais la performance du HF s'améliorait pendant les mois d'hiver en raison du fait que l'air avait une humidité plus faible, de sorte qu'une plus grande combustion du combustible était soutenue par un volume donné d'air soufflé dans le fourneau.
En 1828, James Neilson a breveté son invention de fourniture d'air de soufflage préchauffé aux tuyères. L'équipement de chauffage était une simple boîte en fer forgé ayant des dimensions 1,2 m × 0,9 m × 0,6 m. Cette boîte en fer forgé était chauffée externement. La température maximale de souffle qui pouvait être atteinte avec cette boîte était de 93 °C et une boîte était nécessaire pour chaque tuyère. En 1832, Neilson a amélioré son invention en construisant un fourneau plus grand par brides jointes, formant une longueur continue de 30 m et fournissant une surface de chauffage de 22,3 m². Ce fourneau, qui était alimenté avec du combustible solide, produisait une température de souffle chaud de 140 °C. Depuis cette invention, des modifications et améliorations continues dans les fours à air chaud ont été faites et en 1831, Dixon a développé un fourneau plus haut avec des tuyaux en U qui fournissaient un souffle chaud à 315 °C. En 1840, environ 55 % de la fonte en gueuses en Grande-Bretagne était produite avec du souffle chaud.
Avec l'augmentation de la température de souffle chaud, il y avait une diminution de la quantité de combustible nécessaire et une augmentation de la production du HF. Cependant, l'équipement de souffle chaud avait besoin de beaucoup de maintenance. Les tuyaux en fonte supportés dans un fourneau en briques avaient des caractéristiques d'expansion différentes, ce qui a entraîné plusieurs tuyaux fissurés. Un autre problème était que l'équipement de livraison utilisé pour le souffle froid, qui consistait en des tuyères solides et des joints en cuir flexibles entre les tuyaux, ne pouvait pas résister aux températures élevées. Un autre problème avec les systèmes de souffle chaud originaux était le coût accru du combustible solide pour chauffer les fours. Ces problèmes ont aidé à de nouvelles améliorations de l'équipement de souffle chaud. Premièrement, le combustible solide utilisé pour le chauffage a été remplacé par du gaz de HF. Initialement, un équipement de type échangeur de chaleur primitif a été construit sur le dessus du HF et a simplement utilisé la chaleur perdue pour préchauffer le souffle froid circulant dans les tuyaux en fonte. Ensuite, le gaz de HF du sommet du fourneau a été transporté vers le four à air chaud où il a été brûlé pour générer de la chaleur. Ce type de four à air chaud est devenu assez complexe avec de nombreuses rangées de tuyaux verticaux. Le problème de la fissuration des tuyaux en fonte a été résolu en éliminant les tuyaux et en utilisant du réfractaire. Pour utiliser cette méthode, 2 à 4 fours ont été installés pour chaque HF. Pendant qu'un four était chauffé en brûlant le gaz de HF, un autre était vidé de sa chaleur en chauffant le souffle froid. En 1854, les Cambria Iron Works ont été la première usine aux États-Unis à utiliser des fours régénératifs. Les fours étaient construits en coques en fer, revêtus intérieurement de réfractaire et contenant des réfractaires avec de multiples passages pour le souffle. Un four typique de cette conception avait 186 à 232 m² de surface de chauffage. Ces fours étaient représentatifs de ceux produits par Cowper et Whitwell en 1857. Les fours Whitwell érigés en 1875 avaient 6,7 m de diamètre, 9,1 m de haut et une surface de chauffage totale de 8 546 m². Ce furent les premiers fours à utiliser des briques de contrôle (checker bricks) hexagonales, des supports de briques de contrôle en fonte, et une chambre de combustion semi-elliptique pour améliorer la distribution du gaz à travers les briques de contrôle. Ces fours pouvaient fournir un souffle chaud au HF avec des températures de 454 °C à 566 °C. Cette conception de four est restée fondamentalement la même jusqu'à aujourd'hui avec des modifications mineures dans le type de réfractaire, la forme des briques de contrôle et la taille du four.
L'autre amélioration d'équipement requise par l'utilisation du souffle chaud était la conception des tuyères et du stock de tuyère. Les tuyères solides en fonte ou en cuivre utilisées sur les fourneaux à souffle froid ont été remplacées par des tuyères refroidies à l'eau qui étaient des pièces creuses coniques moulées avec de l'eau circulant à l'intérieur. Les tuyaux des machines à souffler vers les tuyères, qui étaient joints avec du cuir sur les fourneaux à souffle froid, ont été redessinés avec des sièges métal-métal. À mesure que les températures de souffle chaud augmentaient, l'intérieur de ces conduites principales de souffle et des stocks de tuyères étaient revêtus de réfractaire, ce qui nécessitait une augmentation globale de la taille.
L'utilisation du souffle chaud a été appliquée aux fourneaux au coke et à l'anthracite. À mesure que la pression de souffle augmentait avec les nouvelles machines à souffler, on a découvert que l'anthracite pouvait être chargé avec du charbon de bois pour améliorer la productivité du HF. En 1886, la première tentative a été faite pour utiliser l'anthracite dans un fourneau à souffle froid dans l'est de la France. Cette tentative a échoué car l'anthracite allumé s'est brisé en petits morceaux et a bloqué le souffle entrant dans le HF. L'évolution de la fabrication du fer au coke et à l'anthracite s'est parallèlement développée aux États-Unis pendant les années 1800. En 1826, un petit HF a été érigé en Pennsylvanie pour fonctionner exclusivement au charbon anthracite. Cette pratique a échoué là-bas ainsi qu'à d'autres endroits aux États-Unis. En 1833, le Dr Frederick Geissenhainer a utilisé avec succès le souffle chaud dans des expériences pour fondre le fer avec du charbon anthracite. En 1836, le fourneau Valley en Pennsylvanie a utilisé 100 % d'anthracite et en 1837, George Crane a produit 36 tonnes de fer anthracite par semaine à partir de l'un de ses HF au Pays de Galles du Sud. David Thomas a été le ferronnier le plus réussi dans l'utilisation de l'anthracite dans le HF. En 1838, il est venu aux États-Unis et a construit le HF de Catasauqua en 1840 (Fig. 6). Le fourneau mesurait 10,7 m carrés à la base avec un ventre de 3,6 m et une hauteur de 13,7 m. Les fours à air chaud, alimentés au charbon, étaient capables de chauffer le souffle à 315 °C. Puisque ce HF a produit avec succès 50 tonnes de bon fer de fonderie par semaine, le fourneau a été utilisé comme modèle pour la construction de hauts fourneaux construits pour utiliser l'anthracite comme combustible. En 1856, il y avait 121 fourneaux anthracite en exploitation aux États-Unis.
D'autres combustibles ont également été essayés pour la fabrication du fer dans le HF. C'étaient la tourbe et le charbon bitumineux. Les HF à tourbe étaient similaires aux fourneaux à charbon de bois et n'étaient généralement pas plus hauts que 6,7 m. Parce que la tourbe était physiquement faible, l'utilisation de ces fourneaux était située près des gisements de tourbe et ils n'ont jamais joué un rôle majeur dans l'évolution de la fabrication du fer. Le charbon bitumineux avait été utilisé pour compléter le charbon de bois avant l'introduction du souffle chaud. Dans les années 1830, le charbon splint était utilisé dans les fourneaux à souffle chaud écossais. En 1856, il y avait 6 HF en Pennsylvanie et 13 HF en Ohio utilisant du charbon bitumineux. L'ère du charbon bitumineux dans la fabrication du fer était essentiellement terminée en 1895. Cette méthode de fabrication du fer n'est jamais devenue une force majeure car le charbon se brisait en petits morceaux à mesure que les HF étaient agrandis et utilisaient une pression de souffle plus élevée. Avec le coke étant le combustible le plus résistant et le plus disponible, l'évolution des fourneaux à 100 % coke a continué. Cependant, il y a eu des revers initiaux probablement dus au coke de faible résistance. Dans les années 1840, la qualité du coke s'est améliorée grâce à l'utilisation de fours en ruche (beehive ovens). En 1867, le HF « Monstre » a été construit à Norton, Angleterre. Ce fourneau au coke mesurait 25,9 m de haut, 7,6 m de diamètre au ventre et avait un volume de travail de 735 m³. Un exemple de grand fourneau au coke aux États-Unis en 1884 était le fourneau Etna situé près de Pittsburgh. Ce fourneau mesurait 21,3 m de haut, 6,1 m de diamètre au ventre, 3,4 m de diamètre au foyer et avait sept tuyères de 7 pouces (178 mm), trois fours Whitwell et trois cylindres de soufflage de 2,1 m de diamètre. Ce HF a produit 115 t/jour en 1881, 161 t/jour en 1882 et 182 t/jour en 1883. La conception du fourneau au coke à cette époque était très similaire aux fourneaux anthracite de la même époque (Fig. 6).
Évolution ultérieure du haut fourneau au coke
L'évolution des HF utilisant 100 % coke s'est poursuivie avec des améliorations majeures effectuées entre 1872 et 1913. Plusieurs améliorations technologiques ont été faites qui étaient centrées sur la pratique du HF « dur » (hard-driving) utilisant des machines à souffler plus puissantes, des températures de souffle plus élevées, des fourneaux plus grands, un meilleur équipement de chargement, une meilleure préparation des matières premières et la production de gaz HF propre.
La conception et la capacité des équipements de soufflage ont été une étape majeure vers une production plus élevée dans les HF « durs ». Les cylindres de soufflage ont été remplacés par de grandes machines à souffler alternatives à vapeur capables de fournir un volume plus important d'air de soufflage à une pression de souffle significativement plus élevée. Ces machines à souffler étaient du type poutre de balancier, à condensation de vapeur. La tige de piston du cylindre à vapeur était connectée à une poutre de potence et puis par un maneton à un volant lourd de grand diamètre. La tige de piston du cylindre de soufflage était connectée à l'autre extrémité de la poutre de potence et chaque course du cylindre à vapeur fournissait une course correspondante du cylindre de soufflage. Les tuyaux de souffle froid étaient adaptés à chaque extrémité du cylindre de soufflage positionné verticalement de sorte que l'air était comprimé dans les deux directions de la course. Le volant fournissait l'élan pour la course de retour du cylindre à vapeur. L'air qui était comprimé de cette manière quittait les tuyaux de souffle froid et entrait dans la conduite principale de souffle froid qui se connectait aux fours à air chaud. Avant ce type de machine à souffler, le volume de souffle normal était de 210 m³/min à une pression de souffle de 0,28 kg/cm². Cette machine à souffler pouvait produire 456 m³/min à une pression de souffle de 0,64 kg/cm². Ensuite, en 1910, l'étape finale majeure dans l'amélioration de la machine à souffler a été mise en œuvre sous la forme d'une turbosoufflante. La première turbosoufflante a été installée pour le HF de l'Empire Steel Co. dans le New Jersey et était capable de délivrer 636 m³/min d'air de soufflage. Cette turbosoufflante était l'ancêtre direct de la turbosoufflante moderne qui peut délivrer jusqu'à 7 500 m³/min de volume de soufflage à 4,00 kg/cm² de pression de souffle.
Une autre amélioration majeure dans les HF à haute productivité a été d'augmenter la capacité de chargement. Dans les années 1870, les HF étaient équipés de monte-charges hydrauliques. En 1883, les premiers chargeurs à benne (skip hoists) ont été installés. Les bennes sont devenues plus grandes et plus rapides au XXe siècle et existaient à la fois comme godets et wagons montés sur roues. Au début des années 1960, certains systèmes de chargement par benne ont été remplacés par de grands tapis transporteurs.
Les améliorations de la capacité de chargement du fourneau incluaient également des systèmes automatiques de chargement de coke, des wagons-pèse dans le stockage, des sommets à deux cloches et le distributeur rotatif (Fig. 6). La mesure automatique de la ligne de charge a été inventée en 1901 par David Baker. En 1903, J.E. Johnson a également commencé à mesurer la température du gaz de tête et son analyse.
En 1850, à mesure que la taille du fourneau augmentait, le sommet du fourneau pouvait être fermé. Un arrangement simple cloche et trémie pouvait être utilisé pour charger le fourneau qui gardait le sommet du fourneau fermé et étanche. Le système simple cloche et trémie permettait à une grande quantité de gaz de s'échapper chaque fois que la cloche était ouverte. Bientôt, une seconde cloche et trémie a été ajoutée au-dessus de la première de sorte qu'un espace étanche au gaz pouvait être fourni entre les deux cloches pour empêcher le gaz de haut fourneau de s'échapper lorsque la petite cloche était ouverte. La cloche supérieure et la trémie n'avaient pas à être aussi grandes que la inférieure car plusieurs charges pouvaient être déposées à travers elle sur la cloche inférieure et la cloche supérieure pouvait être fermée avant que la cloche inférieure ne soit ouverte pour déverser les charges dans le fourneau.
Des tentatives pour améliorer la distribution de la charge ont eu lieu au début des années 1990 avec le sommet rotatif McKee. Après chaque benne de matériau chargée sur la petite cloche, la trémie de la petite cloche était tournée de 60°, 180°, 240°, 300° ou 0°. Cela empêchait un pic de matière première directement sous le pont de chargement qui avait résulté en une distribution inégale du gaz et une usure inégale du revêtement. La prochaine tentative pour améliorer la distribution de la charge a été faite en Allemagne à la fin des années 1960. Cela a été accompli en installant des panneaux mobiles à la gorge du HF qui pouvaient être réglés à différents angles pour le minerai ou le coke. Cette armure mobile a été installée sur un grand nombre de HF.
Le système à deux cloches a continué à être le seul système de chargement pour les hauts fourneaux dans le monde jusqu'à ce que S.A. Paul Wurth au Luxembourg développe le système de chargement sans cloche (bell-less top - BLT) et la première application industrielle réussie du système de chargement BLT a eu lieu en 1972. Cet équipement utilisait des trémies de matière étanches à l'air qui alimentaient une goulotte de livraison de matière première rotative qui pouvait être réglée à de nombreux angles pendant le déchargement de la trémie dans le fourneau. Le résultat était le placement presque illimité de chaque matériau n'importe où sur la surface de la charge, ce qui permettait à l'opérateur d'atteindre une efficacité maximale du combustible.
Le système de chargement BLT a pris le relais du système de chargement à deux cloches car il offrait un certain nombre d'avantages aux opérateurs de HF. En 2003, Siemens VAI a introduit le concept de chargement Gimbal.
Une autre tentative dans la direction de l'amélioration continue des HF pour augmenter la production visait les améliorations dans le nettoyage du gaz HF. À mesure que le volume et la pression de souffle augmentaient aux tuyères, la vitesse et le volume de gaz quittant le sommet du HF augmentaient également. Plus de poussière de fumée était alors entraînée par ce gaz résiduel et si elle n'était pas éliminée, elle commençait à boucher les briques de contrôle des fours qui restreignaient ensuite les volumes de souffle vers le fourneau. La première étape du nettoyage du gaz a été l'introduction du collecteur de poussières dans les années 1880. Avec l'introduction des minerais de fer tendres en 1892, le collecteur de poussières de type sec n'était pas suffisant. En 1909, Ambrose N. Diehl a introduit un système de nettoyage de gaz humide. Il consistait en une série de neuf tours de pulvérisation à haute pression et un ensemble de quatre laveurs rotatifs. De 1914 à 1924, plusieurs types de laveurs à tours équipés de multiples bancs de pulvérisation et de déflecteurs ont été essayés à divers fourneaux. Des désintégrateurs de gaz contenant des tambours rotatifs à grande vitesse ont également été testés en 1907. En 1929, des précipitateurs électrostatiques ont été utilisés avec succès aux South Works de U.S. Steel. Aujourd'hui, les combinaisons de laveurs à tours, de laveurs venturi et d'éliminateurs de brouillard sont les types d'équipement de nettoyage de gaz les plus courants.
Le plus récent équipement de nettoyage de gaz humide est un laveur à fente annulaire qui nettoie le gaz ainsi que contrôle la pression au sommet. Le résultat final de toutes ces améliorations de nettoyage de gaz a été une diminution du diamètre des trous des briques de contrôle des fours avec une augmentation de la taille des fours car le bouchage par la saleté avait été pratiquement éliminé. L'augmentation résultante des surfaces de chauffage des fours a finalement permis aux fours modernes de fournir des températures de souffle chaud jusqu'à 1 270 °C. Le contrôle de pression au sommet associé permis par l'équipement moderne de nettoyage de gaz a entraîné des pressions au sommet du fourneau jusqu'à 2,3 kg/cm². Cette pression au sommet plus élevée augmente à son tour la densité des gaz, diminue la vitesse du gaz et augmente le temps de rétention du gaz dans le fourneau, produisant de meilleures réactions gaz-solide, une utilisation améliorée des gaz réducteurs et des taux de combustible plus faibles.
Récemment, sur les HF nouvellement construits et reconstruits, particulièrement en Chine, le nettoyage à sec du gaz HF par filtres à manches a trouvé une large application. Le nettoyage à sec du gaz a plusieurs avantages par rapport au nettoyage humide du gaz utilisant des laveurs et des tubes venturi.
La quête de taux de production plus élevés à la fin des années 1870 et par la suite a forcé des changements dans la taille du fourneau et ses configurations. Dans les années 1870, les fourneaux mesuraient 22,9 m de haut. En 1880, la taille du HF a augmenté à 24,7 m de haut, 6,1 m de diamètre de ventre et 3,4 m de diamètre de foyer. Il produisait 120 t/jour avec un taux de coke de 1 574 kg/t. Dix ans plus tard, en 1890, un HF a été construit avec une cheminée de 28,0 m de haut et un ventre de 6,7 m. Il produisait 325 t/jour. Puis dans 10 autres années, en 1901, un HF a été démarré avec des dimensions de cheminée et de ventre similaires au fourneau précédent mais le diamètre du foyer a été augmenté à 4,4 m. Ce fourneau produisait 463 t/jour à un taux de coke de 1 113 kg/t. L'autre changement subtil avec ces augmentations de taille était l'abaissement de la ligne de courbure ventre/cheminée et le raidissement de l'angle du ventre. Ce changement était préjudiciable car les fourneaux voyaient une mauvaise descente de la charge et du glissement avec ces angles de ventre. Pour éliminer ces problèmes, le diamètre du foyer de ces fourneaux de taille a été augmenté jusqu'à 6,7 m en 1927. Ce fourneau à foyer plus grand produisait 880 t/jour à un taux de coke de 922 kg/t. Le premier fourneau de 1 000 t/jour a été mis en service en 1929. Ce fourneau était équipé d'un diamètre de foyer de 7,6 m. En 1955, le fourneau A de Great Lakes était le plus grand au monde avec un foyer de 9,2 m et 24 tuyères. Le prochain bond en avant dans l'augmentation de la taille des hauts fourneaux s'est produit pendant les années 1960 alors que le Japon reconstruisait ses usines sidérurgiques obsolètes. Aujourd'hui, des fourneaux avec 15 m de diamètre de foyer, 40 tuyères et quatre à cinq gueules de coulée, sont courants en Europe et en Asie.
Avec les fourneaux plus grands, des températures de souffle plus élevées et des taux de conduite croissants, est venue la nécessité d'un meilleur revêtement réfractaire du HF et de systèmes de refroidissement. Dans les années 1880, une brique de terre réfractaire à haut devoir avec environ 40 % d'alumine et 46 % de silice était typique. Cependant, les réfractaires au carbone étaient utilisés dans les HF allemands depuis 1886.
Alors que la technologie des réfractaires était relativement inconnue à cette époque, les méthodes pour refroidir le revêtement semblaient être la réponse au problème d'usure. À partir d'environ 1880, il y a eu des développements simultanés dans les efforts pour maintenir les revêtements de fourneau au moyen de serpentins de tuyaux autour du ventre ou de plaques de refroidissement incorporées dans la brique. L'une des premières utilisations d'une plaque de ventre en bronze est censée être une installation faite par Julian Kennedy vers 1890. Une référence précoce à l'utilisation de chemises de foyer refroidies à l'eau sur le fourneau date de 1882. À cette époque, le refroidissement des parois latérales du foyer et du ventre était la préoccupation et le refroidissement de la cheminée n'était pas considéré comme nécessaire.
Fritz W. Lurman, un homme de haut fourneau bien connu de l'époque, a émis l'opinion en 1892 que « indépendamment de l'utilisation de matériaux dits réfractaires, le meilleur moyen de maintenir les parois du haut fourneau est avec de l'eau de refroidissement ». Des refroidisseurs avec de l'eau circulant dans eux sont installés entre la coque du haut fourneau et le revêtement réfractaire dans la partie supérieure du fourneau pour protéger ces composants du rayonnement thermique. En plus d'avoir ses propres refroidisseurs, la partie de la coque adjacente au foyer et le bas du fourneau est également refroidie dans certains fourneaux à l'extérieur par pulvérisation d'eau.
La fonction du système de refroidissement du haut fourneau est de refroidir la coque du fourneau et de la protéger de la surchauffe et de la percée subséquente. Le système de refroidissement élimine l'excès de chaleur généré dans le haut fourneau qui est autrement chargé sur la coque. Le système de refroidissement empêche ainsi l'augmentation de la température de la coque et du revêtement. Diverses méthodes existent pour le refroidissement de la coque du haut fourneau. Dans les temps anciens, des caissons de refroidissement de différentes tailles, nombres et conceptions étaient utilisés pour transférer la chaleur du fourneau vers un milieu de refroidissement en conjonction avec le refroidissement externe (pulvérisation, double coque). Les hauts fourneaux avec des contre-fiches de refroidissement en fonte fonctionnent depuis le milieu des années 1900. Le refroidissement par contre-fiches en fonte était à l'origine une découverte soviétique d'où il a voyagé initialement en Inde et au Japon. Dans les années 1970, les contre-fiches de refroidissement en fonte ont atteint une acceptation mondiale. Depuis l'introduction de ces refroidisseurs à contre-fiches en fonte, le travail de développement du refroidissement du haut fourneau s'est accéléré et aujourd'hui une grande variété de refroidisseurs sont disponibles pour le refroidissement interne de la coque du fourneau pour convenir aux conditions extrêmes de contrainte dans un grand haut fourneau moderne à haute performance.
Les taux de chargement plus élevés usaient également la gorge du fourneau plus rapidement. En 1872, une armure en fer ou en acier a été construite dans la maçonnerie de la gorge du fourneau à un fourneau. Depuis ce temps, divers types d'armures ont été utilisés dans la zone de la ligne de charge.
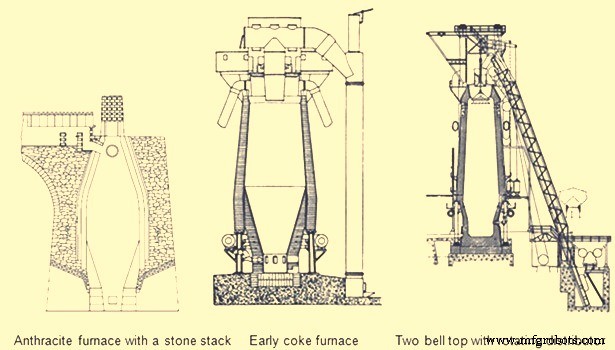
Fig. 6 Premiers hauts fourneaux
Les premiers développements importants dans la technologie de fabrication de briques ne se sont produits qu'aux années 1900. En 1917, la première brique fabriquée à la machine a été introduite avec son augmentation résultante de densité et de résistance. En 1935, les briques pressées sous vide ont encore amélioré la qualité des briques. En 1939, la brique d'alumine super-réfractaire contenant jusqu'à 60 % d'alumine a été disponible pour la première fois. Dans les années 1930, des blocs de carbone étaient utilisés dans les foyers des fourneaux allemands. Aujourd'hui, de nombreuses variétés de réfractaires d'alumine, de carbone et de carbure de silicium sont disponibles pour le revêtement des HF. Les améliorations dans le refroidissement et le revêtement du fourneau ont augmenté les durées de campagne typiques de deux ans dans les années 1880 à plus de dix ans dans les années 1990. Aujourd'hui, la durée de vie de campagne des HF a encore augmenté à 20 ans.
Un autre domaine du HF qui a été forcé de changer avec l'augmentation de la production était l'opération de coulée. L'ancien front de fourneau de type tympan et barrage à face ouverte n'était plus adéquat. En 1867, le front Lurman a été breveté pour éliminer le tympan et le barrage. Il consistait en un panneau en fonte qui était refroidi à l'eau et avait des ouvertures séparées pour l'élimination du fer (toujours appelée gueule de coulée) et pour l'élimination des scories (connue sous le nom d'encoche à scories ou à cendres). Cette conception a été modifiée dans les années 1880 en tournant l'encoche à scories de 90° par rapport à la gueule de coulée. Les deux panneaux de gueule de coulée et d'encoche à scories étaient refroidis à l'eau. En séparant ces deux points de coulée liquides, plus d'espace était disponible pour configurer le fourneau pour le nombre croissant de coulées requis à des taux de production plus élevés. La zone devant la gueule de coulée était complètement disponible pour les lits de gueuses tandis que les fosses à scories étaient déplacées sur le côté du fourneau (Fig. 5). Pendant l'exploitation normale, l'encoche à scories était ouverte avec une barre au fur et à mesure que le niveau de scorie liquide approchait les tuyères. La scorie était évacuée dans des fosses ou des wagons à scories spéciaux. Lorsque l'encoche à scories soufflait du vent hors de l'ouverture, elle était fermée avec un bouchon manuel. En écoulant la scorie entre les coulées de fer, un volume plus important du foyer était disponible pour le fer liquide ce qui résultait en des tonnages de coulée plus importants. Le processus de coulée du fer dans les années 1880 n'a pas beaucoup changé par rapport aux opérations précédentes mais les lits de gueuses étaient plus grands et en 1909 un écumeur de scories a été installé pour écumer la scorie flottante sur le fer au fur et à mesure qu'il s'écoulait dans la rigole.
En 1896, l'installation d'une machine de coulée en gueuses inventée par E.A. Uehling a finalement entraîné l'élimination complète du lit de gueuses dans la coulée. Ensuite, des poches à ciel ouvert revêtues de briques ont été introduites. Ces poches transportaient environ 10 à 100 tonnes de métal chaud et nécessitaient que le fourneau et la coulée soient surélevés au-dessus du niveau du sol pour que les poches puissent être placées sous le plancher de la coulée. Bien que les lits de gueuses aient été éliminés, les rigoles et les canaux sont restés et des becs verseurs allant dans les poches ont été ajoutés à la coulée. En 1915, il y a eu la première utilisation de poches de type torpille. Ces poches montées sur rails transportaient 90 tonnes mais ont été augmentées à 150 tonnes en 1925. Aujourd'hui, la conception des poches de fer est similaire mais des capacités jusqu'à 400 tonnes sont disponibles. Les poches à ciel ouvert montées sur wagons ferroviaires sont encore utilisées aujourd'hui.
Avant 1890, la gueule de coulée était ouverte avec une barre et un marteau. Ensuite, en 1890, le premier perforateur pneumatique a été utilisé. La gueule de coulée était manuellement bouchée avec le vent coupé du fourneau jusqu'en 1914, lorsque H.A. Berg a développé le canon à boue à commande à distance qui poussait un bouchon d'argile dans le fourneau avec le vent allumé. En 1906, le premier lottage à l'oxygène a été utilisé pour fondre les crânes dans la gueule de coulée. Les HF modernes ont évolué pour inclure des foreuses de gueule de coulée à commande à distance, des canons à boue hydrauliques, des unités de granulation de scories de coulée et des becs verseurs basculants pour alimenter un nombre illimité de poches de fer. Les HF peuvent également avoir de une à quatre gueules de coulée et de deux à six fosses à scories selon leur taille. L'élimination du goulot d'étranglement dans la coulée a permis la première opération de 1 000 t/jour en 1929 et a conduit aux niveaux de production des années 1990 de 12 000 t/jour.
Une ligne parallèle d'activités d'amélioration qui a évolué rapidement à partir de la fin des années 1800 était la préparation du minerai de fer. Le minerai de fer utilisé dans la fabrication du fer consiste en de nombreuses formes géologiques telles que l'hématite rouge, l'hématite spéculaire, la magnétite, la limonite, les minerais fossiles, les minerais de tourbe et les carbonates. La teneur en fer métallique de ces minerais varie d'environ 30 % dans les minerais de tourbe à 72 % dans certaines hématites. Tous les minerais de fer sont mélangés avec d'autres composés dans la terre qui sont indésirables dans le processus de fusion. À partir des années 1700, le minerai de fer était grillé avec du charbon de bois dans des fosses ouvertes ou des fours fermés. L'objectif du grillage ou de la calcination était de libérer tous les constituants volatils, tels que l'eau, l'acide carbonique ou les substances bitumineuses, et d'assouplir et de fissurer les minerais, les rendant plus perméables aux gaz réducteurs. Dans les années 1800, le criblage du minerai de fer a été introduit pour dimensionner plus précisément le minerai pour une perméabilité au gaz améliorée à l'intérieur du fourneau. Au début, du matériel de criblage manuel était utilisé mais, vers les années 1870, des laveurs de minerai entraînés par la vapeur consistaient en un ou deux tambours perforés de trous ou de fentes pour que le matériel fin sorte avec l'eau de lavage tandis que le minerai dimensionné et lavé final sortait de l'intérieur du tambour dans une brouette ou un stock.
À mesure que la production de fer augmentait, les minerais de fer les plus purs étaient épuisés dans de nombreuses zones, donc des minerais de qualité inférieure devaient être extraits. Ces minerais avaient des impuretés indésirables et des méthodes pour concentrer ces minerais à des pourcentages de fer plus élevés étaient nécessaires. En 1880, Thomas A. Edison a obtenu un brevet pour un séparateur électromagnétique. Une usine de démonstration a été construite dans le Michigan et a produit 893 tonnes de concentré magnétique en 1889.
Des usines pilotes pour pelletteriser des concentrés de taconite ont été construites en 1948. En 1956, deux opérations d'extraction et de traitement de taconite à l'échelle commerciale produisaient des pellets. La première machine à pellets à grille droite a été faite en 1956 et la première machine à pellets grille-four a été mise en service en 1960. La technologie de pelletterisation s'est répandue dans le monde entier depuis les États-Unis. Le développement le plus récent dans la pelletterisation a été l'introduction de calcaire brut, de dolomie ou d'olivine dans le pellet pour améliorer ses propriétés métallurgiques, ce qui, à son tour, a amélioré la productivité du HF et les taux de combustible.
L'agglomération du minerai de fer a également pris une voie distincte de la pelletterisation plus tôt dans les années 1900. Le procédé de sintering est originaire de l'industrie des métaux non ferreux comme un procédé par lots à la fin du XIXe siècle. Jusqu'aux années 1950, la plupart des sinters avaient un ratio de basicité inférieur à 1,0. Cependant, au cours des quinze années suivantes, on s'est rendu compte qu'un sinter basique avec un ratio de basicité supérieur à 1,0 apportait une source de fondant précalciné dans le HF, ce qui entraînait une économie de taux de combustible.
L'une des améliorations technologiques finales dans la fabrication du fer au cours des 100 dernières années a été les injectants au niveau des tuyères. La première utilisation enregistrée d'injectant était en 1871 lorsqu'il y avait un foyer refroidi sur le fourneau à charbon de bois Morgan. Comme le souffle ne pouvait pas entrer dans les tuyères en raison du matériau refroidi, un trou a été percé dans la paroi du fourneau au-dessus de la salamandre et une grande tuyère a été installée. De l'huile de charbon a alors été forcée sous pression dans la tuyère à partir d'un tuyau partant du sommet du fourneau. Six jours et sept barils d'huile plus tard, la salamandre avait été fondue et le fourneau fonctionnait à nouveau correctement. Dans la première décennie des années 1900, des tests précoces avec injection d'oxygène ont été faits dans le petit HF en Belgique. La première souffle enrichi en oxygène à grande échelle a été utilisé en 1951. Les avantages de l'injection d'oxygène pur sont l'augmentation de la production du HF due à une capacité de combustion du combustible accrue et une capacité à utiliser plus d'injectants hydrocarbures au niveau des tuyères. L'évolution de l'injectant hydrocarbure s'est produite dans les années 1940 et 1950. En 1944, William L. Pogue a déposé un brevet pour l'utilisation de l'injection de charbon. Ensuite, en 1953, l'injection de gaz naturel a été mise en œuvre. Au début des années 1960, l'injection d'huile et de goudron à travers des lances a été développée dans de nombreuses entreprises sidérurgiques après que des économies substantielles de coke aient été prouvées par des tests dans un HF expérimental en 1959. En 1967, un grand nombre de HF utilisaient une forme quelconque d'injectant de combustible (principalement du charbon pulvérisé). Aujourd'hui, de nombreux HF utilisent des injectants de combustible à 40 % à 45 % du taux de combustible. L'injectant final au niveau des tuyères, qui a évolué simultanément avec l'injection de combustible, était l'injection d'humidité. Historiquement, les températures de souffle chaud étaient limitées car des zones de combustion excessivement hautes entraînaient une mauvaise descente de la charge. L'injection d'humidité consommait le coke plus rapidement que l'air seul et produisait un gaz qui était à la fois plus riche en monoxyde de carbone et en hydrogène et moins dense. Ces facteurs amélioraient le taux de transfert de chaleur entre les gaz et les solides et le taux de réduction de la charge dans la cheminée du fourneau, ce qui résultait en un fourneau fonctionnant sans à-coups.
La combinaison de l'injection d'humidité, de l'injection de combustible et de l'injection d'oxygène a permis l'augmentation de la température de souffle chaud et l'utilisation de toutes ces variables au niveau des tuyères a encore amélioré la productivité et réduit les taux de combustible dans les HF modernes.
Évolution de la fabrication du fer au HF en tant que science
Historiquement, la fabrication du fer était plus un art qu'une science. Les premiers producteurs de fer apprenaient leur métier par des années de formation de la génération précédente. De nombreuses améliorations dans la pratique de la fabrication du fer étaient basées sur l'instinct ou la pure chance. Cependant, au milieu du XIXe siècle, la science s'insinuait dans les développements de la fusion du fer.
Charles Schinz d'Allemagne, l'un des premiers chercheurs des phénomènes chimiques et physiques se produisant à l'intérieur d'un HF, a tenté de faire des bilans de masse et d'énergie quantitatifs de l'exploitation du HF mais il a été sévèrement limité par le manque de données thermodynamiques précises. Il a mené des expériences en laboratoire pour déterminer la capacité thermique et les chaleurs de formation et était apparemment le premier à déterminer la réductibilité du minerai de fer. Il a défini différentes zones du HF et les réactions chimiques majeures se produisant dans chaque zone. Les résultats de son travail ont été publiés en 1868.
Plusieurs principes qui sont reconnus aujourd'hui ont été postulés par Sir Lothian Bell, à la fin des années 1800. Il a publié un livre en 1872 qui est reconnu comme le premier manuel sur la fabrication du fer au HF. En 1884, il a été apparemment le premier à documenter la fonction des différents composants de la scorie et leur effet sur la température de fusion. Il a également observé que les scories de HF sont des structures complexes et qu'il existe une gamme de compositions de scories qui résultent en ses bonnes propriétés fluidiques et de désulfuration. Sa contribution la plus importante était sa compréhension des réactions chimiques. Il a reconnu l'importance du CO et du CO₂, et a été le premier à commencer à définir l'équilibre dans le système Fe-O-C. De plus, Bell a discuté du préchauffage et de la pré-réduction des minerais de fer et de l'importance de la cheminée du fourneau où ces réactions se produisaient. Il a également fait des bilans de carbone, d'oxygène et d'azote des opérations du HF et a montré qu'une partie du carbone chargé était consommée dans la cheminée par le CO₂ dans la réaction de « perte de solution ».
Un contemporain de Bell était M.L. Gruner, professeur de métallurgie en France, qui a développé davantage les méthodes de Bell pour déterminer les bilans thermiques des HF en comparant de nombreuses opérations de fourneaux différentes. Il croyait également que le taux de combustible minimum pour les HF serait atteint lorsque la perte de solution serait éliminée.
J.E. Johnson Jr. a été le premier scientifique américain à explorer le processus HF et a publié deux livres sur la conception et l'exploitation du HF au début des années 1900. Il a appliqué les première et seconde lois de la thermodynamique à la fabrication du fer et a expliqué comment le taux de combustible était impacté par la température de souffle. Il a postulé qu'il existait une température critique du fourneau au-dessus de laquelle une quantité minimale de chaleur est requise. Cette quantité minimale de chaleur, il l'a appelée « chaleur du foyer » (hearth heat). Dans son livre, publié en 1913, Johnson a produit un diagramme montrant les réactions chimiques et les isothermes dans le HF. L'application des concepts de température critique et de chaleur du foyer a encore convaincu les opérateurs de fourneaux que le processus HF était rationnel et prévisible.
Pendant la période de 1920 à 1930, l'écoulement des solides et des gaz dans le HF a été étudié intensivement par un groupe de travailleurs nommés P.H. Royster, S.P. Kinney, C.C. Furnas et T.L. Joseph. Ce groupe s'intéressait aux phénomènes physiques et chimiques se produisant dans les HF et pour comprendre ces phénomènes, ils estimaient qu'il était nécessaire d'échantillonner et de sonder les fourneaux en exploitation. Leur travail a commencé avec un petit HF expérimental et s'est étendu aux fourneaux commerciaux. Les résultats de leurs études ont montré que l'écoulement des gaz et des solides n'était pas uniforme à travers aucun plan horizontal dans le HF et qu'améliorer le contact gaz-solide dans la cheminée du fourneau pouvait augmenter significativement l'efficacité du processus de fabrication du fer. Furnas et Joseph ont continué ce travail et ont déterminé que la taille des matières premières et la réductibilité étaient critiques dans les réactions gaz-solide. Ce travail important a conduit à la compréhension de la distribution de la charge et à l'optimisation du dimensionnement du minerai de fer car cela impacte à la fois la réductibilité et la perméabilité.
En 1962, R. Stephenson a expliqué le rôle de la perte de solution. Auparavant, on pensait que la production de CO en réagissant avec le CO₂ et le carbone était un gaspillage de combustible. Stephenson a souligné que la réduction de l'oxyde de fer est une combinaison de réduction indirecte et de réduction directe et que la réduction indirecte suivie de la perte de solution est une réduction directe. En utilisant ces considérations pour déterminer les taux de carbone pour toutes les combinaisons de ces deux voies de réduction en fonction de la perte de solution, les résultats peuvent être tracés sur le « diagramme carbone-réduction directe ». Dans les années 1960 et au début des années 1970, les meilleures applications de ces théories HF ont été mises en pratique au Japon. Actuellement, les améliorations japonaises se sont répandues sous la forme de grands HF hautement automatisés vers d'autres endroits.
La théorie et la pratique de la technologie de fusion du fer ont parcouru un long chemin au cours des 4 000 dernières années. La transition du fer éponge produit dans les forges au fer liquide produit dans les HF dans les années 1300 a été la première étape majeure dans l'avancement de la technologie de fabrication du fer. Ensuite, le changement des fourneaux à charbon de bois à souffle froid aux fourneaux au coke à souffle chaud au milieu des années 1800 a amené la fabrication du fer dans l'ère moderne. La meilleure compréhension des réactions de fabrication du fer et l'amélioration de l'équipement ont évolué vers l'exploitation de fourneau « dur » centrée dans les années 1880-1900. Finalement, la révolution dans les applications scientifiques à la fusion du fer, l'installation d'équipements plus sophistiqués, et l'avènement de systèmes contrôlés électroniquement a accéléré la fabrication du fer au HF vers l'état actuel comme démontré par l'exploitation de HF d'environ 12 000 t/jour avec des taux de combustible inférieurs à 460 kg/t.
Processus de fabrication
- L'Évolution et la Production Moderne des Fers à Repasser Domestiques
- Fer : propriétés, histoire et applications quotidiennes
- Optimisation du gaz de haut fourneau : génération, utilisation et efficacité
- ITMK3 : Le procédé écologique de production de nuggets de fer de Kobe Steel
- Optimisation des opérations du haut fourneau avec le coke noix : efficacité et avantages économiques
- Optimisation de l'efficacité du haut fourneau par injection de charbon pulvérisé
- Prévention des irrégularités dans l'exploitation du haut fourneau : stratégies éprouvées
- Optimisation des systèmes de refroidissement des hauts fourneaux pour une efficacité et une longévité accrues
- Réduction des Émissions de CO₂ dans la Ferronnerie au Haut Fourneau