



Optimisation du nettoyage du gaz de haut fourneau pour l'efficacité énergétique
Nettoyage du gaz de haut fourneau
Le processus de production de fer liquide dans le haut fourneau (HF) génère du gaz au sommet du fourneau qui est un sous-produit important du processus HF. Ce gaz de tête du haut fourneau est à la température et à la pression existant au sommet du HF et généralement contaminé par des particules de poussière et d'eau. Ce gaz de tête a une valeur calorifique substantielle et est connu sous le nom de gaz HF brut ou gaz HF contaminé. La composition et la quantité de ce gaz de tête dépendent de la nature du processus technologique dans le haut fourneau et du type et de la qualité des matières premières utilisées pour la production de fer dans le haut fourneau. Afin d'utiliser davantage le gaz HF brut, il est nécessaire de le nettoyer en utilisant certains systèmes de processus qui réduisent sa teneur en particules solides.
Le gaz de tête contient du monoxyde de carbone (CO) et est connu sous le nom de gaz de haut fourneau après son nettoyage. Il est utilisé comme gaz combustible pour chauffer l'air de soufflage dans les fours à air chaud ainsi que comme combustible supplémentaire dans l'usine sidérurgique. Pour que le gaz HF soit utilisé comme gaz combustible, il est nécessaire que le gaz HF brut soit nettoyé et refroidi pour réduire les volumes de gaz et la teneur en humidité. Le refroidissement préalable et la réduction du volume de gaz sont également nécessaires car ils entraînent des économies substantielles dans les coûts de distribution à travers le vaste système de distribution de l'usine sidérurgique.
Analyse typique du gaz de haut fourneau
L'analyse typique du gaz de haut fourneau pour un haut fourneau fonctionnant avec injection de charbon pulvérisé (PCI) est donnée dans le Tableau 1. Les systèmes de processus pour le nettoyage du gaz sont soit un système de nettoyage de gaz humide, soit un système de nettoyage sec. Les systèmes de nettoyage de gaz à haute efficacité sont vitaux pour le fonctionnement fiable et la longue durée de vie de campagne du système d'air chaud à haute température du HF ainsi que du réseau de gaz HF dans l'usine sidérurgique. Le système de nettoyage humide est le système le plus couramment utilisé pour le nettoyage du gaz HF.
| Tableau 1 Analyse typique du gaz HF avec PCI | ||
| Constituant | Unité | Valeur |
| CO | % Vol. | 20 – 24 |
| CO₂ | % Vol. | 18-23 |
| H₂ | % Vol. | 1,5-4,5 |
| N₂ | % Vol. | 52-57 |
| SO₂ | mg/m³ | 10-30 |
| NH₃ | mg/m³ | 5-21 |
| Chlorure | mg/m³ | 50-200 |
| Oxydes de N₂ | mg/m³ | 3-12 |
La fonction principale du système de nettoyage du gaz de haut fourneau est d'éliminer les particules de ce gaz. En outre, le système refroidit également le gaz pour réduire sa teneur en humidité, augmentant ainsi sa valeur calorifique. Les boues/poussières récupérées contiennent des quantités relativement élevées de fer et de carbone et peuvent ainsi être recyclées à travers l'usine de sinter.
La connaissance du processus du haut fourneau est nécessaire pour la conception et l'exploitation appropriées du système de nettoyage du gaz. La préparation de la charge et le type de charge de minerai (pellets ou sinter) affectent la quantité et la taille des particules de poussière. De plus, le choix et la préparation des matériaux fondants affectent la chimie de l'eau dans le système de lavage. Le calcium peut être introduit dans le système d'eau à partir du calcaire utilisé comme agent fondant. Le coke et les injectants de combustible contribuent au soufre, aux chlorures, à l'ammoniac et aux oxydes d'azote. L'analyse du gaz varie avec les matériaux de charge et l'exploitation du HF avec ou sans PCI. Le niveau de production et les débits de vent affectent les chargements en particules dans le système de nettoyage du gaz.
La pression au sommet et la perte de charge du laveur (dans le cas des systèmes humides) affectent l'efficacité de la collecte des poussières, ainsi que l'adsorption des gaz dissous dans l'eau du laveur. En plus des fonctions de base de nettoyage et de refroidissement du gaz de tête, le laveur et/ou la turbine de récupération d'énergie du gaz de tête contrôlent également la pression au sommet du haut fourneau. Pour un fonctionnement fluide et stable du fourneau, la pression au sommet doit être contrôlée et maintenue aussi constante que possible. La conception du système de nettoyage du gaz doit donc être pleinement intégrée à l'exploitation du haut fourneau.
Pendant des opérations telles que le chargement, la coulée, l'égalisation et le changement de fours, il y a inévitablement des variations de débit et de pression de gaz. Les fluctuations sont généralement de courte durée mais d'amplitude considérable et se font sentir au sommet du haut fourneau ainsi qu'en aval dans tout le système de gaz. Le système de nettoyage du gaz HF doit être conçu pour gérer et contrôler de telles fluctuations.
Le gaz HF sortant du sommet du fourneau dans le cas d'un fourneau fonctionnant avec PCI contient environ 20 à 30 grammes de poussières de fumée par mètre cube normal de gaz et ne peut pas être utilisé tel quel. Cette poussière contient de fines particules de coke, de matériaux de charge et de composés chimiques formés en raison des réactions se produisant dans le haut fourneau. La distribution typique de la taille des particules dans le gaz HF brut avec l'utilisation de PCI est donnée dans le Tableau 2.
| Tableau 2 Distribution typique de la taille des particules dans le gaz HF brut avec PCI | |||
| Classe | Taille des particules en micromètres | Taille moyenne en micromètres | % distribution |
| 1 | 0-10 | 5 | 9 |
| 2 | 11-30 | 20 | 8 |
| 3 | 31-60 | 45 | 12 |
| 4 | 61-100 | 80 | 17 |
| 5 | 101-200 | 150 | 17 |
| 6 | 201-400 | 300 | 17 |
| 7 | 401-600 | 500 | 10 |
| 8 | 601-800 | 700 | 10 |
Puisque l'objectif principal du nettoyage du gaz de haut fourneau est de produire un gaz sans poussière, refroidi, pour être utilisé comme combustible dans les fours de l'usine sidérurgique, le système de nettoyage du gaz doit être conçu pour atteindre cet objectif.
L'élimination efficace d'un mélange de poussières grossières et fines d'un gaz très poussiéreux nécessite l'utilisation d'un collecteur de poussières et d'un système de lavage multi-venturi. Un refroidissement efficace nécessite l'utilisation d'une tour de refroidissement de gaz avant le déchargement du gaz HF dans le réseau de gaz HF de l'usine sidérurgique. Le gaz HF brut est nettoyé dans l'usine de nettoyage de gaz en deux étapes : l'étape de nettoyage primaire du gaz et l'étape de nettoyage secondaire du gaz. La feuille de flux typique du système de nettoyage du gaz de haut fourneau est montrée à la Fig. 1.
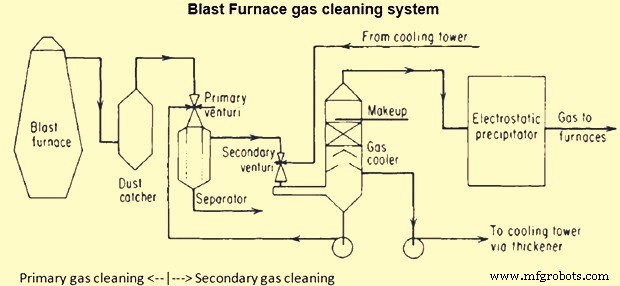
Fig. 1 Feuille de flux du système de nettoyage du gaz
Étape de nettoyage primaire du gaz
Le nettoyage primaire du gaz est basé sur le principe de séparation par gravité et est utilisé pour l'élimination des grosses particules de poussière. C'est la séparation sèche des particules de poussière dans le gaz de tête du haut fourneau avant le lavage humide et est couramment réalisée par un collecteur de poussières par gravité ou plus récemment par des cyclones de grand diamètre. À cette étape, toutes les particules plus grossières sont éliminées. L'objectif est d'éliminer autant de poussière que possible dans un état sec pour la réutilisation et le recyclage. La poussière recyclée doit également être faible en zinc et en plomb pour satisfaire aux limites du bilan zinc du haut fourneau. L'efficacité d'élimination de la poussière du séparateur dépend de la distribution de la taille des particules, du mécanisme de séparation (c.-à-d. force gravitationnelle ou centrifuge) et, dans une moindre mesure, de la charge de poussière à l'entrée. La poussière séparée est normalement de taille supérieure à 10 micromètres et est collectée dans la trémie de stockage de poussière, qui est généralement dimensionnée pour un jour et demi d'accumulation de poussière, et vidée via un système de décharge de poussière.
Le collecteur de poussières est une grande structure cylindrique normalement avec un grand diamètre et la hauteur requise. Il est généralement revêtu pour l'isoler et empêcher la condensation de l'humidité dans le gaz HF afin que la poussière reste sèche et ne s'agglomère pas et s'écoule librement dans la partie conique du collecteur de poussières à son fond pour son enlèvement périodique.
Le gaz est envoyé au collecteur de poussières par un seul tuyau descendant et entre par le haut par un tuyau vertical qui transporte le gaz vers le bas à l'intérieur du collecteur. Ce tuyau s'évase à son extrémité inférieure comme un entonnoir inversé, de sorte qu'à mesure que le gaz passe vers le bas, sa vitesse (et donc son potentiel de transport de poussière) diminue, et la plupart des poussières plus grossières tombent hors du flux de gaz et sont déposées dans le cône au fond du collecteur. Comme le fond du collecteur est fermé et que la sortie de gaz est près du sommet, la direction du déplacement du gaz doit s'inverser de 180 degrés. Cette inversion soudaine de la direction du flux cause une plus grande déposition de poussière.
Le fonctionnement et l'efficacité d'un collecteur de poussières par gravité conventionnel sont régis par la loi de Stokes. En 1851, George Stokes a dérivé une expression pour la force de frottement (également appelée force de traînée) exercée sur des objets sphériques avec de très petits nombres de Reynolds (Re), par exemple de très petites particules, dans un fluide visqueux continu en résolvant la limite de masse de fluide faible des équations de Navier-Stokes généralement insolubles.
Cependant, la loi de Stokes n'est applicable qu'aux objets sphériques avec de très petits nombres Re avec des vitesses de sédimentation dans la région laminaire. Pour des particules avec des nombres Re supérieurs à 0,2 et jusqu'à 100 000, le degré de turbulence devient significatif, entraînant une force de traînée additionnelle. Par conséquent, la vitesse de sédimentation (ou terminale) est généralement inférieure à celle prédite par la loi de Stokes. Pour ces tailles de particules, la vitesse terminale est déterminée par la corrélation entre le nombre Re de la particule et son coefficient de traînée en utilisant les valeurs données dans les tableaux de Haywood. Alternativement, la corrélation entre le nombre Re de la particule et le nombre d'Archimède (Ar) (valide entre Re = 0,2 et 20 000) peut être utilisée.
Si les particules tombent dans un fluide visqueux par leur propre poids, alors une vitesse terminale, également connue sous le nom de vitesse de sédimentation, est atteinte lorsque cette force de frottement combinée avec la force de flottabilité équilibre exactement la force gravitationnelle. Sur la base de la loi de Stokes combinée et des tableaux de Haywood, la vitesse terminale de chaque groupe de particules peut être déterminée. À partir de la vitesse terminale des particules, l'efficacité d'élimination peut être calculée, qui dépend de la vitesse ascendante du gaz dans l'anneau du collecteur de poussières et, par conséquent, du diamètre du corps cylindrique.
Dans le cas du collecteur de poussières cyclonique, le fonctionnement et l'efficacité du collecteur sont basés sur les forces centrifuges. Dans le collecteur cyclonique, le gaz brut de haut fourneau est introduit par une ou deux entrées tangentielles avec une vitesse pour forcer les particules de poussière vers la paroi et les séparer du flux de gaz. Le collecteur cyclonique peut avoir différents types de construction interne. Un type de cyclone est complètement vide, tandis qu'un autre type a un dôme d'entrée complexe et des aubes directrices remplaçables.
La séparation plus élevée de la poussière à l'intérieur du cyclone est liée aux forces centrifuges et aux vitesses circonférentielles élevées à l'intérieur du cyclone par rapport à la technologie du collecteur de poussières. Les vitesses plus élevées à l'intérieur du récipient nécessitent une protection spéciale des surfaces à l'intérieur du récipient. Un collecteur de poussières est très souvent exploité sans aucune protection des surfaces intérieures en raison de la faible vitesse du gaz, mais la technologie cyclonique nécessite une protection de ces surfaces afin d'éviter l'usure.
Le collecteur cyclonique est généralement avec un tube vortex, un apex, un cône de flux et une trémie de collecte de poussière avec une double sortie de poussière. L'efficacité de collecte du cyclone dépend beaucoup de la distribution de la taille des particules. Les particules inférieures à 5 micromètres ne sont pas éliminées en raison de leur faible masse ; les particules entre 5 et 30 micromètres sont partiellement séparées et les particules supérieures à 30 micromètres sont complètement séparées dans le collecteur conique. L'efficacité de séparation globale du collecteur cyclonique est meilleure que celle du collecteur par gravité. La poussière sèche éliminée contient de très faibles concentrations de zinc et de plomb et peut être facilement recyclée. Le collecteur cyclonique réduit la charge de poussière sur l'étape secondaire consistant en le nettoyage de gaz humide.
Le collecteur de poussières est équipé d'un système de décharge de poussière pour le déversement de la poussière sur une base par lots en bas à pression proche de l'atmosphérique pour empêcher l'accumulation de poussière dans le collecteur et réduire les émissions de poussière et de gaz. La poussière est généralement humidifiée avant d'être déversée au sol ou directement dans un camion/benne en dessous. Des dispositifs de détection de niveau sont installés dans la trémie de poussière pour l'indication de niveau. Les signaux des dispositifs de détection de niveau sont utilisés pour surveiller l'accumulation de poussière, initier le cycle de vidange de poussière et fournir des alarmes de niveau bas et haut.
Étape de nettoyage secondaire du gaz
Le gaz HF après nettoyage primaire dans le collecteur de poussières, où la majorité des particules lourdes sont éliminées, passe à l'étape de nettoyage secondaire du gaz (laveurs) qui est le système de nettoyage humide. À cette étape, le gaz HF est nettoyé au contact de l'eau et presque toutes les particules en suspension sont séparées (plus de 99 %). Dans certaines usines, ce gaz est ensuite emmené dans des précipitateurs électrostatiques. Le gaz traité après l'étape de nettoyage secondaire est emmené dans le réseau de gaz HF de l'usine et est également utilisé pour le chauffage des fours HF. L'eau polluée du système contient en même temps de hautes concentrations de particules en suspension dans la gamme de 500 à 10 000 mg/l et est envoyée vers des bassins de décantation / clarificateur-épaississeur où la poussière se dépose et l'eau claire du sommet est pompée pour réutilisation. Les laveurs sont disponibles dans une large gamme de conceptions, de tailles et de capacités de performance. Ils doivent être conçus principalement pour la collecte des particules.
Un fonctionnement sans problème du laveur, même dans des conditions de conduite difficiles du fourneau, est une condition préalable à une production économique de fer dans le haut fourneau. La conception du laveur doit être optimisée pour fournir une haute fiabilité et une performance supérieure. Les caractéristiques requises du laveur sont : (i) multiples mécanismes d'élimination de la poussière, (ii) exigences minimales en eau de lavage, (iii) contrôle supérieur de la pression au sommet, (iv) performance prouvée et haute efficacité, (v) faible exigence d'espace, (vi) faible consommation d'énergie, et (vii) faible émission de bruit.
La taille des particules est l'un des facteurs les plus importants affectant l'efficacité d'élimination du laveur. Les particules plus grosses sont beaucoup plus facilement éliminées tandis que les particules submicroniques sont les plus difficiles à éliminer.
En ce qui concerne le mécanisme d'élimination de la poussière dans le laveur humide, la séparation des particules de poussière du gaz de haut fourneau nécessite l'application d'une force qui produit un mouvement différentiel de la particule par rapport au gaz et un temps de rétention suffisant pour que la particule migre vers la surface de collecte.
Les laveurs pour le nettoyage du gaz de haut fourneau fonctionnent sur le principe aérodynamique de base. Une analogie simple du principe aérodynamique est que si des gouttelettes d'eau de très grande taille sont projetées pour entrer en collision avec des particules de flux de gaz de taille beaucoup plus petite, alors les chances statistiques de collision sont très petites. À mesure que la taille des gouttelettes d'eau est réduite pour se rapprocher de la taille des particules du flux de gaz, les chances de collision s'améliorent. Des études ont montré qu'un film de surface entourant une gouttelette d'eau a une épaisseur approximative de 1/200 de son diamètre. Une particule de flux de gaz en vol traverse le film de ligne de courant autour de la gouttelette sans collision si elle a un diamètre inférieur à 1/200 du diamètre de la gouttelette d'eau. Mais si le diamètre de la gouttelette d'eau est beaucoup plus petit, alors la collision se produirait. Une particule cible de 10 microns nécessite des gouttelettes d'eau inférieures à 2 000 microns (200×10) pour une collecte adéquate. Un lavage efficace nécessite donc d'atomiser l'eau à une finesse liée à la taille des particules pour offrir un contact maximal avec les particules à capturer. De plus, la probabilité qu'une gouttelette d'eau frappe les particules de poussière est proportionnelle à la concentration de poussière. Une seule particule de poussière est moins susceptible de frapper une seule gouttelette qu'un essaim d'entre elles. Pour égaliser ces facteurs, les laveurs sont régulés quant au volume de gaz à laver (mesuré par la perte de charge du flux de gaz) et à l'eau à pulvériser (mesurée par la pression hydraulique aux buses de pulvérisation). La hauteur et le diamètre de la chambre de lavage sont également adaptés aux caractéristiques connues du gaz.
Les mécanismes de séparation principaux dans le lavage du gaz de haut fourneau consistent en : (i) interception inertielle, (ii) diffusion turbulente (brownienne), et (iii) interception de ligne de courant. Lorsqu'une petite particule est en suspension dans un fluide, elle est soumise à l'impact des molécules liquides. Pour les particules ultra-fines (colloïdes), la quantité de mouvement instantanée transmise à la particule varie de manière aléatoire ce qui cause le mouvement de la particule sur un chemin erratique maintenant connu sous le nom de mouvement brownien. L'interception inertielle est caractérisée par les forces d'inertie différentes des masses variables. Lorsque le gaz chargé de poussière s'écoule autour de la gouttelette d'eau de collecte, les particules de poussière de masse plus grande ne suivent pas les lignes de courant du flux de gaz. Ces particules, propulsées par la force d'inertie, frappent et pénètrent la gouttelette d'eau, et sont ainsi éliminées du flux de gaz. La diffusion turbulente est très efficace pour éliminer les petites particules de poussière du flux de gaz. Les petites particules, en particulier celles inférieures à environ 0,3 micromètre de diamètre, présentent un mouvement brownien considérable et ne se déplacent pas uniformément le long de la ligne de courant du gaz. Ces particules diffusent du flux de gaz vers la surface des gouttelettes d'eau et sont collectées. Ce mécanisme de collecte ne peut fonctionner que dans les laveurs qui favorisent l'écoulement turbulent d'un mélange gaz-liquide, fonctionnent à basse vitesse et fournissent un temps de rétention suffisant. L'interception de ligne de courant ne fonctionne que si la ligne de courant du gaz passe à moins d'un rayon de particule de la gouttelette d'eau de collecte. La particule de poussière voyageant le long de cette ligne de courant touche la gouttelette d'eau et est collectée sans l'influence de l'inertie ou de la diffusion turbulente. Les mécanismes d'élimination de la poussière pendant le lavage à l'eau du gaz HF sont donnés à la Fig. 2.
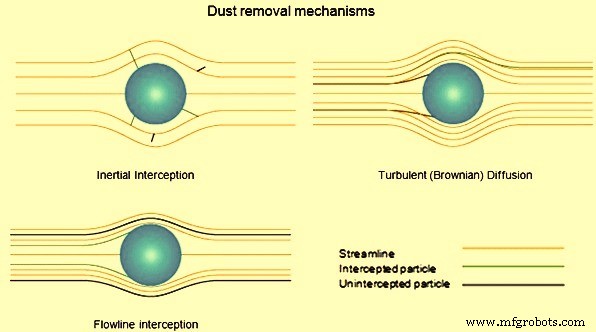
Fig. 2 Mécanismes d'élimination de la poussière
Le collecteur de poussières n'est qu'une chambre de décantation pour éliminer les grosses particules et réduire la charge sur les laveurs venturi. Le gaz passe à travers à la fois un venturi primaire (avec séparateur) et un venturi secondaire pour une élimination des particules encore plus efficace. Ensuite, le gaz passe à travers la combinaison séparateur d'entraînement/tour de refroidissement de gaz. Le gaz nettoyé, refroidi, est ensuite envoyé au réseau de gaz HF de l'usine sidérurgique. Un refroidissement adéquat est requis pour réduire le niveau d'humidité du gaz afin d'éviter les problèmes dans les lignes de distribution de gaz HF et les fours.
L'eau de recyclage collectée du premier venturi, contenant un niveau élevé de particules, est envoyée directement à un clarificateur-épaississeur. L'eau de recyclage collectée du séparateur est recyclée vers le premier laveur venturi. L'eau d'appoint est ajoutée au clarificateur, et le débordement combiné est recyclé vers le venturi secondaire. Ainsi, l'eau la plus propre contacte le gaz le plus propre, et revient vers le premier venturi puis vers le clarificateur. L'eau peut être recyclée de l'épaississeur vers le laveur ou peut être utilisée pour d'autres fins telles que le granulatage de scories.
Une tour de refroidissement conventionnelle est normalement utilisée pour l'élimination de la chaleur de l'eau de la tour de refroidissement de gaz ou de l'eau du laveur. La conception de la tour permet de garder l'eau de refroidissement et l'eau du laveur venturi séparées. L'eau du laveur contient généralement une dureté et une alcalinité considérables provenant des fines de chaux dans la charge du haut fourneau. Par conséquent, le tartre est fréquemment rencontré. Les dépôts d'oxyde de fer et de carbone non brûlé sont également une préoccupation dans de nombreux systèmes. Les problèmes de dépôt sont le plus fréquemment rencontrés dans les buses et la région de la gorge du venturi primaire, où le gaz contient le niveau le plus élevé de particules, et dans les conduites et pompes allant vers et depuis l'épaississeur.
Cependant, le dépôt peut se produire dans l'un ou l'autre des laveurs venturi, les séparateurs, la tour de refroidissement de gaz, ou les conduites et pompes de recyclage du laveur. La clarification est un autre domaine de problème majeur car une séparation inadéquate liquide/solide entraîne une mauvaise qualité de l'eau du débordement du clarificateur.
Récemment, sur les hauts fourneaux nouvellement construits et reconstruits, particulièrement en République populaire de Chine, le nettoyage à sec du gaz de haut fourneau par filtres à manches a trouvé une large application. Le nettoyage à sec du gaz présente les différences suivantes par rapport au nettoyage humide du gaz utilisant des laveurs venturi :
- L'absence d'eau dans le processus de nettoyage élimine ou réduit un certain nombre d'installations de traitement d'eau du haut fourneau, par exemple : station de pompage des boues du système de nettoyage de gaz, bassins de décantation des boues et floculateurs, station de pompage pour le transfert de boue, station de pompage de circulation du cycle de retour de nettoyage de gaz, etc.
- La température du gaz après nettoyage se situe dans la plage de 100 °C à 120 °C, ce qui est de 50 °C à 70 °C plus élevé que la température du gaz après nettoyage humide. De plus, l'humidité du gaz est réduite de 50 à 60 g/m³, ce qui ensemble équivaut à une augmentation de la valeur calorifique du gaz de haut fourneau de 50 à 60 kcal/m³.
- Réduction de la teneur en poussière dans le gaz de haut fourneau à 2-3 mg/m³, ce qui améliore la durée de vie des fours à air chaud et améliore également les performances de la turbine de récupération de pression au sommet.
- Amélioration environnementale dans l'usine sidérurgique due à une meilleure élimination de la poussière du gaz et à l'élimination des installations de traitement des boues.
Le système de nettoyage secondaire du gaz basé sur le nettoyage à sec se compose des éléments suivants :
- L'unité de filtre à manches avec plusieurs sections, dans chacune d'elles sont installés quelques dizaines de manches filtrantes
- Système de nettoyage par impulsions des manches de la poussière par azote
- Structures métalliques de support et de protection
- Systèmes de conduits de gaz avec vannes et compensateurs d'effets thermiques
- Système de nettoyage et de recyclage de la poussière capturée (pneumatique ou avec convoyeurs à racleurs)
- Système d'alimentation en azote pour le purgage du filtre et pour le transport pneumatique de la poussière
- Système de décharge de pression du filtre à manches
- Unité de stockage de la poussière capturée
- Systèmes d'automatisation, d'inspection et de contrôle électrique
Le filtre à manches a normalement 8 à 16 sections, qui sont disposées en deux rangées, où une ou deux sections sont en veille, une section de plus est en mode de nettoyage cyclique par azote et les autres sections sont en mode de nettoyage de gaz. Pour le matériau filtrant, un tissu avec haute réfractarité, résistance à l'usure et à la déchirure, etc. est utilisé. De plus, après traitement chimique, le tissu est facile à nettoyer de la poussière pendant le purgage, car il a des propriétés hydrofuges et oléofuges améliorées. Le tissu empêche également l'occurrence de courant électrostatique. Le débit de filtration maximal est de 1,0 à 1,5 m³/minute et la température du gaz est de 50 °C à 280 °C (le système peut également fonctionner de manière stable (fiable) pendant 2 heures à une température de gaz de 300 °C).
La teneur normale en poussière du gaz de haut fourneau après nettoyage n'est généralement pas supérieure à 3 mg/m³. La durée de vie des manches en tissu est généralement jusqu'à deux ans.
Processus de fabrication
- Optimisation du gaz de haut fourneau : génération, utilisation et efficacité
- Optimisation des opérations du haut fourneau avec le coke noix : efficacité et avantages économiques
- Système efficace de récupération et de nettoyage des gaz pour convertisseurs à oxygène basique
- Optimisation de l'efficacité du haut fourneau par injection de charbon pulvérisé
- Prévention des irrégularités dans l'exploitation du haut fourneau : stratégies éprouvées
- Optimisation des systèmes de refroidissement des hauts fourneaux pour une efficacité et une longévité accrues
- Systèmes de chargement en gueulard de haut fourneau optimisés pour l'efficacité et la sécurité
- Optimisation de la production de fer : la chimie du haut fourneau
- Revêtement Réfractaire de Haut Fourneau : Protection des Enveloppes pour Fonctionnement Continu