



Système efficace de récupération et de nettoyage des gaz pour convertisseurs à oxygène basique
Pendant le processus de sidérurgie dans le convertisseur à oxygène basique (LD), l'oxygène (O₂) est soufflé dans la charge et, en raison des réactions chimiques dans le convertisseur, une grande quantité de gaz à haute température et riche en monoxyde de carbone (CO) sort par la gueule du convertisseur. À ce stade, le gaz est très chaud (température ≥ 950 °C) et chargé de poussières. Ce gaz est connu sous le nom de gaz LD, gaz de convertisseur, ou gaz BOF. Le gaz de convertisseur est normalement classé comme gaz pauvre en termes de pouvoir calorifique et d'indice de Wobbe, mais appartient au groupe des gaz riches lorsqu'on considère ses propriétés de combustion (et particulièrement sa température de combustion).
Aux débuts de la sidérurgie par le procédé convertisseur, les fumées brunes de la cheminée indiquaient que le convertisseur fonctionnait. Aujourd'hui, grâce au système de récupération et de nettoyage du gaz de convertisseur, le fonctionnement du convertisseur n'est détectable que par la torche de flare.
Composition et évolution du gaz de convertisseur
La composition du gaz de convertisseur varie selon le procédé utilisé, la méthode de récupération, et spécifiquement le volume d'O₂. La composition varie du début à la fin du soufflage dans le convertisseur et dépend du temps de soufflage. Les principaux constituants sont CO, CO₂ (dioxyde de carbone), O₂ et N₂ (azote). Composition typique par volume : CO 55-60 %, CO₂ 12-18 %, O₂ 0,1-0,3 %, le reste étant N₂.
Les premiers convertisseurs ont été mis en service en novembre 1952 (VOEST à Linz) et mai 1953 (OAMG, Donawitz). Aux premières années du procédé LD, le gaz de gueulard était complètement brûlé à la gueule du convertisseur par le hotte ouverte, puis refroidi dans la cheminée soit indirectement avec de l'eau, soit par évaporation. À cette époque, environ 300 kg de vapeur et 250 m³ de gaz de combustion par tonne d'acier brut étaient produits.
Aspects environnementaux et récupération d'énergie
Les aspects environnementaux étaient un défi sérieux pour le procédé convertisseur lors de son implantation industrielle dans les années 1950. La finesse des poussières dans les gaz de sortie forçait les fournisseurs à développer de nouveaux systèmes de dépoussiérage. 1 g de poussière de convertisseur a une surface visible de 300 à 500 m². Pour éviter les effets optiques des « fumées brunes », la poussière doit être réduite à moins de 100 mg/m³. Pour cela, des systèmes de dépoussiérage humide et sec étaient utilisés. Le défi est devenu une opportunité pour le procédé convertisseur à mesure que les enjeux environnementaux grandissaient, aidant au développement du système de récupération du gaz de convertisseur avec combustion supprimée. Aujourd'hui, les exigences économiques et environnementales imposent que l'énergie dans le gaz de convertisseur et la poussière contenant du fer soient collectées et recyclées efficacement.
Généralement, deux systèmes peuvent être utilisés pour traiter le gaz de gueulard du convertisseur et récupérer l'énergie : (i) combustion partielle/totale, (ii) combustion supprimée.
Dans le système de combustion totale (ou ouverte) (qui n'est plus utilisé), le gaz de processus du convertisseur est brûlé dans le conduit de gaz de combustion. Une ouverture entre le convertisseur et la ventilation primaire permet l'entrée d'air ambiant et donc une combustion partielle ou totale du gaz. Dans ce cas, le gaz contient environ 15-20 kg de poussière par tonne d'acier liquide (tAL) et environ 7 kg de gaz CO/tAL. L'énergie est récupérée en utilisant la chaleur sensible dans une chaudière à récupération de chaleur. Lorsque le gaz BOF est brûlé dans le conduit, les gaz de combustion sont émis et doivent respecter les normes locales. Dans les systèmes à combustion ouverte, il y a un grand débit (environ 1 000-2 000 Nm³/tAL) dû à l'introduction d'air dans le conduit de gaz BOF.
À mesure que le volume des convertisseurs augmente, les équipements de traitement des gaz d'échappement deviennent plus grands. Les grands convertisseurs adoptent le système sans combustion pour plusieurs raisons : taille relativement petite du système dans son ensemble, facilité de maintenance, et efficacité de dépoussiérage stable. Au début des années 60, des procédés ont été développés pour récupérer le gaz de gueulard à haut pouvoir calorifique du convertisseur afin de l'utiliser comme carburant gazeux dans l'usine. Cela a été réalisé par combustion supprimée.
Les systèmes à combustion supprimée offrent la meilleure opportunité pour la récupération de chaleur et de carburant. Une jupe est abaissée sur la gueule du BOF pendant le soufflage d'O₂ pour réduire l'infiltration d'air et inhiber la combustion du gaz CO dans le conduit. Le gaz riche en CO résultant est collecté, nettoyé et stocké pour une utilisation ultérieure comme gaz de carburant dans l'usine sidérurgique. Une chaudière à récupération de chaleur, générant de la vapeur haute pression, peut récupérer la chaleur sensible du gaz avant qu'il ne soit nettoyé et stocké. Cela récupère environ 10-30 % (0,1-0,3 GJ/tAL) de l'énergie totale. 50-70 % supplémentaires sont récupérés comme énergie chimique (CO) du gaz BOF. La récupération d'énergie totale avec combustion supprimée, récupération de gaz de convertisseur et chaudière à récupération de chaleur peut atteindre 70-90 %. Les économies d'énergie peuvent atteindre 0,35-1,08 GJ/tAL avec un système sans fuite. Avec 0,92 GJ/t d'acier, les émissions de CO₂ sont réduites de 46 kg/t d'acier. La récupération d'énergie réduit la génération de CO₂ par l'utilisation de combustibles fossiles et d'électricité d'environ 0,05 t CO₂/t d'acier. Le gaz de convertisseur n'est normalement pas collecté au début et à la fin du soufflage en raison de son faible PCI et de sa teneur en CO, et est au lieu torchié. Ainsi, le CO₂ est inévitablement émis. Un avantage de la combustion supprimée sur les systèmes à combustion ouverte est le débit de gaz plus petit puisque aucune combustion ne se produit et aucun air additionnel n'est introduit. Les systèmes de refroidissement et de nettoyage sont donc plus petits. Cela entraîne aussi une productivité plus élevée car la vitesse de soufflage d'O₂ peut être augmentée et la consommation d'énergie des ventilateurs réduite. L'installation d'un système expert pour optimiser la collecte du gaz de convertisseur peut économiser environ 30 MJ/tAB (tonne d'acier brut).
L'équipement installé au-dessus de la gueule du convertisseur a pour fonctions de refroidir, nettoyer et récupérer le gaz avec combustion supprimée. Avec la combustion supprimée, 70-100 m³ de gaz de convertisseur par tonne d'acier brut avec un pouvoir calorifique de 1 600-2 000 kcal/Nm³ sont récupérés. En plus, 80 kg/t d'acier brut de vapeur sont produits si un système de refroidissement par évaporation pour le gaz de gueulard est adopté. Le gaz récupéré est mélangé avec d'autres gaz sous-produits (gaz de cokerie, gaz de haut fourneau) et utilisé dans l'usine comme carburant. La vapeur est principalement utilisée par l'unité de dégazage sous vide de la sidérurgie secondaire.
Systèmes de nettoyage de gaz
Puisque le raffinage de l'acier se fait en peu de temps, environ 35 minutes par coulée, la concentration en poussière est très élevée. Dans les convertisseurs sans combustion avec récupération de gaz, la concentration en poussière est de 70-80 g/Nm³ à l'entrée du premier dispositif de dépoussiérage. Les convertisseurs sans combustion, sans brûler le gaz CO, gèrent le volume d'air d'admission par la gorge et contrôlent la concentration en dessous de la limite d'explosion, récupérant ainsi le gaz CO comme carburant. Le traitement des gaz d'échappement consiste en un système de refroidissement et un système de nettoyage.
Lorsque le gaz BOF est récupéré pour être utilisé comme carburant, il doit répondre à certaines exigences. Aujourd'hui, dans la majorité des ateliers BOF, le gaz de convertisseur est récupéré comme carburant par système à combustion supprimée. Grâce à ce système, le volume de gaz généré est d'environ 50-100 Nm³/tAL. Cela entraîne des différences significatives dans les dimensions des installations de dépoussiérage primaires. Le débit réduit de gaz caractérisant la combustion supprimée résulte en une concentration massique de gaz brut plus élevée, et donc l'efficacité du système de récupération de poussière doit être augmentée pour une charge de poussière de gaz propre identique. Du point de vue de la récupération de poussière, le principe de combustion supprimée permet l'utilisation de systèmes de dépoussiérage conçus pour des débits volumétriques plus petits devant atteindre des taux de récupération plus élevés. Le dépoussiérage primaire est normalement effectué par des laveurs de type venturi (environ 60 % des ateliers BOF) ou des ESP (précipitateurs électrostatiques) secs et humides. Avant le venturi ou l'ESP, les particules grossières sont normalement éliminées par un déflecteur. Le schéma du système de récupération de gaz dans un BOF est montré à la Fig. 1.
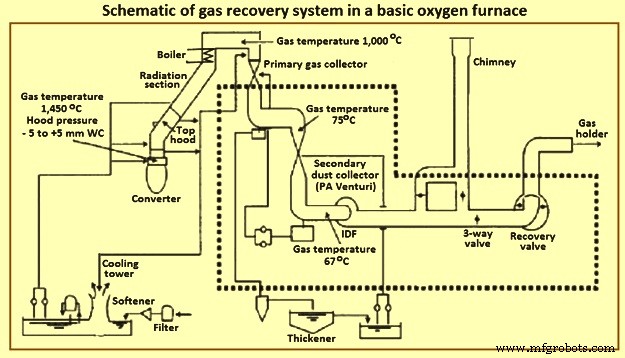
Fig. 1 Schéma du système de récupération de gaz dans un four à oxygène basique
Les systèmes à combustion supprimée peuvent être divisés en deux types : (i) type OG et (ii) type IC (IRSID-CAFL). Le type OG n'a essentiellement pas d'espace entre la gorge et la jupe de hotte, et contrôle la pression à la gorge fermée. Le type IC a un espace de plusieurs centaines de millimètres entre la gorge et la jupe de hotte (qui a un diamètre légèrement plus grand que la gorge), et contrôle la pression à l'ouverture de la gorge. Le système sans combustion maintient la température du gaz basse et exclut l'air de combustion. Ainsi, les dispositifs de refroidissement et de dépoussiérage installés sont plus petits que ceux des systèmes à combustion. Comme le système manipule du gaz constitué principalement de CO, une attention particulière doit être portée à l'étanchéité des trous d'apport de fondant et de liquide de refroidissement et du trou de lance, au contrôle des fuites à la périphérie des dispositifs, et à la purge à la partie de rétention de gaz.
Le système type OG est fréquemment utilisé en raison de sa stabilité opérationnelle. Le système de refroidissement OG permet non seulement de récupérer la chaleur sensible du gaz d'échappement sous forme de vapeur, mais aussi d'augmenter l'efficacité du ventilateur d'aspiration (IDF) en abaissant la température du gaz d'échappement par un dispositif de refroidissement. Le système OG est normalement conçu pour récupérer un haut pourcentage de la chaleur latente et sensible du gaz de gueulard. Un croquis pictural du système OG à combustion supprimée pour la récupération du gaz de convertisseur est montré à la Fig. 2.
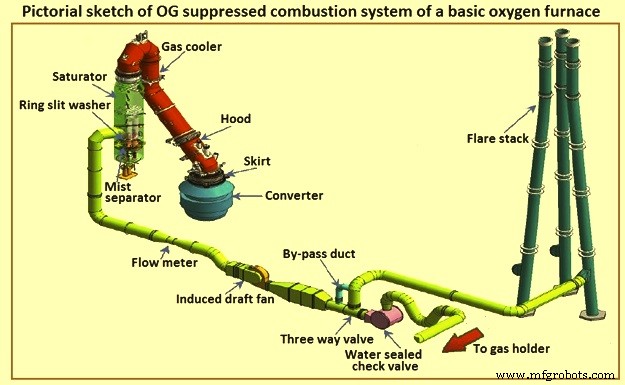
Fig. 2 Croquis pictural du système OG à combustion supprimée
Le processus
Pendant le soufflage du convertisseur pour la fabrication de l'acier, l'air atmosphérique se mélange au gaz à la gueule du convertisseur. La quantité d'air atmosphérique entrant dans le système à la gueule est contrôlée par la pression de la hotte et une jupe mobile. Pendant la période de soufflage, l'étape initiale est l'étape riche en O₂. À cette étape, le rapport air (lambda) est 1. Pendant cette étape riche en O₂, le gaz primaire est complètement brûlé et aucune récupération de gaz n'a lieu. Après cela, l'étape de gaz riche en CO commence où lambda < 1. Pendant cette étape, seule une oxydation partielle a lieu et un gaz de combustion combustible se forme contenant CO, CO₂ et N₂. Ensuite, l'étape principale de décarburation a lieu, vers le milieu de la période de soufflage. Pendant cette étape, le rapport air (lambda) est maintenu à une valeur minimale d'environ 0,1. Pendant cette période, le maximum de gaz est récupéré. À la fin du soufflage, la valeur de lambda est à nouveau maintenue à 1 et le gaz généré est complètement brûlé sans récupération.
La récupération du gaz de convertisseur par le système à combustion supprimée a l'avantage d'une structure de système beaucoup plus compacte que celle avec combustion totale, donc plus flexible pour l'adaptation aux exigences du site. Pendant le processus, la pression du gaz de la hotte est contrôlée pour empêcher le soufflage du gaz par la gueule du convertisseur et pour contrôler le rapport air (lambda). Le contrôle du système est important car il manipule des gaz d'échappement explosifs (principalement du gaz CO). Le système doit être opéré de manière sûre, avoir une haute performance énergétique et récupérer à la fois la chaleur latente et sensible des gaz d'échappement.
Le gaz riche en CO sortant du convertisseur est d'abord refroidi dans la hotte du convertisseur indirectement soit par eau de refroidissement, soit par système de refroidissement par évaporation (ECS) pour abaisser sa température nominale de 1 600-1 700 °C à environ 900 °C. Les ateliers BOF adoptant l'ECS récupèrent une partie de la chaleur sensible des gaz d'échappement sous forme de vapeur basse pression. Le refroidissement du gaz à 900 °C est nécessaire pour éviter la formation de gaz d'eau (CO + H₂) pendant le nettoyage humide. Il est bien connu que le gaz d'eau est hautement explosif.
Le système doit avoir une haute performance de collecte de poussière. Le gaz récupéré est nettoyé soit par système de nettoyage humide, soit sec. Plus de 90 % des systèmes de dépoussiérage actuels dans le monde fonctionnent sur la base d'un processus de nettoyage humide. Ces systèmes peuvent répondre à l'exigence de moins de 50 mg/Nm³ de poussière. Dans le système humide, le gaz récupéré est nettoyé dans des laveurs venturi suivis d'éliminateurs de brouillard. Le gaz nettoyé est ensuite stocké dans un gazomètre pour une alimentation stable au système de distribution après nettoyage supplémentaire dans l'ESP, ou il est évacué par un ventilateur IDF par une torche après torchage. La boue générée pendant le nettoyage humide est transportée vers l'épaississeur, par pot à siphon, rigole et classificateur à racleur pour traitement humide. Des produits chimiques sont ajoutés pour la coagulation et une meilleure séparation. Le débordement de l'épaississeur est recyclé après refroidissement et la boue est traitée soit dans un filtre sous vide, soit dans un filtre presse pour utilisation dans l'usine de sinter.
Les usines de nettoyage de gaz à sec avec ESP peuvent atteindre une teneur en poussière inférieure à 15 mg/Nm³. Dans le nettoyage à sec, les poussières grossières du gaz de convertisseur après refroidissement dans la chaudière à récupération de chaleur sont séparées dans une chambre d'évaporation suivie d'un précipitateur électrostatique pour l'élimination des poussières fines. La comparaison entre les systèmes humides et secs est montrée dans le Tableau 1. Les systèmes secs ont un bon avenir en raison de leur consommation d'énergie plus faible, plus haut degré d'efficacité, meilleure qualité du gaz de convertisseur et recyclage économique de la poussière.
| Tableau 1 Comparaison des systèmes de nettoyage humide et sec | ||||
|---|---|---|---|---|
| N° | Sujet | Unité | Système humide | Système sec |
| 1 | Teneur en poussière gaz propre | mg/Nm³ | 50 | 10 |
| 2 | Conformité BAT | Non | Oui | |
| 3 | Consommation d'énergie | % | 100 | 50 |
| 4 | Séparation poussière | Humide/boue | Sec | |
| 5 | Traitement eau | Oui | Non | |
| 6 | Coûts investissement | % | 75 | 100 |
| 7 | Nettoyage gaz après gazomètre | Oui | Non | |
| 8 | Recyclage poussière | Oui | Non | |
| 9 | Coût séchage pour recyclage | Oui | Non | |
Processus de fabrication
- Maîtriser l'entrée/sortie Java : Afficher, lire et formater vos données
- Automatisation, contrôle et modélisation avancés en sidérurgie au convertisseur basique
- Automatisation, mesure et contrôle haute performance des hauts-fourneaux
- Optimisation du revêtement réfractaire pour une disponibilité maximale des convertisseurs à oxygène basique
- Sidérurgie au four à induction : technologie de fusion électrique efficace
- Optimisation du gaz de haut fourneau : génération, utilisation et efficacité
- Optimisation des systèmes de refroidissement des hauts fourneaux pour une efficacité et une longévité accrues
- La chimie derrière la sidérurgie au convertisseur à oxygène basique
- Guide étape par étape pour hiverner votre système d'air et de gaz comprimé