



Exploitation du fer réduit direct pour une sidérurgie efficace au four à arc électrique
La sidérurgie par four à arc électrique (EAF) a une très bonne flexibilité vis-à-vis du choix des matériaux de charge. Le matériau de charge traditionnel pour le procédé EAF a été 100 % ferraille froide mais, à mesure que les problèmes concernant la ferraille tels que sa disponibilité et qualité, les fluctuations de prix du marché et les restrictions imposées par la ferraille dans la fabrication de certains grades d'acier dus aux éléments résiduels et au niveau d'azote, etc., ont augmenté, les opérateurs d'EAF ont intensifié la recherche de matériaux de charge alternatifs contenant du fer.
Le fer réduit direct (FRD) comme la fonte brute et le métal chaud est l'un des matériaux de charge alternatifs qui a été utilisé en pourcentages variables dans le processus de sidérurgie EAF. L'utilisation du FRD peut avoir des effets distincts sur le processus de fusion. La consommation d'énergie, la productivité et le rendement sont affectés par la chimie du FRD, le pourcentage de FRD utilisé dans le mélange de ferraille et les pratiques d'exploitation. Le FRD est utilisé comme remplacement de ferraille dans le processus EAF. La Fig. 1 montre un profil de fusion typique avec FRD dans le mélange de charge dans un EAF de 150 tonnes.
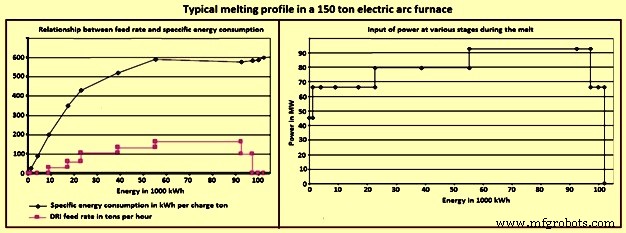
Fig. 1 Profil de fusion typique avec FRD dans le mélange de charge dans un EAF de 150 t
Avantages de l'utilisation du FRD dans l'EAF
Les avantages normaux associés à l'utilisation du FRD dans le processus EAF sont : (i) taille et dimension constantes, (ii) composition connue, (iii) quasi-absence d'éléments tramp, (iv) pureté, ou absence de substances non-métalliques menant à meilleure productivité et consommation d'énergie, (v) utilisation facile dans l'EAF, car le FRD peut être chargé avec la ferraille, par paniers ou alimentation continue, (vi) meilleure disponibilité comparée à la ferraille à faibles résidus, (vii) disponibilité de la teneur en carbone associée qui fournit de l'énergie pendant la sidérurgie, (viii) génération facile de scories mousseuses, (ix) chargement direct en cas d'utilisation de FRD chaud réduisant la consommation d'énergie de 16-20 % en utilisant la valeur énergétique du FRD à températures > 600 °C, (x) manipulation et stockage faciles avec possibilité d'alimentation sans ouvrir le toit par système d'alimentation continue résultant en surface de bain stable réduisant le risque de rupture d'électrodes, (xi) possibilité de mélange FRD/ferraille signifiant que des grades de ferraille moins chers peuvent être utilisés, et (xii) plus respectueux de l'environnement car évite les problèmes de contaminants dangereux comme le plomb (Pb) ou cadmium (Cd) dans les poussières EAF, et réduit la formation possible de dioxines et furanes.
Historiquement, l'utilisation du FRD dans l'EAF était limitée à la production d'aciers de haute qualité à faibles résidus avec les dépenses plus élevées anticipées dues à l'énergie spécifique (kWh/t), temps coup-à-coup, consommation de fondants, FeO accru dans les scories, perte de rendement, et usure plus élevée du réfractaire et des électrodes. Ce fut le cas car le FRD a été utilisé sans identifier et comprendre ses propriétés inhérentes et uniques et sans modifier les pratiques en conséquence.
Les opérations EAF se sont considérablement améliorées depuis la fin des années 1970 - début 1980. La sidérurgie en EAF a bénéficié significativement de l'optimisation des pratiques, de l'augmentation de l'utilisation de l'énergie chimique, et de l'utilisation du FRD de manière appropriée. Les pratiques développées concernant l'utilisation du FRD ont démontré que son utilisation peut améliorer la consommation d'énergie, les rendements, la productivité, et surtout les coûts d'exploitation. De plus, le FRD à haute teneur en carbone permet à la sidérurgie EAF de récolter des avantages financiers et techniques substantiels. L'utilisation de FRD à haut carbone, chaud, peut résulter en capacités d'exploitation améliorées, couplées avec une productivité rentable.
Paramètres principaux affectant l'exploitation de l'EAF
Les principaux paramètres affectant l'exploitation de l'EAF sont : composition des matières premières (% gangue/chimie, métallisation, % carbone, % phosphore, et teneur énergétique), pratiques d'exploitation (profils de puissance, scories mousseuses, pratiques de fusion), et conception du four (talon, utilisation d'oxygène et outils, AC/DC, etc.). Les non-métalliques accompagnant le FRD (généralement dans le cas du FRD produit par four rotatif) ont aussi un effet néfaste sur la sidérurgie EAF. Sans attention à ces facteurs, l'utilisation du FRD peut avoir un impact négatif sur les paramètres d'exploitation.
Le FRD est le produit obtenu par réduction directe de minerai de fer ou autres matériaux ferreux à l'état solide en utilisant du charbon non cokéfiable ou du gaz naturel. Les procédés produisant du FRD par réduction du minerai en dessous du point de fusion du fer sont les procédés de réduction directe. Les agents réducteurs sont le monoxyde de carbone (CO) et l'hydrogène (H₂), provenant de gaz naturel reformé, syngaz, ou charbon. Le minerai est utilisémostly sous forme de pellets et/ou morceaux. L'oxygène est retiré du minerai par réactions chimiques basées sur H₂ et CO pour produire du FRD hautement métallisé.
Dans le processus de réduction directe, le fer métallique solide (Fe) est obtenu directement du minerai solide sans soumission à la fusion. La réduction directe peut être définie comme réduction à l'état solide à des potentiels d'O₂ permettant la réduction des oxydes de fer, mais pas d'autres oxydes (Al₂O₃, MnO, SiO₂, etc.), aux éléments correspondants. Comme la réduction est à l'état solide, il y a très peu de chance que ces éléments se dissolvent (à faible activité thermodynamique) dans le fer réduit, donc les oxydes plus stables que le fer restent essentiellement non réduits. Le FRD a une structure poreuse.
Le FRD est produit sous plusieurs formes : morceaux, pellets, fer briqueté à chaud (FBC), fines, et fer briqueté à froid (FBCf). FBC et FBCf sont des formes densifiées. Quand le FRD est déchargé à froid (température ~50 °C), le produit est FRD froid (FRDf) et quand déchargé à chaud (~650 °C) pour utilisation à chaud, c'est du FRD chaud (FRDc).
Le fer dans le FRD est sous deux formes : fer métallique Fe(M), et fer dans les oxydes résiduels Fe(O). Le fer total Fe(T) est la somme des deux. Le fer métallique est la quantité agrégée de fer, libre ou combiné avec carbone (cémentite). Les propriétés chimiques et physiques du FRD produit par différents procédés varient normalement.
La qualité du FRD est importante car elle impacte les paramètres de sidérurgie : rendement, consommation de fondants, quantité de scories, consommation d'énergie, et taux d'alimentation en carbone, oxygène et matières premières. La qualité dépend de : (i) qualité des matériaux d'entrée principalement minerai/pellets et combustible/réducteur déterminant les gangues/impuretés, (ii) procédé de production déterminant la teneur en carbone, et (iii) paramètres de procédé déterminant la métallisation.
Un faible degré de métallisation signifie plus de FeO à réduire dans l'EAF. Inversement, une métallisation élevée résulte en moins de génération de CO et moins d'agitation du bain, réduisant l'efficacité du transfert de chaleur et augmentant les besoins énergétiques. Les meilleurs résultats sont obtenus quand la métallisation se situe entre 94 % et 96 %.
Il y a deux raisons d'utiliser le FRD dans le mélange de charge : (i) contrôle des résidus, et (ii) non-disponibilité de ferraille premium. La non-disponibilité de ferraille premium crée une pression sur les opérateurs pour se tourner vers des sources de ferraille de grade inférieur, comme la ferraille obsolète. Le problème est sa qualité. De plus, la croissance de la sidérurgie EAF a conduit à un tour de ferraille plus rapide et à une contamination accrue par d'autres éléments. Les résidus comme chrome (Cr), nickel (Ni), molybdène (Mo), cuivre (Cu), et étain (Sn), variant de 0,15 % à 0,75 % selon le type de ferraille, ont des effets néfastes sur certaines propriétés mécaniques. Donc, la sidérurgie basée seulement sur ferraille dans les EAF pour la production d'aciers de qualité et produits à faible carbone est généralement évitée.
Un autre problème de la sidérurgie basée seulement sur ferraille est l'azote. La teneur en azote des aciers EAF est plus élevée que celle des aciers BOF. En résultat, les aciers produits par sidérurgie EAF basée seulement sur ferraille ont normalement de mauvaises caractéristiques de vieillissement les rendant pratiquement impropres, par exemple, pour les applications d'emboutissage profond.
Pour la production de grades d'aciers spéciaux de haute qualité à partir de ferraille de qualité et composition variables, le respect de niveaux de pureté élevés n'est parfois atteint qu'avec la dilution des éléments tramp indésirables (Pb, Cu, Cr, Ni, Mo, Sn) avec des matériaux de substitution hautement purs comme le FRD. Le niveau d'éléments tramp diminue linéairement quand le pourcentage de FRD dans le mélange augmente. La règle empirique pour calculer le total des éléments tramp dans l'acier liquide au moment de la coulée est : « % (Cr + Ni + Cu + Sn) = 0,3225 - 0,001174 × % FRD ».
Avec l'augmentation du pourcentage de FRD, les niveaux d'azote montrent une réduction similaire avec une bonne mousse des scories. La réduction d'azote permet aux EAF de produire de nombreux aciers spéciaux. De plus, le FRD est utilisé pour la production économique d'acier de haute qualité avec teneurs très faibles en phosphore et hydrogène.
Le FRD a une densité apparente élevée, supérieure à la plupart des types de ferraille. Sa densité est supérieure à celle des scories, ce qui facilite sa fusion à l'interface scorie/métal. Le FeO résiduel dans le FRD réagit avec le carbone dans le bain métallique pour améliorer la mousse des scories qui protège le réfractaire de l'arc électrique. Cependant, le taux d'alimentation du FRD est un paramètre important à contrôler. Le taux optimal dépend de la composition chimique du FRD, de la température du bain, et de l'énergie de brassage fournie par les injecteurs oxygène-carbone et les bouchons de brassage de fond. Les taux d'alimentation en FRD dans la plupart des fours chargeant du FRD sont de 27-35 kg/min MW.
Teneur en carbone du FRD
La teneur en carbone est importante pour l'utilisation en sidérurgie EAF. Le carbone peut être présent sous forme élémentaire ou combinée (les deux formes). La forme combinée est le carbure de fer (Fe₃C), composé stable. Normalement, environ les deux tiers du carbone sont présents comme carbure de fer, le reste sous forme élémentaire. Quand le carbone est sous forme combinée, il n'y a pas de perte du carbone non combiné par combustion dans l'atmosphère de l'EAF. Le Tableau 1 donne les spécifications typiques du FRD à base de gaz.
| Tableau 1 Spécifications typiques du FRD à base de gaz | |||
|---|---|---|---|
| Base - Fe dans minerais/pellets - 65,5 % à 68 % | |||
| N° | Paramètre | Unité | Plage |
| 1 | Métallisation | % | 92,0-96,0 |
| 2 | Fe (Total) | % | 86,1-93,5 |
| 3 | Fe (Métallique) | % | 81,0-87,9 |
| 4 | Carbone | % | 1,0-4,0 |
| 5 | Soufre | % | 0,001-0,03 |
| 6 | Phosphore comme P₂O₅ | % | 0,005-0,09 |
| 7 | Gangue | % | 3,9-8,4 |
| 8 | Taille typique | mm | 4-20 |
| 9 | Densité apparente | t/m³ | 3,4-3,6 |
| 10 | Densité en vrac | t/m³ | 1,6-1,9 |
Note : Les résidus sont des oxydes non réduits comme silice, oxyde de manganèse, alumine, chaux, magnésie.
On voit normalement que dans le FRD à base de gaz, la teneur en carbone est généralement supérieure aux besoins stœchiométriques pour réduire le FeO résiduel. L'excès de carbone a un impact significatif sur la teneur en FeO des scories et sur la mousse nécessaire pour une sidérurgie EAF efficace. En cas d'excès de carbone négatif, l'addition nécessaire de charbon anthracite pour la réduction du FeO est bénéfique tard dans le processus. Cependant, tout le FeO n'est pas réduit en Fe car une partie existe toujours dans les scories. Cela signifie que la quantité pratique de carbone excédentaire disponible pour la combustion dans le bain est supérieure à l'excès calculé pour la réduction du FRD. Ce terme est appelé carbone combustible et défini par : « Carbone combustible = carbone dans FRD - carbone stœchiométrique × (FeO dans FRD - FeO dans scories) ».
Le carbone combustible réagit avec l'oxygène injecté pour libérer de la chaleur dans le bain et contribue au gaz CO pour la mousse. Avec l'augmentation du carbone combustible, la teneur en azote de l'acier coulé diminue aussi. L'excès de carbone du FRD diminue l'apport de charbon anthracite qui est une source majeure d'azote dissous dans le bain (0,1 % N₂) outre l'air infiltré. Un second avantage du carbone dans le FRD est par les bénéfices énergétiques du carbure de fer. Fe₃C fournit de l'énergie par les réactions exothermiques lors de sa dissociation dans le bain (-0,4 kWh/kg C), contrairement à la dissolution endothermique des particules de carbone (+0,62 kWh/kg C).
Rendement métallique et quantité de scories
Le rendement métallique de l'acier liquide est influencé pendant la sidérurgie EAF avec l'addition de FRD. On voit que le rendement diminue quand le pourcentage de FRD augmente. Cela est principalement dû à l'augmentation du volume de scories.
Le volume de scories augmente avec l'augmentation du pourcentage de FRD. La règle empirique pour la quantité de scories est : « Quantité de scories (kg/t acier liquide) = 127 + 2,43 × % FRD ». Selon cela, une augmentation de 10 % de FRD entraîne une augmentation du poids de scories de 24,3 kg. Le poids dépend principalement de la teneur et composition de la gangue dans le FRD et de la basicité des scories.
La chimie et le volume des scories affectent le rendement. Avec FRD dans la charge, l'opérateur doit être attentif aux scories pour qu'une bonne mousse se produise avec le volume minimum aux basicités requises. À cause de la réaction endothermique de réduction du FeO par le carbone (FeO + C = Fe + CO), et du volume de scories plus élevé dû à l'utilisation du FRD, la consommation d'énergie électrique de l'EAF augmente normalement avec l'augmentation du pourcentage de FRD dans la charge métallique. Normalement, la consommation augmente plus ou moins linéairement avec l'augmentation du pourcentage de FRD.
Consommation d'énergie électrique
La consommation d'énergie électrique (kWh/t acier liquide) augmente quand le pourcentage de FRD augmente. Selon la règle empirique, chaque augmentation de 10 % du FRD entraîne une augmentation de 14,5 kWh/t acier liquide sous certaines conditions.
De nombreux facteurs tendent à augmenter la consommation d'énergie électrique avec le FRD. Avec une bonne mousse, un EAF fondant 100 % ferraille froide sans autres apports énergétiques consomme typiquement 400-435 kWh/t. Pour comparaison, un EAF avec 98,2 % FRD et très bonne mousse a atteint 635 kWh/t en moyenne.
La métallisation du FRD affecte la consommation. Une métallisation plus faible signifie un niveau de FeO plus élevé. La réduction chimique du FeO est endothermique. La réduction d'une tonne de FeO en Fe nécessite ~800 kWh aux températures de sidérurgie. L'augmentation de SiO₂ dans le FRD augmente les besoins en énergie électrique. SiO₂ nécessite l'addition de chaux pour maintenir le ratio de basicité. La fusion d'une tonne de scories nécessite ~530 kWh. Des quantités croissantes de SiO₂ nécessitent des quantités croissantes de CaO. Le SiO₂ et la chaux calcinée consomment de l'énergie pendant la fusion. La Fig. 2 montre la relation entre la teneur en gangue du FRD et la consommation d'énergie par tonne d'acier liquide. De plus, il y a des facteurs additionnels affectant le processus : rendement, besoins en chaux, besoins en injection d'oxygène et carbone.
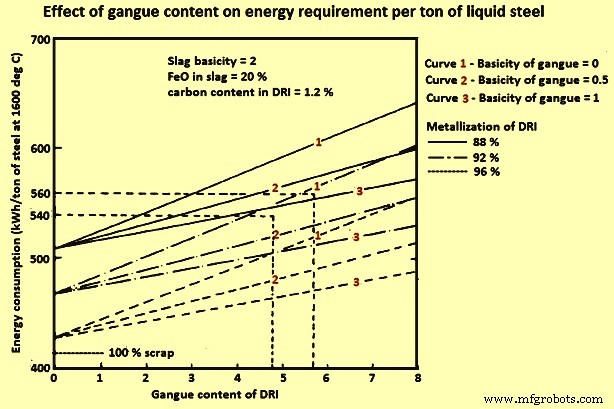
Fig. 2 Effet de la teneur en gangue sur le besoin énergétique par tonne d'acier liquide
Les teneurs en phosphore et soufre peuvent avoir un effet négatif sur la consommation d'énergie dues aux besoins en chaux. Le CaO absorbe le phosphore du bain. Si l'EAF opère à % FeO constant, la seule façon d'éliminer plus de phosphore est d'ajouter plus de chaux. L'augmentation de la chaux augmente la consommation d'énergie et la perte de rendement. L'élimination efficace du soufre nécessite une scorie réductrice. Les EAF opèrent typiquement avec une scorie basique oxydante. Bien qu'il soit possible d'éliminer du soufre en augmentant la chaux, cela augmente la consommation d'énergie et n'est pas très efficace.
Le FRD carburé a un effet positif sur la consommation si un volume élevé d'oxygène est disponible pour injection. La consommation peut être réduite de 2-4 kWh/Nm³ d'oxygène, s'il est injecté avec la bonne quantité de carbone et une bonne mousse est produite.
Le chargement de FRD chaud économise de l'énergie mais l'oxydation est un problème. Le transport du FRD chaud directement du module FRD doit se faire sous atmosphère scellée d'azote ou gaz de procédé avant chargement dans l'EAF.
Effet de l'addition de FRD sur le temps sous tension
Le temps sous tension augmente quand le pourcentage de FRD augmente. La règle empirique : « Temps sous tension EAF = 46,36 + 0,1320 × % FRD ». La substitution de ferraille par FRD augmente le temps nécessaire pour la fusion (temps sous tension). Cela est attribué au taux de fusion plus faible du FRD causé par le FeO à réduire. De plus, avoir une scorie acide causée par la gangue contenant SiO₂ et Al₂O₃. Il est évident que la consommation spécifique de chaux et dolomie augmente pour gérer la basicité appropriée près de (CaO/SiO₂) = 2. À cause de l'augmentation de la quantité de scories due à l'augmentation du FRD, un temps de fusion plus long est nécessaire pour mettre les scories en solution et il y a une consommation électrique plus élevée, et c'est aussi la raison de l'augmentation de la chaux, consommation totale de fondants et puis quantité de scories.
Effet de la métallisation sur le rendement et autres paramètres
Le rendement en acier liquide du FRD est fonction du taux de métallisation, teneur totale en gangue et pratiques d'injection et d'addition de carbone. Une charge typique peut contenir 93 % Fe total avec 86 % Fe métallique pour une métallisation de 92 %. Si une réduction à 100 % du FeO est possible, la charge donne un rendement de 93 %. En pratique, ce résultat n'est pas atteignable dans l'EAF. Si des rendements plus élevés sont souhaités, le FRD doit avoir une métallisation plus élevée. De plus, quand la métallisation baisse, elle a une influence négative sur tous les paramètres. La Fig. 3 montre la relation typique de la métallisation avec le rendement et la consommation d'énergie dans un EAF.
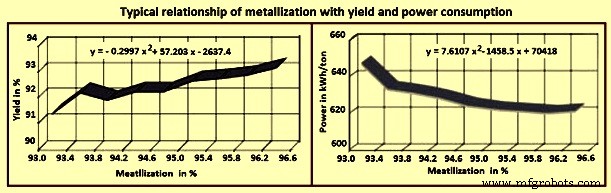
Fig. 3 Relation typique de la métallisation avec le rendement et la consommation d'énergie
Effet du pourcentage de FRD sur la chaux et le fondant total
Le FRD contient normalement de la silice comme constituant principal de la gangue avec de faibles niveaux d'autres impuretés comme soufre et phosphore. Selon les concentrations de ces composants et la proportion de FRD, des quantités variables de chaux doivent être ajoutées pour scories la silice et éliminer le soufre et le phosphore aux niveaux admissibles pour le grade d'acier à produire.
La consommation totale de chaux augmente avec l'augmentation du pourcentage de FRD. Selon la règle empirique, il y a une augmentation de 2,6 kg/t acier liquide pour chaque augmentation de 10 % de FRD. L'équation pour calculer la consommation totale de fondants (kg/t acier liquide) est : « Consommation fondants (kg/t) = 45,31 + 0,2416 × % FRD ».
Méthodologie de chargement
Avec l'utilisation accrue du FRD, les méthodes de chargement ont changé. Avec une usine FRD captive, le pourcentage dans la charge est normalement élevé. Dans ces usines, l'alimentation directe à l'EAF se fait par un système d'alimentation continue par un cinquième trou dans le toit. Invariablement, il y a des silos de stockage ou grands entrepôts pour accepter l'approvisionnement FRD quand l'atelier EAF est en maintenance ou retard ou quand du stockage est requis pour les arrêts de l'usine FRD. La Fig. 4 montre les différentes pratiques de chargement suivies avec l'utilisation du FRD.
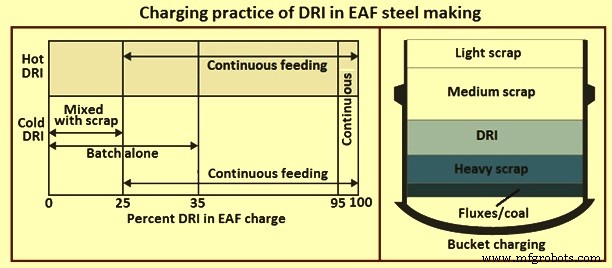
Fig. 4 Différentes pratiques de chargement suivies avec l'utilisation du FRD en sidérurgie EAF
L'alimentation continue est généralement employée au-dessus de 25 % pour faciliter l'adaptation du taux d'alimentation à la puissance et l'apport d'énergie chimique et prévenir la formation d'« iceberg » ou « ferroberg ». La prévention des ferrobergs est déterminée en partie par le taux d'alimentation et la puissance disponible.
Le chargement par panier est utilisé dans les EAF utilisant normalement moins de 25-30 % FRD, bien qu'il soit préférable de charger continuellement. Le FRD dans le panier aide à la densification de la charge et à la réduction des résidus. Le chargement par panier évite le coût d'un système d'alimentation continue. Le FRD est normalement chargé au-dessus de ferraille lourde ou fagots (Fig. 4) pour maximiser la densification, et le reste est chargé selon la pratique du site. Le FRD est normalement réparti entre les paniers dans les charges multi-paniers, avec plus dans le dernier pour améliorer l'affinage où le % C plus bas et O₂ accru peuvent compenser le manque de capacité d'injection d'O₂ et minimiser le soufflage à la fin. Si une pratique à panier unique est utilisée, le FRD est introduit en plusieurs couches. Le FRD est chargé plus haut (troisième et avant-dernière couches) pour prévenir la chute à travers le fond.
Le toit par un cinquième trou est préféré pour le FRD et est définitivement plus efficace quand on utilise plus de 30 % FRD. L'alimentation continue facilite la coordination du taux d'alimentation avec l'apport de puissance et de fondants pour assurer le contrôle des scories (hauteur de mousse, viscosité, etc.) et prévenir les ferrobergs, qui se produisent quand le FRD froid est chargé trop vite.
L'alimentation continue de FRD chaud (600 °C) peut réduire l'énergie requise de 16-20 %. L'alimentation continue réduit considérablement le besoin énergétique car elle permet l'exploitation porte fermée. Cela élimine les pertes de chaleur et temps dues aux mouvements de toit et chargement, aussi le piquage d'azote potentiel dû à l'entrée d'air quand le toit est ouvert. Le chargement chaud réduit le besoin de puissance de 20-30 kWh/100 °C. Il y a eu de nombreuses méthodes de chargement chaud. Une méthode est le transport par camions isolés. Une autre utilise un convoyeur pneumatique avec alimentation par gravité par le cinquième trou. Plusieurs usines utilisent des convoyeurs ou alimentation directe par gravité. Une étude de benchmarking basée sur données publiées de 150 EAF montre que certains EAF chargeant du FRDc atteignent la consommation d'énergie des EAF basés sur ferraille.
Processus de fabrication
- Optimisation des fours à arc électrique : automatisation et modélisation
- Fer réduit direct (FRD/DRI) : techniques de production et procédés industriels
- Optimisation des opérations du haut fourneau avec le coke noix : efficacité et avantages économiques
- Optimisation de la production d'acier : utilisation du métal chaud dans les fours à arc électrique
- Four à arc électrique DC : technologie efficace de sidérurgie à électrode unique
- Stratégies efficaces de décharge et de transport à chaud du fer réduit direct
- Four à arc submergé : alimenter la sidérurgie moderne
- Procédés de soudage à l'arc électrique : types et applications
- Maîtriser le soudage à l'arc électrique : types, équipements, avantages et inconvénients