



Optimisation de la production d'acier : utilisation du métal chaud dans les fours à arc électrique
Utilisation du métal chaud pour la sidérurgie au four à arc électrique
La sidérurgie au four à arc électrique (FAE) offre une grande flexibilité quant au choix des matériaux de charge. Le matériau de charge traditionnel est la ferraille froide à 100%, mais face aux problèmes de disponibilité, qualité, fluctuations prix, restrictions pour certaines nuances (éléments résiduels, azote), des matériaux alternatifs sont utilisés avec succès : fer réduit direct (FRD), fer briqueté à chaud (FBC), fonte, métal chaud.
L'utilisation du métal chaud est plus populaire là où il y a pénurie ferraille et/ou électricité ou électricité coûteuse. Source populaire : haut fourneau → métal chaud utilisable dans FAE proches HF, sinon fonte nécessaire (énergie supplémentaire fusion). Large gamme proportions métal chaud/ferraille possible : 100% ferraille à une extrémité ; FAE opérable avec 20% ferraille + 80% métal chaud. Plusieurs FAE conçus pour 80% métal chaud charge.
Combinaison charge métal chaud + ferraille améliore performance exploitation. Métal chaud : carbone et silicium dissous = sources chaleur importantes par oxydation. Chaleur oxydation ces éléments + chaleur sensible métal chaud → réduction substantielle consommation électricité sidérurgie FAE. Métal chaud exempt matériaux étrangers non-métalliques éliminés comme laitier pendant réduction fer. Attention : forte réaction dans four due carbone métal chaud. Chargement contrôlé pour gérer teneur carbone bain liquide four.
Avantages majeurs chargement métal chaud FAE
- Productivité accrue.
- Moussage laitier amélioré.
- Teneur carbone charge augmentée.
- Haute pureté, faible gangue → production nuances acier faible teneur résidus.
- Chimie connue/constante certifiée par analyse → compense fluctuations chimie larges ferraille obsolète.
Énergie chimique métal chaud délivrée efficacement par carbone contenu → fusion plus rapide, productivité accrue. Métal chaud extrêmement bénéfique pour augmenter productivité FAE et atteindre temps court coulée-à-coulée si conception four ne limite pas taux décarburation. Flexibilité choix ferraille : teneur résidus faible métal chaud → ferraille bas de gamme utilisable proportions métal chaud élevées.
Avantages similaires fonte, avec avantage supplémentaire : matériau déjà ~1300°C+. Majorité besoin énergétique FAE (fusion Fe) déjà fournie. 1 t métal chaud 1430°C fournit ~250 kWh chaleur sensible (base Fe seul). Fonte FAE : économies typiques 3,1-3,6 kWh/% fonte. Métal chaud : économies 4,8 kWh/% métal chaud. Grandes quantités métal chaud → consommation électrique ≤200 kWh/t métal chaud → bénéfique réseaux électriques faibles.
Influence métal chaud sur paramètres clés FAE
Accent récent : efficacité énergétique maximale. Matériaux charge influencent conception FAE et pratiques exploitation. Influence détaillée :
Éléments résiduels (tramp elements)
Non éliminables pendant élaboration. Quantité produit = fonction directe quantité chargée via matériaux charge. Niveaux élevés affectent coulée/laminage + qualité produit. Ajout métal chaud (unité fer propre) dans mélange charge → dilution éléments résidus acier liquide à niveaux acceptables.
Niveau azote acier
Azote = impureté indésirable (fragilisation, vieillissement déformation). Azote acier liquide = solution. Solidification acier coulée continue : azote = raison principale trous soufflure. Métal chaud (niveaux azote bas) → effet dilution + génération CO gaz dans bain par ébullition C → baisse teneur azote acier.
Élimination hydrogène
Gaz CO évolué pendant décarburation aide élimination hydrogène. Démontré : décarburation 1%/h → H2 8 ppm → 2 ppm en 10 min.
Influence productivité et paramètres exploitation
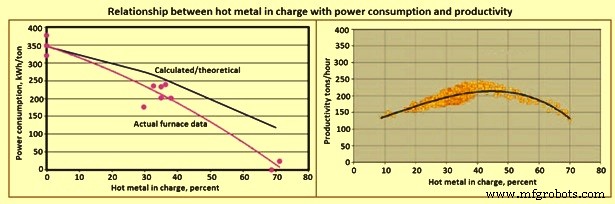
Métal chaud charge → consommation O2 plus grande → productivité FAE améliorée, temps coulée-à-coulée raccourci, rendement Fe amélioré, consommation électrique spécifique réduite. Économies : 4-8 kWh/% métal chaud charge. Figure 1 : relation productivité/consommation électrique vs % métal chaud charge.
Rôle du carbone
Sidérurgie FAE : carbone nécessaire pour réagir O2 et oxyde fer → moussage laitier. Carbone aussi pour exigence produit. Carbone chargé FAE pour réagir bain avec O2 injecté → CO + énergie chimique économie électricité. Bulles CO dans bain → faible concentration gaz dissous acier. Bulles CO aident moussage laitier (émulsion) → contiennent arc électrique, améliorent transfert énergie bain acier au lieu paroi four + rayonnement. Efficacités transfert selon conditions laitier : Tableau 1.
| Tableau 1 : Type d'arc et efficacité transfert énergie électrique | ||
|---|---|---|
| N° | Type d'arc | % efficacité énergie électrique |
| 1 | Arc libre | 26 |
| 2 | Partiellement entouré laitier moussant | 65 |
| 3 | Totalement entouré laitier moussant | 93 |
| 4 | Chauffage par résistance partiel | 97 |
| 5 | Chauffage par résistance total | 100 |
Arc totalement immergé laitier moussant = effet positif énorme transfert énergie. Pertes rayonnement réduites. Carbone total nécessaire exploitation FAE dépend : (i) teneur carbone matériaux charge, (ii) consommation O2 planifiée, (iii) niveau carbone visé à la coulée, (iv) économie rendement Fe vs coût carbone, (v) capacité système gaz échappement. Carbone ajouté FAE : charbon/coke (cendres = indésirable sidérurgie). Métal chaud : carbone 3,8-4,5% → économies coûts vs ajout carbone sources externes.
Récupération carbone charge erratique FAE → opérateurs → matériaux charge haute teneur carbone (fonte, métal chaud) pour réduire variations exploitation. Grandes quantités fonte/métal chaud → pas besoin ajout carbone charge. 1% métal chaud charge = 0,435 kg/t charge carbone (4% C métal chaud, rendement ferraille 92%). 20% métal chaud = équivalent ~9 kg/t charge carbone. Récupération carbone matériaux métalliques très élevée (90-100%). Avec récupération améliorée : 20% métal chaud remplace 10-60 kg/t charge carbone.
Caractéristiques conception
Enjeu clé FAE = capacité décarburation. Haute teneur carbone charge → temps supplémentaire décarburation. FAE ne peut utiliser taux injection O2 typiques pratique convertisseur basique (CB). Part métal chaud >40% = limite max au-dessus productivité réduite par capacité injection O2 insuffisante. Mais FAE actuels conçus pour 80% métal chaud.
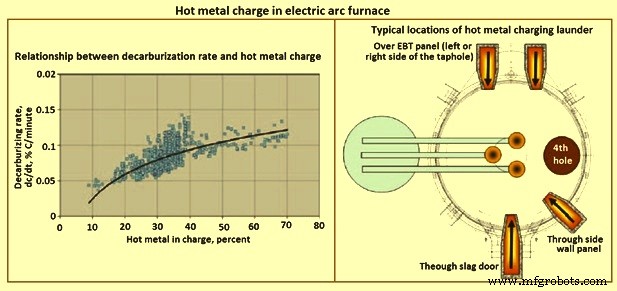
Limites injection O2 FAE standards : éclaboussures étendues, retour flamme, consommation électrodes accrue, érosion revêtement, durée vie réduite panneaux toiture/pièce centrale delta réfractaire. Taux décarburation typiques FAE standards : 0,06-0,1%. Trop haut carbone charge → temps coulée-à-coulée accru par cette limitation. Relation taux décarburation vs charge métal chaud : Figure 2.
Comparaison teneur carbone FRD/FBC
FRD/FBC (matériau charge FAE) : carbone aussi nécessaire réduire oxyde fer présent FRD/FBC → besoin carbone charge accru. Métal chaud : pas ce besoin (100% métallisation).
Teneur Si et Mn métal chaud
Métal chaud : quantités substantielles Si et Mn. Oxydation → énergie chimique → réduction consommation électrique. Oxydes acides → augmentent consommation flux (CaO, MgO) pour basicité laitier requise.
Chargement métal chaud
Chargement métal chaud FAE = proposition simple en apparence, complexe en réalité. Besoin soins : contact laitier hautement oxydé four ou ferraille froide → réactions violentes. Perte contrôle → débordement laitier/métal FAE. Réactions violentes similaires : grands gradients concentration carbone bain pendant surchauffe. Perte contrôle → débordement laitier/acier. Cas extrêmes : dommages bras électrodes éruptions violentes.
Chargement deux emplacements : par toiture ou porte laitier. Certaines usines : basculement toiture + versement dans four. Mélange très rapide métal chaud + laitier hautement oxydé FAE → parfois explosions. Recommandé : désoxydant laitier ajouté avant métal chaud. Désoxydants types : fines Si, fines Al, carbure calcium.
Points importants chargement métal chaud FAE :
- Chargement avec puissance active pour éviter pertes productivité.
- Contrôle basculement louche précis pour débits stables.
- Coulée métal chaud la plus courte possible éviter gel.
- Coulée préchauffée entre opérations coulée.
Pour utiliser avantage T° métal chaud : chargement four toiture fermée. Alternative : versement par rigole insérée côté FAE. Plus lent mais plus sûr.
Contraintes logistiques/implantation limitent liberté choix livraison louches métal chaud atelier FAE (côté chargement ou coulée). Conception FAE impose limitations supplémentaires. Position transformateur, évacuation gaz, etc. limitent espace insertion rigole → positionnement réel = compromis. Solutions types Fig 2. Rigole insérée porte laitier = mobile (chariot chargement métal chaud dédié). Autres positions : rigole fixe sur enveloppe four ou chariot chargement.
Inconvénient majeur porte laitier : versement métal chaud contre flux laitier. Parfois → élimination P médiocre. Coulée possible seulement après zone derrière porte laitier libre laitier. Position rigole paroi latérale : problème débordement métal chaud. Difficile récupération métal répandu. Tout débordement = risque tuyauteries zone voisine. Rigole balcon EBT = plus avantageuse. Présence ferraille limitée → chargement métal chaud démarrage très précoce. Débordement : récupération métal chaud fosse coulée sous four.
Opérations modernes : injection O2 plusieurs emplacements au lieu lance unique porte laitier. Condition : charge métal chaud 30-40% plus adaptée FAE. Chargement 50% utilisé avec succès certains FAE. Mais >50% → problèmes opérationnels : chaleur excessive oxydation éléments (C, Mn, Si) → surchauffe fours.
Nouvelles avancées FAE/technologie processus : élimination rapide carbone métal chaud réalisable FAE sans perte rendement ni surcharge système gaz échappé. Évolution technologie FAE : utilisation économique métal chaud passée max 50% à 80%. Utilisation pleine énergie métal chaud maintenant réalisable.
Processus de fabrication
- Impression 3D métallique : 5 applications de pointe transformant l'industrie
- Sidérurgie au four à induction : technologie de fusion électrique efficace
- Optimisation des opérations du haut fourneau avec le coke noix : efficacité et avantages économiques
- Four à arc électrique DC : technologie efficace de sidérurgie à électrode unique
- Exploitation du fer réduit direct pour une sidérurgie efficace au four à arc électrique
- La chimie derrière la sidérurgie au convertisseur à oxygène basique
- Solutions de moulage en sable premium pour applications industrielles
- Découvrez les avantages de la découpe laser métal : Précision, qualité et polyvalence
- Maîtriser les Tours à Métal : Guide Pas à Pas pour Débutants