



Redsmelt : production de fer avancée en deux étapes
Redsmelt est un nouveau procédé de réduction du fer en deux étapes : (i) pré-réduction matières ferreuses en four à sole tournante (RHF), (ii) fusion du fer pré-réduit chaud (DRI, fer réduit direct). À l'origine, un four à arc submergé (SAF) utilisé pour seconde étape. SAF remplacé par convertisseur soufflé charbon/oxygène (réacteur oxy-charbon) : « New Smelting Technology » (NST). RHF réduit pellets verts (minerai fer, fines réducteur, liants) → DRI chaud métallisé chargé NST pour fusion en métal chaud.
Points forts du procédé
- Pas de matériaux de charge préparés nécessaires.
- Pas d'énergie électrique : fusion DRI par énergie chimique.
- Productivité élevée fonderie → investissement limité.
- Utilisation pratiquement tous résidus aciérie (boues, calamines grasses) → résout problème croissant traitement déchets acier.
- Gaz sortie réacteur fusion utilisé combustible RHF, optimisation utilisation énergie globale → réduction effective conso énergie.
Usine de démonstration
Usine démo Redsmelt deux étapes réduction-fusion construite/testée Piombino (Italie) pour production métal chaud. Mise en service 2003. Deux étapes : pré-réduction RHF + fusion DRI chaud convertisseur oxy-charbon. Capacité : 65 000 t/an matières alimentation (base sèche), production métal chaud 30 000-35 000 t/an.
Objectifs technologiques
Redsmelt développé pour répondre demande croissante alternative bas coût, écologique à la route haut fourneau traditionnelle dans grandes aciéries intégrées. Usine dimensionnable 0,3-1,0 million t/an métal chaud. Deux applications principales : (i) convertir sous-produits ferreux usine en métal chaud valorisé, (ii) produire métal chaud échelle moyenne-basse (typique ~500 000 t/an) pour concept mini-mill (métal chaud = substitut ferraille).
Concept Figure 1.
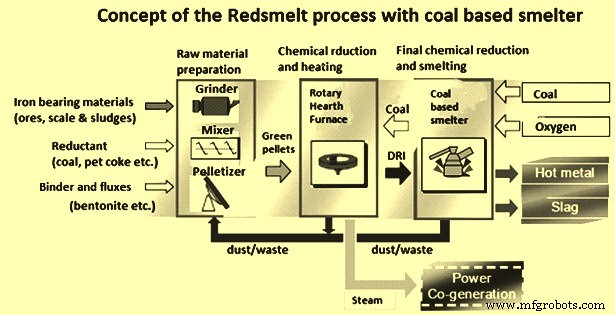
Figure 1 : Concept du procédé Redsmelt
Le procédé
Préparation matériaux
Matériaux ferreux finement broyés + réducteur carboné (charbon/coke pétrole) → pellets verts. Pelletisation : granulométrie proche optimum : 80 % <100 µm, 100 % <250 µm. Mélange humide préparé malaxeur : dosage précis + eau + faible quantité liant (bentonite). Mélange pelletisé disque + eau. Pellets verts criblés : sous-taille recyclée, produit calibré → sécheur bande métallique.
Sécheur pellets verts
Deux buts : (i) éviter problèmes collage système alimentation RHF, (ii) éviter décrepitation pellets verts RHF. Chaleur séchage = gaz sortie RHF → amélioration efficacité énergétique globale.
Four à sole tournante (RHF)
Sole annulaire tournante dans chambre four couverte toit suspendu. Parois, toit, sole = revêtement réfractaire T° jusqu'à 1450 °C. Pellets verts séchés chargés RHF par doseur vibrant → répartis couche uniforme ~20 mm (1-3 pellets) sur toute largeur sole.
Gaz fuel + air combustion introduits plusieurs brûleurs latéraux groupés 3 zones contrôle. Chaque zone : débit fuel/air contrôlé individuellement système contrôle → T° et composition gaz (CO, O₂) désirées. Zones 1-2 : air secondaire entrées séparées pour combustion CO libéré réduction. Pellets chauffés rapidement T° réduction. Temps séjour total 10-18 min sole RHF → degré métallisation final 70-90 %. Selon propriétés matières premières, production spécifique DRI 60-100 kg/m²·h.
Chaleur nécessaire = 4 sources : (i) combustion fuel auxiliaire (gaz riche CO réacteur NST), (ii) combustion CO résultant réduction oxydes fer, (iii) combustion volatils libérés réducteur (charbon), (iv) combustion fraction réducteur lui-même (burnout carbone). Utilisation ces sources = en compétition avec phénomène indésirable ré-oxydation fer. Conception RHF vise optimisation ce système gaz-dynamique complexe. Brûleurs spéciaux + entrées air pour injection air combustion secondaire → ajustement turbulence propre chaque zone/niveau. Facteur critique : contrôle température extrême précision toute surface sole → propriétés mécaniques/chimiques pellets constantes. Système brûleurs conçu pour cibles + formation NOx minimale garantie.
Pellets DRI produits évacués vis sans fin refroidi eau → goulotte → transporteur bande métallique continu (conçu transport DRI chaud) → four fusion. Transporteur métallique = matériau résistant chaleur + gaine étanche gaz. Gaz sortie RHF + sécheur → atmosphère post-combustion, dilution air, injection eau, dépoussiérage filtre manches.
Partie énergie gaz déchets RHF → séchage pellets verts. Énergie gaz déchets aussi → préchauffage air combustion + chaleur séchage matières premières. Grandes usines : énergie gaz déchets → production vapeur chaudière récupération chaleur fatale.
Four de fusion (NST)
Concept original Redsmelt : SAF pour fusion/réduction finale DRI. Démonstration Piombino : four NST pour fusion/réduction finale DRI.
Réacteur NST = réacteur vertical non basculant. Partie basse (foyer) : trou coulée siphon type mini-haut fourneau/cupola (séparation laitier/métal chaud avec écumeur). DRI chaud chargé par gravité sommet via goulotte refroidie eau, centre réacteur. Rideau air autour pointe lance minimise entraînement DRI direct flux gaz déchets. Fondants grumeaux : port alimentation séparé. Refroidissement réacteur zone laitier/interface métal-laitier : éléments cuivre spéciaux. Toit réacteur + conduit gaz déchets = parois eau (soudure tube-à-tube).
Réacteur équipé 2 niveaux lances latérales (3 lances/niveau) injection O₂ + charbon. Position/orientation lances → conditions chimiques/fluidodynamiques voulues. Système conçu pour améliorer transfert chaleur entre zone oxydante haute (post-combustion CO) et zone réductrice (réduction directe oxydes Fe + réactions endothermiques). Lances supérieures : O₂ niveau émulsion → post-combustion zone transition. Lances inférieures : O₂ + charbon bain métal chaud. Arrangement : injection gaz → turbulence laitier suffisante pour convecter énergie chaleur zone exothermique (post-combustion) vers zone endothermique (fusion) où réduction directe FeO a lieu. Charbon relativement grossier → pertes C réduites + carburation métal chaud améliorée. Métal chaud coulé fonte porcs moules sable ou machine coulée porcs selon capacité.
Sommet fonderie : toit refroidi eau → évite usure réfractaire T° élevées post-combustion. Puis conduit refroidi eau collecte/refroidit gaz déchets fonderie T° adéquate système quenching. Gaz refroidi/nettoyé SANS combustion → petit gazomètre stabilisation pression → utilisé RHF combustible brûleurs.
Système conditionnement gaz sortie
Ligne conditionnement : conduit post-combustion réfractaire, quencheur pulvérisation eau, station dilution air, filtre manches. Combinaison gaz RHF + NST système aspiration commun → conception importante surtout conduit gaz RHF.
Gaz sortie RHF ~1100 °C, pas complètement oxydé. Conduit réfractaire. Buses injection air frais après entrée gaz conduit → brûler CO, limiter T° < fusion cendres volantes. Conditions combustion complète : (i) O₂ libre >3 %, (ii) turbulence élevée, (iii) temps séjour >1 s. Buses injection air distribuées homogènement conduit → minimiser formation NOx.
Gaz sortie fonderie : T° plus élevée (~1700 °C), degré post-combustion plus bas → composés non brûlés (CO+H₂ >30 %). Conduit refroidi eau + injection air post-combustion. Paramètres combustion (temps séjour, O₂, turbulence, T°) = mêmes que traitement gaz RHF.
Gaz RHF + fonderie T° ≤950 °C → même quencheur → T° fumées ~320 °C. Buses « spill-back » → nébulisation complète gouttes eau + réduction rapide T° gaz.
Cheminée urgence avec soupape purge (auto-ouverture urgence) sommet quencheur. Air dédustage primaire RHF, primaire fonderie, secondaire → usine dédustage.
Feuille de route Redsmelt avec SAF Figure 2.
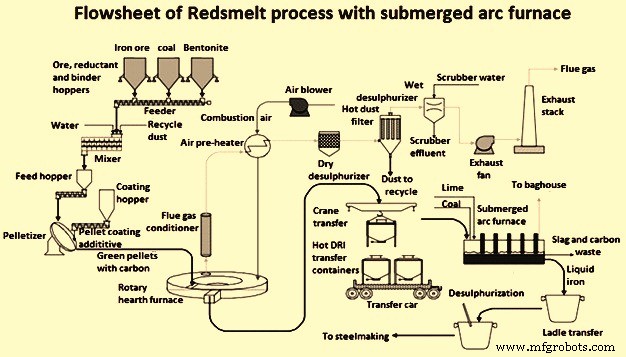
Figure 2 : Feuille de route du procédé Redsmelt avec four à arc submergé comme unité de fusion
Processus de fabrication
- Procédé FINEX : Production avancée de fer liquide à partir de fines de minerai et charbon non cokéfiable
- HIsmelt : technologie de réduction directe avancée pour la production de fer liquide
- Procédé HIsarna de production de fer : acier ultra-faible en carbone
- Technologies avancées pour améliorer l'efficacité du frittage du minerai de fer
- Optimisation de la production de fer : la chimie du haut fourneau
- FASTMET et FASTMELT : Technologies avancées de réduction du fer pour une production efficace
- CONARC : Fusion Convertisseur et Four à Arc Électrique pour une Production d'Acier Supérieure
- Laminage de l'Acier : Procédé de Fabrication de Précision Expliqué
- Laminage à chaud vs à froid : comprendre les procédés de formage des métaux