



Production d'acier efficace avec fours à induction sans noyau
Les fours à induction sans noyau (coreless) sont utilisés dans l'industrie ferreuse depuis plus de 50 ans et sont aujourd'hui l'un des moyens les plus populaires de fondre et maintenir des matériaux ferreux. La fusion par induction a connu une croissance spectaculaire dans les années 1960 (technologie fréquence réseau), puis avec l'introduction massive des alimentations moyenne fréquence dans les années 1980. La fabrication d'acier doux en four à induction a été expérimentée au début des années 1980 et a gagné en popularité quand la production de fer éponge par procédé charbon (fours rotatifs) s'est développée.
Principes de la fusion par induction
Four à induction = four de fusion électrique utilisant courant électrique pour fondre métal. Principe : source haute tension bobine primaire induit basse tension, fort courant dans métal (bobine secondaire). Chauffage par induction = transfert énergie thermique. Deux lois : (i) induction électromagnétique, (ii) effet Joule.
Four à induction sans noyau = creuset réfractaire relativement mince entouré bobine cuivre refroidie eau, alimentée par source AC unique. Bobine énergisée → champ magnétique axial fluctuant → courant dans pièces conductrices charge dans creuset. Puissance induite dépend : propriétés physiques matériau, flux le liant, forme géométrique. Selon résistivité matériau fondu, rendement conversion énergie électrique→chaleur charge = 50-85 %, mais rendement four encore réduit par pertes thermiques (rayonnement surface bain + conduction revêtement).
Fours induction moyenne fréquence (courants pour sidérurgie) : chaleur par courants de Foucault générés par champ alternatif haute fréquence. Inducteur généralement cuivre (limiter pertes électriques). Inducteur refroidi eau. Four = creuset réfractaire approprié + bobine cuivre refroidie eau. Type four : charge fondue par chaleur arc électrique. Bobine porte courant haute fréquence. Champ magnétique alternatif (courant HF) → puissants courants Foucault dans charge → chauffage très rapide.
Consommation d'énergie et pertes
Énergie électrique pour chauffer 1 t fer à 1500 °C = 396 kWh. En four, plusieurs pertes augmentent conso spécifique. Pertes : (i) thermiques, (ii) bobine four, (iii) batterie condensateurs, (iv) convertisseur, (v) transformateur côté réseau. Plus pertes élevées = rendement four plus bas. Pertes thermiques = contribution maximale. Principales pertes thermiques : (i) rayonnement sommet four, (ii) conduction revêtement réfractaire, (iii) chaleur eau refroidissement bobine, (iv) chaleur évacuée par laitier retiré.
Pendant une chauffe, four perd constamment chaleur (eau refroidissement + rayonnement enveloppe/surface métal exposé). Énergie électrique doit compenser. → Plus longue durée chauffe = plus grand inefficacité four.
Matières premières
Four à induction sans noyau = unité « fusion morte » (dead melting) : changements effectifs minimes pendant procédé. → Matières premières = rôle crucial sidérurgie.
Sélection/contrôle matières premières pour chauffe = viser propriétés mécaniques visées + composition chimique ciblée après coulée continue, sans défauts. Outre qualité acier, matières premières affectent : (i) volume laitier, (ii) durée vie revêtement réfractaire, (iii) sécurité usine/personnel. Matières premières + pratique chargement = influence considérable conso électrique spécifique + productivité four.
Paramètres importants à contrôler : (i) taille, (ii) densité apparente, (iii) composition chimique, (iv) propreté, contamination, absence rouille, calamine, sable, saletés, huiles/graisses, (v) revêtements non-métalliques. Charges densité apparente >1 t/m³ → conso énergie plus faible que charges ~0,5 t/m³.
Métalliques = part lion (technologie + économie). Principales matières premières sidérurgie four induction : (i) ferraille acier, (ii) ferraille fonte / fonte brute, (iii) fer éponge, (iv) carburant, (v) additifs. Premiers trois = métalliques.
Ferraille sale/contaminée → dépôt couche laitier sur réfractaire (niveau liquide ou juste en-dessous) → limite puissance appelée par four. Réduction diamètre interne effectif → chargement plus difficile/long → efficacité énergétique affectée.
Ferraille rouillée = plus long à fondre + moins métal par charge. Vérifier : aciers pré-revêtus (fer blanc, galvanisé) exclus → fumées métallurgiques/laitier excessifs. Chaque 1 % laitier formé à 1500 °C = perte 10 kWh/t.
Contrairement ferraille acier/fonte/fonte brute, fer éponge = (i) porosité élevée, (ii) faible densité, (iii) faible conductivité thermique, (iv) surface spécifique élevée, (v) forte teneur O₂, (vi) teneur C intermédiaire. Fer éponge = caractéristiques chimiques/physiques uniformes. Faible % éléments métalliques tramp (~0,02 %), faible teneur soufre.
Additifs = généralement ferroalliages. Vérification : conformité specs taille, classement, composition. Particulièrement : fines = source pertes élevées → variation chimie acier attendue.
Rôle carburant : éliminer O₂ fer éponge (forme FeO) + apport C bain liquide niveau désiré. Coke pétrole + anthracite = deux carburants populaires. Mais apport C via fonte brute/ferraille fonte = plus souhaitable (meilleure récupération C). Fines carburant très fines à éviter (pertes excessives). Autres carburants : coke métallurgique, carbure fer, carbure silicium métallurgique (63 % Si, 31 % C). Carbure Si : chargé avec ferraille, avantages : (i) absorption plus rapide, (ii) agit désoxydant, (iii) améliore durée vie revêtement.
Calcul précis charge-mix nécessaire (analyses matières) + pesée/métrage précis matières + additifs (carburant, additifs) = prérequis base pour minimiser temps fusion + besoins puissance + assurer composition acier liquide. Matières propres/sèches = nécessaires meilleurs résultats.
Exploitation efficace four induction = dépend principalement mise en œuvre pratiques opératoires. Étapes exploitation Figure 1.
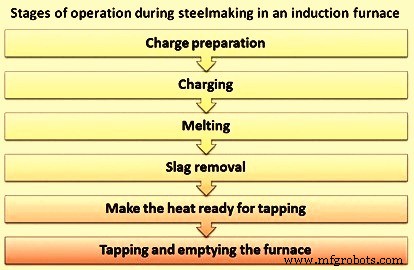
Figure 1 : Étapes d'exploitation pendant la sidérurgie en four à induction
Préparation et chargement de la charge
Conso énergie significativement augmentée par mauvaises pratiques chargement. Pire pratique : charger petite quantité, attendre fonte, puis ajouter. Meilleure pratique : charger jusqu'au sommet bobine puissance, puis compléter au fur et à mesure que charge s'affaisse.
Matières premières pesées et disposées aire exploitation près four avant démarrage chauffe. Stockées conteneurs adaptés, prêtes chargement méthode choisie. Carburant/additifs pesés précisément, manipulés soigneusement pour éviter pertes.
Taille max pièce unique métal/ferraille <0,4 × diamètre creuset → évite pontage. Chaque charge métal/ferraille ≈ 10 % volume creuset. Pas d'arêtes vives (endommagent réfractaire).
Fours sans noyau MF (moyenne fréquence) = sans talon (heel). Méthodes chargement dépendent : (i) taille four, (ii) débit four, (iii) matériaux charge.
Méthodes mécanique ou manuelle possibles, mais trois facteurs ci-dessus décident généralement. Matériaux magnétiques (ferraille acier, fonte, fonte brute, retours aciérie) : pont roulant + électroaimant → chargement direct. Fer éponge : pont roulant + électroaimant ET/OU méthodes manuelles.
Méthodes manuelles = seulement petits fours. Débit élevé ou conditions difficiles : matériaux ajoutés par bennes fond ouvrant ou chargeurs vibrants (souvent avec pesage pour charge correcte).
Four JAMAIS chargé au-delà niveau bobine (pleine capacité). Revêtement s'use → quantité matières premières doit augmenter en conséquence. Séquence chargement correcte à suivre. Ferraille légère fond + ferraille lourde sommet = protège fond revêtement dommages chargement. Chargement matière humide/mouillée = explosion → INTERDIT.
Fusion et élimination du laitier
Matériau chargé four vide jusqu'à bord supérieur bobine. Alimentation électrique enclenchée → tension induite matériau chargé → forts courants Foucault. Fort courant + résistance matériau → échauffement jusqu'à fusion.
Matériau fondu s'affaisse, four rechargeable. Fours MF : matériau pas chargé dans bain liquide, mais sur matériau encore solide.
Si fer éponge dans charge : O₂ présent sous forme FeO, réagit vigoureusement C bain liquide → améliore transfert chaleur, contact laitier/métal, homogénéité bain.
Pour lisser fusion, élimination périodique laitier requise (se solidifie sommet bain liquide, gêne fusion fer éponge). Fer éponge ajoutable directement bain liquide quand agitation accélère transfert chaleur + favorise fusion. Attention : assez de bain liquide avant ajout fer éponge.
Quel que soit mode chargement, fer éponge TOUJOURS chargé APRÈS formation initiale bain fondu (talon chaud) par fusion ferraille acier. Fusion fer éponge fortement influencée par : teneur C bain liquide + degré métallisation fer éponge. C bain réagit FeO non réduit fer éponge → dégagement CO/CO₂ bain (ébullition carbure) → élimination subséquente H₂/N₂ → acier propre. Ébullition carbure interface laitier/métal : 3FeO + 2C = 3Fe + CO + CO₂.
Teneur C bain maintenue niveau approprié pour ébullition carbure adéquate période fusion. Quantité C requise (kg) réduire FeO fer éponge : C = 1,67 [100 - %M - {(%Laitier/100) × %Fe}]. M = degré métallisation, Fe = fer dans laitier.
C (anthracite/coke pétrole) normalement ajouté toute période chargement métalliques → améliore mélange + réduit apports correction bain totalement fondu. Fours MF = agitation moins vigoureuse fréquence augmente → ajout C bain totalement fondu plus difficile.
Laitiers fours MF coreless = pas fluides, lourds, collants, souvent secs = drosses. Élimination généralement facilitée par cuillères dé-laitage à manches acier longs. Cuillères spéciales.
Si coagulants laitier utilisés pour aider élimination : usage strictement contrôlé pour éviter attaque chimique revêtement. Volume laitier réduisible par sélection matières premières propres/adaptées + fer éponge %Fe total plus élevé.
Pertes métalliques charges métalliques = dépendent taille physique/composant + qualité, mais normalement <5 %, partie notable = éclaboussures/projections dé-laitage/coulée. Récupération C = dépend taille/qualité carburant, méthode/instant ajout. Attendue 85-95 %.
Préparation chauffe, coulée et vidage four
Niveau remplissage liquide ≈ bord supérieur bobine → prélèvement échantillon + matière analyse finale ajoutée four. Matière fondue, bain porté 80-100 °C sous T° coulée.
Poche coulée prête → four écumé + porté T° coulée. Fours MF : 2-5 min nécessaires. T° liquide mesurée thermocouple plongeur. Avant coulée : petite quantité ferroalliages chargée four pour éviter ébullition pendant coulée.
Poche coulée : ferroalliages requis + carburant (si requis) mis fond poche → métal coulé.
Contrôle et automatisation du procédé
Concept moderne atelier sidérurgie = contrôle toutes fonctions pour connaissance détaillée qualité acier liquide + coûts. Avant : seulement gros ateliers avaient contrôle four. Maintenant : bas coûts ordinateurs + automates programmables (PLC) → systèmes contrôle complexité variable économiquement installables petites installations. Fonctions : (i) automatisation procédé, (ii) surveillance procédé, (iii) affichage/enregistrement informations, (iv) interface autres fours/systèmes contrôle.
Automatisation procédé
Systèmes avancés : contrôle cycle sidérurgie sélection matières premières → coulée acier liquide + interface systèmes gestion. Systèmes simples : contrôle opération sidérurgie seulement. Fonctionnement : infos poids charge, temps, puissance entrée. Poids = cellules charge ou saisie opérateur ; temps = horloge interne remise à zéro chaque chauffe. Puissance = mesures tension/courant bobine. Énergie entrée calculée + comparée valeur consigne (expérience constructeur fours similaires, modifiable opérateur). Valeur atteinte → four arrêté auto, charge fondue ~T° cible. Mesures raisonnablement précises, mais variations charge/position → énergie induite variable → T° obtenue variable entre chauffes. Étape suivante : surchauffe métal T° coulée consigne = possible seulement si T° départ connue. Garantie par mesure plongeur précise, résultat direct système ou saisie opérateur.
Entre fusion et surchauffe : métal dé-laité, échantillonné, composition ajustée specs. Si requis, système maintient T° valeur consigne + calcule niveau puissance optimal. Contrôle précis énergie fournie → évite coûts énergie élevés + T° excessive.
Autres opérations auto : (i) démarrage four froid, (ii) frittage nouveau revêtement. Données T° par thermocouples, système contrôle T° en variant puissance.
Surveillance procédé
En contrôlant sidérurgie, système surveille auxiliaires : eau, hydraulique, alimentation électrique, extraction fumées. Problème → alerte affichage opérateur. Enregistrement long terme courant bobine + tendances tension donnée → augmentation = usure revêtement. Système → indication opérateur remplacement réfractaire nécessaire.
Affichage et enregistrement informations
Système fournit infos tous niveaux opérateur→direction. Écran visualisation (VDU) : conso énergie, puissance, T°, poids métal four pendant fusion, maintien, surchauffe. Données souvent graphiques → lecture assistée. Écrans menu différentes fonctions : (i) alarmes, (ii) montage revêtement, (iii) coulée. Moniteur esclave duplique affichage hors plateforme four. Systèmes simples : LCD même données générales mais pas graphiques.
Opérateur communique système : saisie infos/réglages via claviers, stylets, écrans tactiles (selon préférence constructeur + sophistication système). Enregistrements : chauffe, poste, mois.
Interface autres fours et systèmes contrôle
Systèmes conçus contrôle plusieurs fours. Système contrôle tous fours + optimise fusion pour débit métal requis installation complète. Prend en compte limitations puissance imposées certaines périodes par contrat fournisseur électricité → optimise sidérurgie pour meilleur taux fusion.
Systèmes développés rapport/réception infos réseau contrôle niveau supérieur. Agit sur infos réseau : changement T° coulée métal, changement composition alliage, dispo matières premières, poids charge → opère fours en conséquence.
Systèmes décrits = méthode contrôle auto fusion, maintien, coulée. Démarrage four froid, contrôle cycle frittage revêtement, diagnostic continu alimentation, composants four, systèmes auxiliaires, revêtement. Défaut/panne identifié + signalé opérateur. Enregistrements complets toutes données surveillées pour contrôle gestion. Contrôle plusieurs fours + partie réseau plus large contrôle toutes fonctions atelier fusion. Systèmes plus sophistiqués = pas rentables petits ateliers. Certains systèmes rétrofitables équipements existants.
Processus de fabrication
- Comprendre les inclusions dans l'acier : causes, types et maîtrise en métallurgie secondaire
- Sidérurgie verte : révolutionner l'industrie pour une planète plus fraîche
- Sidérurgie au four à induction : technologie de fusion électrique efficace
- Four optimisé énergétique (EOF) : Technologie sidérurgique de pointe
- Optimisation des opérations du haut fourneau avec le coke noix : efficacité et avantages économiques
- Optimisation de la production d'acier : utilisation du métal chaud dans les fours à arc électrique
- Four à arc électrique DC : technologie efficace de sidérurgie à électrode unique
- Prévention des irrégularités dans l'exploitation du haut fourneau : stratégies éprouvées
- Optimisation des systèmes de refroidissement des hauts fourneaux pour une efficacité et une longévité accrues