



Four de réchauffage pour acier : Amélioration de l'efficacité du laminage à chaud
Chauffage de l'acier dans le four de réchauffage
Le four de réchauffage est un équipement important dans le processus de laminage à chaud. C'est le cœur de tout laminoir à chaud. Le réchauffage de l'acier est un processus continu. Le matériau d'acier à laminer est chargé à l'entrée du four de réchauffage. Le matériau d'acier est poussé vers l'avant sur la sole du fourneau au moyen d'une machine poussoir dont le bélier est en contact direct avec le matériau d'acier. Le matériau d'acier est préchauffé, chauffé et trempé au fur et à mesure qu'il traverse les zones de préchauffage, de chauffage et de trempe du four de réchauffage. À la fin de la zone de trempe du fourneau, le matériau d'acier est déchargé du fourneau par éjecteur pour le laminage dans le laminoir. La température du matériau d'acier chauffé au moment du déchargement dépend de plusieurs facteurs et peut varier dans la gamme de 1100 °C à 1250 °C.
La taille du four de réchauffage est normalement exprimée comme la capacité d'alimenter le laminoir avec de l'acier suffisamment chaud, en tonnes par heure. Des matériaux d'acier avec différentes compositions, dimensions et températures de chargement peuvent résider dans le fourneau simultanément.
Le four de réchauffage utilisé pour chauffer les matériaux d'acier est normalement considéré comme ayant une consommation d'énergie élevée. Il émet également une bonne quantité de polluants dans l'atmosphère car le processus utilisé pour la génération de chaleur est le processus de combustion. Le processus de réchauffage a une influence considérable sur l'économie du fonctionnement du laminoir.
Types de fours de réchauffage continus
Il y a généralement trois types de fours de réchauffage continus utilisés dans les laminoirs. Ce sont : (i) four de type poussoir, (ii) four à sole mobile, et (iii) four à poutre mobile.
Les fours de type poussoir ont certains inconvénients qui incluent : (i) dommages fréquents de la sole réfractaire, (ii) marques de patins sur le matériau d'acier chauffé, (iii) pertes d'énergie dues au refroidissement par eau des patins, (iv) structure de support pour le matériau d'acier dans les fours à tir supérieur et inférieur a un effet néfaste sur l'utilisation de l'énergie, (v) le déchargement du matériau d'acier doit être accompagné du chargement du matériau, (vi) la taille et le poids du matériau d'acier et la longueur du fourneau sont limités par le frottement et il y a possibilité d'accumulation du matériau d'acier dans le fourneau, et (vii) il n'y a pas de possibilité de chauffer le matériau d'acier des quatre côtés.
Le four de réchauffage chauffe le matériau d'acier chargé à la température de laminage pour son laminage à chaud dans le laminoir. La température de laminage est cette température qui rend la charge d'acier appropriée pour la déformation plastique dans le processus de laminage. Pour cela, l'acier doit avoir des températures où sa microstructure est dans la gamme austénitique.
L'acier à laminer est généralement sous forme de blocs, blômes ou brames. Sa forme peut être carrée, rectangulaire, plate ou ronde. Il forme le lit de charge du fourneau. Le fourneau peut être soit à tir supérieur, soit à tir supérieur et inférieur. Les brûleurs peuvent être situés au fond du fourneau, sur les côtés du fourneau, ou sur le toit du fourneau. Le four de réchauffage peut utiliser soit du combustible liquide, gazeux ou solide. Les brûleurs sont disposés de manière à obtenir une distribution uniforme de la chaleur.
La méthode de chauffage normale ou conventionnelle dans le four de réchauffage pour le chauffage du matériau d'acier à la température de laminage est de chauffer l'acier dans le fourneau qui est alimenté par des brûleurs opérant à ou légèrement au-dessus du ratio stœchiométrique du combustible utilisé. Le ratio stœchiométrique à 100 % est défini comme le ratio air/combustible qui donne une combustion parfaite du combustible et donne une atmosphère gazeuse dans le fourneau qui est composée uniquement d'azote (N₂), de dioxyde de carbone (CO₂) et de vapeur d'eau (H₂O). La combustion à un ratio air/combustible légèrement au-dessus de 100 % stœchiométrique résulte en un petit pourcentage d'oxygène (O₂) dans l'atmosphère gazeuse du fourneau. Aussi, à cause des températures élevées existant dans le fourneau, un certain pourcentage de N₂ se convertit en oxydes d'azote.
Pendant la traversée du matériau d'acier à travers le fourneau, l'énergie est transférée au matériau d'acier par convection depuis les gaz de brûleur chauds qui sont en contact direct avec le matériau d'acier et par rayonnement depuis les parois de fourneau chauffées et le toit de fourneau chauffé. Le transfert d'énergie à l'intérieur du matériau d'acier se fait par conduction. Le transfert de l'énergie thermique par rayonnement est la méthode la plus efficace de transfert d'énergie thermique. Le transfert de chaleur par rayonnement se fait à travers la surface de transfert de chaleur utile créée par le lit de matériau d'acier.
Les composants principaux d'un four de réchauffage consistent en : (i) une chambre construite en matériaux réfractaires et isolants pour retenir la chaleur aux températures de fonctionnement élevées, (ii) une sole de fourneau pour supporter et transporter l'acier, (iii) un ensemble de brûleurs qui peuvent utiliser du combustible solide, liquide ou gazeux pour élever et maintenir la température dans la chambre, (iv) un système pour l'élimination des gaz d'échappement de combustion de la chambre, et (v) des systèmes pour l'introduction et l'élimination du matériau d'acier de la chambre du fourneau.
Comme indiqué précédemment, le fourneau est fondamentalement divisé en trois zones : (i) zone de préchauffage, (ii) zone de chauffage, et (iii) zone de trempe. Dans la zone de préchauffage, le matériau d'acier chargé est préchauffé. Le rôle de la zone de préchauffage est d'augmenter la température du matériau d'acier progressivement. Le chauffage lent de la surface de l'acier initialement est nécessaire pour le contrôle des contraintes thermiques dans le matériau d'acier. Dans la zone de chauffage, la température de surface du matériau d'acier est élevée rapidement. La majorité de l'absorption de chaleur par le matériau d'acier est accomplie dans cette zone. Dans la zone de trempe, la température interne du matériau d'acier est contrôlée de manière à avoir, autant que possible, une température uniforme à travers la section transversale du matériau d'acier. La température de cette zone est progressivement augmentée de manière à avoir la température de déchargement cible ou désirée pour le matériau d'acier.
Dans le four de réchauffage, la majeure partie du chauffage a lieu dans la zone de chauffage. L'uniformité de température jusqu'aux limites désirées entre le cœur et la surface du matériau d'acier est atteinte dans la zone de trempe. Les gaz de fumée se déplacent dans une direction opposée à celle du matériau d'acier et assurent ainsi une récupération considérable de chaleur perdue par convection dans la zone de préchauffage. La zone de préchauffage est aussi parfois appelée zone de récupération. La vitesse et le temps de rétention des gaz d'échappement dans le fourneau sont importants pour le transfert efficace de leur chaleur sensible au matériau d'acier.
Exigences d'efficacité énergétique du four de réchauffage
Le four de réchauffage doit être hautement efficient en combustible. Il doit avoir : (i) un profil de toit approprié, (ii) une distribution de chaleur zonale efficace, (iii) une longueur optimale de la zone de préchauffage pour le transfert de chaleur de récupération, (iv) un emplacement approprié des brûleurs, (v) un emplacement approprié du port de sortie pour les gaz d'échappement, (vi) libération de chaleur suffisante dans la chambre du fourneau pour chauffer le matériau d'acier et surmonter toutes les pertes de chaleur, (vii) transfert efficace de la partie disponible de la chaleur depuis les gaz de fourneau vers la surface du matériau d'acier chauffé, (viii) isolation appropriée pour avoir une température de peau de fourneau minimale, (ix) contrôle efficace de la pression de la chambre du fourneau pour éliminer l'infiltration d'air d'atmosphère, (x) instrumentations nécessaires pour le contrôle des paramètres importants du fourneau, (xi) équipements pour la récupération de chaleur perdue, et (xii) équipement pour le contrôle des émissions.
Les exigences opérationnelles de base des fours de réchauffage incluent : (i) atteindre la température minimale désirée nécessaire pour le laminage de l'acier de manière constante, (ii) minimiser la différence de température entre la surface, le cœur, et le long de la longueur du matériau d'acier à un niveau désiré de 15 °C à 25 °C, (iii) minimiser les points froids aussi connus comme marques de patins dans la charge d'acier, (iv) éviter la surchauffe et la combustion de l'acier, (v) minimiser la formation d'écailles, (vi) minimiser la décarburation à la surface de l'acier, (vii) éviter les contraintes thermiques et fissures dans le matériau de charge, (viii) éliminer les rayures sur la surface inférieure du matériau d'acier, (ix) avoir une faible consommation d'énergie et des pertes de chaleur minimales du fourneau, (x) avoir une récupération maximale de la chaleur sensible des gaz d'échappement, (xi) avoir de faibles émissions générées par la combustion, et (xii) avoir un système de contrôle fonctionnel simple et facile.
Efficacité thermique du four de réchauffage
L'efficacité thermique du four de réchauffage est définie comme l'augmentation du contenu thermique de la charge d'acier, lors du chauffage de la température initiale à la température de laminage, divisée par l'énergie fournie par le combustible qui inclut à la fois l'énergie latente ainsi que la chaleur sensible.
Le four de réchauffage consomme environ 70 % à 80 % de la consommation totale d'énergie d'un laminoir ayant un four de réchauffage de type poussoir continu. Le four de type poussoir souffre du problème perennial de faible efficacité. L'efficacité thermique de ce type de fourneau est normalement dans la gamme d'environ 20 % à 30 % car beaucoup de chaleur est perdue. La perte de chaleur dans le fourneau est due à plusieurs raisons qui incluent : (i) chaleur stockée dans les structures du fourneau, (ii) perte de chaleur depuis le mur extérieur et les structures du fourneau, (iii) chaleur emportée par les outils, instruments et équipements, (iv) chaleur requise pour chauffer l'infiltration d'air froid dans le fourneau, (v) chaleur emportée par l'air en excès utilisé pour la combustion dans le fourneau, (vi) perte de chaleur dans les gaz d'échappement, (vii) pertes de chaleur dues aux fuites, et (viii) perte de chaleur vers l'eau de refroidissement utilisée pour le refroidissement des patins. La plus grande source de perte de chaleur est à travers les gaz d'échappement sortant du fourneau. Plus la température du fourneau est élevée, plus la perte par les gaz d'échappement est grande. Le diagramme de bilan thermique typique d'un four de réchauffage de type poussoir est à la Fig. 1.
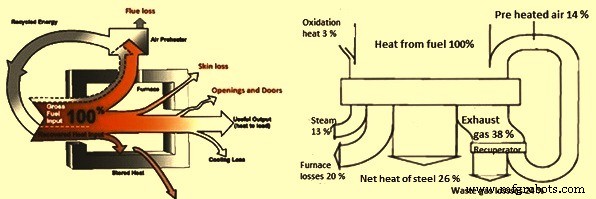
Fig. 1 Diagramme de bilan thermique typique d'un four de type poussoir
Chauffage de l'acier et pratiques opérationnelles
Le chauffage du matériau d'acier dans le four de réchauffage est influencé par les pratiques opérationnelles. Une bonne pratique opérationnelle a un meilleur contrôle sur la formation d'écailles, la consommation de combustible et la qualité du chauffage. Elle a également un impact sur la productivité du fourneau. Les facteurs influençant la pratique opérationnelle incluent : (i) couverture de la sole, (ii) température de déchargement du matériau d'acier, (iii) uniformité de température le long de la longueur et de la section transversale du matériau d'acier, (iv) contrôle de la combustion du combustible, (v) contrôle de l'infiltration d'air en excès dans le fourneau en contrôlant l'O₂ dans le gaz d'échappement, (vi) contrôle de la pression du fourneau, et (vii) récupération de chaleur perdue.
Le contrôle de la combustion optimise la chaleur sensible absorbée par le matériau d'acier. L'utilisation efficace du combustible contrôle le flux de gaz d'échappement dans l'atmosphère du fourneau. La consommation spécifique de combustible dans le fourneau est influencée par : (i) pouvoir calorifique (PC) du combustible, (ii) air en excès dans l'atmosphère du fourneau, (iii) température de préchauffage de l'air de combustion, (iv) températures des zones de tir, (v) température du matériau d'acier à l'entrée du fourneau, (vi) couverture de la sole par le matériau d'acier, (vii) température de déchargement du matériau d'acier, (viii) pertes de chaleur du fourneau, et (ix) arrêts du laminoir.
Dans le cas d'un four de réchauffage au charbon, outre le PC du charbon, d'autres facteurs importants incluent : (i) teneur en cendres, humidité et matières volatiles du charbon, (ii) constance de la fraction de taille pendant le pulvérisation, (iii) mélange uniforme du charbon pulvérisé avec le milieu de transport (air de combustion), et (iv) taux d'alimentation régulier du charbon pulvérisé au brûleur. Le charbon pulvérisé est normalement transporté en suspension dans l'air. La méthode de transport en phase diluée est utilisée. Cette méthode utilise normalement l'air de transport comme air primaire dans le brûleur. Dans ce cas, les exigences de transport déterminent généralement le débit d'air primaire. Cela implique que la vitesse de décharge de l'air primaire à la buse du brûleur est la seule variable qui peut être utilisée pour optimiser l'élan et donc la combustion.
La vitesse de l'air doit être suffisante pour maintenir le charbon en suspension, mais pas trop élevée car cela causerait une usure rapide et une perte de charge excessive. La vitesse de transport minimale recommandée est de 22 m/s avec un optimum de 25 m/s et un minimum absolu de 19-20 m/s. À vitesse plus basse, le charbon peut tomber et s'accumuler dans des zones mortes donnant lieu à un risque sévère d'incendie et d'explosion puisque le charbon accumulé est sujet à l'inflammation spontanée.
Le charbon pulvérisé n'est normalement pas uniformément réparti dans l'air de transport dans le tuyau. Souvent, une répartition impropre sévère du charbon se produit, connue sous le nom de « roping ». Ce n'est pas prévisible mais tend à devenir plus sévère plus il y a de coudes dans le système et plus le parcours du tuyau est long. Le roping est difficile à détecter et quantifier mais affecte négativement la performance du brûleur par rapport au motif de flamme et au profil de libération de chaleur.
Les gaz d'échappement du four de réchauffage quittent le fourneau à une température plus élevée que la température du matériau d'acier dans le fourneau. La chaleur sensible dans les gaz d'échappement en quittant le fourneau peut emporter environ 35 % à 55 % de l'apport de chaleur au fourneau. Plus le quantum d'air en excès et la température du gaz d'échappement sont élevés, plus la sortie de chaleur du fourneau est élevée. Par conséquent, la récupération de chaleur perdue joue un rôle très important dans la détermination de l'efficacité énergétique du four de réchauffage. Une des méthodes importantes de recyclage de la chaleur sensible des gaz d'échappement vers le fourneau consiste en le préchauffage de l'air de combustion dans un récupérateur de chaleur perdue.
La récupération de chaleur perdue a généralement des avantages directs et indirects. Les avantages directs incluent : (i) amélioration de l'efficacité du système de chauffage avec réduction de la consommation spécifique de combustible, (ii) température plus basse du gaz d'échappement quittant la cheminée, (iii) température de flamme plus élevée grâce à l'air de combustion préchauffé, (iv) chauffage plus rapide du matériau d'acier dans le fourneau, et (v) productivité accrue du fourneau. Les avantages indirects incluent : (i) réduction de la pollution de l'air, et (ii) réduction des tailles d'équipements qui à leur tour réduisent également l'énergie nécessaire pour faire fonctionner ces équipements.
Une fois qu'une pièce de charge d'acier est envoyée dans le four de réchauffage, elle procède de l'entrée, zone de préchauffage, zone de chauffage, zone de trempe et à la sortie, séquentiellement. Au cours de son parcours, la température de surface de l'acier, qui est contrôlée par la courbe de chauffage, avec le temps et le temps de rétention de l'acier dans le fourneau déterminent l'uniformité de température. De plus, la courbe de chauffage et le temps de rétention affectent la consommation d'énergie ou de combustible. La distribution de la température de surface est principalement régie par le rayonnement et partiellement par le transfert de chaleur convectif et conductif. Avec l'hypothèse d'équilibre thermique à la surface de l'acier, la courbe de chauffage typique (ou la température de surface de l'acier) peut être représentée par une fonction arc-tangente. La distribution de la température de surface (Ts) avec la position de l'acier (z) est tracée à la Fig. 2, dans laquelle la courbe a été non-dimensionalisée et normalisée en termes de température de chargement (Tc), température de déchargement (Td) et longueur du fourneau (L).
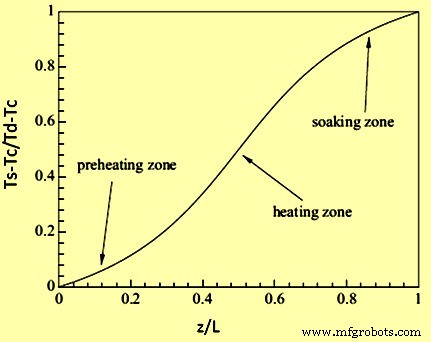
Fig. 2 Courbe arc-tangente typique utilisée pour le chauffage de l'acier dans un four de réchauffage
Facteurs affectant l'efficacité de chauffage
Les facteurs qui contribuent à la faible efficacité thermique du four de réchauffage incluent : (i) la capacité du fourneau non adaptée à la capacité du laminoir, (ii) équipement inapproprié utilisé pour la combustion, (iii) non-présence de récupérateurs ou récupérateurs avec capacité inadéquate ou récupérateur inefficace, (iv) non-présence ou by-pass du système de contrôle ratio air/combustible, (v) non-présence de contrôle automatique de température et de contrôle de pression du fourneau, (vi) maintenance et opération impropres du fourneau et du système de combustion, (vii) stockage de chaleur dans la structure du fourneau, (viii) pertes depuis les murs extérieurs ou la structure du fourneau, (ix) chaleur transportée hors du fourneau par les convoyeurs de charge, fixations, plateaux, etc., (x) pertes de rayonnement depuis les ouvertures, parties chaudes exposées, etc., (xi) chaleur emportée par l'infiltration d'air froid dans le fourneau, et (xii) chaleur emportée par l'air en excès utilisé dans les brûleurs.
Processus de fabrication
- Laine d'acier : Histoire, production et sécurité
- Tuyaux en acier : Types, histoire et fabrication moderne
- L'art des ciseaux : des lames à ressort antiques aux outils de précision modernes
- L'évolution des baignoires : des bains antiques à la fabrication moderne
- Zinc : propriétés, applications et processus de production
- Acier inoxydable : propriétés, fabrication et applications futures
- Fours de réchauffage : types, fonctions et applications industrielles
- Le rôle de l'azote dans les performances de l'acier
- Four à arc électrique DC : technologie efficace de sidérurgie à électrode unique