



Optimisation du laminage de l'acier dans les laminoirs de petite et moyenne taille
Laminage de l'acier dans les laminoirs de petite et moyenne taille
Le laminage de l'acier consiste à faire passer le matériau, généralement appelé brin laminé, entre deux cylindres entraînés à la même vitesse périphérique en sens inverse (c.-à-d. un dans le sens horaire et le second dans le sens anti-horaire) et espacés de sorte que la distance entre eux soit légèrement inférieure à l'épaisseur de la section d'acier y entrant. Dans ces conditions, les cylindres saisissent le matériau et le livrent réduit en épaisseur, augmenté en longueur et probablement légèrement augmenté en largeur. C'est l'un des procédés les plus largement utilisés parmi tous les procédés de formage des métaux, en raison de sa productivité plus élevée, du contrôle précis du produit laminé et du coût d'exploitation inférieur. Le laminage permet de produire un produit ayant une section transversale constante sur toute sa longueur. De nombreuses formes et sections sont possibles à laminer par le procédé de laminage de l'acier.
Le laminage de l'acier est un procédé de formage des métaux utilisé pour la déformation plastique de l'acier. La déformation plastique est causée par les forces de compression appliquées à travers les cylindres rotatifs. Des contraintes de compression élevées résultent du frottement entre les cylindres et la surface du matériau d'acier. Le matériau d'acier se comprime entre le paire de cylindres montés dans une cage de laminage, ce qui entraîne la réduction de l'épaisseur de l'acier laminé et l'augmentation de sa longueur.
Les sections d'acier sont généralement laminées en plusieurs passes, dont le nombre est déterminé par le rapport entre la matière d'entrée initiale et la section transversale finale du produit fini. La surface de section transversale est réduite à chaque passe et la forme et la taille du brin laminé s'approchent progressivement du profil désiré.
Laminage à chaud et qualité dimensionnelle
La plupart du temps, le laminage est effectué à haute température, ce qui est appelé laminage à chaud, en raison de la nécessité de grandes déformations. Le laminage à chaud produit un produit laminé qui est normalement exempt de contraintes résiduelles. Cependant, la formation d'écailles est un problème majeur pendant le laminage à chaud, ce qui rend difficile le maintien de la précision dimensionnelle.
La qualité dimensionnelle finale du produit laminé est déterminée par les cages de laminage dans le laminoir de finition. La précision dimensionnelle du produit final dépend de nombreux facteurs, notamment les dimensions initiales du brin, la séquence de passes de laminage, la température, la microstructure, la qualité de surface des cylindres, la rigidité des cylindres et des cages, et les conditions de frottement brin/cylindre.
Un laminoir est l'endroit où le laminage de l'acier est effectué. Il se compose d'une ou plusieurs cages de laminage ainsi que de certains équipements auxiliaires où sont effectuées les opérations auxiliaires associées au laminage des aciers. Le laminage de l'acier dans les laminoirs de petite et moyenne taille est généralement effectué dans des laminoirs à disposition transversale (cross-country).
Laminoirs à disposition transversale (Cross-country)
Le laminoir est appelé laminoir à disposition transversale en raison de la disposition des cages de laminage. Dans ces laminoirs, les axes des cages de laminage sont parallèles entre eux et le matériau laminé est déplacé perpendiculairement aux directions de laminage. Des tables de transfert et de glissement sont utilisées dans ces laminoirs pour inverser le sens de déplacement de la pièce et la convoyer d'un jeu de cage de laminage à l'autre. Une des caractéristiques des laminoirs transversaux est que les pièces doivent être assez courtes pour qu'une pièce puisse quitter une cage de laminage avant qu'une autre ne lui soit transférée.
Dans un sens plus large, un laminoir se compose d'un jeu de cages de laminage ainsi que d'une série d'équipements qui effectuent à la fois le laminage et les opérations auxiliaires. Le matériau d'acier à laminer est transporté du stock vers le four de réchauffage où il est chauffé aux températures de laminage. Les différentes opérations effectuées dans un laminoir consistent en : (i) laminage du matériau d'acier chauffé dans le laminoir, (ii) transfert du matériau en cours de laminage d'une cage de laminage à une autre, (iii) retournement ou torsion et cisaillement du matériau dans le cas de certains laminoirs, (iv) transport du produit d'acier après laminage, (v) refroidissement du matériau laminé sur lit de refroidissement dans certains laminoirs, (vi) coupe, marquage ou estampillage du produit laminé, et (vii) rognage, emballage, et convoyage vers le stock de produit fini. La fiche de processus du laminage dans les laminoirs de petite et moyenne taille est montrée à la Fig. 1.
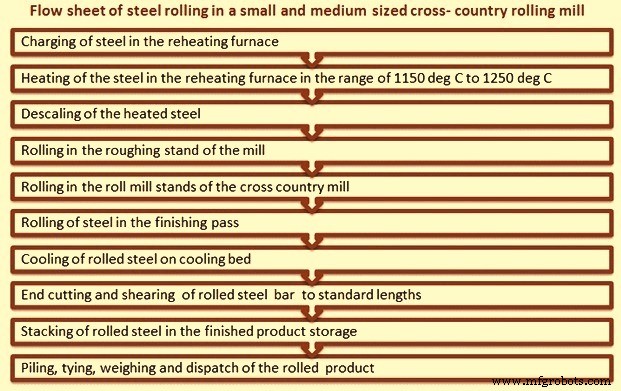
Fig. 1 Fiche de processus de laminage dans les laminoirs transversaux
La disposition de type transversal est utilisée pour les laminoirs ayant de faibles capacités. Cette disposition est généralement adoptée en raison de l'espace limité disponible pour le laminoir. La disposition de type transversal limite la longueur maximale du produit d'acier qui peut être laminé depuis le laminoir.
Les laminoirs transversaux sont des laminoirs à chaud normalement utilisés pour laminer des produits en acier profilés tels que ronds, carrés, plats, ou sections, etc. Les produits en acier profilés sont généralement connus sous un nom commun qui est les « produits longs ».
Un laminoir de type transversal se compose de plusieurs cages de laminage disposées de telle sorte que la pièce ne se trouve jamais dans plus d'une cage de laminage à la fois. Comme les cages de laminage sont situées côte à côte, la pièce est transférée latéralement vers les morsures des différentes cages. Dans de nombreux laminoirs transversaux, le laminage de la pièce se fait dans les deux sens. Dans de tels laminoirs, comme la direction de laminage est changée après chaque passe, cela a un effet positif sur la qualité du produit laminé.
À chaque passe, il y a une réduction de section et une augmentation correspondante de la longueur. Cela signifie qu'il doit y avoir des installations disponibles pour prendre la plus longue pièce d'acier à chaque cage et naturellement cela s'applique aux deux côtés du laminoir.
Il y a des limitations à la réduction maximale qu'il est possible d'atteindre dans un laminoir transversal utilisant un seul entraînement, surtout lorsqu'il est conçu de sorte qu'il y a plus d'une pièce de matériau d'acier laminée dans le laminoir en même temps. Par conséquent, la taille de la matière d'entrée d'acier est normalement assez petite. De plus, dans de tels laminoirs, les cages à deux cylindres peuvent être réglées de manière que le cylindre supérieur de la première cage corresponde en hauteur au cylindre inférieur de la deuxième cage et ainsi de suite, permettant à la pièce d'être traitée alternativement en avant et en arrière le long de la ligne de cages. S'il y a une combinaison de cages à deux et trois cylindres dans le même assemblage transversal, le cylindre central de la cage à trois cylindres correspond au cylindre entraîné de l'unité à deux cylindres associée.
Une disposition alternative consiste à faire précéder les cages transversales par une seule cage de dégrossissage dans laquelle seul un nombre impair de passes (disons 3 à 5) est effectué et ensuite l'acier peut être passé dans les cages transversales. Cette disposition peut également être utilisée pour laminer une matière d'entrée de section transversale plus grande.
Dans les laminoirs transversaux, comme dans tout autre laminoir à chaud, le laminage est effectué au-dessus de la température de recristallisation du matériau d'acier. Pendant le laminage dans ces laminoirs, les grains, qui se déforment pendant le processus de laminage, recristallisent, maintiennent une microstructure équiaxe et empêchent le matériau d'acier de s'écrouir. Dans ce type de laminage, le produit d'acier laminé à chaud a très peu de directivité dans les propriétés mécaniques et les contraintes résiduelles induites par la déformation.
Les produits longs sont normalement laminés en plusieurs passes, dont les nombres sont déterminés par le rapport de la section transversale de la matière d'entrée initiale d'acier et de la section transversale finale du produit fini. La surface de section transversale est réduite à chaque passe de laminage et la forme et la taille du matériau d'acier laminé s'approchent progressivement du profil désiré.
Les cages de laminage utilisées dans un laminoir transversal sont soit des cages à deux cylindres, soit des cages à trois cylindres. Les laminoirs transversaux sont normalement composés de plusieurs cages à deux cylindres ou trois cylindres, ou d'une combinaison des deux.
Cages à deux cylindres
Une cage à deux cylindres a deux cylindres. Celui qui est en haut est connu comme cylindre supérieur tandis que l'autre est connu comme cylindre inférieur. Dans les laminoirs à cages à deux cylindres, le laminage se fait seulement dans un sens. En cas de laminage en sens inverse, le laminoir doit être réversible. Si le laminoir n'est pas réversible, alors une cage à deux cylindres de type « pullover » est utilisée. Dans ce cas, le matériau d'acier après laminage dans une passe est transféré du côté d'alimentation généralement par-dessus le haut des cylindres pour un laminage supplémentaire dans la passe suivante.
Cages à trois cylindres
Dans une cage à trois cylindres, il y a trois cylindres consistant en cylindre supérieur, cylindre central, et cylindre inférieur. Le matériau d'acier est alimenté dans un sens à travers deux des cylindres et ensuite inversé à travers l'autre paire. Le cylindre central est commun à chaque alimentation. Les cages à trois cylindres sont utilisées pour inverser la direction de la barre d'acier laminée sans inverser la direction de rotation du moteur et du réducteur. Un espace (entre le cylindre inférieur et central) prend la barre dans un sens tandis que l'autre espace (entre le supérieur et central) prend la barre dans l'autre sens. Pour déplacer la barre de l'élévation de l'espace inférieur à l'espace supérieur, une table basculante peut être utilisée. D'autres méthodes de déplacement de la barre sont également utilisées, telles qu'une table élévatrice qui monte et descend toute la table.
Dans les cages à deux cylindres, soit l'un des cylindres (supérieur ou inférieur) ou les deux cylindres sont entraînés. Dans le cas des cages à trois cylindres, soit un ou deux cylindres sont entraînés tandis que les cylindres restants tournent par frottement. Dans le cas de deux cylindres entraînés dans une cage à trois cylindres, généralement les cylindres supérieur et inférieur sont entraînés, tandis que le cylindre central est entraîné par frottement.
Couple et puissance
Le couple et la puissance sont les deux composants importants du laminage. Le couple est la mesure de la force appliquée aux cylindres pour produire un mouvement de rotation tandis que la puissance est appliquée à un laminoir en appliquant un couple aux cylindres et par moyen de la tension de la pièce. Dans un laminoir, la puissance est dépensée principalement de quatre façons : (i) l'énergie nécessaire pour déformer l'acier, (ii) l'énergie nécessaire pour surmonter la force de frottement, (iii) la puissance perdue dans les pignons et le système de transmission de puissance, et (iv) les pertes électriques dans les divers moteurs.
Généralement, un seul entraînement est utilisé dans un laminoir de petite et moyenne taille avec disposition transversale pour toutes les cages de laminage. En cas de cage de dégrossissage en amont, la cage de dégrossissage peut avoir un entraînement séparé. L'entraînement se compose de : (i) moteur électrique de capacité suffisante, (ii) courroies d'entraînement, (iii) volant d'inertie, (iv) jeu d'engrenages, (v) pied de pignon et (vi) accouplements. Généralement, des moteurs à courant alternatif (CA) sont utilisés dans ces laminoirs car le contrôle de vitesse n'est pas un problème important pour de tels laminoirs.
Cylindres
Les cylindres sont normalement les principaux consommables très coûteux dans un laminoir. Les cylindres sont utilisés pour laminer l'acier dans le laminoir et leur performance dépend de nombreux facteurs, notamment les matériaux utilisés et les charges auxquelles ils sont soumis pendant le service. La conception du cylindre est influencée par les limitations appliquées par la charge de laminage, la résistance du cylindre et le couple disponible pour le laminage. Le matériau des cylindres doit être capable de supporter des charges qui déforment plastiquement le brin laminé sans être lui-même déformé plastiquement.
Que des cylindres en fer ou en acier doivent être utilisés dans une cage de laminage particulière dépend du service spécifique qu'ils doivent effectuer. Les cylindres en fer peuvent être des cylindres en fonte grise, cylindres en fer allié, trempe claire ou trempe définie, cylindres composites ou duplex, trempe indéfinie, ou cylindres en fonte à graphite sphéroïdal, tandis que les cylindres en acier peuvent être des cylindres en acier moulé ou en acier forgé. Les propriétés importantes à considérer pour la sélection des cylindres incluent la ténacité, la résistance à la fissuration thermique, au chargement par choc, ou à l'usure dure. La sélection de tout cylindre particulier dépend de questions telles que les exigences de production, le coût initial, et les qualités spécifiques requises, etc. Une collaboration étroite avec le fabricant de cylindres est souhaitable pour s'assurer que ces exigences sont satisfaites autant que possible.
Conception des passes de laminage
Les produits profilés sont laminés entre cylindres rainurés. Les rainures sont taillées par une machine à tourner les cylindres sur les cylindres accouplés. Ces rainures forment des passes à travers lesquelles le matériau d'acier est passé pour obtenir la section transversale visée. Avant d'obtenir la forme finale, le matériau d'acier laminé passe par de nombreuses passes. Les passes de laminage sont classées en : (i) passe de dégrossissage, ou passe de débourbage, (ii) passe d'approche, et (iii) passe de finition. Les passes de dégrossissage sont destinées à réduire la surface de section transversale. Les passes d'approche amènent progressivement la section transversale près de la forme finale tandis que la passe de finition donne au matériau d'acier sa section transversale finale ou requise.
Le laminage est effectué entre cylindres rainurés. Deux rainures opposées dans les cylindres collaborants forment une passe, qui correspond à la forme de section transversale de la pièce attendue après la passe. Après chaque passe, la section transversale diminue et sa forme se rapproche de la forme du produit final. Le développement des formes de passes subséquentes et leur emplacement correct sur les cylindres est appelé la conception des passes de laminage.
Les cylindres doivent effectuer le travail lourd de réduction de la section transversale de l'acier laminé. Les cylindres doivent subir toutes sortes de contraintes, charges du laminage normal et anormal et qui changent avec l'usure du cylindre pendant une campagne de laminage. De plus, les cylindres sont censés ne pas se briser, s'écailler, ou s'user. Ils sont également censés donner une excellente performance sans causer de problèmes. Sous les conditions de laminage, la zone de contact du cylindre qui entre en contact avec l'acier subit de l'usure, tandis que les autres parties du corps du cylindre et des cols de cylindres ne subissent pas de déformation plastique ou de fatigue mais sont sous de fortes charges. Dans le passé récent, la technologie de laminage s'est beaucoup améliorée et modifiée mais les cylindres sont toujours restés la partie critique des laminoirs.
Les cylindres sont les outils du laminoir et sont le consommable le plus coûteux dans un laminoir. La façon dont les cylindres sont utilisés pour exécuter leur devoir de déformer l'acier est dans de nombreux cas largement déterminée par la conception des passes de laminage. Le but de la conception des passes de laminage est : (i) production du profil correct dans les limites de tolérance avec une bonne finition de surface (exempte de défauts de surface), (ii) productivité maximale au coût le plus bas, (iii) usure minimale des cylindres, (iv) travail facile, et (v) utilisation optimale de l'énergie.
La précision et la vitesse de travail et la durée de vie des cylindres sont toutes liées à la conception des passes de laminage et au choix du matériau du cylindre. La séquence de laminage d'une conception de passe de laminage est soumise aux limitations appliquées par la charge de laminage, la résistance du cylindre et le couple disponible pour le laminage. La conception des passes de laminage doit également assurer que les dimensions physiques et le matériau du cylindre sont capables de supporter les charges les plus lourdes survenant pendant la séquence de laminage.
Le matériau du cylindre est important car il doit être capable de supporter des charges qui déforment plastiquement le brin laminé sans être lui-même déformé plastiquement. Dans le laminage de l'acier à chaud, ce n'est pas un problème difficile et les cylindres en fer ou en acier sont appropriés s'ils sont opérés à une température considérablement plus basse que celle du brin laminé. Le choix du matériau du cylindre, fonte ou acier (moulé ou forgé), dépend du service spécifique que les cylindres doivent effectuer et des propriétés importantes telles que la ténacité de surface, la résistance à la fissuration thermique ou au chargement par choc ou les propriétés de résistance à l'usure dure. La sélection de tout cylindre particulier dépend des exigences de production, du coût initial, et des qualités spécifiques requises.
Le matériau du cylindre est important pour estimer les charges que les cylindres doivent supporter. De plus, il suggère quelle taille de laminoir est la plus appropriée pour des gammes de produits données afin d'assurer un rendement raisonnable dans le travail du laminoir. Peut-être l'un des facteurs les plus importants où la durée de vie du cylindre est concernée est les propriétés d'usure du matériau du cylindre.
Roulements de cylindres
Les cylindres pour leur rotation en douceur ainsi que pour la résistance à différentes forces ont besoin de « roulements ». Les roulements de cylindres doivent répondre au besoin de base du laminoir qui est le laminage en douceur des produits d'acier. Ce sont des dispositifs réducteurs de frottement qui fournissent un support aux cylindres pour un laminage efficace avec un minimum de perte d'énergie. Les roulements doivent être conçus pour supporter de fortes charges de laminage, des chocs lourds, des vitesses variables, et des températures élevées. En plus de cela, les roulements doivent également être conçus pour endurer l'intrusion d'écailles, de saleté et d'eau. Ils jouent un rôle important dans la réduction de la consommation d'énergie et l'amélioration de la condition de laminage.
Les roulements de cylindres, dans lesquels les cylindres dans les cages de laminage sont supportés, sont soumis à de fortes charges. Les charges spécifiques sont également élevées. Afin que les roulements puissent supporter de manière fiable les forces de laminage, ils doivent avoir une haute capacité de charge. D'autre part, l'espace de montage disponible pour ces roulements est restreint, surtout par rapport à la hauteur de section des roulements.
Les roulements de laminoir sont dimensionnés pour résister à la force de séparation aux vitesses de rotation nominales. Le type et le style de roulement déterminent la capacité de la cage de laminoir. Les roulements à glissement (métal blanc ou fibre) ou les roulements à rouleaux sont les roulements les plus couramment utilisés dans les laminoirs à produits longs de petite et moyenne taille.
Refroidissement des cylindres
Pendant le laminage à chaud de l'acier, la chaleur est transférée aux cylindres. Si elle n'est pas refroidie, l'accumulation de chaleur cause une augmentation de la température du cylindre à une température égale à celle du brin laminé. À ce stade, le cylindre subirait également une déformation plastique. Pour enlever la chaleur du cylindre, de l'eau de refroidissement est appliquée. L'application de l'eau de refroidissement doit être contrôlée pour que l'eau ne tombe pas sur le brin laminé au point d'entrée aux cylindres. Si cela arrive, cela ne fait que refroidir le brin laminé, créer des poches de vapeur entre le cylindre et le brin laminé, et gaspiller l'eau qui pourrait être mieux utilisée de l'autre côté du cylindre. Pour minimiser l'usure du cylindre, l'eau de refroidissement du cylindre doit être appliquée aussi près que possible du point où le brin laminé quitte le cylindre.
Équipements de guidage
Dans les laminoirs à chaud pour produits longs, les équipements de guidage guident le brin laminé à l'entrée et à la sortie de la passe de laminage afin d'assurer un laminage en douceur du brin. Les équipements de guidage doivent être robustes, précis et stables. Les équipements de guidage du laminoir jouent un rôle majeur dans l'assurance de la qualité de surface du produit laminé. Les guides doivent être conçus pour la grande variété de tailles et de formes de brins normalement rencontrées dans le laminage de produits longs.
Les équipements de guidage sont généralement classés de trois manières : (i) position par rapport à la cage de travail (ex. guide d'entrée et guide de sortie, etc.), (ii) méthode de construction, et (iii) type de frottement entre le brin laminé et l'élément de travail de l'équipement de guidage (ex. glissement ou roulement, etc.).
Les laminoirs transversaux de petite et moyenne taille utilisent normalement des guides d'entrée et de sortie de type glissement, aussi appelés guides statiques. La conception de ces guides est basée sur le frottement de glissement. Ces guides comprennent généralement une boîte de guide, deux blocs opposés montés dans la boîte de guide de part et d'autre de la ligne de passe du laminoir et ayant des canaux longitudinaux dans leurs faces adjacentes, des plaques métalliques séparées reliant les canaux respectifs et façonnées pour s'adapter étroitement aux côtés du brin laminé voyageant à travers le guide, et des moyens pour faire circuler l'eau à travers les canaux en contact avec les surfaces extérieures des plaques.
Équipements auxiliaires associés aux laminoirs de petite et moyenne taille
Les principaux équipements auxiliaires associés aux laminoirs de petite et moyenne taille sont donnés ci-dessous.
- Équipement de désecalage – À la place du système de jet d'eau haute pression, un rouleau pincette est utilisé dans certains laminoirs pour briser l'écaille afin qu'elle puisse tomber avant le laminage dans la première cage de laminage.
- Pour le mouvement du brin laminé, certains laminoirs utilisent des convoyeurs à rouleaux. Certains laminoirs utilisent des grilles de transfert ou des transferts à patins pour le mouvement latéral du brin laminé.
- Lit de refroidissement – le lit de refroidissement utilisé dans ces types de laminoirs est de type glissement et est capable d'accueillir une longueur complète de la barre. Les barres sont refroidies sur le lit de refroidissement par refroidissement naturel à l'air atmosphérique.
- Il y a trois endroits où les cisailles sont utilisées dans ces laminoirs. Certains laminoirs utilisent des cisailles à froid qui coupent la matière d'alimentation au four de sorte qu'elle ne génère qu'une seule longueur de lit de refroidissement après laminage. Dans certains autres laminoirs, l'alimentation au four accommode le double de la longueur du lit de refroidissement. Ce matériau est laminé dans la cage de dégrossissage et la barre laminée à chaud est coupée en deux pièces par cisaille à chaud et ensuite est alimentée dans le laminoir transversal pour obtenir la longueur de lit de refroidissement après laminage. Dans tous les cas, la barre refroidie du lit de refroidissement du laminoir est emmenée à la cisaille à froid pour les rognages d'extrémité et pour la coupe de la barre à longueur standard.
- Après cisaillement, la barre est envoyée à la pile de longueur standard ou la pile de longueurs assorties où elle est autorisée à refroidir davantage jusqu'à la température ambiante. Après refroidissement, le produit est soit mis en pile, soit mis en fagots et attaché pour l'expédition aux clients.
Processus de fabrication
- Comprendre les inclusions dans l'acier : causes, types et maîtrise en métallurgie secondaire
- Coulée et laminage de brames minces : amélioration de la production de produits plats
- Laminage de l'Acier : Procédé de Fabrication de Précision Expliqué
- Optimisation de l'efficacité énergétique dans la production de fer et d'acier
- Fils machine premium et laminoirs à fils : aciers haute performance pour applications industrielles
- Laminage : Types de laminoirs, procédés et applications
- Acier à carbone moyen : propriétés, usages et avantages
- Laminage : types de laminoirs et défauts courants des métaux laminés
- Laminage à chaud vs à froid : comprendre les procédés de formage des métaux