



Fils machine premium et laminoirs à fils : aciers haute performance pour applications industrielles
Fils machine et laminoirs à fils machine
Les fils machine d'acier sont des produits polyvalents, produit clé de l'industrie sidérurgique aux usages multiples. Ils servent de matière première pour fixations, ressorts, roulements, câbles, chaînes, treillis, clôtures, cordons de pneus, armatures de traverses ferroviaires, et bien d'autres applications. Ils sont utilisés pour les composants des industries automobile, chimique, centrales électriques et construction mécanique. Contrairement aux tôles laminées à froid, tôles fortes, tubes, profilés et autres produits sidérurgiques, les fils machine sont rarement utilisés à l'état laminé à chaud comme produits finis ; ils sont transformés en pièces mécaniques après un ou plusieurs stades de post-traitement : traitement thermique, forgeage, tréfilage, dans des ateliers spécialisés. Les fils machine sont généralement tréfilés à un diamètre spécifique avant forgeage ou autres opérations de formage en traitement secondaire. Dans de nombreux cas, la taille des fils machine avant ces opérations doit être inférieure à la taille minimale de 5,5 mm livrable à l'état laminé.
Chaque nuance de fil machine est développée en tenant compte de son comportement aux étapes de post-traitement. L'aciérie doit garantir une bonne aptitude au traitement et le respect des propriétés requises après transformation. De plus, le coût du post-traitement étant parfois plusieurs fois le prix du fil machine, il devient crucial de réduire le coût global intégré de la matière première au produit final. Les barres d'armature thermomécaniques (TMT) de 6, 8 et 10 mm, essentielles pour la construction, sont également produites dans les laminoirs à fils machine.
Caractéristiques des produits fils machine
- Gamme de nuances très large : des nuances standardisées pour applications générales aux nuances haute qualité pour applications critiques, avec spécifications définies individuellement pour chaque client, principalement pour l'automobile et l'industrie manufacturière.
- Les produits haut de gamme pour applications critiques (moteurs, transmissions, châssis automobiles) sont utilisés comme matériaux fonctionnels et requièrent des propriétés très exigeantes : haute résistance, longue durée de vie en fatigue.
- Les fils machine sont des demi-produits, rarement utilisés à l'état laminé à chaud, transformés en produits finis après traitements secondaire et tertiaire (forgeage, traitement thermique, usinage).
- Les produits industriels finaux font face à une concurrence internationale féroce.
- Les produits industriels finaux doivent minimiser leur impact environnemental tout au long du cycle de vie.
Enjeux du développement de nouvelles nuances
- Possibilité d'éliminer ou simplifier un ou plusieurs traitements secondaire/tertiaire pour améliorer la productivité et réduire les coûts.
- Amélioration de la fonctionnalité, extension de la durée de vie, réduction du poids ou autres avantages pour le produit final.
- Élimination des substances nocives pour l'environnement.
Ces exigences ne sont pas toujours compatibles ; il est crucial de procéder par étapes de développement basées sur une bonne compréhension des conditions opératoires aux étapes de traitement, des conditions d'utilisation et caractéristiques du produit final.
Exigences de qualité actuelles
Les fils machine doivent répondre à des combinaisons de propriétés : résistance, ductilité, aptitude au formage à froid, tréfilabilité, trempabilité. Le marché exige désormais des propriétés supplémentaires : (i) tolérances dimensionnelles et ovalité ultra-précises, (ii) pertes de calamine réduites, (iii) tolérances négatives (poids au mètre), (iv) absence de variation dimensionnelle sur toute la longueur, (v) propriétés physiques uniformes, (vi) poids uniforme avec variation nominale entre tête, milieu et queue.
La qualité des fils machine est devenue cruciale. Pour de nombreuses applications, il est impératif que les surfaces soient exemptes de marques, rayures, écailles, fissures, surcharges, particules d'oxydes.
L'assurance qualité sur toute la longueur après laminage demande du temps et de la main-d'œuvre ; le contrôle qualité des brames, matière avant laminage, est donc primordial. Les brames sont normalement inspectées par équipements automatiques de magnéflux et conditionnées pour éliminer les défauts de surface.
Conception des laminoirs à fils machine
Face à la grande variété d'exigences, les laminoirs sont conçus pour la polyvalence. Équipements fiables, cohérence du processus, flexibilité de production et minimisation des déchets sont indispensables. Toutes les gammes de dimensions, matériaux et alliages doivent être laminées efficacement et avec haute productivité. Le laminoir doit maximiser la productivité par optimisation du processus, réduction des arrêts et enchaînement fluide des étapes. La disposition complexe doit être optimisée pour garantir le temps nécessaire à chaque étape, les profils de température requis et des zones de transfert efficaces. Le changement rapide de série est la clé de la flexibilité : le laminoir doit pouvoir passer à la commande suivante tout en traitant l'actuelle, et changer de produit avec un temps d'arrêt quasi nul. La Fig. 1 montre une disposition type pour une capacité de 400 000 t/an.
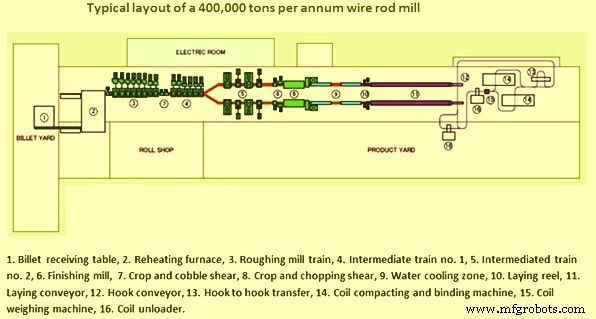
Fig. 1 Disposition type d'un laminoir à fils machine
Les laminoirs doivent atteindre une précision très élevée avec des cages conçues pour résister à de fortes charges et aux variations de température. La combinaison technologie de processus, équipement mécanique, composants électriques et fonctions d'automatisation est cruciale pour la conception. Ensemble, ils permettent une large gamme de conditions de processus pour les qualités souhaitées. Le laminoir doit aussi être optimisé pour le coût : maximisation du rendement pilotée par le processus, réduction des arrêts, maîtrise des coûts de maintenance.
Pour satisfaire aux exigences, l'acier pour laminage de fils machine peut nécessiter des éléments d'alliage suffisants pour renforcer l'austénite pendant le laminage à chaud, mais cela détériore l'aptitude au matriçage à froid et la limite de tréfilage par augmentation de la dureté à l'état laminé. Des traitements thermiques coûteux (recuit) sont alors effectués pour adoucir le fil. Pour réduire les coûts par simplification du processus, des systèmes de refroidissement contrôlé en ligne sont appliqués, mais des améliorations supplémentaires sont nécessaires. Les producteurs évoluent vers des produits plus sophistiqués avec traitement thermique en ligne et technologies de laminage de précision basées sur le contrôle de tension et l'AGC (contrôle automatique de calibre). Le chauffage uniforme des brames et le contrôle de tension pendant le laminage à chaud sont généralement utilisés pour atteindre la précision dimensionnelle requise, car il est difficile de garantir des tolérances serrées sur de longues périodes avec des laminoirs conventionnels.
Séquences de passes et géométrie de rainures
On utilise normalement des cylindres rainurés. Les séquences courantes en laminoirs intermédiaires sont « carré-ovale » et « faux rond (rond) ovale ». En amont, au laminoir de dégrossissage, on trouve aussi « losange-carré », « losange-losange » et « rainure boîte ». La séquence brevetée ovale-rond-rond-rond de Morgan est conçue pour le laminage à fort coefficient de réduction et le traitement normalisé et thermomécanique, améliorant la qualité de surface et la durée de vie des cylindres. La conception des passes doit assurer un haut rendement et une qualité adéquate, essentiels pour maîtriser les coûts de production.
Productivité et flexibilité
Pour améliorer la productivité, les laminoirs se concentrent sur la minimisation des arrêts. L'efficacité est renforcée en réduisant le temps et la nécessité de changer les cylindres lors de nouvelles dimensions, nuances ou formes. Cela passe par l'amélioration de la plage de travail, ou flexibilité de la série. Une flexibilité accrue permet de laminer une grande variété de nuances, formes et dimensions avec un minimum de changements de programme de laminage. Chaque nuance se caractérise par son écoulement matériel spécifique (différent étalement) dans l'écartement des cylindres. Les temps de démarrage et d'attente de la température de laminage correcte, selon la nuance, doivent aussi être réduits. Cependant, les différents cycles de chauffe causent encore des temps d'arrêt trop longs pour une large gamme de nuances. Pour répondre aux demandes actuelles (petits lots, nombreuses nuances), les laminoirs modernes doivent faire preuve d'une grande flexibilité.
Avancées technologiques et laminage thermomécanique
Les avancées (refroidissement inter-cages, ajout d'équipements de calibrage après le bloc de finition, amélioration des installations de refroidissement contrôlé) permettent l'introduction du laminage de précision et du procédé de contrôle thermomécanique (TMCP), élargissant la gamme des fils machine bas et moyen carbone, et la fabrication de fils adaptés à des routes de production simplifiées ou directes.
Le laminage de précision permet d'atteindre de basses températures de finition, en plus de dimensions améliorées (tolérances). L'implantation d'un laminoir de calibrage compact après le bloc de finition est avantageuse non seulement pour la productivité, mais aussi pour les propriétés métallurgiques. La capacité de laminer à basses températures permet d'exploiter les bénéfices du laminage thermomécanique (affinage du grain) pour augmenter la ductilité et raccourcir les traitements thermiques ultérieurs.
Plusieurs paramètres doivent être considérés dans le processus thermomécanique : (i) position des équipements de laminage, (ii) position du refroidissement à l'eau, (iii) taux de laminage, (iv) températures de finition.
Par exemple, l'introduction d'un mini-bloc permet de réduire les températures de finition sous 950 °C dans un laminoir existant limité en force de séparation et puissance, ayant sinon des températures supérieures à 1000 °C. Une distance adéquate entre le laminoir sans torsion et le laminoir de calibrage est nécessaire pour utiliser le refroidissement à l'eau et abaisser la température du produit laminé. La position du laminoir de calibrage est importante pour laisser le temps au fil d'être refroidi et égalisé avant la réduction finale, réduisant le risque de surchauffe du cœur. C'est crucial pour les aciers spéciaux sensibles à la croissance de grain aux hautes températures de finition.
Une combinaison critique de déformation et température de finition est nécessaire pour promouvoir une microstructure uniforme. Les processus de recristallisation statique et méta-dynamique dépendent fortement de la température et de la déformation accumulée. Lors du calibrage, sans déformation suffisante, soit le processus de recristallisation n'est pas adéquatement promu, soit un faible nombre de sites recristallisés sont nucléés, entraînant des grains grossiers localisés.
L'introduction du traitement thermomécanique conduit à des vitesses de finition plus élevées et une taille de grain d'austénite plus fine. La conséquence est qu'un schéma de refroidissement différent doit être utilisé le long du convoyeur, en raison d'un comportement de transformation différent et du chevauchement des spires (construction de la bobine à la couche de boucle). Les modèles mathématiques capables de prédire l'évolution de l'austénite pendant le laminage à chaud et le refroidissement contrôlé peuvent être efficacement appliqués, avec les données d'usine et technologiques actuelles, pour prédire l'effet de la configuration, des pratiques de laminage et refroidissement sur l'évolution et l'uniformité de la microstructure.
Propriétés métallurgiques supérieures
Avec le laminoir réducteur-calibreur situé entre le bloc de finition et la tête de pose, les zones de refroidissement à l'eau et d'égalisation fournissent des températures d'entrée contrôlées, pouvant descendre à 750 °C, pour obtenir une structure à grain fin. Les propriétés améliorées peuvent réduire ou éliminer les coûteux recuits en aval. Diverses nuances bénéficient du laminage à basse température :
- Fils machine pour matriçage à froid : moins de décalibrage, réduisant les pertes. Pertes matière réduites jusqu'à 30 % pour certains aciers inoxydables et titane. Aptitude au formage améliorée et tolérances excellentes permettant des économies de rebut jusqu'à 50 % en aval (fabrication de boulons).
- Fils machine pour ressorts : réduction de la formation de martensite, particulièrement pour petits diamètres. Moins besoin de traitements thermiques fréquents de pré-tréfilage.
- Fils machine qualité électrode : microstructure affinée pour meilleure tréfilabilité, grain fin supprimant la formation de martensite.
- Fils machine qualité roulement : formation d'une microstructure pseudo-sphéroïdée avec carbures fins et bien dispersés. Évite la plupart des recuits de sphéroïdation en aval, éliminant ou réduisant totalement températures et temps de trempe. Réduit la trempabilité, éliminant la formation de martensite.
- Fils machine pour tréfilage : le traitement à basse température dans le laminoir réducteur-calibreur offre plusieurs avantages à l'atelier de tréfilage : (i) meilleur décalibrage mécanique, rupture uniforme de la calamine, réduction de la martensite en surface, diminution des casses de fil ; (ii) uniformité de la résistance améliorée grâce à d'excellentes tolérances de taille et ovalité ; (iii) durée de vie des filières augmentée, grâce à une meilleure lubrification et déformation uniforme ; (iv) configuration de filières optimisée avec dimensions non standard par laminage à taille libre.
De nombreux laminoirs modernes disposent de systèmes de mesure de calibre en ligne et de procédures de réglage d'écartement en ligne, permettant d'être à la cote dès le premier fil laminé et un contrôle total sans barres d'essai.
Inspection de surface en ligne
Les méthodes traditionnelles de détection des défauts de surface (attaque chimique, limage, essai d'écrasement, inspection visuelle) sont impraticables compte tenu des volumes produits par les laminoirs modernes à grande vitesse et de l'environnement difficile pour le personnel qualité. Les clients exigent une meilleure qualité de surface. Les efforts pour améliorer la qualité des produits expédiés se sont nécessairement déplacés de la simple inspection vers l'amélioration du processus.
Des sources potentielles de défauts de surface se cachent dans les processus de fusion et laminage. Les identifier demande de l'ingéniosité. Quiconque connaît l'amélioration des processus comprend l'importance d'une bonne variable de réponse pour mesurer fiablement les effets des changements de processus.
Il est inefficace et souvent nuisible d'ajuster les variables de processus sans moyen clair de mesurer les résultats. Dans les conditions de laminoir décrites, la variable de réponse pour la qualité de surface est restée insaisissable, mais un système d'inspection de surface par courants de Foucault en ligne a montré des promesses. C'est la seule méthode disponible aujourd'hui pour détecter les problèmes de production potentiels avant qu'ils n'entraînent des pertes graves de qualité et de matière, tout en effectuant une détection fiable des défauts dans le produit laminé. Il s'est avéré très utile pour trouver de nombreux types de défauts de surface sur bobines de fils machine laminés à chaud. Il n'est pas encore clair s'il peut détecter les joints de coulée serrés. Plus impressionnante encore est sa capacité à indiquer les effets de changements délibérés ou non planifiés dans les processus ayant produit la bobine.
Processus de fabrication
- Laminage : Types de laminoirs, procédés et applications
- 5 avantages et applications essentiels de la technologie Wire EDM
- Tiges Époxy RM511A – Haute Résistance, Norme IEC 61212, Composite Tissu Verre Haute Température
- Alliage 3 (C17510) TB00 Barres et Fils – Haute Performance Conductivité
- Alliage 3 (C17510) TD04 Barres et Fils – Conductivité et Résistance Supérieures
- UGI 4362 Barres recuites, laminées, tournées & fils machine – Résistance supérieure & corrosion
- AMPCO® 8 Barres Extrudées et Étirées : Bronze d'Aluminium Haute Résistance pour Performances Supérieures
- UGI® 4062 Barres Laminées à Chaud Recuites en Solution & Fil Machine – Acier Inoxydable Duplex Premium
- Électroérosion (EDM) : Différences Clés entre Enfonçage et Fil, et Applications Pratiques