



Inspection et conditionnement avancés des brames pour barres d'acier et fils machine automobiles
Installations d'inspection et de conditionnement des brames
Une part considérable des barres d'acier et des fils machine est destinée aux pièces de sécurité automobile après des opérations de post-traitement (traitement secondaire et tertiaire). Les exigences de qualité pour ces produits se diversifient de plus en plus, tenant compte de l'aptitude au traitement lors des étapes ultérieures et des conditions d'utilisation des pièces mécaniques finales. Parallèlement, la nécessité d'une assurance qualité sur toute la longueur des barres et fils s'est accrue, imposant aux aciéries des normes de qualité très strictes. C'est pourquoi la fiabilité de l'inspection et du conditionnement des brames, matière première de la production, a pris une importance capitale.
Selon l'application, les brames nécessitent une inspection de surface et un conditionnement pour minimiser les imperfections superficielles. Les méthodes standard consistent en une inspection visuelle sous lumière blanche ou une inspection par particules magnétiques humides sous éclairage UV noir. Généralement, les aciéries grenaillent la surface des brames pour éliminer la calamine et améliorer la visibilité des défauts recherchés. Les imperfections détectées sont marquées et traitées par meulage mécanique, parfois par scarfage.
Évolution des techniques d'inspection
Les techniques traditionnelles (hors méthode visuelle), adaptées aux brames laminées, ciblent principalement les défauts à composante longitudinale significative : joints de coulée, plis de laminage, effilements, etc. Les brames à coulée continue présentent en revanche des défauts de nature différente : micro-trous, déchirures d'angle, marques de réciproaction, scories emprisonnées, arrêts de coulée, double peau, plis, etc. Ces défauts requièrent des équipements d'inspection spécifiques, les techniques conçues pour les brames laminées étant peu efficaces pour détecter ces nouveaux types de défauts.
L'inspection et le conditionnement des brames jouent un rôle décisif dans l'assurance qualité des barres et fils machine, car un petit défaut de surface sur la brame s'allonge lors du laminage et devient un défaut de produit étendu, entraînant des coûts de conditionnement importants et rendant difficile l'assurance qualité sur toute la longueur. Il est donc essentiel pour une aciérie d'améliorer la capacité de détection des défauts lors de l'inspection et du conditionnement des brames en utilisant des systèmes mécanisés et automatisés, éliminant ainsi les erreurs sensorielles humaines.
Composition d'une ligne d'inspection et conditionnement
Une ligne moderne comprend principalement : (i) réception des brames, (ii) tables à rouleaux pour le déplacement, (iii) machine de grenaillage pour le nettoyage de surface, (iv) installations de redressage, (v) équipements d'inspection, (vi) machine de meulage automatique, (vii) postes de meulage manuel, (viii) installations de coupe, (ix) marquage, (x) grille d'évacuation. Elle doit satisfaire aux exigences suivantes :
- Fonctionner en intégration totale avec traçabilité constante du matériau, depuis le stock ou la machine de coulée continue jusqu'à l'évacuation.
- Effectuer un conditionnement primaire par grenaillage pour éliminer la calamine et les défauts superficiels peu profonds, tout en préparant une surface apte à l'inspection.
- Garantir une inspection précise avant conditionnement pour ne manquer aucun défaut.
- Fournir une infrastructure moderne et un poste de travail ergonomique, avec interface conviviale, permettant l'inspection en toute sécurité sans présence de l'opérateur dans la zone de l'équipement.
- Assurer un enregistrement fiable des données de défauts et leur transmission précise et efficace à l'unité de meulage pour un cycle de conditionnement entièrement automatisé.
- Garantir un enlèvement de matière minimal, au plus près des zones défectueuses, réduisant ainsi les coûts de production (électricité, meules).
- Fournir des outils logiciels et matériels pour s'interfacer avec les systèmes de surveillance qualité de la coulée continue, permettant l'échange d'informations et l'amélioration des cycles par analyse prédictive.
- Pouvoir fonctionner sur une large gamme de températures de surface afin de bénéficier, au stade du meulage, de taux d'enlèvement de matière plus élevés.
Inspection et conditionnement automatisés
Dans les lignes modernes à inspection mécanisée et automatisée, les défauts détectés sont marqués sur la surface à leur position exacte par pulvérisation de peinture automatique. Les brames présentant des défauts de surface ou internes dépassant les tolérances sont automatiquement triées pour réparation. Le tri automatique selon des critères de longueur est également possible.
Le système d'inspection en ligne moderne permet de détecter les défauts de surface avec un haut degré de précision et de fiabilité, selon des critères variant selon l'usage final des barres et fils machine. Les critères sont choisis pour satisfaire aux exigences clients en matière de tolérances de défauts, sans détecter les hétérogénéités de surface sans incidence sur le traitement ultérieur.
Techniques d'inspection
Plusieurs techniques (Fig. 1) peuvent être employées :
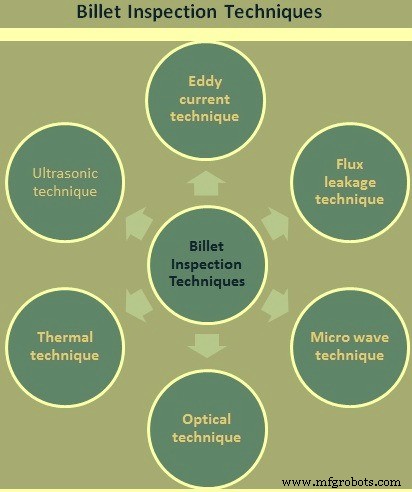
Fig. 1 Techniques d'inspection des brames
Techniques par courants de Foucault
Bien établies pour les produits laminés à températures normales et élevées, elles posent des problèmes d'ingénierie à températures élevées en raison de la proximité du détecteur avec le matériau. Ces problèmes ont été résolus car ces systèmes sont couramment utilisés aux températures de laminage.
Pour l'inspection des brames à coulée continue, il faut considérer un pas d'inspection de 1 à 2 mm pour détecter les micro-trous. Une méthode courante utilise un disque à grande vitesse portant des sondes, positionné au-dessus de la surface. Avec six sondes par disque, une vitesse de rotation de 6 000 à 12 000 tr/min est nécessaire pour obtenir un pas de 1 mm à une vitesse longitudinale de 0,5 à 1,0 m/s. Des sondes de petite taille sont requises, impliquant des jeux de fonctionnement de 1 à 2 mm. Cette méthode présente des difficultés techniques et reste insensible aux défauts transversaux à la longueur de la brame. La résolution des micro-trous reste incertaine.
Une approche alternative utilise des réseaux de sondes logés dans un bloc et supportés au-dessus de la brame en mouvement. Cette disposition est sensible aux fissures transversales, marques de réciproaction, doubles peaux, plaques de scories/laitier et arrêts de coulée. Elle constitue un outil utile pour une gamme de défauts de coulée continue, mais la détection des micro-trous reste problématique.
Une sonde traînante peut également identifier efficacement les fissures d'angle transversales et, dans une moindre mesure, les fissures d'angle longitudinales.
Techniques par fuite de flux
Le système d'inspection par particules magnétiques basé sur la fuite de flux est éprouvé mais uniquement adapté aux brames froides. Les capteurs magnétiques balayent la surface directement ou indirectement via une bande transférant l'image magnétique vers une tête de lecture séparée. Dans les deux cas, une limite de température s'impose pour un essai satisfaisant. Les tentatives d'utilisation sur brames à coulée continue ont donné des résultats très décevants : les défauts typiques (micro-trous, fissures transversales, autres défauts à composante transversale) échappent à la détection, et le taux de marquages intempestifs est très élevé. Ce taux est tout aussi significatif que l'efficacité de détection.
Le pas de balayage évoqué pour les courants de Foucault s'applique également ici, les moyens mécaniques créant un balayage transversal. Cette approche est donc considérée comme inadaptée aux brames à coulée continue.
Techniques micro-ondes
Cette technique, relativement nouvelle, a été appliquée dans quelques applications de laboratoire spécifiques. Son application proposée à l'inspection en ligne des brames en aciérie est considérée comme unique. Le détecteur peut être monté à plusieurs dizaines de millimètres de la surface, ce qui réduit sa vulnérabilité aux dommages mécaniques. La zone d'inspection est cependant relativement grande, la rendant sensible principalement aux défauts de grande surface ou aux fissures (longitudinales ou transversales) d'une certaine taille.
Ce type de détecteur présente un intérêt certain, mais le coût capital de chaque tête de détection est élevé.
Techniques optiques
Elles offrent une solution plus simple du point de vue ingénierie, les détecteurs pouvant être positionnés loin de la surface du matériau, et permettent d'examiner toute la longueur du produit aux vitesses de ligne normales.
Un inconvénient majeur des systèmes optiques est leur incapacité à discriminer selon la profondeur ou la sévérité des défauts. La différenciation se base uniquement sur la présence d'une image noire ou blanche. Un traitement du signal vidéo est nécessaire pour établir des motifs reconnaissables pour chaque type de défaut. Une source lumineuse continue de haute intensité est également requise pour atteindre l'éclairement nécessaire.
Techniques thermiques
Des efforts considérables ont été déployés pour étendre l'application de caméras thermiques ou infrarouges à l'inspection des brames aux températures de laminage. Plusieurs techniques utilisant le rayonnement émis et/ou réfléchi superposé, y compris la synthèse de couleurs, ont été testées. L'objectif final est de permettre le contrôle en ligne des processus de rectification à chaud avant tout traitement ultérieur sans refroidissement. Les résultats ont été variables, mais la caractéristique constante est que les défauts doivent être assez gros pour être détectés, ce qui rend ces techniques inadaptées.
Récemment, un système d'inspection thermique plus raffiné, commercialisé par Elkem sous le nom Thermomatic, est devenu disponible. Développé pour l'inspection des brames, il induit une énergie thermique contrôlée dans la surface, puis observe celle-ci avec une caméra infrarouge sensible ; les images thermiques sont corrélées pour identifier les joints longitudinaux. La plage de température des brames est cependant strictement limitée et le système est insensible aux défauts à orientation transversale, limitant son application pour les brames à coulée continue.
Techniques ultrasons
Cette technique offre une faible résolution des défauts en raison de l'obscurcissement par les ondes diffusées provenant d'autres défauts. L'utilisation d'ondes de surface est nécessaire pour identifier les défauts de surface, mais avec les méthodes conventionnelles, la fourniture d'un couplant approprié aux vitesses et températures normales des brames est généralement problématique. La génération d'ondes de surface requiert un bon contrôle de l'angle d'entrée, ce qui est souvent incertain avec les états de surface courants des brames à coulée continue. Une approche alternative pour surmonter ces problèmes de couplage consiste à recourir aux méthodes électromagnétiques, mais celles-ci restent soumises aux limitations de détection déjà décrites pour les techniques par fuite de flux.
Sélection des techniques d'inspection
Trois méthodes se révèlent plus utiles pour les brames à coulée continue : (i) techniques optiques, (ii) techniques micro-ondes, (iii) techniques par courants de Foucault.
Le système optique, avec des niveaux d'éclairement corrects, peut résoudre les plus petites zones défectueuses comme les micro-trous, que la plupart des autres méthodes peinent à identifier. Il répond également à d'autres types de défauts apparaissant en relief sous l'éclairage incident. Le système micro-ondes bénéficie de jeux de fonctionnement raisonnables (environ 30 mm) et résout généralement les défauts de grande surface ainsi que les fissures longitudinales et transversales de 10 mm ou plus. Les marques de réciproaction et d'arrêt de coulée génèrent également des réponses significatives. Le réseau de sondes à courants de Foucault doit être positionné plus près de la surface (environ 3 mm), mais offre une meilleure résolution pour la détection des fissures transversales, arrêts de coulée, marques de réciproaction, etc., que la technique micro-ondes.
Installations de conditionnement des brames
La contradiction fondamentale du conditionnement de surface par meulage ou autres technologies est que la qualité requise est obtenue d'un côté, mais une perte de rendement est créée de l'autre. L'objectif pour une exploitation économique est donc de fournir la qualité de surface requise tout en minimisant la perte de rendement.
La pratique courante dans de nombreuses aciéries reste le meulage de la surface complète basé sur des données empiriques de position et profondeur des défauts. Bien que les brames puissent être inspectées par des systèmes de détection plutôt peu fiables, le meulage complet est souvent appliqué par sécurité pour éliminer tous les défauts, notamment pour les nuances de haute qualité.
L'efficacité économique peut être atteinte si les fissures sont identifiées et éliminées sélectivement. Le système d'inspection avec identification automatique par caméra fournit une solution unique pour la reconnaissance fiable et reproductible des fissures dans n'importe quelle direction. De plus, la position des fissures peut être stockée et les données transmises aux meuleuses en aval.
Les fissures identifiées sont affichées sur un écran dans la cabine de l'opérateur de la meuleuse. Les mouvements de la table de meulage, où la brame est fixée, sont synchronisés avec l'affichage. L'opérateur utilise les joysticks pour approcher et meuler les fissures. Un système d'éclairage spécial assiste l'opérateur pour le contrôle visuel de l'élimination de la fissure. Cette combinaison permet le meulage sélectif manuel des défauts, mais aussi le meulage de surface complète si le taux de défauts dépasse une limite définie. Une décision initiale de la méthode de meulage applicable est prise par le système de détection et transmise à l'opérateur, qui peut l'accepter ou la modifier.
Dans le cas d'un système d'inspection et meulage entièrement automatique, les coordonnées des fissures déterminées par le système de détection sont transmises au système de contrôle de la meuleuse pour un meulage automatique. La machine approche les fissures dans les directions longitudinale et transversale de la brame grâce aux données de coordonnées et exécute la tâche. Le rôle de l'opérateur se limite à la supervision.
L'élimination réussie des fissures peut être contrôlée automatiquement par un système de détection d'élimination, combinant caméra industrielle, éclairage spécial et logiciel adapté. Cette combinaison offre le plus haut niveau d'automatisation, avec la capacité de meuler partiellement les fissures ou entièrement les surfaces, ainsi que les angles arrondis de la brame.
Le système de traçabilité requis pour l'automatisation permet également d'enregistrer et stocker les résultats de l'inspection et du meulage comme historique pour chaque brame. Le conditionnement peut ainsi s'intégrer dans un système de gestion de la qualité tout au long du processus de production jusqu'au produit final et son application. Un autre avantage de l'enregistrement des données d'inspection de chaque brame est la possibilité de les relier au processus de production amont.
Processus de fabrication
- Robot d'inspection autonome low-cost : Conception, développement et validation terrain
- Moderniser la Gestion d'Installations : Tendances Clés pour 40 % de Croissance Construction
- Norme ANSI/ASHRAE/ACCA 180-2008 : guide complet pour l'inspection et la maintenance CVC
- TOTAL et SKF unissent leurs forces pour une stratégie intégrée de maintenance et inspection sur les sites gaziers indonésiens
- Débloquer la précision : Comment l'inspection robotique améliore la qualité et l'efficacité dans la fabrication
- ExRobotics et Yokogawa s'associent pour fournir des robots d'inspection avancés pour environnements dangereux dans le monde
- Pourquoi les tests et inspections d'équipements sont essentiels : 4 raisons majeures
- Inspection et rétro-ingénierie 2D et 3D accélérées pour l'analyse de précision de tôles et composants
- Inspections de grues à pont : quand, pourquoi et comment assurer la sécurité