



Fours à induction : insights opérationnels clés pour la production d'acier à petite échelle
Four à induction et aspects opérationnels importants
Le développement du four à induction pour la sidérurgie a été une aubaine pour les petits producteurs. Faciles à installer, exploiter et maintenir. Tailles de chauffe plus petites, investissement faible, préférés par aciéries de faible capacité. Dans ces fours, l'acier est produit par fusion de la charge via la chaleur générée par champ électromagnétique.
Le four à induction consiste essentiellement en : creuset, bobine inducteur, enveloppe (shell), système de refroidissement, mécanisme de basculement. Le creuset est formé de matériau réfractaire qui tapisse les spires du four. Il tient la charge puis la fonderie. Choix réfractaire = selon type charge : acide, basique ou neutre.
La bobine inducteur = tube cuivre avec nombre de spires spécifique. Courant alternatif (AC) y passe → flux magnétique généré dans le conducteur. Flux magnétique induit courants de Foucault (eddy currents) → chauffage puis fusion dans le creuset.
L'enveloppe = partie externe. Loge creuset et bobines, capacité thermique plus élevée. Parallélépipède rectangle en tôle acier bas carbone, joints coins par porte-arêtes pièces angulaires et bandes métal non magnétique.
Système refroidissement = généralement flux unidirectionnel (through one way) avec tubes cuivre connectés source eau par tuyaux flexibles caoutchouc. Refroidissement crucial : circuit four apparaît résistif, puissance réelle consommée non seulement dans charge mais aussi résistance bobine. Perte bobine + perte chaleur conduite charge à travers réfractaire creuset → bobine doit être refroidie eau pour éviter élévation température indue bobines cuivre.
Matières premières et source d'énergie
Ferraille d'acier, fer réduit direct (DRI), fonte/fer à moulage = matières premières four à induction. Ratio et technologie fusion varient selon disponibilité matières et localisation usine. Matières premières sélectionnées requises pour qualité acier spécifique. Pour opération fusion efficace, charge doit satisfaire :
- Dense que possible. Compactage ferraille important pour chauffage uniforme/rapide + économie énergie.
- Propre. Rouille, huile, graisse, sable, etc. = nil de préférence.
- Propre métallurgiquement : sans grumeaux scories, oxydes, etc., surtout pour DRI, skull, ferro-alliages.
- Pas ou peu d'arêtes vives, surtout ferraille lourde/encombrante.
- Séparée ingrédients nuisibles (explosifs, contenants fermés, substances évaporatives) et disponible en tailles chargeables sur aire atelier.
Électricité = seule source énergie fusion four à induction. Four doit tourner à puissance max depuis début. Idée fausse : démarrage bas régime puis augmentation progressive. Puissance max = taux fusion accru → temps cycle chauffe réduit. Facteur de puissance maintenu près de 1.
Chute tension source à surveiller pour efficacité énergétique. Consommation énergie dépend taille four : diminue capacité augmente ~jusqu'à 15–17 t, puis reste ~constante ~600 kWh/t.
Aspects importants de l'opération
Acier liquide excité par courant opposé à celui dans bobine → agité → surface remonte au centre. Surface monte plus haut fréquence plus basse → agitation plus forte four basse fréquence que haute fréquence. Effet agitation = température uniforme acier liquide + qualité uniforme + favorise piégeage matière chargée et fusion agents ajustement composition (surtout ajout carbone). Inversement, agitation excessive → usure oxydative acier liquide, fusion réfractaires, danger projection métal liquide.
Fusion terminée → écumage scorie. Scorie générée pendant fusion a tendance à coller paroi four → réduit volume four → réduit production métal par chauffe. Surfusion métal à température plus élevée maintenue quelques minutes → inhibe dépôt scorie sur revêtement → four propre volume plein.
Composition scorie varie selon procédé spécifique et type acier produit. Compositions scories four et poche souvent très complexes. Scorie formée = résultat réactions complexes entre silice, oxyde fer ferraille, sous-produits oxydation fusion, réactions avec revêtements réfractaires. Scorie = phase liquide complexe d'oxydes Fe, Mn, Mg, Si, silicates, sulfures + autres composés (alumine, oxydes/sulfures Ca, terres rares, etc.).
Pendant production, chimie produit final contrôlée. Analyse chimique toutes matières premières → décision mélange charge. Après 50 % chargement, échantillon bain analysé. Selon analyse, calculs ajouts métalliques supplémentaires. Si échantillon montre % élevé C, S, P → teneur DRI dans charge augmentée. Échantillon final à 80 % fusion. Selon analyse, nouvel ajustement charge. Teneur C basse corrigée par augmentation fonte/fer à moulage. Si et Mn oxydés par oxyde fer DRI. S aussi dilué par DRI. Grâce DRI, éléments traces acier four induction restent contrôlés.
Acier liquide = sortie désirée. Quantité = f(capacité four) ; qualité = f(matières premières, composition acier). Température coulée = f(type acier, surchauffe nécessaire pour usage final). Coulée haute température → érosion réfractaire + consommation énergie accrue.
Surfusion inutile acier haute température = coût énergie significatif. Minimiser surchauffe bain = économie énergie. Selon specs acier et perte température transfert vers machine coulée continue, surchauffe décidée. Chaque chauffe : température bain mesurée/surveillée pour économie énergie optimale. Systèmes contrôle puissance avec ajustement potentiomètre nécessaires pour minimiser pertes par surchauffe.
Basculement four pour coulée = dernière opération avant coulée. Four généralement basculé angle ≥ 90° pour coulée complète acier liquide.
Autres aspects sidérurgie four à induction
Selon densité puissance installée et pratique fusion, rendement thermique four induction peut dépasser 80 %, mais généralement 60–78 %.
Fours induction normalement ouverts pendant toute fusion (ouvriers écumage scorie, surveillance qualité bain). → pertes chaleur significatives → couvercles/couvercles spéciaux nécessaires pour réduire pertes. Réduire temps couvercle ouvert pendant fusion = économies énergie substantielles.
Besoin théorique énergie fusion fer = 340 kWh/t ; puissance réelle requise ~600 kWh/t. Différence due à : (i) inhérent principe fusion four induction : pertes barres bus électriques, pertes courants Foucault, pertes réfractaires, pertes eau refroidissement, etc. ; (ii) pertes opérationnelles : maintien inutile/excessif acier liquide dans four.
Équipements four induction à placer distance minimale entre eux → réduire pertes câblage. Pour réduire pertes câblage remarquablement, essentiel raccourcir distance corps four et condensateur amélioration facteur puissance (très grand courant entre eux).
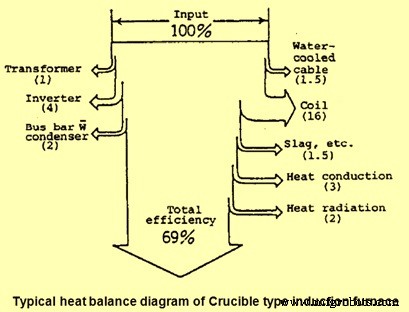
Efficacité four induction = total, déduisant pertes électriques et transferts thermiques. Bilan thermique typique fours creuset haute/ moyenne fréquence Fig 1. Pertes électriques : transformateur, convertisseur fréquence, condensateur, câblage, câble, bobine, etc. Perte bobine = facteur essentiel, dont dépend capacité four. Pertes thermiques : conduction chaleur fuyant paroi four vers côté bobine, rayonnement chaleur libérée surface fondu, absorption perte hotte annulaire, fusion scorie, etc. Bobines refroidies eau = perte chaleur aussi. Rendement thermique fours haute/moyenne fréquence (60–78 %) légèrement > four basse fréquence (58–71 %).
Émissions environnementales
Pas de charbon/combustible brûlé, pas de procédés affinage → émissions dépendent uniquement propreté et composition charge. Deux catégories majeures :
- Propreté charge (catégorie majeure) : rouille, saleté, sable fonderie, peinture, huile, métal galvanisé/soudé → émissions poussières et fumées (organiques/métalliques).
- Réactions chimiques haute température (maintien/ajustement composition) → fumées métallurgiques par oxydation.
Revêtement réfractaire (acide-SiO₂, neutre-Al₂O₃, basique-MgO) peut ajouter faible quantité poussières. Données moyennes émissions difficiles : propreté charge (contributeur dominant) varie grandement unité à unité.
Taux émission four induction = f(matière charge) = f(produit fabriqué). Produit = fonte de qualité → émissions ~1–2 kg/t charge métal. Produit = lingot/billette → taux 10–20 kg/t normaux. Taux max pendant chargement et début fusion. Tailles particules 1–100 µm, >50 % < 10–20 µm. Chargement ferraille huilée/copeaux four froid → vapeurs organiques gaz d'échappement.
Quantités énormes fumées/gaz chauds libérés vaisseaux ouverts pendant opérations → se répandent aire atelier → santé ouvriers affectée.
Potentiel pollution fours induction : volume, quantité, nocivité contaminants solides/gazeux = assez faible vs four à arc. Équipements n'ont pas besoin d'être aussi élaborés → rentable petites unités. Polluants émis doivent conformes réglementations.
Étapes contrôle pollution : captage fumées par hotte aspiration bien conçue. Hotte doit aspirer gaz entiers → nettoyage par séparateur cyclonique. Nettoyage fines : filtre à manches (bag filter) ou épurateur humide (wet scrubber) → gaz propres vers atmosphère. Hotte aspiration : latérale, pivotante, ou canopy. Dernière étape : élimination matières solides boue/poussières.
Concentration particulaires émissions four induction production acier liquide ≤ 100 mg/m³, conditions référence 0 °C, 101,325 kPa, sec, sans correction teneur O₂, compensé dilution air.
Sécurité et fours à induction
Travailler métal fondu = toujours dangereux. Fours induction haute efficacité modernes : conditions améliorées (ateliers plus frais, propres, moins hostiles) car chaleur, bruit, fumées fours combustion absents. Mais dangers inhérents travail près métal liquide non éliminés.
Causes principales accidents ateliers fusion fours induction :
- Introduction métal humide/mouillé dans fondu → explosion eau/métal.
- Manque compétences opérateur prise température, échantillonnage, ajouts ferro-alliages → projection métal.
- Chute gros morceaux charge dans bain → projection métal.
- Attention impropre chargement → effet pontage (bridging).
- Non-respect lignes sécurité → situation piégeage.
- Contact conducteurs électriques, contournement interverrouillages sécurité, contact condensateurs pas complètement déchargés → chocs électriques/électrocution.
- Manque formation opérateur adéquate.
Processus de fabrication
- Nickel : 5 applications industrielles clés et leur impact
- Principales considérations de conception pour les hauts fourneaux et leurs équipements auxiliaires
- Comprendre les inclusions dans l'acier : causes, types et maîtrise en métallurgie secondaire
- Sidérurgie au four à induction : technologie de fusion électrique efficace
- Optimisation du gaz de haut fourneau : génération, utilisation et efficacité
- Fours de réchauffage : types, fonctions et applications industrielles
- Galvanisation de l'acier : principes métallurgiques et stratégies de protection
- Optimisation de l'efficacité énergétique dans la production de fer et d'acier
- Optimisation de la conception du haut fourneau pour une performance et une longévité supérieures