



Fours de réchauffage : types, fonctions et applications industrielles
Fours de réchauffage et leurs types
Les fours de réchauffage sont utilisés dans les laminoirs à chaud pour chauffer le métal d'alimentation (brames, blooms ou brames) aux températures de laminage d'environ 1 200 °C, ce qui est approprié pour la déformation plastique de l'acier et donc pour le laminage dans le laminoir. Le processus de chauffage dans un four de réchauffage est un processus continu où le métal d'alimentation est chargé à l'entrée du four, chauffé dans le four, et déchargé à la sortie du four. La chaleur est transférée au métal d'alimentation (figure 1) pendant sa traversée du four principalement par convection et rayonnement à partir des gaz de brûleur et des parois du four.
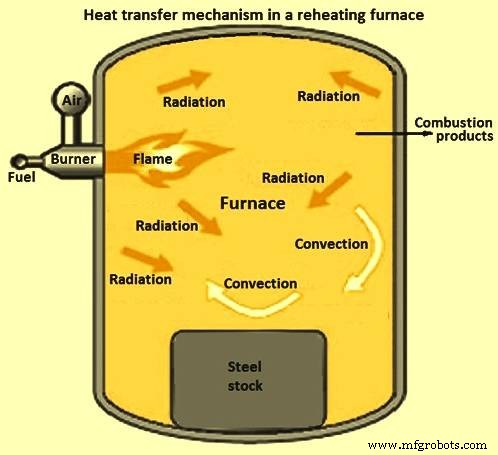
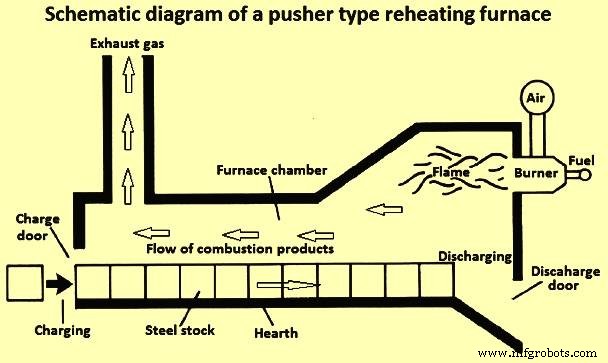
La température de chargement du métal d'alimentation peut varier de la température ambiante à 800 °C. La température de sortie cible du métal d'alimentation est régie par l'exigence du processus de laminage qui dépend de la vitesse de laminage, de la dimension du métal et de la composition de l'acier. Les aspects de qualité de l'acier imposent des contraintes sur le gradient de température et la température de surface. Le combustible utilisé dans ces fours peut être solide, liquide ou gazeux. Le schéma d'un four de réchauffage de type pousseur est montré à la figure 2.
La taille du four de réchauffage est généralement exprimée comme la capacité à fournir du métal d'alimentation chaud au laminoir à partir du métal froid et est exprimée en tonnes par heure. L'efficacité énergétique du four de réchauffage est généralement définie comme l'augmentation du contenu thermique du métal d'alimentation lorsqu'il est chauffé de 10 °C à 1 200 °C divisée par l'énergie du combustible (chaleur latente plus chaleur sensible) utilisée pour cela. Une section longitudinale typique d'un four de réchauffage est montrée à la figure 3.
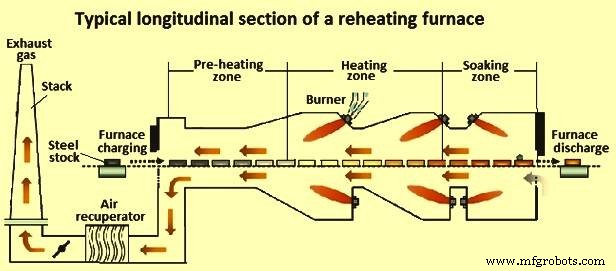
De nombreuses caractéristiques de conception du four affectent l'efficacité énergétique. Celles-ci incluent : (i) le type de brûleurs, (ii) les dimensions du four, (iii) le nombre de zones du four, (iv) le type d'isolation des parois et du toit, (v) la conception des patins, et (vi) le préchauffage du combustible et de l'air de combustion dans les récupérateurs par les gaz de combustion chauds sortant de la sortie du four. Un four efficace est conçu de telle sorte qu'en un temps donné, le métal d'alimentation selon la capacité du four est chauffé à une température uniforme avec le moins de combustible et d'heures-homme possible. Les paramètres importants pour la conception du four incluent : (i) la quantité de chaleur à communiquer à la charge, (ii) la génération de chaleur suffisante disponible dans le four pour chauffer le métal d'alimentation ainsi que pour surmonter toutes les pertes d'acier, (iii) le transfert de la chaleur générée à la surface du métal d'alimentation à chauffer, (iv) l'égalisation de la température à l'intérieur du métal d'alimentation, et (v) la perte de chaleur du four au minimum.
Pratiques opérationnelles et efficacité énergétique
Les pratiques opérationnelles sont également importantes pour l'efficacité énergétique. La situation idéale est de faire fonctionner le four à la capacité nominale avec un type de métal d'alimentation avec la même composition et des dimensions uniformes. Mais en pratique, cela n'arrive pas et les facteurs qui affectent l'efficacité du four sont : (i) le métal d'alimentation de différentes dimensions, composition et température initiale peut résider dans le four en même temps, (ii) les retards de laminage peuvent ralentir ou arrêter le mouvement du métal d'alimentation dans le four, (iii) la composition et la disponibilité du combustible peuvent varier, et (iv) les brûleurs et les conditions internes du four se sont dégradés.
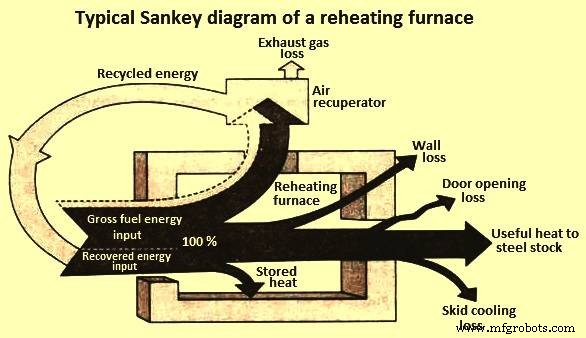
L'efficacité énergétique d'un four est normalement représentée par un diagramme de Sankey. Un diagramme de Sankey typique pour un four de réchauffage avec chargement à froid est montré à la figure 4.
Classification des fours de réchauffage
La classification des fours de réchauffage peut se faire de quatre manières : (i) basée sur la méthode de chauffage, (ii) basée sur la méthode de chargement du four de réchauffage, (iii) basée sur le mouvement du métal d'alimentation dans le four de réchauffage, et (iv) basée sur les méthodes de récupération de chaleur.
Basée sur la méthode de chauffage, un four de réchauffage peut être de type combustion ou de type chauffage électrique. Le four de type combustion peut utiliser un combustible solide, liquide ou gazeux.
Basée sur la méthode de chargement, le four de réchauffage peut être classé comme type par lots ou type continu. Dans les fours par lots, le matériau chargé reste en position fixe sur le sole jusqu'à ce qu'il soit chauffé à la température de laminage/forgeage, tandis que dans les fours continus, le matériau chargé se déplace à travers le four et est chauffé à la température de laminage au fur et à mesure qu'il progresse dans le four.
Basée sur le mouvement du métal d'alimentation à l'intérieur du four, le four continu peut être classé davantage comme four pousseur, four à sole tournante, four à poutre mobile, four à sole mobile, et four à sole à rouleaux.
Basée sur la récupération de chaleur, le four de réchauffage peut être soit de type régénératif, soit de type récupératif. Le four de réchauffage de type régénératif utilise des brûleurs régénératifs tandis que le four de type récupératif utilise des récupérateurs pour la récupération de chaleur des gaz d'échappement.
Différents types de fours de réchauffage
Four par lots
Ce sont les types de fours plus anciens qui sont capables de chauffer tous les grades et tailles d'acier. Le métal d'alimentation à chauffer dans ce type de four est chargé et tiré par les portes frontales par une machine de chargement. Ces fours varient en taille, allant de soles de moins d'un mètre carré avec une seule porte d'accès à ceux avec des soles d'environ 6 mètres (m) de profondeur et environ 15 m de longueur et avec 5 à 6 portes d'accès. Les fours par lots peuvent être opérés pour chauffer les matériaux à des températures autour de 1 320 °C plus satisfaisamment qu'un four continu. Ils peuvent également être utilisés comme réservoir pour maintenir le matériau chaud directement du laminoir primaire pour un laminage ultérieur dans le laminoir de finition.
Les inconvénients des fours par lots sont : (i) investissement en capital élevé par unité de production, (ii) faible efficacité de la surface de sole, (iii) heures-homme élevées requises par tonne de produit chauffé, (iv) pratiquement aucune flexibilité, et (v) limitation sur la longueur des pièces à chauffer.
Four de type pousseur
Dans le four de type pousseur, le métal d'alimentation froid est poussé vers l'avant à l'aide de pousseurs du côté chargement. Auparavant, ces fours étaient conçus pour chauffer des brames ou des sections plus petites de blooms. La sole des fours antérieurs était courte en longueur et inclinée longitudinalement vers l'extrémité de décharge afin de permettre un passage facile du métal d'alimentation à travers le four. Actuellement, les fours pousseurs sont plus longs avec des soles d'environ 25 m à 30 m de longueur. Ces fours sont équipés soit de tir supérieur, soit de tir supérieur et inférieur. Ces fours ont normalement trois zones : (i) zone de préchauffage, (ii) zone de chauffage, et (iii) zone d'uniformisation. Des fours multi-zones, comme le four de réchauffage de brames à cinq zones, ont également été conçus et exploités.
Le métal d'alimentation froid peut être chargé dans un tel four soit par l'extrémité, soit par une porte latérale. Dans les deux cas, le métal d'alimentation est déplacé vers l'avant en poussant la dernière pièce chargée avec un pousseur à l'extrémité de chargement. À chaque poussée du métal d'alimentation froid contre la ligne continue de matériau, une pièce chauffée est déchargée à l'extrémité de décharge soit par gravité par une porte d'extrémité sur une table à rouleaux alimentant le laminoir, soit poussée par une porte latérale vers la table à rouleaux du laminoir par des moyens manuels ou mécaniques appropriés, ou retirée par la porte d'extrémité par un extracteur mécanique.
Les avantages des fours de type pousseur incluent : (i) haute production par unité d'investissement en capital, (ii) haute efficacité de la surface de sole, (iii) production spécifique plus élevée par unité d'espace utilisé, (iv) faible coût de maintenance, (v) facilité de chargement et déchargement du matériau, (vi) différences de température plus faibles entre deux pièces de matériau poussées, (vii) meilleur contrôle du taux de chauffage à tous les niveaux de température, (viii) augmentation progressive de la température permettant le chargement de tous les grades de matériaux froids, et (ix) peut être construit pour une plus grande longueur de la pièce à chauffer pour avoir un rendement de laminoir plus élevé.
Les inconvénients des fours de type pousseur incluent : (i) limite la section transversale du métal d'alimentation puisque la surface de contact doit être carrée pour prévenir l'empilement du métal d'alimentation dans le four, (ii) a pratiquement aucune flexibilité pour chauffer efficacement de petites quantités ou épaisseurs de métal d'alimentation, (iii) la maintenance des patins refroidis à l'eau est difficile, (iv) les patins refroidis à l'eau résultent en des rayures plus froides sur le métal d'alimentation chauffé, (v) limite l'épaisseur du métal d'alimentation à un maximum de 300 mm à 350 mm lorsque des patins refroidis à l'eau sont utilisés, (vi) l'accumulation de calamine sur la sole cause des problèmes et la vidange du four à la fin de la campagne est coûteuse, (vii) il n'est pas souhaitable de pousser des tailles mélangées de métal d'alimentation à travers le four.
Four à sole tournante
Un four à sole tournante est utilisé pour chauffer des brames rondes dans les laminoirs à tubes et pour chauffer des blooms ou brames de courte longueur dans les usines de forge. Le four à sole tournante se compose du four et des équipements auxiliaires pour le chargement et le déchargement. Le four a un toit de four fixe, soutenu sur un mur de four fixe, et une sole circulaire tournante, comme montré à la figure 5. Une pression positive est maintenue dans le four pour empêcher l'air froid externe d'entrer dans le four. Le four a des joints d'eau internes et externes pour maintenir la pression dans le four.
Les brûleurs sont montés sur les murs externes et internes ou le toit du four. Le mur externe du four a des portes de four de chargement et de déchargement, et le chargement et le déchargement se font avec l'aide de machines de chargement et de déchargement. Le chargement et le déchargement se déroulent simultanément. Lorsqu'une brame ronde est placée dans le four, le fond tourne à un certain angle. Les brames rondes suivent un chemin radial à l'intérieur du four et sont disposées soit en une seule rangée, soit en plusieurs rangées. La sole tournante du four est divisée en zones de préchauffage, chauffage et uniformisation. Il n'y a pas de brûleurs dans la zone de préchauffage. Une ouverture de fumée est disposée sur le mur latéral près de la porte de four de chargement. Le gaz d'échappement à haute température s'écoule dans la direction opposée à travers la sole tournante, entre dans la fumée et la cheminée à l'extérieur du four, et sort vers l'atmosphère. Pendant le processus d'écoulement du gaz d'échappement à haute température, les brames dans la zone de préchauffage sont principalement chauffées par convection. La longueur de la zone de préchauffage représente environ un quart de la longueur périphérique du four tournant. La longueur de la zone d'uniformisation est d'environ trois vingtièmes de la longueur périphérique du four à sole tournante. De plus, aucune brame ronde et brûleur ne sont présents entre les portes de four de chargement et de déchargement. Un mur de séparation est placé au milieu. La distance entre les portes de four de chargement et de déchargement est d'environ un dixième de la longueur périphérique du four tournant.
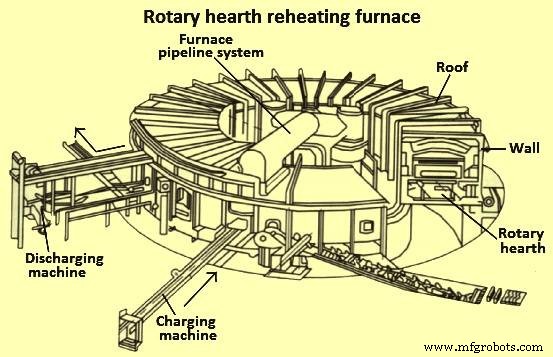
Le métal d'alimentation dans le four à sole tournante avance soit sur une sole horizontale, soit modérément inclinée. Ainsi, il n'a pas l'inconvénient de la sole excessivement inclinée d'un four pousseur continu. Ce four a de meilleurs moyens de contrôler le taux de chauffage à tous les niveaux de température comparé à un four de type par lots. L'inconvénient de ce four inclut : (i) coût en capital élevé par unité de production, (ii) ratio espace/unité élevé, (iii) faible efficacité de la surface de sole, et (iv) les réfractaires de mur et les joints au niveau de la sole nécessitent un niveau de maintenance élevé.
Fours à poutre mobile
Initialement, les fours à poutre mobile étaient conçus avec des poutres mobiles en acier allié qui étaient exposées directement à la chaleur du four et étaient également soumises à la corrosion thermique. Par conséquent, ces fours étaient exploités à des températures maximales de 1 065 °C. Ces fours n'étaient pas appropriés pour chauffer les aciers où la température de réchauffage va jusqu'à 1 320 °C.
Actuellement, la poutre mobile est faite de membres en acier refroidis à l'eau doublés de réfractaires de sorte que seuls les réfractaires sont exposés à la chaleur du four. Alternativement, les poutres et supports sont construits en sections de tuyaux refroidis à l'eau avec des boutons sur les surfaces supérieures pour tenir le matériau chaud à l'écart du contact direct avec les tuyaux refroidis à l'eau. Les fours à poutre mobile sont maintenant utilisés pour réchauffer des brames, blooms et brames.
Les fours à poutre mobile ont deux ensembles de poutres. Le métal d'alimentation repose sur les poutres fixes ou stationnaires. Pour avancer, le métal d'alimentation est soulevé par les poutres mobiles qui avancent d'une distance préétablie et placent le métal à l'étape suivante sur la sole. Après avoir placé le métal sur l'étape suivante sur la sole, les poutres mobiles reviennent à la position d'origine. Cela est montré à la figure 6.
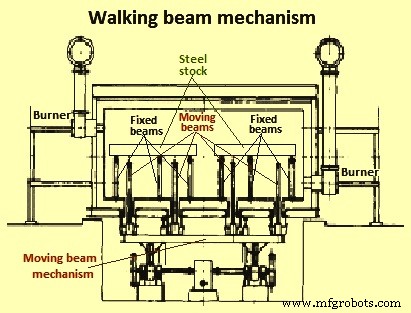
Les fours à poutre mobile sont généralement conçus avec chargement et déchargement par l'extrémité ou par le côté. Les poutres peuvent être actionnées soit hydrauliquement, soit mécaniquement. Le tir croisé avec des brûleurs de paroi latérale au-dessus et au-dessous du métal d'alimentation chauffé est utilisé. Dans certains fours, le matériau est chauffé avec des brûleurs de toit radiants ou avec des brûleurs placés dans le toit et sous le matériau.
Les avantages des fours à poutre mobile sont : (i) le matériau à chauffer peut être séparé les uns des autres afin d'éviter les collages, (ii) les empilements dans le four et le temps de rétention dans le four sont réduits, (iii) il est possible de vider le four des deux côtés en actionnant les mécanismes de poutre, (iv) pas de marques de patins car il n'y a pas de contact linéaire avec des patins refroidis à l'eau, (v) l'usure de la sole et les dommages au matériau sont pratiquement absents car il n'y a pas de frottement entre le matériau et avec la sole, (vi) une meilleure utilisation de la sole peut être obtenue lors du chargement de tailles mélangées en sélectionnant le nombre approprié de poutres mobiles, et (vii) il y a un potentiel disponible pour l'extension de la longueur globale du four pour améliorer l'utilisation des gaz de rebut du four et réduire la consommation de combustible.
Les inconvénients des fours à poutre mobile sont : (i) complexité du système, (ii) coût en capital élevé, (iii) maintenance élevée des joints de sole et des réfractaires de sole, et (iv) les problèmes causés par la calamine qui se détache pendant le chauffage du matériau.
Fours à sole mobile
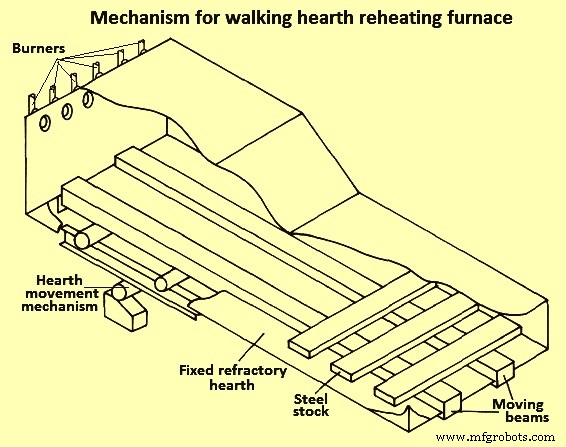
Il est similaire au four à poutre mobile en ce qui concerne le passage du métal d'alimentation à travers la chambre de chauffage. La différence réside dans la méthode de convoyage dans ces deux fours. Dans le four à sole mobile, le métal d'alimentation repose sur des piliers réfractaires fixes. Ces piliers s'étendent à travers des ouvertures dans la sole et leurs sommets sont au-dessus de la surface de la sole pendant le temps où le matériau est stationnaire dans le four. Les gaz de four peuvent ainsi circuler entre la majeure partie de la surface inférieure de la pièce et la sole.
Pour le mouvement du matériau vers l'extrémité de décharge du four, la sole est relevée verticalement pour d'abord contacter le matériau, puis relevée davantage sur une courte distance au-dessus des piliers. La sole avance alors d'une distance préétablie, s'arrête, abaisse le matériau sur sa nouvelle position sur les piliers, continue de descendre à sa position la plus basse, puis recule vers sa position de départ vers l'extrémité de chargement du four pour attendre le prochain cycle. Les avantages et inconvénients d'un four à sole mobile sont similaires à ceux d'un four à poutre mobile. Le mécanisme du four de réchauffage à sole mobile est montré à la figure 7.
Four de réchauffage à sole à rouleaux
Les fours à sole à rouleaux sont utilisés avantageusement lors du chauffage de brames, blooms ou brames très longs dans des situations où il n'est pas pratique de chauffer dans un four pousseur ou à poutre mobile. Dans le four à sole à rouleaux, la sole consiste en un ensemble de rouleaux entraînés refroidis à l'eau sur lesquels le métal d'alimentation avance. Une section transversale du four à sole à rouleaux est montrée à la figure 8.
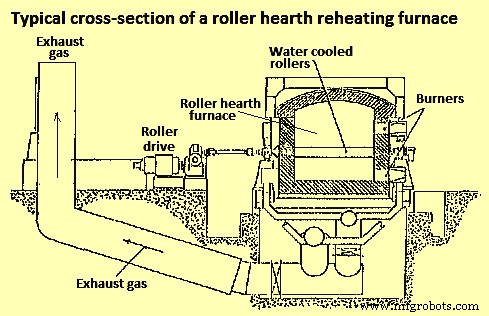
Les avantages des fours de réchauffage à sole à rouleaux sont : (i) capacité de manipuler des pièces très longues, (ii) le contrôle de zone dans ce four est plus simple lorsque le tir croisé est employé, (iii) le matériau subit peu ou pas de dommage mécanique, (iv) pas de marques de patins, et (iv) le four à sole à rouleaux est auto-videur.
Les inconvénients du four à sole à rouleaux incluent : (i) coût initial élevé par unité de capacité, (ii) si les rouleaux ne sont pas correctement isolés, il y a une perte de chaleur accrue due au refroidissement à l'eau des rouleaux, et (iii) les fours à sole à rouleaux sont plus étroits et plus longs que les fours de type pousseur ou à poutre mobile de la même capacité.
Problèmes généraux liés aux fours de réchauffage
Il y a quelques problèmes généraux liés aux fours de réchauffage continus. Les fours avec tir à zone unique sont associés à des pertes de calamine plus élevées. Les fours à tir à zone unique ont également une tendance plus élevée à causer la décarburation de l'acier à haut carbone que les fours à tir supérieur et inférieur car l'acier est exposé aux gaz de four avec des combinaisons d'hydrogène et de vapeur d'eau pendant une durée plus longue. La formation de calamine sur l'acier est parfois pratiquée délibérément pour éliminer la couche de surface décarburée. Les fours avec tir supérieur ont des soles plus longues pour une production égale comparée aux fours ayant tir supérieur et inférieur. Les fours à déchargement latéral ont moins d'infiltration d'air à l'extrémité chaude que les fours à déchargement par porte d'extrémité. Le déchargement par porte d'extrémité du type gravité habituel induit de l'air froid dans le four par l'effet cheminée à l'extrémité de décharge du four. Cependant, le déchargement par porte d'extrémité est mécaniquement plus simple pour retirer le matériau chauffé. Une sole horizontale élimine l'effet cheminée des soles inclinées vers le haut vers l'extrémité de chargement. Cet effet cheminée aspire de l'air froid dans le four à l'extrémité chaude et cause donc une consommation de combustible plus élevée et des pertes de calamine plus élevées.
Processus de fabrication
- Moulage sous pression chambre chaude et froide : types, applications, avantages
- Maîtriser les Tours : Types, Classifications et Applications Pratiques
- Types de Planeuses et Spécifications pour une Performance Optimale
- Types de Raboteuses et Leurs Classifications – Guide Complet
- Comprendre les Rectifieuses : Types et Fonctions
- Mortaiseuses : Types, Caractéristiques et Spécifications
- Explorer les types de métaux : classifications et propriétés clés
- Explorer les types d'énergie : cinétique, potentielle et exemples concrets
- Découvrez les variétés de clés : types, utilisations et caractéristiques principales