



Considérations essentielles pour le laminage des fils machine en production d'acier
Les fils machine sont des produits sidérurgiques à section généralement ronde, obtenus par laminage à chaud de brames. Ils sont caractérisés par leurs longs parcours de transformation ultérieurs dans les unités de traitement secondaire et tertiaire jusqu'aux produits finis, utilisés comme composants vitaux dans de nombreux secteurs industriels.
Ces dernières années, les développements technologiques pour la production de fils machine ont été stimulés par l'exigence croissante de qualité pour des applications variées : cordons d'acier pour renforcement de pneus automobiles (fil à perle revêtu cuivre/bronze et fil de cordon), câbles à haute résistance, fils galvanisés pour ponts suspendus et routes, aiguillages ferroviaires, fils à ressorts, torons d'armature, fixations, baguettes de soudage, fils pour précontrainte de béton (fil PC), fils de sciage pour trancher les wafers de silicium (photovoltaïque), fils de musique, etc.
Défis actuels des laminoirs à fils machine
Dans un laminoir à fils machine (Fig. 1), pour répondre aux exigences des traitements ultérieurs, divers aspects ont été traités : traitements thermiques en ligne, développement de petits diamètres, laminage contrôlé pour supprimer certaines étapes de traitement secondaire, amélioration de la productivité et économie d'énergie. Récemment, face à une concurrence intense, l'amélioration de la précision dimensionnelle, de la qualité métallurgique, de l'efficacité des équipements et des opérations est devenue cruciale.
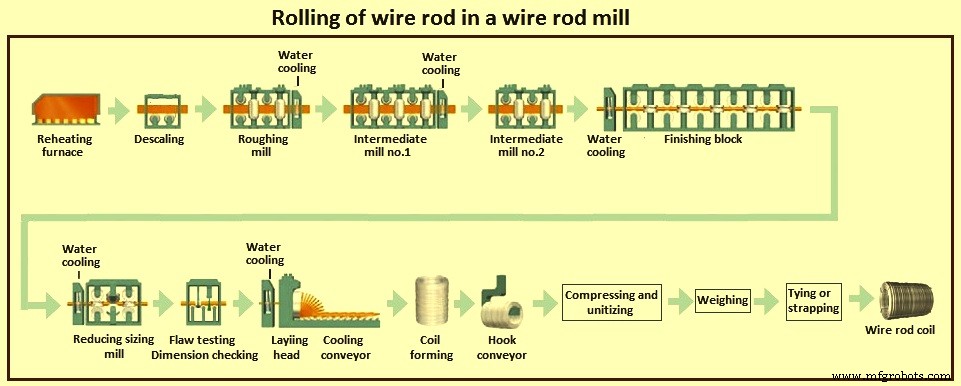
La demande croissante de fils machine de différents grades, pour petits et grands diamètres, pousse les producteurs à combiner haute productivité, efficacité, qualité supérieure et flexibilité extrême. La possibilité de changer de parcours de processus selon l'application finale et de simplifier la planification de production est un impératif majeur.
Les propriétés technologiques des fils machine dépendent du processus de production, de la composition chimique de la brame et de son inspection/préparation, du réchauffage, de l'optimisation de la température de laminage, et de la configuration du laminoir.
Brame et préparation de la brame
Inclusions non métalliques
Dans la plupart des grades, la présence d'inclusions non métalliques est très préjudiciable car elle peut favoriser des cavités microscopiques ou discontinuités de la matrice, causant la rupture du fil pendant le laminage ou les traitements ultérieurs. Ces inclusions (oxydes, silicates, sulfures, nitrures) peuvent provenir de la production d'acier (alliage, désulfuration, déphosphoration) ou être exogènes (usure des réfractaires au contact de l'acier liquide). Outre la quantité et la distribution, leur forme et déformabilité sont les indices de dangerosité les plus importants. Les aluminates sont les plus nocifs (point de fusion élevé, indéformables), tandis que les sulfures de manganèse globulaires (formés lors de la coulée) se fragmentent en fils ductiles fins pendant le laminage et se déforment ensuite.
Composition chimique
Elle détermine les propriétés mécaniques et l'aptitude à une application. Une variation étroite de composition à l'intérieur d'une même coulée et entre coulées pour un grade donné est fondamentale pour garantir la fiabilité du laminage et des traitements ultérieurs. De faibles teneurs en impuretés nuisibles (phosphore, soufre) sont souhaitées car elles affectent profondément la ductilité lors du tréfilage.
Contrôle du niveau de ségrégation
Le contrôle de la ségrégation dans la brame de départ est crucial pour la performance finale du fil tréfilé. La coulée continue doit produire des brames avec un minimum de cristaux colonnaires et un maximum de zones à cristaux équiaxes. Toute ségrégation dendritique peut former des bandes persistantes même après laminage et tréfilage, limitant la fiabilité. Même une micro-ségrégation dans les fils à haute teneur en carbone peut créer des structures martensitiques au centre, augmentant le risque de rupture.
Ductilité
La ductilité du fil machine et son comportement au tréfilage dépendent strictement des teneurs en hydrogène et azote. Leur contrôle dans des limites acceptables est impératif.
Taille et conditionnement de la brame
La définition de la taille optimale et de la qualité de surface requise fait débat. Le conditionnement est l'interface critique entre coulée et laminage. Des normes d'inspection doivent définir si la brame brute peut aller directement au laminoir ou nécessite un conditionnement pour contrôler le risque de rebut. L'objectif : finition de surface sans plis ni saignées, contrôle de la décarburation, minimisation des rebuts.
Réchauffage des brames
Un contrôle strict du chauffage est nécessaire pour la qualité des fils machine. Le four de réchauffage doit assurer : qualité de surface de la brame, uniformité de température, éviter le sur-réchauffage et l'augmentation excessive de la taille de grain austénitique. La qualité de surface dépend de la formation de calamine. Les grades à haute teneur en carbone sont sensibles à la décarburation, à contrôler par la gestion des brûleurs.
Un aspect critique pour certains grades (ex. cordons de pneus) est de limiter la chute de température tête-queue due au temps de laminage. Pour les petits diamètres, le temps est long même à vitesse maximale, donc la chute de température à l'entrée du train continu est maximale (ex. Ø 5 mm). Cela peut être atténué par un profil de chauffe adapté dans les différentes zones du four, compensant partiellement la perte naturelle en queue de brame.
Équipements du laminoir
L'optimisation du laminoir, la flexibilité opérationnelle et la fiabilité du processus sont fondamentales. Pour améliorer la qualité du produit fini (tolérances, propriétés mécaniques, état de surface), un système d'automatisation fiable et dédié est indispensable. Différents systèmes contrôlent l'épaisseur/section, la vitesse angulaire des cylindres, la tension entre cages et les températures. Des procédés thermomécaniques spécifiques et systèmes de contrôle automatisés ont été développés pour améliorer les propriétés technologiques, tolérances et qualité de surface.
Décalaminage
Pour alimenter le laminoir avec une brame à surface propre, outre le conditionnement et le réchauffage, le décalaminage est indispensable. Une surface parfaitement propre évite les défauts de surface irréversibles aux étapes suivantes (calamine roulée). Le décalaminage primaire à la sortie du four utilise un jet d'eau haute pression à très haute vitesse de brame, pour éviter un sur-refroidissement de surface préjudiciable.
Cages de laminage et cisailles
Les cages représentent le cœur du processus ; leur configuration doit convenir aux paramètres technologiques : gamme de grades, dimensions laminées, productivité min/max, temps de laminage min/max, vitesse de mordant, configuration des cisailles, installations amont/aval, disponibilité des fluides. Une configuration inadaptée affecte tout le processus. Les laminoirs modernes exigent une flexibilité accrue : changement de grade, stratégie de laminage, rapidité de changement de dimension (plus de 250 changements de taille en multi-brins). Réduire le temps de changement et simplifier le design de passe est prioritaire.
La cisaille après le décalamineur doit avoir la force de coupe nécessaire, surtout en laminage à basse température. Les cages doivent assurer rigidité axiale et radiale pour supporter les charges, permettre le changement rapide et réduire le risque d'endommagement des flexibles en cas de bourrage.
Blocs de finition et laminoir réducteur-calibreur
Les blocs doivent être robustes pour supporter les charges et couples élevés. Certains grades sont très sensibles à une température de laminage inadaptée imposée par les limitations des blocs. Pour obtenir des tolérances dimensionnelles serrées (grands et petits diamètres), un laminoir réducteur-calibreur après le bloc de finition est nécessaire.
Ses avantages sont nombreux : (i) tolérances serrées et répétables grâce à la séquence de laminage optimisée et la tension contrôlée ; (ii) petits diamètres à vitesses supérieures, réduisant temps de laminage pur et chute tête-queue ; (iii) meilleure forme de queue de spire pour gros diamètres (distance réduite bloc calibreur/tête de pose, ligne de refroidissement plus courte) ; (iv) longueur de barre non traitée réduite ; (v) qualité interne assurée par la réduction de section propre dans le laminoir réducteur ; (vi) traitements thermomécaniques pour contrôle de la taille de grain ; (vii) réduction technologique en section au point de rupture augmentée ; (viii) profil thermique mieux contrôlé grâce à la séquence multi-étages de laminage/refroidissement, évitant la surchauffe dans les blocs de finition (Fig. 2) ; (ix) dispersion réduite des propriétés technologiques finales ; (x) aspect de calamine drastiquement amélioré (refroidissement réduit après dernière séquence) ; (xi) couche de décarburation plus fine et uniforme sur le pourtour pour les grades à haute teneur en carbone.
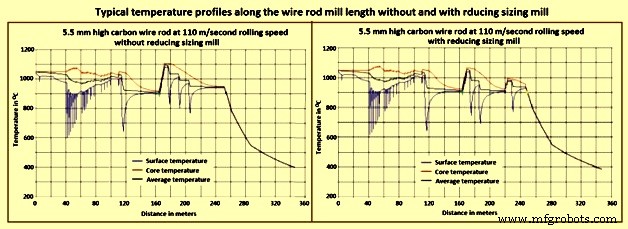
La réduction totale du laminoir réducteur-calibreur dépasse largement la réduction critique pour toute la gamme de produits. Tous les laminoirs modernes en sont équipés.
Cisailles à grande vitesse
Les laminoirs sont équipés de cisailles rapides à divers emplacements pour le rognage tête/queue aux vitesses maximales (jusqu'à 130 m/s pour fils machine ordinaires et trempés/auto-revenus). Caractéristiques avancées : (i) compacité ; (ii) porte-lame unique/entraînement unique pour rognage et cisaillement ; (iii) verrouillage/centrage lames avancé avec changement rapide ; (iv) divertisseur électrique à course courte ; (v) réduction de l'amplitude d'angle de déviation (moins de frottement/usure) ; (vi) cycle de déviation plus court, synchronisme et efficacité accrus ; (vii) réduction significative de la largeur de lame ; (viii) porte-lame plus étroit, meilleure efficacité ; (ix) moins de frottement sur guides, usure et bruit réduits aux vitesses maximales.
Inspection en ligne
La pratique standard inspecte les fils machine à froid après laminage. Avec l'augmentation des vitesses et des exigences clients, cette pratique ne suffit plus. Le contrôle en cours de production sur produit chaud s'impose. Deux avantages : (i) détection précoce des problèmes, intervention avant aggravation ; (ii) évite gaspillage de temps/énergie sur produits défectueux en aval. L'inspection en ligne repose généralement sur les courants de Foucault.
Tête de pose en spires
Son rôle : bon enroulement et longue durée de vie du tube. Avec l'augmentation des vitesses de finition (petits diamètres), ce besoin est accru, nécessitant nouvelles solutions et matériaux. Les vitesses très élevées (>100 à 130 m/s) posent des problèmes de formation des têtes et surtout queues, si non maîtrisés par systèmes mécaniques et automatisme. Le centrage des spires sur le convoyeur de refroidissement devient plus difficile, crucial pour certains grades (achèvement des traitements thermomécaniques).
La nouvelle génération de rotor de tête de pose, outre son palier à film d'huile pour fonctionnement sans vibration, a un design avancé optimisé par simulation cinético-dynamique 3D pour stabilité et optimisation de l'usure à haute vitesse. Le design et le choix du matériau pour la forme progressivement courbée du tube donnent au fil un trajet idéal, contact constant avec la paroi interne sur toute la longueur, usure uniforme.
Système de convoyeur à refroidissement contrôlé
L'un des équipements les plus courants en métallurgie dans un laminoir à fils machine. La section de refroidissement technologique est une ligne eau-air à deux étages (Fig. 3). Après la dernière cage, le fil est d'abord refroidi à l'eau par buses spéciales, puis posé en spires par la tête de pose sur le convoyeur, où des soufflantes envoient de l'air de bas en haut.
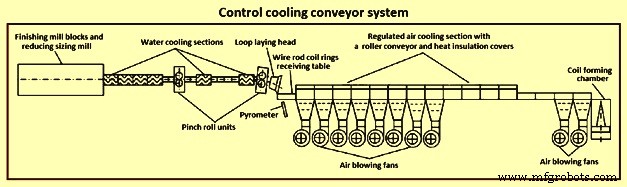
Les caractéristiques de conception sont constamment améliorées pour créer des conditions de refroidissement efficaces. Exemples : pour aciers moyennement et hautement carbonés, ligne « courte » standard ; pour aciers faiblement carbonés alliés (y compris complexes pour soudage), refroidissement lent ou retardé nécessite ligne « longue » prédéterminée, plus efficace et universelle.
Le convoyeur permet divers régimes de refroidissement. Refroidissement accéléré par soufflantes : si taux ≥ 15 °C/s, microstructure essentiellement perlite. Distribution uniforme des composants structuraux sur la section de la perlite est cruciale quand le fil subit une forte déformation plastique à froid ultérieure. La perlite est la structure la plus favorable pour produits tréfilés à haute résistance avec fort degré de déformation.
Pour fils à haute teneur en carbone, l'objectif métallurgique est d'obtenir la structure perlite la plus fine possible (perlite non résoluble), minimisant perlite résoluble, cémentite libre ou ferrite. La présence de ferrite pro-eutectoïde réduit la ductilité (sites d'amorçage de fissures à l'interface ferrite-perlite). Sa quantité doit être limitée (1-2 %), les propriétés mécaniques suivant alors la relation de Hall-Petch (dépendance de la résistance à l'espacement inter-lamellaire). La résistance augmente avec la diminution de la taille de grain jusqu'à 20-30 nm où elle culmine.
Dans la zone du laminoir, le contrôle de la température du fil sur le convoyeur est le cœur de la production : c'est là que se produisent les transformations de phase. Selon dimension et grade, les 30 à 50 premières secondes de traitement sont stratégiques pour les meilleures propriétés technologiques.
Le convoyeur, par sélection du régime de refroidissement, permet la production de tous les grades conventionnels et de grades spéciaux avec modes alternatifs. Il optimise le traitement des aciers au carbone et alliés avec le laminoir réducteur-calibreur pour laminage à basse température et refroidissement contrôlé, donnant excellente combinaison propriétés/contrôle dimensionnel.
Il facilite le traitement dans une large gamme : modes refroidissement rapide et lent dans un même système. Cela permet de produire un large spectre d'aciers au carbone ordinaires et alliés, inoxydables et autres grades spéciaux. Il améliore les propriétés à l'état laminé, permettant plus de grades directement utilisables, et réduit/élimine les traitements aval (ex. recuit de sphéroïdisation).
Traitements thermomécaniques en ligne
Les utilisateurs de fils machine sont de plus en plus exigeants sur la qualité globale. Pour applications spécifiques (ex. cordon de pneu), des parcours de processus dédiés sont nécessaires. L'application de traitements thermiques en ligne a profondément modifié l'approche de dimensionnement pour les fils machine d'aciers spéciaux. Ils combinent flexibilité de processus (valeur ajoutée), haute productivité et rendement matière (coût et impact environnemental minimisés).
Le traitement thermomécanique affine la taille de grain final par recristallisation dynamique. Combiné au refroidissement eau final en ligne et au refroidissement contrôlé supérieur sur convoyeur, il joue un rôle significatif dans les propriétés finales. Particulièrement bénéfique pour aciers faiblement et moyennement alliés ensuite recuits de sphéroïdisation en aval. Le contrôle fort de la taille de grain influence aussi la transformation ultérieure en produits durs (bainite, martensite) en décalant le début de transformation. Ainsi, il peut minimiser le travail à froid aval et réduire les temps de recuit.
La combinaison du convoyeur à refroidissement contrôlé et des basses températures de laminage permet de réduire la trempabilité dans certains grades critiques, favorisant la formation de ferrite et retardant l'évolution vers bainite et martensite. La taille de grain affinée améliore la diffusion pendant le traitement thermique, réduisant temps et températures. Pour les barres non traitées thermiquement, les structures affinées et complexes augmentent la reprise de contrainte à la déformation à froid : (i) résistance à l'état laminé réduite, (ii) réponse aval améliorée, (iii) aptitude au travail augmentée. Ces améliorations découlent de l'affinement de grain et du contrôle microstructural. Le bon contrôle du refroidissement combiné à la trempabilité réduite rend le processus très stable et réduit le risque de phases dures indésirables.
Système de contrôle des propriétés technologiques et optimisation de la calamine
Le contrôle de la température de laminage est clé pour : charges de déformation constantes, tolérances dimensionnelles optimales, caractéristiques métallurgiques élevées, homogénéité du produit, propriétés de calamine adéquates (qualité et quantité).
Dans les laminoirs, le refroidissement eau est effectué à des positions stratégiques pour gérer les températures de laminage et d'enroulement, laissant le temps à l'auto-revenu de la barre, assurant une différence de température minimale entre surface et cœur à l'entrée des blocs. Pour certains grades, les conditions optimales correspondent au laminage « normalisé », finement contrôlé par système de boucle fermée gérant les buses de refroidissement eau haute pression.
Les grades très sensibles à tout mauvais contrôle des conditions de laminage/enroulement peuvent entraîner problèmes substantiels (propriétés technologiques finales, tréfilage ultérieur, ex. densité des colonies perlite) ou purement esthétiques (« rouille rouge »).
Deux types d'oxyde de fer se forment : calamine primaire (four de réchauffage, avant laminage, enlevée au décalamineur) et calamine secondaire (pendant laminage et après pose sur convoyeur). La structure de la calamine secondaire comporte trois couches : wüstite (FeO), magnétite (Fe₃O₄), hématite (Fe₂O₃) de l'intérieur vers l'extérieur. Pour certains grades, seulement deux couches substantielles (peu d'hématite). L'épaisseur n'est pas linéairement proportionnelle à la température et au temps d'oxydation : > 900 °C et surtout premières 20 s, croissance rapide de FeO, puis plus linéaire ; Fe₃O₄ reste ~constant. L'épaississement est rapide à toutes températures sauf vers 650 °C où il ralentit fortement. L'épaisseur de la calamine secondaire dépend donc fortement du mode de refroidissement sur le convoyeur.
Selon les besoins de l'industrie de la fixation, la qualité et quantité de calamine sont à contrôler par traitement thermique adapté. En aval, décalaminage mécanique ou chimique. Pour faciliter le décalaminage mécanique avant tréfilage : températures d'enroulement élevées (> 900 °C) pour calamine wüstite optimale. Pour décalaminage chimique : températures plus basses (~850 °C) pour calamine fine et dense, réduisant perte de métal et temps de décapage. Dans tous les cas, les meilleures propriétés technologiques globales des deux étages de refroidissement (eau forcée pendant/après laminage et refroidissement accéléré sur convoyeur) doivent être contrôlées.
Récemment, pour productivité, économie et environnement, les exigences pour fils machine adaptés au décalaminage mécanique ont augmenté (technologies améliorées d'enlèvement mécanique). Pour certaines applications, surface sans calamine parfaite requise → décalaminage chimique.
Manutention des spires de fils machine
Les spires sont le plus souvent transportées sans emballage, donc sensibles à la rouille. Stockées parfois à l'air libre, il n'est pas rare de voir de l'eau s'écouler des fagots au transport. Produit laminé à chaud destiné à transformation ultérieure pour de nombreux usages finaux : clous, fils galvanisés pour clôtures (fil barbelé), treillis routiers, fils pour béton précontraint, etc.
Beaucoup d'expéditions sont destinées au tréfilage à froid : le fil est forcé à travers des filières qui réduisent son diamètre et augmentent sa longueur. Les plis et entailles sont inadmissibles car le fil peut casser dans les filières. Même sans tréfilage, ces défauts sont indésirables (ex. treillis routier, imperfections visibles au produit fini). La désintégration des fagots pendant le transport (mauvais arrimage, écrasement, rupture des feuillards) est à éviter : spires libres → emmêlement, entrelacement, torsion → parties coupées et mises au rebut, ou perte de temps sur ligne de production.
Si la spire est emballée, cela indique une fabrication plus délicate (ex. fils d'instruments de musique). Les spires d'aciers spéciaux sont généralement protégées de la corrosion et contraintes mécaniques (rayures, flambage) par emballage multicouche : papier inhibiteur de corrosion (VCI) ou papier/film plastifié.
Les spires doivent être manipulées avec soin (sensibilité aux dommages mécaniques). Prévention par manutention correcte et équipements adaptés (barres transversales, crocs C, mandrins, sangles textiles, élingues chaîne). Lever ou poser avec force excessive → déformation préjudiciable au défilement et traitement ultérieur.
Transport en véhicules/wagons avec tête et parois latérales (chantiers) de résistance et capacité suffisantes. Matériaux antidérapants sous la charge et entre couches. Vides souvent inévitables (méthodes de manutention, caractéristiques véhicule), la charge doit être arrimée selon accélérations anticipées : arrimage direct (serrage, lashing boucle) et/ou par frottement (lashing de pression).
Processus de fabrication
- Constantes mathématiques clés : nombre d'Euler (e) et Pi (π) — applications et définitions
- Le rouleau à pâtisserie : des origines étrusques à l'artisanat moderne
- L'art et l'artisanat des tiares : histoire, matériaux et design moderne
- Le fil barbelé expliqué : histoire, construction et usages modernes
- Robot réveil roulant : Système mobile intelligent piloté par Raspberry Pi et Google Calendar
- Kit MOSMusic : MOSFET, Arduino et plus pour éclairage musical
- Principales normes d'inspection qualité pour l'excellence en usinage CNC
- Maîtriser la découpe fil : guide complet de l'électroérosion fil
- Comprendre l'usinage par électroérosion (EDM) : précision et puissance dans l'enlèvement de matière