



Consteel : technologie brevetée d'économie d'énergie par préchauffage de ferraille en four à arc électrique
Le procédé Consteel est un procédé breveté, technologie innovante de conservation d'énergie pour le préchauffage de ferraille en four à arc électrique (FAE), développé par « Intersteel Technology Inc., Charlotte, Caroline du Nord (depuis 1994 partie de Techint, Tenova S.p.A.) ». La première application industrielle a eu lieu en 1989 chez Gerdau-Ameristeel Charlotte (USA). Depuis, cette technologie a connu une acceptation industrielle constante. Aujourd'hui, le procédé Consteel FAE est une technologie de sidérurgie éprouvée et fiable. Elle assure une utilisation efficace de l'énergie et des matières premières, une exploitation et maintenance aisées, ainsi que le respect de l'environnement.
Dans le FAE avec procédé Consteel, la solution adoptée est l'alimentation continue du four par la ferraille, préchauffée et convoyée à travers un convoyeur mobile dans un tunnel de préchauffage, où les gaz d'échappement du FAE, circulant en contre-courant de la charge métallique, sont post-combustés par injection d'air. L'alimentation continue et le préchauffage de la ferraille offrent des avantages potentiels par rapport à l'alimentation par charges discrètes (batch) conventionnelle.
Points forts du procédé Consteel
Le procédé Consteel augmente la productivité et améliore l'efficacité énergétique avec un impact environnemental minimal. Les mesures de conservation principales sont :
- Récupération de la chaleur des gaz d'échappement du four pour préchauffer la ferraille avant chargement
- Réduction de l'énergie électrique spécifique
- Réduction de la consommation d'O₂ (oxygène) et de C (carbone) sans consommation de carburant aux brûleurs
- Augmentation du taux de production grâce à la réduction du temps coupée-à-coupée
- Diminution significative des perturbations électriques sur le réseau
- Consommation d'électrodes et casses d'électrodes réduites
- Augmentation du rendement ferraille
- Moins de poussières évacuées vers le filtre à manches
- Réduction des coûts logistiques, main-d'œuvre, maintenance et gestion des déchets
La faible puissance requise et le fonctionnement stable à bain plat, sous scories moussantes, font du procédé Consteel la technologie FAE idéale quand le réseau électrique est relativement faible et ne tolère que de très faibles perturbations. Le procédé minimise aussi le bruit, les poussières et émissions polluantes, tant à l'intérieur de l'atelier de fusion (pas de doghouse nécessaire) que vers le système d'échappement, qui n'a pas besoin d'être surdimensionné pour gérer les émissions par pics comme sur un FAE conventionnel.
Préchauffage conventionnel vs procédé Consteel
Le préchauffage conventionnel de ferraille est utilisé depuis longtemps, principalement dans les pays où l'électricité est chère. Il utilise des gaz chauds pour chauffer la ferraille dans le panier avant chargement dans le FAE. La source de gaz chauds peut être les gaz d'échappement du FAE ou des gaz produits par combustion d'un gaz combustible. Le préchauffage conventionnel peut être réalisé en acheminant les gaz chauds du four vers le panier de chargement par tuyauterie depuis le quatrième trou du FAE vers une hotte spéciale au-dessus du panier. Typiquement, les gaz quittent le FAE vers 1200 °C, entrent dans le panier vers 815 °C, et en sortent vers 200 °C. Le préchauffage dépend du transfert de chaleur à la ferraille (fonction de la taille et du temps à température). Typiquement, la ferraille est préchauffée à 350-450 °C. Cela réduit typiquement la consommation d'énergie de 40-60 kWh/t, la consommation d'électrodes de ~0,35 kg/t, la consommation de réfractaires de ~1,2 kg/t et le temps coupée-à-coupée de 5-6 minutes.
Inconvénients du préchauffage conventionnel : (i) exploitation peu commode (ferraille collant au panier, durée de vie courte du panier) ; (ii) faible contrôlabilité du préchauffage (variation température et débit des gaz d'échappement selon les phases d'exploitation du FAE) ; (iii) pour temps coupée-à-coupée < 70 min, la logistique conduit à des économies d'énergie minimes ne justifiant pas l'investissement.
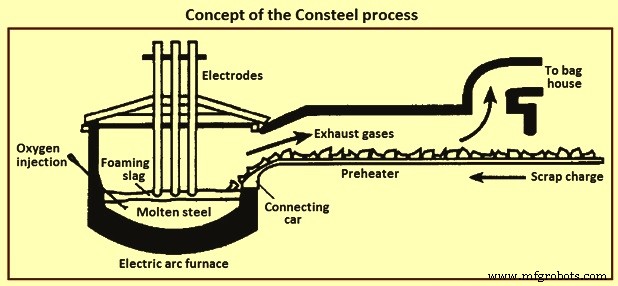
Le procédé Consteel préchauffe et alimente continûment la charge métallique (ferraille, fonte, etc.) au FAE tout en contrôlant simultanément les émissions gazeuses. L'alimentation continue se fait par un convoyeur inertiel, déplaçant la ferraille d'une section ouverte (chargement, généralement par grue) vers le four, traversant une section fermée (tunnel) où la ferraille est chauffée par les gaz d'échappement du FAE circulant en sens inverse, vers le système d'extraction. L'énergie de préchauffage est fournie par les gaz chauds entrant dans le tunnel depuis le FAE, post-combustés par l'air injecté dans le tunnel. La ferraille préchauffée est alimentée en continu dans le FAE, où elle fond par immersion dans l'acier liquide. Le FAE fonctionne en conditions de bain plat constant, avantage clé sur les procédés batch où la ferraille fond par action directe de l'arc électrique. Les gaz du FAE sont envoyés à l'épuration dans des conditions permettant la combustion complète du monoxyde de carbone (CO) et autres polluants sans consommation de carburant. Le concept est illustré Fig. 1.
Description du processus et caractéristiques de l'installation
Le procédé Consteel permet l'alimentation et le préchauffage continus de la charge métallique au FAE. La ferraille est chargée directement de la cour à ferraille vers le convoyeur de charge, puis automatiquement et continûment convoyée vers le FAE tout en étant préchauffée dans le convoyeur préchauffeur (le tunnel).
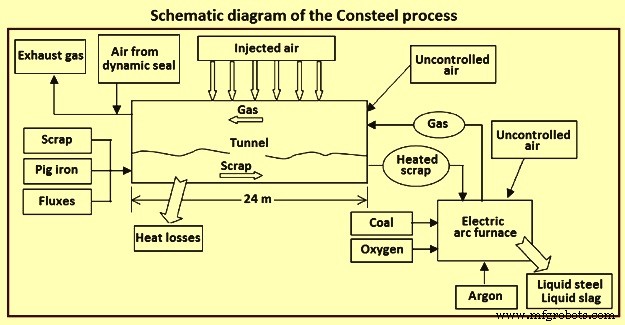
L'énergie de préchauffage provient des gaz chauds du FAE, post-combustés par l'air injecté dans le tunnel via des injecteurs positionnés sur la voûte. Avec l'air injecté, de l'air non contrôlé entre dans le FAE et le tunnel, principalement dans la zone de jonction (zone du chariot de liaison). Cet air non contrôlé contribue à la post-combustion des gaz d'échappement.
Le gaz de sortie du tunnel est conduit vers un système d'épuration. Un système de ventilateur et rideaux mécaniques est placé à la fin du tunnel pour empêcher l'entrée d'air (joint dynamique).
Le procédé Consteel étant basé sur la post-combustion des gaz du FAE, il est strictement lié au processus sidérurgique dans le FAE ; pour l'optimiser, l'ensemble FAE + tunnel doit être considéré.
La gestion du débit dans chaque injecteur est possible. L'injection d'air peut être contrôlée automatiquement ou réglée manuellement. Le contrôle automatique repose sur la mesure de la concentration en O₂ dans le gaz à la sortie du tunnel. La valeur cible est atteinte et maintenue par le système de contrôle de l'installation, par gestion des débits d'air dans les six injecteurs. Le schéma du procédé est Fig. 2.
Caractéristiques spéciales du procédé Consteel
Le procédé incorpore le chargement continu de ferraille dans le FAE par un système de convoyage reliant la cour à ferraille au FAE. Pas de chargement par panier conventionnel. La ferraille est chargée sur les convoyeurs par les grues de la cour ; ces convoyeurs déplacent la ferraille par un mouvement oscillant : avance lente et retour rapide, faisant glisser la ferraille sur le convoyeur pendant le retour rapide, produisant un déplacement net vers le four.
À une certaine distance du four, la ferraille entre dans une section de préchauffage : un tunnel traversé par les gaz chauds sortants du FAE en contre-courant. Dans cette section, le CO des gaz d'échappement est brûlé par injection d'air automatiquement contrôlée, récupérant plus d'énergie vers la ferraille. Pendant l'alimentation continue, le bain d'acier dans le FAE est maintenu liquide et la ferraille entrant fond par immersion dans le bain. L'arc électrique travaille donc toujours sur un bain liquide (conditions bain plat), pas sur de la ferraille solide. L'arc est stable, non perturbé par la présence de ferraille solide comme dans le chargement batch.
Le FAE Consteel peut utiliser tout type de ferraille d'acier et toutes matières métalliques chargeables dans un FAE traditionnel. En dimensions maximales de ferraille, les limites normales de la spécification ferraille (1,5 m × 0,5 m × 0,5 m) sont compatibles avec le chargement continu Consteel.
Règle principale : la plus grande pièce de ferraille ne doit pas dépasser la distance entre l'extrémité du convoyeur Consteel et les électrodes, pour éviter un pont électrique. Cela peut limiter la longueur maxi sur petits fours ; les grands fours sont plus tolérants. En pratique, la ferraille du marché est déjà compatible avec les plus petits FAE Consteel.
Le chargement continu rend la densité de la ferraille moins influente sur les opérations que dans un FAE à chargement par le haut, où une ferraille trop légère demande plus de charges panier (baisse efficacité/productivité) et une ferraille trop lourde retarde la fusion, voire cause casses d'électrodes fréquentes par effondrements massifs au début de la fusion.
Le procédé Consteel équilibre la puissance fournie au four avec le débit massique des matières de charge (logique similaire aux fours alimentés en DRI) ; le débit massique requis est atteint automatiquement par la logique de contrôle, ajustant la vitesse du convoyeur (plus rapide pour ferraille légère, plus lente pour lourde). Le débit massique est contrôlé par système de pesée du four et/ou système de suivi de charge sur les installations récentes.
La ferraille déchargée par le convoyeur fond par immersion dans un grand volume de métal liquide (le talon chaud), offrant les conditions les plus favorables pour la fusion de pièces lourdes (paquets), problématiques pour FAE conventionnels. Seule exigence : répartir uniformément les pièces lourdes dans la charge.
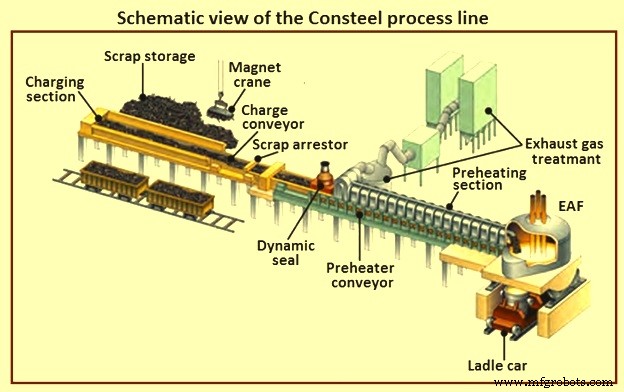
Il est généralement plus facile de fondre des pièces lourdes dans un FAE Consteel que dans un FAE conventionnel de même taille, la performance étant améliorée si le talon chaud est correctement dimensionné et le processus combiné à un brassage par le fond avec N₂ (azote) ou Ar (argon). Normalement, le talon chaud est dimensionné à 42-50 % du poids de coulée. Cette masse de métal liquide est maintenue d'une coulée à l'autre et agit comme un « volant thermique » stabilisateur. Au premier chauffage de la campagne, le talon est créé par fusion d'une charge panier. Quand le four doit être vidé, la charge est réduite et le talon sert à couler une pleine charge. La vue schématique de la ligne Consteel est Fig. 3.
Deux caractéristiques principales différencient le système Consteel de la plupart autres technologies FAE : la combinaison du préchauffage et, plus important encore, du chargement continu. Le préchauffage économise l'énergie, mais le chargement continu a montré des avantages encore plus grands : (i) coûts de production bas, (ii) haute productivité, (iii) flexibilité, (iv) impact environnemental réduit, (v) sécurité accrue.
Le chargement continu répartit la charge sur toute la période sous tension. Pas de charges panier, le convoyeur alimente la ferraille de la cour directement dans le FAE. La toiture du FAE est toujours fermée, l'aspiration des gaz se fait constamment par le circuit primaire, pas par hottes du circuit secondaire. Dans le four, la ferraille fond par immersion et l'arc travaille sur un bain plat couvert d'une scorie moussante. Le système de contrôle du FAE ajuste automatiquement la vitesse de convoyage pour maintenir le bain à la température cible et contrôle l'injection O₂ et C pour maintenir la scorie moussante appropriée.
Le préchauffage de la charge réduit efficacement la consommation d'énergie. Les économies dépendent de la température de préchauffage et de l'efficacité de fusion. En supposant une température moyenne de préchauffage de 400-600 °C, on obtient des économies de 80-120 kWh/t d'acier liquide coulé. Ces valeurs sont confirmées par l'expérience des installations Consteel existantes.
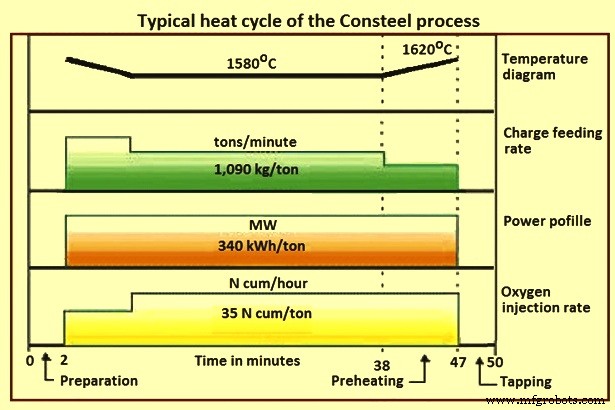
Le cycle thermique typique pour un FAE équipé Consteel est Fig. 4. Ces caractéristiques donnent des avantages considérables en économies opérationnelles et réduction d'impact environnemental. L'environnement de travail bénéficie de : bruit réduit, moins de poussières, absence de chargement panier avec son bruit, transport et pertes de chaleur/gaz de combustion à l'ouverture de la toiture pour le chargement.
Métallurgiquement, l'acier liquide dans le four est en meilleur équilibre et moins susceptible de générer des réactions violentes. Les parois latérales, toiture et lances refroidies à l'eau ne subissent pas de fuites causées par l'arc ou impacts de ferraille, minimisant le risque d'eau dans le four. Tout cela crée un environnement de travail plus sûr et confortable vs standards typiques de l'industrie sidérurgique.
La caractéristique clé du dernier procédé Consteel est l'introduction de nouvelles solutions pour augmenter la quantité et l'efficacité de l'énergie chimique utilisée. Développées par essais laboratoire et analyses CFD étendues. Nouvelles solutions : convoyeurs plus larges pour augmenter la surface d'échange, profil de tunnel différent pour améliorer l'échange convectif, nouvelle section de tunnel équipée de brûleurs pour booster l'apport d'énergie chimique. L'utilisation de l'énergie chimique est contrôlée section par section, par mesure continue du débit, température et composition des gaz d'échappement, avec optimisation automatique des paramètres opérationnels. Résultats : préchauffage de charge plus efficace et coûts d'exploitation réduits.
Comparaison avec la sidérurgie FAE conventionnelle
La plus grande différence est le meilleur rendement, bien qu'il y ait plusieurs aspects logistiques et maintenance.
L'opération la plus importante est la gestion du flux de ferraille de la cour au four : préparation de panier en FAE conventionnel, système de chargement continu en Consteel. La manutention des matières premières en FAE conventionnel se fait par ponts roulants en nombre suffisant pour marge de sécurité contre pannes. Le nombre dépend du nombre de paniers à préparer dans le temps imparti, selon taille du four, densité ferraille, taille paniers. Le procédé Consteel adopte une organisation différente de la cour, stockant normalement les matières premières le long du convoyeur de chargement. La taille et le nombre des grues de chargement dépendent du débit maximal d'alimentation requis par le four (Fig. 3). Le procédé Consteel simplifie la logistique en minimisant les mouvements de ferraille.
La maintenance dépend des équipements de cour, de baie de four et du FAE, ainsi que de l'élimination scories/poussières. Le procédé Consteel n'a que les ponts roulants pour le chargement convoyeur, qui peuvent aussi effectuer le pesage par levée. La maintenance du FAE est fortement influencée par le processus de fusion. Les contraintes thermiques et chimiques affectant les consommables du four dépendent principalement des paramètres du processus de fusion (Fig. 5).
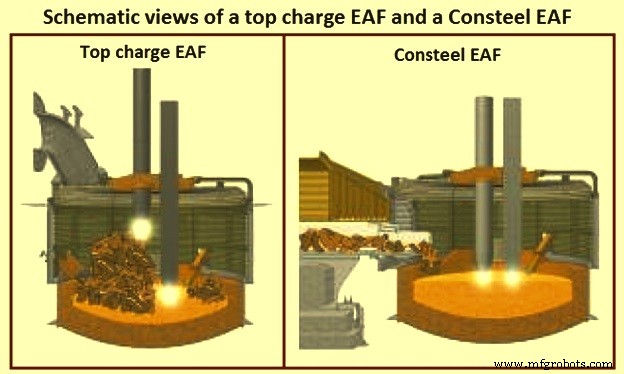
La consommation d'électrodes a le coût de maintenance le plus élevé ; le procédé Consteel a ~15 % de consommation en moins, gouvernée par le taux d'oxydation plus bas dû au ratio de post-combustion plus bas dans le four. L'érosion d'électrode dépend aussi de la productivité. Aux mêmes conditions, Consteel a une productivité plus haute, donc la consommation peut être considérée équivalente à un FAE conventionnel à productivité plus basse. De plus, le fonctionnement à bain plat maintient une bonne stabilité des arcs et élimine pratiquement les casses d'électrodes.
Le procédé Consteel a aussi une usure du revêtement réfractaire plus faible car les conditions d'exploitation sont plus douces et il produit moins d'oxyde de fer dans la scorie. Avec Consteel, si la scorie mousse correctement, les arcs peuvent être complètement couverts et enterrés sous une couche protectrice réduisant le rayonnement d'arc sur le réfractaire pendant presque toute la période sous tension. Cela élimine aussi les décharges électriques sur la toiture et la coque du four car la maintenance des panneaux est drastiquement réduite.
Pour la maintenance du convoyeur Consteel, elle est très simple, réduite à inspections périodiques (structure mécanique, moteurs électriques, équipements hydrauliques) et maintenance planifiée des pièces critiques. Le revêtement réfractaire de la section de préchauffage n'a pas de contraintes particulières et peut normalement être rebriqueté annuellement.
L'extrémité du chariot de liaison est le composant le plus sollicité du système de convoyage car il reçoit à la fois la contrainte thermique du bain de fusion et la charge mécanique du convoyage de la ferraille. Il doit faire partie d'un programme de maintenance planifié ; selon l'expérience des unités en exploitation, sa durée de vie moyenne est de quatre mois. La tige de suspension est facilement remplaçable, généralement pendant l'arrêt du four. L'analyse de défaillance montre ~100 ruptures de tiges de suspension par an pour un convoyeur bien chargé.
Pour l'élimination poussières et scories, le procédé Consteel produit moins de scories et poussières qu'un FAE conventionnel, dépendant fortement des caractéristiques principales : chargement continu et préchauffage de la charge métallique. L'élimination de la charge panier réduit la formation de poussières dans la hotte canopy, et la section de préchauffage du convoyeur agit comme chambre de décantation où les poussières se déposent sur la ferraille, favorisant le recyclage des poussières dans le four. L'émission globale de poussières de 5-9 kg/t d'acier liquide est inférieure à celle d'un FAE conventionnel.
Flexibilité des matières de charge
Pour la pratique actuelle de sidérurgie FAE, la possibilité d'adapter facilement la charge métallique aux variations des coûts des matières premières et demandes du marché est évidemment très importante. Le FAE est intrinsèquement flexible. Le FAE opérant avec Consteel offre une flexibilité maximale dans le choix des matières de charge métallique : ferraille, fonte, DRI, métal chaud, en toutes combinaisons et ratios possibles. Le chargement continu signifie pas de paniers, le convoyeur alimente continûment la charge directement dans le FAE.
Le chargement continu est normalement utilisé par FAE traitant de grandes quantités de DRI ou HBI, le traitement batch (chargement par paniers) de ces matières s'étant révélé inopérant. Ce concept a été étendu au traitement de ferraille avec l'introduction du procédé Consteel. La pénurie de ferraille et d'énergie dans certains pays a conduit à combiner charge ferraille et métal chaud. L'expérience a montré que Consteel est aussi la meilleure option pour tirer parti du métal chaud en sidérurgie FAE. C'est parce que Consteel permet de répartir la décarburation de la fusion sur toute la période sous tension, souvent sans changements majeurs aux systèmes d'échappement primaires et sans retards de décarburation qui limitent la productivité d'un FAE chargement par le haut traditionnel quand la charge de métal chaud dépasse ~30 % du total.
Les expériences avec métal chaud en FAE Consteel ont couvert 20 % à ~86 %, atteignant un point où le four peut fonctionner comme un convertisseur à oxygène basique, sans puissance électrique, avec temps sous tension/soufflage O₂ ~32 min, tout en pouvant encore fonctionner sur 100 % ferraille quand nécessaire.
Si le coût de la ferraille baisse et la pression pour réduire les émissions de CO₂ augmente, le métal chaud peut être réduit et la ferraille augmentée grâce à la flexibilité des FAE Consteel. Exemple : le FAE Consteel 140 t de Vallourec-Sumitomo Brésil (Brésil), mis en service 2012, conçu pour un mélange charge : ferraille, jusqu'à 40 % fonte, jusqu'à 40 % métal chaud.
Il existe un FAE Consteel en Corée du Sud où le chargement continu de ferraille est combiné à l'alimentation continue de DRI et HBI. Le procédé Consteel peut combiner sans discontinuité le chargement continu de ferraille avec toute forme de charge de fer vierge : métal chaud, fonte, DRI ou HBI (Fig. 6).
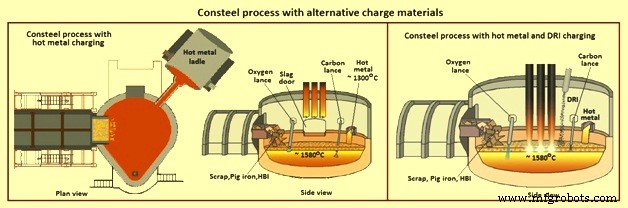
Règle générale : DRI et HBI sont alimentés traditionnellement directement par la toiture du four. Le métal chaud est versé par une porte ou une goulotte latérale. La fonte, elle, peut être mélangée à la ferraille dans le convoyeur de chargement. Comme la fonte, la ferraille de fer en pièces de quelques tonnes chacune peut être chargée par Consteel avec la ferraille.
Avantages du procédé Consteel
Les avantages prouvés incluent : (i) retour sur investissement rapide, (ii) haute flexibilité, (iii) respect de l'environnement, (iv) sécurité du personnel, (v) perturbation minimale du réseau électrique, (vi) réduction coûts logistiques, maintenance, main-d'œuvre, (vii) utilisation améliorée de l'énergie chimique, (viii) consommation d'électrodes réduite, (ix) augmentation du rendement ferraille vs fours à chargement batch, (x) contrôle continu et optimisation des paramètres opérationnels, (xi) contrôle de charge amélioré par suivi automatisé quantité/qualité ferraille.
Avantages environnementaux : production de poussières en FAE batch conventionnel ~20 kg/t acier liquide ; en FAE Consteel équivalent ~30-40 % inférieure. Cause : recyclage naturel des poussières déposées sur la ferraille dans le tunnel de chauffage et taux de décarburation plus bas permis par cette technologie. Moins de poussières = coûts d'élimination moindres (réglementations environnementales de plus en plus strictes).
Le procédé réduit les émissions de PCDD/F et NOx. La ferraille peut contenir huiles, peintures, plastiques et autres substances devenant polluants pendant la sidérurgie. Certaines deviennent précurseurs de dioxines/furanes polychlorés (PCDD/F) et biphenyles polychlorés (PCB), dont l'émission est sévèrement restreinte. L'émission est un phénomène complexe influencé par : quantité de précurseurs dans la charge, type de processus dans le four, et système d'extraction des gaz d'échappement (rôle clé, émissions mesurées à la cheminée).
Il a été démontré qu'avec une charge ferraille de même teneur en précurseurs PCDD/F (ex. PVC), le procédé Consteel libère une quantité significativement plus faible de PCDD/F dans les gaz d'échappement vs procédé discontinu équivalent avec charges batch.
Attention croissante aussi aux émissions de NOx : l'arc électrique en est le principal responsable en FAE. Émission NOx par tonne acier liquide : FAE batch conventionnel ~250 g/t ; chargement continu ~120 g/t. Du au fonctionnement des arcs sous scorie moussante, réduisant l'interaction des arcs avec O₂ et N₂ atmosphériques.
Utiliser le FAE pour fondre ferraille chargée par panier est bien plus bruyant que fondre une charge continue de DRI. Car les arcs brûlent sur bain plat sous scorie moussante. Consteel étend ce type d'exploitation au traitement de ferraille, réduisant significativement les émissions acoustiques. Pendant l'exploitation Consteel, le niveau d'intensité sonore près du four est ~85 dBA ; avec FAE batch > 90 dBA.
Paramètres d'exploitation atteints en usines : (i) réduction 30-40 % émissions poussières à éliminer, (ii) disponibilité 98 %, (iii) productivité élevée 2,7 t acier liquide/heure/MW, (iv) consommation d'énergie réduite 300 kWh/t acier liquide, (v) augmentation rendement ferraille 1-2 %, (vi) augmentation productivité 33 %, (vii) consommation d'électrodes réduite 40 %, (viii) émissions poussières réduites ~30 %, (ix) économies d'électricité estimées 60 kWh/t pour rétrofits, (x) économies coûts d'exploitation annuels 1,90 USD/t acier brut (incluant productivité, électrodes, rendement). Aussi : diminution perturbations électriques réseau, consommation ferraille réduite, pas de consommation carburant brûleurs.
Processus de fabrication
- Optimisation des fours à arc électrique : automatisation et modélisation
- Automatisation, mesure et contrôle haute performance des hauts-fourneaux
- Optimisation de la production d'acier : utilisation du métal chaud dans les fours à arc électrique
- Four à arc électrique DC : technologie efficace de sidérurgie à électrode unique
- Exploitation du fer réduit direct pour une sidérurgie efficace au four à arc électrique
- Fonctionnement du soudage à l'arc électrique : principes fondamentaux
- Procédés de soudage à l'arc électrique : types et applications
- Maîtriser le soudage à l'arc électrique : types, équipements, avantages et inconvénients
- Équipements essentiels du soudage à l'arc : types, fonctions et applications