



Revêtement Réfractaire du Four à Arc Électrique : Matériaux Essentiels pour la Production d'Acier à Haute Température
Revêtement Réfractaire du Four à Arc Électrique
Les réfractaires sont des matériaux capables de résister à des températures élevées sans modification significative de leurs propriétés chimiques ou physiques. Ils sont indispensables au fonctionnement du four à arc électrique (FAE), car ils permettent de contenir l'acier liquide dans le creuset sans endommager la structure du four. Le FAE nécessite une variété de produits réfractaires, les plus critiques étant ceux en contact direct avec l'acier liquide.
Le choix des réfractaires pour le revêtement du FAE dépend de sa conception. Les conditions opératoires influencent également fortement les performances des réfractaires. Ces conditions exigent des réfractaires chimiquement basiques, offrant une excellente résistance aux hautes températures et aux cycles thermiques. La conception moderne des FAE intègre un trou de coulée excentrique au fond (EBT), ce qui requiert des réfractaires spécialisés. La figure 1 présente une coupe transversale typique du FAE avec ses différentes zones.
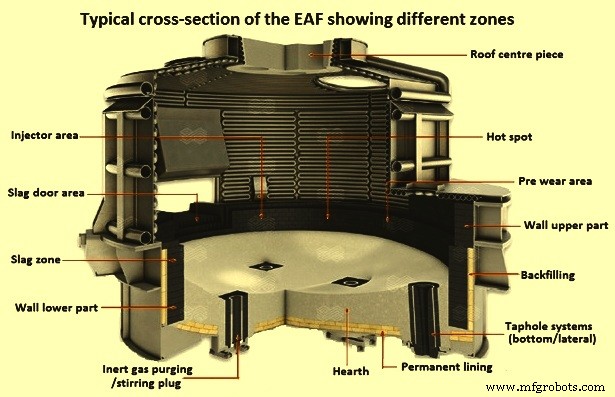
Fig 1 Coupe transversale typique du FAE montrant les différentes zones
Les FAE se distinguent principalement par trois caractéristiques : (i) le mode de coulée (latérale ou par le fond), (ii) la source d'énergie (courant alternatif AC ou courant continu DC), et (iii) l'utilisation d'oxygène supplémentaire pour augmenter le taux de fusion.
Conceptions de Coulée
Les FAE à coulée latérale possèdent un bec partant de la paroi latérale pour l'écoulement de l'acier liquide vers la poche. Ce bec est revêtu de réfractaire, et un trou de coulée traverse la paroi pour relier l'intérieur du four au bec. Ces fours s'inclinent d'environ 45°, nécessitant un revêtement latéral plus épais côté coulée. Les FAE à coulée par le fond ont leur trou de coulée dans la section inférieure du creuset et requièrent des produits réfractaires spéciaux. La coulée par le fond permet de réduire la hauteur du revêtement latéral grâce à un angle d'inclinaison plus faible (15° à 20°). La figure 2 illustre ces deux types.
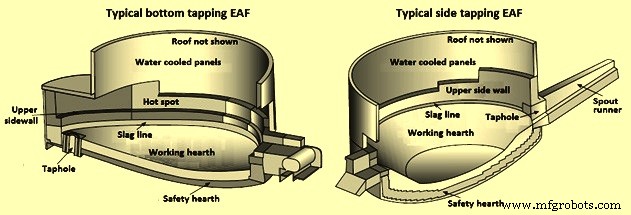
Fig 2 Deux types de conceptions de coulée
Source d'Énergie : AC vs DC
Les FAE à courant alternatif utilisent trois colonnes d'électrodes pour les trois phases électriques. Ces électrodes augmentent l'évasement de l'arc, qui peut impacter les parois latérales et créer des points chauds. La conception réfractaire doit y remédier. Le toit nécessite trois trous pour les électrodes, et sa section centrale entre les électrodes limite souvent les performances. Les FAE à courant continu n'ont qu'une seule électrode traversant le toit, l'arc passant directement au bain d'acier liquide qui contacte l'anode au fond pour fermer le circuit. Ils présentent moins d'évasement d'arc sur les parois, donc pas de points chauds. La conception du toit est plus simple. Cependant, le creuset doit accueillir l'électrode de fond, ce qui complique le revêtement inférieur.
Impact de l'Oxygène Supplémentaire
L'utilisation de lances et brûleurs à oxygène pour augmenter le taux de fusion affecte la conception et la performance des réfractaires. L'oxygène peut être dévié par la ferraille et impacter le revêtement, causant une surchauffe localisée et une usure accélérée. Des conditions oxydantes localisées peuvent également accélérer l'érosion du revêtement.
Mécanismes d'Usure des Réfractaires en FAE
Plusieurs mécanismes d'usure affectent les réfractaires du FAE. Les comprendre est essentiel pour concevoir et gérer le système réfractaire.
Corrosion
C'est le mécanisme d'usure le plus important. Elle résulte des réactions chimiques entre les oxydes métalliques (FeO, SiO₂, MnO) dans la scorie et les matériaux réfractaires. La magnésie (MgO) du revêtement est soluble dans la scorie liquide (6-14% selon la teneur en FeO et la température). Les produits de réaction deviennent partie de la scorie. On peut minimiser la corrosion en neutralisant le FeO avec des flux, en contrôlant l'oxygène dans la scorie, en la saturant en MgO (ajout de dolomie ou magnésite calcinée), ou en utilisant des briques contenant du carbone qui désoxyde la scorie à l'interface.
Oxydation
Le carbone du revêtement s'oxyde au contact de l'O₂ ou du FeO dans la scorie. La teneur en carbone diminue, le réfractaire perd sa résistance et est lessivé. Ce mécanisme peut aussi se produire à la face froide de la brique si la coque métallique présente des fuites d'air.
Érosion
Usure physique due au mouvement de l'acier et de la scorie liquides sur la face du revêtement. Courante au trou de coulée, ligne de scorie, ouvertures d'électrodes du toit et conduits d'évacuation.
Fusion
L'arc électrique non protégé génère des températures bien supérieures au point de fusion de nombreux réfractaires. Le passage de l'état solide à l'état liquide entraîne un lessivage. Problème grave s'il n'est pas détecté et corrigé rapidement.
Hydratation
L'eau utilisée abondamment dans les FAE modernes peut fuir. L'hydratation de la MgO ou de la chaux provoque l'expansion des grains, qui éclatent et perturbent le revêtement.
Écaillage (Spalling)
Chauffage ou refroidissement rapides créent des contraintes dépassant la résistance du matériau, provoquant des fissures et la chute de morceaux de réfractaire. Fréquent au niveau du toit, soumis à des cycles thermiques.
Zones du FAE
Le four se divise en zones aux exigences réfractaires spécifiques (figures 1 et 2) : (i) le creuset contenant l'acier liquide et la charge initiale, (ii) la ligne de scorie (transition creuset/paroi), (iii) la paroi supérieure (au-dessus de la ligne de scorie, sous les panneaux refroidis à l'eau), (iv) le trou de coulée, et (v) le toit (avec partie réfractaire appelée delta) pour les électrodes et l'évacuation des gaz.
Les FAE modernes à EBT utilisent généralement de la magnésite (MgO) ou magnésite-carbone (Mg-C) dans les zones de contact avec l'acier liquide. Des réfractaires spécialisés à bonne résistance au choc thermique servent pour le toit/delta, le trou de coulée et le bec/coulée.
Creuset (Hearth)
Le creuset supporte l'acier liquide à haute température, résiste à l'impact des charges lourdes et à la corrosion par la scorie lors de la coulée. Un FAE typique utilise un creuset à deux composants : ~230 mm de briques de sécurité sur la coque (sous-creuset) et 300-600 mm de magnésite monolithique comme revêtement d'usure. Certains FAE ont un creuset tout en briques, le monolithique servant seulement aux réparations. Les briques de sécurité (90-97% MgO) sont imprégnées de goudron. Elles forment un revêtement permanent.
Le revêtement monolithique d'usure (60-95% MgO) est un matériau granulaire sec, compacté par vibration lors de l'installation. Il contient des oxydes d'impuretés (FeO) favorisant le frittage. La chaleur initiale fritte le revêtement (liaison, densification, renforcement). La conception vise un tiers supérieur totalement fritté, un tiers moyen partiellement fritté, et un tiers inférieur non fritté contre la couche de sécurité. Ce gradient facilite le rechargement : on retire la zone frittée endommagée et on la répare avec du neuf qui frittera à la chauffe suivante.
Les FAE modernes intègrent souvent des éléments de brassage par gaz nécessitant des matériaux poreux ou des tuyères traversant les réfractaires denses. Ces gaz causent de l'érosion, imposant une maintenance régulière.
Ligne de Scorie (Slag Line)
Zone de transition soumise à de hautes températures (arc, oxydation, flamme des brûleurs O₂) et surtout à l'attaque de scories riches en FeO, SiO₂, MnO. Le choix réfractaire doit s'accorder à la chimie de la scorie attendue. Pour les aciers au carbone, scories riches en chaux (CaO/SiO₂ > 2) exigent des réfractaires basiques. On utilise généralement des briques Mg-C ou magnésite imprégnée de goudron. Pour l'inox, des briques magnésite-chrome à grain fondu plus neutres conviennent.
La conception combine briques et monolithiques. Courant : briques Mg-C de 300-450 mm d'épaisseur avec 10-20% de carbone (graphite + liant résineux carboné). Le carbone résiste bien à l'attaque de scorie et aux hautes températures, mais s'oxyde. On y ajoute des poudres métalliques (Al, Si, Mg) formant des carbures plus résistants à l'oxydation et renforçant la brique. Les briques Mg-C sont protégées par un revêtement monolithique initial couvrant tout ou partie de la ligne de scorie. En raison des conditions sévères, on reconstruit fréquemment une couche protectrice par guniting de mélange MgO.
Paroi Supérieure (Upper Side Wall)
Revêtue de briques Mg-C similaires à la ligne de scorie. Soumise à l'évasement d'arc (températures très élevées), à l'impact de ferraille lourde au chargement, au contact acier/scorie lors de l'inclinaison pour la coulée, et à la corrosion par scorie et flamme des lances/brûleurs. Briques Mg-C avec 5-20% de carbone. Pour les FAE AC avec points chauds, on utilise des briques à grains de magnésie fondue (meilleure résistance thermique, mais plus coûteuses) au lieu de magnésie frittée.
Réfractaires du Trou de Coulée (Taphole)
Nécessaires pour les deux types de coulée. Conditions similaires : écoulement à haute vitesse d'acier liquide (et scorie) dans un trou de 125-200 mm. L'érosion est sévère.
Coulée latérale : deux approches. (1) Ouverture laissée dans la paroi, manchon réfractaire ou tube métallique positionné, vides comblés par guniting MgO. (2) Ensemble de trou de coulée préformé placé avant la maçonnerie de la paroi, assurant un ajustement serré.
Les matériaux doivent être de haute qualité. Pour le guniting autour d'un mandrin métallique : mélange de la plus haute qualité, résistance et résistance à l'érosion maximales. Pour les manchons réfractaires : briques Mg-C de haute pureté ou magnésie fondue avec 10-15% C et poudres métalliques pour résistance à l'érosion et l'oxydation.
Le bec (spout) prolonge le trou de coulée vers la poche. C'est une forme monolithique précoulée dans la coque du bec. Si la pratique opératoire amène de la scorie dans le bec : castable à base de MgO pour sa résistance à la scorie. Sinon : castable haute alumine haute résistance, offrant meilleure résistance au choc thermique et plus longue durée de vie.
Coulée par le fond (EBT) : manchons de trou de coulée spécialement conçus et bloc de fond (end block). Le manchon siège dans un ensemble de siège dans le creuset (~450 mm de diamètre). Remplissage de l'espace annulaire par castable ou mélange de ramming basique. Manchons en blocs Mg-C de magnésie haute pureté ou fondue (10-15% C) avec poudres métalliques. Le bloc de fond dépasse la coque, maintenu par une coulée métallique. Exposé à l'environnement, il doit avoir excellente résistance à l'oxydation et à l'érosion. C'est souvent le facteur limitant la performance du trou de coulée. L'érosion fait évaser le jet de coulée, augmentant la réoxydation. Remplacement à chaud du bloc de fond et du manchon alors nécessaire.
Toit et Delta
Les réfractaires de toit (FAE AC et DC) sont généralement des formes précoulées en haute alumine (70-90% Al₂O₃) à haute résistance. Le toit se soulève et pivote au chargement, soumettant les réfractaires à de forts chocs thermiques. La dilatation thermique moindre des castables haute alumine vs basiques est un atout. Leur résistance supérieure résiste mieux aux contraintes de manipulation. Les toits durent généralement longtemps.
Le toit permet l'évacuation des gaz par un conduit. La sortie immédiate est refroidie à l'eau, mais une zone du conduit est revêtue de réfractaire. Ces réfractaires doivent résister au charriage de scorie et à l'abrasion par les gaz chargés de particules à haute vitesse. On utilise : briques alumine (50-70% Al₂O₃) ou mélange guniting alumine/terre de feu (40-60% Al₂O₃), combinant résistance au choc thermique et à la scorie.
Réfractaires pour FAE DC
Les FAE DC ont des exigences spéciales car l'électrode de retour est généralement au fond (parfois deux électrodes graphites). Avec un fond conducteur, le revêtement réfractaire central agit comme anode. Une plaque de cuivre en dessous relie la barre de retour. Exigences : faible résistance électrique (<0,5 milli-ohm/m), faible conductivité thermique, haute résistance à l'usure.
La conception du creuset doit intégrer l'électrode de fond. Conditions sévères : températures localisées élevées, turbulence intense à la surface de l'électrode. Réfractaires requis : haute stabilité thermique et résistance. Pour électrodes à plots ou ailettes : magnésite monolithique vibratable à sec avec 5-10% C, de préférence plus résistante en température et plus riche en MgO. Installation à chaud ou à froid. Sous le revêtement d'usure : trois couches de briques Mg-C (10-14% C résiduel).
Électrode de retour à billettes : 1 à 4 grosses billettes acier (~250 mm) selon la taille du four, enchâssées dans le réfractaire de fond, entourées de briques basiques. Reste du creuset : mélange de ramming magnésite spécial pour maintenir la zone brique autour de l'électrode.
Électrode à plots (pins) : multiples plots métalliques (250-500 mm) traversant le réfractaire jusqu'à une plaque métallique au fond. Ramming magnésite sec dans tout le creuset, compacté entre les plots. Alternative : briques Mg-C autour de l'anode (meilleure durée de vie, mais plus coûteux).
Électrode à ailettes (fins) : ailettes en acier en anneau formant des secteurs. Chaque secteur : plaque de fond horizontale + ailettes soudées verticales traversant le réfractaire. Ramming magnésite sec entre ailettes et pour le creuset.
Réfractaires conducteurs : briques ou monolithiques combinant carbone et magnésite pour conduire le courant du bain aux connexions cuivrées au fond. Mélange complexe de magnésite haute pureté, graphite, poudres métalliques pour allier réfractarité haute température et conductivité électrique.
Points clés pour l'installation en FAE DC : zonage, contour du creuset, position ligne de scorie, capacité acier, position/taille/angle trou de coulée, orientation toit/delta, tolérances d'expansion, position brûleurs, construction porte de scorie, éléments de brassage de fond, électrode de fond DC.
Procédure d'Installation d'un Nouveau Revêtement
Le four est mis à niveau, la coque nettoyée. On repère le centre exact et on marque le fond. Construction préférée : briques magnésite rectangulaires posées à plat sur lit granulaire basique pour surface plane contre la coque arrondie. Après mise en place des blocs de siège EBT, éléments de brassage de fond, et prévision électrode de fond (DC), on pose le premier rang de briques de sous-creuset à sec, joints serrés et niveau, mortier sec magnésite balayé dans les joints. Remplissage périmétrique. Deuxième rang à 45° du premier, même procédure. Répétition pour 3-4 rangs plats. (Alternative moins préférée : 2-4 rangs suivant la courbe de la coque, pour rayon sphérique petit, donnant épaisseur monolithique plus uniforme).
À la cote appropriée, briques en forme de clé pour le premier rang de stade. Préférable de commencer par l'anneau le plus grand à 25 mm de la coque et progresser vers le centre. Pour fermer l'anneau, une brique clé est sciée aux dimensions exactes. Si la pièce coupée < demi-brique, on utilise deux pièces. Le vide jusqu'à la coque est comblé par matériau granulaire magnésite. Rang suivant de même. Le contour du creuset en stade selon le plan réfractaire doit être suivi précisément pour laisser l'épaisseur requise de matériau monolithique.
Pour les fours EBT, suivre le plan de fond exactement est encore plus critique. Il y a des anneaux partiels de rayons variables s'étendant dans la section nez, à maintenir de niveau. Une méthode : percer le dernier rang plat au centre exact, utiliser un manche de balai avec un clou comme mandrin pour tracer cercles et arcs des anneaux de stade et partiels vers le nez.
Si pas de monolithique (creuset tout en briques), le dernier ou les deux derniers rangs sont posés en boutisse (sur tranche) ou en boutisse verticale (sur chant), augmentant le contact brique-brique et minimisant le soulèvement en service. Tous les rangs du creuset et stade posés à sec, joints balayés au mortier magnésite.
Une fois les anneaux de stade terminés, pose des briques de ligne de scorie rang par rang, même principe de clés. La ligne de scorie aussi à >25 mm de la coque pour expansion thermique sans écaillage/soulèvement. Anneaux de briques ou partiels continués en paroi et points chauds jusqu'aux panneaux refroidis à l'eau ou au sommet.
Les jambages de porte sont critiques. Plusieurs conceptions utilisent formes clés régulières en rangs imbriqués (réussites). D'autres : formes spéciales de jambage avec plus de surface pour meilleur imbricage et angle plus ouvert réduisant les dommages au scoriage. D'autres encore : assemblages briques ou formes précoulées soudées/boulonnées à la coque, installés en premier, maçonnerie ligne de scorie/paroi contre eux, anneaux de paroi clés à mi-chemin entre porte et trou de coulée.
FAE à inclinaison conventionnelle : modules de trou de coulée posés à la grue à la bonne cote avant maçonnerie ligne de scorie/parois. Alternative : ouverture laissée dans les anneaux de paroi, puis ramming ou guniting autour d'un tube métallique formant le trou (fondu à la première chauffe). Formes réfractaires de trou de coulée aussi utilisables avec matériau monolithique les maintenant en place.
Le toit ou section delta (sommet refroidi à l'eau) est généralement installé en zone de rechargement réfractaire, toit fini attendant la reconstruction. Avec toits refroidis à l'eau et deltas précoulés, un castable est souvent coulé autour du périmètre pour verrouiller la forme contre le toit. Pour toits en briques : coffrage requis (généralement béton) créant la forme de dôme pour le contour intérieur. Mandrins pour électrodes mis en place. Formes de toit de four à arc à triple effilement posées en anneaux concentriques contre l'anneau de toit pour les 2/3 extérieurs. Souvent anneaux partiels en coin entre électrodes. Briques d'anneau d'électrode autour de chaque mandrin, maintenues par bandes acier. Castable coulé ou rammé dans la cavité entre anneaux extérieurs et briques d'anneau d'électrode.
La plupart des FAE utilisent un matériau monolithique de creuset. Haute teneur en magnésite, auto-frittant, granulaire. Après mise en place blocs de siège EBT, éléments de brassage, formes d'électrode de fond (DC), on commence le remplissage monolithique. Matériau en grands big-bags. Grue positionne le sac sur le sous-creuset en briques (revêtement de sécurité), sac ouvert, matériau pelleté. Après 2-3 sacs, ouvriers décompactent à la pelle/ fourche pour chasser l'air et densifier. Compactage supplémentaire par vibreurs mécaniques ou simplement en marchant pour obtenir le contour final (mesuré à la chaîne ou au gabarit). Le nouveau creuset fritte en place lors de la première chauffe.
Programme de Montée en Température (Heat-up)
Sur un nouveau revêtement avec creuset monolithique totalement neuf, on descend des tôles ou ferraille légère par aimant au fond pour protéger le matériau non fritté. Puis premier chargement et amorçage de l'arc, avec arc long pour éviter de percer le nouveau fond. Le fond est généralement fritté après la première chauffe, mais inspection importante pour trous ou érosion dus à du matériau non fritté laissant des vides. Comme le nouveau revêtement a peu d'humidité, pas de précautions spéciales au-delà de l'arc long pour éviter l'érosion avant frittage.
Pratiques de Maintenance du Revêtement
Maintenance par guniting, fettling (rechargement fond) et rechargement briques.
Maintenance par Guniting
Mélange eau + mélange guniting magnésite, projeté sur le revêtement. Utilisé pour points chauds, érosion ligne de scorie, trou de coulée, zone poitrine de porte, ou toute zone à usure sélective. Mesure temporaire, à refaire dans les prochaines chauffes. Mais équilibre la durée de vie en uniformisant l'usure sélective (ex: usure paroi près électrode mât en FAE AC). Généralement pistolet sous pression : matériau sec envoyé pneumatiquement à buse de mélange eau, pression air projette le mélange humide. L'habileté de l'opérateur influence la qualité. Peut être automatisé par dispositif mécanique de guniting central suspendu à grue (projection circulaire), plus rapide et facile, mais gaspille du matériau en le projetant où non nécessaire.
Mélanges guniting basiques : 40-95% MgO. Opérations haute température et FAE haute puissance : teneurs MgO élevées. Opérations température modérée : teneurs MgO plus faibles.
Maintenance par Fettling
Technique pour colmater les trous du fond monolithique. Version à frittage rapide du matériau granulaire de creuset, ou produit original. Matériau sec pelleté ou descendu par grue dans les trous du fond, ou goulotte mécanique suspendue à grue déverse sur les pentes du creuset. Aimant parfois utilisé pour niveler, le matériau fritte à la chauffe suivante.
Rechargement Briques (Brick Patching)
Après plusieurs semaines, le guniting devient moins efficace. On refroidit le four pour creuser 30-80% de la paroi et points chauds. Déblais évacués, nouvelles briques posées dans toutes les zones. Souvent même qualité/épaisseur que revêtement initial. Alternative : qualité moindre ou épaisseur réduite car durée de vie nécessaire légèrement inférieure. Rechargement terminé par guniting mélange MgO dans tous vides et fissures.
Lors d'un rechargement briques, le trou de coulée est généralement entièrement remplacé ou réparé par ramming/guniting, sinon rechargé en briques. Beaucoup de FAE suivent un planning régulier : 1-2 rechargements intermédiaires pour chaque rechargement complet de paroi. Décisions dictées par la sévérité des conditions opératoires.
Maintenance Réfractaire Divers
Chaque FAE a des particularités requérant maintenance spécifique. Sections delta du toit : remplacement à la rupture ou planning régulier. Trous de coulée : remplacement/réparation quand temps de coulée trop court ou charriage scorie commence. FAE conventionnels : remplacement par guniting haute MgO autour tube métallique. EBT : ancien ensemble éjecté, nouveau ensemble ou tube monobloc inséré par grue par le haut. Éléments de brassage de fond et électrodes de fond : procédures spécialisées selon conception.
Processus de fabrication
- Métaux réfractaires abondants : propriétés, applications et technologies émergentes
- Optimisation des fours à arc électrique : automatisation et modélisation
- Optimisation du revêtement réfractaire pour une disponibilité maximale des convertisseurs à oxygène basique
- Granulation des scories de haut fourneau en coulée : Aperçu du procédé
- Scie circulaire électrique professionnelle pour coupe précise
- Presse hydraulique électrique – Précision polyvalente pour le clinchage, le moulage et le forgeage
- Cintreuse de tubes électrique premium : précision, fiabilité, efficacité coût
- Procédés de soudage à l'arc électrique : types et applications
- Maîtriser le soudage à l'arc électrique : types, équipements, avantages et inconvénients