



Faire progresser la sidérurgie au four à arc électrique : innovations et meilleures pratiques
Développement de la technologie de sidérurgie au four à arc électrique
Le développement de la technologie de sidérurgie a lieu pour répondre à un certain nombre d'exigences. Ces exigences peuvent être classées en quatre groupes comme indiqué ci-dessous.
- La technologie doit répondre aux exigences du processus nécessaires pour produire différentes nuances d'acier de qualités requises.
- La technologie doit répondre aux exigences économiques nécessaires pour contrôler le coût de production afin que les produits sidérurgiques produits soient compétitifs.
- La technologie doit répondre aux niveaux d'émission fixés par les agences de réglementation.
- La technologie doit répondre aux exigences de santé et de sécurité afin que les opérateurs travaillent dans la zone sans aucun danger, stress ni tension.
Pour comprendre le four à arc électrique (FAE), il est nécessaire de comprendre ce qu'est un arc électrique. Un arc électrique est une forme de décharge électrique entre deux électrodes, séparées par un petit espace (généralement de l'air normal). L'exemple le plus connu est la foudre. Quiconque a effectué du soudage à l'arc est également familier avec les arcs électriques. Si l'on connecte la pièce à travailler au côté négatif d'une source de courant continu et une électrode au côté positif, on touche l'électrode momentanément et on l'éloigne d'une petite distance de la pièce, alors un arc électrique stable se forme entre les électrodes et la pièce et la chaleur de cet arc est suffisante pour fondre l'électrode et souder les pièces ensemble. La même idée est utilisée à plus grande échelle dans un four à arc électrique.
Développements initiaux
L'histoire de la sidérurgie au four à arc électrique (FAE) n'est pas très vieille. Elle a à peine plus d'un siècle lorsque le premier fourneau a été mis en service pour fondre de l'acier en utilisant l'énergie électrique. Le développement initial de la technologie a eu lieu, car ces unités permettaient d'atteindre facilement les températures les plus élevées et assuraient les meilleures conditions pour la production de nuances d'acier allié de haute qualité et d'alliages. Depuis lors, de grandes avancées ont été réalisées dans l'équipement des fours, la technologie FAE, la pratique de fusion, les matières premières et les produits en acier. Les avancées dans la technologie FAE ont permis au FAE de concurrencer plus efficacement les usines intégrées employant la technologie du four à oxygène basique (FOB) de sidérurgie. Aujourd'hui, la sidérurgie au FAE a une contribution substantielle dans la production d'acier mondiale, bien qu'elle soit encore loin derrière la contribution de la production d'acier faite par la technologie dominante de FOB.
Au XIXe siècle, un certain nombre d'essais ont été faits pour employer un arc électrique pour la fusion du fer. Sir Humphry Davy a mené une démonstration expérimentale en 1810, le soudage a été étudié par Pepys en 1815, Pinchon a tenté de créer un four électrothermique en 1853, et en 1878-79, Carl Wilhelm Siemens a déposé des brevets pour des fours électriques de type arc.
De Laval avait breveté un four électrique pour la fusion et le raffinage du fer en 1892 et Paul Héroult avait démontré la fusion à l'arc électrique de ferro-alliages entre 1888 et 1892. La technologie émergente a été mise en usage commercial au début du XXe siècle lorsque la production à grande échelle d'énergie électrique relativement bon marché a commencé à ce moment. En 1906, le premier four à arc électrique de fusion aux États-Unis a été installé à l'usine Halcomb. Ce four à arc électrique Héroult « Old No. 1 » se dresse maintenant comme un monument historique désigné ASM (American Society for Materials) à Station Square à Pittsburgh, Pennsylvanie (Fig 1).
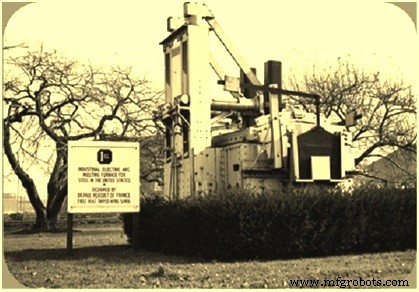
Fig 1 Le premier four à arc électrique Héroult
Initialement, la sidérurgie au FAE a été développée pour produire des nuances spéciales d'aciers en utilisant des formes solides de charge telles que la ferraille et les ferro-alliages. Les matériaux solides étaient d'abord fondus par fusion directe à l'arc, raffinés par l'ajout des flux appropriés et coulés pour un traitement ultérieur. Les fours à arc électrique étaient également utilisés pour préparer le carbure de calcium pour une utilisation en morceaux de carbure. La technologie de la sidérurgie au FAE s'est maintenant développée d'un processus lent à un processus de fusion rapide qui fonctionne à un niveau qui approche le niveau de productivité d'un FOB.
Une coupe schématique transversale à travers un four de raffinage à arc Héroult est montrée à la Fig 2. Dans cette figure, E est une électrode (seulement une montrée), montée et descendue par l'entraînement à crémaillère et pignon R et S. L'intérieur est revêtu de briques réfractaires H, et K désigne le revêtement de fond. Une porte en A permet l'accès à l'intérieur. La coque du fourneau repose sur des bascules pour lui permettre d'être basculé pour la coulée.
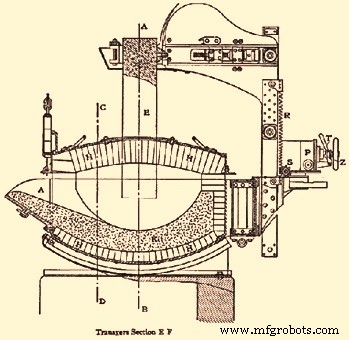
Fig 2 Four de raffinage à arc Héroult
Évolution de la technologie de sidérurgie au FAE
Depuis que le premier FAE industriel pour la sidérurgie est entré en exploitation, le développement a été rapide et il y a eu une augmentation de dix fois de la production de 1910 à 1920, avec plus de 500 000 tonnes d'acier produites par des FAE en 1920, bien que cela ne représentait encore qu'un très faible pourcentage de la production mondiale d'acier de cette époque. Les fours de première génération avaient une capacité entre 1 et 15 tonnes. Le FAE avait les convertisseurs Bessemer/Thomas et les fours Siemens-Martin (four à sole ouverte) comme concurrents forts, initialement. Mais sa niche était la production d'aciers spéciaux nécessitant des températures élevées, la fusion de ferro-alliages et de longs temps de raffinage.
Le FAE est une phase par défaut dans le processus de fabrication de l'acier. Au fil des ans, le FAE a évolué dynamiquement et a adopté des méthodes efficaces, compétitives et durables dans le processus et la production mondiale d'acier du FAE augmente. De nombreux pays qui ne peuvent pas produire de fer par la voie traditionnelle, c'est-à-dire la voie HF-FOB, s'adaptent à la voie FAE de sidérurgie. L'une des principales raisons pour ces pays d'adopter la voie FAE de sidérurgie est la non-disponibilité des charbons cokéfiables et la disponibilité facile d'énergie à faible coût en raison de l'accessibilité de carburant bon marché. L'usine sidérurgique utilisant la technologie FAE pour la production d'acier est connue sous le nom de mini-usines et cette industrie est le plus grand recycleur de ferraille d'acier.
Alors que les FAE étaient largement utilisés pendant la Seconde Guerre mondiale pour la production d'aciers alliés, ce n'est que plus tard que la sidérurgie électrique a commencé à s'étendre. Le faible coût en capital pour une mini-usine a permis d'établir rapidement des usines dans un scénario mondial ravagé par la guerre, et leur a également permis de concurrencer avec succès les grands sidérurgistes pour les « produits longs » à faible coût en acier au carbone (acier de construction, barres et fils, et fils machine) sur le marché.
Lorsque Nucor, maintenant l'un des plus grands producteurs d'acier aux USA, a décidé d'entrer sur le marché des produits longs en 1969, ils ont choisi de démarrer une mini-usine, avec un FAE comme fourneau de sidérurgie, bientôt suivi par d'autres fabricants. Alors que Nucor s'étendait rapidement dans l'est des USA, les organisations qui les ont suivis dans les opérations de mini-usines se sont concentrées sur les marchés locaux pour les produits longs, où l'utilisation d'un FAE permettait aux usines de varier la production selon la demande locale. Ce modèle a également été suivi globalement, avec la production d'acier au FAE principalement utilisée pour les produits longs, tandis que les usines intégrées, utilisant la voie de production HF-FOB, se concentraient sur les marchés des « produits plats » (tôle d'acier, bande, et tôle épaisse, etc.). En 1987, Nucor a pris la décision de s'étendre sur le marché des produits plats, en utilisant toujours la méthode de production FAE.
L'augmentation de la production et de la technologie FAE à travers le monde a été due aux raisons suivantes.
- L'abandon du procédé à sole ouverte comme procédé de sidérurgie compétitif.
- Le désir de s'éloigner des coûts d'investissement et d'exploitation importants associés à la sidérurgie intégrée à grande échelle vers des mini-usines sidérurgiques plus petites, moins intensives en capital.
- Une amélioration très rapide de la technologie électrique, réduisant les coûts des équipements électriques à grande échelle et permettant également un contrôle grandement amélioré des dispositifs électriques.
- La disponibilité facile de la ferraille dans de nombreux pays combinée à une forte pression sociale vers le recyclage des métaux.
- La disponibilité croissante de sources de fer alternatives, en particulier des pays en développement.
- L'utilisation de fonte et de combustibles oxy dans les fours à arc électriques.
- Une vaste amélioration de l'exploitation, du contrôle, de l'efficacité et de la qualité des produits de la technologie de sidérurgie basée sur le FAE.
La croissance de la sidérurgie au FAE a été accompagnée de plusieurs améliorations technologiques qui ont permis de grandes diminutions des besoins en énergie et des améliorations de l'efficacité énergétique, de la productivité du fourneau et de l'environnement de travail dans l'atelier de fusion d'acier. Ces améliorations technologiques ont fourni plusieurs avantages aux opérations FAE, qui incluent entre autres, une exploitation stable de l'arc électrique, une faible consommation d'énergie, une faible consommation d'électrodes, moins de ruptures d'électrodes, une force plus faible appliquée aux électrodes et aux bras porteurs d'électrodes, et moins de perturbations du réseau.
Le processus de sidérurgie au FAE dépendait uniquement de l'énergie électrique jusqu'à ce que les énergies chimiques deviennent supplémentaires pour réduire le coût de conversion grâce à une productivité améliorée du FAE. Cependant, la gestion efficace de l'énergie électrique et chimique se fait en combinant un contrôle dynamique efficace de l'arc électrique avec une injection équilibrée d'oxygène et de carbone afin d'augmenter la productivité du FAE. Les usines FAE utilisent souvent un mélange de fer réduit direct (FRD) / fer briqueté à chaud (FBC) / FRD chaud et de charges d'acier recyclé et de matériaux à base de carbone comme agents de moussage de scories et comme carburants. Selon les exigences sur la réduction de la consommation d'énergie et des émissions de gaz à effet de serre, l'anthracite traditionnelle et le coke métallurgique sont remplacés par des matériaux à base de carbone et maintenant les sources de carbone alternatives comme les pneus en caoutchouc en fin de vie et les plastiques recyclés remplacent également partiellement les matériaux de carbone conventionnels.
Améliorations dans les conceptions de FAE
De nombreuses améliorations technologiques dans la conception des FAE ont été faites pour la réduction des temps coulée-à-coulée. Ces améliorations incluaient les suivantes.
- Fours à arc électrique avec conception de puissance ultra-élevée (PUE), avec des tensions secondaires élevées et un arc plus long. Cette innovation a joué un rôle décisif dans le raccourcissement net du temps coulée-à-coulée et l'augmentation de la productivité du FAE par heure. Le premier four PUE a été installé aux USA en 1963. Le four de 135 tonnes était équipé de transformateurs de 70-80 MVA, ce qui signifie une puissance spécifique s'élevant à 520-600 kVA/tonne. En raison de leurs opérations réussies, les fours PUE sont devenus rapidement populaires et leur puissance spécifique a également été augmentée à 1000 kVA/tonne.
- Bras porteurs d'électrodes à haut courant dans une conception de boîte gainée de cuivre.
- Système de contrôle d'électrode à la pointe de la technologie.
- Diverses ouvertures dans le fourneau pour l'utilisation extensive de sources d'énergie alternatives.
- Conception de construction lourde pour soutenir des conditions de travail dures qui permettent des mouvements très rapides et des opérations sûres.
- Conception à coque fendue du FAE pour faciliter la maintenance et réduire le temps de maintenance.
- Panneaux de refroidissement en cuivre ou combinés avec un débit d'eau de refroidissement à haute vitesse.
- Systèmes d'alimentation continue pour FRD/FBC/FRD chaud résultant en une réduction du temps de chargement du fourneau.
- Plus d'apport de chaleur dans la zone EBT (coulée par le bas excentrée) froide grâce à la conception spéciale du système de brûleur EBT.
- Haute flexibilité et haute efficacité de l'exploitation du fourneau avec l'application de porte de scories fermée.
- Opération de maintenance facile pour des conceptions spéciales comme le système de levage de toit, le système de verrouillage du fourneau.
- Apport d'énergie chimique additionnelle basée sur le carbone, le combustible et l'oxygène qui est utilisée comme substitut de l'énergie électrique.
- Conception de régulation pour les électrodes – Typiquement, l'assemblage électrode / bras / mât / câble pèse dans la gamme de 20 tonnes. Cela est déplacé verticalement pour des fins de contrôle par un vérin hydraulique incorporé dans le mât. Puisque la longueur de l'arc dépend, entre autres choses, du niveau sans cesse changeant de ferraille ou de liquide sous l'électrode, il est nécessaire d'avoir un contrôle automatique sur la position de l'électrode (le système de régulation). Le système de régulation influence de nombreux aspects importants de la performance du fourneau, tels que l'apport d'énergie, le courant moyen, la stabilité de l'arc, le motif de fusion de la ferraille, les pertes d'énergie vers les panneaux refroidis à l'eau, l'énergie, la consommation d'électrodes et de réfractaires. Tous ces paramètres sont interreliés de manière complexe et il y a de nombreuses différences d'opinion sur les stratégies de contrôle « optimales ».
- Atteindre un meilleur équilibre énergétique et thermique à l'intérieur du fourneau grâce à l'injection multi-unités.
Développements majeurs dans la technologie FAE
Quelques-unes des principales améliorations technologiques au cours des quarante dernières années sont données ci-dessous.
- Pratique de scories moussantes – En sidérurgie au FAE, la fusion progressive de la ferraille augmente le transfert de chaleur radiatif de l'arc vers les parois latérales du fourneau. En recouvrant l'arc d'une couche de scories, l'arc est protégé et plus d'énergie est transférée au bain. La moussage des scories pendant cette période est bénéfique. L'efficacité du moussage des scories dépend des basicités des scories, de la teneur en FeO des scories, de la température des scories et de la disponibilité du carbone pour réagir avec l'oxygène ou le FeO des scories. Une scorie moussante réduit les dommages aux réfractaires et la perte de chaleur de la région de l'arc. Les économies d'énergie nettes sont estimées à 6-8 kWh/tonne d'acier.
- Soufflage d'oxygène dans le bain – Le soufflage d'oxygène dans l'acier fondu libère de la chaleur, car la réaction de l'oxygène avec le carbone, le silicium, le fer dans le métal fondu est exothermique et produit de la chaleur. À ces conditions, le temps de fusion diminue et la productivité est augmentée. En raison de la libération de chaleur, la consommation d'électricité diminue ainsi que la consommation d'électrodes ainsi que la consommation de réfractaires. Dans le passé, lorsque la consommation d'oxygène de moins de 10 m³ par tonne d'acier était courante, les opérations de lessage étaient effectuées manuellement en utilisant une lance à tuyau consommable. La plupart des opérations modernes utilisent maintenant des lances automatiques et la plupart des installations utilisent maintenant une lance non consommable, refroidie à l'eau, pour injecter l'oxygène dans l'acier. Beaucoup de ces lances ont également la capacité d'injecter du carbone.
- Opération à talon chaud – Dans l'opération à talon chaud, environ 15 % à 20 % de métal et une certaine quantité de scories sont laissés au fond du fourneau après chaque coulée. Le reste des scories est enlevé du fourneau par le seuil. Cela aide à la fusion de la charge solide fraîche entrant dans le fourneau et permet pratiquement une coulée sans scories. L'opération à talon chaud résulte en des économies de ferro-alliages et en une efficacité énergétique.
- Coulée par le bas excentrée (EBT) – La coulée par le bas excentrée (EBT) réduit les temps de coulée, les pertes de température et le report de scories dans la poche. Des économies d'électricité de 12-15 kWh/tonne d'acier sont estimées en utilisant cette technologie. La coulée sans scories EBT résulte en un rendement élevé des additifs d'alliage et une haute durée de vie des réfractaires de poche.
- Pratique de post-combustion – Le gaz monoxyde de carbone (CO) généré pendant la décarburation est brûlé avec l'injection d'oxygène depuis les lances à l'intérieur du fourneau. L'énergie libérée est utilisée soit pour chauffer le bain directement, soit pour préchauffer la charge entrante. Un système de contrôle de post-combustion spécifique installé dans deux usines au Mexique et aux USA a conduit à des réductions respectives de 2 % et 4 % de la consommation d'électricité, 8 % et 16 % de la consommation de gaz naturel, 5 % et 16 % de l'utilisation d'oxygène, et 18 % et 18 % du carbone chargé et injecté.
- Injection de carbone – L'injection de carbone apporte les avantages de : (i) pour une pratique 100 % ferraille ou lorsque la teneur en carbone du bain est insuffisante pour produire du gaz CO pour le moussage des scories, l'injection de carbone est bénéfique, et (ii) l'oxydation du carbone produit du gaz CO qui en post-combustion génère de l'énergie thermique. Il est à noter que l'injection de carbone nécessite l'injection d'oxygène pour déclencher l'oxydation du carbone.
- Surveillance et contrôle des gaz de combustion – Le taux de récupération d'énergie chimique des gaz d'échappement peut être augmenté de 50 % en ajustant les niveaux d'injection d'oxygène pour la post-combustion basés sur des lectures en temps réel de CO et CO₂ dans les gaz de combustion, au lieu d'utiliser des valeurs prédéfinies. Des économies d'électricité de 12-15 kWh/tonne d'acier sont estimées en utilisant cette technologie.
- Brûleurs oxy-combustibles – Les brûleurs/lances oxy-combustibles peuvent être installés dans les FAE pour réduire la consommation d'électricité en substituant l'électricité par l'oxygène et les combustibles hydrocarbures. Cette technologie a été introduite pour améliorer les taux de fusion et fournir une distribution de chaleur plus uniforme dans tout le fourneau. Elle réduit la consommation totale d'énergie en raison de temps de chauffe réduits, augmente le transfert de chaleur pendant la période de raffinage, et facilite le moussage des scories, ce qui augmente l'efficacité de l'utilisation de l'oxygène et du carbone injecté. Il faut faire attention à utiliser les brûleurs oxy-combustibles correctement, sinon il y a le risque d'augmenter la consommation totale d'énergie et la génération de gaz à effet de serre. 2-3 kWh/tonne d'acier d'énergie peuvent être économisés pour chaque minute de temps de chauffe réduit. Des économies d'électricité de 35-40 kWh/tonne d'acier peuvent être atteintes avec des taux d'injection d'oxygène typiques de 18 Nm³/tonne d'acier.
- Préchauffage de la ferraille – Un certain nombre de systèmes de préchauffage de ferraille utilisant la chaleur associée aux gaz de sortie ont été développés, certains basés sur des systèmes à godets par lots et d'autres sur des systèmes à arbre continu. Avec un système à arbre unique, jusqu'à 77 kWh/tonne d'acier d'énergie électrique peuvent être économisés. Le système à arbre à doigts permet des économies jusqu'à 110 kWh/tonne d'acier, ce qui est environ 25 % de l'apport d'électricité.
- Élimination des sources de radioactivité dans la ferraille de charge – La ferraille achetée doit subir une détection de radioactivité afin d'éviter que l'acier produit ne devienne radioactif. Toute la ferraille entrante dans l'installation doit passer par l'équipement de détection « Exploranium ». La ferraille signalée comme à haut risque subit un balayage supplémentaire depuis des détecteurs manuels. Un second balayage avec l'équipement de détection « Exploranium » est effectué avant la livraison à l'atelier de fusion et un balayage final est effectué sur chaque charge d'aimant au moment où les godets de charge sont remplis. Les détecteurs de l'ensacheur du FAE définissent quand, le cas échéant, du matériau radioactif a été fondu.
- Chargement de FRD chaud – Le chargement de FRD chaud à des températures jusqu'à 600 °C plutôt que de FRD froid entraîne une réduction de l'énergie de fusion de 150 kWh/tonne d'acier. Les autres avantages sont une productivité accrue, une diminution de la teneur en éléments tramp, un moussage des scories amélioré, et une teneur en carbone accrue dans la charge.
- Chargement de fonte – Le chargement de fonte dans le FAE avec l'injection d'oxygène réduit la consommation d'énergie électrique en raison de l'utilisation de l'énergie chimique. Cela réduit le temps coulée-à-coulée, la consommation de carbone et la consommation d'électricité.
- Transformateurs de puissance ultra-élevée – Les économies d'électricité sont estimées à 1,1 kWh/tonne d'acier pour chaque augmentation de 1 MW de puissance. La consommation d'énergie a chuté de 11 kWh/t et 22 kWh/t respectivement pour 2 lignes de fourneaux lorsque la tension de fonctionnement a augmenté de 600 V à 660 V dans un fourneau et de 400 V à 538 V dans un autre fourneau.
- Électrique du fourneau – De grandes améliorations dans le contrôle et l'efficacité énergétique ont été réalisées grâce au développement d'alimentations électriques avec des tensions de fonctionnement plus élevées.
- Commandes du fourneau – Cette technologie entraîne une réduction de 14 % de la consommation d'électricité. De plus, une réduction de 6 % de la consommation de gaz naturel peut être réalisée ensemble.
- Contrôle de processus amélioré (réseaux de neurones) – Le contrôle de processus amélioré (réseaux de neurones) peut aider à réduire la consommation d'électricité au-delà de celle réalisée par les systèmes de contrôle classiques. Par exemple, les réseaux de neurones ou les systèmes de « logique floue » analysent les données et émulent le meilleur contrôleur. Pour les FAE, les premiers systèmes de contrôle « logique floue » ont été développés en utilisant le facteur de puissance actuel et l'utilisation de la puissance pour contrôler les électrodes dans le bain. Des économies d'électricité de 30 kWh/tonne d'acier sont estimées à être atteintes, et les valeurs peuvent changer en fonction des caractéristiques de la ferraille et du fourneau.
- Agitation par le bas / injection de gaz d'agitation – Dans les fours à arc conventionnels, il y a peu de turbulence électrique naturelle dans le bain. En raison de l'absence d'agitation, un gros morceau de ferraille peut prendre beaucoup de temps à fondre et peut nécessiter un lessage à l'oxygène. L'agitation à l'argon ou à l'azote élimine les gradients de température et de concentration, raccourcit les temps coulée-à-coulée, réduit la consommation de réfractaires, d'électrodes et d'énergie, et améliore le rendement du fer et des alliages. Avec l'introduction de la technologie d'agitation dans le bain, il y a une économie d'électricité. Cette économie d'électricité peut varier entre 12 et 24 kWh par tonne d'acier.
- Four à arc à courant continu – Les fours à arc à courant continu (CC) représentent un concept différent dans la conception des fours à arc. La plupart des fours CC sont à électrode unique où le courant circule depuis l'électrode en carbone vers une anode montée dans le fond du fourneau. Une consommation réduite d'électrodes de l'ordre de 50 % à 60 % est le principal avantage d'un four CC par rapport à un four à arc triphasé conventionnel. Les niveaux de bruit pour les fours CC sont plus bas. Des coûts de maintenance plus bas sont revendiqués et les coûts de réfractaires sont moindres pour les parois latérales mais plus élevés pour le fond du fourneau. Un four à arc CC nécessite l'ajout de l'électrode de fond (anode), d'un réacteur CC, et d'un thyristor, qui ajoutent tous du coût à un four CC. Les fours CC, en plus de leur faible consommation d'énergie et d'électrodes, assurent une excellente homogénéisation thermique et métallurgique de l'acier liquide. Il y a aussi l'effet d'agitation accru de l'arc à courant continu qui soutient ce processus. Comparés aux fours à arc alternatif, les fours CC causent moins de perturbations du réseau et peuvent donc être connectés même aux réseaux électriques faibles. Les économies d'énergie nettes sur les anciens fours AC sont estimées à 85-90 kWh/tonne d'acier. Comparés aux nouveaux fours AC, les économies sont limitées à 10-20 kWh/tonne d'acier.
- Récupération de chaleur perdue pour FAE – Pour un FAE fondant 150 t/charge de FRD avec un temps coulée-à-coulée de 49 minutes et un temps sous tension de 40 minutes, environ 130 kWh/tonne d'acier d'énergie peuvent être récupérés (efficacité 30 %). Si l'énergie récupérée est utilisée pour la production d'énergie avec de la vapeur saturée, 2,8 MWh/an d'électricité peuvent être générés. Si l'énergie récupérée est utilisée pour la production d'énergie avec de la vapeur surchauffée, 15,1 MWh/an d'énergie peuvent être générés.
- Variateurs de fréquence ou entraînements à vitesse variable – La consommation totale d'énergie des ventilateurs peut être diminuée de 67 %. Les économies d'électricité sont estimées à 16,5 kWh par tonne d'acier.
- Four à arc CC à double coque – Il peut résulter en des économies d'électricité de 15-20 kWh/tonne d'acier.
- Four CONARC – Ce four combine les avantages technologiques du four à arc électrique avec ceux du procédé de soufflage conventionnel. CONARC reflète la combinaison de CONverteur et ARC. Le processus est divisé en deux phases. La phase convertisseur qui implique le soufflage d'oxygène sur le bain à travers la lance supérieure pour le décarburer et la phase four à arc électrique pendant laquelle l'énergie électrique est appliquée pour fondre le matériau solide et surchauffer le bain à la température de coulée.
- Technologie d'injection de polymères – C'est un nouveau processus breveté passionnant, qui substitue partiellement l'utilisation de coke par des polymères, y compris le caoutchouc (pneus usagés), comme injectant de carbone alternatif pour produire des scories moussantes dans la sidérurgie au FAE. Les avantages incluent : (i) réduction de la consommation d'énergie électrique spécifique d'environ 3 %, (ii) réduction de l'injectant de carbone d'environ 12 %, (iii) augmentation de la productivité du fourneau (tonnes par minute) de 4 %, (iv) les niveaux de FeO des scories sont maintenus dans la plage requise, et (v) réduction des niveaux d'émission pour NOx, CO et SO₂.
FAE avec pneus en caoutchouc et plastiques
Une étude menée par l'usine sidérurgique de Sydney de One Steel en collaboration avec UNSW dans des essais en laboratoire sur l'utilisation de pneus en caoutchouc dans la sidérurgie au FAE pour l'optimisation des scories moussantes a développé et commercialisé un système d'ingénierie par des essais en usine pour les FAE pour injecter des mélanges de caoutchouc provenant de pneus en fin de vie et de coke dans le FAE comme agents de moussage de scories. La méthode a entraîné des avantages comme l'augmentation du volume et de la mousse des scories, incluant une efficacité énergétique électrique améliorée due à un arc plus long et un transfert de chaleur amélioré de l'arc vers l'acier, ainsi qu'une diminution des pertes de chaleur à travers les scories et les parois latérales. Alors que les sidérurgistes au FAE utilisant la technologie d'injection de polymères (TIP) peuvent également s'attendre à voir des améliorations dans le rendement, la consommation d'oxygène injecté, la consommation de réfractaires et d'électrodes, et l'usure du système d'injection. La technologie d'injection de caoutchouc (TIC) est devenue un processus standard aux usines FAE de Sydney et Laverton de One Steel et a atteint des jalons significatifs avec 40 720 coulées avec injection de caoutchouc, 13 721 tonnes de coke réduites – substituées et réduction de l'injection due au contrôle du FeO et au calibrage constant, et 1 128 486 pneus passagers équivalents utilisés. L'acier vert résultant de vieux pneus en caoutchouc et de plastiques ne produit aucun déchet ni fumées toxiques.
Processus de fabrication
- Optimisation des fours à arc électrique : automatisation et modélisation
- Sidérurgie au four à induction : technologie de fusion électrique efficace
- Optimisation de la production d'acier : utilisation du métal chaud dans les fours à arc électrique
- Comment la technologie pilotée par les startups stimule l'innovation et la croissance
- Explorer les 7 types fondamentaux de technologie
- Scie circulaire électrique professionnelle pour coupe précise
- Procédés de soudage à l'arc électrique : types et applications
- Maîtriser le soudage à l'arc électrique : types, équipements, avantages et inconvénients
- L'avenir des véhicules autonomes : technologies, défis et innovations