



Équipements critiques de la halle de coulée pour des opérations sûres du haut fourneau
Équipements de la halle de coulée du haut fourneau
Le plancher de la halle de coulée d'un haut fourneau a toujours été l'un des endroits de travail les plus dangereux dans un haut fourneau. Outre le travail dans une atmosphère comprenant des gaz toxiques, des fumées et des poussières, les opérateurs doivent effectuer un travail manuel dur et lourd près des canaux de fonte et de gangue et des poches remplies de fonte chaude. Avant l'invention et l'installation des équipements de halle de coulée, les trous de coulée étaient ouverts et fermés manuellement. L'ouverture se faisait au moyen de barres d'acier et de masse, alors que le trou de coulée était fermé en bourrant répétitivement de petites quantités d'argile ou de matériau réfractaire dans le trou de coulée, encore avec l'aide de longues barres lourdes. De plus, sur le haut fourneau, le soufflage devait être arrêté, car il était impossible de fermer correctement le trou de coulée contre la pression du haut fourneau. Cet arrêt du soufflage entraînait des pertes de production régulières.
Samuel W. Vaughen des USA a inventé le premier canon à bourrage en 1895. Sa machine à canon à bourrage pneumatique fonctionnait à la vapeur, avait une buse détachable qui devait être basculée pour charger la masse de trou de coulée. En 1901, il y a eu un autre grand changement dans les pratiques de trou de coulée lorsque Ernst Menne d'Allemagne a inventé la lance à oxygène. En soufflant de l'oxygène à travers un tuyau de 1/8 pouce et en l'enflammant, il était maintenant possible d'ouvrir le trou de coulée très rapidement par rapport à la méthode purement manuelle. Les premiers enregistrements de forets de trou de coulée se trouvent autour de 1921 lorsque Edgar E. Brosius et Joseph E. Judy des USA ont suggéré une méthode de forage du trou de coulée pour son ouverture. Brosius a même inventé un appareil combiné de forage et de lessage en 1924.
Une excellente configuration de halle de coulée est une nécessité importante pour un haut fourneau à faible coût et à haute productivité, car une exploitation efficace du haut fourneau dépend directement d'une exploitation ininterrompue de ses équipements de halle de coulée.
Exigences pour le bouchage et l'ouverture du trou de coulée
Un bouchon correct, qui remplit tout le canal du trou de coulée avec la masse de trou de coulée, est la considération la plus importante pour permettre une ouverture ultérieure sûre et rapide. Cependant, il est également important de pouvoir forer le bouchon avec une bonne répétabilité afin de prolonger la durée de vie du canal de trou de coulée ou du bloc de trou de coulée. Le lessage doit être maintenu au minimum.
L'environnement extrêmement hostile du plancher de la halle de coulée exige des équipements qui peuvent supporter la chaleur tout en offrant une performance fiable et à long terme. La technologie de coulée d'un haut fourneau moderne exige que les équipements de halle de coulée soient robustes, fiables, durables et efficaces pour donner une haute performance dans les conditions ardues existant dans la halle de coulée. Les équipements doivent être conçus et analysés en utilisant les derniers outils d'analyse de contrainte, construits et testés en atelier selon les normes les plus élevées.
La gestion d'un grand haut fourneau avec un niveau de performance élevé nécessite des équipements de halle de coulée efficaces et fiables. La recherche de la plus haute efficacité opérationnelle et la réduction des coûts d'exploitation a également poussé le développement des technologies d'équipements de halle de coulée, résultant en une nouvelle génération d'équipements de halle de coulée qui peuvent basculer entre diverses gammes de performance pour une protection maximale du trou de coulée et du creuset du haut fourneau.
Une réduction substantielle du travail manuel peut être réalisée par la mécanisation et l'automatisation dans la halle de coulée. Une condition préalable à la mécanisation est un plancher de halle de coulée de niveau avec des couvercles de canaux affleurants et plats pour fournir aux équipements de maintenance mobiles un accès facile à toutes les zones. L'automatisation de toutes les fonctions, telles que le contrôle de position des registres de dépoussiérage, le fonctionnement du foret de trou de coulée et du canon à bourrage, via le logiciel résidant dans un automate dédié de halle de coulée en combinaison avec des équipements de coulée radiocommandés, réduit l'opération manuelle, permet la mobilité de l'opérateur et la commodité de surveiller efficacement chaque coulée.
Les équipements importants de la halle de coulée (Fig 1) sont : (i) forets de trou de coulée, (ii) machines canon à bourrage, (iii) manipulateurs pour couvercles de canaux de fonte, (iv) canaux basculants, (v) changeurs de barres, (vi) machine de remplissage de canon à bourrage, et (vii) forets de barrage à vérin.
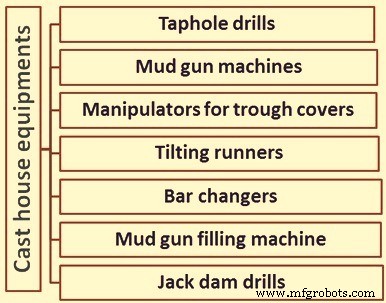
Fig 1 Équipements de la halle de coulée du haut fourneau
Forets de trou de coulée
La coulée économique nécessite un canal de trou de coulée à haute performance. En plus du choix de la masse de trou de coulée appropriée et de la stratégie d'ouverture optimale, les réglages optimaux des paramètres de coulée ainsi que leur reproductibilité sont importants. Les forets de trou de coulée doivent combiner une flexibilité maximale avec des marteaux de forage à haute capacité bien éprouvés pour assurer un forage efficace.
Les forets de trou de coulée doivent fournir : (i) une ouverture fiable de tout trou de coulée sans délais, (ii) un canal de trou de coulée lisse pour moins d'usure du trou de coulée, (iii) minimiser le lessage à l'oxygène pour une sécurité accrue de l'opérateur et la prévention des dommages à la structure du trou de coulée, (iv) une haute énergie d'impact en marche arrière pour le retrait sûr d'une barre de forage coincée, (v) des coûts de maintenance d'équipement réduits et une durée de vie prolongée du marteau. De plus, ils doivent assurer une protection maximale de la zone critique du trou de coulée, afin de : (i) maximiser la durée de vie du trou de coulée, (ii) réduire le nombre de réparations de trou de coulée, et (iii) augmenter la disponibilité du haut fourneau. Comme cette pratique de coulée optimisée protège le trou de coulée ainsi que le creuset du haut fourneau, elle aboutit finalement à une durée de vie de campagne plus longue du haut fourneau.
Il y a quatre options disponibles pour l'ouverture du trou de coulée du haut fourneau. Ce sont les suivantes.
- Lessage à l'oxygène manuel – Cette option est utilisée en dernier recours lorsque toutes les autres options n'ont pas fonctionné ou lors d'urgences.
- Forets de trou de coulée électromécaniques sans martelage – Cette option était utilisée dans les anciens hauts fourneaux pour ouvrir les trous de coulée. Dans les fours modernes, cela n'est pas utilisé.
- Forets de trou de coulée pneumatiques ou hydropneumatiques – Les forets pneumatiques ont un martelage pneumatique tandis que les forets hydropneumatiques ont un martelage hydraulique. Ces forets sont utilisés dans de nombreux hauts fourneaux pour l'ouverture des trous de coulée mais la performance de ces forets est relativement inférieure aux forets entièrement hydrauliques.
- Forets hydrauliques – Ces forets sont entièrement hydrauliques avec martelage hydraulique. Ces forets sont utilisés dans tous les hauts fourneaux modernes. Les forets de trou de coulée hydrauliques fournissent une performance de forage optimale, employant une combinaison de couple de forage rotatif élevé avec un taux de percussion rapide à énergie d'impact moyenne. Cela fournit des opérations de forage efficaces, réduisant le besoin d'opération de martelage et minimisant le potentiel de fissuration des réfractaires du trou de coulée.
En raison du développement de masses de trou de coulée à haute performance avec une excellente résistance à l'abrasion et à la corrosion, le trou de coulée lui-même n'est plus le facteur limitant du temps de coulée. Ces masses de trou de coulée à haute performance ont considérablement augmenté les exigences sur les équipements de coulée. Les machines de forage de trou de coulée pneumatiques ont été rapidement amenées à leurs limites de performance, conduisant à des temps d'ouverture inacceptables. Souvent, le processus de forage devait être combiné avec le lessage à l'oxygène, résultant en des dommages au trou de coulée et des coûts de maintenance élevés. La solution à ce problème a été les forets de trou de coulée entièrement hydrauliques qui peuvent faire face à la demande des masses de trou de coulée modernes.
Les exigences de base de conception et d'installation pour les forets de trou de coulée sont les suivantes.
- Les forets de trou de coulée doivent être suffisamment puissants et rigides pour un forage précis du trou de coulée.
- Il doit être possible de verrouiller le foret dans certaines positions.
- Tous les mouvements et manœuvres du foret doivent être commandés à distance.
- Il doit être possible de les arrêter à tout moment.
- Les forets de trou de coulée doivent être équipés d'une sirène ou d'un buzzer d'avertissement qui doit fonctionner automatiquement avant que le foret de trou de coulée ne soit mis en mouvement.
- Le foret de trou de coulée doit être installé de manière que lorsqu'il n'est pas utilisé, les opérateurs puissent se déplacer librement autour de lui et effectuer des réparations dessus. Il doit y avoir assez d'espace pour qu'une personne puisse passer entre le foret de trou de coulée et tout obstacle.
- Des moyens de protection appropriés doivent être fournis pour le personnel travaillant autour du foret de trou de coulée, et lui aussi doit être protégé.
- Les lignes d'alimentation doivent être protégées contre la chaleur et les éclatements et elles doivent avoir une bonne résistance mécanique.
- Si l'électricité est utilisée, il est conseillé d'avoir des alimentations via au moins deux circuits indépendants, dont l'un doit être un circuit de sécurité.
- Si le contrôle est hydraulique ou pneumatique, un accumulateur de taille appropriée doit être installé.
Les exigences de forage imposées par l'état du trou de coulée changent au longo de la longueur du trou de coulée. Normalement, les opérateurs de haut fourneau doivent choisir entre deux philosophies de marteau de forage : (i) martelage à basse fréquence / haute énergie d'impact – pour un avance de forage maximum, et (ii) martelage à haute fréquence / basse énergie d'impact – pour une meilleure protection du trou de coulée et une durée de vie plus longue du trou de coulée. De nos jours, des forets de trou de coulée sont disponibles qui sont équipés de marteaux de forage capables de basculer entre un mode à haute fréquence d'impact et un mode à haute énergie d'impact pour permettre un ajustement en ligne des paramètres de forage aux conditions variables du trou de coulée. Ces conditions peuvent être : (i) forage rotatif sans martelage pour une protection maximale du trou de coulée, (ii) martelage à basse fréquence avec haute énergie d'impact pour les zones avec inclusions dures et (iii) martelage à haute fréquence avec basse énergie d'impact pour minimiser les éclatements en champignon et maximiser la longueur du trou de coulée.
De nos jours, les forets de trou de coulée sont généralement équipés de capteurs adaptés à l'environnement du haut fourneau. Ces capteurs fournissent un retour des paramètres de forage pour la surveillance du processus et l'automatisation de la technique de coulée.
Les fonctions d'automatisation dans les forets de trou de coulée incluent normalement le forage optimisé (surveillance continue et ajustement de la force d'avance et de la rotation de forage), et la mesure automatique de la longueur du trou de coulée.
Normalement, les trois types de barres de forage suivants sont utilisés dans les forets de trou de coulée.
- Barre de forage pleine avec foret à queue filetée forgée – Ces barres sont généralement utilisées pour le forage de trous de coulée courts et faciles à forer avec de la boue de trou de coulée molle et sans inclusion de gangue ou de fer. L'inconvénient des forets pleins est qu'ils ne peuvent être utilisés que sur des trous de coulée courts.
- Barres de forage avec forets en acier interchangeables – Ces barres donnent les meilleurs résultats coût/performance pour les conditions ordinaires de trou de coulée. Le foret fait un trou propre avec un diamètre constant du début à la fin. Le foret est fait en acier au carbone et est interchangeable avec différentes barres de forage. Le stockage de forets interchangeables de différents diamètres avec un type de barre de forage entraîne une économie de coûts considérable.
- Barres de forage avec forets interchangeables (forets à ailettes) – Ces forets sont faits en acier moulé résistant à l'usure et conçus pour forer des trous avec un diamètre très propre et constant, même avec des boues plus dures et dans des conditions plus difficiles. Pour la plupart des trous de coulée, ces forets sont le meilleur compromis entre vitesse/performance de forage élevée et bonne qualité du trou foré.
Machines canon à bourrage
Les machines canon à bourrage effectuent l'une des opérations les plus importantes et critiques dans les hauts fourneaux, qui est la fermeture des trous de coulée. La fermeture d'un trou de coulée de haut fourneau sous n'importe quelle condition est une exigence de sécurité clé. Cela exige une fiabilité et une robustesse extrêmement élevées des machines canon à bourrage. Dans les hauts fourneaux modernes, la technologie de coulée exige des machines canon à bourrage à haute performance permettant l'utilisation de masses de trou de coulée résistantes à l'usure et à prise rapide. Les masses de trou de coulée à haute performance d'aujourd'hui ne peuvent pas être manipulées sans un contrôle de température optimisé de la machine canon à bourrage.
Les entraînements hydrauliques des machines canon à bourrage assurent que toute opération avec des trous de coulée lourds modernes est efficace et sécurisée. Les machines canon à bourrage sont fabriquées spécifiquement pour des opérations lourdes critiques, et leur conception et paramètres techniques sont entièrement conformes aux exigences des processus technologiques modernes d'exploitation des hauts fourneaux.
La haute pression de masse de trou de coulée avec la conception inverse nécessite une machine canon à bourrage avec une exigence d'espace considérable. De nos jours, le meilleur compromis entre les contraintes d'espace et les pressions maximales de masse de trou de coulée sont 200 kg/cm² de pression de bouchage / 250 litres de volume de masse de trou de coulée pour les petits et moyens hauts fourneaux et 250 kg/cm² / 350-400 litres pour les grands hauts fourneaux.
Les machines canon à bourrage doivent être conçues pour des pressions de bourrage de masse de trou de coulée élevées, une rotation rapide et une opération automatique. Ces machines doivent être fiables avec une haute qualité, des opérations sans défaillance à long terme, une facilité de maintenance et un haut niveau de serviceabilité.
Les fonctions d'automatisation des machines canon à bourrage modernes incluent le « bouchage automatique » pour la fermeture du trou de coulée, avec des vitesses de bourrage, volumes et séquences préprogrammés et ajustables, ainsi que la surveillance de la face du trou de coulée et la visualisation/contrôle du système de puissance hydraulique.
Les exigences de base de conception et d'installation pour les canons à bourrage sont les suivantes.
- La machine canon à bourrage doit être assez puissante pour extruder la masse de trou de coulée dans le trou de coulée contre la force totale de la pression interne du haut fourneau, même lorsque la pression monte au-dessus de la normale.
- La machine doit être capable de placer correctement la bouche du canon dans le trou de coulée malgré toute obstruction par des scories ou d'autres matériaux.
- La machine doit être conçue pour extruder toute la masse de trou de coulée requise pour le bouchon.
- Il doit être possible de verrouiller la machine canon à bourrage dans diverses positions.
- Tous les mouvements et manœuvres de la machine canon à bourrage doivent être commandés à distance et il doit être possible de les arrêter à tout moment.
- La machine canon à bourrage doit être équipée d'une sirène ou d'un buzzer d'avertissement qui doit fonctionner automatiquement avant que la machine canon à bourrage ne soit mise en mouvement.
- La machine canon à bourrage doit être installée de manière que lorsqu'elle n'est pas utilisée, les opérateurs puissent se déplacer librement autour d'elle et effectuer des réparations dessus et qu'il y ait assez de place pour qu'une personne puisse passer entre la machine et tout obstacle.
- Des moyens de protection appropriés doivent être fournis pour le personnel travaillant autour de la machine canon à bourrage, et elle aussi doit être protégée.
- Les lignes d'alimentation doivent être protégées contre la chaleur et les éclatements et elles doivent avoir une bonne résistance mécanique.
- Si l'électricité est utilisée, il est conseillé d'avoir des alimentations via au moins deux circuits indépendants, dont l'un doit être un circuit de sécurité.
- Si le contrôle est hydraulique, un accumulateur de taille appropriée doit être installé.
Cabines de commande pour forets de trou de coulée et machines canon à bourrage
Les cabines de commande pour les forets de trou de coulée et les machines canon à bourrage doivent être localisées, protégées et équipées de manière à permettre l'opération même en cas d'urgence. En conséquence, elles doivent avoir les caractéristiques de base suivantes.
- L'emplacement de la cabine de commande doit être tel que le personnel soit entièrement protégé du risque d'éclatements ou d'explosions et puisse observer les opérations de manière parfaite.
- Aucun matériau combustible ne doit être utilisé dans sa construction.
- Au moins deux entrées différentes et indépendantes doivent être fournies, dont une doit donner accès à une plateforme d'évacuation d'urgence à l'extérieur et qui doit être maintenue dégagée en tout temps.
- Il ne doit pas y avoir de portes menant des cabines vers les canaux.
- La fenêtre d'observation surplombant la zone de coulée doit : (i) être aussi petite que possible mais donner à l'opérateur une vue complète de la zone d'opérations et de l'emplacement de la machine canon à bourrage et/ou du foret de trou de coulée, (ii) être équipée de panneaux de verre « Triplex » sur un cadre qui s'ouvre vers l'extérieur, protégé par une grille, (iii) les commandes doivent être situées à côté des fenêtres pour que l'opérateur puisse facilement les actionner tout en suivant la progression des opérations et des précautions sont requises pour prévenir l'activation accidentelle des commandes, et (iv) la communication entre la cabine et d'autres endroits où se fait le travail lié à l'exploitation du haut fourneau, doit être fournie par au moins deux systèmes séparés de communication orale (téléphone interne, interphone, radio-téléphone, etc.).
- La cabine doit être fournie avec un système de ventilation qui aspire l'air d'une zone non polluée par la fumée ou le gaz.
- Si la cabine ne peut pas être localisée dans une zone protégée des éclaboussures ou explosions possibles, les mesures de sécurité doivent être intensifiées. En particulier, les portes doivent être réglées de manière que toute explosion tende à les fermer plutôt qu'à les ouvrir, et les murs, portes et toit doivent être couverts de matériaux résistants à la flamme et à la chaleur.
Manipulateurs pour couvercles de canaux de fonte
Pour éviter le refroidissement de la fonte avant son écoulement dans les poches de fonte, les canaux principaux et de support pour la fonte doivent être couverts avec des couvercles fixes et amovibles. Ces couvercles sont également requis pour une extraction efficace de la poussière et des fumées dans la halle de coulée. Cependant, le processus de coulée et la maintenance du trou de coulée nécessitent un accès dégagé à la zone avant du canal. Les couvercles amovibles sont généralement soulevés et déplacés par des manipulateurs, ouvrant l'accès pour les forets de trou de coulée et les machines canon à bourrage. L'utilisation de manipulateurs aide à couvrir entièrement le canal principal et augmente la sécurité du personnel de maintenance.
Les manipulateurs pour couvercles de canaux de fonte sont normalement montés sous la plateforme des tuyères. Ils sont normalement compacts et sont généralement efficacement opérés par commande à distance avec une sauvegarde de surcharge manuelle. Les caractéristiques importantes des manipulateurs pour couvercles de canaux de fonte incluent généralement un couvercle connecté en permanence et un positionnement répétable. Ces manipulateurs peuvent avoir soit un fonctionnement hydraulique, soit pneumatique.
Les manipulateurs pour couvercles de canaux de coulée résultent en un coût minimisé des couvercles amovibles qui sont les plus exposés aux hautes températures et à l'usure rapide. Les manipulateurs sont requis pour obtenir une quantité significative d'espace libre dans la halle de coulée pour la sécurité et la facilité de maintenance.
Diverses conceptions de manipulateurs pour couvercles de canaux de coulée fournissent des solutions flexibles pour pratiquement toutes les exigences de la halle de coulée du haut fourneau, minimisent la capacité du manipulateur et son coût initial.
Canaux basculants
Les canaux basculants sont des équipements essentiels pour la halle de coulée pour la coulée fiable et sûre de la fonte, généralement pour les grands hauts fourneaux. Un canal basculant est normalement positionné entre deux voies de poche de fonte. Le canal est d'abord basculé pour remplir la poche de fonte sur une voie, puis basculé en arrière pour remplir la poche sur l'autre voie. Pendant que la deuxième poche est remplie, la première peut être remplacée par une vide afin que la coulée puisse se poursuivre sans interruption pendant que plusieurs poches sont remplies.
Les canaux basculants sont normalement de conceptions robustes et sont généralement équipés d'entraînements hydrauliques pour fournir les angles requis pour la coulée de la fonte. Ce sont de grands éléments fabriqués et donc le respect de la spécification de soudage est critique. Ce sont des stratégies de contingence bien conçues pour assurer la sécurité opérationnelle. L'opération du canal basculant peut être automatisée en combinaison avec un système de mesure de niveau pour les poches de fonte.
Changeurs de barres
Le changeur de barres est une machine robotique utilisée pour manipuler et installer des tiges ou des barres de trempe dans le foret de trou de coulée. Un changeur de barres incorpore normalement un magasin de barres contenant différents diamètres de barre ou de tige. Le bras du chariot mobile peut charger une barre du magasin dans le mandrin du foret, ou retirer une barre usée du foret après utilisation.
Machine de remplissage de canon à bourrage
Ces machines sont utilisées pour le remplissage automatique du canon à bourrage. Un schéma pour le remplissage automatique d'une machine canon à bourrage est montré à la Fig 2.
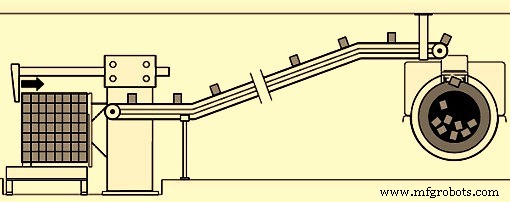
Fig 2 Schéma pour le remplissage automatique d'une machine canon à bourrage
Forets de barrage à vérin
Les forets de barrage à vérin servent à forer un trou dans la plaque/paroi de l'écumoire du canal principal du haut fourneau. Cela garantit que les produits de coulée sont entièrement drainés du fourneau. Les forets sont faits sur mesure pour le haut fourneau pour répondre aux exigences spécifiques telles que l'emplacement du canal principal, les fondations, les colonnes et les équipements fixes pour chaque halle de coulée spécifique. Les entraînements d'équipement sont soit hydrauliques, soit pneumatiques et sont alimentés soit par l'unité de pompe générale du système d'équipement, soit indépendamment. Les forets sont faits soit portables, soit stationnaires. Le foret de barrage à vérin est un outil utile pour la halle de coulée du haut fourneau.
Autres outils et équipements importants utilisés dans la halle de coulée
D'autres outils et équipements importants utilisés dans la halle de coulée sont des barres à piquer de différentes tailles et longueurs, des équipements de lessage à l'oxygène, des installations d'échantillonnage et de mesure de température, etc. Ce sont en plus des grues et installations de manutention qui sont nécessaires pour diverses opérations dans la halle de coulée du haut fourneau.
Développements dans les équipements de halle de coulée
Il y a eu beaucoup de développement dans la technologie de coulée au cours des 125-130 dernières années. Alors que les développements antérieurs se concentraient sur les aspects mécaniques des conceptions d'équipements, les efforts récents se sont concentrés sur les commandes électriques et hydrauliques. Les développements futurs devront continuer à viser des durées de vie de trou de coulée plus longues en permettant des masses de trou de coulée plus dures et en réduisant l'influence de l'énergie d'impact du marteau sur le réfractaire du creuset. Les alternatives au forage et au bouchage se sont avérées infaisables jusqu'à aujourd'hui. La « vanne de coulée » pour hauts fourneaux est encore un rêve d'un opérateur de haut fourneau. Des idées comme l'arrêt ou la régulation du flux de métal par des courants magnétiques n'ont pas fonctionné à l'échelle industrielle.
Processus de fabrication
- Principales considérations de conception pour les hauts fourneaux et leurs équipements auxiliaires
- Optimisation du gaz de haut fourneau : génération, utilisation et efficacité
- Granulation des scories de haut fourneau en coulée : Aperçu du procédé
- Optimisation des opérations du haut fourneau avec le coke noix : efficacité et avantages économiques
- Optimisation de l'efficacité du haut fourneau par injection de charbon pulvérisé
- Prévention des irrégularités dans l'exploitation du haut fourneau : stratégies éprouvées
- Optimisation des systèmes de refroidissement des hauts fourneaux pour une efficacité et une longévité accrues
- Systèmes de chargement en gueulard de haut fourneau optimisés pour l'efficacité et la sécurité
- Optimisation de la production de fer : la chimie du haut fourneau