



Rôle clé du creuset, du mort et de la coulée dans la performance du haut fourneau
Importance du creuset, du mort et de la coulée dans l'exploitation du haut fourneau
Une tendance à la détérioration de la qualité du minerai est observée de nos jours avec la demande croissante de minerai de fer. La détérioration de la qualité du minerai s'accompagne de quantités plus élevées de scories, ce qui à son tour affecte la descente de la charge et l'écoulement des liquides à travers le creuset. Ces conditions fournissent un catalyseur pour le mécanisme d'usure du revêtement avec les revêtements du gueulard, de la gueuse et du creuset soumis à un stress supplémentaire. La coulée dans le haut fourneau est affectée négativement et les canaux et rigoles dans la halle de coulée subissent une contrainte due au volume plus élevé de scories. Tout cela exerce une pression accrue sur les opérations du haut fourneau.
La mauvaise qualité du minerai de fer affecte l'exploitation du haut fourneau de la manière suivante.
- Volume de scories – Les minerais de fer de mauvaise qualité apportent dans le fourneau des quantités plus élevées d'impuretés résultant en une augmentation des volumes de scories.
- Charge thermique – La condition thermique du fourneau subit des changements car une grande quantité de chaleur est nécessaire pour fondre les scories additionnelles ainsi que pour les maintenir dans un état fluide approprié pour leur drainage. Cela introduit des charges thermiques plus élevées à l'intérieur du haut fourneau.
- Taux de coke et productivité – L'augmentation des volumes de scories nécessite un apport de combustible plus élevé dans le fourneau, et là où les taux d'injection de charbon pulvérisé tournent déjà à l'optimum, cela résulte en un taux de coke plus élevé. Un coke plus élevé signifie l'introduction d'une plus grande quantité de cendres dans le fourneau résultant en une augmentation supplémentaire du volume de scories. Cela a un effet détériorant sur la productivité du fourneau.
- Stabilité du processus – La détérioration de la qualité du minerai affecte la stabilité du processus de manière défavorable et a un effet défavorable sur le fonctionnement en douceur du haut fourneau.
En raison des facteurs ci-dessus, le processus de production dans le haut fourneau varie largement. La grande variation du processus a des conséquences en termes de composition des scories et donc de qualité de la fonte. Les facteurs ci-dessus affectent également le processus dans de nombreux autres domaines comme indiqué ci-dessous.
- Les volumes de scories plus élevés ont une influence sur le flux de gaz.
- Avec des volumes de scories plus élevés, l'écoulement des liquides à travers le creuset est plus difficile, conduisant à des augmentations des niveaux de liquides fluctuants dans le creuset. Dans le cas extrême, la descente de la charge est affectée.
- Les incidents accrus de flux de gaz compromis dus à la mauvaise qualité du minerai sont susceptibles d'apparaître sous forme de suspensions accrues avec des glissements plus fréquents et plus sévères. Cela agit à son tour comme un catalyseur pour une plus grande usure du revêtement, avec les revêtements du gueulard, de la gueuse et du creuset soumis à plus de stress.
- Des taux de scories plus élevés constituent une grande contrainte dans la halle de coulée car le système de canaux et de rigoles du fourneau dans la halle de coulée devient un goulot d'étranglement pour accommoder les volumes de liquides plus élevés.
Pour accommoder ce qui précède et de nombreux autres scénarios qui peuvent être attendus pendant l'exploitation du haut fourneau, un certain nombre d'actions sont nécessaires pour avoir un contrôle adéquat pendant la coulée du haut fourneau, pour empêcher le fourneau de fonctionner soit froid soit chaud, et pour le fonctionnement en douceur du haut fourneau. Ces actions incluent : (i) la gestion du creuset pour un drainage optimal et une usure minimale pour contrer les volumes de scories plus élevés, (ii) l'adaptation des stratégies de processus et de chargement pour une stabilité optimale et des charges thermiques minimisées sur la paroi du fourneau, (iii) la surveillance rapprochée et la maintenance appropriée du système de refroidissement du haut fourneau afin qu'il puisse absorber les charges thermiques plus élevées, et (iv) l'évaluation et le débottlenecking des dispositions existantes de la halle de coulée pour les flux de liquides accrus.
Le creuset, le mort et l'écoulement de la fonte et des scories vers le trou de coulée pendant la coulée du fourneau peuvent être vus à la Fig 1.
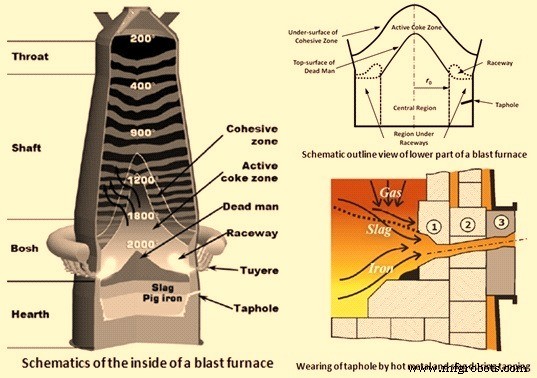
Fig 1 Creuset, mort et écoulement de la fonte et des scories pendant la coulée
Creuset et mort du haut fourneau
L'état du creuset joue le rôle le plus important pour une exploitation stable du fourneau et une longue durée de vie de campagne. Cette région la plus basse dans le haut fourneau est exposée au fer liquide (fonte) et aux scories liquides qui sont en contact direct avec les matériaux réfractaires, causant une érosion sévère et une attaque chimique et thermique du revêtement du creuset. L'environnement le plus agressif dans un creuset de fourneau se trouve généralement dans le voisinage du ou des trous de coulée, qui est soumis à de fortes contraintes thermiques et à des vitesses d'écoulement des liquides. La gestion du trou de coulée (intégrée avec d'autres techniques de guidage opérationnel) est cruciale pour la performance du creuset et, par conséquent, pour l'exploitation globale du fourneau.
Le creuset est la partie la plus basse, mais la plus importante du haut fourneau. La durée de vie de la campagne du fourneau dépend considérablement de la durabilité de son creuset. La paroi latérale et le fond du creuset sont généralement construits avec des blocs ou des briques à base de carbone combinés avec des céramiques de haute qualité.
En principe, il y a deux conceptions de creuset de base. La première est la conception à petits blocs ou briques tandis que la seconde est la conception à grands blocs. La différence de conception est due à la taille des réfractaires. L'avantage principal d'un creuset à petits blocs est la facilité de construction, car les briques peuvent être manipulées à la main en position et mortaisées sur tous les côtés. Un autre avantage est que les briques sont moins sujettes aux fissures car le creuset dans son ensemble est fondamentalement déjà fissuré. Cela est cependant aussi un inconvénient car chaque joint peut servir de barrière de transfert de chaleur, surtout s'il y a un mouvement et que les joints deviennent des espaces. Les grands blocs ne souffrent pas du même inconvénient car il y a beaucoup moins de joints. Cependant, en raison de la dilatation thermique, les grands blocs ont tendance à se fissurer, causant ainsi des barrières de transfert de chaleur similaires.
Dans les deux conceptions de base, il y a plusieurs variations, et certaines similitudes entre les conceptions à grands et petits blocs. Ces similitudes et différences sont le type de matériau réfractaire utilisé contre la paroi, la face chaude, et autour des trous de coulée. L'une des plus grandes considérations est le transfert de chaleur de l'intérieur du fourneau vers le milieu de refroidissement. Pour cela, divers types de réfractaires sont normalement utilisés. En général, le coût augmente avec la conductivité thermique. Bien que ce serait très coûteux, le meilleur creuset est en théorie construit avec les réfractaires de conductivité la plus élevée. Un tel creuset durerait éternellement et ne s'userait jamais (en raison d'une doublure de gel protégeant les réfractaires), mais il prendrait aussi tellement de chaleur du fourneau que le coût d'exploitation serait élevé. Un tel creuset refroidirait si rapidement lors d'un arrêt du fourneau qu'il serait difficile de redémarrer, menant à des coûts encore plus élevés. Habituellement, dans les conceptions de creuset, un équilibre est maintenu entre les facteurs mentionnés ci-dessus.
Les revêtements de creuset sont équipés d'un certain nombre de thermocouples et d'éléments de refroidissement. Le mort est situé sous la zone de coke active et (principalement) sous les raceways. La partie supérieure du mort est en forme de cône avec un sommet arrondi dans la région entre les raceways. L'inclinaison de l'apex du mort aux raceways est à peu près la même que l'angle de repos du coke chargé. Le creuset est principalement occupé par un lit de coke, qui est une partie du mort s'étendant du niveau des tuyères.
Le fer liquide et les scories gouttant de la zone cohésive s'accumulent dans les espaces vides du mort. Du fait de la gravité, les liquides se séparent en deux couches différentes avec le fer plus lourd en bas et les scories plus légères en haut. Comme le fer et les scories gouttent continuellement de la zone cohésive, les gouttelettes de fer doivent couler à travers la couche de scories jusqu'au fond. La couche supérieure consiste donc en un mélange de scories et de gouttelettes de fer. La porosité du mort est entre 0,3 et 0,5, ce qui indique que seulement 30 % à 50 % du volume total est disponible pour les liquides si le remplit entièrement le creuset. En fait, le mort peut soit reposer sur le fond du creuset, soit flotter partiellement ou complètement dans le bain liquide si la force de flottabilité des liquides est suffisante pour soulever le mort. Un mort partiellement flottant repose sur le fond central du creuset et donne lieu à une zone annulaire sans coke aux bords du creuset, qui offre peu de résistance à l'écoulement lorsque le creuset est drainé. Par conséquent, un écoulement circonférentiel est formé, étant la raison principale de l'usure en forme de « pied d'éléphant » dans le creuset.
Les études de dissection de hauts fourneaux éteints ont montré qu'il y a un lit de coke presque stagnant dans le noyau du fourneau entre les raceways et dans le creuset. La zone stagnante, où le coke descend avec une vitesse fortement réduite, a été nommée « mort » car on présumait auparavant que cette zone n'avait aucun effet actif sur le fonctionnement du processus. Cependant, cette hypothèse a été plus tard prouvée incorrecte car des études plus pertinentes ont révélé que le mort joue un rôle clé dans l'exploitation du haut fourneau. Les études liées au mort sont généralement menées en utilisant des modèles physiques et/ou mathématiques car l'état du mort ne peut pas être mesuré directement dans un fourneau en exploitation en raison des températures élevées, de l'usure et de l'environnement extrêmement hostile pour les sondes de mesure.
La partie supérieure du mort est en forme de cône avec un sommet arrondi dans la région entre les raceways et elle peut s'étendre du fond du creuset à bien au-dessus du niveau des tuyères. La hauteur du mort dépend de la taille du fourneau et des conditions d'exploitation telles que le taux de coke, la vitesse de soufflage, la descente de la charge et le taux de renouvellement du mort. Les pertes de masse/volume solides dues au rétrécissement du minerai de fer (réduction) et à la fusion affectent fortement le motif d'écoulement solide et donc aussi le profil du mort. Il a également été constaté que la hauteur du mort diminue à mesure que le taux de consommation solide augmente.
La limite supérieure du mort a été le sujet de nombreuses investigations tant théoriques qu'expérimentales. Ces investigations ont montré que le mort est entouré d'une zone quasi-stagnante où les particules chargées finissent par se déplacer vers le raceway. La taille du mort est sensible à savoir si l'exploitation du fourneau est réalisée avec ou sans « injection de charbon pulvérisé ». Les investigations ont également montré que le mort est renouvelé à partir d'une petite région d'afflux central au sommet du mort. Par conséquent, une bonne perméabilité du mort peut être maintenue en chargeant du coke de grande taille et de haute qualité au centre du haut fourneau. Il a également été constaté que l'accumulation et l'enlèvement cycliques des liquides dans le creuset dus à l'opération de coulée sont étroitement liés au processus de renouvellement du mort. Les particules du mort se déplacent progressivement dans le raceway à mesure que l'opération de coulée est répétée. Le renouvellement des particules se fait de telle manière que les particules « anciennes » sont forcées de sortir du mort par la force de flottabilité (exercée sur la partie submergée du mort) et les particules « nouvelles » entrent pour remplir le mort à travers sa surface supérieure.
L'état du mort et la forme du fond ont une forte influence sur l'usure des revêtements de creuset et le drainage des liquides du creuset du haut fourneau. Le mort est submergé dans un grand bain liquide et est soumis à la flottabilité des liquides s'exerçant sur lui. À mesure que la flottabilité du liquide devient suffisante pour soulever le mort, des zones sans coke sont formées sous le mort, créant ainsi un passage libre pour les écoulements liquides. Le mort a un comportement dynamique car il se déplace avec le niveau de liquide variable. Il a été constaté que le mouvement du mort est affecté par l'hystérésis car il monte et descend dans le creuset.
La forme du mort est déterminée par plusieurs facteurs. Elle peut être estimée par un équilibre entre la force pressant le mort vers le bas et les forces de flottabilité du fer et des scories dans le creuset. La force de flottabilité est relativement simple à estimer car c'est une fonction du niveau de liquide et de la porosité du mort. Cependant, la force agissant vers le bas, qui est généralement exprimée sous forme de pression, dépend des conditions du fourneau, telles que le poids de la charge, la longueur du raceway, la rétention de liquide et la traînée de gaz. Le poids de la charge au-dessus du niveau des tuyères est compensé par la pression de levage du gaz s'écoulant vers le haut et la pression agissant vers le bas sous les raceways (c'est-à-dire la région sous les raceways) est ainsi attribuée seulement au poids du mort. D'autre part, la pression agissant vers le bas sur la région centrale est formulée comme une fonction du poids du mort, de la rétention de liquide et de la pression dynamique de l'écoulement des particules. La pression dynamique, qui est causée par l'écoulement convergent des particules dans la zone de coke active, est supposée diminuer linéairement le long de la dimension radiale du centre du fourneau au front du raceway. On voit généralement que le mort flotte plus haut sous les raceways. La distribution de la pression agissant vers le bas joue un rôle crucial dans la formation du fond du mort. Certaines études ont classé l'état de flottaison du mort en quatre catégories : (i) assis, (ii) partiellement flottant au mur, (iii) complètement flottant avec un fond plat, et (iv) complètement flottant, mais flottant plus haut près du mur.
Coulée du haut fourneau
La coulée d'un haut fourneau est nécessaire non seulement pour livrer les produits du haut fourneau, mais aussi essentielle à la sécurité du fourneau et des opérateurs dans la halle de coulée. La coulée du haut fourneau, également appelée parfois coulée ou drainage, est un processus qui enlève la fonte chaude et les scories liquides du creuset du haut fourneau. La technologie actuelle de coulée du haut fourneau emploie la pratique de bassin plein. Cette pratique fait référence à la technologie de maintenir le canal rempli de fonte chaude et de scories liquides pendant de courtes périodes lorsque le fourneau n'est pas en coulée. Pendant la coulée suivante, le canal est encore liquide, ce qui facilite la séparation du fer et des scories, ainsi que la préservation de la chaleur dans le canal, résultant en une fonte plus propre et plus chaude livrée à l'atelier de fusion d'acier via le transport ferroviaire dans des poches à toit ouvert réfractaires ou des poches torpilles.
Le processus de coulée détermine de manière critique la pression de gaz dans le fourneau et les quantités résiduelles de fer liquide et de scories dans le creuset. Un mauvais drainage du creuset conduit généralement à une exploitation instable du fourneau, qui est généralement liée à des pertes marquées de productivité et de durée de vie de la campagne du fourneau. Un drainage inefficace donne également lieu à une accumulation excessive de liquides et donc à des niveaux de liquides élevés dans le creuset. Si le liquide (scories) approche le niveau des tuyères, le flux de gaz réducteur dans le gueulard est sévèrement perturbé, résultant souvent en une descente de charge irrégulière connue sous le nom de suspension et de glissement.
Un cycle de coulée commence lorsque le trou de coulée est foré ouvert et se termine par le bouchage du trou de coulée avec la masse de trou de coulée lorsque le gaz du fourneau éclate. À la fin de la coulée, l'interface gaz-scories s'incline vers le trou de coulée et une quantité considérable de scories reste au-dessus du niveau du trou de coulée. La phase fer peut être drainée depuis des niveaux sous le trou de coulée en raison du grand gradient de pression qui se développe près du trou de coulée dans la phase de scories visqueuse. L'interface moyenne scories-fer est donc plus basse que le niveau du trou de coulée. Selon un certain nombre de facteurs, tels que les taux de production de liquides, le volume du creuset et les stratégies de coulée, l'étape initiale d'un cycle de coulée varie et peut être catégorisée comme suit.
- Fer d'abord – Cela se produit si l'interface scories-fer est au-dessus du niveau du trou de coulée lorsque le trou de coulée est foré ouvert. Le cycle de coulée commence avec un écoulement de fer seulement, et les scories commencent à couler plus tard lorsque l'interface scories-fer a descendu au trou de coulée. Après cela, le fer et les scories sont drainés simultanément jusqu'à la fin de la coulée. Le temps écoulé depuis le début de la coulée jusqu'à ce que les scories entrent dans le canal est appelé le délai de scories.
- Simultané – Ce motif apparaît si l'interface scories-fer se trouve dans, ou à une profondeur finie sous le trou de coulée lorsque la coulée commence. Le gradient de pression élevé dans la phase de scories peut favoriser l'écoulement du fer, ou même tirer le fer depuis sous le trou de coulée. En conséquence, le fer et les scories sont drainés ensemble pendant toute la période de coulée.
- Scories d'abord – C'est l'opposé du motif fer d'abord. Dans ce motif, les scories s'écoulent initialement et le fer après un délai. C'est parce que l'interface scories-fer est loin sous le trou de coulée au début de la coulée, et le phénomène peut être observé dans les grands fours avec plusieurs trous de coulée. Le gradient de pression causé par les scories visqueuses est initialement inadéquat pour soulever le fer.
Une exigence primaire de la coulée est d'assurer de manière fiable le taux désiré de produits du fourneau. Ainsi, établir les facteurs influençant le taux de coulée est important. Normalement dans les grands hauts fourneaux, des taux de coulée de 7 t/min, et des vitesses de coulée de liquide de 5 m/s, dans des trous de coulée de 70 mm de diamètre et 3,5 m de long sont typiquement rencontrés. L'état du trou de coulée et la longueur du trou de coulée influencent fortement le taux de coulée. Lorsque le haut fourneau est en exploitation, le trou de coulée est complètement rempli d'un matériau réfractaire connu sous le nom de masse de trou de coulée.
Les facteurs importants qui causent souvent des difficultés pendant l'opération de coulée sont : (i) défauts dans les canons à bourrage et forets, ou alignement défectueux de ceux-ci au trou de coulée, (ii) mauvais état du trou de coulée, bec de coulée, écumoire, vannes et canaux basculants, oscillants ou autres, (iii) capacité inadéquate des poches pour le transport de la fonte, et (iv) problèmes dans le système de granulation des scories ainsi qu'un espace inadéquat dans la fosse à scories.
Le programme de coulée dépend de la quantité de fer liquide et de scories, de la taille du creuset, du taux de coulée et des opérations préparatoires requises entre chaque opération de coulée. Immédiatement avant la coulée, habituellement le trou de coulée, le bon fonctionnement, la position et l'alignement des canons à bourrage et forets doivent être vérifiés pour s'assurer qu'ils sont correctement alignés au trou de coulée (si nécessaire, leurs positions peuvent être corrigées). L'avantage de cette pratique est qu'elle permet une vérification finale des défauts ou ajustements non encore notés et permet de les corriger. Le trou de coulée est ouvert en utilisant des forets de certaines tailles, selon les conditions d'exploitation, et dans certains cas, la dernière partie du bouchon est enfoncée. Si le trou de forage n'est pas assez long, le trou de coulée doit être ouvert par une lance à oxygène, en prenant toutes les précautions requises pour l'utilisation de l'oxygène.
La coulée peut être perturbée si le jet de fonte s'écoule dans des canaux mouillés, car cela peut causer de l'ébullition dans les canaux, accompagnée d'explosions. Il est donc essentiel d'effectuer des vérifications minutieuses et de sécher soigneusement les rigoles et canaux, car l'ébullition dans les canaux atteint souvent de telles proportions que l'opération de coulée doit être interrompue. C'est l'une des raisons pour lesquelles les issues de secours doivent être maintenues libres en tout temps.
Arrêter la coulée pendant qu'elle est en cours est une opération nécessitant une puissance maximale du canon à bourrage (car le bouchage doit contrer la force totale de l'écoulement du métal fondu). Dans certains cas, il est nécessaire de réduire le soufflage et la pression du sommet suffisamment pour permettre le bouchage du trou de coulée. Des réparations rapides improvisées sont effectuées sur les parties endommagées des canaux, en utilisant du matériau sec.
Si le canon à bourrage est éloigné du trou de coulée trop tôt, il y a un danger que l'argile de bouchage injectée dans le trou de coulée soit soudainement expulsée avec une explosion, car le matériau n'a peut-être pas eu le temps de se solidifier. À cause de cela, les opérateurs de la halle de coulée doivent rester en dehors de la « ligne de tir », au cas où de telles éruptions se produiraient.
L'écoulement des scories qui précède la fonte au début de la coulée peut aussi causer des perturbations. Dans ce cas, l'opérateur de la halle de coulée est tenu de faire des ajustements dans la zone immédiate du trou de coulée et du canal, pour diriger les scories vers les canaux destinés à les transporter. C'est l'une des raisons pour lesquelles il doit y avoir un espace libre disponible devant le trou de coulée de chaque côté du canal de fer, et cet espace doit être aussi grand que possible.
Le travail principal de l'opérateur de la halle de coulée, pendant les opérations normales de coulée, est de veiller à ce que l'écoulement de la fonte et des scories liquides dans les poches de transport ou les installations adjacentes soit fluide et sans incident. La taille et l'inclinaison des canaux doivent être liées aux autres caractéristiques techniques du haut fourneau. Cependant, il y a une possibilité de stagnation et de débordement de la fonte et/ou des scories, ce qui appelle une action immédiate de l'opérateur de la halle de coulée. Les outils utilisés dans cette opération doivent être complètement secs ; sinon l'eau peut se vaporiser soudainement, menant à une explosion.
Il est également important de vérifier l'état des ouvertures de décharge dans les poches très soigneusement, car la matière solide peut être entraînée par l'écoulement de la fonte et peut bloquer les vannes qui ont une section transversale relativement petite.
Le trou de coulée peut être obstrué (par exemple par du coke) pendant la coulée. Le foret de trou de coulée est normalement utilisé pour déloger de telles obstructions, mais si cela échoue, de longues tiges (racloirs) sont utilisées. Cette opération est dangereuse en raison de la possibilité d'éruptions soudaines de fonte et de scories. Il est donc essentiel pour les opérateurs de la halle de coulée d'avoir un accès immédiat à une issue de secours libre de tout obstacle.
Le plus grand soin doit être pris dans la construction des canaux à scories. Ils doivent être équipés de vannes capables de retenir la fonte et le coke entraînés avec les scories pour minimiser le danger d'explosions pendant la granulation des scories.
L'un des travaux les plus importants des opérateurs de la halle de coulée engagés dans l'opération de coulée est de superviser le remplissage des poches de fonte, en s'assurant que cela ne dépasse pas un niveau où le contenu pourrait éventuellement se renverser pendant le transport, ou déborder pendant le remplissage. Comme les poches sont généralement remplies l'une après l'autre, l'opérateur doit être capable de diriger l'écoulement de la fonte dans les canaux appropriés. Les canaux basculants et oscillants et les becs ont aussi l'avantage de minimiser le risque d'humidité dans le revêtement réfractaire, qui est beaucoup plus grand avec les vannes conventionnelles, car le revêtement est renouvelé après chaque opération de coulée.
Vers la fin de la coulée, l'écoulement de la fonte devient irrégulier et est accompagné d'un fort souffle d'air et à mesure que le creuset se vide, ces phénomènes deviennent plus fréquents. En même temps, la fonte et les scories giclent et peuvent finalement couvrir toute la zone de la halle de coulée. Pour éviter cela, le trou de coulée doit être bouché dès que possible. L'opérateur déplace le canon à bourrage jusqu'au trou de coulée et bouche le trou en injectant la quantité correcte d'argile de bouchage.
Processus de fabrication
- Scories de haut-fourneau : essentielles pour un fonctionnement optimal du fourneau
- Principales considérations de conception pour les hauts fourneaux et leurs équipements auxiliaires
- Automatisation, mesure et contrôle haute performance des hauts-fourneaux
- Optimisation du gaz de haut fourneau : génération, utilisation et efficacité
- Optimisation de la productivité du haut fourneau : paramètres clés et stratégies
- Prolonger la durée de vie du foyer du haut fourneau avec les revêtements TiO₂ : protection réfractaire éprouvée
- Optimisation des opérations du haut fourneau avec des scories à haute teneur en alumine
- Prévention des irrégularités dans l'exploitation du haut fourneau : stratégies éprouvées
- Réduction des Émissions de CO₂ dans la Ferronnerie au Haut Fourneau