



Optimisation de la productivité du haut fourneau : paramètres clés et stratégies
Productivité du haut fourneau et paramètres influents
La réduction du minerai au haut fourneau (HF) reste le moyen le plus viable de produire du métal chaud (MC) grâce à sa performance éprouvée, sa flexibilité d'utilisation des matières premières et sa haute capacité de conservation d'énergie thermique. C'est le procédé de réduction du fer le plus fiable. Pas de dates définitives pour l'origine, mais conceptions importantes et ré-ingénierie implémentées en Europe dès le 14e siècle. Depuis, développements continus pour plus de productivité et d'économie.
Le HF a subi modifications/tremendous développements pour augmenter production et efficacité globale. Développements technologiques et recherche scientifique ont conduit la technologie HF aux conditions optimales d'exploitation. Technologie mature, processus HF maintenant hautement développé opérant près des limites thermodynamiques d'efficacité. Même le développement de procédés alternatifs de réduction du fer fait face à une rude concurrence de la technologie HF.
Le HF est essentiellement un four à lit mobile contre-courant avec solides (charge ferreuse, coke, flux) puis liquides fondu descendant le shaft. Charbon pulvérisé et air chaud enrichi O2 injectés au niveau tuyères près base. Gaz réducteurs formés par réactions montent le shaft, réduisant matériaux ferreux chargés au sommet.
Système multivarié
Processus HF = système multivarié soumis à nombreuses variables inter-influentes affectant la performance. Nécessaire d'isoler l'inter-influence pour comprendre rôle chaque variable. Performance déterminée par plusieurs paramètres, productivité = majeur.
HF créé par longue expérience avec modifications/améliorations tremendous pour statut actuel. Travail intensif augmentation productivité. Volume travail HF : <100 m³ → >5000 m³. Four cette taille : ~10 000-13 000 t MC/jour, production annuelle >4 millions t MC. HF volume interne 3000-5000 m³ semble optimal. Performance plus corrélée à productivité spécifique (efficacité) = t/jour/m³ volume travail. Certains pays : volume utile. Plusieurs HF opèrent ~2,5 t/j/m³ productivité spécifique.
Taille four = une variable influençant productivité. Nombreux autres paramètres. Développement charge, conception four, technologies injection, contrôle processus aident amélioration productivité. Ex: système chargement sans cloche HF développé pour bonne distribution matériaux dans four → amélioration flux gaz et taux production.
Productivité HF = quotient entre débit gaz possible par unité temps et génération gaz spécifique requise pour 1 t MC. Augmentation productivité nécessite : (1) augmentation débit gaz → amélioration perméabilité four, (2) réduction besoin gaz spécifique → réduction consommation spécifique agent réducteur.
Facteurs influençant la productivité
Plusieurs facteurs. Niveaux indiqués = facteurs pris isolément. Influences non additives : exploitation HF = intégrée, paramètres interagissent, certains effets renforçateurs, autres affaiblissants.
Matières premières
Outre combustibles/réducteurs (coke HF, coke noix, charbon pulvérisé), HF nécessite pour MC : (i) matériaux ferreux : frittage, pellets, minerai grumeleux calibré (minerai calibré), (ii) flux : calcaire, dolomie, quartzite, (iii) divers (additifs) : minerai manganèse, minerai titanifère, etc.
Teneur en Fe matériaux ferreux : Fe plus élevé = moins gangue entrant four → moins flux pour scorie → volume scorie réduit → productivité améliorée. Chaque 1% Fe supplémentaire dans mélange charge : productivité +2,4% (Fe ≤50%), +2% (Fe 50-55%), +1,7% (Fe 55-60%). Si ferraille chargée : +0,6% par 10 kg/t MC Fe sous forme ferraille.
Flux (calcaire, dolomie) : Chargés directement → calcination dans HF → réaction consomme chaleur → consommation combustible spécifique augmente. Chargés via frittage/pellets → calcination hors HF → volume travail mieux utilisé par matériaux ferreux → productivité améliorée. Chaque 10 kg/t MC réduction calcaire brut → productivité +0,5%. Dolomie : +0,4% par 10 kg/t MC.
Maîtrise sous-dimension charge : Pour haute productivité : matériaux charge → haute perméabilité et homogénéité HF. Contrôle chargement sous-dimension matériaux ferreux essentiel. Chaque réduction teneur <5 mm dans charge ferreuse → productivité +1%.
Réductibilité matériaux charge : Haute réductibilité → temps rétention court. Faible teneur éléments parasites (Zn, Pb, alcalins) → éviter perturbations. Productivité HF dépend fortement qualité frittage. Frittage : distribution granulométrique optimale, haute résistance, haute réductibilité, haute porosité, T° ramollissement >1250°C, FeO constant 7-8%, basicité constante.
Contrôle distribution charge : Rôle important amélioration productivité. Assure descente stable charge, ajuste flux gaz paroi (évite charges thermiques élevées sans zone inactive), bon contact solide-gaz. Uniformité accrue distribution charges minerai rayon sommet four : dispositif 2 cloches → +2% productivité ; sans cloche → +3%. Remplacement 2 cloches par sans cloche → +4% productivité.
Combustibles / agents réducteurs
Deux types : coke métallurgique (coke HF) chargé sommet ; charbon pulvérisé / gaz naturel / gaz cokerie / huile / goudron charbon injectés niveau tuyères.
Coke HF : Influence productivité multiples façons. Cendres élevées → plus matériaux formateurs scorie → plus flux → volume scorie augmenté. Chaque 1% réduction cendres coke → productivité +1,3%.
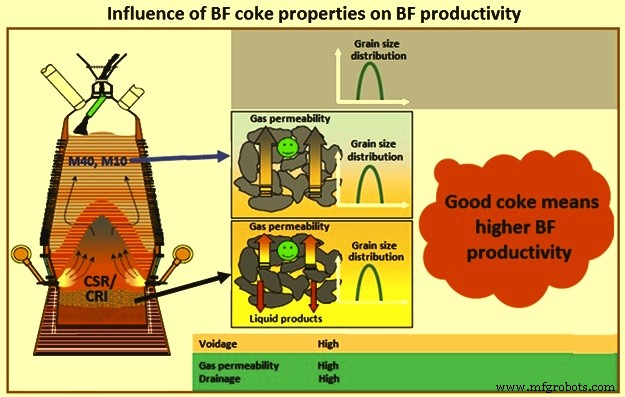
Autres propriétés coke : CSR (résistance coke après réaction), CRI (indice réactivité coke), indices Micum (M40, M25, I40, M10, I10). Affectent perméabilité shaft et résistance mécanique coke niveau tuyères. M40 = concassabilité, M10 = usure. CSR et M40 élevés, CRI et M10 bas → productivité améliorée. Chaque 1% M25 → +0,6% productivité. Chaque 1% CSR → +0,7%. M10 : chaque 1% diminution → +2,8% productivité. Figure 1 : influence propriétés coke HF sur productivité.
Soufre coke : Réduction 0,1% soufre → productivité +0,18% à 0,71% selon niveau S métal chaud : 0,18% (0,05% S MC), 0,22% (0,04%), 0,27% (0,03%), 0,38% (0,02%), 0,71% (0,01%).
Taille coke : Chaque 1% réduction fraction +80 mm → +0,2% productivité. Chaque 1% réduction fraction -25 mm → +1% productivité.
Combustibles injectés tuyères : Affectent débit gaz spécifique → réduction T° sommet, augmentation T° adiabatique (RAFT) tuyères. Effets compensés par injection combustible substitut. Injection combustible auxiliaire = pas d'effet direct productivité, mais accompagné injection O2 → productivité augmente par O2 injecté.
Air chaud et enrichissement O2
Température air chaud : Augmentation 10°C → productivité +0,5% (800-900°C), +0,4% (900-1000°C).
Avec %O2 blast ≤25% : +10°C → +0,3% (1000-1100°C), +0,28% (1100-1200°C), +0,25% (1200-1300°C), +0,22% (1300-1400°C).
%O2 25-35% : +10°C → +0,25% (1000-1100°C), +0,2% (1100-1200°C), +0,2% (1200-1300°C), +0,18% (1300-1400°C).
%O2 35-40% : +10°C → +0,2% (1000-1100°C), +0,18% (1100-1200°C), +0,16% (1200-1300°C), +0,14% (1300-1400°C).
Humidité air chaud : Diminution humidité → productivité améliorée. 1 g/m³ volume air 1500-1600 m³/t MC → +0,14%. Volume 1000-1100 m³/t MC → +0,06%.
Enrichissement O2 : Améliore productivité. 1% (absolu) enrichissement ≤25% → +2%. 25-30% → +1,7%. 30-35% → +1,4%. 35-40% → +1,6%.
Pression gaz sommet : Augmentation 10 kPa pression gaz sommet (jusqu'à 200 kPa excès) avec augmentation correspondante masse air chaud → productivité +1%.
Pression différentielle gaz : Accélération fusion → augmentation pression différentielle. 1% augmentation jusqu'à valeurs limites → +0,5%. Au-delà limites → +0,3%.
Métal chaud et laitier liquide
Pratique de coulée : Rôle important haute productivité. Bonne pratique : bonne longueur gueulard, ouverture opportune, contrôle vitesse coulée, drainage foyer correct, fermeture après four sec. Qualité masse gueulard cruciale.
Teneur Si métal chaud : Diminution Si → effet positif productivité. Diminution due meilleur ratio minerai-coke + déplacement zone cohésive vers bas → volume transfert Si vers MC réduit. Diminution 0,1% Si → productivité +1,2%.
Teneur Mn métal chaud : Réduction Mn → effet positif. 0,1% réduction Mn → productivité +0,22% à 0,44% selon teneur Mn minerai. Plus Mn minerai élevé → influence moindre.
Teneur P métal chaud : Réduction P → productivité améliorée. 0,1% réduction P → +0,6% productivité.
Propriétés laitier : Effet considérable productivité. Volume spécifique laitier bas + viscosité basse → productivité améliorée. Diminution 10 kg/t MC laitier → productivité +0,6% indépendamment quantité totale et teneur Fe charge.
Autres facteurs
- Réduction arrêts courts HF 1% → productivité +1,5%.
- Réduction fonctionnement souffle réduit 1% → productivité +1%.
- Réduction retards ouverture coulée 1% (durée moyenne 0,5x intervalle entre coulées adjacentes) → productivité +0,1%.
- Contrôle automatique processus → productivité +3% à 5% (minimise consommation réducteur, évite perturbations : accrochage, glissement, échafaudage, canalisation gaz, stabilise paramètres MC/laitier).
Processus de fabrication
- Scories de haut-fourneau : essentielles pour un fonctionnement optimal du fourneau
- Automatisation, mesure et contrôle haute performance des hauts-fourneaux
- Optimisation du gaz de haut fourneau : génération, utilisation et efficacité
- Granulation des scories de haut fourneau en coulée : Aperçu du procédé
- Prolonger la durée de vie du foyer du haut fourneau avec les revêtements TiO₂ : protection réfractaire éprouvée
- Optimisation des opérations du haut fourneau avec des scories à haute teneur en alumine
- Optimisation des systèmes de refroidissement des hauts fourneaux pour une efficacité et une longévité accrues
- Réduction des Émissions de CO₂ dans la Ferronnerie au Haut Fourneau
- Maintenance poinçon/matrice : Boostez efficacité et précision en fabrication