



Facteurs clés pour un coulée continue fiable des brames d'acier
Aspects importants de la coulée continue de brames
La coulée continue de brames d'acier est une opération qui est sensible à un certain nombre de facteurs. Elle doit être effectuée avec des contrôles adéquats et avec régularité et de manière à produire un produit de coulée sûr avec de saines propriétés mécaniques de l'acier, et à assurer un processus continu avec des retards limités. Le processus nécessite un bon contrôle des paramètres d'exploitation afin de produire des brames saines et continues.
Les aspects importants de la coulée continue de brames sont : (i) la qualité des brames, (ii) la productivité de la machine, et (iii) le coût de production. Il y a nécessité d'optimiser les paramètres de performance pour atteindre une haute productivité et la qualité de brame requise avec des coûts d'exploitation décroissants. La disponibilité de la machine et la fiabilité du processus sont les facteurs importants pendant la coulée continue des brames.
La coulée continue de brame est un processus hautement flexible dans lequel l'opérateur doit réagir aux exigences changeantes extrêmement rapidement. Les qualités d'acier nécessaires d'une machine de coulée continue de brame vont de l'acier de construction simple (barres à béton) à la « qualité spéciale pour barres » (SBQ) de pointe pour l'industrie automobile et d'autres applications d'ingénierie, ainsi que des produits de fil de haute qualité tels que les fils d'acier doux, les fils de précontrainte pour béton armé, et les fils pour pneus.
Température, solidification et qualité des brames
Pendant la coulée continue, la qualité des brames d'acier coulées, le stress thermique, les défauts de surface et la formation de fissures sont hautement dépendants de la distribution de température le long de toute la brame coulée en continu. L'attention principale est généralement portée sur les températures de surface et particulièrement sur les distributions de température aux coins. Cependant, du point de vue technologique, la distribution de température dans le noyau de la brame coulée, qui est hautement liée à la longueur métallurgique et au processus de redressement, est très importante également. Par conséquent, la surveillance du champ de température des brames coulées, sa prédiction ainsi que les tâches de contrôle et d'optimisation de la stratégie de refroidissement secondaire sont des questions prioritaires pour les opérateurs de la machine de coulée continue pour brames.
La solidification de l'acier est un processus dans lequel la transformation a lieu de l'état liquide à l'état solide. Ce processus s'accompagne d'une diminution du volume liquide et d'une augmentation du volume de la phase solide. Pendant la solidification de l'acier, une structure cristalline est formée, et la croissance des cristaux formés se produit. Les cristaux précipitant de l'acier liquide sont appelés cristaux primaires, et la structure formée est connue sous le nom de structure primaire. La structure primaire formée influence le comportement ultérieur de l'acier lors du travail plastique et, dans une certaine mesure, les propriétés du produit fini.
La cristallisation commence à une température à laquelle l'état solide a une énergie libre inférieure à celle du liquide. À une certaine température, l'énergie libre de la substance liquide est égale à l'énergie libre du solide, et en même temps la substance existe à la fois dans un état liquide et dans un état solide. Cette température est appelée température d'état d'équilibre, ou température de cristallisation théorique et un tel état est appelé état d'équilibre. Au-dessus de la température d'état d'équilibre, une substance dans son état liquide a une énergie libre inférieure, et en dessous de cette température, la même substance a une énergie libre inférieure dans son état solide. Ainsi, la cristallisation ne peut commencer que lorsque l'énergie libre du liquide refroidi est inférieure à l'énergie libre dans l'état d'équilibre.
Il est nécessaire de refroidir le liquide en dessous de la température de cristallisation théorique, ce qui est appelé surrefroidissement du liquide, et la magnitude du surrefroidissement est appelée le degré de surrefroidissement. Cependant, la température à laquelle le processus de cristallisation commence est appelée température de cristallisation réelle. L'acier liquide est une solution multicomposante, et les considérations ci-dessus ne concernent que les substances pures, et donc l'effet de surrefroidissement constitutionnel doit également être considéré.
La première étape de la cristallisation est la formation de noyaux de cristallisation, et la formation de la nouvelle interface noyau-liquide, après laquelle les noyaux formés peuvent croître et augmenter leurs tailles. À un degré de surrefroidissement plus faible, la différence entre l'énergie libre du liquide et l'énergie libre des noyaux en formation est minimale, et donc un petit nombre de noyaux sont formés. Une structure à gros grains se développe alors car le taux de nucléation est inférieur au taux de croissance des noyaux. À mesure que le degré de surrefroidissement augmente, la différence entre l'énergie libre du liquide et l'énergie libre des noyaux solides en formation augmente, ce qui cause une augmentation du taux de nucléation et du taux de croissance des noyaux. Dans ce cas, l'augmentation du taux de nucléation est plus élevée que l'augmentation du taux de croissance des noyaux. Un grand nombre de noyaux sont formés avec une faible tendance à la croissance, et la structure de l'acier solidifié est à grains fins.
La connaissance du processus de solidification est importante pour l'exploitation du processus de coulée continue d'acier, parce que : (i) elle permet de déterminer l'épaisseur de la couche de brin solidifié dans les endroits les plus dangereux, par exemple à la sortie du moule, (ii) elle permet de déterminer la longueur du parcours du brin coulé, et (iii) elle permet de déterminer le taux de solidification du brin coulé, qui influence son inhomogénéité chimique. L'épaisseur de la couche solidifiée est souvent déterminée par une méthode simplifiée avec la formule d = k·t¹ᐟ², où d est l'épaisseur de la couche solidifiée en millimètres, t est le temps en minutes, et k est le coefficient de solidification, également connu sous le nom de constante de taux de solidification en millimètres/minute. La constante de taux de solidification dépend substantiellement de trois facteurs : (i) les dimensions de la section transversale du brin coulé, (ii) la température de surchauffe de l'acier au-dessus de la température liquidus, et (iii) la composition chimique de l'acier coulé et l'intensité de refroidissement.
Facteurs affectant la vitesse de coulée et la productivité de la machine
La productivité augmente avec l'augmentation de la vitesse de coulée et de la surface de section transversale. La vitesse de coulée est limitée par plusieurs phénomènes différents comme indiqué ci-dessous.
- Les fluctuations de niveau excessives et les vagues au ménisque s'aggravent avec une plus grande vitesse de coulée. Cela peut causer des problèmes de qualité de surface et même des breakouts (ruptures) de type « sticker ». Ce problème peut être abordé en changeant la conception de la buse (dirigeant le flux plus vers le bas ou éventuellement en ajoutant un port vertical inférieur), en appliquant des forces électromagnétiques, en changeant le flux de moule, et en utilisant d'autres méthodes pour contrôler le motif d'écoulement dans le moule.
- Des déformations axiales excessives peuvent être causées par l'oscillation et les forces de retrait nécessaires pour surmonter le frottement à l'interface entre la coquille en solidification et le moule. Les fissures transversales et les breakouts associés peuvent limiter la vitesse de coulée, surtout s'il y a un désalignement, un conicité excessive, ou une couche de flux liquide discontinue. Les contraintes sont faibles si la couche liquide du flux de moule peut être maintenue continue sur toute la surface du moule et l'alignement est bon.
- Des déformations de membrane excessives peuvent être générées dans la coquille mince par la pression ferrostatique du bain liquide sous le moule. Cela peut mener à des fissures et des breakouts si la coquille n'est pas assez épaisse à la sortie du moule. L'épaisseur critique de la coquille doit être de l'ordre de 3 mm pour un grand nombre de nuances. Cela est facilement atteint par toute vitesse de coulée réalisable, ce qui montre que d'autres critères sont plus importants.
- Toute non-uniformité locale dans la croissance de la coquille peut mener à des régions localement chaudes et minces dans la coquille, qui peuvent initier des fissures longitudinales et des breakouts même si la coquille est au-dessus de l'épaisseur critique en moyenne. Ce problème peut être abordé en optimisant le comportement du flux de moule pendant la solidification initiale, la pratique d'oscillation, et la conception de conicité, de telle sorte que la lubrification par le flux soit continue, le flux de chaleur initial soit faible et uniforme, et la conicité de la paroi du moule corresponde au profil de retrait de la coquille. Les nuances d'acier péritectiques et l'acier inoxydable austénitique sont les plus sensibles à ce problème. La surchauffe délivrée par les jets d'acier en écoulement peut également contribuer à ce problème, surtout près des faces où le jet impinge lors de la coulée avec des buses d'immersion bifurquées.
- Un bombement excessif du brin sous le moule peut mener à une variété de fissures internes et même à des breakouts si le bombement est extrême. Le bombement peut être contrôlé en choisissant suffisamment de rouleaux de support, en maintenant l'alignement des rouleaux, en contrôlant le refroidissement par aspersion sous le moule, et en évitant les changements soudains dans le pas des rouleaux, les aspersion, ou la vitesse de coulée.
- La distance sous le ménisque du point de solidification finale du centre du brin augmente en proportion directe avec la vitesse de coulée pour une épaisseur de section donnée et limite la vitesse de coulée maximale. Le système de coupe au chalumeau et de support de rouleaux doit s'étendre pour accommoder cette augmentation de la longueur métallurgique. Contrairement à l'intuition, cette longueur métallurgique ne peut pas être raccourcie de manière significative en augmentant l'intensité du refroidissement par aspersion.
- Le réchauffage du brin sous la fin des zones de refroidissement par aspersion génère des contraintes de traction internes et des fissures de déchirure à chaud, qui augmentent en gravité avec la vitesse de coulée. Cette compréhension est incorporée dans le travail pionnier de Brimacombe et collaborateurs pour fournir des critères de conception pour les zones d'aspersion. La zone de refroidissement par aspersion doit être étendue pour éviter ces fissures.
- Il y a de nombreuses autres préoccupations de qualité spéciales, qui imposent parfois des limites à la vitesse de coulée. Par exemple, dans les aciers ultra-bas carbone, une limite supérieure relativement lente de la vitesse de coulée est requise afin de réduire les défauts de type « pencil pipe » et autres défauts de cloques dus à l'emprisonnement de bulles d'argon sur le rayon intérieur des moules courbes. La vitesse de coulée ne peut être augmentée dans de telles situations que par des changements prudents dans les conditions d'exploitation qui évitent les défauts spécifiques concernés.
Clairement, pour augmenter la vitesse de coulée d'un processus de coulée continue, une considération attentive de nombreux phénomènes différents est requise. La liste ci-dessus montre que huit critères distincts doivent être satisfaits, dont l'un pourrait limiter la vitesse de coulée pour une exploitation donnée.
Propriétés mécaniques de l'acier à températures élevées
Pour un fonctionnement en douceur de la machine de coulée continue de brames, il est nécessaire que l'opérateur de la machine ait connaissance des propriétés mécaniques de l'acier aux températures élevées qui sont décrites ci-dessous.
- Ductilité à chaud de l'acier – L'acier a une ductilité réduite sur des plages de températures spécifiques, ce qui a d'importantes implications pour la formation de fissures. La Fig 1 montre schématiquement les zones de température de ductilité à chaud réduite de l'acier et leurs mécanismes d'embrittlement correspondants. Il est apparent qu'il y a trois zones de ductilité réduite. Parmi celles-ci, la zone de haute température et la zone de basse température contribuent significativement à la formation de fissures dans la coulée continue. La zone de température intermédiaire est rarement responsable des fissures dans la coulée continue.
- Zone de haute température de faible ductilité est opérative à des températures dans les 30 °C à 70 °C de la température de solidus, où la déformation à la rupture de l'acier est inférieure à 1 %. La perte de ductilité est associée à la micro-ségrégation du soufre (S) et du phosphore (P) aux interfaces des dendrites en solidification. Cet enrichissement en soluté abaisse localement la température de solidus, donnant lieu à une température de « zéro » ductilité en dessous de la température de solidus en vrac correspondant à la composition moyenne. Une contrainte de traction appliquée à l'acier dans cette zone de température cause la séparation des dendrites et la surface de rupture résultante montre une apparence lisse et arrondie qui est caractéristique de la défaillance de film liquide. La présence de manganèse (Mn) est bénéfique, surtout lorsque les rapports Mn/S sont supérieurs à 20, car il se combine préférentiellement avec S pour former des précipités de MnS moins nocifs, minimisant ainsi la formation de film liquide. L'augmentation des teneurs en S, P, Sn (étain), et Cu (cuivre) détériorent toutes la ductilité qui s'est avérée relativement insensible au taux de déformation et au traitement thermique ultérieur. Les fissures habituellement observées dans les brames coulées en continu sont formées dans cette zone de faible ductilité. Ainsi, la profondeur des fissures depuis la surface devient très importante, car elle indique l'épaisseur de la coquille au moment de la formation de la fissure.
- La zone de basse température de faible ductilité dans les brames coulées en continu se produit dans la région biphasique austénite-ferrite en dessous de la température Ar3. Elle correspond à la zone « E » dans la Fig 1. Le mécanisme d'embrittlement est normalement attribué à la concentration de contrainte dans le film de ferrite primaire qui se forme le long des joints de grains d'austénite. La ferrite est plus ductile et a moins de résistance que l'austénite, donc elle affaiblit la structure. La présence de précipités tels que AlN, Nb(CN) et BN aggrave encore le problème en augmentant la concentration de contrainte et en embrittlant la ferrite de joint de grain, chaque précipité nucléant un micro-vide. En outre, la ferrite primaire encourage la précipitation préférentielle aux joints de grains puisque les nitrures ont une solubilité beaucoup plus faible dans la ferrite que dans l'austénite. La ductilité est au minimum lorsque les poches nucléant la ferrite primaire se lient d'abord en un film continu aux joints de grains d'austénite. L'épaisseur de ce film de ferrite proeutectoïde est le facteur contrôlant la ductilité selon ce mécanisme. Avec des températures plus basses ou des temps de maintien plus longs, l'augmentation de l'épaisseur du film de ferrite est responsable de l'amélioration observée de la ductilité. La plage de température sur laquelle la perte de ductilité se produit est dans la gamme d'environ 500 °C à 900 °C.
- Pendant le processus à travers la machine de coulée, le brin en solidification est soumis à des conditions thermiques variables et à un chargement mécanique, qui contribuent tous deux à la génération de contraintes et de déformations. Pour que la fissuration se produise à un certain endroit, les deux conditions qui doivent être remplies sont : (i) l'état de contrainte/déformation est de nature tensile, et (ii) la résistance à la rupture ou la déformation à la rupture de l'acier est dépassée.
- Un principe fondamental régissant la génération de contraintes thermiques est qu'il nécessite que l'expansion ou la contraction libre soit contrainte ou que les gradients dans le matériau soient non-linéaires. Dans la coulée continue d'acier, les conditions dans le brin approchent celle d'une déformation plane généralisée, ce qui permet une certaine expansion longitudinale (dans la direction de coulée), minimisant la génération de contraintes et déformations longitudinales. Aussi, les gradients thermiques longitudinaux sont assez peu profonds comparés à ceux dans le plan transverse. Donc, la fissuration transverse, qui nécessite une composante de contrainte ou de déformation longitudinale, peut rarement être liée à des conditions thermiques défavorables et est presque toujours d'origine mécanique. Dans le plan transverse, cependant, il y a une plus grande restriction à l'expansion libre, ce qui, couplé avec les gradients de température raides et fréquemment non-linéaires, donne lieu à de hautes contraintes thermiques transverses. De plus, les changements soudains dans les taux d'extraction de chaleur causent les gradients thermiques à se déplacer, principalement à la surface. L'expansion ou la contraction préférentielle de ces régions génère aussi des contraintes dans le plan transverse. En raison des hautes températures dans le brin en solidification, une relaxation rapide de ces contraintes peut se produire en raison du fluage. Cependant, la déformation résultante, si elle est excessive par rapport à la déformation à la rupture et si elle est de nature tensile, peut mener à des fissures longitudinales. Le décalage d'équerrage dû au refroidissement inégal dans le moule ou les aspersion de refroidissement donne lieu à des contraintes de traction aux coins obtus, ou aux régions hors coins des brames, ce qui peut résulter en des fissures longitudinales de coin ou hors coin. Le réchauffage de la surface des brames sous le moule ou les aspersion de refroidissement peut aussi causer une expansion des couches de surface, qui impose des contraintes de traction au front de solidification où l'acier a la ductilité la plus faible. S'il y a un blocage aux coins de la brame dans le moule, alors un refroidissement excessif à un certain endroit d'une face peut causer une tension localisée et des dépressions et fissures longitudinales. Un sur-refroidissement dans la région du ménisque ou dans les zones d'aspersion de refroidissement supérieures génère des déformations de traction de surface, menant à des fissures longitudinales de face.
- Il y a de nombreuses sources de contraintes mécaniques dans le brin en solidification. Le collage dans le moule, une lubrification inappropriée, les conditions d'oscillation, ou une conicité excessive causent les forces de retrait à agir sur le brin. Cela génère des contraintes et déformations de traction axiales qui se concentrent aux régions localement minces de la coquille, telles qu'aux marques d'oscillation, pour causer des dépressions transversales ou des fissures transversales. Les contraintes au front de solidification, où l'acier a la ductilité la plus faible, sont compressives à la position du bombement maximum et de traction sous le rouleau au front de solidification, alors que l'écrasement du bombement se produit. Si la conicité est insuffisante, alors le bombement de la coquille dans la région inférieure du moule cause une action de charnière aux sites hors coin et une déformation de traction au front de solidification.
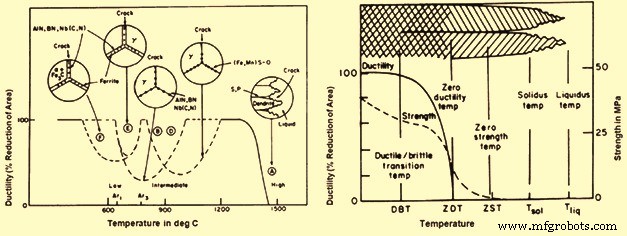
Fig 1 Zones de température de ductilité à chaud réduite de l'acier et propriétés mécaniques
Solidification du brin
Les processus de flux de chaleur à l'intérieur du brin d'acier en solidification, tels que l'extraction de la surchauffe et la croissance de la coquille en solidification, influencent la qualité de la brame coulée. La connaissance de la distribution de température dans la coquille solide est précieuse, d'un point de vue qualité, car elle révèle s'il y a des gradients thermiques changeant rapidement qui peuvent générer des contraintes et des fissures. Le réchauffage de la surface de la brame sous le refroidissement secondaire en est un exemple.
Normalement, la surchauffe est extraite largement dans le moule. C'est important car il y a un lien fort entre la surchauffe et la zone équiaxe dans la brame coulée, en raison du comportement des cristallites se déplaçant librement. Ainsi, l'extraction de chaleur dans le moule, influencée par plusieurs variables, peut affecter la structure interne et, par conséquent, la présence de fissures internes et la ségrégation et la porosité de la ligne centrale.
Le profil de la coquille a une utilisation particulièrement importante pour atteindre une brame coulée de qualité, exempte de fissures de surface ou internes. Habituellement, toutes les fissures se forment dans la zone de faible ductilité proche du front de solidification (à 50 °C à 100 °C de la température de solidus). Par conséquent, la distance d'une fissure depuis la surface est la mesure directe de l'épaisseur de la coquille au moment où la fissure a été générée.
Un exemple de profil axial de l'épaisseur de la coquille et de la température au milieu de la face montrant la position approximative de la formation de fissures à mi-hauteur et le réchauffage sous les aspersion pour la coulée d'une brame est montré à la Fig 2. La position axiale approximative de la formation de la fissure est montrée et vue comme étant proche de la sortie de la zone de refroidissement secondaire, sous laquelle la température au milieu de la face rebondit fortement. Le réchauffage rapide cause des contraintes de traction à être générées dans la zone de faible ductilité proche du front de solidification. Ainsi, pour prévenir ces fissures, les aspersion doivent être telles pour minimiser le réchauffage de la surface. Effectivement, cela donne lieu à une zone de refroidissement secondaire plus longue avec un flux d'eau axialement conique pour réduire la discontinuité de l'extraction de chaleur entre le bas de la zone d'aspersion et l'entrée au refroidissement par rayonnement. L'application du profil de la coquille peut aussi être très utile pour distinguer entre les fissures générées dans le moule ou en dessous.
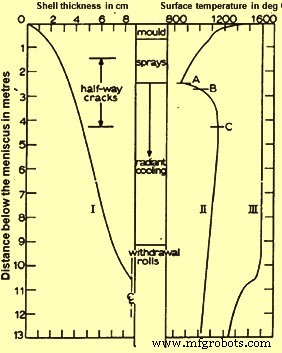
Fig 2 Profil axial de l'épaisseur de la coquille et de la température au milieu de la face
La prédiction du fond du bain est importante pour deux raisons. La première raison est que le bain liquide ne doit pas être autorisé à s'étendre au-delà du support de coupe. Normalement, la profondeur du bain et la vitesse de coulée sont liées linéairement. Donc, la profondeur du bain peut être contrôlée par la vitesse de coulée. La raison de la relation linéaire est que le temps pour solidifier une section donnée est approximativement constant et indépendant de la vitesse de coulée. La deuxième raison est que la connaissance de la profondeur du bain peut aider à la prévention des fissures de redressement, qui peuvent se former pendant le redressement de la brame coulée en position horizontale. Si le brin n'est pas solidifié au redresseur, les contraintes de traction agissant sur la région de faible ductilité proche du front de solidification peuvent causer la formation de fissures (selon la conception de l'unité de redressement). Donc, la vitesse de coulée peut devoir être limitée pour s'assurer que la section est entièrement solidifiée et que la zone de faible ductilité est éliminée, avant le redresseur.
Deux aspects de la solidification dans la coulée continue qui ont besoin d'une bonne compréhension sont : (i) la structure (colonnaire versus équiaxe) et (ii) la croissance de la coquille solide enveloppant le bain liquide. La structure de coulée est critique pour la qualité car elle influence à la fois la formation de la fissure interne et la macro-ségrégation. L'uniformité de la croissance de la peau en solidification peut de manière similaire aggraver la formation de fissures longitudinales de surface ainsi que la fréquence des dépressions transversales et des breakouts pendant la coulée de brames.
Structure de coulée
Un certain nombre de facteurs ont une influence significative sur la taille de la zone équiaxe centrale par rapport à celle de la zone colonnaire environnante dans une section coulée en continu. Ces facteurs sont : (i) la surchauffe de l'acier, (ii) la composition de l'acier, (iii) l'écoulement du fluide dans le bain liquide, (iv) la taille de la section, et (v) la conception de la machine (courbe ou droite). Parmi ceux-ci, la surchauffe qui est normalement mesurée dans la poche de distribution a un effet dominant. La zone colonnaire est favorisée au détriment de la zone équiaxe avec l'augmentation de la température de l'acier (liquidus plus surchauffe). L'effet maximum est normalement vu lorsque la surchauffe est inférieure à 30 °C. Donc, une faible surchauffe est souhaitable (dans la mesure du possible sans geler les buses) pour maximiser une structure équiaxe qui est plus résistante aux fissures et favorise une macro-ségrégation réduite.
La teneur en C de l'acier a un effet sur la longueur de la zone colonnaire des brames coulées en continu. La structure équiaxe est préférée dans la gamme de carbone moyen (0,17 % à 0,38 % C). L'augmentation de la teneur en P, de 0,008 % à 0,02 % dans les brames avec 0,13 % à 0,30 % C, cause aussi la contraction de la zone colonnaire.
Des effets similaires sont visibles dans les brames agitées électromagnétiquement. L'écoulement de fluide induit par les agitateurs électromagnétiques peut améliorer notablement la croissance de la zone équiaxe, surtout s'il est conduit dans le moule à des surchauffes modérées. L'agitation sous le moule peut aussi interrompre la croissance des dendrites colonnaires, bien que la prudence doive être exercée afin de minimiser la formation de bandes de solidification blanches (comme observées dans les tirages au soufre de la section brute). Une grande taille de section est aussi favorable à la croissance d'une zone équiaxe.
La conception de la machine de coulée continue, qu'elle soit droite ou courbe, a aussi une influence sur la structure de coulée. La longueur de la zone colonnaire adjacente à la face de rayon intérieur (supérieure) s'étend généralement jusqu'à la ligne centrale de la brame, tandis que la zone colonnaire adjacente à la face de rayon extérieur (inférieure) est considérablement plus courte. Cette observation est caractéristique des sections d'acier coulées sur une machine à moule courbe par rapport à la structure axi-symétrique obtenue avec les machines droites. On suppose que le cristal d'acier généré au ménisque tombe dans le bain liquide et se dépose préférentiellement contre le front de solidification avançant depuis la face de rayon extérieur. De cette façon, la croissance des dendrites colonnaires s'arrête, tandis qu'en face, adjacente à la face de rayon intérieur, les dendrites colonnaires croissent sans entrave. L'influence des facteurs influençant la structure de coulée peut être expliquée en termes de génération et de survie de ces cristaux non attachés. Par exemple, la surchauffe a un effet si fort car les cristaux refondent dans le liquide excessivement chaud pour que la croissance colonnaire puisse se poursuivre sans entrave. De même, le carbone moyen montre une plus grande quantité de structure équiaxe puisque les cristaux qui entrent dans une région de liquide chaud doivent refondre par la transformation d'état solide de la phase gamma à delta. Cela implique la diffusion du carbone, une limitation cinétique petite mais importante.
Croissance de la coquille
Dans la région du moule, le taux de croissance de la coquille est régi par l'extraction de chaleur externe. Donc, toutes les variables qui influencent la distribution du flux de chaleur du moule impactent directement la croissance de la coquille. Plus bas dans la machine de coulée, où la coquille s'est considérablement épaissie, la conduction à travers l'acier de la coquille solide lui-même devient déterminante du taux.
Un aspect important de la croissance de la coquille, particulièrement dans le moule, est qu'elle peut être non-uniforme. La coquille peut être localement mince adjacente aux marques d'oscillation profondes où l'écart acier/moule est grand. La teneur en C de l'acier influence aussi l'uniformité de la croissance de la coquille. Il a été vu en examinant les coquilles de breakout que la croissance de la coquille est la plus non-uniforme dans la coquille de breakout à 0,1 % C en raison du plissage remarquable de la surface. Les plis et les écarts associés réduisent l'extraction de chaleur du moule. L'origine de ce comportement est supposée être le retrait associé à la transformation delta vers gamma, qui à 0,1 % C se produit dans l'état solide à la température la plus élevée.
Macro-ségrégation
Dans les brames coulées en continu, la sévérité de la macro-ségrégation de la ligne centrale et de la porosité est liée à la structure de coulée. En général, avec une zone colonnaire plus grande, il y a plus de problèmes de qualité. Donc, les facteurs comme : (i) faible surchauffe, (ii) composition de l'acier, (iii) acier à carbone moyen, (iv) agitation électromagnétique, particulièrement dans le moule, et (v) grande taille de section aident à la formation d'une structure équiaxe qui est bénéfique pour la qualité.
La difficulté à contrôler la macro-ségrégation dans les brames surgit alors, en partie, de la génération/survie de cristaux non attachés, mais aussi de l'empaquetage des cristaux dans la partie inférieure du bain liquide où la fraction solide augmente. Sous des conditions défavorables, le pontage périodique des cristaux près du fond du bain cause l'isolement de poches de liquide, qui gèlent pour former des cavités de retrait et des régions de macro-ségrégation (C, Mn, S, P). Pour la coulée des aciers à haut carbone, qui sont sensibles à ce problème, une autre approche a été prise récemment pour réduire la macro-ségrégation. Les brames sont coulées avec une surchauffe élevée pour éliminer les cristaux (et la structure équiaxe) tandis que des aspersion de refroidissement de haute intensité sont appliquées pour maximiser le taux de solidification, réduisant ainsi la tendance à la ségrégation.
La macro-ségrégation à la ligne centrale des brames coulées en continu provient principalement du bombement très proche de l'achèvement de la solidification. Le bombement attire le liquide résiduel enrichi vers le bas, où il gèle à la ligne centrale. La fissuration peut aussi se produire en même temps si le bombement est sévère. L'étendue de la structure équiaxe est un facteur important dans la ségrégation, comme c'est aussi le cas pour la « sémi-macro-ségrégation », qui apparaît sous forme de taches dans l'intérieur de la brame. La morphologie et l'empaquetage des cristaux, ainsi que l'agitation électromagnétique, influencent l'étendue de la macro-ségrégation.
Processus de fabrication
- Principales normes d'inspection qualité pour l'excellence en usinage CNC
- Principales considérations de conception pour les hauts fourneaux et leurs équipements auxiliaires
- Automatisation avancée et modélisation dans la coulée continue de l'acier
- Optimisation de la coulée continue par refroidissement air-eau : efficacité et qualité
- Poudres de moulage pour coulée continue premium pour une production d'acier supérieure
- La poche de coulée (tundish) : clé de la qualité dans la coulée continue de l'acier
- Guide essentiel du coulée continue de l'acier : processus et avantages
- Amélioration de la qualité de l'acier par agitation électromagnétique sans contact en coulée continue
- Alliage WL 3.1754 T6 – Matériau premium pour boîtes de vitesses et systèmes d'admission d'air