



La poche de coulée (tundish) : clé de la qualité dans la coulée continue de l'acier
La poche de coulée (tundish) et son rôle dans la coulée continue de l'acier
La coulée continue de l'acier est un processus largement utilisé et est une étape importante dans la production de l'acier. La part de l'acier coulé en continu dans le monde a augmenté de manière significative depuis l'introduction du processus de coulée continue dans les années 1950. Actuellement, cette part est d'environ 97 %. Cependant, parallèlement à cette augmentation de l'utilisation du processus, il y a des exigences de qualité strictes qui sont devenues cruciales face à des débits de plus en plus élevés des machines de coulée continue et des dimensions plus grandes des produits coulés.
Dans le processus de coulée continue, pour le transfert de l'acier liquide d'une poche de coulée d'acier au moule, un récipient intermédiaire, appelé poche de coulée (tundish), est utilisé. Le tundish est situé au-dessus du moule, pour recevoir l'acier liquide de la poche de coulée d'acier et l'alimenter au moule à un débit régulé. Il est nécessaire de livrer l'acier liquide aux moules uniformément et à un débit et une température conçus sans causer de contamination par des inclusions. L'acier liquide s'écoule de la poche dans le tundish qui relie les processus de métallurgie secondaire discontinus au processus de coulée continue.
Le tundish lisse le flux, régule l'alimentation en acier vers le moule et nettoie le métal. Les restes métalliques laissés à l'intérieur d'un tundish sont connus sous le nom de skulls de tundish et doivent être enlevés, généralement par des moyens mécaniques (grattage, coupe). La ferraille récupérée de cette manière est normalement recyclée dans le processus de fabrication de l'acier.
Fonctions principales du tundish
Le tundish joue le rôle important de servir de récipient tampon entre le processus de poche par lots et le processus de coulée continue. C'est aussi le dernier récipient métallurgique avant la coulée continue et donc, il joue un rôle essentiel dans la livraison d'acier avec la composition, la température et la qualité correctes. Cette fonction est devenue de plus en plus importante au cours des dernières décennies avec des exigences de plus en plus strictes pour la qualité des produits en acier.
Les contributions du tundish dans le processus de coulée continue sont : (i) d'atteindre la stabilité des flux d'acier liquide entrant dans le moule de coulée, et à son tour, d'atteindre une vitesse de coulée constante, (ii) de couler une séquence de coulées, (iii) de changer la poche de coulée d'acier vide pour une poche pleine sans interrompre le flux d'acier liquide dans les moules, (iv) de faire une nuance mixte avec de l'acier de deux nuances différentes de deux coulées différentes, si nécessaire, (v) de fournir la possibilité d'empêcher les inclusions et le laitier d'entrer dans le tundish et ainsi de glisser dans le moule, (vi) d'améliorer la séparation des inclusions d'oxyde, (vii) de maintenir une hauteur d'acier liquide stable au-dessus des buses vers les moules, gardant ainsi le flux d'acier constant et donc la vitesse de coulée constante également, et (viii) de fournir des motifs de flux plus stables vers les moules.
La fonction principale du tundish est d'être un réservoir d'acier entre la poche de coulée d'acier et le moule, et dans le cas de machines de coulée continue multi-brins de distribuer l'acier liquide dans les différents moules. Le tundish assure l'alimentation en acier liquide à la machine de coulée continue pendant le changement de poches d'acier, agissant ainsi comme un tampon d'acier liquide. Puisque le tundish agit comme un réservoir d'acier liquide pendant les périodes de changement de poche et qu'il continue à fournir de l'acier liquide aux moules lorsque l'acier liquide entrant s'est arrêté en raison du changement de poche, il rend la coulée en séquence par un certain nombre de poches réalisable.
Le tundish est un récipient revêtu de réfractaire avec une variété de géométries possibles. C'est un récipient ouvert rectangulaire, grand bout en haut, revêtu de réfractaire, qui peut avoir un couvercle revêtu de réfractaire sur le dessus. Il y a plusieurs types et formes de tundish. Les tundishes sont normalement de forme allongée et géométriquement simple. La forme du tundish est typiquement rectangulaire, mais des formes delta et en « T » sont aussi parfois utilisées. Un design commun de tundish pour les machines de coulée continue de billettes et de blooms multi-brins est une forme de auge avec une boîte de coulée décalée au point milieu. Pour les machines de coulée continue de brames, le tundish est normalement une boîte courte ou de forme de cuve.
Le tundish est conçu pour livrer l'acier liquide à un débit de sortie conçu sans fluctuations majeures dans le flux. Le débit est principalement contrôlé par la profondeur du bain. Un contrôle supplémentaire du flux de sortie peut être effectué soit par des tiges d'arrêt, soit par des clapets coulissants. Le nombre de sorties dépend du type de coulée effectué. Le nombre de moules auxquels le tundish livre l'acier liquide est normalement de 1 à 2 pour une machine de coulée continue de brames, 2 à 6 pour une machine de coulée continue de blooms et 2 à 8 pour une machine de coulée continue de billettes.
Le fond du tundish a un ou plusieurs trous avec clapet(s) coulissant(s) ou tige(s) d'arrêt pour contrôler le flux de métal. Il est utilisé pour alimenter l'acier liquide dans le(s) moule(s) d'une machine de coulée continue, afin d'éviter les éclaboussures et de donner un flux plus doux. Le débit de livraison d'acier liquide dans le moule est maintenu constant en gardant la profondeur de l'acier liquide dans le tundish constante.
Un tundish est fréquemment divisé en deux sections. La première section est appelée section d'entrée qui a normalement une boîte de coulée et où l'acier liquide est alimenté depuis la poche. La deuxième section est appelée section de sortie depuis où l'acier liquide est alimenté dans le moule. Le flux de coulée depuis la poche est dirigé vers le bas vers une position dans le fond du tundish qui est protégée avec un tampon résistant à l'usure. Cette position est normalement aussi loin que possible de la buse du tundish pour minimiser la turbulence. Dans d'autres emplacements, le tundish est revêtu de revêtement réfractaire.
Le tundish fournit un flux continu d'acier liquide et agit comme un dispositif d'affinage secondaire. Le comportement d'écoulement dans le tundish de coulée continue domine la qualité et la propreté de la production d'acier. L'affinage de l'acier liquide dans le tundish est réalisé par flottation des inclusions non-métalliques à la surface supérieure pendant sa résidence. Ces inclusions flottées sont enlevées de la surface. L'écoulement du fluide dans le tundish joue un rôle essentiel dans le contrôle de l'élimination des inclusions et le calcul du temps de résidence. Pour atteindre les caractéristiques d'écoulement optimales du tundish, des dispositifs de contrôle de flux sont déployés.
Différents dispositifs de contrôle de flux tels que barrages, seuils, cloisons avec trous, etc. sont normalement disposés le long de la longueur du tundish. Un chemin plus long de l'acier liquide est préféré pour prolonger le temps de résidence de l'acier liquide dans le tundish pour promouvoir la flottation des macro-inclusions. Les dispositifs de contrôle de flux réduisent aussi les effets néfastes de la turbulence sur la surface de l'acier liquide, les flux d'acier liquide entrant dans le moule, et les zones mortes.
L'optimisation de l'écoulement du tundish est nécessaire par rapport à la taille, la forme, l'usure, et les cloisons et pour la prédiction du temps de mélange. Les avantages de l'optimisation de l'écoulement du tundish sont : (i) amélioration du temps de mélange et d'homogénéisation, (ii) identification des régions d'écoulement inactives (eau morte), (iii) régions d'usure réfractaire prolongée, (iv) séparation des inclusions non-métalliques, et (v) contrôle de la stratification de température.
Des buses pour protéger le flux de coulée contre la réoxydation entre la poche et le tundish, et le tundish et le moule, sont utilisées de nos jours sur presque toutes les machines de coulée continue, au moins lors de la coulée d'aciers de haute qualité. Elles sont situées le long de son fond pour la distribution de l'acier liquide aux moules. Des buses à tige d'arrêt et des clapets coulissants de divers designs sont utilisés pour contrôler le flux d'acier de la poche au tundish et du tundish au moule. La surface libre de l'acier liquide dans le tundish est normalement couverte de flux de tundish pour éviter la réoxydation et les pertes de chaleur de l'acier liquide.
Le débit de décharge de l'acier liquide est contrôlé par l'alésage de la buse et la pression ferrostatique (hauteur de l'acier liquide dans le tundish) au-dessus de la buse. Différents alésages sont sélectionnés selon la taille de section coulée et la vitesse de coulée nécessaire. Les buses à tige d'arrêt sont utilisées pour la coulée de brames et de grandes sections lorsque des aciers tués à l'aluminium sont produits. Dans cette application, le débit de décharge de l'acier liquide à travers la buse est contrôlé manuellement ou automatiquement par le réglage de la tête de tige d'arrêt par rapport à l'ouverture de la buse. Auparavant, des buses surdimensionnées étaient utilisées pour la coulée d'aciers tués à l'aluminium en raison de l'accumulation d'alumine de sorte que la tête de tige d'arrêt puisse être relevée pour compenser une réduction du débit.
Les développements récents dans les pratiques de désoxydation ainsi que l'utilisation de bullage d'argon à travers la tête de tige d'arrêt et les unités de buse ont minimisé le problème d'accumulation d'alumine. Un autre développement dans le contrôle du flux d'acier liquide depuis le tundish est l'application de systèmes de clapets coulissants qui sont similaires à ceux employés sur les poches. Le système de clapet coulissant pour le tundish consiste normalement en trois plaques et peut aussi fournir la capacité de changer les buses pendant la coulée ainsi que de changer la taille de la buse. La figure 1 montre un tundish dans une machine de coulée continue avec ses composants.
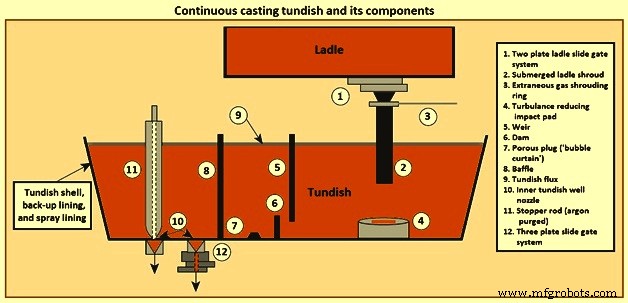
Les tundishes sont normalement préchauffés avant la coulée pour minimiser les pertes de chaleur de l'acier liquide pendant les étapes initiales de la coulée et ainsi éviter la solidification du métal, particulièrement dans les zones critiques des buses. Les couvercles de tundish sont aussi utilisés pour réduire les pertes de chaleur par rayonnement tout au long de l'opération de coulée.
Le chariot de tundish est utilisé pour le transfert d'un tundish. C'est un chariot auto-propulsé qui transporte un tundish. Chaque tundish est chauffé à une haute température par un appareil de chauffage en position d'attente et est transporté à la station de coulée par le chariot de tundish immédiatement avant le début de la coulée. En plus de la fonction de déplacement, le chariot de tundish comprend une fonction de levage pour insérer une buse submergée disposée au fond de chaque tundish dans un moule, une fonction de centrage pour ajuster la position de la buse submergée, et une fonction de contrôle automatique du niveau d'acier liquide pour maintenir l'acier liquide à un niveau constant pour séparer les impuretés par flottation. La taille du chariot de tundish est normalement augmentée à mesure que le nombre de brins augmente, et l'interférence avec les appareils adjacents devient plus serrée. Par conséquent, il est requis d'avoir un mécanisme qui est léger en termes de dynamique structurelle.
Le chariot de tundish est normalement de conception semi-suspendue et est monté sur la plateforme d'exploitation principale. Il est normalement à propulsion hydraulique et est utilisé pour supporter et transporter le tundish pour la coulée ou le chauffage. L'un des dispositifs importants du contrôle automatique du niveau d'acier liquide est un dispositif de pesage, qui est nécessaire pour mesurer le poids de l'acier liquide dans chaque tundish avec une haute précision pendant que le poids change au fil du temps. Le chariot de tundish incorpore le mécanisme de pesage pour la mesure du poids pour permettre au poids de l'acier liquide d'être surveillé en continu.
Des perspectives tant d'état stable que non stationnaire, le tundish est requis pour fournir : (i) un volume suffisant pour combler les échanges de poche, (ii) une profondeur d'exploitation appropriée, (iii) une distribution de flux uniforme vers tous les brins, (iv) un temps de résidence optimal pour la flottation des inclusions, (v) une surface calme, (vi) une isolation thermique et chimique, incluant des réfractaires appropriés, et (vii) une capacité de vidange à faible poids pour optimiser le rendement.
Le tundish comme récipient réacteur métallurgique
Il y a une demande constante pour de l'acier avec des propriétés améliorées, telles que résistance accrue, ductilité, durabilité et résistance à la corrosion, qui est nécessaire pour une grande variété d'applications. Il y a aussi le désir de rendre le processus de fabrication de l'acier plus efficace en énergie et en coût et de répondre aux préoccupations environnementales. Ces questions ont promu l'évolution du tundish en un réacteur métallurgique, avec la fonction d'effectuer un contrôle final sur les propriétés du bain avant la coulée pour obtenir un produit final en acier avec les propriétés mécaniques désirées.
Puisque le tundish est l'étape finale dans le processus de fabrication de l'acier avant la coulée, il présente aussi la dernière opportunité pour le contrôle compositionnel de l'acier liquide. La principale forme de contrôle compositionnel dans le tundish est en limitant le nombre et la taille des inclusions non-métalliques dans l'acier liquide quand la coulée a lieu.
Pendant le transfert de l'acier liquide à travers le tundish, l'acier liquide interagit avec les réfractaires, le laitier et l'atmosphère. Avec l'accent continu sur la qualité de l'acier, il est maintenant de plus en plus clair que le tundish a une fonction bien plus importante en tant que réacteur métallurgique continu qu'originellement envisagé. Par conséquent, la conception et l'opération appropriées d'un tundish sont importantes pour livrer de l'acier de composition et de qualité strictes. Un tundish moderne est conçu pour fournir une opportunité maximale pour effectuer diverses opérations métallurgiques telles que séparation des inclusions, flottation, alliage, modification des inclusions par traitement au calcium, contrôle du surchauffe, homogénéisation thermique et de composition, menant au développement d'un domaine distinct d'affinage secondaire de l'acier, appelé « métallurgie du tundish ».
Au fil des ans, il y a eu des changements dramatiques dans le tundish de coulée continue. D'un simple réservoir et récipient de distribution, le tundish aujourd'hui est vu comme un récipient d'affinage d'acier. Le tundish aujourd'hui remplit aussi certaines fonctions métallurgiques telles que l'alimentation de l'acier liquide au moule à un débit contrôlé, et l'homogénéisation thermique et chimique, etc. Il se concentre aussi sur l'amélioration continue de nombreux paramètres liés à la qualité tels que la dynamique des fluides, l'isolation thermique, la flottation et l'élimination des inclusions, et la capture d'hydrogène, etc.
Le tundish de coulée continue a plusieurs rôles qui incluent : (i) un maillon critique dans la chaîne de qualité de la fabrication de l'acier, (ii) un affineur continu et (iii) un transmetteur de signaux métallurgiques. Le cœur du processus reste qu'un tundish non contrôlé devient un contaminateur plutôt qu'un affineur. Il est indéniable que le tundish fait autant partie des pratiques d'acier propre que la poche avant lui et le moule subséquent. Si la qualité construite dans l'acier dans les processus de fabrication d'acier primaire et secondaire est perdue dans le tundish, la capacité de produire un produit de qualité qui répond à l'application prévue dépend entièrement de la récupération dans le moule. C'est une tâche bien plus difficile, compte tenu du temps limité que l'acier réside dans les limites du moule, qui fournit une capacité finie de nettoyer l'acier à l'étape finale avant la solidification complète.
La surface supérieure du tundish a besoin d'être protégée de l'atmosphère. Dans la plupart des machines de coulée continue, cela est accompli par l'ajout d'une couche de flux de tundish. La couche de flux de tundish crée un laitier de surface. En plus du besoin d'absorption des inclusions, les fonctions principales de la couche de laitier de tundish sont l'isolation thermique, l'isolation chimique, et le tamponnage du laitier de poche. Les revêtements de laitier de tundish peuvent être des mélanges chimiques multi-composants complexes conçus tels que les flux basiques (ratio chaux/silice supérieur à 2), ou aussi simples que des scories acides isolantes chimiques pures, telles que cendres de balle de riz brûlées ou terre de diatomées, qui consistent essentiellement en silice.
Le tundish est vu comme un contaminateur de l'acier liquide. Les causes principales de formation d'inclusions et de contamination de l'acier liquide incluent les produits de désoxydation, les produits d'érosion du revêtement de la poche d'acier, l'entraînement du laitier de poche reporté de la poche, l'entraînement du laitier de tundish par la fluctuation excessive particulièrement à la zone d'entrée, la réoxydation de l'acier par l'air dans le tundish, la précipitation d'inclusions à température plus basse telles que les inclusions de TiO₂, l'érosion du revêtement du tundish, et l'émulsification de divers laitiers dans l'acier liquide. Une contamination appréciable se produit normalement pendant les périodes transitoires de la coulée séquentielle, c'est-à-dire pendant le changement de poche à la transition de deux coulées.
Les contaminations ou inclusions doivent être flottées hors de l'acier liquide pendant son écoulement à travers le tundish avant que l'acier liquide ne soit alimenté dans le moule de la machine de coulée. Les inclusions peuvent être enlevées par les mécanismes qui incluent : (i) remontée par flottabilité et absorption au laitier supérieur, (ii) transport par écoulement de fluide, (iii) flottation par bulles de gaz argon, (iv) croissance des inclusions par collision et « mûrissement d'Ostwald et flottation » et (v) absorption des inclusions aux réfractaires de revêtement. La destination finale des inclusions inclut le laitier supérieur, le revêtement (élimination sûre) et le moule (défauts possibles dans le produit coulé si non enlevées dans le moule).
Le nombre et la taille des inclusions dans le bain sortant du tundish sont réduits en prévenant la formation et la croissance des inclusions dans le tundish, ainsi qu'en enlevant les inclusions qui sont reportées de la poche au tundish. Il est donc aussi critique que les bonnes pratiques soient suivies pendant l'opération de la poche pour abaisser la quantité d'inclusions contenues dans l'acier liquide livré au tundish.
Une autre fonction importante du tundish est de contrôler la température de l'acier liquide livré au processus de coulée continue. Puisque la coulée de l'acier liquide depuis la poche peut prendre jusqu'à une heure, la température du flux d'entrée change avec le temps. Couplé avec les pertes de chaleur dans le tundish lui-même, la température de l'acier liquide coulé peut donc s'attendre à fluctuer pendant une séquence de coulée. Cependant, la température de l'acier liquide influence la qualité et les propriétés du produit, l'opération de la machine de coulée, et l'usure du réfractaire. Il est donc désiré de limiter les fluctuations et de garder la température aussi proche que possible de la valeur optimale. Puisque le tundish opère comme un réservoir tampon, les fluctuations de la température de l'acier liquide livré à la machine de coulée peuvent être réduites considérablement si le mélange dans le tundish est suffisant.
Plusieurs études ont été menées sur les tundishes afin de maximiser les avantages du temps de résidence disponible pour la flottation et l'assimilation des produits de réaction de l'acier liquide dans la phase de laitier. Les produits de réaction peuvent être les produits de désoxydation, réoxydation, précipitation, émulsification et/ou entraînement de composants réfractaires dans l'acier liquide, et englobent ainsi à la fois les inclusions indigènes et exogènes. Basé sur un choix judicieux de conception de tundish, l'opération d'un tundish doit être orientée pour : (i) promouvoir la flottation des inclusions en maximisant le temps de résidence, (ii) assurer l'assimilation des inclusions par un laitier captif et non corrosif, (iii) réduire les pertes thermiques et chimiques de l'acier liquide, (iv) minimiser les court-circuits et les régions mortes, et (v) offrir à l'opérateur une conception optimale pour la qualité et le rendement.
L'écoulement à travers un tundish est un phénomène hydrodynamique. Il inclut l'écoulement turbulent monophasé, l'écoulement diphasé si le gaz est injecté depuis la gaine de poche, la distribution du temps de résidence, la croissance de l'inclusion avec son mouvement et son élimination, le mélange et la transition de nuance, le transport d'énergie thermique, et la formation de tourbillon au début et à la fin de la coulée. Le but de l'optimisation de l'écoulement dans le tundish est d'atteindre le meilleur motif d'écoulement pour éliminer les inclusions de l'acier liquide. L'optimisation de l'écoulement dans le tundish peut être atteinte par la forme du tundish et les dispositifs de contrôle de flux tels que inhibiteurs de turbulence, tampons d'impact, cloisons, seuils et barrages. Un tundish doit être conçu de manière à réaliser un écoulement optimal et donc une propreté plus élevée en fournissant : (i) un temps de résidence moyen élevé, (ii) de petits volumes de turbulence sévère, morts et de court-circuit, (iii) un grand volume de région d'écoulement laminaire, (iv) coagulation forcée dans des zones turbulentes appropriées et flottation des inclusions, assimilées par le laitier de couverture et (v) éviter la création d'un « œil (rouge) ouvert » créant une surface d'acier liquide non couverte contre l'absorption d'air.
La base pour trouver les solutions aux défis de la métallurgie du tundish, il y a quelques exigences de base. Ces exigences incluent : (i) utilisation d'une taille de tundish appropriée pour les exigences de cadencement et de transition de l'atelier, (ii) les coulées doivent être envoyées à temps avec l'acier liquide à la température appropriée, et correctement nettoyé, (iii) maximisation de la performance d'ouverture libre de la poche, (iv) ouverture des coulées submergées et entièrement gainées, (v) utilisation de la détection automatique du laitier de poche et de l'arrêt pour éviter les oxydes facilement réductibles dans les laitiers, revêtements et réfractaires, (vi) conception des laitiers pour répondre aux exigences de l'application, (vii) s'assurer que les systèmes de transfert ne sont pas sujets aux fuites ou à l'aspiration d'air, (viii) conception des dispositifs de contrôle de flux du tundish (y compris les tampons d'impact) pour maximiser la flottation et minimiser les transitions, (ix) fonctionnement du tundish à son volume maximum pendant les opérations d'état stable, (x) utilisation de technologies telles que le purgage par gaz inerte pour minimiser les effets transitoires, (xi) surveillance continue de la température, si possible, (xii) éviter les grands écarts de température pour maintenir un écoulement de tundish stable, (xiii) comprendre et résoudre les causes profondes des problèmes de colmatage, et, (xiv) maximisation du rendement et de la productivité sans compromettre la sécurité des personnes et du moule.
Revêtement réfractaire du tundish
Le revêtement du tundish est une autre partie importante du système métallurgique. Le revêtement doit être inerte et ne pas contribuer aux inclusions exogènes dans l'acier. Les réfractaires du tundish peuvent être divisés en deux catégories : (i) réfractaires de revêtement, et (ii) dispositifs de contrôle de flux.
Les différents réfractaires associés au tundish incluent les matériaux de revêtement de tundish (revêtement permanent et de travail), barrages et seuils, tampon d'impact, système de contrôle de flux (tige d'arrêt mono-bloc ou clapet coulissant de tundish), protection du flux de coulée entre tundish et moule (gaine ou buse d'entrée submergée), buse de tundish, et bloc de siège. Les barrages et seuils sont faits de plaques de magnésite ou de briques d'alumine. L'acier liquide du tundish au moule est alimenté par une buse submergée dans l'acier liquide dans le moule. Les buses d'entrée submergées doivent être résistantes à la corrosion et à l'écaillage. Le colmatage de la buse est aussi important. Les buses d'entrée submergées pressées isostatiquement en alumine graphite-silice fondue sont normalement utilisées.
Les réfractaires dans le tundish sont nécessaires pour une production de qualité ininterrompue, sûre et, bien sûr, rentable dans le processus de coulée. De nature sacrificielle, les réfractaires ont un coût mesurable et un impact sur la qualité du processus de production d'acier, et doivent donc être contrôlés. En exploitant le flux et l'énergie de l'acier dans le tundish, les réfractaires aident à transformer le tundish en un récipient d'affinage continu, tant par leur présence physique que par des réactions chimiques contrôlées.
Le matériau de revêtement du tundish a une influence directe sur la qualité de l'acier liquide, puisqu'il est proche de l'étape de solidification. Le revêtement de travail du tundish reste en contact avec l'acier et l'érosion est initiée à l'interface acier liquide-air avec la fluctuation du niveau d'acier liquide dans le tundish. Différents oxydes métalliques présents dans l'acier liquide sont les agents érodants primaires pour le revêtement réfractaire du tundish.
Le revêtement réfractaire d'un tundish a une durée de vie définie selon les qualités du revêtement et les types de laitier de tundish. La réaction chimique entre la couche de revêtement de travail réfractaire et le laitier de tundish est très importante surtout dans le cas où il y a de la coulée en séquence élevée.
Il est désiré que les réfractaires du tundish remplissent un certain nombre de fonctions différentes qui incluent la résistance contre l'acier liquide (température de solidus élevée), la résistance contre le laitier de tundish, la faible conductivité thermique (bonnes propriétés d'isolation thermique), la bonne stabilité (pas d'érosion du réfractaire pendant la coulée), la haute résistance au choc thermique, l'inertie chimique, le besoin d'être jetable après usage, et un prix raisonnable. De plus, les réfractaires de tundish doivent avoir un potentiel d'oxygène faible, une bonne résistance mécanique, un déskullage facile, et une faible capture d'hydrogène par l'acier.
Que les réfractaires dans le tundish contactent l'acier directement ou non, une mauvaise sélection ou application de ces matériaux peut avoir des conséquences désastreuses, et peut affecter la sécurité du personnel d'exploitation. Primordial pour protéger contre le potentiel de pénétration d'acier et d'éventuelles fuites de tundish n'est pas seulement de sélectionner des matériaux avec l'isolation appropriée, la résistance à chaud, et les propriétés de résistance à l'érosion, mais aussi d'éviter les joints traversants. Les marches dans les réfractaires offrent des opportunités pour que l'acier gèle, au cas où il pénétrerait, avec l'acier skullé fournissant une certaine mesure de rétention de l'acier liquide sus-jacent.
Les réfractaires utilisés dans le tundish sont requis pour avoir une haute stabilité et des propriétés spéciales. Le tundish est l'une des zones les plus importantes d'application des réfractaires et est donc aussi l'un des plus grands « centres de contrôle des coûts » dans le processus de coulée continue. Les divers réfractaires associés au tundish sont les matériaux de revêtement de tundish (revêtement permanent et de travail), barrages et seuils, tampon d'impact, système de contrôle de flux (tige d'arrêt mono-bloc ou clapet coulissant de tundish), protection du flux de coulée entre tundish et moule (gaine ou buse d'entrée submergée), buse de tundish, et bloc de siège. Pour le revêtement de tundish, il y a un certain nombre de pratiques de revêtement différentes. La figure 2 montre un tundish typique avec ses réfractaires.
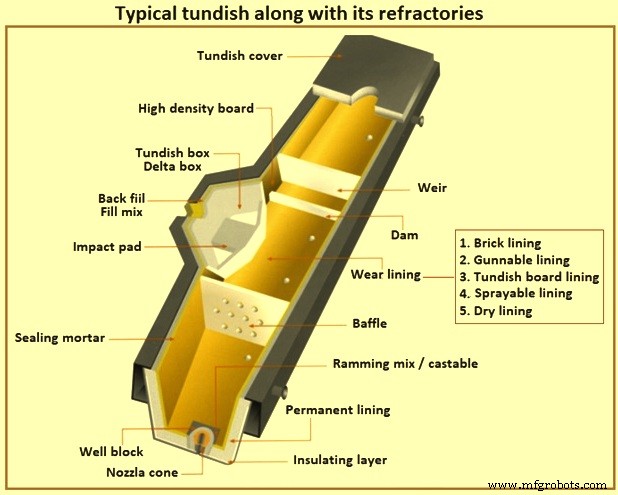
Les différentes pratiques de revêtement réfractaire de tundish peuvent être catégorisées en cinq types majeurs : (i) revêtement en briques, (ii) revêtement projetable, (iii) revêtement en panneaux de tundish, (iv) revêtement pulvérisable, et (v) revêtement sec.
Revêtement en briques
Le concept de revêtement en briques réfractaires a été employé pour le revêtement de tundish initialement quand la coulée continue a été introduite dans les années 1950. Ces revêtements étaient en briques à haute teneur en alumine et étaient essentiellement une extension des pratiques réfractaires de poche au tundish. Il y avait un certain nombre de difficultés associées à ce type de revêtement qui ont conduit au développement de pratiques de revêtement alternatives.
Revêtement projetable
Les revêtements projetables ont été démarrés commercialement au Japon pour surmonter certains des problèmes associés au revêtement en briques. Initialement, ceux-ci étaient à base d'alumino-silicate et plus tard convertis à base de magnésite ou de type basique pour aider la pratique métallurgique. Ce revêtement a fourni une structure monolithique sans joints et un déskullage relativement amélioré mais peu a été gagné en termes de temps de préchauffage ou de pertes de chaleur en raison de la densité relativement élevée des revêtements projetés. Il y avait encore une tendance pour les revêtements à fissurer et s'écailler pendant le préchauffage rapide. Cela a aussi préclus l'utilisation de revêtements projetés pour les pratiques de démarrage à froid.
Revêtement en panneaux de tundish
Un nouveau type de revêtement d'usure de tundish a été introduit au milieu des années 1970. Ce revêtement consistait en des systèmes de panneaux comprenant des panneaux réfractaires préformés, précuits, jetables, à faible densité et hautement isolants. Le déskullage facile, pas d'investissement en équipement et le faible coût de la variété silice ont aussi contribué à sa popularité fulgurante parmi de nombreux sidérurgistes. Initialement, des panneaux à base de silice étaient utilisés qui ne permettaient que la pratique de « démarrage à froid ». Des panneaux à base de magnésite ont été introduits au milieu des années 1980 pour répondre à l'exigence de préchauffabilité, c'est-à-dire une pratique de « démarrage à chaud » pour des considérations de faible hydrogène dans la fabrication d'aciers d'alliage de haute qualité. Cependant, l'intensité de main-d'œuvre, la présence de joints et de support de sable, et les casses, etc. sont restés comme handicaps inhérents du système de revêtement en panneaux. Cependant, le système de revêtement en panneaux est populaire dans les endroits où les coûts de main-d'œuvre sont bas et les technologies d'application ne sont pas facilement disponibles.
Revêtement pulvérisable
Le développement du revêtement pulvérisable a eu lieu pour surmonter les difficultés associées aux autres pratiques de revêtement et pour donner une impulsion vers l'automatisation du système de revêtement de tundish. Dans ce système de revêtement pulvérisable, une boue épaisse peut être transportée après mélange complet, et finalement déposée sur le tundish après « atomisation » avec de l'air comprimé. La première application de système robotique a été mise en service en 1982 qui, à partir de la seconde moitié des années 1980, a commencé à être largement utilisée en raison des avantages significatifs de densité de pose plus faible et de meilleur contrôle de l'épaisseur du revêtement que les revêtements projetés. Il n'était plus nécessaire de transférer la poudre sèche après fluidification (comme requis dans le projection). Cela a permis l'ajout de fibres et d'autres produits chimiques à la masse et le mélange et le dépôt homogènes sont devenus une réalité. Le revêtement pouvait être préchauffé et la coulée prise en mode « démarrage à chaud », ou laissé refroidir à la température ambiante et pris comme un tundish de « démarrage à froid ». Pendant le durcissement, le revêtement pulvérisable doit être contrôlé pour assurer l'intégrité du revêtement et cela demande que le revêtement permanent du tundish soit idéalement en dessous de 100 °C pour un placement satisfaisant. Les processus humides tels que le revêtement pulvérisable avec jusqu'à 30 % d'ajout d'eau en poids et la présence de tuyaux et de déversements peuvent causer des problèmes de santé et sécurité opérationnels dans l'aciérie. Même ainsi, ce système de revêtement pulvérisé a pu combiner avec succès de nombreux avantages des panneaux et de la projection, tout en éliminant les inconvénients comme les joints, le support de sable, les pertes par rebond, les problèmes de poussière, et la mauvaise isolation, etc.
Revêtement sec
Les revêtements secs pour tundish ont été introduits en Europe probablement en 1986. Le système diffère de tous les processus précédents en ce sens qu'il est appliqué sous forme de poudre sèche et ne nécessite pas l'ajout d'eau pour former le revêtement de travail du tundish. Normalement, il utilise une liaison résineuse (réaction liant/catalyseur) qui est activée par des quantités relativement faibles de chaleur (environ 160 °C). La vibration peut ou non être requise, selon le produit utilisé, mais il est essentiel d'utiliser un moule et la poudre sèche est alimentée dans l'espace entre le revêtement permanent du tundish et le moule. L'air chaud est introduit à environ 400 °C et le cycle de chauffage prend environ 45 minutes avec 30 minutes supplémentaires pour le refroidissement. Ainsi, beaucoup de temps peut être économisé. Du côté négatif, le système sec a une isolation inférieure en raison de la densité plus élevée.
Processus de fabrication
- Scories de haut-fourneau : essentielles pour un fonctionnement optimal du fourneau
- Détection et contrôle des inclusions dans l'acier à coulée continue pour une qualité supérieure
- Automatisation avancée et modélisation dans la coulée continue de l'acier
- Poudres de moulage pour coulée continue premium pour une production d'acier supérieure
- Guide essentiel du coulée continue de l'acier : processus et avantages
- Comment l'Ingénierie de Précision Propulse la Fabrication Moderne
- Acier à outils expliqué : propriétés clés et applications dans la construction et la fabrication
- Acier à outils : types, propriétés et applications industrielles clés
- Moulage sous pression (die casting) : principe, types et applications industrielles