



Guide professionnel de la coulée continue des brames d'acier
Coulée continue des brames d'acier
La coulée continue d'acier est un processus dans lequel l'acier liquide est solidifié en continu en un brin de métal. Selon les dimensions du brin, ces produits semi-finis sont appelés brames, blumes ou brames. La brame d'acier a une section transversale carrée avec un côté normalement de 150 mm ou moins. C'est un matériau d'alimentation pour le laminage de l'acier dans les laminoirs à sections légères, les laminoirs à barres, et les laminoirs à fils machine. Les brames d'acier sont également utilisées dans le forgeage de certains produits.
Le processus de coulée continue a été inventé dans les années 1950 dans le but d'augmenter la productivité de la production d'acier. Auparavant, seule la coulée en lingots était disponible, qui a encore ses avantages et bénéfices mais ne répond pas toujours aux exigences de productivité. Depuis lors, la coulée continue a été développée davantage pour améliorer le rendement, la qualité et l'efficacité des coûts.
La coulée continue d'acier est maintenant la méthode de choix par tous les producteurs d'acier, remplaçant l'ancienne méthode de coulée en lingots. Distinguée par ses nombreux avantages, ce processus a traversé de nombreuses améliorations et a été et est toujours le sujet d'une large gamme d'études à la fois empiriques et mathématiques. La coulée continue de brames d'acier est l'un des types de coulée continue adoptés dans l'industrie sidérurgique, par lequel les brames d'acier sont produites de manière continue et simultanée. Ce type de processus nécessite un grand contrôle des paramètres d'exploitation afin de produire des brames saines et continues. Le processus peut être divisé en un certain nombre d'étapes commençant par le versement de l'acier liquide chaud du fourneau de sidérurgie dans la poche, où la chimie de l'acier est ajustée dans la métallurgie secondaire, puis le versement dans le distributeur (poche de distribution), et du distributeur dans le moule de coulée. La solidification de l'acier commence dans le moule de coulée en cuivre par refroidissement indirect, une zone qui a été soumise à de nombreuses études. Du moule, la brame coulée subit un refroidissement secondaire avec des aspersion d'eau.
Historique et développement
La production de brames d'acier a reçu un coup de pouce dans les années 1960 car à cette époque le concept de mini-usine a évolué en combinant la sidérurgie électrique avec la coulée continue et une structure organisationnelle allégée pour produire une nouvelle culture rentable de production d'acier. Les producteurs de brames, bien que hautement rentables, ont pris du retard dans la production de produits coulés en continu de haute qualité.
Une enquête menée dans les années 1980 a montré que la conception du moule et l'exploitation de la coulée continue de brames n'étaient pas standardisées et que chaque entreprise faisait quelque chose de différent. Brimacombe et collaborateurs à la fin des années 1970 ont commencé à explorer le fonctionnement interne du moule à brames et ont établi les liens entre les conceptions de moule, les paramètres d'exploitation, et la qualité des brames avec l'aide de modèles mathématiques et de mesures en usine. Grâce à ces efforts, la coulée de brames s'est orientée vers des conceptions standard et des paramètres d'exploitation, résultant en une amélioration substantielle de la qualité des brames coulées. Cela a été révélé par une nouvelle enquête menée en 1994 et il a été remarqué que les producteurs de brames avaient commencé à fournir avec succès des brames de qualité spéciale pour barres au secteur automobile en répondant à des exigences de qualité strictes. Depuis ce temps, les fournisseurs de machines de coulée de brames ont réexaminé les vitesses de coulée pour la coulée continue des brames, donnant lieu à un certain nombre de nouveaux développements visant une productivité plus élevée. Une caractéristique commune de la technologie de coulée à haute vitesse pour les brames est l'augmentation de la longueur du moule.
Une très large gamme de machines de coulée continue de brames sont maintenant disponibles. Ces machines ont différents rayons de courbure, sont de 1 à 8 brins et ont des vitesses de coulée jusqu'à 6 m/minute. Un brin unique de 6 m de rayon est montré à la Fig 1 tandis que deux machines de coulée de brames à 8 brins sont montrées à la Fig 2.
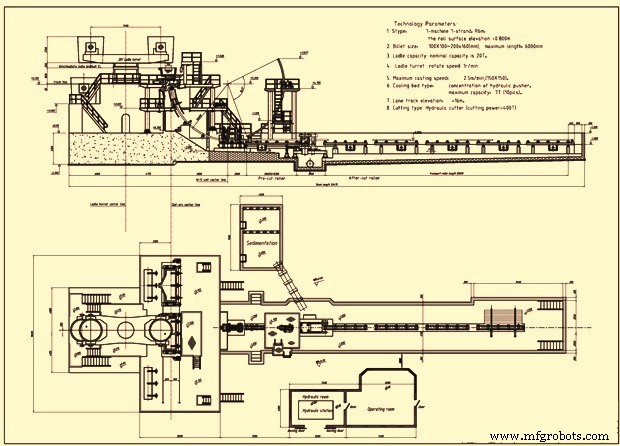
Fig 1 Machine de coulée de brames à un brin
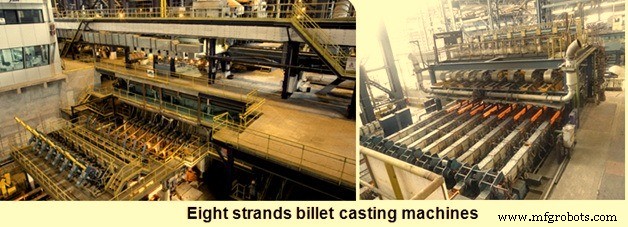
Fig 2 Machines de coulée de brames à 8 brins
Procédé de coulée continue des brames d'acier
Poche d'acier
L'acier liquide est transféré des installations de sidérurgie à la machine de coulée de brames dans la poche d'acier. Pendant ce transfert, il y a des opportunités disponibles pour le contrôle de la propreté, de la composition et de la température de l'acier liquide. Si ces opportunités ne sont pas saisies, alors l'acier liquide livré à la machine de coulée de brames est sale et soit trop chaud, soit trop froid. La coulée de brames de qualité est alors une tâche beaucoup plus difficile.
Pendant le transfert de l'acier liquide à la machine de coulée de brames, un problème majeur est l'absorption d'oxygène (O₂) de l'air, de la gangue du fourneau, et du revêtement réfractaire de la poche. Il est nécessaire de minimiser la prise d'O₂ pendant chaque étape de transfert. Le débordement de gangue dans la poche d'acier doit être empêché du fourneau de sidérurgie à la fin de la coulée. La surface de l'acier dans la poche doit être couverte avec une gangue synthétique : (i) pour prévenir l'absorption d'O₂ de l'air, (ii) pour l'absorption des inclusions non métalliques, et (iii) pour la minimisation de la perte de chaleur. Dans certaines usines, la poche d'acier est couverte au sommet avec un couvercle de poche. De plus, pendant la coulée, la poche d'acier est équipée d'un tube réfractaire pour prévenir la prise d'O₂ pendant que l'acier est versé dans la poche de distribution. L'écoulement de l'acier de la poche à la poche de distribution est contrôlé avec une vanne à glissière. Dans certaines usines, le poids de la poche d'acier est mesuré en continu avec l'aide de cellules de charge.
Normalement, le rinçage de l'acier liquide avec du gaz argon (Ar) inerte est effectué pour homogénéiser la température de l'acier. Le contrôle de la température de l'acier liquide est important pour contrôler la structure de coulée ainsi que pour la prévention des problèmes d'exploitation tels que la formation de croûte dans la poche et la poche de distribution, les breakouts, etc. Le débit et la durée du rinçage à l'Ar doivent être contrôlés car le gaz se déchargeant de l'acier le met en contact avec l'air à moins que des mesures spéciales ne soient prises.
Poche de distribution (Tundish)
La poche de distribution doit jouer de nombreux rôles pendant la coulée continue des brames d'acier. Elle agit comme un distributeur, déchargeant l'acier vers les plusieurs brins de la machine de coulée de brames. Elle facilite également le contrôle de l'écoulement de l'acier liquide dans le moule car elle a une charge hydrostatique constante et plus faible que la poche d'acier. C'est important principalement pendant le démarrage du fourneau, car la poche de distribution peut être remplie d'acier à son niveau normal d'état stable avant de commencer le versement de l'acier liquide dans le moule. L'autre phénomène important qui peut avoir lieu dans la poche de distribution est la flottabilité des inclusions qui aide à la propreté du produit coulé. De plus, la poche de distribution peut aussi être utilisée comme un réacteur, pour l'ajout d'agents tels que le calcium (Ca), pour le contrôle de la morphologie des inclusions.
En raison des fonctions ci-dessus, la forme et la taille de la poche de distribution sont dictées principalement par le besoin de contrôler l'écoulement du fluide. Puisque la taille de la chauffe, les dimensions de la brame coulée, le nombre de brins, l'espacement des brins, et le débit de versement diffèrent d'une usine à l'autre ; une conception optimale unique de poche de distribution n'existe pas. Cependant, les éléments suivants sont les caractéristiques clés d'une poche de distribution bien conçue.
- La conception de la poche de distribution doit maximiser la flottabilité des inclusions. Pour cela, le volume de la poche de distribution doit être grand, bien que d'autres facteurs atténuants limitent sa taille. Par exemple, si des chauffes de compositions différentes doivent être coulées en séquence, sans interruption de l'opération de coulée, le volume de l'acier « mélangé » dans la poche de distribution doit être minimisé car l'acier mélangé est hors nuance et peut représenter une perte de rendement.
- Le temps de résidence de l'acier s'écoulant vers chacun des brins doit être le même pour assurer la qualité de l'acier.
- Le court-circuitage de l'acier à travers la poche de distribution doit être minimal, c'est-à-dire, dans la mesure du possible, un écoulement de type piston doit être atteint.
- Le motif d'écoulement dans la poche de distribution doit permettre à une grande partie de l'acier de se déplacer près de la surface où la flottabilité des inclusions peut être absorbée par la gangue de la poche de distribution. C'est important car la distance que les inclusions peuvent parcourir par flottabilité seule est petite dans le temps disponible dans la poche de distribution.
- Le volume mort doit être minimisé car il réduit effectivement le temps de résidence de l'acier.
- La turbulence du flux entrant de la poche doit être isolée, particulièrement lors du versement à jet libre de la poche de distribution au moule. La turbulence influence la rugosité du jet de la poche de distribution et l'entraînement de gaz dans le bain du moule.
- La profondeur de la poche de distribution doit être suffisante, excédant environ 500 mm, pour prévenir la formation de vortex au niveau des puits de buses, qui peuvent attirer la gangue plus bas dans le bain du moule.
La détermination d'une conception optimale de poche de distribution nécessite les spécifications de forme, dimensions et l'emplacement et la taille des dispositifs de contrôle d'écoulement internes tels que les barrages et les seuils. Ceux-ci sont normalement atteints par l'utilisation extensive de modèles à l'eau et/ou de modèles mathématiques.
Un autre aspect de la conception de la poche de distribution qui influence la productivité et la qualité est la prévention de la réoxydation de l'acier liquide. Ainsi, une gangue de couverture avec une capacité d'absorption des inclusions est appliquée pour prévenir l'absorption d'O₂ de l'air. L'acier s'écoulant de la poche de distribution au moule est davantage protégé en le faisant passer à travers un tube réfractaire ou un voile de gaz inerte. Ce dernier est utilisé lors de la coulée de petites sections de brames où la cavité du moule est trop petite pour accommoder un tube réfractaire. Pour la coulée de brames de qualité inférieure, l'acier est généralement versé à travers l'air sans se soucier de la réoxydation. La poche de distribution est revêtue d'un réfractaire qui doit être inerte à l'acier. Aussi, les désoxydants dans l'acier tels que le Ca ou l'aluminium (Al), par exemple, ne doivent pas réagir avec les oxydes composant le revêtement réfractaire. Dans certaines usines, la poche de distribution est préchauffée pour chasser les constituants volatils dans certains types de revêtements, qui peuvent contribuer de l'hydrogène à l'acier, et aussi pour un meilleur contrôle de la température de l'acier.
Un problème majeur avec l'exploitation de la poche de distribution est le colmatage des buses de versement par des inclusions solides telles que l'alumine (Al₂O₃). Même si les inclusions sont petites comparées au diamètre de la buse, elles adhèrent généralement au réfractaire via la couche limite et éventuellement, par accumulation successive, forment un pont à travers la buse, étouffant le flux. Le problème est sévère pour la coulée de petites brames, qui nécessitent des buses de plus petit diamètre. Lors de la coulée de sections plus grandes en utilisant des buses plus grandes, l'Ar est souvent purgé en continu à travers la buse pour prévenir l'accumulation excessive. Le colmatage de la buse n'est pas un problème si les inclusions sont à l'état liquide. Donc, pour la coulée sans problème des aciers tués à l'Al dans les brames, du Ca est ajouté en quantité correcte pour produire des inclusions d'aluminate de calcium.
Le débit de versement à travers la buse de la poche de distribution est accompli par différentes techniques selon la taille de section coulée. Pour les sections plus grandes, employant un tube réfractaire entre la poche de distribution et le moule, une tige d'arrêt ou une vanne à glissière est normalement utilisée pour contrôler le flux, un contrôle automatique du flux pour atteindre un niveau de ménisque constant et une vitesse de coulée constante est normalement utilisé. Dans le cas de petites brames, avec versement à jet libre, il n'y a généralement pas de contrôle de flux sur la poche de distribution. Le débit est alors ajusté par la sélection du diamètre de buse approprié et le maintien d'une charge hydrostatique d'acier spécifique dans la poche de distribution. Le contrôle du niveau de ménisque est alors obtenu en variant la vitesse de coulée. Le maintien de la charge de tête d'acier liquide dans la poche de distribution est effectué soit manuellement, soit en pesant en continu la poche de distribution avec une cellule de charge et en connectant le signal à la vanne à glissière sur la poche.
Le temps normal nécessaire pour couler une chauffe d'acier liquide est d'environ une heure, ce qui doit correspondre au temps de 30 à 40 minutes jusqu'à deux heures nécessaire pour l'approvisionnement de la chauffe à la machine de coulée de brames.
Moule
Le moule est le « cœur » de la machine de coulée. C'est aussi le dispositif principal pour l'élimination de la chaleur. Les fonctions du moule sont : (i) d'éliminer la surchauffe de l'acier liquide, (ii) de faire croître une coquille solide d'épaisseur suffisante, (iii) de contenir le bain liquide sous le moule sans breakouts, et (iv) de supporter la coquille dans sa croissance initiale. Puisque le moule gouverne l'élimination de la chaleur, la conception et l'exploitation du moule affectent grandement la qualité interne et de surface des brames coulées. L'absence de fissures de surface est très importante, surtout si les brames coulées doivent être chargées à chaud dans le four de réchauffage pour le laminage car les fissures de surface s'oxydent et forment des défauts de coutures d'oxydes pendant le laminage.
Le moule peut être droit ou avoir une courbure de 4 m à 15 m de rayon. Les moules courbes sont utilisés avec des brins courbes pour réduire la hauteur de la machine de coulée et le coût en capital. Les moules droits aident à la distribution des inclusions dans le produit coulé. Dans le cas du moule courbe, la flottabilité des inclusions peut être piégée préférentiellement par le front de solidification adjacent à la face de rayon intérieur pour former une bande. Puisque cela ne se produit pas dans le moule droit, les inclusions sont plus uniformément distribuées. L'étendue à laquelle cette préoccupation est valide dépend de la propreté de l'acier entrant dans le moule et des exigences de qualité nécessaires pour les brames coulées. Dans tous les cas, l'acier coulé quittant un moule droit est généralement courbé progressivement vers une orientation horizontale pour réduire la hauteur du fourneau. Cependant, dans certaines usines, les moules et la sous-région du moule sont droits pour que le produit coulé ne soit pas soumis à des forces de flexion mécaniques qui peuvent générer des fissures. Avec un moule courbe, les brins d'acier doivent être redressés en position horizontale avant d'être coupés en longueurs.
Quel que soit le fait que les moules soient droits ou courbes, les conceptions de base des moules sont les mêmes. Les moules tubulaires sont utilisés pour la coulée continue des brames d'acier. Ces moules consistent en un tube en cuivre (Cu) positionné concentriquement à l'intérieur d'un déflecteur en acier avec de l'eau de refroidissement s'écoulant à travers l'anneau entre les deux. L'épaisseur de paroi du tube en Cu varie d'environ 6 mm à 20 mm. Les moules à paroi plus épaisse sont utilisés pour les sections plus grandes. Les tubes de moule sont fabriqués à partir de différents grades d'alliages de Cu. Les alliages de Cu contenant du phosphore, de l'argent (porteur d'argent), ou du chrome et du zirconium sont des matériaux couramment utilisés pour les tubes de moule.
Pendant la coulée, le moule est lubrifié et fait un mouvement alternatif pour empêcher l'acier de coller au Cu, ce qui entraînerait la rupture de la peau solide. Le moule oscillant suit généralement une forme d'onde sinusoïdale, la fréquence et l'amplitude desquelles sont ajustées pour assurer que pendant une fraction de seconde pendant la course descendante, le moule se déplace plus rapidement que le brin descendant. Cette période de « bande négative » a été trouvée pour influencer la formation des marques d'oscillation sur la surface du brin. Les lubrifiants employés dépendent normalement de la taille de section coulée.
Dans le cas de petites sections telles que les brames carrées de 100 mm, dans lesquelles l'acier est versé en jet libre de la poche de distribution au moule, l'huile de colza ou l'huile synthétique est utilisée. L'huile est pompée vers une plaque d'huilage au sommet du moule d'où elle s'infiltre le long de l'intérieur de la paroi du moule. L'action précise de lubrification de l'huile, qui pyrolyse au contact de l'acier liquide, n'est pas très claire. Lors de la coulée de sections plus grandes, l'acier est introduit dans le moule à travers une buse d'immersion submergée. Dans ce cas, la lubrification est faite en ajoutant de la poudre de coulée au ménisque, où elle contacte l'acier, fond, et est entraînée dans l'espace entre la coquille en solidification et le moule oscillant. La composition de la poudre consistant typiquement en oxydes, carbone et fluorure de calcium, est ajustée pour contrôler sa plage de fusion et sa viscosité. Selon la composition aussi sont la conductivité thermique, et l'épaisseur de la couche de poudre de moule dans l'espace moule/acier, qui influencent le taux d'extraction de chaleur par le moule.
Une variété d'huiles telles que végétales, synthétiques et mélanges peuvent être utilisées. Bien que le point d'éclair des huiles soit une propriété clé, la plage d'ébullition, relative à la température maximale de la face chaude, est plus significative à considérer fondamentalement. Le débit d'alimentation de l'huile de lubrification est typiquement dans la gamme de 0,014 à 0,17 (valeur typique 0,05) millilitres par minute par mm de périmètre du moule pour une brame carrée de 125 mm. Cependant, par rapport à l'hygiène industrielle, la qualité de la brame et le coût, plus le taux d'huile réalisable est bas, mieux c'est.
Les aspects importants par rapport au moule d'une machine de coulée de brames sont les suivants.
- La chaleur de la surface du brin est transférée à l'eau de refroidissement du moule à travers une série de résistances thermiques telles que : (i) l'espace d'air séparant le moule et le brin, (ii) la paroi du moule, et (iii) l'interface eau de refroidissement du moule. Parmi celles-ci, l'espace d'air constitue la plus grande résistance au flux de chaleur et représente jusqu'à 84 % de la résistance totale. Le motif d'élimination de la chaleur dans le moule dépend largement de la dynamique de la formation de l'espace. L'espace entre le moule et le brin est une fonction complexe de plusieurs variables. De plus, les dimensions de l'espace varient dans les directions longitudinale (retrait) et transversale, résultant en un motif d'élimination de chaleur non-uniforme. Bien que beaucoup de lumière ait été jetée sur la mécanique de la formation de l'espace, c'est encore un phénomène mal compris.
- En étudiant les profils de température moyennés dans le temps dans un moule, il est évident que les profils de température à différents emplacements sont similaires, avec un pic juste en dessous du niveau du métal et une réduction abrupte de la température par la suite. La chute de température provient directement d'une réduction de l'élimination de la chaleur avec la distance le long du moule en raison de l'augmentation de l'espace d'air, de l'épaisseur de la coquille et de la distorsion du moule. Il est également vu que la température aux emplacements hors coins est significativement plus froide que les emplacements correspondants au milieu des faces. C'est parce que l'espace a tendance à se former d'abord dans les coins, en raison du flux de chaleur bidimensionnel, et s'étendre à travers la face.
- Le flux de chaleur atteint son pic au niveau du ménisque et diminue par la suite, en raison d'une augmentation de la largeur de l'espace d'air. Le niveau de carbone dans l'acier a aussi un rôle à jouer sur le transfert de chaleur du moule en raison du retrait associé au transfert de phase delta-gamma.
- L'assemblage de moule tubulaire employé dans la coulée de brames est plus simple dans la conception mais il est plus sensible à la distorsion thermique pendant l'exploitation puisque le moule n'est pas supporté sur toute sa longueur. Pendant l'exploitation, le tube de moule est soumis à un motif d'élimination de chaleur non-uniforme et acquiert une distribution de température non-uniforme. Le moule à brames se distord en réponse au changement de température, et son comportement thermo-mécanique est lié à un certain nombre de problèmes de qualité. Il a aussi été trouvé qu'une partie de la distorsion totale pendant l'exploitation est permanente, en raison de l'amplitude des contraintes découlant de l'expansion thermique différentielle, couplée avec les contraintes physiques du système de support du moule et la géométrie du tube de moule lui-même. Les facteurs qui influencent le conicité négative et le bombement maximal, ainsi que sa position par rapport au sommet du moule incluent la vitesse de l'eau de refroidissement, la qualité de l'eau, le niveau de métal, la position de la contrainte par rapport au sommet du moule, l'épaisseur de paroi et le type de support de tube de moule.
- Les variables de processus ont un effet prononcé sur le transfert de chaleur. La teneur en carbone de l'acier, la conicité du moule, la pratique de versement, la lubrification, et la vitesse de coulée sont les principales variables de processus qui influencent le transfert de chaleur.
- En plus de l'extraction de chaleur, l'oscillation du moule et la lubrification sont fondamentales pour la coulée continue. Le frottement moule-coquille doit être minimisé afin d'éliminer le collage, le déchirement et la fissuration de l'acier. Les oscillateurs sont des machines simples qui font osciller le moule à brames pour aider à empêcher l'acier de coller à la paroi du moule. Le moule est normalement oscillé en mode sinusoïdal, avec des paramètres typiques de course et de fréquence d'oscillation étant 10 mm et 2 hertz (Hz) respectivement. Les paramètres d'oscillation du moule pour la minimisation du collage et de la profondeur des marques d'oscillation sont la course et le temps de bande négative. Le temps de bande négative est défini comme la période pendant laquelle le moule se déplace vers le bas plus rapidement que le taux de retrait du brin. L'avance du moule est la distance que le moule se déplace au-delà de la coquille pendant la bande négative. Pour la coulée de brames, les valeurs recommandées d'avance du moule et de temps de bande négative sont 3-4 mm et 0,12 – 0,15 secondes respectivement. Les machines de coulée avec des temps de bande négative inférieurs à 0,1 secondes et des avances de moule inférieures à 2-3 mm sont sensibles au collage moule-coquille, surtout si le ménisque fluctue. Des avances de moule supérieures à 5 mm peuvent contribuer à des marques d'oscillation plus profondes et non-uniformes.
- La surface des brames coulées en continu est caractérisée par la présence de marques d'oscillation qui se forment périodiquement au ménisque en raison de la réciprocation du moule. Chaque marque d'oscillation est une dépression locale de l'acier et cause donc une augmentation locale de la largeur de l'espace acier/moule. Par conséquent, l'élimination de la chaleur est localement réduite dans le voisinage des marques d'oscillation. Selon la profondeur des marques d'oscillation, une épaisseur de coquille localement réduite, des breakouts ou des fissures transversales de surface peuvent apparaître. Le pas des marques d'oscillation sur la surface du brin est lié à la fréquence du cycle d'oscillation.
- La conicité intérieure des moules, qui compense le retrait de la coquille en solidification, varie sans conicité à conicité simple et double. Dans certaines usines, il y avait une pratique courante non seulement d'utiliser des moules sans conicité, mais aussi d'inverser les tubes de moule après une certaine quantité d'usure pour prolonger la durée de vie du tube. Cependant, on a vu maintenant qu'il y a une forte influence de la conicité du moule sur la profondeur et l'uniformité des marques d'oscillation et, par conséquent, sur le décalage d'équerrage et les fissures internes hors coin. Il a aussi été vu que la conicité du moule au ménisque a un grand effet sur l'élimination de chaleur locale et globale de l'acier, avec des conséquences pour la distorsion du moule, la lubrification à l'huile et la qualité de surface de la brame. Des calculs basés sur des profils axiaux d'élimination de chaleur mesurée, de retrait de l'acier solide en refroidissement et de distorsion du moule ont montré qu'une conicité double est souhaitable et est moins sévère pour une chauffe à faible C (< 0,16 %) qu'une chauffe à haut C.
- Les calculs de distorsion du moule suggèrent que l'épaisseur de paroi minimale doit être d'environ 13 mm pour les sections de brames de 100 mm à 150 mm et augmenter à environ 20 mm pour le carré de 200 mm. Une épaisseur de paroi supérieure à 20 mm peut causer des problèmes de collage, si le moule est lubrifié avec de l'huile, car la paroi plus épaisse peut mener à des températures de face chaude du moule près du ménisque qui dépassent la plage d'ébullition de l'huile qui est typiquement de 220 °C à 350 °C. Quant aux rayons de coins intérieurs, l'expérience d'exploitation a montré qu'une valeur d'environ 3 mm à 4 mm est utile pour minimiser les fissures longitudinales.
- Le niveau de ménisque (du sommet du tube de moule en Cu) doit être optimalement de 100 mm à 150 mm. Un ménisque peu profond cause la zone d'expansion thermique maximale du tube de moule à être proche des plaques de maintien, qui maintiennent généralement le tube en place. La résistance des plaques de maintien au mouvement vers l'extérieur du tube de moule génère des déformations plastiques et une distorsion permanente indésirable du tube. Des niveaux de ménisque excessivement profonds réduisent inutilement le temps de résidence de la coquille en solidification dans le moule.
- Il est souhaitable de maintenir une haute vitesse d'eau, typiquement au-dessus de 10-11 m/s pour les raisons : (i) la face refroidie à l'eau du tube de Cu doit être suffisamment froide par rapport au point d'ébullition de l'eau pour supprimer l'ébullition nucléée, (ii) la face chaude du tube de Cu ne doit pas dépasser la plage d'ébullition de l'huile de lubrification près du ménisque, et (iii) la température du Cu ne doit pas dépasser les caractéristiques de ramollissement, dictées par le temps à température, d'un grade de Cu particulier car cela mène à une distorsion permanente du moule.
- Il y a trois types de supports de moule qui sont utilisés. Ce sont : (i) support par plaques de maintien ajustées dans des rainures sur les quatre côtés, (ii) plaques de maintien sur deux côtés près du sommet du tube de moule, et (iii) support sur le sommet et le bas du tube de moule. Le second support en combinaison avec des niveaux de métal peu profonds produit une distribution non-uniforme du moule autour de la périphérie du tube. Cela, à son tour, est propice au décalage d'équerrage, comparé aux premier et troisième types de support.
- La qualité de l'eau de refroidissement est très importante. Même un dépôt de 20 micromètres a une influence dévastatrice sur la température du tube de moule. C'est parce que le dépôt, par rapport au Cu, introduit une grande résistance thermique au flux de chaleur du tube vers l'eau de refroidissement. Le résultat le plus immédiat de la mauvaise qualité de l'eau est la distorsion permanente du moule. On voit souvent que la sévérité des dépôts n'est pas la même sur les quatre faces du tube de moule. C'est parce que la vitesse de l'eau de refroidissement change autour de la périphérie externe du moule en raison de la variation dans les dimensions du canal d'eau de refroidissement. À la racine du problème sont les tolérances des composants tels que la chemise d'eau, le tube de moule, le boîtier de moule, et d'autres pièces d'assemblage qui déterminent les dimensions du canal d'eau de refroidissement.
Refroidissement secondaire
Sous le moule de la machine de coulée de brames, le brin d'acier en mouvement est refroidi par des batteries d'aspersion d'eau. Le but du refroidissement secondaire est de continuer l'élimination de la chaleur et la solidification commencées dans le moule sans générer des contraintes de traction de magnitude suffisante pour causer des défauts de forme, des fissures de surface, ou des fissures internes.
Les buses d'aspersion sont normalement attachées à un collecteur vertical, ou montant, qui est normalement positionné au centre de chaque face. Le plus souvent, les buses d'aspersion utilisées sur les machines de coulée de brames produisent un motif de cône plein (rond ou carré) bien que des buses à cône creux soient aussi utilisées parfois. Juste sous le moule, où les rouleaux de pied sont souvent situés, une ou deux buses par face donnant un motif en V sont fréquemment utilisées. La longueur de la chambre d'aspersion peut varier de aussi peu que 0,5 m jusqu'à 5 m. Conventionnellement, les aspersion d'eau fonctionnent sur le principe de l'atomisation par pression, c'est-à-dire que l'eau est forcée sous pression à travers un orifice ou une buse et se brise en gouttelettes. La conception du système de refroidissement secondaire pour une machine de coulée de brames dépend principalement des considérations de qualité et nécessite la connaissance des facteurs influençant le transfert de chaleur par aspersion de refroidissement avec de l'eau. La conception du refroidissement secondaire dépend de trois aspects importants : (i) les effets du refroidissement par aspersion sur la génération de défauts dans les brames, (ii) l'élimination de la chaleur due aux aspersion qui dépend des variables telles que la pression d'eau, la distance de déport, le type de buse, la température de surface du brin, et le flux d'eau, et (iii) la distribution de l'eau sur la zone d'aspersion en fonction des paramètres d'aspersion mentionnés sous (ii).
Les défauts liés aux aspersion dans les brames coulées en continu sont les fissures à mi-hauteur, la rhomboïdie, et les fissures diagonales. L'influence du refroidissement par aspersion sur la formation des défauts est décrite ci-dessous.
- Selon le profil axial du refroidissement par aspersion, de grandes déformations de traction peuvent être générées dans la coquille en solidification en raison des gradients thermiques changeants. Le réchauffage des brames après la chambre d'aspersion est la cause des fissures à mi-hauteur.
- L'intensité du refroidissement par aspersion affecte la distribution locale de la température à travers la coquille, ce qui à son tour modifie les propriétés mécaniques à haute température de l'acier et la capacité de la coquille à résister au bombement dû à la pression ferrostatique du noyau liquide.
- L'excursion de température d'une tranche transverse de la coquille solide, alors qu'elle traverse les aspersion, peut influencer la précipitation de phases telles que le nitrure d'aluminium (AlN), qui peut réduire la ductilité à haute température. Si, sous cette condition, la coquille est soumise à de grandes contraintes de traction, telles que pendant le redressement, des défauts comme des fissures transversales peuvent être générés.
Il existe une relation entre le taux d'élimination de la chaleur par aspersion d'eau et les variables d'aspersion. Les coefficients de transfert de chaleur par aspersion sont affectés par un grand nombre de variables telles que le type de buse, la distance buse-brin, la pression d'eau, la température de l'eau, et la température de surface de l'acier. Parmi celles-ci, le type de buse, la distance buse-brin, et la pression d'eau influencent le flux d'eau d'aspersion (litres/m²·s) qui est la variable d'aspersion la plus importante. D'autre part, la température de l'eau et la température de surface de l'acier affectent le transfert de chaleur directement. Sous des conditions normales de coulée continue dans lesquelles la température de surface varie de 1200 °C à 700 °C, la température de surface a un petit effet sur le coefficient de transfert de chaleur tandis que le flux d'eau d'aspersion a le plus grand effet sur le coefficient de transfert de chaleur.
La brame coulée après le refroidissement secondaire passe à la section de coupe, où la brame coulée est coupée en longueurs désirées soit avec le cisaille hydraulique, soit avec les chalumeaux de coupe.
Processus de fabrication
- Laine d'acier : Histoire, production et sécurité
- L'art des ciseaux : des lames à ressort antiques aux outils de précision modernes
- Zinc : propriétés, applications et processus de production
- Acier inoxydable : propriétés, fabrication et applications futures
- Détection et contrôle des inclusions dans l'acier à coulée continue pour une qualité supérieure
- Automatisation avancée et modélisation dans la coulée continue de l'acier
- Optimisation de la coulée continue par refroidissement air-eau : efficacité et qualité
- Coulée de précision en acier inoxydable par cire perdue : production avancée de pièces complexes
- Maîtriser le moulage à la cire perdue d'acier inoxydable : précision, durabilité et applications industrielles