



L'évolution du moulage continu dans la sidérurgie : perspectives historiques clés
Aspects historiques du moulage continu et des technologies associées pour l'acier
La technologie du moulage continu (MC) de l'acier, en tant que méthode de solidification de l'acier liquide, a une histoire relativement courte — pas beaucoup plus longue que la sidérurgie à l'oxygène. Contrairement aux autres procédés de production d'acier, le moulage continu constitue le lien vital entre la phase liquide et la phase solide, devant gérer simultanément des effets métallurgiques et des défis mécaniques.
Le moulage continu transforme l'acier liquide en solide de manière continue et comprend une variété de procédés commerciaux importants. Ces procédés représentent la méthode la plus efficace pour solidifier de grands volumes d'acier liquide en formes simples en vue d'un traitement ultérieur. Le taux de moulage continu dans l'industrie sidérurgique mondiale est désormais d'environ 96 % de la production d'acier brut, contre seulement 4 % en 1970.
Le moulage continu se distingue des autres procédés de solidification par sa nature d'état stable. L'acier liquide se solidifie contre les parois du moule tout en étant simultanément extrait par le bas à une vitesse qui maintient l'interface solide/liquide à une position constante dans le temps. Le processus fonctionne de manière optimale lorsque tous ses aspects opèrent selon ce mode d'état stable.
Par rapport aux autres procédés de moulage, le moulage continu présente généralement un coût d'investissement plus élevé, mais un coût d'exploitation plus faible. C'est la méthode la plus rentable et économe en énergie pour produire en masse des produits sidérurgiques semi-finis de qualité constante, dans une variété de tailles et de formes. Les sections transversales peuvent être rectangulaires (pour le laminage en tôles ou plaques), carrées ou circulaires (pour les produits longs et tubes sans soudure), voire en forme de « dog-bone » (pour le laminage en poutres I ou H).
Aujourd'hui, les machines de moulage continu sont constituées de modules technologiques/mécatroniques standardisés, permettant une conception rapide, des délais d'exécution courts et une montée en cadence accélérée après la première coulée. Du point de vue métallurgique, les machines de pointe intègrent des fonctionnalités pour le traitement du brin via des technologies de refroidissement spécial et de réduction douce. Des modèles de processus sophistiqués permettent la simulation en ligne et le contrôle en boucle fermée afin d'optimiser davantage la qualité des produits et les objectifs de productivité. Des unités robotisées effectuent des tâches dans des zones dangereuses, améliorant la fiabilité opérationnelle sans intervention humaine. La vitesse d'innovation dans le moulage continu a été remarquable depuis le début de sa commercialisation dans les années 1950. Les visions et les premières tentatives de développement durant les années 1960 et 1970, ainsi que les références des années 1980, sont observées.
Au cours de la longue période d'incubation précédant les années 1950, d'importants stimuli de développement sont venus de l'industrie des métaux non ferreux, qui avait déjà appliqué des procédés de MC — notamment par le principe du moule mobile — en utilisant des roues et/ou des bandes de coulée pour surmonter le frottement du moule. Plus tard, de véritables idées émanant des sidérurgistes ont ajouté divers jalons à l'application du MC à l'acier, principalement basées sur un procédé à moule stationnaire oscillant.
Premières étapes du développement du moulage continu
L'idée de rendre le processus de moulage plus productif par la continuité est attribuée à J. Laing qui, en 1843, a breveté aux États-Unis une machine pour le moulage continu horizontal de tubes et de feuilles à partir d'alliages métalliques à bas point de fusion, après des tests concluants. Dans ce brevet, Laing proposait d'alimenter le métal liquide depuis un réservoir vertical vers un moule horizontal préchauffé muni d'un mandrin inséré tournant sur son axe pour éviter l'adhérence. Le tube était refroidi à la sortie du moule.
Le développement ultérieur du moulage continu est attribué à Henry Bessemer qui, en 1857, a suggéré et breveté au Royaume-Uni un dispositif connu sous le nom de « coulée à deux rouleaux ». Dans ce dispositif, l'acier liquide était versé entre deux tambours refroidis à l'eau, et la tôle solide résultante était extraite à travers des guides courbes où elle était coupée en continu à la mesure, puis extraite à travers des rouleaux à ressort (Fig. 1). Cependant, Bessemer n'a pas poursuivi cette technologie, accordant vraisemblablement la priorité au développement du procédé de sidérurgie.
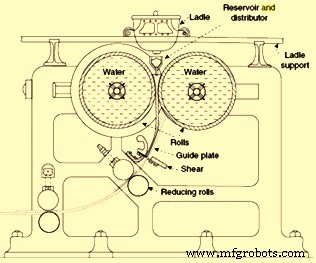
Fig. 1 Procédé de moulage continu proposé par Henry Bessemer
Il a fallu plus de 100 ans pour que le moulage continu de l'acier devienne une technologie de production de masse, mais avec une conception différente de celle de la coulée à deux rouleaux, appliquée industriellement aux alliages légers.
Dans de tels développements ultérieurs, Bessemer a ensuite mis en œuvre une poche de coulée (tundish) avec bouchon pour la rétention des scories. Le moule de 250 mm × 250 mm sous la poche incorporait un vérin hydraulique pour pousser le lingot vers le haut en vue d'un laminage direct sans réchauffage. C'était un précurseur de la fermeture de l'extrémité inférieure du moule par une barre factice.
Goeran Fredrik Goeransson de Suède a introduit en 1858 une poche à bouchon pour le transfert de l'acier liquide du convertisseur vers la fosse de coulée via un palan. Ce dispositif a été remplacé par Henry Bessemer en 1859 par un dispositif pivotant qui fut la première tourelle de poche. La première vanne coulissante de poche a été conçue en 1885 par David D. Lewis.
L'étape suivante dans le développement du moulage continu a été franchie par Benjamin Atha en 1886. Selon sa demande de brevet, le moule haut, refroidi à l'eau et sans fond, était directement connecté à la poche, tandis que la barre factice comportait une tête en forme de griffe et extrayait le lingot métallique résultant de manière intermittente grâce à des rouleaux d'extraction entraînés. La méthode a été utilisée pour une production semi-commerciale de billettes de 100 mm carrés au début du XXe siècle, mais n'a pas abouti à la production de masse. Indépendamment, R.M. Daelen a breveté en 1889 un appareil similaire (non réellement utilisé) avec cisaillement en vol.
La première machine de coulée construite par un véritable constructeur de machines, la Arthur McKee Co. de Cleveland (Ohio), en 1915, avait été conçue par John T. Rowley des États-Unis, déjà avec cintrage et décintrage, et pour des tailles de billettes de 45 mm × 45 mm à 75 mm × 75 mm, en longueurs de 10 m à 50 m (sans coupe en vol). Il y avait un contrôle erratique de la longueur en raison d'un frottement excessif du moule, causant collage et déchirure de la coquille de manière aléatoire.
Le concept de faire osciller un court moule de haut en bas pour réduire le frottement a été breveté par Cornelius W. van Ranst aux États-Unis en 1921. Siegfried Junghans d'Allemagne a mis en œuvre pour la première fois l'oscillation du moule dans les années 1930. Sa machine de moulage continu a été initialement utilisée chez Wieland-Werke pour le moulage du laiton. Le moule consistait en un tube de cuivre ouvert des deux côtés et entouré d'une chemise d'eau. Le métal liquide était alimenté par le haut, et le métal solidifié était extrait par des rouleaux par le bas. Un système spécial ajustait l'alimentation en métal liquide à la vitesse d'extraction de manière à maintenir constant le niveau du métal liquide dans le moule. Cela constituait une partie importante de la technologie et un exemple vivant de l'avantage d'automatisation et de contrôle offert par le procédé MC. Le moule était lubrifié et doté d'un mouvement oscillant vertical pour empêcher l'adhérence du métal solide aux parois. Cette caractéristique a été finalement adoptée pour le moulage continu des aciers. Des scies volantes étaient positionnées dans la fosse sous l'installation pour la coupe continue des billettes aux longueurs requises. Un tel schéma a eu du succès et a été largement utilisé pour le moulage continu du cuivre et des alliages d'aluminium en Allemagne, aux États-Unis et en URSS. Le procédé Junghans a été appliqué au magnésium à partir de 1937 pour le moulage de billettes rondes de 200 mm de diamètre pour l'extrusion et de brames de dimensions jusqu'à 100 mm × 600 mm. La Fig. 2 représente la méthode de moulage continu de Junghans. Plus tard, Junghans a ajouté une pulvérisation d'eau directement sur la billette et a réalisé de nombreuses innovations concernant le système d'alimentation et de distribution du métal liquide.
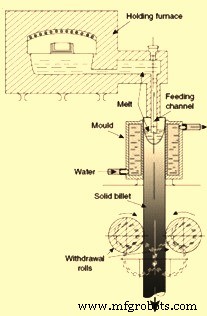
Fig. 2 Méthode de moulage continu de Junghans
Par rapport au moulage en moule permanent utilisé auparavant, la méthode Junghans présentait les avantages suivants :
- Procédé véritablement continu avec possibilité d'automatisation avancée, permettant une productivité accrue avec moins de main-d'œuvre
- Régimes de coulée reproductibles assurant une qualité reproductible des billettes
- Meilleure alimentation des parties centrales des billettes avec une solidité correspondamment accrue
- Structure plus uniforme à travers la billette
- Meilleure élimination des gaz pendant la coulée à travers la partie liquide de la billette
- Moins de matière mise au rebut
Cependant, la méthode Junghans n'a pas résolu tous les problèmes du moulage en moule permanent, principalement parce que l'extraction de chaleur prédominait à travers les parois du moule. En conséquence, le fond du bain (sump) de la billette était profond, la coquille solidifiée subissait de forts gradients thermiques, et la formation d'un espace d'air nécessitait le maintien de vitesses de coulée faibles, c'est-à-dire de temps de solidification plus longs. Les billettes de plus grand diamètre (300–500 mm) se caractérisaient par une structure et une composition chimique inhomogènes (macroségrégation). Les longs moules nécessaires pour un refroidissement adéquat exigeaient une finition très fine de la surface interne.
Pour éliminer ces défauts, il a fallu développer une technologie où la chaleur serait extraite principalement à travers la partie solide de la coulée. Par conséquent, le fond du bain de la coulée devait être moins profond avec un profil de solidification plus plat. La macroségrégation, l'inhomogénéité de structure et les contraintes radiales devaient être beaucoup moins prononcées. Ces besoins ont été satisfaits par une nouvelle technologie développée presque simultanément et indépendamment en Allemagne et aux États-Unis. Cette technologie est connue sous le nom de « technologie de refroidissement direct » (DC). Elle a été rapidement commercialisée et utilisée à l'échelle industrielle. Le procédé de coulée DC selon cette technologie était le suivant :
Le métal liquide était versé par le haut dans un moule refroidi à l'eau, relativement court et ouvert, qui était initialement fermé par le bas par un bloc factice connecté à un système d'abaissement hydraulique ou mécanique. Une fois que le niveau de fusion dans le moule atteignait un certain niveau, le vérin était abaissé et la partie solide de la billette était extraite vers le bas. Le débit de métal liquide et la vitesse de coulée étaient ajustés de manière à maintenir constant le niveau liquide dans le moule. Dès que la coquille solide émergeait de la partie inférieure du moule, de l'eau était appliquée sur la surface sous forme de pulvérisation ou de film d'eau. Le refroidissement de la billette solide était encore intensifié en l'abaissant dans une fosse remplie d'eau (ce qui rendait aussi le processus plus sûr, car en cas de saignée, le métal liquide était rapidement refroidi dans une grande quantité d'eau). Le procédé était semi-continu. Dès que le vérin atteignait sa position la plus basse dans la fosse, la coulée s'arrêtait et la billette était retirée de la fosse. La coulée DC avait une caractéristique unique la distinguant nettement des technologies de coulée utilisées précédemment.
La solidification se produisait dans une couche étroite de la coulée à l'intérieur et sous le moule. Pendant l'étape stable de la coulée, la forme et les dimensions de cette région restaient constantes et reproductibles d'une coulée à l'autre. En contrôlant la distribution du métal liquide lors de l'alimentation du moule, le refroidissement direct sous le moule et la vitesse de coulée, la forme et les dimensions des régions de solidification pouvaient être maintenues dans des limites optimales. Comme ces formes et dimensions déterminent les gradients thermiques et sont responsables de la fissuration, de la macroségrégation et de l'homogénéité de la structure, l'apparition de ces défauts pouvait également être contrôlée. La coulée DC présentait les avantages suivants par rapport à la méthode Junghans :
- Réduction considérable de la ségrégation axiale
- Augmentation de la densité de la partie centrale de la billette
- Structure plus fine et plus homogène avec des propriétés mécaniques correspondamment améliorées
- Meilleure qualité de surface
- Coût d'exploitation plus faible
La première machine de MC pour métaux non ferreux a été installée par Rossi, un entrepreneur, en 1937 chez Scovill Manufacturing Co. à Waterbury, qui a appliqué plusieurs procédés de MC de l'époque. Le moule continu (Fig. 3), avec moule oscillant et refroidissement direct par pulvérisation d'eau en dessous, semblait plutôt simple, mais un système élaboré pour l'alimentation et la distribution du métal liquide était mis en œuvre. Celui-ci comprenait : (i) un transfert de métal liquide entièrement gainé depuis la poche à travers un entonnoir vers deux récipients de maintien chauffés par induction et inertés, disposés en parallèle ; (ii) de là, un transfert gainé de métal liquide dans un petit canal d'alimentation intermédiaire inerté par pression de gaz inerte (assurant une rétention complète des scories) via des gaines chauffées par résistance, et équipé d'un indicateur de hauteur de métal ; (iii) puis, une alimentation par gravité du métal liquide à travers une autre gaine chauffée par résistance dans le moule gainé au gaz. Rossi avait garanti un fonctionnement ininterrompu du moule pendant sept jours, ce qui a été atteint dès le démarrage.
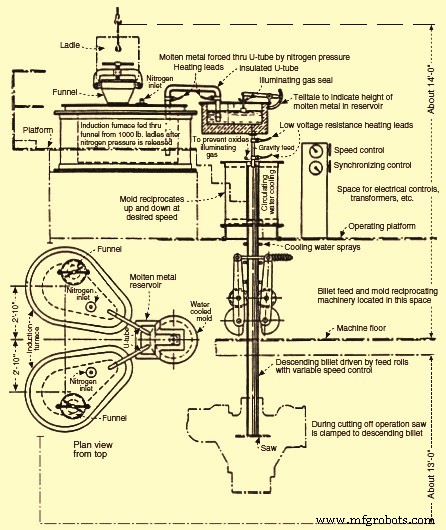
Fig. 3 Moule continu de Rossi avec moule oscillant
Stimulé par cet exemple réussi de l'industrie non ferreuse, les efforts pour appliquer la technologie MC à l'acier se sont progressivement intensifiés. Cependant, la plupart de ces développements ont été fortement limités pendant et peu après la Seconde Guerre mondiale. Très peu de détails opérationnels ont fait surface durant cette période en raison du secret général. Edward R. Williams, président de « Vulcan Mold and Iron Co. », a opté pour un moule long et stationnaire et a tenté de réduire le frottement du moule par une extraction intermittente du brin. Sa demande de brevet incluait un tablier de rouleaux pour le support du brin, requis pour la coulée de sections de brames. Avec Republic Steel, il a démarré un grand moule pilote en 1942 pour des billettes de 100 mm × 100 mm ainsi que des mini-brames de 75 mm × 215 mm. Une autre unité pilote a été construite avec Babcock & Wilcox en 1948, équipée de fonctions avancées telles que le contrôle automatique du niveau du moule et la supervision par TV.
Basés sur un moule fixe stationnaire, de nombreux efforts contemporains similaires ont été initiés aux États-Unis, en Grande-Bretagne, en Russie (alors URSS), au Japon, en Autriche et en France. Ces tentatives de coulée étaient entravées par le frottement du moule et ont donc été moins réussies que les premiers moulages pilotes d'acier avec le moule oscillant Junghans-Rossi. En 1949, Junghans a démarré son propre moule pilote, alimenté par un convertisseur Bessemer d'une tonne. Après le démarrage, il a conclu un accord de coopération avec Mannesmann, qui a démarré son moule pilote à Huckingen en 1950. En 1952, les développeurs allemands et autrichiens de MC ont uni leurs forces, nommant plus tard Demag comme constructeur de machines en 1956, ce qui a conduit à l'acronyme du groupe DMB (Demag-Mannesmann-Böhler).
Rossi, laissé à lui-même, a fourni sa première machine de coulée d'acier, construite par Koppers Co., qui a été démarrée chez Allegheny Ludlum en 1949. Ce moule était pour des sections de billettes rondes de 150 mm de diamètre et de mini-brames de 75 mm × 380 mm. Rossi a garanti une productivité de 20 tonnes par heure ainsi que la qualité du produit. Ce moule est considéré comme la toute première tentative de moule commercial pour l'acier. Il est montré en Fig. 4. Outre les caractéristiques visibles sur la Fig. 4, ce moule disposait d'un gainage au gaz inerte de la poche et du moule ainsi que d'un préchauffage par résistance du tube de coulée non immergé. Pour l'application éventuelle d'une buse d'immersion (SEN) aux sections de brames minces, Rossi a proposé et breveté une demi-moule supérieure en forme d'entonnoir, mais ne l'a pas utilisée.
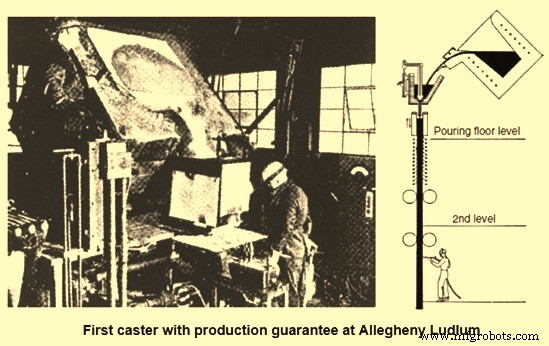
Fig. 4 Premier moule avec garanties de production
Rossi a fondé la société d'ingénierie « Continuous Metalcast Inc. » avec Allegheny et Koppers parmi les actionnaires et a reçu quatre autres commandes de fabricants d'aciers spéciaux aux États-Unis, en Angleterre, en Suède et en France. Pour gérer les affaires outre-mer, Concast AG, Zurich, Suisse, a été fondée par Rossi en 1954. Ainsi, deux grands groupes rivaux sont apparus dans la conception et la fourniture de moules au début de l'industrialisation du MC, en dehors de nombreux efforts de construction de machines de plus petite capacité. Une certaine entente entre les deux groupes a été trouvée après la mise en œuvre du concept de moule courbe lorsque le consortium DMB et le groupe Concast ont formé une coentreprise en 1963 appelée MBC (Mannesmann-Böhler-Concast) à Zurich.
Initialement, le développement du MC dans l'acier s'est concentré sur la fabrication d'aciers spéciaux où les économies de rendement potentielles offraient le plus grand avantage de coûts. De plus, une capacité de poche plus faible était plus compatible avec le débit de coulée plus bas. Un autre obstacle à l'adoption du moulage continu par les grands producteurs était l'échec des tentatives de production d'aciers à cramponnage de qualité de surface acceptable. Ainsi, les premiers efforts de coulée de brames se limitaient à la production de nuances de plaques tuées au manganèse-silicium (Mn-Si). Seule la conversion aux aciers tués à l'aluminium (Al) et, parallèlement, les améliorations des qualités de surface des brins ont ouvert la voie à une application plus large du moulage continu pour les produits plats et longs. À cet égard, les développements en métallurgie secondaire sont également devenus un prérequis vital, tout aussi important pour la productivité du moule et la qualité du produit.
Au cours du développement des machines de moulage continu, plusieurs types de moules ont été réalisés avec des différences significatives dans les hauteurs de conception (Fig. 5). Certains de ces types avaient une productivité limitée soit en raison d'une longueur de support limitée (moules verticaux), soit en raison d'une vitesse de coulée limitée par un fort frottement du moule (moules horizontaux). De plus, il existait des différences caractéristiques quant à la qualité du produit.
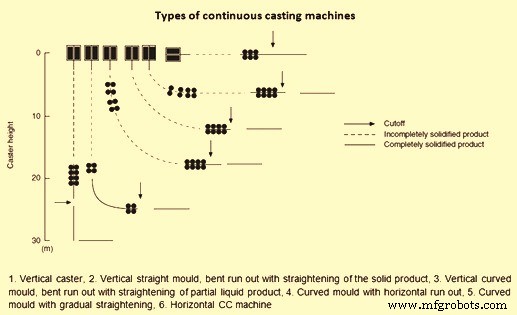
Fig. 5 Types de machines de moulage continu
La machine de coulée verticale était la conception naturelle, coulant par gravité et assurant une macrostructure symétrique ; mais la productivité du moule était sévèrement limitée par la hauteur de la machine. Par conséquent, plusieurs efforts dans l'histoire du MC ont été notables pour allonger la longueur du moule à faible hauteur de bâtiment par cintrage et décintrage du brin, par exemple le moule à billettes de Rowley et une proposition plus avancée de Tarquinee et Scovill. Pour prévenir la fissuration interne, plusieurs règles de conception de moule, basées sur la contrainte critique et le taux de contrainte à l'interface solide/liquide, ont été développées, ce qui a conduit à des zones distinctes de cintrage et décintrage s'étendant sur plusieurs paires de rouleaux.
Avec l'avènement du principe de coulée à moule courbe, introduit simultanément par les essais pionniers en usine chez Mannesmann Huckingen et Von Moos Stahl en 1963, la hauteur de bâtiment requise a été considérablement réduite. Ce type de moule a initié une croissance rapide de l'application du MC dans le cas de la coulée continue de billettes et de blumes, en particulier dans les ateliers de coulée de petites billettes pouvant utiliser les bâtiments existants. Dans la coulée de brames, cependant, l'utilisation généralisée de la conception à moule courbe a connu un net arrêt ces dernières années en raison de l'accumulation accentuée de macro-inclusions et/ou de bulles d'argon dans les quartiers. C'est pourquoi, en dehors des nouvelles machines de coulée désormais construites exclusivement comme type moule droit/cintrage, les machines existantes à moule courbe sont de plus en plus rénovées.
Dès le début du développement du MC, une préoccupation majeure était le contrôle de la température de l'acier liquide. Cela constituait un obstacle majeur pour les faibles capacités de poche avec un grand rapport surface/volume. Alors que les premiers moules pilotes étaient alimentés directement depuis les fours de fusion ou de maintien, cela n'était pas pratique pour une exploitation à grande échelle. Une approche antérieure poursuivie par Halliday aux aciéries de Barrow en Angleterre dans cette direction était l'utilisation d'une poche à bec verseur complètement fermée qui pouvait être chauffée pendant la coulée par un brûleur can-jet à travers le couvercle de la poche, permettant un temps de coulée jusqu'à 2 heures à partir d'une poche de 7 tonnes. Halliday insistait également sur un préchauffage à haute température de la poche. Pour des capacités plus importantes, les poches à bec verseur n'étaient pas pratiques, donc des poches avec contrôle de débit par bouchon ont été introduites. Cependant, l'utilisation du contrôle par bouchon n'était pas bien adaptée à l'augmentation du temps de séjour du métal. C'est pourquoi une grande avancée en fiabilité opérationnelle et en productivité du moule a été réalisée par la mise en œuvre de la vanne coulissante de poche.
Depuis les années 1980, un grand nombre de développements ont eu lieu pour améliorer les performances de la technologie de moulage continu pour les aciers. Ces améliorations ont porté sur les traitements de poche des aciers liquides, le transfert du métal liquide de la poche au tundish et du tundish au moule, dans le tundish (métallurgie du tundish), dans les moules et le refroidissement primaire (agitation électromagnétique, etc.), dans le refroidissement secondaire et le support du métal coulé (agitation électromagnétique et refroidissement par brumisation d'air, etc.), la coupe et le refroidissement de l'acier coulé (lits de refroidissement à retournement), et l'automatisation et le contrôle du processus. La Fig. 6 donne des exemples typiques de système expert et d'agitation électromagnétique.
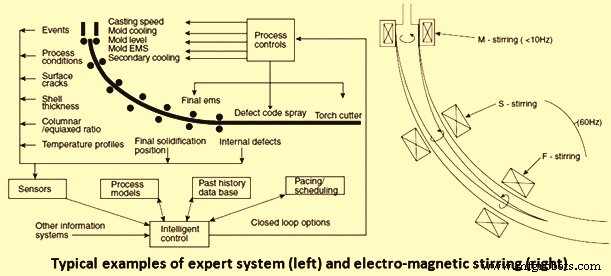
Fig. 6 Exemples typiques de système expert et d'agitation électromagnétique
Processus de fabrication
- Détection et contrôle des inclusions dans l'acier à coulée continue pour une qualité supérieure
- Automatisation avancée et modélisation dans la coulée continue de l'acier
- Poudres de moulage pour coulée continue premium pour une production d'acier supérieure
- La poche de coulée (tundish) : clé de la qualité dans la coulée continue de l'acier
- Guide essentiel du coulée continue de l'acier : processus et avantages
- Les moules : composant crucial dans la coulée continue de l'acier
- Solutions premium en acier inoxydable pour le tronçonnage, le meulage et la finition
- Optimiser la performance poinçon-matrice avec des grades d'acier à outils premium
- Acier doux, inoxydable ou à outils : comment choisir le meilleur matériau pour votre projet