



Évolution de la sidérurgie : des artefacts anciens aux procédés modernes
Développement des procédés de sidérurgie
La plus ancienne production connue d'acier provient de pièces de fer excavées sur un site archéologique en Anatolie, datant d'environ 4 000 ans, soit 1800 av. J.-C. (avant l'ère commune). Horace a identifié des armes en acier comme la falcata dans la péninsule ibérique, tandis que l'acier norique était utilisé par l'armée romaine.
La réputation de l'« acier séric » du Sud de l'Inde (acier wootz) auprès des Grecs, Romains, Égyptiens, Africains de l'Est, Chinois et du Moyen-Orient s'est considérablement accrue. Des sources sud-indiennes et méditerranéennes, y compris Alexandre le Grand (IIIe siècle av. J.-C.), racontent la présentation et l'exportation vers les Grecs de cet acier. Des sites de production métallurgique au Sri Lanka employaient des fours à vent actionnés par les vents de mousson, capables de produire de l'acier à haute teneur en carbone (C). Une production à grande échelle d'acier wootz au Tamilakam utilisant des creusets et des sources de carbone comme la plante Avaram a eu lieu dès le VIe siècle av. J.-C., précurseur pionnier de la production d'acier moderne et de la métallurgie. L'acier était produit en grandes quantités à Sparte vers 650 av. J.-C.
Les Chinois de la période des Royaumes combattants (403–221 av. J.-C.) avaient de l'acier trempé durci, tandis que ceux de la dynastie Han (202 av. J.-C. – 220 ap. J.-C.) créaient de l'acier en fondant ensemble du fer forgé et de la fonte, obtenant un produit final en acier à carbone intermédiaire dès le Ier siècle ap. J.-C. Le peuple Haya d'Afrique de l'Est a inventé un type de fourneau pour produire de l'acier au carbone à 1 800 °C il y a près de 2 000 ans. L'acier est-africain a été suggéré par Richard Hooker comme remontant à 1400 av. J.-C.
Preuves de la production précoce d'acier à haut carbone dans le sous-continent indien
Des preuves de la plus ancienne production d'acier à haut carbone dans le sous-continent indien se trouvent à Kodumanal (Tamil Nadu), Golkonda (Telangana), Karnataka et dans les zones de Samanalawewa au Sri Lanka. Cet acier, connu sous le nom d'acier wootz, produit vers le VIe siècle av. J.-C., était exporté dans le monde entier. La technologie de l'acier existait avant 326 av. J.-C. dans la région, car elle est mentionnée dans la littérature tamoule sangam, arabe et latine comme le meilleur acier du monde (appelé fer séric), exporté vers les mondes romain, égyptien, chinois et arabe à cette époque. Puisque la technologie a été acquise du Sud de l'Inde, l'origine de la technologie de l'acier en Inde peut être estimée de manière conservatrice entre 500 et 400 av. J.-C.
Le wootz, également connu sous le nom d'acier de Damas, est célèbre pour sa durabilité et sa capacité à conserver un tranchant. D'après les écrits de Zosime de Panopolis, cet acier était à l'origine créé à partir de plusieurs matériaux différents, y compris divers éléments traces. Cependant, l'acier était une vieille technologie en Inde lorsque le roi Porus a offert une épée en acier à l'empereur Alexandre en 326 av. J.-C. C'était essentiellement un alliage complexe avec le fer comme composant principal. Des études récentes ont suggéré que des nanotubes de carbone étaient inclus dans sa structure, ce qui pourrait expliquer certaines de ses qualités légendaires, bien qu'avec la technologie de l'époque, de telles qualités étaient produites par hasard plutôt que par conception. Le vent naturel était utilisé pour chauffer le sol contenant du fer à l'aide de bois. Les anciens Cinghalais ont réussi à extraire une tonne d'acier pour deux tonnes de sol, une prouesse remarquable à l'époque. Un tel fourneau a été trouvé à Samanalawewa et les archéologues ont pu produire de l'acier comme le faisaient les anciens.
Diverses méthodes de production d'acier dans le sous-continent indien
Selon des textes islamiques tels que al-Tarsusi et Abu Rayhan Biruni, trois méthodes sont décrites pour la production indirecte d'acier. L'historien médiéval islamique Abu Rayhan Biruni (973–1050 ap. J.-C.) fournit la première référence sur la production d'acier de Damas. Il ne décrit que trois méthodes pour produire de l'acier. Les deux premières ont une longue histoire en Asie centrale et dans le sous-continent indien, tandis que la troisième est exclusive à l'Asie du Sud. Ces trois méthodes sont généralement considérées comme originaires du sous-continent indien. La première méthode, la plus courante et traditionnelle, est la cémentation à l'état solide du fer forgé. Il s'agit d'un processus de diffusion dans lequel le fer forgé est emballé dans des creusets ou un foyer avec du charbon de bois, puis chauffé pour favoriser la diffusion du carbone dans le fer afin de produire de l'acier. La cémentation est la base du procédé wootz (une sorte de processus de cémentation). La seconde méthode est la décarburation de la fonte en éliminant le carbone de la fonte (une sorte de procédé au creuset). Une autre méthode indirecte utilise le fer forgé et la fonte. Dans ce processus, le fer forgé et la fonte peuvent être chauffés ensemble dans un creuset pour produire de l'acier par fusion. À propos de cette méthode, Abu Rayhan Biruni déclare : « c'était la méthode utilisée dans le foyer ».
Des variations du procédé de cofusion ont été trouvées préliminairement en Perse et en Asie centrale, mais aussi à Hyderabad, en Inde. Pour le carbone, une variété de matériaux organiques sont spécifiés par les autorités islamiques contemporaines, notamment des écorces de grenade, des glands, des peaux de fruits comme l'écorce d'orange, des feuilles, ainsi que le blanc d'œuf et des coquilles. Des éclats de bois sont mentionnés dans certaines sources indiennes, mais significativement, aucune des sources ne mentionne le charbon de bois.
L'acier au creuset, formé en chauffant et refroidissant lentement du fer pur et du carbone (généralement sous forme de charbon de bois) dans un creuset, a été produit à Merv aux IXe–Xe siècles ap. J.-C. Au XIe siècle, il existe des preuves de la production d'acier en Chine des Song en utilisant deux techniques : (i) une méthode « bergamasque » qui produisait un acier inférieur, inhomogène, et (ii) un précurseur du procédé Bessemer utilisant une décarburation partielle via un forgeage répété sous un vent froid.
La production d'acier par le procédé de cémentation a été décrite dans un traité publié à Prague en 1574 et était utilisée à Nuremberg dès 1601.
Procédé de cémentation pour la fabrication de l'acier
Le procédé de cémentation est une méthode obsolète de fabrication de l'acier par cémentation du fer. Contrairement à la sidérurgie moderne, il augmentait la quantité de carbone dans le fer. Il a apparemment été développé avant le XVIIe siècle. Le fourneau de cémentation de Derwentcote, construit en 1720, est le plus ancien exemple survivant de fourneau de cémentation. Deux fourneaux de cémentation qui existaient certainement au début du XVIe siècle ont été découverts en Angleterre.
Le processus commence avec du fer forgé et du charbon de bois. Il utilise une ou plusieurs longues cuves en pierre à l'intérieur d'un fourneau. Typiquement, chacune mesurait 14 pieds (4,27 m) sur 4 pieds (1,22 m) et 3,5 pieds (1,07 m) de profondeur. Des barres de fer et du charbon de bois sont empilés en couches alternées, avec une couche supérieure de charbon de bois puis de la matière réfractaire pour rendre la cuve étanche. Certains fabricants utilisaient un mélange de charbon de bois en poudre, de suie et de sels minéraux, appelé poudre de cémentation. Dans les grands ateliers, jusqu'à 16 tonnes de fer étaient traitées par cycle.
Des barres standard de fer forgé étaient placées dans le fourneau de cémentation pour être converties en acier de cémentation ou acier cloqué. Le fourneau était construit en grès sous la forme d'un grand coffre avec un couvercle et était chargé avec les barres de fer placées en couches espacées de grandes quantités de charbon de bois de haute qualité. Une fois chargé, le couvercle était mis en place et du mortier utilisé pour sceller le coffre. Le chauffage était appliqué par un feu sous le fourneau où un feu de charbon était maintenu depuis une fosse. La chaleur était maintenue jusqu'à une semaine et une semaine supplémentaire était nécessaire pour que le coffre refroidisse avant d'être ouvert, vidé et rechargé.
La conception courante des fourneaux de cémentation comportait deux coffres côte à côte avec un trou de feu au centre des deux et le tout contenu dans une structure en forme de bouteille, similaire aux « cônes de verrerie » et « fours de poterie », qui abritait les fourneaux des intempéries et agissait comme une cheminée. Le placement de deux coffres de fourneau ensemble permettait à un feu de chauffer le premier coffre pendant que le second refroidissait et était rechargé.
Pendant le long chauffage lent, le carbone du charbon de bois était absorbé dans les barres de fer. Lorsqu'elles étaient retirées du fourneau, l'acier avait une apparence cloquée (d'où le nom alternatif). Ces cloques contenaient de l'acier à haute teneur en carbone tandis que le centre des barres était encore du fer forgé avec très peu de carbone ; ainsi, l'acier cloqué n'avait que peu ou pas d'utilité tant qu'il n'avait pas été traité davantage.
L'acier cloqué était chauffé et forgé sous un marteau de sorte que la barre se repliait sur elle-même. Cela résultait en « acier de cisaillement » (Shear Steel), un second tour de pliage et de martelage produisait de l'acier connu sous le nom de « double cisaillement » (double shear), un produit de meilleure qualité, d'autres tours de pliage et de martelage produisant des nuances d'acier encore plus élevées. Une vue en plan et en élévation d'un fourneau de cémentation typique est à la Fig. 1.
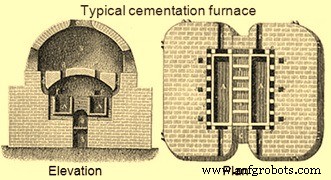
Fig. 1 Vue typique d'un fourneau de cémentation
Acier au creuset
L'acier au creuset est un terme qui s'applique à l'acier fabriqué par deux méthodes différentes à l'ère moderne, bien qu'il ait été produit dans divers lieux à travers l'histoire. Il est fabriqué en fondant du fer et d'autres matériaux dans un creuset et en coulant le liquide fondu dans un moule. L'acier au creuset a été produit en Asie du Sud et centrale durant l'ère médiévale. Des techniques pour la production d'acier de haute qualité ont été développées par Benjamin Huntsman en Angleterre au XVIIIe siècle. Son processus utilisait du fer et de l'acier comme matières premières. La structure cristalline homogène de cet acier coulé améliorait sa résistance et sa dureté par rapport aux formes d'acier précédentes.
L'acier au creuset est généralement attribué à des centres de production en Inde et au Sri Lanka où il était produit selon le procédé wootz, et l'on suppose que son apparition dans d'autres lieux était due au commerce à longue distance. Ce n'est que récemment qu'il est apparu que des lieux en Asie centrale comme Merv au Turkménistan et Akhsiket en Ouzbékistan étaient d'importants centres de production d'acier au creuset. Les découvertes d'Asie centrale proviennent toutes de fouilles et datent des VIIIe–XIIe siècles ap. J.-C., tandis que le matériel indien/srilankais est aussi ancien que 300 av. J.-C. De plus, le minerai de fer de l'Inde contenait du vanadium (V) et d'autres terres rares en traces, conduisant à une trempabilité accrue dans l'acier au creuset indien, célèbre dans tout le Moyen-Orient pour sa capacité à conserver un tranchant.
Bien que l'acier au creuset soit plus attribué au Moyen-Orient dans les temps anciens, des épées ont été découvertes en Europe, particulièrement en Scandinavie. Les épées en question portent le nom ambigu gravé « Ulfberht ». Ces épées datent en fait d'une période de 200 ans, du IXe siècle au début du XIe siècle. Beaucoup spéculent que le processus de fabrication des lames a origine au Moyen-Orient et a été ensuite échangé pendant les jours de la « route commerciale de la Volga ».
Dans les premiers siècles de la période islamique, apparaissent quelques études scientifiques sur les épées et l'acier. Les plus connus sont ceux de Jabir ibn Hayyan (VIIIe siècle), al-Kindi (IXe siècle), Abu Rayhan Biruni (début XIe siècle), Murda al-Tarsusi (fin XIIe siècle) et Fakhr al-Mudabbir (XIIIe siècle). Chacun de ceux-ci contient bien plus d'informations sur les aciers indiens et damasquinés que n'en contient l'ensemble de la littérature de la Grèce et de Rome classiques.
Benjamin Huntsman était un horloger à la recherche d'un meilleur acier pour les ressorts de montres. Il a commencé à produire de l'acier en 1740 après des années d'expérimentations secrètes. Le système de Huntsman utilisait un fourneau à coke capable d'atteindre 1 600 °C, dans lequel étaient placés jusqu'à douze creusets en argile, chacun capable de contenir environ 15 kg de fer. Lorsque les creusets ou « pots » étaient blanc chaud, ils étaient chargés avec des morceaux d'acier cloqué, un alliage de fer et de carbone produit par le procédé de cémentation, et un fondant pour aider à éliminer les impuretés. Les pots étaient retirés après environ 3 heures dans le fourneau, les impuretés sous forme de scories étaient écumées, et l'acier liquide était coulé dans des moules pour devenir des lingots de coulée. La fusion complète de l'acier produisait une structure cristalline hautement uniforme au refroidissement, ce qui donnait au métal une résistance à la traction et une dureté accrues par rapport aux autres aciers fabriqués à l'époque.
L'acier était produit dans des ateliers spécialisés appelés « fourneaux à creuset » à Sheffield, en Angleterre, qui consistaient en un atelier au niveau du sol et une cave souterraine. Les bâtiments des fourneaux variaient en taille et en style architectural, grandissant vers la fin du XIXe siècle alors que les développements technologiques permettaient de « tirer » plusieurs pots à la fois, en utilisant le gaz comme combustible de chauffage. Chaque atelier avait une série de caractéristiques standard, telles que des rangées de trous de fusion, des fosses de coulée, des évents de toit, des rangées d'étagères pour les pots de creuset et des fours de recuit pour préparer chaque pot avant le tir. Des pièces annexes pour peser chaque charge et pour la fabrication des creusets en argile étaient soit attachées à l'atelier, soit situées dans le complexe de la cave. L'acier, initialement destiné à la fabrication de ressorts de montres, a été utilisé plus tard dans d'autres applications telles que ciseaux, haches et épées.
Dans une autre méthode, développée aux États-Unis dans les années 1880, le fer et le carbone étaient fondus ensemble directement pour produire de l'acier au creuset. Tout au long du XIXe siècle et jusqu'aux années 1920, une grande quantité d'acier au creuset était dirigée vers la production d'outils de coupe, où il était appelé acier à outils.
Le procédé au creuset a continué à être utilisé pour les aciers spéciaux, mais est obsolète aujourd'hui.
Une autre forme d'acier au creuset a été développée en 1837 par l'ingénieur russe Pavel Anosov. Sa technique reposait moins sur le chauffage et le refroidissement, et plus sur le processus de trempe consistant à refroidir rapidement l'acier liquide lorsque la bonne structure cristalline s'était formée. Il a appelé son acier « bulat ». Le secret du processus est mort avec lui. Aux États-Unis, l'acier au creuset a été lancé par William Metcalf. Bien que l'acier au creuset soit de très haute qualité, il était aussi coûteux ; un signe de cette qualité était l'utilisation d'acier au creuset jusqu'aux années 1950 pour des usages spécialisés.
Le procédé Bessemer a entraîné la fin de l'acier au creuset pour les usages moins critiques.
Le procédé Bessemer et la sidérurgie moderne
L'histoire de la sidérurgie moderne a commencé au XIXe siècle, lorsque Réaumur de France en 1772, Kelly des États-Unis en 1850 et Bessemer de Grande-Bretagne en 1856 ont découvert comment améliorer la fonte en contrôlant la teneur en carbone des alliages de fer, qui devenaient ainsi véritablement des aciers. Alors que Réaumur, chimiste, était motivé par la curiosité scientifique, Kelly et Bessemer, ingénieurs, répondaient au besoin de quantités plus importantes et de meilleures qualités d'acier que la révolution industrielle, avec ses métiers à tisser, machines à vapeur, machines et chemins de fer, avait créé. Cela a initié une relation dialectique entre science et technologie et les concepts de base de l'affinage du métal chaud (fonte) par oxydation du carbone dans un bain liquide ont été inventés à cette époque.
La croissance des chemins de fer au XIXe siècle en Europe et en Amérique a exercé une forte pression sur l'industrie du fer et de l'acier, qui luttait encore avec des processus de production inefficaces. Pourtant, l'acier n'était toujours pas prouvé comme métal structurel et la production était lente et coûteuse. C'était jusqu'en 1856, lorsque Henry Bessemer a trouvé un moyen plus efficace d'introduire de l'oxygène (O₂) dans le fer liquide afin de réduire la teneur en carbone.
Dès janvier 1855, il a commencé à travailler sur un moyen de produire de l'acier en quantités massives requises pour l'artillerie et en octobre, il a déposé son premier brevet lié au procédé Bessemer. Bessemer a d'abord commencé à travailler avec un fourneau réverbératoire ordinaire, mais lors d'un test, quelques lingots de fonte se sont retrouvés sur le côté de la poche et restaient dans l'air chaud du fourneau. Lorsque Bessemer est allé les pousser dans la poche, il a découvert qu'ils étaient des coquilles d'acier : l'air chaud seul avait converti les parties externes des lingots en acier. Cette découverte cruciale l'a conduit à redessiner complètement son fourneau pour qu'il force de l'air à haute pression à travers le fer liquide en utilisant des pompes à air spéciales. Intuitivement, cela semblerait être une folie car cela refroidirait le fer, mais en raison de l'oxydation exothermique, le silicium (Si) et le carbone réagissent avec l'excès d'O₂, laissant le fer fondu environnant encore plus chaud, facilitant la conversion en acier.
Maintenant connu sous le nom de procédé Bessemer, Bessemer a conçu un réceptacle en forme de poire — appelé « convertisseur » — dans lequel le fer pouvait être chauffé tandis que l'O₂ était soufflé à travers le métal liquide. Lorsque l'O₂ traversait le métal liquide, il réagissait avec le carbone, libérant du dioxyde de carbone (CO₂) et produisant un fer plus pur.
Le procédé Bessemer a été le premier procédé industriel peu coûteux pour la production de masse d'acier à partir de fer liquide. Le procédé porte le nom de son inventeur, Henry Bessemer, qui a déposé un brevet sur le procédé en 1855. Le principe clé est l'élimination des impuretés du fer par oxydation avec de l'air soufflé à travers le fer liquide. L'oxydation élève également la température de la masse de fer et la maintient fondue. Le processus se déroule dans un grand récipient en acier ovoïde tapissé d'argile ou de dolomie appelé convertisseur Bessemer. La capacité d'un convertisseur allait de 8 à 30 tonnes de fer liquide, une charge habituelle étant d'environ 15 tonnes. Au sommet du convertisseur se trouve une ouverture, généralement inclinée sur le côté par rapport au corps du récipient, par laquelle le fer est introduit et le produit fini retiré. Le fond est percé de plusieurs canaux appelés tuyères par lesquels l'air est forcé dans le convertisseur. Le convertisseur est pivoté sur des tourillons de sorte qu'il puisse être tourné pour recevoir la charge, redressé pendant la conversion, puis tourné à nouveau pour verser l'acier liquide à la fin.
Le processus d'oxydation élimine des impuretés telles que le Si, le C et le manganèse (Mn) sous forme d'oxydes. Ces oxydes s'échappent soit sous forme de gaz, soit forment une scorie solide. Le revêtement réfractaire du convertisseur joue également un rôle dans la conversion — le revêtement en terre réfractaire était utilisé dans le procédé Bessemer acide, où le phosphore (P) est faible dans la matière première. La dolomie est utilisée lorsque la teneur en P est élevée dans le Bessemer basique (des revêtements en chaux ou magnésite sont aussi parfois utilisés à la place de la dolomie). Afin de donner à l'acier les propriétés souhaitées, d'autres substances pouvaient être ajoutées à l'acier liquide une fois la conversion terminée, comme le spiegeleisen (un alliage fer-carbone-manganèse).
Lorsque l'acier requis avait été formé, il était versé dans des poches puis transféré dans des moules et la scorie plus légère était laissée derrière. Le processus de conversion appelé « soufflage » était terminé en environ vingt minutes. Pendant cette période, la progression de l'oxydation des impuretés était jugée par l'apparence de la flamme sortant de la gueule du convertisseur. Après le soufflage, le métal liquide était recarburé au point désiré et d'autres éléments d'alliage étaient ajoutés, selon le produit souhaité. Le procédé Bessemer a réduit à environ une demi-heure le temps nécessaire pour produire de l'acier de cette qualité, ne nécessitant que le coke nécessaire pour fondre la fonte initialement. La Fig. 2 montre le convertisseur Bessemer.
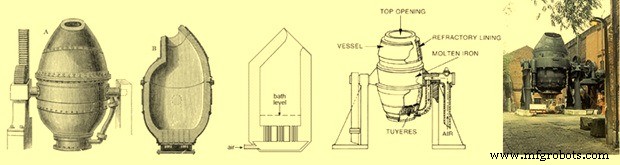
Fig. 2 Convertisseur Bessemer
Bessemer a concédé sous licence son brevet à cinq maîtres de fer, pour un total de 27 000 £, mais les licences n'ont pas produit la qualité d'acier qu'il avait promise et il les a rachetées plus tard pour 32 500 £. Il a réalisé que le problème provenait des impuretés dans le fer et a conclu que la solution résidait dans le savoir quand arrêter le flux d'air dans son processus ; de sorte que les impuretés aient été brûlées, mais que la juste quantité de carbone reste. Cependant, malgré des dizaines de milliers de livres dépensés en expériences, il n'a pas trouvé la réponse. La solution simple mais élégante a été découverte pour la première fois par Robert Forester Mushet qui avait réalisé des milliers d'expériences scientifiquement valides. Sa méthode consistait à brûler d'abord, autant que possible, toutes les impuretés et le carbone, puis à réintroduire le carbone et le manganèse en ajoutant une quantité exacte de spiegeleisen. Cela a eu pour effet d'améliorer la qualité du produit fini, d'augmenter sa malléabilité et sa capacité à résister au laminage et au forgeage à haute température et de le rendre plus adapté à une vaste gamme d'utilisations.
Le procédé Bessemer a révolutionné la fabrication de l'acier en diminuant son coût, de 40 £ la tonne longue à 6–7 £ la tonne longue lors de son introduction, tout en augmentant considérablement l'échelle et la vitesse de production de cette matière première vitale. Le processus a également diminué les besoins en main-d'œuvre pour la sidérurgie.
Avant l'introduction du procédé Bessemer, l'acier était bien trop cher pour fabriquer des ponts ou des charpentes de bâtiments et le fer forgé avait donc été utilisé tout au long de la révolution industrielle. Après l'introduction du procédé Bessemer, l'acier et le fer forgé sont devenus de prix similaires, et la plupart des fabricants se sont tournés vers l'acier. La disponibilité d'acier bon marché a permis la construction de grands ponts et a permis la construction de chemins de fer, de gratte-ciel et de grands navires. L'introduction du procédé de production d'acier à grande échelle perfectionné par l'Anglais Henry Bessemer a ouvert la voie à l'industrialisation massive observée aux XIXe–XXe siècles.
La production commerciale d'acier par cette méthode s'est arrêtée à Workington en 1974. Elle a été remplacée par des procédés tels que le procédé à l'oxygène basique, qui offrait un meilleur contrôle de la chimie finale. Le procédé Bessemer était si rapide (10–20 minutes pour une chauffe) qu'il laissait peu de temps pour l'analyse chimique ou l'ajustement des éléments d'alliage dans l'acier. Les convertisseurs Bessemer n'éliminaient pas efficacement le P de l'acier liquide ; à mesure que les minerais à faible teneur en P devenaient plus chers, les coûts de conversion augmentaient. Le procédé ne permettait qu'une quantité limitée de ferraille d'acier à être chargée, augmentant davantage les coûts. Surtout lorsque la ferraille était bon marché, l'utilisation de la technologie du four à arc électrique (EAF) a concurrencé favorablement le procédé Bessemer, entraînant son obsolescence.
Le processus était rapide et peu coûteux, éliminant le C et le Si du fer en quelques minutes, mais souffrait d'être trop réussi. Trop de carbone était éliminé et trop d'oxygène restait dans le produit final. Bessemer a finalement dû rembourser ses investisseurs jusqu'à ce qu'il trouve une méthode pour augmenter la teneur en carbone et éliminer l'oxygène indésirable.
Procédé de fourneau à foyer ouvert (Martin-Siemens)
Le procédé de fourneau à foyer ouvert (FO) utilise des fours à foyer ouvert. En raison de ses avantages, il a rapidement supplanté le procédé Bessemer de fabrication de l'acier. En 1908, la production annuelle d'acier réalisée par fourneau FO a dépassé celle réalisée par le procédé Bessemer. La plupart des fours FO ont été fermés au début des années 1990, notamment en raison de leur lenteur d'exploitation, étant remplacés par le fourneau à oxygène basique (FOB) ou le four à arc électrique (EAF). Il existe encore quelques usines sidérurgiques dans le monde qui produisent de l'acier par le procédé FO. Les principaux avantages du procédé FO étaient qu'il n'exposait pas l'acier à un azote excessif (ce qui rendrait l'acier cassant), était plus facile à contrôler, et permettait la fusion et l'affinage de grandes quantités de ferraille de fer et d'acier.
L'ingénieur allemand Carl Wilhelm Siemens a développé le fourneau régénératif Siemens dans les années 1850, et a affirmé en 1857 récupérer assez de chaleur pour économiser 70 % à 80 % du combustible. Ce fourneau fonctionnait à haute température en utilisant un préchauffage régénératif du combustible et de l'air pour la combustion. Dans le préchauffage régénératif, les gaz d'échappement du fourneau sont pompés dans une chambre contenant des briques, où la chaleur est transférée des gaz aux briques. Le flux du fourneau est ensuite inversé de sorte que le combustible et l'air passent à travers la chambre et sont chauffés par les briques. Par cette méthode, un fourneau FO peut atteindre des températures assez élevées pour fondre l'acier, mais Siemens ne l'a pas initialement utilisé pour cela.
En 1865, l'ingénieur français Pierre-Émile Martin a pris une licence de Siemens et a appliqué pour la première fois son fourneau régénératif à la fabrication de l'acier. La caractéristique la plus attrayante du fourneau régénératif Siemens est la production rapide de grandes quantités d'acier basique. La taille habituelle des fours FO varie de 50 à 500 tonnes.
Le procédé FO est un processus par lots et un lot est appelé une « chauffe ». Le fourneau est d'abord inspecté pour d'éventuels dommages. Une fois prêt ou réparé, il est chargé avec de la ferraille légère, telle que de la tôle, des véhicules broyés ou des déchets métalliques. Le fourneau est chauffé en brûlant du gaz. Une fois fondu, de la ferraille lourde, telle que des déchets de construction, de démolition ou de laminage, est ajoutée, ainsi que du métal chaud (HM) provenant du haut fourneau (HF). Une fois que tout l'acier a fondu, des agents formateurs de scories, tels que du calcaire, sont ajoutés. L'O₂ dans l'oxyde de fer et d'autres impuretés décarburent le métal chaud en brûlant l'excès de carbone, formant l'acier. Pour augmenter la teneur en O₂ de la chauffe, du minerai de fer est ajouté.
Le processus est bien plus lent que celui du convertisseur Bessemer et donc plus facile à contrôler et à échantillonner pour l'évaluation de la qualité. La préparation d'une chauffe prend généralement environ 8 à 9 heures pour se terminer en acier. Comme le processus est lent, il n'est pas nécessaire de brûler tout le carbone comme dans le procédé Bessemer, mais le processus peut être arrêté à un moment donné lorsque la teneur en carbone désirée a été atteinte.
Le fourneau est vidé de la même manière qu'un HF, c'est-à-dire qu'un trou est percé sur le côté du foyer et l'acier brut s'écoule. Une fois que tout l'acier a été vidé, la scorie est écumée. L'acier brut peut être coulé en lingots ; ce processus est appelé coulée en lingotières, ou il peut être coulé dans une machine de moulage continu.
Les régénérateurs sont la caractéristique distinctive du fourneau et consistent en des conduits en briques réfractaires remplis de briques posées sur chant et disposées de manière à avoir un grand nombre de petits passages entre elles. Les briques absorbent la majeure partie de la chaleur des gaz résiduels sortants et la restituent plus tard aux gaz froids entrants pour la combustion. La Fig. 3 donne une coupe transversale d'un fourneau Siemens-Martin de 1895.
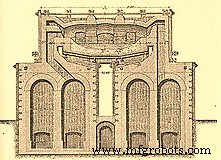
Fig. 3 Coupe transversale du fourneau Siemens-Martin
Le procédé Siemens-Martin a complété plutôt que remplacé le procédé Bessemer. Il est plus lent et donc plus facile à contrôler. Il permet également la fusion et l'affinage de grandes quantités de ferraille d'acier, réduisant davantage les coûts de production d'acier et recyclant un matériau de déchets autrement problématique. Son pire inconvénient était le fait que la fusion et l'affinage d'une charge prennent plusieurs heures. C'était un avantage au début du XXe siècle, car cela donnait aux chimistes d'usine le temps d'analyser l'acier et de décider combien de temps l'affiner davantage. Mais vers 1975, des instruments électroniques tels que les spectrophotomètres à absorption atomique avaient rendu l'analyse de l'acier beaucoup plus facile et rapide.
Sidérurgie au four électrique
Il existe deux types de fours utilisés pour la sidérurgie électrique. Ce sont (i) le four à arc électrique, et (ii) le four à induction. Le développement historique de la sidérurgie par ces deux fours est donné ci-dessous.
La technologie de sidérurgie au four à arc électrique (EAF) a plus de cent ans. Bien que De Laval ait breveté un four électrique pour la fusion et l'affinage du fer en 1892 et que Héroult ait démontré la fusion à l'arc électrique de ferro-alliages entre 1888 et 1892, le premier EAF industriel pour la sidérurgie n'est entré en service qu'en 1900. Le développement a été rapide et il y a eu une augmentation de dix fois de la production de 1910 à 1920, avec plus de 500 000 tonnes produites en 1920, bien que cela ne représentait encore qu'un très faible pourcentage de la production mondiale d'acier de cette époque.
Initialement, la sidérurgie EAF a été développée pour produire des nuances spéciales d'aciers en utilisant des formes solides d'alimentation telles que la ferraille et les ferro-alliages. Les matériaux solides étaient d'abord fondus par fusion directe à l'arc, affinés par l'ajout de flux appropriés et vidés pour un traitement ultérieur. Jusqu'à environ trente à trente-cinq ans en arrière, des temps de chauffe à chauffe de plus de trois heures étaient assez courants et la consommation d'énergie spécifique était souvent bien supérieure à 700 kWh/tonne, près du double de l'exigence thermodynamique. Pendant une grande partie du XXe siècle, la sidérurgie EAF était considérée comme un processus coûteux et lent et ne convenant qu'aux aciers spéciaux et à valeur ajoutée. Depuis les années 1960, la technologie a connu un développement rapide et est devenue la deuxième plus grande technologie de sidérurgie derrière la technologie de sidérurgie à l'oxygène basique.
Les EAF sont une partie centrale de la voie de production qui est une alternative à la voie dominante HF-FOB. Une vue en plan et en coupe d'un EAF est montrée à la Fig. 4. Les EAF sont utilisés pour produire des aciers au carbone et des aciers alliés principalement par recyclage de ferraille ferreuse. Dans un EAF, la ferraille et/ou des unités de fer manufacturées (telles que DRI, fonte, carbure de fer, etc.) sont fondues et converties en acier de haute qualité en utilisant des arcs électriques de haute puissance formés entre une cathode et une (pour DC) ou trois (pour AC) anodes. La ferraille est de loin la ressource la plus importante, représentant environ 80 % de toute l'alimentation métallique des EAF dans le monde.
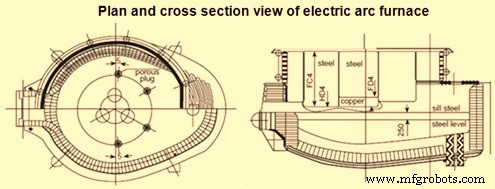
Fig. 4 Vue en plan et en coupe du four à arc électrique
L'augmentation de la production et de la technologie EAF dans le monde a été due aux raisons suivantes :
- L'abandon du procédé FO comme procédé de sidérurgie compétitif.
- Le désir de s'éloigner des coûts d'investissement et d'exploitation importants associés à la sidérurgie intégrée à grande échelle vers des mini-usines sidérurgiques plus petites, moins intensives en capital.
- Une amélioration très rapide de la technologie électrique, réduisant les coûts des équipements électriques à grande échelle et permettant également un contrôle grandement amélioré des dispositifs électriques.
- La disponibilité facile de la ferraille dans de nombreux pays combinée à une forte pression sociale en faveur du recyclage des métaux.
- La disponibilité croissante de sources de fer alternatives, en particulier des pays en développement.
- L'utilisation de métal chaud et de combustibles oxy dans les EAF.
- Une vaste amélioration de l'exploitation, du contrôle, de l'efficacité et de la qualité des produits de la technologie de sidérurgie basée sur l'EAF.
Le four à induction (IF) est utilisé pour la fusion des métaux ferreux et non ferreux. Il produit sa chaleur proprement et sans combustion. Il fonctionne sur le principe de l'induction électromagnétique découvert par Michael Faraday.
En 1870, De Ferranti a commencé des expériences en Europe sur les fours à induction. Le premier IF pour la fusion des métaux a été breveté par Edward Allen Colby en 1900. Le premier acier fabriqué dans un IF aux États-Unis d'Amérique a été en 1907 dans un fourneau Colby près de Philadelphie. Le premier fourneau triphasé a été construit en Allemagne en 1906 par Rochling-Rodenhauser. Bien que les fours à induction soient utilisés depuis longtemps, la production d'acier doux par l'IF est un phénomène relativement très récent.
Le développement d'alimentations à induction à fréquence moyenne, à puissance constante et à suivi flexible, a entraîné l'utilisation généralisée des méthodes de fusion par lots. Ces unités de puissance incorporent des redresseurs commandés au silicium robustes qui sont capables de générer à la fois la fréquence et l'amperage nécessaires pour la fusion par lots et sont capables d'atteindre des niveaux d'efficacité électrique dépassant 97 %, une amélioration substantielle par rapport aux 85 % d'efficacité typiques des alimentations à induction des années 1970. Ces nouvelles conceptions permettent une utilisation maximale de la puissance du fourneau tout au long du cycle de fusion avec un bon contrôle de l'agitation. Les schémas d'un four à induction sans noyau sont montrés à la Fig. 5.
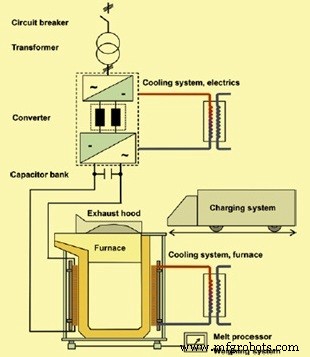
Fig. 5 Schémas d'un four à induction sans noyau
Il existe plusieurs types d'IF disponibles, mais tous fonctionnent en utilisant un champ magnétique fort créé par le passage d'un courant électrique à travers une bobine enroulée autour du fourneau. Ce courant électrique crée un champ électromagnétique qui traverse le matériau réfractaire et se couple avec la charge métallique conductrice à l'intérieur du fourneau. Le champ magnétique crée à son tour une tension aux bornes, et par la suite un courant électrique à travers le métal à fondre. La résistance électrique du métal produit de la chaleur, qui à son tour fond le métal et l'aide à atteindre la température de consigne.
Les IF sont fabriqués dans une large gamme de tailles. Puisqu'il n'y a pas de contact entre la charge et le porteur d'énergie, l'IF est normalement adapté à la fusion de l'acier, de la fonte et des métaux non ferreux, pour autant qu'un matériau de revêtement approprié puisse être trouvé. Les produits fabriqués avec la fusion IF par l'industrie comprennent des lingots/billettes d'acier doux pour des usages structurels, des lingots/billettes d'acier inoxydable pour la fabrication d'ustensiles, de fils machine et de fils, des pièces moulées en acier faiblement allié pour des applications d'ingénierie, des pièces moulées en acier inoxydable pour des composants résistants à la chaleur et à la corrosion, et des aciers alliés pour l'industrie du forgeage et les médias de broyage.
En Inde, l'utilisation des IF a commencé au milieu des années soixante. Des fours à induction à fréquence moyenne importés ont été utilisés à partir du milieu des années soixante-dix. Les fours de fusion par induction en Inde ont été installés pour la première fois pour produire de l'acier inoxydable à partir de ferraille inoxydable importée. Au cours des années 1981-82, certains entrepreneurs, qui possédaient de petits fours à induction produisant de l'acier inoxydable, ont expérimenté la fabrication d'acier doux à partir de ferraille de fusion et ont réussi. En raison de ce succès, une croissance soudaine a eu lieu du début des années quatre-vingt au milieu des années quatre-vingt-dix. Au cours de cette période, la fabrication indigène des fours à induction a également commencé. La sidérurgie par four à induction est apparue pendant cette période comme l'un des moteurs clés de la croissance de la production d'acier dans le pays et représente actuellement une part de plus de 32 % de la production totale d'acier. Aujourd'hui, l'Inde est le plus grand producteur d'IF ainsi que le plus grand producteur d'acier avec la technologie IF. La sidérurgie par IF a grandi non seulement en termes de capacité globale, mais aussi en termes de tailles de fours. Aujourd'hui, des IF jusqu'à 40 tonnes de capacité sont en opération dans le pays.
Sidérurgie à l'oxygène basique
La sidérurgie à l'oxygène basique (BOS) est le procédé de fabrication de l'acier par soufflage d'O₂ pur dans un bain de métal liquide contenu dans un récipient connu sous le nom de fourneau à oxygène basique (FOB), convertisseur LD, ou simplement convertisseur.
Le concept de BOS remonte à 1856 lorsque Henry Bessemer a breveté un procédé de sidérurgie impliquant le soufflage d'O₂ pour décarburer le fer liquide (brevet britannique n° 2207). À cette époque, il n'existait aucune méthode pour fournir la quantité d'O₂ nécessaire au procédé. Les quantités commerciales d'O₂ n'étaient pas du tout disponibles ou étaient trop chères, et donc l'invention de Bessemer est restée sur le papier et inutilisée. La sidérurgie par soufflage d'O₂ pur est devenue praticable en 1928, lorsque la société Linde a réussi à développer une méthode (le procédé Linde-Fränkl) pour fournir de l'O₂ pur en grandes quantités. Grâce au succès du procédé Linde-Fränkl, l'O₂ est également devenu beaucoup moins cher, de sorte que les deux préconditions (disponibilité de grandes quantités ainsi que disponibilité d'O₂ bon marché) pour l'introduction du procédé BOS étaient remplies.
En Europe et aux États-Unis, des expériences avec l'O₂ ont été menées à plusieurs reprises. Parmi ceux qui ont travaillé avec de l'O₂ de haute pureté se trouvait Otto Lellep, mais son concept de « soufflage d'O₂ verticalement sur un bain de fer liquide » s'est avéré infructueux. Selon Hubert Hauttmann, qui a participé aux expériences de Lellep entre 1936 et 1939 à la Gutehoffnungshütte, où il était employé à l'époque, l'intention était de convertir le fer liquide en soufflant de l'O₂ pur à travers une buse à la base du convertisseur. L'acier produit de cette manière était de qualité misérable.
Pendant la Seconde Guerre mondiale, des ingénieurs nommés C.V. Schwartz d'Allemagne, John Miles de Belgique, Durrer de Suisse et Heinrich Heilbrügge d'Allemagne ont proposé leurs versions de la sidérurgie au soufflage d'O₂, mais seulement Durrer et Hellbrügge l'ont portée à un niveau de production de masse.
Carl Valerian Schwarz a déposé une demande de brevet en 1939 pour le soufflage d'O₂ dans le bain à vitesse supersonique. Mais cette méthode aussi était « pas encore capable de produire de l'acier utilisable ». Bien que le procédé Linz-Donawitz (LD) ultérieur ait des similitudes avec le brevet de Schwarz, ses caractéristiques typiques étaient différentes (par exemple, « soufflage central vertical »). Ce n'est qu'en raison du déclenchement de la Seconde Guerre mondiale que la technologie décrite dans le brevet de Schwarz n'a pas conduit initialement à des applications pratiques. C'était aussi à la fin des années 1930 que Robert Durrer de Suisse a commencé ses propres expériences.
Après la guerre, Heinrich Hellbrügge et Robert Durrer (directeur technique des Roll'schen Eisenwerke) ont commencé d'autres expériences aux Roll'schen Eisenwerke dans la ville suisse de Gerlafingen. La photographie du premier convertisseur à oxygène soufflé par le haut à Gerlafingen est montrée à la Fig. 6.
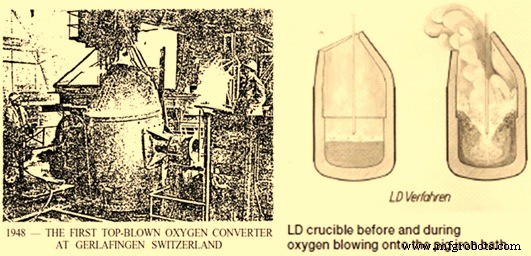
Fig. 6 Premier convertisseur à oxygène soufflé par le haut à Gerlafingen et vues en coupe du convertisseur à oxygène
C'est Durrer qui a posé les principes théoriques de base et a conseillé à VÖEST de souffler l'O₂ par le haut dans un récipient séparé, après qu'un contact ait été établi entre Gerlafingen et VÖEST pour une coopération technique à l'échelle industrielle. Une série d'expériences utilisant un convertisseur expérimental de 2 tonnes a commencé le 3 juin 1949 sur les lieux de VÖEST. Après que l'équipe de Linz ait subi plusieurs revers initiaux, une percée a été réalisée dès le 25 juin 1949, lorsque la pression d'O₂ a été abaissée et l'extrémité de la lance de soufflage éloignée du bain, de sorte que le jet d'O₂ ne puisse pas pénétrer aussi loin. Avec cette percée, de l'acier a été produit qui pouvait être laminé en tôle sans problème. Le département expérimental de VÖEST a examiné cet acier et a été très positif dans ses observations. C'était le moment où le procédé de sidérurgie au convertisseur LD est né. Les expériences se sont poursuivies jusqu'à ce que plusieurs centaines de chauffes de 2 tonnes aient été produites, après quoi elles ont été transférées vers un convertisseur expérimental de 15 tonnes spécialement construit, érigé en plein air. Le premier lot a été produit le 2 octobre 1949. La nouvelle nuance d'acier a été soumise à des tests métallurgiques et autres continus.
Le facteur clé de cette innovation était le mouvement du bain liquide. Jusqu'alors, il avait été considéré comme impossible d'obtenir un mouvement de bain suffisant sans souffler l'O₂ à une plus grande profondeur. Mais ce mouvement a été atteint de manière très satisfaisante par la formation de CO (monoxyde de carbone). Le principe du « soufflage doux » a également favorisé la formation de FeO qui, à son tour, a absorbé les impuretés oxydées pour former la scorie. Cela a aidé à la production d'une excellente nouvelle nuance d'acier.
En plus des Roll'schen Eisenwerke à Gerlafingen et de VÖEST, Mannesmann AG à Duisbourg-Huckingen et ÖAMG (c'est-à-dire Donawitz) ont également exprimé leur intérêt en mai 1949 pour le procédé de soufflage d'O₂ ou au moins la métallurgie de l'O₂ en général. Au cours des expériences à Linz et après une démonstration du procédé, une division précise du travail a été convenue le 17 juin 1949. VÖEST devait continuer à travailler avec l'acier brut de Linz dans un récipient d'affinage beaucoup plus grand tandis que Mannesmann devait expérimenter le soufflage d'O₂ de l'acier Thomas, Roll'schen Eisenwerke étudierait l'utilisation de l'O₂ dans l'EAF et ÖAMG mènerait des tests avec l'O₂ dans un fourneau à bas fourneau bas. L'accord obligeait tous les concernés par cette métallurgie de l'O₂ à « ne publier aucune déclaration ni transmettre aucune information en dehors de leurs propres entreprises concernant les détails de l'affinage à l'O₂ qui sont parvenus à leur connaissance ou les conclusions qu'ils ont pu atteindre lors des discussions à Linz le 17 juin 1949 ».
Sur la base de l'accord, il est rapidement devenu évident par des expériences à Donawitz que l'utilisation de l'oxygène dans les fours à arbre était sans valeur, sur quoi la société a commencé à explorer différentes approches. Le procédé développé à Donawitz pour la récupération de scories à haute teneur en manganèse par soufflage avec O₂ a conduit à la prise de conscience que seul l'utilisation d'un procédé de soufflage avec O₂ pur devrait être considérée pour les plans d'expansion et de rationalisation de la production d'acier à Donawitz. Après une investigation approfondie et un travail de développement réussi sur un dispositif expérimental de 5 ou 10 tonnes, avec de l'oxygène fourni lors des premiers tests depuis des cylindres disposés en série, la direction de la société a décidé de construire une nouvelle aciérie, qui serait prête pour l'exploitation dans deux ans. Les ingénieurs de Donawitz ont initialement nommé leur procédé « SK », des initiales allemandes pour « convertisseur à oxygène ». Ce terme a aidé à distinguer dans une certaine mesure les activités de VÖEST et d'ÖAMG.
Le 9 décembre 1949, le directeur général de VÖEST, Heinrich Richter-Brohm, a pris la décision, non sans risque, de construire la première aciérie LD. Peu de temps après et après clarification des questions concernant les méthodes de production pour les nuances d'acier plus dures, il a été décidé de construire une usine LD à Donawitz également. Les premiers brevets pour le procédé ont été déposés en 1950.
Dans le rapport annuel de recherche et d'assurance qualité de 1951, il a été indiqué que « pendant l'année d'examen, un travail de recherche approfondi a été consacré aux nuances d'acier LD, et une publication a été émise. Ce type d'acier devrait posséder un grand potentiel en termes de qualité, et en particulier permettra de produire de l'acier avec une surface de haute qualité combinée à une bonne formabilité à froid. Cela est particulièrement important pour la production de tôles minces, où jusqu'à présent une bonne formabilité à froid n'était possible que si certains défauts de surface étaient acceptés (nuances d'acier tué). Mais l'acier avec une limite d'élasticité plus élevée peut également être produit de manière extrêmement avantageuse par le procédé d'affinage à l'O₂. »
En 1951, il est devenu possible à Linz d'affiner le métal chaud avec de l'O₂ pur en sidérurgie en un processus innovant, fiable en exploitation, pour la production d'acier de qualité en vrac à Linz. L'annonce du nouveau procédé a été faite pour la première fois en décembre 1951, lors de la conférence « Affinage de l'acier avec de l'oxygène pur » de la Société autrichienne de métallurgie à Leoben. À la conférence, Robert Durrer a déclaré que les deux usines métallurgiques (Linz et Donawitz) avaient développé le concept de soufflage d'O₂ de haute pureté sur du métal chaud domestique en un processus industriel viable, et les a félicitées pour ce grand succès. Avec cette annonce, l'Autriche est devenue le premier pays à produire de l'acier à l'échelle industrielle à partir de métal chaud en soufflant de l'O₂ pur. La coupe transversale du convertisseur LD avant et pendant le soufflage d'O₂ dans le bain de métal liquide est montrée à la Fig. 6.
Le 27 novembre 1952, le premier convertisseur a été mis en service à l'aciérie LD 1 à Linz, ce qui a été une étape importante dans la production d'acier par le principe du soufflage d'O₂. Le 5 janvier 1953, cette aciérie LD, la première au monde, a été officiellement ouverte. Le 17 juin 1953, l'aciérie LD 1 à Linz avait déjà produit 100 000 tonnes d'acier LD, et début décembre 1953, 250 000 tonnes métriques d'acier avaient été produites. La deuxième aciérie LD est entrée en service le 22 mai 1953 à l'Österreichisch-Alpine Montangesellschaft (ÖAMG) à Donawitz. Le procédé, désormais développé jusqu'à sa pleine maturité opérationnelle, a dépassé toutes les attentes tant en termes de qualité de l'acier produit que de viabilité économique. En 2015, 73,4 % de l'acier mondial était produit par la sidérurgie FOB.
Processus de fabrication
- Alliages tungstène-molybdène-fer : améliorer la résistance de l'acier et l'efficacité de production
- Laine d'acier : Histoire, production et sécurité
- Tuyaux en acier : Types, histoire et fabrication moderne
- L'art des ciseaux : des lames à ressort antiques aux outils de précision modernes
- L'évolution des baignoires : des bains antiques à la fabrication moderne
- Zinc : propriétés, applications et processus de production
- Acier inoxydable : propriétés, fabrication et applications futures
- Comprendre les inclusions dans l'acier : causes, types et maîtrise en métallurgie secondaire
- Sidérurgie verte : révolutionner l'industrie pour une planète plus fraîche