



Gestion efficace du métal chaud dans la production de fonte au haut fourneau
Manipulation du métal chaud dans la fabrication de la fonte au haut fourneau
Le métal chaud (HM) est produit par la réduction de la charge de minerai descendante par les gaz réducteurs ascendants dans un haut fourneau (HF). Il est de nature liquide et s'accumule dans le creuset du HF. Du creuset, le HM est écoulé par la gueule de coulée du HF après un intervalle de temps. Normalement dans les grands HF, des débits de coulée de HM de 7 t/min et des vitesses de coulée liquides de 5 m/s, dans des gueules de coulée de 70 mm de diamètre et 3,5 m de long, sont typiquement rencontrés. Le débit de coulée du HM est fortement influencé par l'état de la gueule de coulée et sa longueur. Généralement, la température du HM écoulé varie entre 1 420 °C et 1 480 °C.
Le HM écoulé est manipulé en trois étapes suivantes :
- Manipulation du HM dans la coulée, c.-à-d. de la gueule de coulée aux poches de métal chaud
- Poches de HM et leur transport
- Traitement du HM soit dans la machine de coulée en gueuses (PCM) pour la production de fonte en gueuses (PI), soit dans l'aciérie pour la fabrication de l'acier.
Développement historique de la manipulation du métal chaud
Au XVIIe siècle, le fer liquide produit (généralement environ 450 kg par coulée) du fourneau de fabrication du fer était tiré dans une seule tranchée ou versé dans des moules en sable pour produire des produits domestiques tels que casseroles, poêles, plaques de cuisinière, etc. À mesure que la production du HF augmentait grâce à de nombreuses améliorations de conception, l'élimination des produits liquides (fer et scories) est devenue un problème. La production du HF au charbon de bois avait augmenté sur la période de 1 à 25 tonnes par jour. Ce tonnage plus élevé ne pouvait pas être géré avec deux coulées par jour à travers une seule tranchée devant la gueule de coulée. La coulée contenait une zone pour la coulée du fer. L'élimination du fer consistait en une grande tranchée appelée rigole qui s'inclinait vers le bas depuis le devant du fourneau vers le sol de la coulée rempli de sable. Elle se divisait ensuite en deux systèmes de rigoles. Une rigole principale sur chaque système s'étendait parallèlement à la longueur de la coulée. Comme cette rigole descendait, une série de barrages étaient faits à intervalles réguliers. À angle droit avant chaque barrage, une rigole plus petite appelée « truie » était formée dans le sable. Puis, à partir de cette truie, de nombreuses cavités appelées « gueuses » étaient formées. Ces noms ont été appliqués car ce système ressemblait à une ligne de porcelets tétant leur mère. Il y avait plusieurs rangées parallèles de truies et de gueuses produites en poussant des formes en bois en forme de D dans le sable humide sur le sol de la coulée. Pendant la coulée, au fur et à mesure que chaque truie et ses gueuses étaient remplies de fer liquide, le barrage de sable sur la rigole principale était abattu avec une barre et le métal en fusion s'écoulait vers la truie et le lit de gueuses suivant. Il y avait deux systèmes complets qui permettaient au HF d'être coulé plus fréquemment. Pendant qu'un côté était rempli de fer liquide, l'autre côté avait ses gueuses retirées et les lits reformés.
Le processus de coulée du fer dans les années 1880 n'a pas beaucoup changé par rapport aux opérations précédentes, mais les lits de gueuses étaient plus grands et en 1909, un écumeur de scories a été installé pour écumer la scorie flottante sur le fer au fur et à mesure qu'il s'écoulait dans la rigole. En 1896, l'installation d'une PCM inventée par E.A. Uehling a finalement entraîné l'élimination complète du lit de gueuses dans la coulée. Ensuite, des poches à bec verseur à ciel ouvert, revêtues de briques, ont été introduites. Ces poches transportaient environ 10 à 100 tonnes de HM et nécessitaient que le fourneau et la coulée soient surélevés au-dessus du niveau du sol afin que les poches puissent être placées sous le plancher de la coulée. Bien que les lits de gueuses aient été éliminés, les rigoles et les canaux sont restés et des becs verseurs allant dans les poches ont été ajoutés à la coulée. En 1915, il y a eu la première utilisation de poches de type torpille. Ces poches montées sur rails transportaient 90 tonnes mais ont été augmentées à 150 tonnes en 1925.
Manipulation du métal chaud dans la coulée
La rigole principale, la rigole de fer, la rigole de scories, la rigole basculante et d'autres sont utilisées sur le sol de la coulée pour transférer le HM écoulé du HF aux poches de HM. Les principales tâches du système de rigoles sont de disperser l'énergie cinétique du jet s'écoulant de la gueule de coulée, la séparation de la scorie du HM, et la distribution du HM liquide dans les récipients de transport.
Une fois la gueule de coulée forée, le fer liquide et la scorie s'écoulent dans une tranchée profonde appelée rigole de HM. Un bloc de réfractaire, appelé « écumeur » (skimmer), est placé à travers et dans la rigole. L'écumeur a une petite ouverture en dessous. Le HM s'écoule à travers cette ouverture de l'écumeur, par-dessus le « barrage de fer », et descend dans les « rigoles de fer ». Comme la scorie est moins dense que le fer, elle flotte sur le fer, descend la rigole, heurte l'écumeur et est déviée dans les rigoles à scories. Le HM s'écoule dans des poches revêtues de réfractaire. La rigole basculante (assemblage de rigole préfabriqué amovible également appelé rigole oscillante) est généralement utilisée pour changer la direction du HM vers la deuxième poche après le remplissage de la première poche, à la place de la rigole fixe conventionnelle. La rigole basculante est fabriquée à l'extérieur et fixée avec des attaches temporaires pour un assemblage et un démontage faciles pour la maintenance.
La profondeur de la rigole et des canaux doit être suffisamment grande pour accueillir le débit maximal possible de matériau, en tenant compte de la présence du revêtement réfractaire.
Pour éviter les retards dans les travaux de maintenance de la rigole de la coulée, on adopte généralement la pratique de rigole non drainable où un certain niveau de bain de métal est maintenu en continu entre deux intervalles de coulée de la gueule de coulée à la plaque d'écumeur.
Le système de rigoles est normalement entièrement couvert et connecté au système d'extraction de poussières de la coulée, où la longueur avant (environ 6 m) de la rigole principale est découverte, et la poussière est entièrement aspirée par une cheminée située au-dessus.
Des matériaux réfractaires appropriés sont appliqués aux rigoles respectives en considération des conditions opérationnelles. Pour maintenir un transfert stable du HM et une durabilité suffisante même dans des conditions opérationnelles sévères de coefficients de productivité relativement élevés ou de températures de fer relativement élevées, des matériaux de rigole optimaux sont utilisés pour convenir à l'exploitation du HF. Les exigences générales des matériaux pour la rigole et les canaux de HM sont : (i) faciles à installer (fluidité et temps de prise appropriés), (ii) résistance à la corrosion (résistance à l'attaque par les scories et le FeO), (iii) résistance à l'abrasion, (iv) résistance à l'oxydation, et (v) résistance à l'écaillage thermique. Généralement dans la rigole principale, une usure locale est observée à la ligne de scories (l'interface air/scories) et aussi à la ligne de métal (l'interface scories/métal).
Les matériaux utilisés pour une application normale pour une longue durée de vie du revêtement de la rigole sont : (i) des réfractaires à haute teneur en carbure de silicium à la ligne de scories pour une excellente résistance à l'attaque des scories, et (ii) un matériau spinelle avec une teneur plus faible en carbure de silicium à la ligne de métal pour une excellente résistance à l'attaque du FeO. Les réparations de la rigole du HF sont effectuées par projection humide (gunning). La réparation par projection est efficace pour obtenir une plus grande durabilité des rigoles, permettant d'optimiser le planning de maintenance des rigoles. Le matériau de projection est généralement caractérisé par la formation d'un revêtement suffisamment dense avec peu d'eau et étant approprié pour la projection à chaud même immédiatement après le drainage du HM résiduel de la rigole.
Poches de métal chaud
Les poches de HM sont des récipients dans lesquels le HM est versé pour son transport. Il existe deux types de poches de HM. Ce sont : (i) poche à ciel ouvert, et (ii) poche torpille.
Les poches de HM sont revêtues de briques réfractaires pour maintenir le contenu liquide et protéger la coque extérieure en acier. La volatilité et la nature érosive du HM rendent la surveillance du revêtement réfractaire de la poche de HM une fonction de maintenance vitale. Les conséquences d'une percée sont considérables, en termes de sécurité et de coûts.
Les poches à ciel ouvert ont un fond bombé. Les paramètres importants lors de la spécification de la poche à ciel ouvert pour HM sont les suivants :
- Capacité des poches en tonnes
- Poids du HM à manipuler
- Poids maximal admissible de la poche
- Hauteur limite de la poche
- Diamètre limite de la poche
- Ligne centrale des tourillons au sommet de la bride de revêtement
- Ligne centrale des tourillons au dessous du fond
- Diamètre intérieur maximal de la poche au sommet
- Épaisseur des crochets de poche
- Diamètre des tourillons
- Distance entre les axes des tourillons et des crochets de poche
Les capacités habituelles des poches de HM sont de 50 m³, 100 m³ et 140 m³. La poche à ciel ouvert est basculée avec un treuil de basculement ou un pont roulant pour sa vidange.
Les poches à ciel ouvert sont montées sur des wagons de poches de HM qui sont normalement conçus pour le transport ferroviaire du HM du HF aux PCM et à l'aciérie. Le wagon de poche de HM se compose généralement de : (i) châssis porteur, (ii) bogies ferroviaires, (iii) poche, et (iv) attelages automatiques. De même, les poches torpilles sont montées sur des bogies ferroviaires pour leur déplacement et sont équipées d'attelages automatiques.
Les wagons de poches à ciel ouvert circulent le long des voies ferrées avec l'aide d'équipements de traction ferroviaire dans un train composé de jusqu'à 5 wagons de poches. Les wagons de poches torpilles se déplacent généralement individuellement avec l'aide d'équipements de traction ferroviaire et parfois en formation de deux wagons de poches. Les deux types de wagons de poches sont montrés à la Fig. 1.
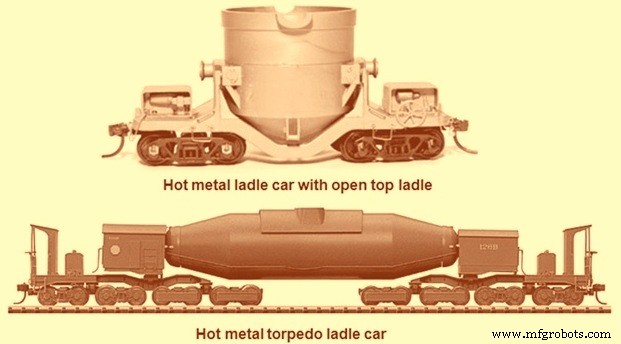
Fig. 1 Wagons de poches de métal chaud
Des briques démontrant la réfractarité, la résistance au choc thermique et la stabilité volumique sont utilisées pour revêtir les zones de la poche. Une large gamme de briques réfractaires est utilisée pour le revêtement des poches de HM. Cette large gamme comprend des briques en terre réfractaire (teneur en alumine 37 %), des briques à haute teneur en alumine (teneur en alumine variant de 66 % à 86 %) et des briques alumine-carbure de silicium. Lors de l'utilisation de briques alumine-carbure de silicium, il est nécessaire d'utiliser une couche de briques isolantes pour préserver la chaleur car la conductivité thermique du carbure de silicium est plus élevée que les autres réfractaires. Pour le revêtement des poches torpilles, le revêtement est normalement fait selon un concept zonal avec des réfractaires de ligne de scories, des réfractaires de tampon d'impact et des réfractaires de voûte sélectionnés pour convenir aux paramètres existants dans ces zones. De plus, le revêtement des poches de HM se compose d'un revêtement permanent et d'un revêtement d'usure.
Les bétons réfractaires (castables) sont utilisés dans le bec verseur, l'entourage du fond et comme masses de réparation. Les castables à liant chimique présentent une résistance et une densité combinées à une stabilité volumique de la température ambiante aux températures élevées. Les monolithiques utilisés pour le revêtement comprennent le mortier, le mélange de projection et le mélange de joint.
Machines de coulée en gueuses
Le HM produit dans le HF, chaque fois qu'il n'est pas utilisé directement dans l'aciérie ou la fonderie, est coulé en PI dans la PCM. Le HM est solidifié dans la PCM en petits morceaux. La PI produite dans la PCM est de tailles généralement de 10 à 45 kg/pièce. De telles petites tailles de pièces de PI sont produites dans la PCM en versant le HM dans le moule ayant de petites alvéoles. Là, le HM est solidifié par refroidissement à l'air suivi de refroidissement à l'eau.
Les PCM sont conçues soit pour verser le HM depuis des poches à ciel ouvert, soit depuis des poches torpilles. Les poches à ciel ouvert de métal chaud sont normalement basculées avec l'aide d'un treuil de basculement. Dans le cas de la poche torpille, l'arrangement de basculement de la poche est fourni sur le wagon de poche lui-même.
Le HM tiré de la poche de HM est versé dans une rigole de transfert de métal de la PCM pour la coulée en PI. La rigole de transfert de métal a un boîtier fabriqué, qui est revêtu de réfractaire. Une pente continue est maintenue dans le réfractaire pour un écoulement fluide du HM du point de réception au point de décharge. Le boîtier de la rigole est ancré à la plateforme d'extrémité de coulée.
Il y a deux systèmes de coulée habituels, à savoir : (i) PCM de type bande transporteuse ou brin, et (ii) PCM de type roue. Les PCM de type brin sont les machines les plus populaires pour la coulée du HM en fonte en gueuses et sont décrites ici.
Le corps de la PCM se compose de quatre parties principales : (i) tête de machine, (ii) queue de machine, (iii) rouleaux et chaîne à maillons, et (iv) dispositif pour gérer les collages (stickers). La tête de machine a le système d'entraînement qui est composé d'un ensemble de moteur à vitesse variable contrôlé, réducteur de vitesse et pignon. À la queue de machine, un dispositif de tension est fourni sur l'arbre du pignon de queue pour donner une tension appropriée à la chaîne à maillons.
Le brin de la PCM est une chaîne sans fin portant les moules à gueuses. Les brins sont placés à une inclinaison. Le niveau d'inclinaison est décidé sur la hauteur requise pour recevoir le HM et pour décharger la fonte en gueuses coulée dans les wagons plats. Le HM est versé dans la rigole de transfert de métal de la PCM, à travers laquelle le HM est déchargé dans les moules mobiles pour la coulée. Le débit de versement du HM et le débit de reprise du HM par la PCM sont égalisés en ajustant le taux de basculement de la poche et la vitesse de la chaîne de convoyeur du brin de la PCM.
La PCM a un ensemble de maillons de chaîne côté gauche (LH) et côté droit (RH). Les maillons de chaîne sont entièrement usinés. Ces maillons de chaîne sont des pièces en acier moulé jointes l'une à l'autre par un arbre creux et une bague sur laquelle le maillon peut tourner. Des bagues réplicables sont ajustées par force sur le maillon et ensuite bloquées pour empêcher le mouvement de rotation entre la bague et le maillon. Les maillons de chaîne LH et RH sont assemblés sur un arbre creux. Au trou du maillon, une bague durcie est fournie à travers laquelle passe l'arbre creux. Une bride rectangulaire est fournie à la bague durcie, qui s'engage dans le logement usiné prévu dans le maillon de chaîne. Cette disposition maintient le mouvement relatif correct entre les dents du pignon et les maillons de chaîne et minimise l'usure des dents du pignon.
Des goupilles fendues sont fournies sur l'arbre creux pour empêcher la chute des maillons de chaîne. Les maillons de chaîne circulent sur les rouleaux fixés à la structure technologique de la PCM. Les rouleaux sont espacés de telle sorte que les maillons de chaîne restent toujours supportés sur les rouleaux. Sur la voie ascendante, les rouleaux supportent la charge de la chaîne et des moules remplis de HM, tandis que sur la voie descendante, les moules deviennent à l'envers et la chaîne est supportée sur les rouleaux inférieurs de son autre côté. Les rouleaux sont fournis avec un collier pour empêcher le déraillement de la chaîne. Les rouleaux sont montés sur des supports. Des trous sont fournis à la plaque de base des supports pour ancrer l'assemblage du rouleau aux voies ascendantes et descendantes de la PCM. Les chapeaux de roulements des rouleaux sont fournis avec des joints pour empêcher l'entrée d'humidité et de poussière atmosphérique. Des protections sont également fournies au-delà des chapeaux de roulements, qui agissent comme une protection secondaire du système.
Les moules sont ancrés à la chaîne aux maillons LH et RH. La chaîne dûment équipée de moules forme le train. Les maillons de chaîne passent à travers l'assemblage de pignon à l'extrémité de décharge et à l'extrémité de coulée. L'unité motrice à engrenages entraîne l'assemblage de pignon à l'extrémité de décharge tandis que l'assemblage de pignon à l'extrémité de coulée est libre de tourner sur ses roulements. L'entraînement de la PCM est couplé à l'assemblage de pignon d'entraînement par un accouplement à engrenages. L'entraînement pour la PCM consiste en : (i) un moteur asynchrone à cage d'écureuil, (ii) un accouplement à goupille et bague entre le moteur et la boîte de vitesses, (iii) une boîte de vitesses hélicoïdale pour la réduction de vitesse, et (iv) un accouplement à engrenages entre l'arbre de sortie de la boîte de vitesses et l'arbre de l'assemblage de pignon d'entraînement. L'assemblage de pignon à l'extrémité de coulée est fait flotter pour compenser l'expansion des maillons de chaîne et surmonter les blocages pour des raisons externes.
Un dispositif de tension auto-régulateur est fourni au niveau de l'assemblage de pignon individuel à l'extrémité de coulée. Le dispositif de tension consiste en : (i) un cadre de base fabriqué équipé d'un rail de glissement, (ii) un logement de roulement avec siège de guide correspondant au rail de glissement pour le cadre de base et clevis pour connecter la tige de tension par des goupilles, (iii) une tige de tension ayant une extrémité pour se connecter au logement de roulement par goupille et l'autre extrémité filetée pour ajuster la tension du ressort, (iv) des ressorts de compression, et (v) un écrou pour convenir au filetage de la tige de tension.
Une goulotte de déversement est fournie sous la voie ascendante du brin à l'endroit où le HM est déchargé de la rigole de transfert de métal au moule de PI. Le HM déversé à cet endroit en raison d'un désaccord entre le débit de métal et le débit de reprise du HM par la PCM tombe sur la goulotte de déversement.
Un dispositif de démoulage de PI est fourni à l'assemblage de pignon de l'extrémité de décharge pour le démoulage rapide de la fonte en gueuses du moule. Le dispositif de démoulage de PI a un mécanisme came et suiveur pour la chute libre du démouleur sur la PI coulée. Le dispositif de démoulage de PI consiste principalement en un disque de came fixé à l'arbre d'entraînement de l'assemblage de pignon de l'extrémité de décharge. Le profil de la came est adapté aux dents du pignon pour un positionnement précis du démouleur et pour une répétabilité de 100 % des points de frappe. La came actionne un mécanisme de levier. Un rouleau se déplaçant sur l'arbre est fourni à l'extrémité du levier entrant en contact avec la came. L'autre extrémité de la came est connectée à l'arbre du dispositif de démoulage. Le bras de démouleur a une extrémité fixée à l'arbre du dispositif de démoulage de PI et l'autre extrémité ayant un disque de démouleur. Des ressorts sont fournis sur le bras de démouleur pour absorber le choc de l'impact du démouleur au-dessus de la limite de tolérance.
Un dispositif de PI consistant en une chaîne suspendue à la structure technologique est placé devant l'assemblage de pignon de l'extrémité de décharge. Le but du dispositif d'impact est d'absorber l'impact des pièces de fonte en gueuses tombant des moules à l'extrémité de décharge. Les pièces de PI éjectées/délogées à l'extrémité de décharge perdent l'énergie cinétique sur la chaîne d'impact et tombent sur la goulotte de décharge. Une goulotte de décharge est placée sous le pignon de l'extrémité de décharge pour transférer les pièces de PI vers les wagons plats. Un coussin de sable est fourni à l'extrémité de réception de la goulotte de décharge pour absorber l'impact des pièces de PI qui tombent. L'angle de la goulotte de décharge est sélectionné à environ 45° par rapport à la verticale pour permettre un transport/glissement facile des pièces de PI. Le lit de la goulotte de décharge est fait de profilé rail, ce qui donne une longue durée de vie et offre une force de frottement minimale aux pièces de PI qui glissent. La goulotte de décharge est ancrée à la structure technologique du brin de PCM.
La PCM décharge la PI dans des wagons plats qui sont déplacés avec l'aide d'un treuil vers la zone de PI pour le stockage et l'expédition de la PI.
Une grille (grizzly) est placée sous la voie de retour du brin de PCM pour empêcher la chute de collages (stickers) au sol. Le premier point de terminaison est avant l'unité de giclage de chaux et le second à environ un mètre au-dessus du niveau du sol près de l'extrémité de queue. Une goulotte est fournie au premier point de terminaison pour la collecte des collages au niveau du sol. La grille est ancrée à la structure technologique de la PCM et un dégagement adéquat est prévu entre la grille et les moules en déplacement de telle sorte que les collages ne puissent pas s'y coincer.
Un bac à eau est fourni sous les moules de PI sur la voie ascendante pour la collecte de l'excédent d'eau de refroidissement. Le bac est connecté à la canalisation de retour d'eau qui évacue l'eau vers la tranchée de retour d'eau normalement souterraine et vers le réservoir d'eau de circulation.
Des moules métalliques sont fournis dans la PCM pour la coulée de la PI. Le moule a des cavités pour diviser les coulées en 3 ou 4 parties. Le moule est conçu avec une épaisseur de section variable pour maintenir un transfert de chaleur optimal pendant la campagne de coulée. Deux supports de fixation sont fournis dans un moule aux extrémités opposées pour ancrer le moule à la chaîne LH et RH de la PCM. Les supports de fixation sont maintenus inclinés pour correspondre à l'inclinaison du brin de PCM de sorte que la surface du moule reste horizontale. Les moules ancrés à la chaîne de la PCM forment le train. Pour empêcher le déversement de métal pendant le versement du HM dans les moules, les moules doivent être verrouillés entre eux. Les moules sont ainsi conçus avec des verrouillages jumeaux. Lorsque le HM est versé dans les moules, il peut se déverser entre les surfaces d'appariement avant et arrière du couple de moules. Pour empêcher un tel déversement, le côté arrière du moule est fait sous la forme d'un prisme avec une surface inférieure à cône inversé. Le côté avant du moule est fait avec un nez montant. Le côté avant du moule arrière s'engage la surface inférieure à cône inversé avec le moule de tête faisant un verrouillage parfait. Lorsque les moules sont en train d'être remplis, le HM peut fuir de chaque côté des moules, où les supports d'ancrage sont fournis. Pour empêcher cette fuite, des nervures sont fournies dans les moules et des courbures de chaque côté. Les nervures du moule précédent et du moule suivant s'imbriquent ainsi l'une dans l'autre. Des encoches de trop-plein sont fournies au côté arrière du moule. Ces encoches limitent le niveau de remplissage du moule, l'excès de HM cascadant vers le moule en aval.
Les moules sont des consommables opérationnels pour la PCM. La durée de vie du moule dépend de la constance et du remplissage uniforme du moule pendant la campagne de coulée. Dans une campagne de coulée, si toutes les cavités / alvéoles / poches du moule ne sont pas remplies avec le HM et que les moules avec des cavités creuses / alvéoles / poches voyagent vers le haut, l'eau se remplit dans les cavités / alvéoles / poches creuses à l'étape de refroidissement à l'eau du brin, ce qui cause des chocs thermiques et peut entraîner la fissuration des moules.
Pour empêcher l'adhérence de la PI aux moules, les moules sont revêtus de poudre de chaux. Le revêtement de chaux est fait en pulvérisant du lait de chaux à l'intérieur du moule pendant leur passage de retour. La poudre de chaux est éteinte avant d'être déchargée dans le réservoir de préparation du lait de chaux. L'extinction de la chaux est faite dans un classificateur. Le but de fournir un classificateur est d'éliminer continuellement le sable de la poudre de chaux et de préparer la chaux éteinte pour son transfert à l'unité de préparation du lait de chaux. L'unité de préparation du lait de chaux est un réservoir en acier équipé d'une turbine, entraînée par un moteur-réducteur. Une agitation mécanique continue fait une suspension uniforme de lait de chaux, qui est pompée vers l'unité de giclage de lait de chaux. Un orifice est également fourni dans ce réservoir pour recevoir le lait de chaux de retour de l'unité de giclage. Des pompes à boue sont fournies pour transférer le lait de chaux du réservoir de préparation au réservoir de giclage. La capacité de la pompe à boue est sélectionnée de telle sorte que environ trois fois le volume de boue requis pour le revêtement du moule puisse être circulé. La quantité excédentaire est retournée à l'unité de préparation du lait de chaux. La circulation continue du lait de chaux entre l'unité de préparation et l'unité de giclage aide à obtenir une suspension uniforme de lait de chaux à l'unité de préparation ainsi qu'à l'unité de giclage et évite également la sédimentation à tout endroit.
L'unité de giclage de lait de chaux fonctionne sur le principe de l'écopage du lait de chaux, par la rotation continue d'une turbine à pales partiellement submergée dans le lait de chaux. À cette fin, deux disques fixés sur un arbre sont logés dans le corps fabriqué de l'unité de giclage de lait de chaux. À la périphérie du disque, sont fournis les godets. La vitesse du disque est ajustée de telle sorte que des vitesses de giclage adéquates sont atteintes pour le revêtement de chaux sur les cavités des moules. L'emplacement de l'unité de giclage est sélectionné de telle sorte que le moule de retour reste à une température adéquate pour l'adhérence immédiate de la chaux sur celui-ci et que le moule revêtu ne retienne aucune eau au moment où le moule atteint l'extrémité de coulée. Dans certaines conceptions de PCM, une installation de séchage des moules est fournie pour le séchage du lait de chaux sur le moule. Des joints d'étanchéité sont fournis aux points de sortie du corps du gicleur pour empêcher la fuite de lait de chaux à ces emplacements. L'arbre à pales est supporté sur des roulements antifriction et est couplé à un moteur-réducteur par un accouplement à douille et goupille. Pour le nettoyage et la maintenance, un regard est fourni à l'extrémité inférieure du réservoir du gicleur. Des orifices sont fournis dans le corps du gicleur pour l'entrée du lait de chaux et pour l'écoulement du lait de chaux vers la ligne de retour de l'unité de préparation du lait de chaux. Des tuyaux et raccords de tuyauterie d'interconnexion sont fournis dans l'unité de préparation du lait de chaux et l'unité de giclage pour former des anneaux. Une grille est fournie au sommet du gicleur pour empêcher la chute de collages dans le réservoir.
La solidification du HM est réalisée en deux étapes, la première étant le refroidissement naturel à l'air et la seconde étant la trempe directe à l'eau. La durée de refroidissement à l'air est sélectionnée de telle sorte que la surface supérieure du HM coulé atteigne un état plastique afin que la pulvérisation d'eau pour la trempe puisse commencer sans aucune explosion. L'efficacité du système de refroidissement à l'eau est un facteur vital, qui régit la température des pièces de PI déchargées de la PCM. Les types conventionnels de buses utilisés dans la pulvérisation d'eau sur la PI ont l'inconvénient du colmatage des buses en raison de la poussière / carbone / particules de chaux inévitables se mélangeant avec l'eau de refroidissement. La conception du système de pulvérisation d'eau doit être telle qu'elle surmonte les problèmes rencontrés dans les systèmes de pulvérisation conventionnels. Normalement, la pulvérisation d'eau se fait par les trous de flûte fournis sur le côté supérieur du canal d'eau. Un rotor spécialement conçu est fourni pour ajuster le débit d'eau qui a une fonction d'auto-nettoyage intégrée. Deux/trois circuits de pulvérisation d'eau sont fournis pour éviter la chute de pression dans les conduites d'eau de refroidissement. Les conduites d'eau sont suspendues à la structure technologique de la PCM. De grosses buses pour l'inondation de la goulotte de déversement sont fournies. De grosses buses de pulvérisation sont également fournies à l'extrémité de décharge pour le refroidissement de la PI déchargée (sur les wagons plats).
Des connexions de pipeline régulières sont fournies à l'unité de préparation du lait de chaux pour la préparation du lait de chaux. Un distributeur d'eau est fourni près de la plateforme d'extrémité de coulée. L'entrée du distributeur reçoit l'eau de la pompe de circulation de la PCM installée à la maison de pompes située près/au-dessus du réservoir d'eau de retour souterrain. Le distributeur d'eau a deux sorties principales, la première pour le refroidissement à l'eau du moule / PI et la seconde pour la pulvérisation sur les wagons. Une connexion d'eau directe depuis l'alimentation en eau centrale du HF est souhaitable pour l'unité de préparation du lait de chaux et pour les points d'eau de maintenance.
La PCM est supportée sur une structure technologique. Pour la commodité de l'exploitation et de la maintenance, les plateformes technologiques, passerelles, échelles/escaliers et installations de manutention suivantes sont fournies :
- Plateforme d'extrémité de coulée avec garde-corps. Il est souhaitable d'avoir un revêtement de sol réfractaire à la plateforme car le HM peut se déverser sur l'endroit.
- Plateforme d'extrémité de décharge avec garde-corps. L'assemblage de pignon d'extrémité de décharge, l'entraînement du brin, l'impacteur de PI, l'unité de pulvérisation sur wagons et la goulotte de décharge sont montés sur la plateforme.
- Passerelles avec garde-corps le long des côtés des brins de PCM (avec passerelle centrale commune en cas de PCM à double brin).
- Escaliers/échelles avec garde-corps pour atteindre les passerelles au niveau inférieur et la plateforme d'extrémité de décharge.
Les spécifications typiques pour différentes capacités de machines de coulée en gueuses sont données dans le Tableau 1.
| Tableau 1 Spécifications typiques des machines de coulée en gueuses | |||||
| Capacité max. | Longueur machine | Pas de maillon | Pas de moule | Vitesse | Inclinaison |
| (t/h) | (m) | (mm) | (mm) | (m/min) | deg |
| 100 | 30 – 40 | 300 – 400 | 300 – 360 | 5-15 | 5-15 |
| 150 | 40 – 50 | 400 – 450 | |||
| 200 | 50 – 60 | 450 – 600 | |||
| 250 | 60 – 70 | 600 – 720 | |||
| 300 | Au-dessus de 70 | 600 – 720 | |||
Une vue en coupe transversale typique d'une machine de coulée en gueuses est montrée à la Fig. 2.
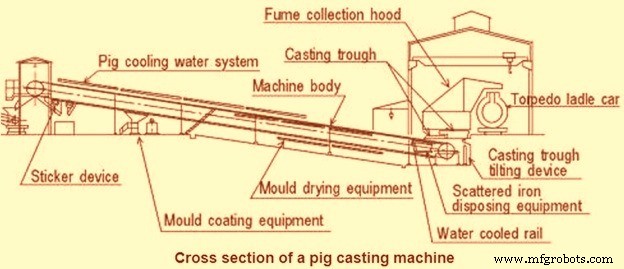
Fig. 2 Vue en coupe transversale typique d'une machine de coulée en gueuses
Processus de fabrication
- Optimisation du gaz de haut fourneau : génération, utilisation et efficacité
- ITMK3 : Le procédé écologique de production de nuggets de fer de Kobe Steel
- Optimisation des opérations du haut fourneau avec le coke noix : efficacité et avantages économiques
- Optimisation de la production d'acier : utilisation du métal chaud dans les fours à arc électrique
- Prévention des irrégularités dans l'exploitation du haut fourneau : stratégies éprouvées
- Optimisation des systèmes de refroidissement des hauts fourneaux pour une efficacité et une longévité accrues
- Revêtement Réfractaire de Haut Fourneau : Protection des Enveloppes pour Fonctionnement Continu
- Optimisation des opérations de haut fourneau avec granulés de minerai de fer
- Réduction des Émissions de CO₂ dans la Ferronnerie au Haut Fourneau