



Comprendre les inclusions dans l'acier : causes, types et maîtrise en métallurgie secondaire
Les inclusions dans l'acier et la métallurgie secondaire
Les inclusions non métalliques (désignées ci-après par « inclusions ») sont des composés chimiques comportant au moins un élément non métallique, tel que le soufre ou l'oxygène. Dans les aciers, les inclusions constituent une phase indésirable mais largement inévitable, provoquée par la présence d'agents oxydants dans l'acier liquide, qu'ils proviennent des matières premières ou qu'ils soient introduits lors de l'élaboration. Elles se forment sous divers types selon les conditions thermodynamiques favorables, dans pratiquement tous les traitements impliquant des aciers liquides.
La nocivité des inclusions dépend fortement de leur composition chimique, de leur fraction volumique, de leur dispersion et de leur morphologie. En général, les inclusions grosses, indéformables et à haut point de fusion sont les plus néfastes. À l'inverse, les inclusions fines, déformables ou à bas point de fusion sont préférables, car elles tendent à se déformer, se fragmenter en inclusions plus petites, voire disparaître lors des opérations de forgeage à chaud ou à froid (effet du procédé de mise en forme et du rapport de réduction) ou des traitements thermiques ultérieurs après la solidification en coulée continue.
Les principales inclusions en sidérurgie sont les oxydes et les sulfures. Elles résultent du processus d'élaboration et font donc partie intégrante de l'acier. Si les oxydes sont généralement considérés comme nuisibles, les sulfures jouent un rôle plus complexe dans la détermination des propriétés de l'acier, notamment l'usinabilité.
Impact des inclusions sur la qualité de l'acier
Hormis certaines applications où les inclusions sont recherchées (sulfures pour améliorer l'usinabilité), elles détériorent généralement les propriétés mécaniques et la qualité de surface des produits sidérurgiques, et peuvent provoquer le colmatage des tuyères ainsi que des perturbations des procédés d'élaboration et de mise en forme. La présence d'inclusions sulfureuses et oxydées affecte négativement la ductilité, la ténacité, l'anisotropie et l'aptitude au formage. La persistance d'inclusions dans la matrice métallique dégrade les propriétés mécaniques et peut entraîner la rupture du matériau.
Les exigences de qualité pour les produits de coulée continue deviennent de plus en plus strictes afin de répondre à la demande de produits sans défaut, améliorant la productivité et les performances de transformation.
L'existence d'inclusions dans l'acier liquide est l'un des principaux facteurs de défauts de qualité d'origine métallurgique. Elles causent non seulement directement des défauts de produit, mais aussi le colmatage des tuyères, entraînant des anomalies d'exploitation telles que la dérive de l'acier dans le moule et l'emprisonnement de poudre, sources indirectes de défauts.
La notion d'« acier propre »
L'« acier à haute propreté » ne se définit pas simplement, car les exigences de propreté varient selon les applications : tailles, compositions et quantités acceptables d'inclusions diffèrent selon l'usage. Le terme « acier propre » s'emploie avec prudence pour trois raisons : (i) exigences de propreté variables selon les applications, (ii) propreté variable selon les procédés de production, (iii) interprétation littérale erronée comme absence totale d'inclusions.
La définition de « propre » n'est pas absolue ; elle dépend du procédé de production et de l'usage final. Le terme « acier propre » est donc variable selon le producteur et l'application. On propose parfois de distinguer plus précisément : (i) l'acier à haute pureté (faibles teneurs en éléments en solution : soufre, phosphore, azote, oxygène, hydrogène) et (ii) l'acier à faibles résidus (faibles impuretés : cuivre, plomb, zinc, nickel, chrome, issues principalement de la ferraille).
La propreté de l'acier a des implications tant opérationnelles que sur les performances du produit. On entend généralement par « acier propre » un acier présentant : (i) de faibles teneurs en éléments en solution, (ii) des résidus maîtrisés, (iii) une faible fréquence d'oxydes formés lors de l'élaboration, de la métallurgie de poche, de la coulée et du laminage.
Les aciers propres sont ceux dont la faible fréquence de défauts produit peut être corrélée aux inclusions oxydées. De plus, l'acier propre s'entend de plus en plus comme un acier dont la composition est sous contrôle strict des éléments d'alliage pour améliorer les propriétés et leur constance. Une constante dans la production d'aciers à haute pureté, faibles résidus et propres : la recherche continue de réduction des éléments en solution et des résidus, et la maîtrise de la fréquence, distribution et taille des inclusions.
Évaluation de la propreté et défis
L'évaluation de la propreté pose problème : les macro-inclusions (rares) sont difficiles à détecter du fait de leur petit nombre, tandis que les micro-inclusions (quasi infinies en nombre) sont quasi indétectables par leur taille. La limite de 5 µm (0,005 mm) semble séparer les micro-inclusions tolérables des macro-inclusions potentiellement nocives. Ces grosses inclusions sporadiques constituent le premier problème de qualité pour les aciéries visant l'acier propre.
L'acier propre, outre la réduction des inclusions oxydées et sulfureuses et la maîtrise de leur composition et morphologie, exige l'abaissement d'autres impuretés résiduelles (phosphore, hydrogène, azote, éléments traces). Le concept d'acier propre est parfois débattu : relatif, « la propreté de l'acier, comme la beauté, est dans l'œil de celui qui regarde ». De plus, l'idée qu'un acier avec moins d'inclusions est toujours supérieur en performance n'est pas systématiquement vraie.
Différents grades d'acier sont produits pour divers usages. Le niveau de propreté requis dépend du nombre, morphologie, composition et distribution en taille des inclusions pour chaque grade. Par exemple, dans les aciers à usinage facile ou resulfurés, l'objectif n'est pas d'éliminer totalement les inclusions mais de les modifier pour améliorer l'usinabilité. Un avis équilibré sur le niveau acceptable d'inclusions ou de propreté pour chaque grade est d'une importance technique et économique majeure pour le producteur et l'utilisateur. En grande partie, l'acier propre doit répondre aux spécifications client concernant les caractéristiques des inclusions non métalliques.
La présence d'inclusions est indissociable des procédés d'élaboration. Souvent considérées comme nuisibles, elles peuvent aussi être avantageuses. Quel que soit leur effet, leur présence fait partie du processus et doit être exploitée au profit des propriétés finales de l'acier.
Origine et élimination des inclusions
La composition chimique des inclusions et leur fraction volumique sont déterminées par la gestion des différentes étapes de production : (i) élaboration primaire, (ii) métallurgie secondaire, (iii) coulée continue. La population d'inclusions dépend donc de la relation entre les paramètres opératoires appliqués et les caractéristiques des grades produits.
Selon leur origine, les inclusions peuvent être : particules d'oxydation, fragments de réfractaires, entraînement de laitier de surface, produits de réoxydation, etc. Diverses méthodes permettent de les éliminer : brassage de poche, affinage par laitier, opération en lingotière, moule de coulée continue. L'élimination dans le moule est difficile car l'acier se solidifie et les inclusions ont moins d'opportunités de flotter. L'élimination et la distribution finale dépendent fortement des propriétés des inclusions, de leur transport dans l'acier liquide et de leur interaction avec la coquille en solidification. Comprendre leur piégeage et leur distribution finale est essentiel pour maîtriser la propreté et la qualité.
Rôle de la métallurgie secondaire dans l'élimination des inclusions
Une fonction clé de la métallurgie secondaire est d'éliminer les inclusions produites par la désoxydation du bain d'acier. Une fois incorporées dans l'acier liquide, les inclusions subissent trois stades pour être éliminées : (i) flottation, (ii) séparation, (iii) dissolution. La flottation transporte l'inclusion vers l'interface acier/laitier. Lors de la séparation, la tension superficielle de l'acier se rompt, permettant à l'inclusion de se stabiliser à l'interface. Lors de la dissolution, l'inclusion est incorporée au laitier, empêchant son retour dans le bain. Si les deux derniers stades échouent, l'inclusion peut être ré-entraînée dans le bain par piégeage, selon les écoulements dans la poche ou la lingotière.
Des études montrent que la phase de séparation pour les inclusions solides est très rapide : moins de 0,0007 seconde pour rompre la tension superficielle après flottation avec des laitiers standards. En revanche, il faut jusqu'à 7 secondes pour atteindre l'interface acier/laitier. Cette différence vient de l'angle de contact plus faible entre particules liquides et acier liquide. Pour les inclusions liquides, le temps de dissolution est négligeable car elles sont miscibles dans le laitier. Ainsi, la dissolution est l'étape limitante pour les inclusions solides, qui ont une solubilité limitée dans les laitiers et sont sensibles aux caractéristiques physico-chimiques, gradients de température et volume du laitier. Leur comportement d'élimination est contrôlé par le transfert de masse, la cinétique de réaction et les interactions chimiques avec le laitier. Analyser les facteurs en jeu lors de cette phase est essentiel pour expliquer la capacité d'absorption des laitiers.
Facteurs influençant les inclusions lors du traitement de poche
En métallurgie secondaire, le laitier, l'acier et la poche sont impliqués. La composition de ces trois éléments est cruciale pour atteindre les propriétés finales souhaitées, et influence fortement la composition, fraction volumique, dispersion et morphologie des inclusions. La figure 1 illustre les principaux facteurs affectant ces caractéristiques.
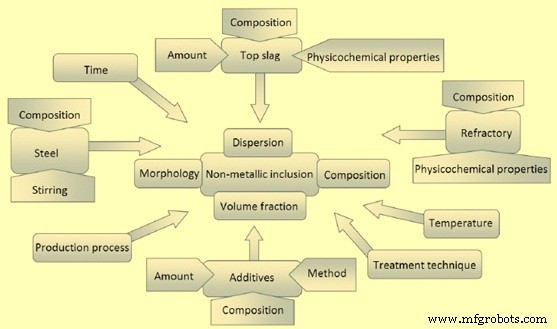
Figure 1 : Facteurs influençant les caractéristiques des inclusions lors de l'élaboration de l'acier
L'évolution de la population d'inclusions au cours du traitement de poche peut être complexe. L'efficacité de l'élimination par coagulation, attachement aux bulles et capture à l'interface dépend fortement de la composition, phase et morphologie de la population d'inclusions développée pendant le traitement. Il existe donc des périodes où les traitements de rinçage et de flottation sont plus efficaces. La capacité à développer des stratégies tirant parti de ces fenêtres optimales (où les taux de grossissement et d'élimination sont maximaux) dépend de la propreté des ajouts post-flottation, du contrôle de la réoxydation, de l'entraînement de laitier pendant le brassage et de l'efficacité de la protection contre la réoxydation pendant le transfert d'acier.
Étapes du traitement de poche
Le traitement de poche est un processus clé pour produire des aciers à faible teneur en inclusions, de composition et morphologie non préjudiciables au produit ou à sa fabrication. Cependant, il remplit d'autres fonctions parfois en conflit avec la production d'acier propre. Les étapes courantes incluent : désoxydation de l'acier et du laitier, désulfuration, alliage, ajustement de la température pour le transfert à la machine de coulée continue, contrôle des gaz dissous (azote, hydrogène), modification et élimination des inclusions (figure 2).
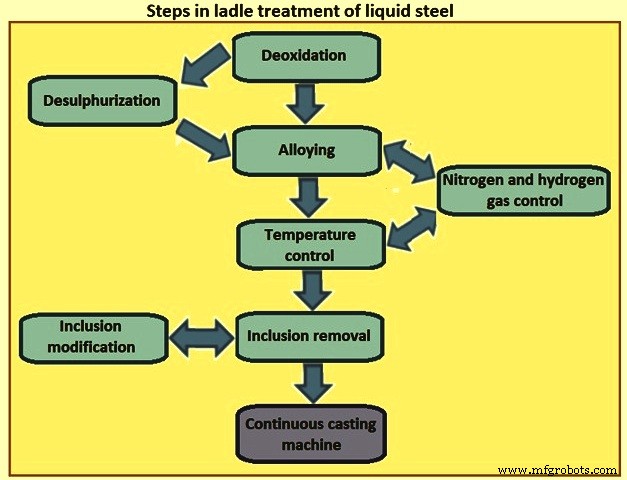
Figure 2 : Étapes du traitement de poche de l'acier liquide
Pratiques de désoxydation et formation des inclusions
Le type de pratique de désoxydation influence fortement le type d'inclusions formées lors du traitement de poche. Pour de nombreux produits longs et profilés, l'acier est désoxydé au silicium-manganèse (désoxydation Si-Mn), tandis que pour les tôles, plats et aciers de qualité spéciale, on utilise l'aluminium (désoxydation Al). Certains aciers tués à l'aluminium reçoivent un traitement au calcium pour modifier les inclusions d'alumine et sulfureuses, améliorant l'aptitude à la coulée et les propriétés mécaniques. Les inclusions évoluant en poche peuvent être solides, liquides ou mixtes.
Les technologies de métallurgie secondaire (métallurgie de poche, dégazage sous vide) contrôlent considérablement les inclusions. L'utilisation de la métallurgie de poche pour réactions laitier-métal contrôlées, micro-alliage et contrôle de forme des inclusions a grandement amélioré le procédé. D'autres avancées : pratiques de désoxydation améliorées, brassage, dégazage sous vide, remise en fusion électro-laitier. Des procédés de coulée plus efficaces et stricts, ainsi que la coulée en contre-haut avec manchons efficaces, ont grandement réduit la réoxydation et donc les inclusions oxydées.
Normalement, après la métallurgie secondaire, faute de brassage laitier-acier suffisant et de possibilité d'ajouts, il est difficile de modifier le système : morphologie, fraction volumique, composition et dispersion des inclusions non métalliques ne peuvent plus être facilement changées. Toutefois, de faibles effets de la poudre de coulée dans les moules et du revêtement de la lingotière sont possibles lors de la solidification.
Procédé de désoxydation Si-Mn
Une combinaison de désoxydants (silicomanganèse, ferrosilicium, ferromanganèse) est normalement utilisée pour de meilleurs résultats. Une désoxydation partielle est typique pendant la fusion, et une désoxydation finale en poche. Cette pratique favorise la formation de produits de désoxydation à bas point de fusion, facilement éliminables. La désoxydation Si-Mn forme fréquemment des inclusions de silice solide et de silicate de manganèse liquide. Il existe un ratio critique [%Si]/[%Mn] à une température donnée influençant le type de produits formés (figure 3). Pour une composition à gauche des courbes, la silice solide prédomine ; à droite (teneur en Mn plus élevée), les silicates de manganèse liquides se forment. La réaction d'équilibre : [Si] + 2MnO = 2[Mn] + SiO₂.
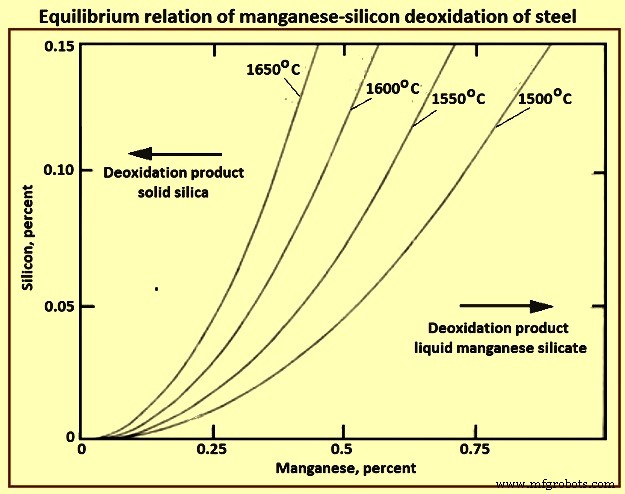
Figure 3 : Relation d'équilibre de la désoxydation silicium-manganèse de l'acier
Diminuer le ratio Si/Mn favorise les inclusions de silicate de manganèse liquide. Ces inclusions sont vitreuses et plastiques à la déformation à chaud, mais leur indice de plasticité diminue et elles deviennent plus fragiles au laminage à froid. Lorsque Si-Mn et Al sont combinés, le Mn et le Si sont chargés sous forme de ferroalliages pendant la fusion, l'Al servant à la désoxydation finale en poche. Les inclusions consistent principalement en alumine, silice et mullite à faible teneur en Mn. Cependant, des silicates de manganèse liquides se forment à température croissante si la teneur en Mn est élevée. Une étude indique que pour former des inclusions liquides aux températures d'élaboration, la zone de composition (lignes L1, L2 et une troisième pour 40 % d'alumine max) est limitée par un ratio SiO₂/MnO de 17-1,9 avec un ratio Si/Mn respectif de 0,47-1,7 dans le contenu des inclusions (figure 4).
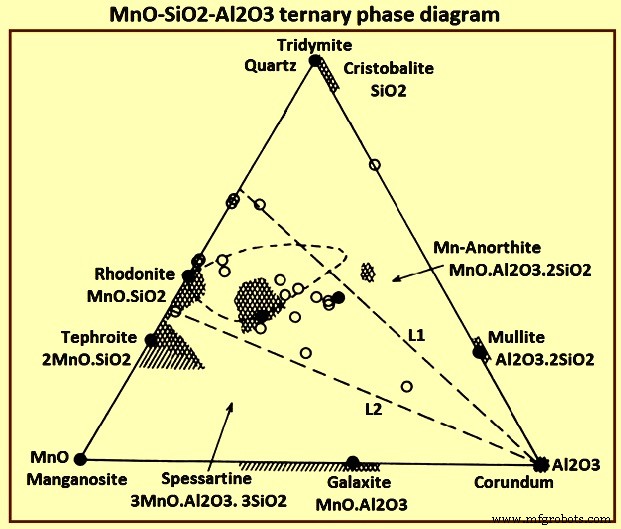
Figure 4 : Diagramme de phase ternaire MnO-SiO₂-Al₂O₃
Désoxydation à l'aluminium
L'aluminium est l'un des désoxydants les plus efficaces. L'acier désoxydé à l'aluminium contient normalement des inclusions d'alumine (corindon). Les inclusions solides d'alumine provoquent le colmatage des tuyères lors de la coulée continue. Elles sont plus néfastes et indésirables. L'alumine a un point de fusion élevé et reste solide aux températures d'élaboration. De plus, elle est dure et se déforme peu ou de façon fragile au laminage. La réaction d'équilibre : 2[Al] + 3[O] = Al₂O₃. Des barres d'aluminium sont normalement ajoutées à l'acier liquide.
Traitement au calcium de l'acier
Le calcium a une forte affinité pour l'oxygène et peut servir de désoxydant. Cependant, son utilisation comme tel est freinée par son bas point d'ébullition (1 439 °C), sa solubilité limitée (0,032 % à 1 600 °C) et sa forte pression de vapeur (0,183 MPa à 1 600 °C). Ces propriétés rendent son usage comme désoxydant difficile et peu économique. En revanche, les combinaisons Ca-Al ou Ca-Si/Mn forment des inclusions primaires modifiées à activité et points de fusion plus bas. C'est pourquoi, en pratique, le calcium est ajouté davantage comme modificateur d'inclusions que comme désoxydant. La plupart des grades sont traités au calcium via un alliage Ca-Si ou un mélange Ca-Fe(Ni) selon les spécifications. Ce traitement est efficacement réalisé après les ajouts de finition et le rinçage à l'argon. Le fil Ca-Si est généralement injecté après la désoxydation à l'aluminium. La figure 5 montre le schéma de modification des inclusions par le calcium.
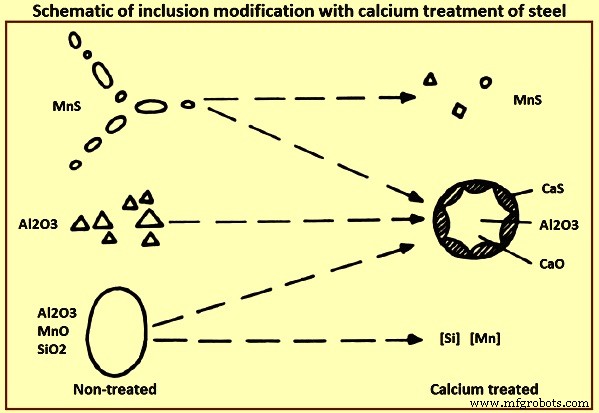
Figure 5 : Schéma de modification des inclusions par traitement au calcium
Après un traitement au calcium efficace, toutes les inclusions oxydées contiennent normalement du calcium. La modification efficace dépend de la teneur en aluminium et oxygène dissous avant traitement. Pour une modification essentielle, une limite inférieure de calcium de 15 à 20 ppm est nécessaire. Les inclusions d'aluminate de calcium se forment avec un ratio CaO-Al₂O₃ de 12:7, et un point de fusion bas de 1 455 °C. Ces inclusions sont liquides aux températures d'élaboration. Les aluminates de calcium 12CaO·7Al₂O₃, 3CaO·Al₂O₃ et CaO·Al₂O₃ sont liquides, tandis que CaO·2Al₂O₃ et CaO·6Al₂O₃ sont solides.
Les effets généraux du traitement au calcium sur la modification des inclusions : (i) les sulfures de manganèse sont réduits en nombre et taille, transformés en sulfures Ca-Mn à propriétés variables ; (ii) les oxydes d'aluminium, normalement durs, angulaires et en agrégats, sont réduits ou éliminés et remplacés par des inclusions complexes CaO-Al₂O₃ ou CaO-Al₂O₃-SiO₂ ; (iii) les silicates sont éliminés et remplacés par des inclusions CaO-Al₂O₃-SiO₂ ; (iv) des inclusions globulaires complexes CaO-Al₂O₃-SiO₂ se forment, fréquemment entourées d'une bordure sulfureuse.
Modification des sulfures par addition de calcium
Le soufre a une solubilité quasi illimitée dans l'acier liquide, mais proche de zéro dans l'acier solide. Lors de la solidification, les sulfures précipitent sous diverses formes aux joints de grains, produisant des défauts caractéristiques. L'affinité chimique du calcium pour l'oxygène est supérieure à celle pour le soufre. On estime que pour que le calcium réagisse avec le soufre, l'activité du soufre doit être environ 19 fois supérieure à celle de l'oxygène, condition difficile à atteindre. L'objectif de l'introduction de calcium pour la modification du soufre est de modifier le mécanisme de libération du soufre afin qu'il se lie ou précipite autour d'oxydes contenant du calcium, au lieu de se déposer aux joints de grains sous forme de sulfures libres. Dans les aciers sans calcium, le soufre précipite sous forme de fines particules de MnS dans le dernier liquide à solidifier. Ces particules se déforment en filières au laminage à chaud. En revanche, les inclusions sulfureuses contenant du calcium ont une forme globulaire qui ne se déforme pas au laminage à chaud.
L'étendue de la modification des inclusions par le traitement au calcium est une caractéristique essentielle de la métallurgie secondaire. Une partie du calcium ajouté réagit et reste dissous sous forme d'inclusions ou passe dans le laitier ; le reste s'échappe sous forme de vapeur. Il est essentiel que le calcium ajouté soit consommé au maximum par l'acier liquide pour rendre l'injection efficace et rentable. L'étude de la récupération du calcium est donc importante pour l'optimisation du procédé.
Amélioration des propriétés par traitement au calcium
Les propriétés de l'acier s'améliorent par le traitement au calcium : (i) amélioration des propriétés mécaniques, notamment en direction transversale et traversante, par modification du MnS en (Ca-Mn)S ou CaS globulaires non déformés ; (ii) amélioration de l'usinabilité à grande vitesse de coupe par formation d'un film protecteur sur l'outil, prolongeant la durée de vie de l'outil en carbure ; (iii) amélioration de la qualité de surface et de l'aptitude au polissage ; (iv) réduction du déchirement lamellaire dans les structures soudées fortement contraintes et de la sensibilité à la fissuration de réchauffage (zones affectées thermiquement des soudures) ; (v) amélioration de l'aptitude à la coulée en prévenant ou minimisant le colmatage des tuyères.
Les inclusions peuvent exister sous forme monophasée ou multiphasée. Normalement, les inclusions liquides sont moins susceptibles de provoquer le colmatage que les solides lors de la coulée continue. Cependant, la tendance à s'agglomérer et colmater dépend fortement des énergies interfaciales et angles de contact entre le système inclusion-métal-gaz-réfractaire.
Élimination du soufre et désulfuration en poche
Dans les usines intégrées, le soufre peut être éliminé par prétraitement de la fonte brute alors que l'activité de l'oxygène est faible, réduisant le besoin de désulfuration en poche. En sidérurgie électrique, la désulfuration se fait en poche après désoxydation complète de l'acier et du laitier, nécessitant une désoxydation plus agressive et un brassage vigoureux pour atteindre de bas taux de soufre. Les exigences de désulfuration en poche influencent la composition et la morphologie des inclusions formées. Par exemple, des inclusions de spinelle Al₂MgO₄ se forment facilement dans les aciers tués à l'aluminium soumis à une forte désulfuration, tandis que les inclusions d'alumine (Al₂O₃) sont plus courantes sans forte désoxydation ni désulfuration.
Le taux d'agglomération, de flottation, de capture et de rétention dans la couche de laitier dépend fortement de la composition, morphologie et phase (solide ou liquide) de la population d'inclusions. Si les inclusions liquides se dissolvent facilement dans le laitier une fois franchie l'interface, elles sont moins susceptibles de s'agglomérer, flotter et passer dans la couche de laitier que les inclusions solides dans le bain. Ce comportement conduit généralement à un taux de grossissement et de flottation plus faible pour les inclusions liquides, et donc à un taux d'élimination global plus faible comparé aux inclusions solides.
Formation des inclusions lors de la désoxydation
Pour que l'acier liquide puisse être coulé en continu, l'oxygène dissous doit être suffisamment réduit pour éviter l'évolution de CO (monoxyde de carbone) pendant la solidification. Les éléments les plus couramment utilisés pour la désoxydation sont le manganèse, le silicium, l'aluminium et le calcium. Des pratiques complexes combinent ces désoxydants. Dans certains cas, le titane, le zirconium et les terres rares peuvent aussi être utilisés.
L'équilibre entre divers ajouts de désoxydants et l'oxygène dans l'acier peut être calculé pour une large gamme d'éléments, concentrations et températures via des logiciels thermodynamiques. Ces logiciels calculent les conditions d'équilibre pour des désoxydations complexes et tiennent compte des interactions d'atomes solutés d'ordre supérieur menant à la solubilité rétrograde de l'oxygène observée avec les désoxydants forts. Comme le montre la figure 6, il faut du temps pour atteindre les concentrations d'équilibre dans la composition globale de l'acier, car les inclusions mettent du temps à s'agglomérer et flotter. La teneur en oxygène de l'acier peut varier largement avant désoxydation. Les niveaux typiques d'oxygène en sortie de convertisseur (BOF) et de four à arc (EAF) varient de 200 à 800 ppm. Une désoxydation partielle est parfois effectuée pendant la coulée en utilisant Mn, Si et/ou Al. Lors de l'ajout de désoxydant, l'oxygène dissous réagit pour former un oxyde : xM (dans l'acier) + yO (dans l'acier) = MₓOᵧ (inclusion).
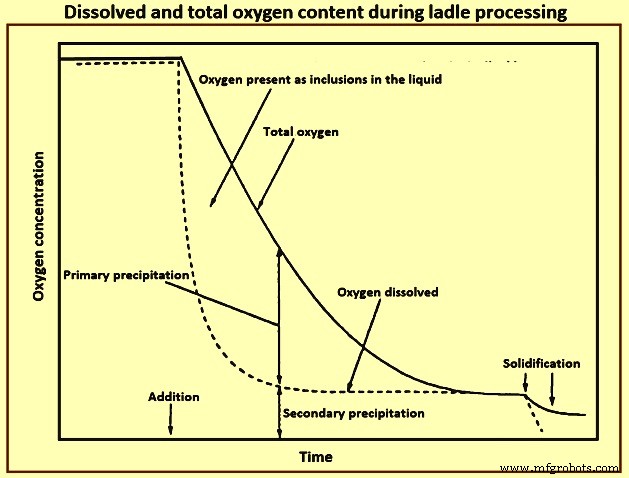
Figure 6 : Teneur en oxygène dissous et total pendant le traitement de poche
La nucléation des oxydes peut se produire par nucléation homogène, notamment (i) lorsque le niveau de sursaturation en métal dissous et oxygène est élevé, ou (ii) par nucléation hétérogène sur des inclusions formées plus tôt, (iii) sur des bulles d'argon utilisées pour brasser la poche, ou (iv) sur les parois réfractaires de la poche. Le taux de nucléation est influencé par le niveau de sursaturation et l'énergie interfaciale du produit de désoxydation au contact de l'acier. Le ratio de sursaturation et l'énergie interfaciale acier/oxyde influencent le rayon critique de nucléation, donc la taille et le nombre d'inclusions formées initialement.
On admet généralement que la nucléation se produit très vite après l'ajout initial de désoxydant, et que les deux types peuvent se produire. Il existe une forte relation entre le niveau d'oxygène et la taille des inclusions formées, et les premiers stades de formation sont contrôlés par la diffusion de l'oxygène dans l'acier liquide.
Il est intéressant de noter que le temps pour atteindre une composition uniforme dans une poche brassée à l'argon est de l'ordre de minutes, tandis que le temps de nucléation est de l'ordre de 0,1 seconde ou moins. Cela implique qu'une large gamme de concentrations de désoxydant est mélangée et dispersée dans la poche, pouvant mener à une gamme de morphologies d'inclusions selon les concentrations locales et niveaux de sursaturation en oxygène dans différentes zones de la poche.
La nucléation peut se poursuivre tant que la sursaturation persiste. À ce stade, une nouvelle nucléation ne peut se produire que lors de la baisse de température, d'ajouts d'éléments d'alliage ou de réintroduction d'oxygène par réoxydation. Dans ces conditions, le niveau de sursaturation est normalement bien plus faible et la nucléation hétérogène de nouveaux oxydes sur inclusions préexistantes est plus favorable.
Évolution des inclusions après désoxydation
Grossissement, agglomération et élimination des inclusions
Une fois une population d'inclusions nucléée, celles-ci peuvent croître par divers mécanismes. La taille moyenne peut augmenter par mûrissement d'Ostwald, nucléation hétérogène continue sur inclusions préexistantes, et agglomération de particules. Les collisions menant à l'agglomération peuvent résulter du mouvement brownien, mouvement turbulent, gradients de vitesse, et collisions de Stokes. Des ponts de cavité peuvent aussi favoriser l'attraction et l'agglomération de particules non mouillantes. La figure 7 montre le mécanisme d'agglomération par ponts de cavité basé sur des expériences en laboratoire mesurant directement les forces d'attraction entre oxydes dans l'acier liquide.
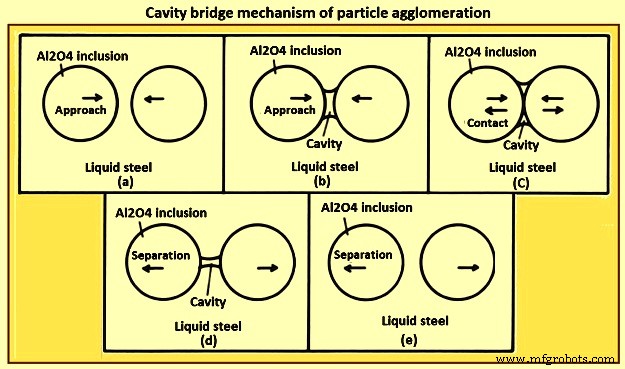
Figure 7 : Mécanisme d'agglomération des particules par ponts de cavité
La taille des inclusions et leur densité pilotent leur élimination par flottation. La loi de Stokes donne une estimation approximative de l'effet du diamètre et de la densité sur le taux de flottation. Ce taux est fortement favorisé par un grand diamètre et une faible densité relative à l'acier liquide.
Les bulles d'argon favorisent aussi l'élimination si la mouillabilité inclusion/bulle est favorable. Les écoulements induits par le brassage à l'argon ou électromagnétique peuvent aussi favoriser le transport et l'élimination vers la couche de laitier ou la paroi de la poche. La figure 8 donne une vue d'ensemble de ces mécanismes de croissance et d'élimination.
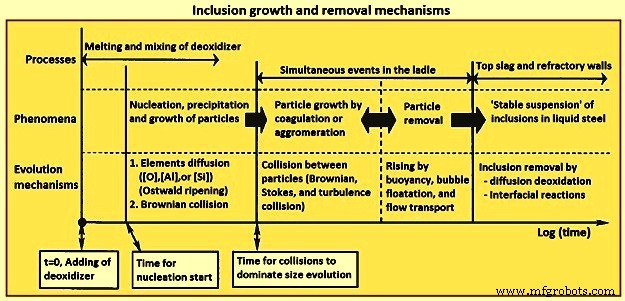
Figure 8 : Mécanismes de croissance et d'élimination des inclusions
L'efficacité du brassage à l'argon dépend de plusieurs facteurs : position des bouchons poreux, nombre de bouchons, taille de la poche, intensité du brassage, et angle de contact de l'inclusion avec l'acier et le gaz. En général, les inclusions oxydées liquides ont des angles de contact bien plus faibles que les solides (souvent < 90°). Cela a des implications sur l'agglomération et l'attachement aux bulles, influençant le taux d'élimination.
Une étude a démontré que le taux d'élimination de particules d'un fluide par bullage gazeux dépend fortement de l'angle de mouillage particule-fluide-gaz dans un modèle à l'eau, et chute brutalement quand l'angle passe sous 90°. Les systèmes acier présentent des effets similaires. Le bullage à l'argon a aussi montré une élimination sélective des inclusions solides de calcium aluminate sous-modifiées dans la lingotière de coulée continue, et le brassage à l'argon avant le traitement au calcium est plus efficace pour éliminer les inclusions que le brassage après traitement.
L'agglomération et l'attachement aux bulles dépendent de l'énergie interfaciale et de l'angle de mouillage entre inclusions et acier liquide. Les deux mécanismes sont favorisés par un grand angle de contact, suggérant que les inclusions solides sont plus faciles à éliminer que les liquides. La morphologie des inclusions solides influence aussi l'agglomération et la flottation.
Macroscopiquement, l'élimination des inclusions de la poche peut être observée en surveillant la teneur en oxygène total ou en évaluant le nombre ou la densité surfacique des inclusions. Pour une intensité de brassage, une configuration et une population données, des temps de rinçage plus longs entraînent généralement une élimination progressive plus importante, vrai pour l'argon comme pour le brassage électromagnétique.
Le contrôle de l'intensité de brassage est important. Si l'augmentation de l'intensité accroît les taux d'élimination, un brassage excessif peut induire une réoxydation en exposant l'acier à l'air par l'« œil » du laitier (recul du laitier par la colonne de bulles ou fort flux ascendant). Cela peut augmenter la teneur finale en inclusions.
Récemment, l'analyse SEM-AFA (microscopie électronique à balayage - analyse automatisée) permet d'analyser un grand nombre d'inclusions en temps raisonnable. Cela a permis d'observer la distribution en taille et la densité de population à divers stades. Une étude a montré que la forme de la distribution en taille évolue avec le temps : distribution log-normale au début du cycle de vie de la population, évoluant vers une loi de puissance ou distribution fractale plus tard quand la nucléation active cesse.
Plusieurs études ont rapporté des tendances similaires dans l'évolution de la forme de la population lors de la désoxydation en poche, par modélisation et observation expérimentale directe. L'observation de la forme des distributions en taille a permis d'identifier des événements de réoxydation, où l'oxygène de l'air génère une nouvelle population d'inclusions de réoxydation à distribution log-normale. Sur un graphique log-log, cette nouvelle population s'écarte de la linéarité (ex: premier remplissage de lingotière) avant de redevenir linéaire. Observations similaires en poche après ajouts.
Le type de désoxydant et les conditions de sursaturation influencent fortement le taux de changement de la population dans le temps. On observe une augmentation rapide du diamètre et réduction du nombre d'inclusions dans les aciers désoxydés à l'aluminium, et peu de changement dans les aciers désoxydés au titane ou Ti-Al complexes. Il existe aussi de grandes différences dans les taux d'agglomération selon les types d'inclusions.
La distribution en taille des agrégats d'alumine évolue vers des diamètres plus grands et des comptages plus faibles avec le temps. En comparaison, la distribution du désoxydant complexe Ti/Al (liquide, faible angle de mouillage) n'augmente pas en diamètre et le comptage diminue bien plus lentement en raison du diamètre global plus faible de la population.
Une fois les inclusions transportées vers la couche de laitier, elles doivent la traverser et s'y incorporer pour être éliminées. Le taux de passage à l'interface laitier-métal et le taux de dissolution dans un laitier CaO-Al₂O₃ ont été étudiés. On a observé que les inclusions d'alumine traversent rapidement l'interface, mais que les inclusions liquides MnO-SiO₂-Al₂O₃ mettent beaucoup plus de temps et ne sont parfois pas capturées du tout. La dissolution de l'alumine dans le laitier est contrôlée par diffusion.
Le taux de dissolution des inclusions Al₂O₃ et MgO dans divers laitiers a été étudié. Dans certains systèmes, des produits de réaction intermédiaires (CaAl₁₂O₁₉, Ca₂Al₂SiO₇) se forment à la surface de l'inclusion et ralentissent sa dissolution.
Le taux de dissolution du spinelle Al₂MgO₄ dans des laitiers de compositions variées a aussi été étudié. Il est contrôlé par diffusion dans le laitier et inversement proportionnel à la viscosité du laitier. Si le passage à l'interface ou la dissolution est lent, l'interface peut devenir un site d'agglomération d'inclusions solides et de ré-émulsion possible.
Changements de composition des inclusions pendant le traitement de poche
La composition et la morphologie des inclusions peuvent changer considérablement pendant le traitement de poche. Les ajouts d'alliage introduisent des éléments influençant la composition globale et le nombre d'inclusions. Des ajouts comme le calcium visent spécifiquement à modifier composition et morphologie. Même sans ces ajouts, les inclusions présentes après désoxydation peuvent changer de composition au fil du temps par interactions avec le laitier, les réfractaires, ou l'atmosphère si le brassage est agressif.
Les mini-aciers produisant des aciers tués à l'aluminium avec soufre restreint subissent fréquemment un changement de chimie des inclusions pendant la désulfuration. Dans des conditions de bas oxygène après tuerie à l'aluminium, le brassage à l'argon favorise le transfert de magnésium du laitier et du revêtement réfractaire vers l'acier. Les inclusions d'alumine captent progressivement du magnésium et la population passe d'Al₂O₃ à spinelle Al₂MgO₄. Cet échange est influencé par le potentiel d'oxygène du système et la composition du laitier. Le MgO du laitier et du réfractaire contribuent tous deux à la capture de magnésium et formation de spinelle, mais le laitier contribue davantage.
Si le traitement au calcium convertit normalement les inclusions solides d'alumine en aluminates de calcium liquides pour améliorer l'aptitude à la coulée, il modifie aussi efficacement les inclusions de spinelle solides. Des études montrent que la modification du spinelle au calcium réduit la teneur en magnésium de la population et renvoie le magnésium en solution dans l'acier liquide. Une réoxydation ultérieure peut reformer des inclusions de spinelle par réoxydation du magnésium en solution. Ces études ont aussi montré que le CaS formé pendant le traitement au calcium peut supprimer la reformation de spinelles lors de réoxydation en agissant comme réservoir de calcium libéré pour modifier l'alumine nouvellement formée. Dans ces conditions, la présence de CaS peut être bénéfique tant qu'elle ne contribue pas au colmatage des tuyères.
Il a aussi été montré que si la population de spinelle est assez élevée avant traitement au calcium, des inclusions solides de MgO peuvent se former en même temps que des aluminates de calcium liquides après traitement. Ce type d'inclusion s'avère très néfaste pour les aciers haute performance (ex: aciers pour tubes de pipeline). De telles conditions surviennent quand des aciers tués à l'aluminium sont fortement désoxydés à l'aluminium et maintenus au contact de laitiers et réfractaires riches en MgO pendant de longues périodes.
Les impuretés dans les additifs d'alliage influencent aussi fortement la population d'inclusions et l'efficacité de leur élimination. Par exemple, l'effet de la teneur en calcium du ferrosilicium sur la composition des inclusions et la sensibilité au colmatage de la lingotière a été cité. Dans certains ateliers, le calcium du ferrosilicium est géré pour modifier directement les inclusions sans traitement au calcium supplémentaire, tandis que dans d'autres, il doit être limité pour éviter des changements de morphologie de l'alumine favorisant le colmatage. Le stade du traitement en four à poche où les inclusions sont modifiées par rapport à l'application d'un brassage argon doux pour les éliminer peut avoir un effet prononcé sur l'efficacité d'élimination. Le rinçage argon avant le traitement au calcium, quand les inclusions sont solides, s'est montré plus efficace que le rinçage après traitement, quand elles sont modifiées en aluminates de calcium liquides.
En résumé, l'évolution de la population d'inclusions au cours du traitement de poche est complexe. L'efficacité de l'élimination par coagulation, attachement aux bulles et capture à l'interface dépend fortement de la composition, phase et morphologie de la population développée pendant la pratique de traitement. Il est évident qu'il existe des périodes où les traitements de rinçage et flottation sont plus efficaces. La capacité à développer des stratégies tirant parti de ces fenêtres optimales (taux de grossissement et d'élimination maximaux) dépend ultimement de la propreté des ajouts post-flottation, du contrôle de la réoxydation et de l'entraînement de laitier pendant le brassage, et de l'efficacité de la protection contre la réoxydation pendant le transfert d'acier.
Processus de fabrication
- Comment les inclusions influencent la performance et la résistance de l'acier
- Détection et contrôle des inclusions dans l'acier à coulée continue pour une qualité supérieure
- Optimiser la qualité de l'acier : gestion des inclusions et production d'acier propre
- Sidérurgie verte : révolutionner l'industrie pour une planète plus fraîche
- Analyse du cycle de vie de l'acier : moteur d'une croissance industrielle durable
- Sidérurgie au four à induction : technologie de fusion électrique efficace
- Nuances d'acier inoxydable : types, propriétés et usages courants
- Comprendre les grades d'acier à outils : propriétés et applications
- Acier à outils démystifié : composition, fabrication et applications industrielles