



Comment les inclusions influencent la performance et la résistance de l'acier
Effet des inclusions sur les propriétés de l'acier
L'acier est un matériau polyvalent aux applications très larges. Il intéresse de nombreux domaines grâce à ses avantages : rapport résistance/poids élevé, durabilité, polyvalence, recyclabilité, et surtout viabilité économique face aux autres matériaux d'ingénierie. Outre ses usages courants, c'est le matériau de choix pour de nombreux composants industriels en applications critiques. Ces applications exigent des propriétés très strictes : légèreté, haute résistance, haute ténacité, aptitude à supporter de hautes pressions, températures sous-zéro, excellente soudabilité, bonne résistance à la corrosion, et souvent une combinaison de ces propriétés.
La polyvalence de l'acier permet d'adapter ses propriétés en modifiant la chimie et/ou la microstructure. Malgré les avancées sur ces deux variables, un autre aspect crucial détermine la performance en service : la propreté, c'est-à-dire la teneur en inclusions non métalliques (ou simplement inclusions) qui y sont enkystées. Pour améliorer la performance des aciers, les inclusions doivent être contrôlées car elles constituent un problème critique pour les applications structurelles et, selon leur taille, forme et distribution, peuvent être très néfastes aux propriétés mécaniques.
Nature et classification des inclusions
Les inclusions sont des composés chimiques combinant un élément métallique (fer, manganèse, silicium, aluminium, calcium, etc.) et un non-métallique (oxygène, soufre, azote, carbone, etc.). Les plus courantes sont les oxydes, sulfures, oxysulfures, phosphates, nitrures, carbures et carbonitrures. Selon leur nature et les conditions de refroidissement lors de la solidification, elles peuvent présenter un état cristallin ou vitreux. Elles forment des phases différentes de l'acier, avec plus ou moins de discordance selon leur structure cristalline et tailles atomiques. Celles contenant plus d'un composé sont appelées inclusions complexes (spinelles, oxysulfures, carbonitrures, etc.).
En taille, on distingue micro-inclusions et macro-inclusions. Le seuil usuel est 100 µm. Plus récemment, avec l'amélioration des pratiques de sidérurgie pour contrôler les tailles, on propose de définir les micro-inclusions comme celles dont le diamètre est sous leur limite de flottabilité, valeur dans les dizaines de µm pour les procédés modernes. Les micro-inclusions sont les plus abondantes, plus uniformément réparties dans l'acier liquide, et donc considérées moins nuisibles. Les macro-inclusions, par leur taille plus grande, sont responsables de l'amorçage de la rupture dans les produits finis ou de défauts sur semi-produits.
Les inclusions influencent plusieurs propriétés pertinentes pour les applications mécaniques et structurelles. Certains effets néfastes dans l'acier brut peuvent être réduits par le travail à chaud, qui induit des changements d'orientation et une fragmentation des inclusions. L'exploration des facteurs affectant la qualité de l'acier en termes de fabrication et traitement ultérieur aide à mieux comprendre leurs relations pour assurer une qualité constante face aux exigences mécaniques toujours plus strictes. La compréhension de ces mécanismes a évolué récemment, avec des progrès considérables dans leur quantification.
Si l'importance de la microstructure est fortement soulignée, l'influence des inclusions sur les propriétés est comparativement négligée. Pourtant, l'industrie y porte attention et se concentre sur des études et améliorations constantes. C'est devenu d'autant plus important que l'acier est concurrencé par des matériaux alternatifs et des applications plus exigeantes. L'amélioration de plusieurs propriétés n'a été possible qu'en comprenant leur relation avec le type, la taille et la distribution des inclusions dans la matrice. Récemment, l'industrie a développé d'importantes améliorations de procédés permettant un bien meilleur contrôle de la fraction volumique, de la taille et de la composition des inclusions.
L'ingénierie des inclusions pour améliorer propriétés et performance est une caractéristique importante de la sidérurgie ; le terme « inclusion engineering », apparu dans les années 1980, est largement utilisé. Elle commence par la définition des propriétés souhaitables des inclusions. Puis, par la définition de conditions de traitement adéquates, on produit un acier où ces inclusions désirables se forment predominantly. Contrôler la distribution des inclusions dans le produit final, surtout celles formées après le début de la solidification (inclusions secondaires), reste un défi majeur.
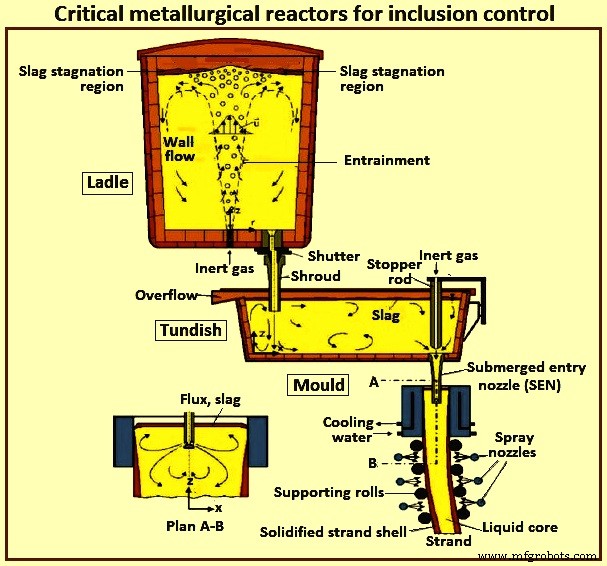
Les inclusions sont des composés chimiques inévitables enkystés dans la matrice d'acier, comportant au moins un composant non métallique (oxygène, azote, soufre). Elles peuvent se former à divers stades du processus de fabrication. Le rôle du processus en termes de contrôle est très important car les inclusions s'y forment et peuvent y être modifiées à divers stades. De plus, elles sont néfastes car elles brisent l'homogénéité de la structure solidifiée. Les stades de la métallurgie secondaire jouant un rôle important pour le contrôle incluent la désoxydation, la désulfuration, le dégazage sous vide et le brassage à l'argon. Durant ces opérations, des agents d'alliage sont ajoutés, les gaz dissous sont réduits, et les inclusions sont éliminées et/ou modifiées chimiquement pour assurer un acier de haute qualité. La Fig. 1 montre les réacteurs métallurgiques critiques (gueuse, lingotière, moule) pour le contrôle des inclusions en coulée continue.
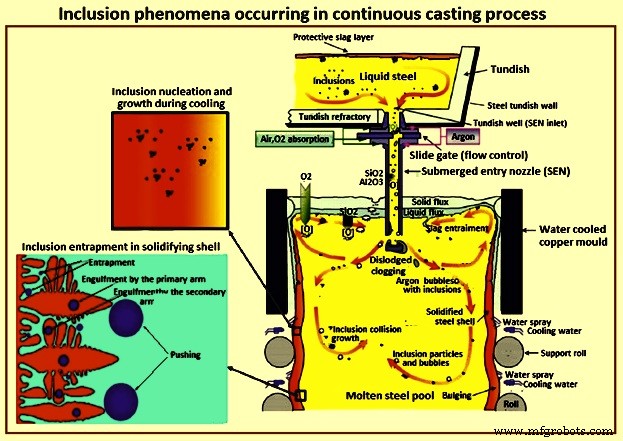
Après la métallurgie secondaire, l'acier affiné est transféré en machine de coulée continue pour couler le métal liquide en produit (brame, bloom, pallette). Pendant la coulée, plusieurs interactions entre acier et inclusions peuvent se produire. Des réactions entre la poudre de coulée et l'acier liquide peuvent avoir lieu, et de l'emprisonnement de poudre peut se produire. La conception de la tubulure d'immersion (SEN), l'écoulement du fluide, le brassage électromagnétique, et l'utilisation d'un moule vertical ou courbe sont des phénomènes majeurs impactant la teneur finale en inclusions. La Fig. 2 montre les phénomènes d'inclusions en coulée continue dus aux différentes interactions.
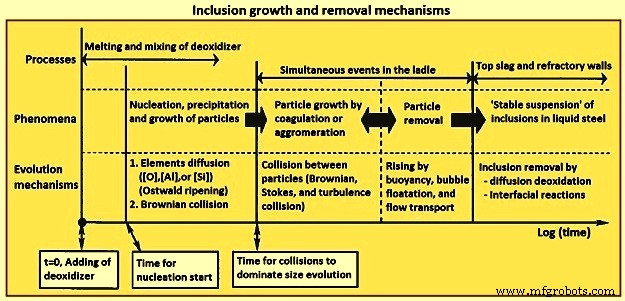
Le processus d'élimination des inclusions à l'état liquide suit un cycle « nucléation-croissance-élimination ». La formation peut être divisée en stades selon les phénomènes. La nucléation résulte de la sursaturation de l'acier liquide en solutés due à un changement de température ou composition. La croissance se poursuit jusqu'à l'équilibre chimique ou l'absence de sursaturation. Le mouvement de l'acier par convection thermique ou brassage magnétique cause la coalescence ou l'agglomération des inclusions (liquides ou solides respectivement). Celles à énergie de surface plus élevée fusionnent plus facilement. Il est plus facile de faire flotter les grosses inclusions vers la chape où elles sont absorbées, mais ce processus dépend du rayon. La Fig. 3 décrit les processus, phénomènes et mécanismes d'évolution des inclusions aux différents stades de fabrication.
Les inclusions peuvent être globulaires, lamellaires, dendritiques, ou polyédrales. La forme globulaire est la plus souhaitable par sa nature isotrope quant à son effet sur les propriétés mécaniques. Les formes lamellaires ou films minces se situent aux joints de grains par transformation eutectique lors de la solidification. Ce sont les plus nuisibles car elles affaiblissent les liaisons aux joints de grains. Les formes dendritiques, dues à un excès d'aluminium, ont un point de fusion élevé et peuvent causer du colmatage à l'état liquide. Dans l'acier solidifié, leurs arêtes et coins vifs concentrent les contraintes internes et dégradent les propriétés mécaniques. Les inclusions polyédrales ont un effet moindre que les dendritiques ou lamellaires grâce à leur forme plus globulaire. La morphologie dendritique peut être modifiée en polyédrique par de faibles ajouts de terres rares (cérium, lanthane) ou d'éléments alcalino-terreux (calcium, magnésium).
Pour mieux comprendre le comportement des inclusions, il faut comprendre la transition liquide-solide pour la matrice et les inclusions. Les propriétés physiques de la matrice et de l'inclusion à la température de solidification sont importantes, car elles présentent différents scénarios. Si l'inclusion est liquide (point de fusion plus bas) à la solidification de l'acier, un système de contraintes résiduelles compressives se développe, assurant la cohérence entre inclusion et matrice. Si l'inclusion est solide lors de la solidification, le développement des contraintes dépend des coefficients de dilatation thermique différents. Si l'inclusion se contracte moins que la matrice, une contrainte compressive résiduelle se développe dans l'inclusion et une contrainte de traction résultante dans la matrice autour. Si l'inclusion se contracte plus vite, des contraintes de traction résiduelles se génèrent dans l'inclusion et une décohésion sous forme de vide se produit.
Les inclusions constituent une très faible partie de l'acier solidifié et sont normalement finement dispersées. Elles sont néfastes car elles brisent l'homogénéité. Le comportement de déformation des inclusions lors du travail à chaud est d'une grande importance pour les propriétés du produit final. La matrice et les inclusions sont normalement des structures multiphasées, mais pour la comparaison, l'acier peut être considéré comme une phase homogène car les structures des inclusions sont plus grossières que les microstructures de l'acier.
Des contraintes internes peuvent naître des différences de dilatation thermique inclusion/matrice. L'effet de la matrice s'écoulant sur et autour des inclusions génère leur déformation ; le degré de déformation diminue avec l'allongement des inclusions du fait du frottement à l'interface dans le sens du laminage. Si une inclusion a une forte liaison interfaciale, elle s'allonge et reste intacte pendant le travail à chaud. Si la liaison est faible, elle n'interagit pas avec l'écoulement et des discontinuités peuvent se produire. De ce point de vue, les inclusions se classent en : (i) inclusions intrinsèquement plastiques (ex. sulfure de manganèse), (ii) inclusions vitreuses non cristallines se comportant rigidement mais devenant plastiques à une température caractéristique (ex. certains silicates vitreux), (iii) solides ioniques cristallins (ex. aluminates de calcium, oxydes d'aluminate, certains silicates cristallins) sans plasticité, se comportant de façon fragile.
Plusieurs éléments acceptables dans la composition de l'acier ont une forte affinité pour l'oxygène et servent de désoxydants, formant des produits de désoxydation non métalliques. Exemples : silicium, manganèse, aluminium. Ces produits peuvent devenir d'importantes inclusions d'oxydes. Pour le soufre, seuls les éléments à faible solubilité dans le fer (calcium, manganèse) ou terres rares ont une affinité suffisante pour former des sulfures non métalliques aux températures de l'acier liquide. La majeure partie du soufre doit être éliminée par affinage de chape et le reste par réactions de précipitation majoritairement pendant la solidification. Le sulfure le plus commun précipitant est le sulfure de manganèse.
Deux classifications émergent : (i) par composition chimique (oxydes, sulfures, etc.), (ii) par moment de formation par rapport au début de la solidification : primaires (avant solidification) et secondaires (après début de solidification dans le moule). Les inclusions issues du processus sont « endogènes », celles de sources « externes » (fragments de réfractaires, chape emprisonnée, etc.) sont « exogènes ». Rarement un volume exogène survit assez longtemps sans réaction extensive avec l'acier liquide, ce qui modifie les inclusions et peut rendre cette classification confuse.
Une classification courante est liée à la taille : macro-inclusions et micro-inclusions. Une coupure sensée : une inclusion est macro si elle est assez grande pour causer une rupture immédiate du produit pendant le traitement ou l'usage. Toutes les autres sont micro. Bien qu'importante, cette classification est difficile à appliquer.
Certaines propriétés des inclusions sont clés pour leur influence sur le comportement des aciers : plasticité ou dureté en fonction de la température, coefficient de dilatation thermique (CDT), comportement de cristallisation (pour les inclusions vitreuses), et dans une moindre mesure, solubilité des solutés métalliques. Les inclusions ont un caractère de liaison ionique, covalente ou mixte. Elles sont généralement fragiles à température ambiante et n'ont pas de forte liaison avec la matrice métallique. À mesure que la température augmente, certaines deviennent plus plastiques.
Plusieurs mesures de dureté et plasticité indiquent que les changements observés sont trop complexes pour une description simple. Un concept largement utilisé pour décrire le comportement de déformation est la « plasticité relative ». Ce concept est surtout utile quand on manque de connaissances précises sur les propriétés des inclusions. Introduit dans les années 1960, il indique le rapport de la déformation vraie de l'inclusion à celle de l'acier. Selon la température et la composition, les plasticités relatives varient, et les inclusions peuvent se déformer, se fissurer, ou avoir un comportement mixte (Fig. 4).
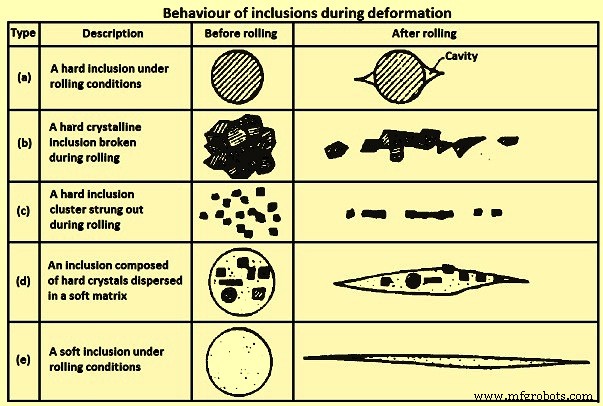
Comme le montre la Fig. 4, la combinaison d'une faible résistance de liaison à la matrice et de la déformation de celle-ci mène à la création de vides et à la séparation (décohésion). Les inclusions dures se brisent et se redistribuent dans l'acier. Cela a été discuté pour l'alumine. La compréhension de la rupture et redistribution de l'alumine est compliquée par le fait que ces inclusions forment fréquemment des agrégats pendant le traitement à l'état liquide. La prédiction du comportement des inclusions dures ou devenant moins plastiques à basse température reste un défi.
Cependant, des paramètres de base sont nécessaires pour décrire quantitativement le comportement mécanique des inclusions et leurs effets sur les propriétés de l'acier. Les inclusions plastiques à la température de travail se déforment quand l'acier est travaillé, s'allongeant dans les directions principales. Cela introduit, dans plusieurs cas, une anisotropie de forme dans les inclusions, résultant en anisotropie des propriétés qu'elles influencent. Récemment, la relation entre plasticité à haute température et point de fusion des inclusions d'oxydes a été confirmée, en corrélant la température de liquidus calculée avec le rapport d'aspect mesuré.
Dans certains modèles de déformation d'inclusions au travail à chaud, la déformation plastique est associée à l'écoulement visqueux et une prédiction raisonnable de l'anisotropie est obtenue. Dans une étude quantitative, le rapport de la contrainte d'écoulement de l'inclusion à celle de la matrice définit l'allongement des inclusions. Le comportement des inclusions composites (alumine entourée de sulfure de manganèse) est montré Fig. 4(d). Les résultats confirment les observations expérimentales : quand la teneur en soufre tombe sous 60 ppm, le rapport d'aspect des inclusions alumine/sulfure de manganèse diminue substantiellement. Ces résultats sont particulièrement importants pour les aciers modernes de haute pureté.
L'anisotropie introduite par le changement de forme des inclusions ne peut être éliminée par un traitement thermique ultérieur. La déformation des inclusions et des ségrégations est normalement responsable de l'aspect « fibreux » observé à l'examen macrographique. Une cristallisation éventuelle des inclusions pendant le traitement peut compliquer la prédiction de l'étendue de leur déformation et de la variation de plasticité avec la température. Des inclusions initialement « vitreuses » ou amorphes ont montré qu'elles cristallisent sous des traitements aux températures de travail à chaud. Les inclusions cristallisées ont un comportement rhéologique différent (plasticité relative) comparé aux inclusions « vitreuses ». Cela peut être particulièrement important quand la plasticité est critique.
Les coefficients de dilatation thermique (CDT) des inclusions diffèrent de celui de l'acier. Les différences peuvent influencer les contraintes résiduelles autour des inclusions. Celles entourées d'un champ de contrainte de traction associé aux contraintes pavées (tessellated stresses) peuvent être plus nuisibles. Cela est particulièrement important en fatigue. Ces contraintes sont aussi considérées pertinentes pour l'usinabilité. On pense que la formation de champs de contraintes, cavités et pores dans la matrice autour des inclusions a un effet favorable sur l'usinabilité. Les inclusions à CDT plus élevé que l'acier se séparent de la matrice au refroidissement depuis les températures de traitement. Cela peut aussi causer des problèmes dans la préparation d'échantillons métallographiques et des difficultés de détermination de taille.
Avec les méthodes automatiques, un seuil de niveau de gris différencie oxydes et sulfures. Selon le seuil choisi, la région sombre entre matrice et inclusion contribue différemment à la taille mesurée. Il existe des différences considérables dans l'usage de l'expression « inclusions » dans la modélisation de la rupture. Certains incluent les carbures, carbonitrures et autres particules de seconde phase dans la définition. Pour le processus de rupture ductile, il semble important de prendre en compte les deux types. Une attention particulière est requise pour la différence de résistance de l'interface matrice-inclusion, et la taille et distribution des différents types de particules.
L'interface inclusions-acier a généralement une résistance très faible ou nulle. En revanche, la résistance de l'interface carbures-acier a été estimée entre 1 200 et 2 000 MPa. Cette différence a une grande importance sur l'effet des inclusions, particulièrement sur la rupture. La distinction entre inclusions et particules de seconde phase peut devenir floue. Dans certains aciers, le titane fixe l'azote, formant des inclusions de nitrure de titane à l'état liquide. Dans les aciers électriques, le sulfure de manganèse se forme comme fin précipité pour contrôler le mouvement des joints de grains. Une étude avec des particules d'alumine a démontré le rôle contrôlant de la taille et fraction volumique des particules sur le mouvement des joints de grains.
Influence des inclusions sur les propriétés de l'acier
L'influence des inclusions est étudiée depuis longtemps. Elles peuvent être adaptées dès la sidérurgie pour les produits bruts afin d'améliorer les propriétés. En connaissant la performance requise des produits travaillés, les inclusions d'un certain grade peuvent être « ingénierées ». Pour aborder correctement l'amélioration des propriétés par l'ingénierie des inclusions, il faut connaître les phénomènes et comportements tout au long de la chaîne de traitement, de l'état liquide aux opérations post-coulée et leurs effets dans les produits travaillés.
En 2009, la Commission Européenne a publié une revue de recherche comprenant des études chez 4 grands producteurs, visant l'optimisation et l'évaluation de différentes voies de métallurgie secondaire pour obtenir des aciers plats de haute qualité par contrôle des inclusions. Pour les produits en vrac, c'est une question de reproductibilité ; pour les aciers spéciaux, c'est individuellement adapté. Il est donc important de comprendre les effets de la voie sur les populations d'inclusions et leurs effets sur les propriétés.
Une étude récente sur l'effet des inclusions a porté sur les mesures critiques en sidérurgie moderne pour évaluer l'influence des conditions de procédé sur les propriétés de produits : aciers au carbone désoxydés à l'aluminium, aciers au carbone moyen désoxydés à l'aluminium, aciers à haute résistance avancés, et aciers à usinage libre, tous tenant compte des exigences strictes pour l'automobile : faible teneur en inclusions et modification au calcium pour assurer une formabilité plus élevée et une performance mécanique améliorée des pièces automobiles.
Les exigences de propreté vis-à-vis des inclusions varient selon les produits. Il n'y a pas de définition universelle de propreté. Les exigences doivent être considérées par rapport aux demandes de l'application spécifique et d'autres aspects comme leur localisation, forme et distribution dans le composant.
Effets sur le traitement (travail à chaud, à froid, formage)
Il est parfois commode de séparer l'influence pendant le traitement de celle pendant l'application, car les conditions de traitement ne sont pas celles envisagées pour l'usage. C'est vrai même si la majorité des problèmes liés aux inclusions concernent leur plasticité relative et leur influence sur la rupture ductile. Les inclusions occupant une partie considérable de la section pendant le travail à chaud ou froid, ou situées dans des zones de forte déformation, peuvent causer la rupture pendant le traitement. Le contrôle de la fraction volumique, taille et distribution est donc important. L'ingénierie des inclusions l'est aussi pour les propriétés de fatigue et une prédiction raisonnable de l'anisotropie.
Les domaines présentant des défis pour de futures avancées sont : (i) la caractérisation adéquate des propriétés des inclusions et de leurs interfaces avec l'acier, (ii) une métrique adéquate pour caractériser taille, forme et distribution de la grande population multi-particules, (iii) les difficultés des méthodes computationnelles face à cette population multi-particules.
Influence sur la résistance à la traction
La résistance à la traction peut être affectée par la fraction volumique finale des inclusions, leur morphologie et orientation. L'orientation par rapport à la direction de chargement est importante car certains niveaux d'inclusions affectent la ductilité. Pour les sections plus petites, l'effet est plus fort du fait du rôle des tailles d'inclusions comme sites de nucléation de micro-vides par décohésion ou fracture, affectant négativement la ductilité. Les niveaux de fraction volumique dans les pratiques actuelles ont été considérablement réduits, au point que leur effet sur la résistance à la traction est pratiquement négligeable aux tailles d'éprouvettes standard. Une étude sur des aciers à divers niveaux d'impuretés pour déterminer les niveaux de tolérance aux inclusions dans les aciers à ultra-haute résistance a montré que le sulfure de manganèse allongé réduit la ductilité et l'aptitude au pliage, mais n'a pas d'effet notable sur la résistance.
Effet sur la ténacité
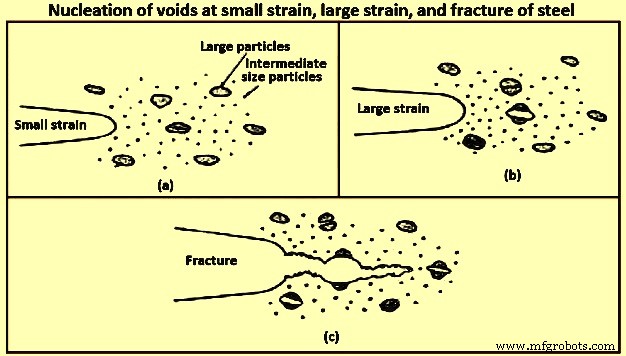
La ténacité à la rupture est la propriété de résister à la propagation d'une fissure, cruciale pour la conception de nombreux composants. La majorité des inclusions sont considérées comme des concentrateurs de contraintes dans la structure solidifiée et peuvent causer la rupture par fracture. La distribution des particules nucléant des vides implique deux échelles : (i) grosses inclusions nucléant des vides à faibles déformations, (ii) petites particules nucléant des vides à déformations bien plus grandes. La taille des particules nucléant des vides est typiquement entre 0,1 et 100 µm, avec des fractions volumiques de quelques pourcents seulement, bien que ce faible pourcentage joue un rôle majeur dans la résistance à la propagation de fissure des alliages structuraux. Les modes de rupture dans les aciers consistent en trois mécanismes principaux :
- Clivage : rupture transgranulaire se propageant par plans cristallographiques à l'intérieur des grains, surface de rupture apparaissant comme une série de plans plats. Pour améliorer la ténacité, il faut contrôler l'unité microstructurale produisant les plans de propagation : taille de grain de ferrite dans les aciers ferritiques, taille de grain d'austénite antérieure dans la perlite et la bainite.
- Fracture intergranulaire à basse température : rupture le long des joints de grains due à la micro-ségrégation ou précipitation de secondes phases. Dans les aciers faiblement alliés, la précipitation de sulfure de manganèse est fréquente suite à des traitements à haute température (au-dessus de ~1 250 °C). Ces particules agissent comme sites de nucléation de vides pour la fracture intergranulaire à alvéoles.
- Rupture à alvéoles (dimple rupture) : vides nucléant aux inclusions, rupture quand ils croissent et coalescent sous déformation (souvent appelée « coalescence de vides »). Le sulfure de manganèse se décohèse de la matrice même avant déformation, la plupart des inclusions d'oxydes se décohésent à faibles déformations. Cela est lié à la cohésion par coefficient de dilatation thermique. La surface résultante est une fracture à alvéoles relativement équiaxes.
Les deux premiers modes se produisent normalement sous la température de transition ductile-fragile, le troisième au-dessus. La Fig. 5 montre la nucléation de vides à faibles déformations (5a), fortes déformations (5b), et rupture de l'acier (5c).
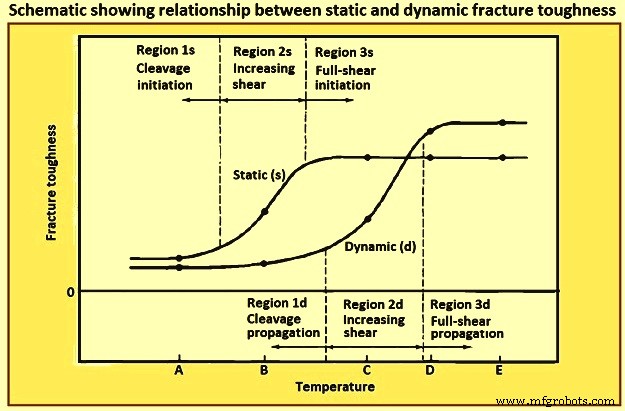
Les fractures ductile et fragile sont les deux principaux types de rupture dans les aciers faiblement alliés. La fracture ductile se produit à haute température, la fragile normalement à basse température. La Fig. 6 montre la différence entre les courbes de mode de fracture statique et dynamique, caractérisées par les différences de taux de déformation. Deux tests évaluent ces modes : le test Charpy V pour la fracture dynamique, et le test CTOD (crack tip opening displacement) pour la ténacité quasi-statique. Le CTOD s'applique aux matériaux pouvant présenter une déformation plastique avant rupture. La mesure de ce déplacement est cruciale pour l'ingénierie et l'importance du test repose sur sa mesure précise.
Un autre facteur important affectant la ténacité est l'anisotropie du comportement en rupture des produits laminés à chaud. Elle est associée à l'orientation des inclusions allongées ou des agrégats. L'énergie absorbée la plus élevée se produit dans les éprouvettes où le plan de fissure est normal aux inclusions allongées, la fissure pouvant être déviée le long des interfaces. Des énergies plus faibles sont absorbées quand la fissure se propage le long des interfaces des inclusions allongées. La Fig. 7 compare deux aciers : à gauche, acier laminé conventionnel, anisotropie plus forte due à l'allongement des inclusions parallèlement au sens de laminage. Si chargé dans ce sens (flèches rouges), la résistance est plus élevée que dans le sens transversal (flèches jaunes). À droite, acier avec contrôle des inclusions : anisotropie moindre grâce à un meilleur contrôle produisant moins d'inclusions, plus isolées et plus petites. La différence entre conditions de chargement les plus et moins favorables est faible.
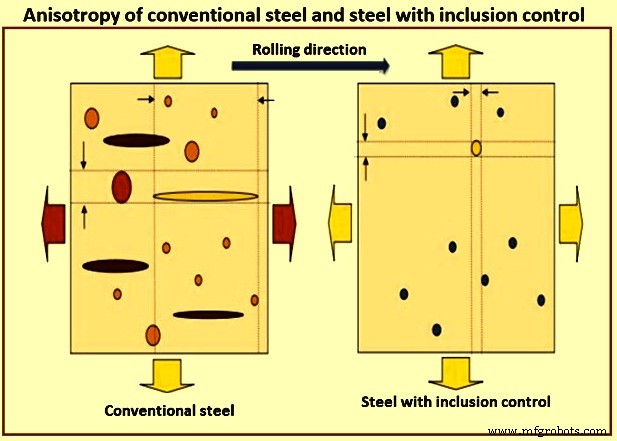
Les inclusions de sulfure de manganèse sont une cause majeure d'anisotropie de rupture. Les orientations transversale et traversante sont les plus affectées. Cela peut être amélioré en modifiant les inclusions sulfurées pour former des inclusions dures restant sphériques pendant le travail, ou, si le coût ajouté est justifié, en réduisant la teneur en soufre par désulfuration supplémentaire ou brassage sous vide.
Les inclusions d'oxydes sont associées à la rupture ductile caractérisée par la liaison d'alvéoles. La formation de vides autour des inclusions d'oxydes joue un rôle dominant dans la rupture en cisaillement. Avec l'augmentation des niveaux de résistance, l'effet des inclusions, surtout à basses températures, est très marqué.
Des niveaux d'inclusions normalement bas suffisent à garantir une ductilité et ténacité acceptables dans les aciers à ultra-haute résistance. Cependant, si la demande future pousse à développer ces propriétés, il faudra éviter le sulfure de manganèse allongé et minimiser le nombre de nitrures de titane grossiers, car ce sont les types d'inclusions les plus dégradants pour la ductilité à niveaux d'impuretés relativement faibles dans ces aciers.
Effet sur la fatigue
Lorsqu'une rupture de composant en acier est due à un nombre répété de cycles de chargement sous la limite d'élasticité, c'est une rupture par fatigue. Les inclusions y jouent un rôle majeur. L'une des premières études établissant une relation entre dureté et limite de fatigue est celle de Garwood et collaborateurs. Depuis, la pertinence des inclusions non métalliques, surtout pour les aciers à haute résistance, a fait l'objet de nombreuses études. La majorité ont souligné plusieurs facteurs liés à la concentration de contraintes : forme des inclusions, adhésion à la matrice, constantes élastiques des inclusions et matrice, taille des inclusions.
Murakami et Endo ont développé le modèle de surface pour évaluer l'effet de petits défauts (trous) dans les matériaux métalliques. Ils ont démontré que le problème d'un petit défaut est essentiellement un problème de petite fissure, à résoudre avec des facteurs d'intensité de contrainte plutôt que de concentration. Ils ont trouvé une forte corrélation entre le facteur d'intensité maximal et la surface projetée du défaut dans un plan perpendiculaire à la contrainte principale maximale. Les inclusions peuvent être traitées comme mécaniquement équivalentes à de petits défauts ayant la même surface projetée (racine carrée de la surface de fissure).
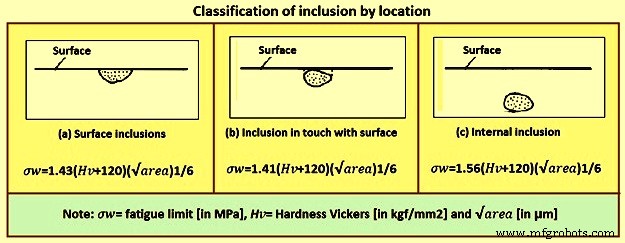
Ce n'est pas seulement ces facteurs qui influencent la vie en fatigue, mais aussi la localisation de l'inclusion ou défaut dans le composant. Une inclusion d'une certaine taille proche de la surface a un impact plus fort qu'une inclusion de même taille plus profonde. Murakami a publié des équations quantitatives pour la prédiction de la limite de fatigue avec défaut de surface, sous-surface et interne. La Fig. 8 donne la classification par localisation.
La relation entre effets néfastes sur la vie en fatigue et taille des inclusions est montrée Fig. 9. Elle illustre que : les grosses inclusions globulaires sont les plus nuisibles par leur taille, pas leur forme ; les sulfures de calcium sont moins nuisibles que les oxydes de taille égale ; les nitrures de titane sont le type le plus nuisible sur une plage de tailles égale comparé aux autres oxydes ou sulfures.
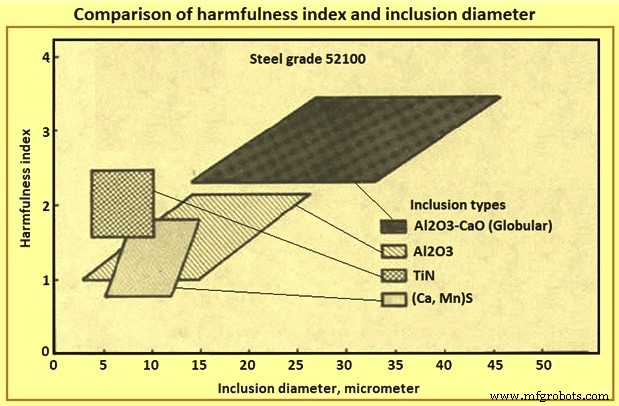
L'importance des inclusions sur la fatigue est reconnue depuis longtemps. Cependant, l'effet du type, composition, forme et taille a été étudié sans conclusion ferme. Une étude récente apporte un nouvel éclairage : la limite de fatigue est corrélée à l'existence de fissures non propagatrices, pas à l'initiation. C'est un seuil de contrainte pour la propagation, pas la contrainte critique d'initiation. La limite de fatigue corrèle avec la dureté jusqu'à ~400 HV. Dans cette région, « la limite de fatigue est déterminée par une propriété matérielle montrant la résistance moyenne à la déformation plastique ».
Au-delà de 400 HV, la limite de fatigue idéale, associée aux propriétés du matériau, ne peut généralement pas être atteinte à cause des défauts (inclusions). « Les défauts plus petits qu'une taille critique ne sont pas nuisibles à la résistance en fatigue et la taille critique est plus petite pour les matériaux à plus haute résistance statique, donc un défaut de taille donnée est plus néfaste pour les aciers à haute résistance que pour les métaux à faible résistance ». Il a été démontré par plusieurs exemples expérimentaux que, la limite de fatigue étant une contrainte où la propagation ne se produit pas, de petits défauts peuvent avoir des fissures qui démarrent d'eux, menant ou non à la fatigue selon taille et contraintes. Il a été argumenté que, pour cette raison, quand une fissure originaire à l'interface inclusion-métal ou par rupture d'inclusion, les contraintes dans l'inclusion sont soulagées et le domaine peut être considéré comme mécaniquement équivalent à un défaut ou pore sans contrainte. Donc, les contraintes pavées peuvent être moins importantes qu'on ne le pensait.
Avec cette approche, on peut trouver des relations adéquates pour prédire la limite de fatigue des aciers à haute résistance, réconciliant la relation limite d'endurance-dureté en incluant un terme lié à la surface de section transversale au chargement occupée par les inclusions. Selon le chargement, la position des inclusions peut être importante, et cela est pris en compte. Ainsi, pour les inclusions proches de la surface en flexion rotative, une relation empirique entre limite d'endurance et dureté a été proposée.
Les effets de ces insights sur le développement des aciers à roulements (SAE 52100 ou 100Cr6) ont été très importants. Par exemple, les résultats où une pertinence particulière a été attribuée à différentes compositions d'inclusions peuvent être réévalués. Les résultats indiquent beaucoup moins d'importance du type d'inclusion quand analysés selon le formalisme de Murakami (Fig. 9). Selon ses résultats, la plus grande inclusion présente dans la zone sollicitée est responsable de la rupture par fatigue. Avec la haute propreté de ces aciers, les méthodes classiques d'évaluation et quantification ont été assez inefficaces pour prédire le comportement en fatigue, et les statistiques de valeurs extrêmes ont été présentées comme solution. Murakami a développé une méthode de quantification des inclusions par valeurs extrêmes.
Plus tard, une norme ASTM a été développée, surtout pour la communauté des roulements. Avec cette méthode, Murakami et collaborateurs ont pu prédire les propriétés de fatigue basées sur les statistiques de valeurs extrêmes pour les inclusions. Ils ont aussi montré que, quand la population et la taille des inclusions deviennent extrêmement petites, comme dans les aciers fondus au faisceau d'électrons (EB) extra-purs, les hétérogénéités microstructurales (zones de bainite) sont plus grandes que les inclusions et agissent comme noyaux de fatigue. L'importance des inclusions en fatigue reste un sujet de discussion fréquente, particulièrement dans la fatigue à très haut nombre de cycles.
Les développements menés par Murakami sur la compréhension de l'importance des inclusions dans la fatigue des aciers à haute résistance ont aussi eu un impact profond sur l'ingénierie des inclusions des aciers à ressorts et de soupapes. En résumé, en considérant la littérature sur l'origination et propagation de fissures en fatigue, il faut considérer la taille et fraction volumique des inclusions. L'origination peut se produire « dans la matrice » ou liée aux particules de seconde phase, particulièrement inclusions. Il semble que pour les aciers à faible résistance, une taille critique de fissure plus grande que les grosses inclusions soit nécessaire pour que la fatigue se produise. Donc les inclusions jouent un rôle moins important dans les aciers à faible résistance et purs. En revanche, dans les aciers à haute résistance, les inclusions peuvent être suffisamment grandes et jouer un rôle important.
La condition de l'interface inclusion-acier joue aussi un rôle dans la vie en fatigue. D'un autre côté, la résistance de l'interface inclusions-matrice a été considérée comme un facteur important dans les phénomènes microscopiques du fissuration par fatigue. Spriestersbach et collaborateurs ont noté que les inclusions « classiques » (oxydes, oxydes complexes, sulfures) se décohèsent facilement du fait de la faible résistance interfaciale.
Les différences de CDT peuvent aussi favoriser la séparation inclusion-matrice. Donc les inclusions classiques peuvent être considérées comme se comportant comme des trous, comme proposé par Murakami. En revanche, le nitrure de titane a une forte liaison avec la matrice et l'interface nitrure de titane-acier ne montre pas de séparation. Sous de fortes contraintes, il se fissure et les fissures se propagent dans la matrice. Donc la corrélation entre taille du nitrure de titane et comportement en fatigue peut différer de celle observée pour les inclusions « classiques ».
Effet sur l'usinabilité
L'usinabilité couvre un large éventail de paramètres : formation de copeaux, usure de l'outil, propriétés de surface de la pièce usinée, facteurs environnementaux. L'usinage consiste principalement en deux processus : fracture du métal et enlèvement de matière pour produire une forme ou des trous à des emplacements spécifiques.
Certaines inclusions d'oxydes peuvent avoir un effet positif sur la formation de copeaux (dépendant de la capacité à créer une fracture le long de la structure) mais un effet négatif sur l'usure de l'outil qui peut l'emporter sur l'effet positif initial. Les inclusions de sulfure de manganèse ont aussi un effet bénéfique sur la formation de copeaux, et l'effet bénéfique d'une teneur élevée en soufre sur les aciers à usinage libre est connu depuis longtemps, car les inclusions de sulfure de manganèse ne causent pas d'usure de l'outil comme les oxydes. Une investigation approfondie de l'effet de différents types d'inclusions sur différents grades pour différentes applications a indiqué que différents grades ont diverses inclusions aux caractéristiques très différentes. Ces caractéristiques doivent être optimisées pour chaque groupe de grades afin d'améliorer l'usinabilité sans réduire considérablement les propriétés mécaniques.
L'usinabilité est peut-être la propriété la plus traditionnellement liée aux inclusions. Les effets des sulfures sont bien connus et la conception de ces inclusions pour l'usinabilité a été assez réussie. La thermodynamique computationnelle a été utilisée pour concevoir des aciers à bonne usinabilité en adaptant les sulfures pour substituer le plomb « inclusions métalliques ». L'acier au plomb présente d'importants risques sanitaires pendant la fabrication et un impact environnemental considérable. Actuellement, l'industrie automobile définit une teneur minimale en soufre pour les aciers non resulfurés pour améliorer leur usinabilité. Cela pose un défi aux fabricants de barres qui doivent ajuster leurs procédés pour prévenir le colmatage de la tubulure par l'utilisation de calcium en présence de soufre autour de 0,02 %. Un contrôle de procédé strict est nécessaire.
Effet sur la nucléation de la ferrite
Les inclusions peuvent jouer un rôle important dans la transformation de phase. Elles jouent aussi un rôle critique dans la nucléation de la ferrite aciculaire fine dans le métal de soudure. Cette microstructure est importante pour obtenir des propriétés mécaniques satisfaisantes avec des compositions à faible carbone sans travail à chaud/contrôlé. Ainsi, la composition du métal de soudure est adaptée pour provoquer la précipitation de noyaux adéquats pour la ferrite aciculaire. Certains facteurs pertinents pour qu'une inclusion agisse comme noyau : structure cristalline, différences de CDT, et appauvrissement en éléments austénitisants (manganèse) autour des inclusions. Ce dernier est l'explication la plus favorisée, suivie par les contraintes générées par les différences de CDT entre inclusion et matrice d'austénite. Cela prend une pertinence spéciale avec la coulée de brames minces, où l'étendue du travail à chaud/contrôlé pour affiner le grain d'austénite est très limitée.
L'une des premières observations in situ claires de la nucléation a été faite par Sugiyama et Shigesato sur l'importance du sulfure de manganèse pour la nucléation de la ferrite. Li et collaborateurs ont montré expérimentalement et par calculs de premiers principes que les oxydes de zirconium et titane favorisent des zones appauvries en manganèse à l'interface inclusion-matrice, favorisant la nucléation de la ferrite. Ils ont aussi montré que le sulfure de manganèse peut nucléer sur l'oxyde de zirconium. Résultat : effet bénéfique de la désoxydation zirconium-titane dans les aciers microalliés, favorisant des dispersions plus fines et uniformes de sulfure de manganèse et microstructures de ferrite aciculaire. Grong et collaborateurs ont examiné les possibilités de produire des « dispersoïdes », inclusions de taille et composition suffisamment fines pour affecter la nucléation en solidification et la nucléation de la ferrite. Pour y parvenir, ces particules doivent être formées de manière plus complexe que par les réactions classiques de formation d'inclusions.
Effet sur la finition de surface
Bien que la finition de surface puisse être considérée comme un problème d'usinabilité, le cas des aciers à outils pour moules plastiques présente des exigences extraordinaires. Des études ont montré que la microstructure et la propreté jouent un rôle important. Les formes simples de quantification de la propreté ne parviennent pas, en général, à corréler avec la qualité du polissage. Le type d'inclusion joue un rôle définitif : dans le cas du remoulage sous chape électroconductive (ESR) de l'acier P20, la désoxydation typique de l'ESR est délétère pour la finition de surface et le remoulage sous atmosphère inerte doit être utilisé pour prévenir la désoxydation et assurer que les sulfures recouvrent les inclusions d'oxydes permettant une bonne finition. Les résultats comparés du VAR (remoulage sous arc vide) et du PESR (ESR sous gaz inerte) s'expliquent à la lumière de cette observation.
Effet sur la corrosion
Deux exemples de l'influence des inclusions sur la performance en corrosion : l'importance sur les ruptures liées à l'hydrogène comme le craquage induit par l'hydrogène (HIC), et sur la formation de piqûres.
Inclusions et ruptures liées à l'hydrogène
L'importance des inclusions comme pièges et noyaux pour le HIC est reconnue depuis les années 1970. L'effet synergique de la ségrégation et des inclusions, particulièrement le sulfure de manganèse, a aussi été vite reconnu. Nakai et collaborateurs ont observé que le contrôle de forme des sulfures avait une forte influence sur le HIC. Ils ont montré qu'un acier à teneur en oxygène plus élevée avec sulfures de type I (peu plastiques) a une meilleure résistance au HIC qu'un acier désoxydé à l'aluminium avec sulfures de type II (s'allongeant au laminage). Ils préféraient toutefois la modification en sulfures de calcium ou cérium pour assurer de bonnes propriétés.
Il est aussi clair que simplement réduire le soufre et contrôler la forme des sulfures ne suffit pas à garantir une bonne résistance au HIC car la propagation de fissure est contrôlée par la ségrégation. Donc des aciers à faible carbone et faible manganèse ont été développés, ainsi que des stratégies de refroidissement accéléré pour favoriser moins de ségrégation, particulièrement le bandage, et une dureté plus uniforme.
L'interaction ségrégation-modification au calcium a été démontrée : dans de gros ségrégats, le traitement normal au calcium peut être inefficace pour prévenir la formation de sulfure de manganèse. Ainsi, très faible soufre et évitement du sulfure de manganèse sont devenus la règle pour une bonne résistance au HIC. Cependant, les inclusions continuent de jouer un rôle important dans la nucléation des fissures HIC. Dans des aciers très purs, le sulfure de manganèse favorise le craquage par l'hydrogène. En étudiant la résistance de l'acier microallié API X120, Huang et collaborateurs ont relié la propreté à une réduction de l'effet de l'hydrogène, quel que soit le type d'inclusion. Ils n'ont pas fourni l'information sur la teneur en soufre.
Jin et collaborateurs ont rapporté que dans l'acier API X100 traité au calcium avec 50 ppm de soufre, les oxydes sont néfastes à la résistance à l'hydrogène. Domizzi et collaborateurs n'ont pas pu corréler la longueur des sulfures ou la teneur en soufre à la résistance HIC dans des aciers à 50-150 ppm de soufre. Ils proposent que la teneur en soufre et la taille des inclusions influencent la résistance. Ils indiquent qu'un petit nombre d'inclusions très allongées peut réduire la résistance HIC de la même façon qu'un plus grand nombre de particules plus courtes. Ils soulignent aussi la pertinence du bandage, qui dans les aciers microalliés est normalement associé à des teneurs en manganèse plus élevées.
Le bandage s'est aussi avéré critique pour la rupture induite par l'hydrogène de boulons AISI 4140 en applications sous-marines sous protection cathodique. Du et collaborateurs ont montré les effets bénéfiques de la génération d'une dispersion fine d'inclusions d'oxydes et sulfures par désoxydation zirconium-titane sur la résistance HIC, comparé à la désoxydation conventionnelle à l'aluminium. Dans une revue récente, Ohaeri et collaborateurs ont confirmé que les inclusions en général peuvent être nuisibles à la résistance à la dégradation par l'hydrogène, mais que les inclusions allongées ont apparemment un effet plus négatif. L'importance des sulfures allongés sur l'étendue du cloquage par l'hydrogène a aussi été démontrée. Donc la forme, la quantité et le type d'inclusions jouent un rôle important dans le craquage par l'hydrogène.
Le regroupement éventuel des inclusions, particulièrement les régions de bandage microstructurel, a un effet synergique favorisant les problèmes liés à l'hydrogène et doit être soigneusement évité. De plus, Murakami a démontré que le piégeage de l'hydrogène aux inclusions a un effet considérable sur les phénomènes de fatigue à vie ultra-longue. Il est évident que l'ingénierie des inclusions joue un rôle de plus en plus important dans la conception d'aciers résistants à l'hydrogène.
Piqûres (Pitting)
Wranglen a rapporté l'importance du sulfure de manganèse comme sites d'initiation de piqûres dans les aciers au carbone et inoxydables. Il a proposé que dans les aciers au carbone, l'attaque commence dans la matrice près de l'inclusion sulfurée, plus noble que la matrice, tandis que dans les inoxydables, elle commence à l'inclusion sulfurée proprement dite. Avec le développement des techniques de caractérisation, Ryan et collaborateurs ont mesuré la présence d'une région appauvrie en chrome entourant les inclusions sulfurées dans les inoxydables et proposé qu'elles soient les sites d'initiation. Ils n'ont pas proposé de mécanisme pour la formation de ces régions ni décrit l'historique thermique de leur échantillon. Leurs résultats ont été contestés par des mesures de Meng et collaborateurs sur divers aciers (incluant l'échantillon original de Ryan).
Les observations de Ryan ressemblent aux profils de composition autour des carbures de chrome dans l'inoxydable sensibilisé. S'il y a une explication claire pour la formation de régions appauvries en chrome autour des carbures en sensibilisation, ce n'est pas le cas pour la matrice entourant les inclusions sulfurées. Plus récemment, Williams et collaborateurs ont observé une couche de sulfure riche en fer entourant les inclusions sulfurées dans les inoxydables. Cette couche se dissout préférentiellement et démarre le processus de piqûre. Ils ont suggéré que l'ingénierie des inclusions peut contrôler la composition des sulfures manganèse-fer-chrome et prévenir cela. Park et Kang ont récemment revu la question des inclusions dans les inoxydables, discutant le processus de solidification des sulfures pouvant mener à la situation observée par Williams.
Il semble clair que de subtiles différences de composition chimique autour des inclusions peuvent être d'une importance primordiale pour la piqûre de l'inoxydable. Les résultats disponibles indiquent que les variations de composition causées pendant la formation des sulfures peuvent jouer un rôle très important. Liu et collaborateurs ont récemment démontré l'effet d'agrégats d'alumine sur la piqûre des aciers au carbone. Ma et collaborateurs ont montré le comportement anisotrope de la piqûre associé aux inclusions de sulfure de manganèse. Donc les inclusions, particulièrement sulfureuses, ont un rôle crucial dans la piqûre. Park et Kang ont remarqué que la présence d'inclusions d'oxydes peut aussi jouer un rôle important dans la piqûre des inoxydables.
Processus de fabrication
- Le pouvoir antimicrobien de l'argent : comment ce métal combat bactéries, champignons et virus
- Fer vs Acier : différences clés expliquées
- Explorer la Diversité de l'Acier Inoxydable : Types, Usages et Avantages
- Le Pouvoir Antimicrobien du Cuivre : Révolution pour la Santé et Au-Delà
- Durabilité de l'acier inoxydable : impact environnemental, avantages et perspectives d'avenir
- Applications polyvalentes de l'acier doux : de la construction aux projets DIY
- Comprendre les grades d'acier à outils : propriétés et applications
- Comment le choix du matériau influence la conception de matrice : facteurs clés et avantages
- Machine cisailleuse-poinçonneuse hydraulique : la centrale de fabrication d'acier