



Guide complet de la coulée continue de l'acier : Processus, équipements et points clés
Comprendre le processus de coulée continue de l'acier
La coulée continue (CC) de l'acier est un processus par lequel l'acier liquide est solidifié en un produit semi-fini (billette, bloom, prémoulé de poutre, rond ou brame) pour un laminage ultérieur dans les laminoirs. L'opération de base d'une machine de CC consiste à convertir l'acier liquide d'une composition donnée en un brin de forme et de taille désirées à travers un groupe d'opérations comme l'opération de la lingotière, la zone de refroidissement par aspersion, l'opération de la redresseuse, etc. Pour une coulée continue réussie, il est nécessaire de comprendre le comportement du processus sous différentes conditions pour ces opérations. Le processus de coulée continue comprend essentiellement les sections suivantes :
- Une lingotière intermédiaire (tundish), située au-dessus de la lingotière, pour recevoir l'acier liquide de la poche de coulée et l'alimenter dans la lingotière à un débit régulé.
- Une zone de refroidissement primaire consistant en une lingotière en cuivre refroidie à eau à travers laquelle l'acier liquide est alimenté depuis la lingotière intermédiaire pour générer une enveloppe extérieure d'acier solidifié suffisamment solide pour maintenir la forme du brin lors de son passage dans la zone de refroidissement secondaire.
- Une zone de refroidissement secondaire en association avec une section de confinement positionnée sous la lingotière, à travers laquelle le brin d'acier (encore majoritairement liquide) passe et est aspergé d'eau ou d'un mélange eau-air (brouillard d'air) pour une solidification plus poussée du brin.
- Une section pour le décintrage et le redressage du brin d'acier. Cette section n'existe pas dans les machines de coulée verticale droite.
- Une section de coupe consistant en chalumeaux ou cisailles mécaniques pour la coupe des brins d'acier solidifiés en longueurs désirées pour l'évacuation.
- Une table de sortie vers les lits de refroidissement ou directement vers une zone de transfert de produit.
Dans le processus de CC, l'acier liquide s'écoule de la poche de coulée, à travers une lingotière intermédiaire dans la lingotière. Il est généralement protégé de l'exposition à l'air par un recouvrement de laitier sur chaque récipient (poche, lingotière intermédiaire, lingotière) et par des tubes en céramique entre les récipients.
Démarrage du processus
Pour démarrer le processus de coulée continue, une barre factice (connectée à un système d'extraction mécanique externe) est insérée dans la lingotière et positionnée de sorte que le sommet de la barre ferme le fond de la lingotière. L'acier liquide est livré dans une poche de coulée au niveau de la coulée où il est versé à un débit contrôlé dans la lingotière intermédiaire. L'acier liquide s'écoule à travers les buses dans le fond de la lingotière et remplit la lingotière. Lorsque le niveau d'acier liquide dans la lingotière atteint une position prédéterminée, le retrait de la barre factice est initié. Une fois dans la lingotière, l'acier liquide se solidifie contre les parois de la lingotière en cuivre refroidie à eau pour former une enveloppe solide. Les rouleaux d'entraînement plus bas dans la machine de CC retirent continuellement la barre factice de la lingotière. La vitesse de retrait de la barre factice est préréglée en fonction de la vitesse de coulée requise ou du débit d'acier liquide depuis la lingotière intermédiaire. Lorsque la tête de la barre factice, qui est maintenant attachée à la forme solidifiée en cours de coulée, atteint une certaine position dans le système d'extraction, elle est mécaniquement déconnectée et la barre factice est retirée. La forme coulée solidifiée continue à travers le système d'extraction vers l'équipement de coupe à un taux (vitesse de coulée) qui correspond à l'écoulement d'acier liquide entrant, de sorte que le processus fonctionne idéalement en régime permanent.
Solidification et longueur métallurgique
La solidification de l'acier liquide, qui a commencé dans la lingotière refroidie à eau, se poursuit progressivement au fur et à mesure que le brin d'acier traverse la machine de CC. La solidification commence au niveau du ménisque de l'acier liquide dans la lingotière, formant une enveloppe d'acier en contact avec les parois de la lingotière. La distance du niveau du ménisque au point de solidification complète à l'intérieur de la machine de CC est appelée la longueur métallurgique. Le point de solidification complète doit se produire naturellement avant le point de coupe du brin et dans de nombreuses machines de CC, il se situe avant la redresseuse.
Les conditions de coulée sont établies de sorte que la résistance de l'enveloppe d'acier solidifié quittant la lingotière soit suffisante pour résister à la pression ferrostatique de l'acier liquide dans la lingotière. Pour prévenir le collage de l'enveloppe solidifiée à la paroi de la lingotière, celle-ci oscille dans une direction verticale. La friction entre l'enveloppe d'acier et la lingotière est minimisée par l'introduction de lubrifiants de lingotière tels que des huiles ou des flux qui forment un laitier fluide.
Refroidissement secondaire et confinement
Sous la sortie de la lingotière, l'enveloppe d'acier en solidification agit comme un conteneur pour supporter l'acier liquide restant. De la chaleur additionnelle est extraite du brin dans les zones de refroidissement secondaire qui consistent en une série d'aspersions d'eau et de brouillard air-eau. Les débits sont étroitement contrôlés pour obtenir des taux de refroidissement optimaux et maintenir la température de surface jusqu'à ce que le cœur liquide soit solide. Des unités de rouleaux de support sont fournies pour contenir le brin afin d'éviter les mouvements transversaux et de prévenir le bombement de l'enveloppe en solidification à chaud dû à la pression ferrostatique interne. Le système de refroidissement et de confinement du brin est conçu, tout comme la lingotière, pour prévenir les défauts externes et internes dans la section coulée et assurer la qualité requise du produit en acier.
La zone de refroidissement secondaire et de confinement est suivie, sur certains types de machines, par une unité de cintrage et une redresseuse qui est présente dans toutes les machines.
Après le redressage, la section coulée est coupée à la longueur désirée soit par chalumeaux, soit par cisailles. Les longueurs coupées à chaud sont ensuite soit convoyées par une table à rouleaux de sortie vers les lits de refroidissement, soit groupées et transférées directement vers les opérations de laminage ultérieures.
Exigences vis-à-vis de l'acier liquide
Contrôle de la température
Le contrôle de la température est critique pour le processus de CC. Généralement, l'acier liquide pour la coulée continue doit être piqué à une température de piquage plus élevée. La température de piquage est plus élevée car elle doit compenser les pertes de chaleur associées au temps de transfert accru vers la machine de CC. La température pour la coulée continue doit également être maintenue dans des limites plus strictes. Si la température est trop élevée, il y a généralement une coulée accidentelle (breakout) ; et si la température est trop basse, une solidification prématurée de l'acier liquide dans les buses de la lingotière intermédiaire se produit habituellement. La température de coulée peut également affecter la structure de cristallisation de l'acier coulé. Des structures optimales sont normalement obtenues avec de faibles surchauffes qui doivent être uniformes tout au long du processus de coulée. La pratique courante généralement utilisée pour atteindre une température uniforme est de brasser l'acier liquide dans la poche de coulée par l'injection d'une petite quantité d'argon dans l'acier liquide.
Désoxydation
L'acier liquide pour la coulée continue doit également être entièrement désoxydé (tué) pour prévenir la formation de trous de soufflure ou de microporosités à la surface ou près de la surface de l'acier coulé. Ces trous de soufflure ou microporosités se transforment généralement en lignes de soudure (seams) lors du processus de laminage ultérieur. Normalement, deux pratiques sont utilisées pour la désoxydation de l'acier liquide selon le grade d'acier produit et les applications du produit : (i) désoxydation au silicium avec une faible addition d'aluminium pour les aciers à gros grains, et (ii) désoxydation à l'aluminium pour les aciers à grains fins. Les aciers tués au silicium sont plus faciles à couler que les aciers tués à l'aluminium. Cela est dû au fait que les dépôts d'alumine dans la buse de la lingotière intermédiaire, qui causent le colmatage de la buse, sont évités.
Application de la lingotière intermédiaire (Tundish)
Dans le processus de CC, l'acier liquide est transféré d'abord d'une poche dans la lingotière intermédiaire. Ensuite, l'acier liquide est distribué dans les différents brins de lingotières, à travers une buse pour chaque brin. La lingotière intermédiaire est essentiellement une boîte rectangulaire avec des buses situées le long du fond. Les points suivants sont rendus possibles grâce à la lingotière intermédiaire :
- Atteindre la stabilité des jets d'acier liquide entrant dans la lingotière de coulée, et par conséquent, atteindre une vitesse de coulée constante.
- Couler une séquence de charges (heats).
- Changer la poche de coulée vide pour une poche pleine sans interrompre l'écoulement de l'acier liquide dans les lingotières.
- Réaliser un grade mixte avec de l'acier de deux grades différents de deux charges différentes, si nécessaire.
- Offrir la possibilité d'empêcher les inclusions et le laitier d'entrer dans la lingotière intermédiaire et ainsi de glisser dans la lingotière.
Les lingotières intermédiaires sont normalement préchauffées avant la coulée pour minimiser les pertes de chaleur de l'acier liquide pendant les phases initiales de la coulée et ainsi éviter la solidification du métal, particulièrement dans les zones critiques des buses. Des couvercles de lingotière sont également utilisés pour réduire les pertes de chaleur par rayonnement tout au long de l'opération de coulée.
Protection des jets d'acier liquide (Shrouding)
Lors de la coulée à jet libre, l'acier liquide s'écoule directement, à travers l'air, de la poche de coulée vers la lingotière intermédiaire ou de la lingotière intermédiaire vers la lingotière. Dans ces conditions, le jet d'acier liquide non protégé capte l'oxygène (et un peu d'azote) de l'air et des inclusions nocives se forment dans l'acier liquide. Ces inclusions sont transférées dans la lingotière de coulée où elles sont soit retenues dans la section coulée, soit remontent à la surface de l'acier liquide. Celles présentes à la surface de l'acier liquide sont plus tard piégées dans l'enveloppe en solidification et entraînent soit des défauts de surface, soit une rupture de l'enveloppe sous la lingotière. En plus de la formation directe d'inclusions dans le jet d'acier exposé, l'air entraîné dans le jet peut également réagir avec l'acier liquide tant dans la lingotière que dans la lingotière intermédiaire.
Pour éviter ces problèmes, l'opération de CC est normalement réalisée en employant un jet d'acier liquide protégé (shrouded). L'accent est généralement mis sur la protection du jet entre la lingotière intermédiaire et la lingotière en raison de la gravité du problème. Cependant, la protection du jet entre la poche et la lingotière est maintenant largement utilisée, surtout dans le cas de la coulée d'aciers tués à l'aluminium où la prévention des inclusions d'alumine est d'une importance capitale. Il existe deux types de base de protection avec un grand nombre de variations et combinaisons : (i) protection par gaz, et (ii) protection par tube en céramique.
Protection par gaz
Dans le cas de la protection par gaz, l'azote ou l'argon est utilisé comme gaz de protection.
Protection par tube en céramique
Les tubes en céramique sont normalement utilisés pour la coulée d'acier tué à l'aluminium. Ils sont utilisés à la fois entre la poche de coulée et la lingotière intermédiaire, et entre la lingotière intermédiaire et la lingotière. Une extrémité du tube est fixée à la poche (ou à la lingotière intermédiaire) avec l'autre extrémité immergée dans l'acier lorsque la lingotière intermédiaire ou la lingotière est remplie d'acier liquide. Les tubes en céramique sont généralement faits de silice fondue ou de graphite-alumine.
La conception mécanique du tube en céramique est importante, surtout à l'extrémité de sortie immergée dans l'acier liquide. Un type est une conception à passage direct. Un autre type, généralement utilisé dans la lingotière, a une conception multi-ports (ouvertures), comme un tube bifurqué avec le fond du tube fermé et deux ouvertures latérales situées près du fond. Ce type de protection évite la pénétration profonde du jet de coulée dans la lingotière et modifie le motif d'écoulement dans la lingotière. Ainsi, les inclusions dans le jet de coulée ne sont pas piégées dans la section en solidification mais remontent à la surface de l'acier liquide et sont éliminées avec le laitier formé par la poudre de coulée.
Contrôle de l'écoulement de l'acier liquide
Certains phénomènes importants qui régissent le processus de coulée continue et déterminent la qualité de l'acier coulé sont décrits ici. L'acier liquide s'écoule dans la lingotière à travers les ports de la buse d'immersion (SEN - Submerged Entry Nozzle), qui est généralement bifurquée. Les vitesses élevées produisent des nombres de Reynolds dépassant 100 000 et un comportement entièrement turbulent. Du gaz argon est aussi généralement injecté dans la buse pour prévenir le colmatage. Les bulles résultantes fournissent une flottabilité qui affecte significativement le motif d'écoulement dans la buse ainsi que dans la lingotière. Ces bulles collectent aussi les inclusions et peuvent être piégées dans l'enveloppe d'acier en solidification, entraînant de graves défauts de surface dans le produit coulé.
Généralement, le jet d'acier liquide quittant la buse s'écoule à travers la lingotière et impinge contre l'enveloppe d'acier en solidification sur la face étroite. Le jet transporte la surchauffe, qui peut éroder l'enveloppe d'acier là où il impinge sur des régions localement minces. Dans le cas extrême, cette érosion peut causer une coulée accidentelle (breakout), où l'acier liquide perce l'enveloppe d'acier.
Généralement, le jet d'acier liquide impingeant sur la face étroite se divise pour s'écouler vers le haut vers la surface libre supérieure et vers le bas vers l'intérieur du brin. Des zones de recirculation d'écoulement se forment au-dessus et au-dessous de chaque jet. Ce motif d'écoulement change radicalement avec l'augmentation du taux d'injection d'argon ou avec l'application de forces électromagnétiques, qui peuvent soit freiner, soit brasser le liquide. Le motif d'écoulement peut fluctuer avec le temps, entraînant des défauts, donc le comportement transitoire est important.
L'écoulement du liquide le long de la surface libre supérieure de la lingotière est très important pour la qualité de l'acier coulé. La vitesse horizontale le long de l'interface induit l'écoulement et contrôle le transfert de chaleur dans les couches liquides et solides de flux qui flottent sur l'interface libre supérieure. Une couverture de flux liquide inadéquate entraîne une solidification initiale non uniforme et une variété de défauts de surface.
Si la vitesse horizontale de surface est trop grande, l'écoulement de cisaillement et les tourbillons possibles qui l'accompagnent peuvent entraîner le flux liquide dans l'acier. Ce phénomène dépend grandement de la tension superficielle de l'interface dépendante de la composition et de la présence possible de bulles de gaz, qui s'accumulent à l'interface et peuvent même créer de la mousse. Les globules de flux circulent alors avec l'écoulement de l'acier et peuvent plus tard être piégés dans l'enveloppe d'acier en solidification plus bas dans la machine de CC pour former des inclusions solides internes.
L'acier liquide contient des inclusions solides, telles que l'alumine. Ces particules ont diverses formes et tailles et se déplacent dans le champ d'écoulement en entrant en collision pour former des agrégats plus grands et peuvent s'attacher aux bulles. Elles remontent soit dans le flux de la lingotière à la surface supérieure, soit sont piégées dans l'enveloppe en solidification pour former des défauts internes fragilisant l'acier coulé final.
De la poudre de coulée est ajoutée à la surface supérieure pour fournir une isolation thermique et chimique à l'acier liquide. Cette poudre à base d'oxyde se fritte et fond en une couche liquide supérieure qui flotte sur l'interface libre supérieure de l'acier. Le taux de fusion de la poudre et la capacité du flux fondu à s'écouler et à absorber les inclusions d'alumine nuisibles de l'acier dépendent de sa composition. Elle est régie par la thermodynamique dépendante du temps. Une partie du flux liquide se resolidifie contre la paroi froide de la lingotière, créant un rebord de flux solide qui inhibe le transfert de chaleur au ménisque. L'autre flux est consommé dans l'espace entre l'enveloppe d'acier et la lingotière par le mouvement descendant de l'enveloppe, où il favorise un transfert de chaleur uniforme et aide à prévenir le collage.
L'oscillation périodique de la lingotière est nécessaire pour prévenir le collage de l'enveloppe en solidification aux parois de la lingotière, et pour favoriser l'infiltration uniforme du flux de la lingotière dans l'espace. Cette oscillation affecte les fluctuations de niveau et les défauts associés. Elle crée aussi des dépressions périodiques sur la surface de l'enveloppe (appelées marques d'oscillation), qui affectent le transfert de chaleur et agissent comme sites d'initiation de fissures.
Lingotière et transfert de chaleur
La fonction principale du système de lingotière est de contenir et de démarrer la solidification de l'acier liquide pour atteindre les objectifs suivants :
- Forme du produit coulé (configuration globale et épaisseur de l'enveloppe)
- Distribution de température
- Qualité interne et de surface. Cela inclut la structure de coulée, l'uniformité chimique ainsi que l'absence de fissures, porosité et inclusions non métalliques.
L'une des caractéristiques les plus importantes de la lingotière est sa capacité de transfert de chaleur. Une lingotière est essentiellement une structure de boîte qui contient un revêtement intérieur fabriqué à partir d'un alliage de cuivre servant d'interface avec l'acier liquide coulé. Il y a de petits passages d'eau entre le revêtement intérieur et la structure de support pour l'eau de refroidissement de la lingotière qui absorbe la chaleur de l'acier liquide en solidification en contact avec le revêtement. La lubrification de la lingotière permet un meilleur transfert de chaleur dans la partie supérieure. Un autre facteur qui influence le transfert de chaleur à cette surface est le conicité de la lingotière. Cela tend à augmenter le transfert de chaleur car il s'oppose à la formation d'un espace d'air entre l'enveloppe d'acier et la surface de la lingotière.
Outre la capacité de transfert de chaleur, la résistance à haute température et la résistance à l'usure et à la déformation de la lingotière sont également très importantes. Bien que le matériau de construction du revêtement intérieur soit généralement du cuivre laminé à froid de haute pureté, du cuivre avec de petites quantités d'argent est couramment utilisé pour obtenir une résistance accrue à température élevée. La surface de travail du revêtement est souvent plaquée au chrome ou au nickel pour fournir une surface de travail plus dure et éviter le dépôt de cuivre sur la surface du brin coulé.
Refroidissement secondaire, confinement du brin et extraction
Dans les machines de CC récentes, le refroidissement secondaire, le confinement du brin et l'extraction forment un système étroitement intégré et verrouillé qui inclut également le cintrage et le redressage du brin. Dans les conceptions antérieures de machines de CC, il y avait une plus grande séparation fonctionnelle et physique des composants de cette partie de l'opération de coulée.
Le système de refroidissement secondaire, de confinement et d'extraction s'étend du bas de la lingotière jusqu'à la solidification complète du brin jusqu'aux opérations de coupe. Le système est capable de produire une section coulée qui a la forme appropriée ainsi que la qualité interne et de surface. Pour y parvenir, la section en solidification quittant la lingotière est refroidie dans une série de zones d'aspersion et contenue et extraite par une série d'assemblages de rouleaux jusqu'à ce que la section coulée solidifiée atteigne la machine de coupe et la table de sortie horizontale.
Le système de refroidissement secondaire est généralement divisé en un certain nombre de zones pour contrôler le taux de refroidissement au fur et à mesure que le brin progresse dans la machine de CC. Ce système consiste normalement en des aspersions d'eau ou des aspersions de brouillard air-eau dirigées vers la surface du brin à travers les ouvertures entre les rouleaux de confinement.
Fonctions principales du système de refroidissement secondaire
- La quantité d'eau requise pour atteindre la solidification complète sous les contraintes de l'opération de CC telles que le grade d'acier, la vitesse de coulée, etc.
- La capacité de réguler les conditions thermiques du brin depuis sous la lingotière jusqu'à l'opération de coupe, telles que la température de surface du brin et les gradients thermiques dans le brin.
- Fonctions auxiliaires telles que le refroidissement des rouleaux de confinement.
Il est essentiel que les niveaux de température et les gradients thermiques soient contrôlés dans le brin d'acier pour éviter l'apparition de défauts de surface et internes tels que la forme impropre et les fissures. À haute température, les propriétés de résistance de l'enveloppe d'acier jouent un rôle critique dans sa capacité à résister aux forces externes et internes imposées par l'opération de CC. Les forces primaires sont celles exercées par la pression ferrostatique du cœur liquide et la traction de l'opération d'extraction. En particulier, la ductilité de l'acier proche de la température de solidus est faible et l'enveloppe d'acier est sujette à la formation de fissures. Il est important de contrôler les gradients thermiques car des déformations thermiques peuvent être causées qui dépassent la résistance de l'acier, résultant en fissures. Des déformations thermiques excessives résultent de changements dans le taux d'extraction de chaleur par sur-refroidissement ou sous-refroidissement. Les conditions de sous-refroidissement peuvent se produire par réchauffage, qui est produit lorsque l'aspersion de refroidissement est terminée de manière inappropriée et que le brin se réchauffe par transfert de chaleur depuis l'intérieur avec une augmentation de température avant de décroître par transfert de chaleur par rayonnement vers l'environnement. Dans ces conditions, des déformations excessives et des fissures peuvent résulter. L'effet peut être réduit en prolongeant et en variant l'opération de refroidissement par aspersion d'eau pour fournir une transition douce avec la zone de refroidissement par rayonnement.
Ainsi, lors de la conception du système de refroidissement secondaire, les conditions thermiques le long du brin doivent être établies pour satisfaire l'intégrité et la qualité de l'acier coulé. Par exemple, les températures de surface le long du brin sont spécifiées. Elles sont normalement dans la plage de 1200 °C à 700 °C. Sur la base de cette information, les taux de refroidissement le long du brin sont déterminés à partir d'équations de transfert de chaleur. Les paramètres importants dans ces calculs incluent le coefficient de convection des aspersions d'eau et la quantité d'eau par unité de surface de contact (flux d'eau). Le type et le nombre de buses d'aspersion, la position des buses par rapport à la surface du brin, et la pression d'eau sont sélectionnés pour fournir le flux d'eau et la distribution requis dans toutes les zones de refroidissement secondaire. Plusieurs buses sont normalement utilisées à chaque niveau le long du brin avec un motif chevauchant.
Généralement, une série de zones de refroidissement est établie le long du brin, chacune ayant les mêmes configurations de buses et caractéristiques de transfert de chaleur. Le flux d'eau dans les zones successives diminue, car les taux de refroidissement requis diminuent le long de la longueur du brin.
Pendant l'opération de CC, des changements dans le flux d'eau sont effectués pour compenser les changements dans les conditions de coulée telles que la vitesse de coulée, la température de surface du brin, la température de l'eau de refroidissement et le grade d'acier.
Le système d'eau d'aspersion est normalement un système de recirculation.
Confinement mécanique et extraction du brin
Le brin d'acier est contenu par une série de rouleaux de retenue qui s'étendent sur ses deux faces opposées des sections coulées dans une direction horizontale. Des rouleaux de bord peuvent également être positionnés sur l'autre paire de faces dans une direction perpendiculaire à la direction de coulée pour améliorer davantage le confinement. L'équipement mécanique de confinement et d'extraction du brin forme une partie intégrante du système de refroidissement secondaire. Les fonctions de base de cet équipement sont : (i) supporter et guider le brin de la sortie de la lingotière aux opérations de coupe du brin, et (ii) entraîner le brin à une vitesse contrôlée à travers la machine de CC. L'objectif final dans ces deux fonctions est de minimiser les contraintes et déformations mécaniques subies pendant le processus de CC.
Le support du brin implique la contrainte de la forme d'acier en solidification qui consiste en une enveloppe d'acier solide avec un cœur liquide. La pression ferrostatique, créée par la hauteur d'acier liquide présente, tend à bomber l'acier surtout dans les niveaux supérieurs juste sous la lingotière où l'épaisseur de l'enveloppe solidifiée est faible. Le bombement à cet endroit peut causer des défauts d'acier coulé tels que des fissures internes, la rupture de la peau et une coulée accidentelle (breakout). Le bombement est contrôlé par un espacement de rouleaux approprié qui est normalement très serré juste sous la lingotière. L'espacement des rouleaux augmente progressivement dans les niveaux inférieurs de la machine de CC à mesure que l'épaisseur de la peau augmente. Les quatre faces du brin sont généralement supportées sous la lingotière et normalement deux faces sont supportées aux niveaux inférieurs. En plus de la pression ferrostatique et de l'épaisseur de la peau, l'espacement des rouleaux est également basé sur la température de surface du brin et le grade d'acier coulé.
En plus de contenir le brin, la série de rouleaux qui guide le brin à travers un arc prescrit du vertical à l'horizontale doit être assez solide pour résister aux forces de réaction de cintrage. Pendant le cintrage, le rayon externe de l'enveloppe d'acier solide est en tension tandis que le rayon interne est en compression. La contrainte résultante, qui est une fonction du rayon de l'arc et de la résistance du grade d'acier particulier coulé, peut être critique. Une contrainte excessive dans le rayon externe entraîne la rupture de l'acier et des fissures de surface. Pour minimiser l'occurrence de défauts de surface mais, en même temps, maintenir un rayon d'arc efficace minimal, le cintrage en trois points (triple point bending) est actuellement adopté (trois arcs, avec des rayons progressivement plus petits).
Un redresseur multi-rouleaux est généralement installé après la fin du cintrage. Ce redresseur redresse le brin coulé et complète la transition du plan vertical au plan horizontal. Pendant le redressage, le brin est décinté, ce qui inverse les forces de tension et de compression dans les faces horizontales du brin.
Le brin est tiré à travers les différentes parties de la machine de CC par des rouleaux d'entraînement qui sont normalement situés dans les sections de rouleaux verticales, courbes et horizontales. Ce système multi-rouleaux d'entraînement est conçu pour produire des forces de compression à la surface du brin pour améliorer la qualité de surface. L'objectif est de pousser le brin à travers la machine de CC, par opposition au tirage du brin avec les contraintes de traction associées qui tendent à causer des défauts de surface. De plus, l'utilisation de plusieurs ensembles de rouleaux d'entraînement répartit la force de traction requise le long de la longueur du brin et réduit ainsi les effets néfastes des forces de traction. Le placement approprié des rouleaux d'entraînement peut également réduire les contraintes néfastes de cintrage et redressage en exerçant une force de compression compensatrice (en plaçant des rouleaux d'entraînement avant un ensemble de rouleaux de cintrage). Dans tous les cas, la pression exercée par les rouleaux d'entraînement pour gripper le brin ne doit pas être excessive. Une pression excessive peut déformer la forme de la section en cours de coulée.
Coupe et manutention finale
Après le redressage, le brin est convoyé sur des tables à rouleaux vers la machine de coupe où la section est coupée à la longueur désirée. Il existe deux types de machines de coupe : (i) chalumeaux oxy-combustibles, et (ii) cisailles mécaniques. Les chalumeaux oxy-combustibles sont généralement utilisés pour les grandes sections telles que les brames et les blooms. Les sections plus petites telles que les billettes sont coupées soit par chalumeaux, soit par cisailles. Le produit en acier coulé est ensuite soit groupé, soit transporté directement vers les laminoirs ou vers les lits de refroidissement qui sont principalement de type poutre tournante pour maintenir la rectitude de l'acier coulé.
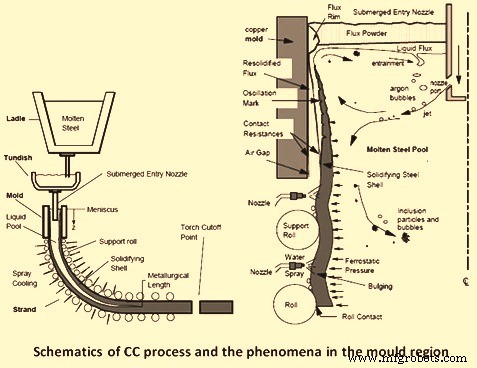
Les schémas du processus de CC et les phénomènes dans la région de la lingotière sont montrés à la figure 1.
Processus de fabrication
- Fabrication d'arbres experte : procédés de précision et solutions sur mesure
- Le processus de coulée : des origines anciennes à la fabrication moderne
- Les 4 Étapes Essentielles du Procédé de Coulée en Fonderie
- Coulée de précision en acier inoxydable par cire perdue : production avancée de pièces complexes
- Amélioration continue pilotée par les données : le carburant de l'excellence opérationnelle
- Maîtriser la formation de coquille en moulage à la cire perdue : guide pour la précision et la qualité
- Maîtriser le moulage à la cire perdue d'acier inoxydable : précision, durabilité et applications industrielles
- Maîtriser le processus de cisaillement : techniques et meilleures pratiques
- Maîtriser le moulage en sable : techniques, étapes et bonnes pratiques