



Machines et équipements de coulée continue : Production d'acier selon les standards industriels
Machine de coulée continue et ses équipements
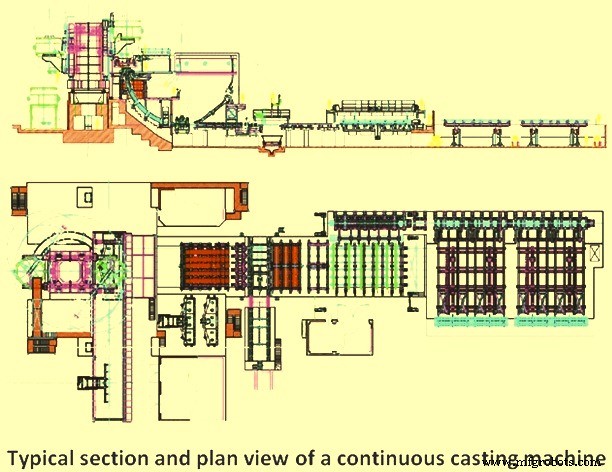
La coulée continue (CC) est une méthode de production d'un brin solide infini à partir d'acier liquide en le solidifiant continuellement au fur et à mesure de son passage dans une machine de CC. C'est la voie de processus prédominante dans une aciérie moderne qui relie la fabrication de l'acier et le laminage à chaud. Une coupe transversale et une vue en plan typiques d'une machine de CC sont présentées à la figure 1.
Types de machines de coulée continue
Les machines de CC ont évolué du type strictement vertical vers des machines courbées afin de limiter la hauteur d'installation tout en conservant des vitesses de coulée élevées. Ces dernières années, des machines de CC à la conception mécanique plus sophistiquée sont construites. Ces machines appliquent plusieurs techniques pour atteindre des vitesses de coulée et des débits plus élevés, avec un redressage progressif ou un cintrage progressif sur un cœur liquide. Les principaux types de machines de CC en service aujourd'hui sont les suivants :
- Machine de CC verticale simple avec lingotière droite et coupe en position verticale
- Machine de CC verticale avec lingotière droite, cintrage et redressage en un point unique
- Machine de CC verticale avec lingotière droite, cintrage et redressage progressifs
- Machine de type arc avec lingotière courbe et redressage
- Machine de type arc avec lingotière courbe et redressage progressif
Dans tous les cas, le cintrage et le redressage sont généralement effectués en une ou plusieurs étapes. Le cintrage et le redressage multi-étapes réduisent les contraintes mécaniques et le risque de fissuration du brin. La première machine de CC construite pour la coulée d'acier liquide était une machine verticale simple. Par la suite, le développement a conduit à de nombreux types de machines de CC avec diverses méthodes de cintrage et de redressage. L'objectif principal de ces développements a été de construire des machines de CC plus basses et plus simples, nécessitant moins d'espace, des coûts d'investissement moindres, et une grande flexibilité en production et maintenance.
L'un des principaux problèmes d'une machine de CC verticale est que la distance entre la lingotière et le point de coupe est limitée. De ce fait, la vitesse de coulée est faible, et une faible vitesse signifie un faible taux de production. L'avantage de la machine de CC verticale est qu'il n'y a ni cintrage ni redressage du brin. Dans le cas de grandes sections de brin, les contraintes causées par la pression ferrostatique de l'acier liquide à l'intérieur du brin peuvent entraîner un bombement de l'enveloppe solidifiée.
Un bombement élevé peut mener à la formation de défauts graves comme les ségrégations et les fissures. Il est donc très important de soutenir suffisamment le brin pour éviter le bombement. Plus la machine est haute, plus le risque de bombement est grand. C'est également l'une des raisons du développement de machines plus basses, c'est-à-dire des machines à cintrage ou de type arc.
Évacuation des inclusions non métalliques
Une caractéristique importante de la coulée continue est l'élimination des inclusions non métalliques de l'acier liquide. En raison de leur densité inférieure à celle de l'acier liquide, les inclusions peuvent remonter à la surface. Dans les machines de CC droites, les inclusions remontent plus facilement vers le ménisque (surface liquide près de la paroi de la lingotière) que dans les machines de CC de type arc. En effet, dans les machines de type arc, certaines inclusions peuvent s'attacher à l'arc interne de l'enveloppe du brin lors de leur remontée. Cela se traduit par une quantité plus élevée d'inclusions mais aussi par une distribution inégale dans le brin coulé. Ainsi, les machines de CC verticales ou à cintrage vertical ont l'avantage de permettre une meilleure remontée des inclusions vers le ménisque que les machines de type arc.
Aujourd'hui, le type de machine de CC le plus courant est le type arc avec lingotière courbe. Le brin quitte cette lingotière courbe en suivant un arc sans nécessiter de cintrage après la lingotière, avec seulement un redressage dans la partie inférieure de la machine. Dans le cas de grandes sections, notamment les brames, les machines de CC à cintrage vertical sont de plus en plus populaires en raison du besoin croissant de propreté de l'acier. Il est toutefois important de noter que de nombreux autres facteurs que la conception de la machine de CC influencent la propreté et la qualité de l'acier.
Classification selon les dimensions du brin
Les machines de CC sont normalement désignées selon les dimensions du brin, telles que machines de CC à billettes, à blooms et à brames, etc. Il existe également des machines de CC pour couler des ronds et d'autres formes comme les prémoulés de poutres.
La coulée de brames minces, la coulée en ligne de feuillards et la coulée de forme quasi-finale (dog bone) sont parmi les derniers développements dans le domaine des machines de CC.
Les machines de CC horizontales présentent certains avantages en termes de faible hauteur et de faibles coûts de construction par rapport aux machines de CC conventionnelles. Ces types de machines ont été utilisés pour la coulée continue de nombreux métaux comme le cuivre et ses alliages, mais pour l'acier, la technologie est si complexe qu'elle n'est pas largement utilisée pour la coulée continue d'acier liquide.
Choix du type de machine
Le choix entre les types de machines de coulée dépend d'une optimisation complexe des exigences spécifiques de l'installation en termes de productivité, qualité du produit, complexité de la machine et coût. Avec l'introduction de conceptions plus récentes, on observe une adoption croissante des machines de CC de type arc avec lingotières courbes pour la coulée de brames et, dans une moindre mesure, pour la coulée de billettes et de blooms. Les machines de CC courbées sont normalement plus simples à construire (coût moindre) et à entretenir que les machines verticales avec cintrage, car le cintreur est éliminé. Cependant, pour certains grades d'acier, par exemple les grades pour tôles, les limitations de qualité et de vitesse de coulée étaient auparavant plus restrictives sur ces machines courbées. Récemment, grâce aux développements technologiques des pratiques d'acier pur et du brassage électromagnétique, les machines de CC courbées ont surmonté ces restrictions.
En général, la complexité du processus et de la machine de coulée varie considérablement selon le type de produit coulé (billette, bloom, brame, etc.). Cela est dû aux caractéristiques thermomécaniques des sections coulées et aux différentes applications du produit coulé.
Les sections de billettes sont auto-portantes dans la zone de refroidissement secondaire, alors que les brames ne le sont généralement pas. Habituellement, les machines de CC à billettes ont tendance à être simples dans leur conception, avec des coulées à jet libre, des contrôles automatiques limités, et pas de support de rouleaux dans la zone de refroidissement secondaire. En revanche, les machines de CC à brames sont complexes et utilisent toute la gamme de sous-systèmes tels que la protection totale du jet, les contrôles informatisés, et le confinement total par rouleaux sur toute la machine. Les machines de CC à blooms se situent entre ces deux extrêmes.
Équipements de la machine de coulée continue
Les principaux équipements d'une machine de CC comprennent : (i) tourelle de poche avec système de pesage et manipulateur de couvercle de poche, (ii) lingotière intermédiaire et chariot de lingotière avec système de pesage, préchauffeur et sécheur de lingotière, (iii) lingotière et oscillation de lingotière avec contrôle de niveau et brasseur électromagnétique, (iv) refroidissement secondaire comprenant refroidissement du brin, confinement et guidage du brin, (v) extraction et redresseuse, (vi) barre factice, stationnement et unité de déconnexion de la barre factice, (vii) rouleaux de pincement et unité de coupe au chalumeau, (viii) système d'identification du produit, et (ix) table à rouleaux et système de déchargement du produit. Certains de ces équipements sont décrits plus en détail ci-dessous.
Tourelle de poche
Une partie très importante d'une machine de CC est la tourelle de poche. Elle est montée sur une base en béton armé. Elle maintient les poches de coulée d'acier, qui peuvent peser jusqu'à 300 t. Au moyen de la tourelle, les poches sont alternativement pivotées en position de coulée et de chargement. Cette fonction assure le fonctionnement ininterrompu de la machine de CC. Pendant qu'une poche se vide, une poche pleine est présentée de l'autre côté.
Les paliers de la tourelle de poche, bien que soumis à de fortes forces et à des moments de basculement considérables, atteignent des durées de vie de plus de 10 ans.
La tourelle supporte les poches et son système hydraulique avec bras rotatifs permet de lever et d'abaisser les poches tout en maintenant une position horizontale. Une jauge de contrainte à cellule de charge est intégrée dans la tourelle pour permettre une surveillance continue du poids des poches. Un moteur asynchrone à fréquence variable est normalement utilisé pour le mécanisme de transmission. La tourelle dispose généralement d'un mécanisme de réponse d'urgence pour assurer la sécurité des opérateurs en cas d'urgence. Elle possède aussi généralement un trou d'homme facilitant sa maintenance. Elle est aussi normalement équipée du manipulateur de couvercle de poche.
Lingotière intermédiaire (Tundish)
Les fonctions principales de la lingotière intermédiaire sont d'être un réservoir d'acier entre la poche de coulée et la lingotière, et dans le cas de machines de CC multi-brins, de distribuer l'acier liquide dans les différentes lingotières. Le premier point est particulièrement important lors du changement de poche. En plus d'être un réservoir d'acier liquide, la lingotière intermédiaire est de plus en plus utilisée comme un réacteur métallurgique visant à améliorer le contrôle de la propreté, de la température et de la composition de l'acier.
Les lingotières intermédiaires sont généralement de forme allongée et géométriquement simple. Il existe de nombreux types et formes. Une conception courante pour les machines de CC multi-brins à billettes et blooms est une forme de auge avec une boîte de coulée décalée au milieu, tandis que pour les machines à brames, la lingotière est une boîte courte ou de forme cuvette. Le jet de coulée de la poche est dirigé vers le bas vers une position au fond de la lingotière protégée par un coussinet d'usure résistant. Cette position est généralement aussi éloignée que possible de la buse de la lingotière pour minimiser la turbulence. Dans d'autres zones, la lingotière est revêtue de briques ou plaques réfractaires. Des seuils et barrages sont utilisés comme dispositifs de contrôle d'écoulement qui augmentent le temps de séjour et réduisent les effets néfastes de la turbulence sur la surface de l'acier liquide, les jets d'acier entrant dans la lingotière et les zones mortes.
Des buses pour protéger le jet de coulée contre la réoxydation entre la poche et la lingotière et entre la lingotière et la lingotière de coulée sont utilisées de nos jours sur presque toutes les machines de CC, au moins pour la coulée d'aciers de haute qualité. On utilise à la fois des buses à obturateur et des vannes à glissière de diverses conceptions pour contrôler l'écoulement de l'acier de la poche vers la lingotière et de la lingotière vers la lingotière de coulée. La surface libre de l'acier liquide dans la lingotière est généralement recouverte de laitier pour éviter la réoxydation et les pertes de chaleur.
Le débit de coulée de l'acier liquide est contrôlé par l'alésage de la buse et la pression ferrostatique (hauteur d'acier liquide dans la lingotière) au-dessus de la buse. Différents alésages sont sélectionnés selon la section coulée et la vitesse de coulée requise. Les buses à obturateur sont utilisées pour la coulée de brames et de grandes sections lors de la production d'aciers tués à l'aluminium. Dans cette application, le débit d'acier liquide à travers la buse est contrôlé manuellement ou automatiquement par le positionnement de la tête d'obturateur par rapport à l'ouverture de la buse. Auparavant, on utilisait des buses surdimensionnées pour la coulée d'aciers tués à l'aluminium en raison de l'accumulation d'alumine, de sorte que la tête d'obturateur pouvait être levée pour compenser la réduction du débit.
Les développements récents dans les pratiques de désoxydation, conjointement avec l'utilisation d'argon soufflé à travers la tête d'obturateur et les unités de buses, ont minimisé le problème d'accumulation d'alumine. Un autre développement dans le contrôle de l'écoulement de l'acier liquide depuis la lingotière est l'application de systèmes de vannes à glissière similaires à ceux employés sur les poches. Ces systèmes peuvent également offrir la capacité de changer les buses pendant la coulée ainsi que de changer la taille des buses.
Le chariot de lingotière adopte généralement une conception semi-suspendue et est monté sur la plateforme principale d'exploitation. Il est généralement actionné hydrauliquement et sert à supporter et transporter la lingotière pour la coulée ou le chauffage. Il intègre également un mécanisme de pesée pour la mesure du poids afin de permettre une surveillance continue du poids de l'acier liquide.
Lingotière de coulée (Moule)
La lingotière est le cœur de la machine de CC et l'origine de nombreux défauts peut être liée aux phénomènes s'y produisant. Les phénomènes de la lingotière et leur contrôle sont donc d'une importance capitale. La fonction principale de la lingotière est d'établir une enveloppe solide suffisamment résistante pour contenir son cœur liquide à l'entrée dans la zone de refroidissement secondaire par aspersion. Les éléments clés du produit sont la forme, l'épaisseur de l'enveloppe, la distribution uniforme de la température de l'enveloppe, une qualité interne et de surface sans défaut avec une porosité minimale et peu d'inclusions non métalliques.
La lingotière est une structure de boîte ouverte contenant un revêtement intérieur fabriqué à partir d'un alliage de cuivre qui sert d'interface avec l'acier liquide coulé et donne la forme désirée à la section coulée. Le revêtement est rigidement connecté à une structure de support extérieure en acier.
Les lingotières peuvent être tubulaires ou à plaques, et selon le type de machine de CC, elles peuvent être droites ou courbes. Pour les grandes sections de brin, comme les brames, les lingotières à plaques sont normalement utilisées. Le matériau de la lingotière doit répondre à de nombreuses exigences. Les matériaux consistent généralement en cuivre et certains alliages de cuivre. Pour éviter l'usure du cuivre, les lingotières sont généralement revêtues de chrome ou d'un autre matériau dur. La lingotière est refroidie par eau, ce refroidissement étant appelé refroidissement primaire. Pour éviter l'ébullition ou la formation de bulles dans les canaux d'eau, ce qui rendrait le refroidissement instable, la vitesse de l'eau dans les canaux doit être suffisamment rapide, même jusqu'à 10 m/s ou plus, et la température de l'eau ne doit pas dépasser 50 °C. Il est également important que l'eau soit propre et qu'aucun dépôt ne soit accepté sur la surface refroidie.
L'acier se rétracte en se solidifiant et en refroidissant. Par conséquent, les lingotières sont normalement coniques ou multi-coniques pour compenser le retrait du brin et assurer un bon contact entre la lingotière et l'enveloppe, garantissant ainsi un transfert de chaleur efficace et régulier de l'enveloppe vers la lingotière. Pour prévenir la friction élevée entre la lingotière et l'acier, la lingotière oscille et de la poudre de coulée (ou de l'huile dans certains cas) est utilisée comme lubrifiant. La poudre de coulée est très efficace pour maintenir une faible friction de la lingotière et une haute qualité de surface du brin. La poudre est ajoutée sur la surface de l'acier manuellement ou à l'aide de distributeurs automatiques. Il est important d'avoir un bain stable de poudre de coulée liquide au sommet du niveau d'acier pour assurer une alimentation constante et régulière de la poudre liquide à l'interface lingotière-acier.
Types de conception de lingotière
Il existe deux types de conception de lingotière : (i) lingotière tubulaire, et (ii) lingotière à plaques. Les lingotières tubulaires consistent conventionnellement en un revêtement en cuivre d'une seule pièce, généralement à parois relativement minces, et sont limitées aux machines de CC à billettes et blooms de petite taille. Les lingotières à plaques consistent en un revêtement en cuivre en 4 pièces fixé sur des plaques d'acier. Dans certaines conceptions de lingotières à plaques, les paires de plaques opposées peuvent être ajustées en position pour fournir différentes tailles de sections. Par exemple, la largeur de la brame peut être modifiée en positionnant les plaques à faces étroites, et l'épaisseur de la brame peut être modifiée en changeant la taille des plaques à faces étroites. La lingotière à plaques est intrinsèquement plus adaptable que la configuration fixe de la lingotière tubulaire. En plus de permettre des changements de taille, des modifications peuvent également être apportées au conicité de la lingotière (pour compenser les différentes caractéristiques de retrait des différents grades d'acier) ainsi que la facilité de fabrication et de remise en état.
Distorsion du revêtement en cuivre
Pendant l'opération de coulée, le revêtement en cuivre est soumis à une distorsion (changement des dimensions internes de la lingotière). Elle est causée principalement par l'usure de la lingotière et la déformation due aux contraintes thermiques et mécaniques.
Contrôle du transfert de chaleur dans la lingotière
Le contrôle du transfert de chaleur dans la lingotière est réalisé par un système de refroidissement à eau à convection forcée, normalement conçu pour supporter les taux de transfert de chaleur élevés résultant du processus de solidification. En général, l'eau de refroidissement entre par le bas de la lingotière, passe verticalement à travers une série de canaux d'eau parallèles situés entre le mur extérieur de la lingotière et une chemise de contention en acier, et sort par le haut de la lingotière. Les paramètres de contrôle primaires sont : (i) le volume d'eau à la température, pression et qualité requises, et (ii) la vitesse d'écoulement de l'eau uniformément à travers les passages autour du périmètre du revêtement de la lingotière.
Oscillation de la lingotière
L'oscillation de la lingotière est nécessaire pour minimiser la friction et le collage de l'enveloppe en solidification, et éviter la déchirure de l'enveloppe et les coulées accidentelles (breakouts), qui peuvent causer des dégâts importants à l'équipement et des arrêts de machine dus au nettoyage et aux réparations. La friction entre l'enveloppe et la lingotière est réduite par l'utilisation de lubrifiants de lingotière tels que des huiles ou des flux en poudre. L'oscillation est réalisée soit hydrauliquement, soit via des cames ou leviers entraînés par moteur qui supportent et font alterner (ou oscillent) la lingotière.
Les cames entraînées par moteur, qui supportent et font alterner la lingotière, sont utilisées principalement. Les cycles d'oscillation sont nombreux et variés en fréquence, amplitude et forme. De nombreux systèmes d'oscillation sont conçus pour que le cycle puisse être modifié lorsque différentes tailles de sections ou grades d'acier sont coulés sur la même machine. Cependant, une caractéristique a été adoptée presque sans exception, qui applique une bande négative (negative strip) à l'enveloppe en solidification. La bande négative est obtenue en concevant la « course descendante » du cycle de sorte que la lingotière se déplace plus vite que la vitesse d'extraction de la section coulée. Dans ces conditions, des contraintes de compression se développent dans l'enveloppe en solidification, ce qui tend à sceller les fissures de surface et la porosité, renforçant ainsi la résistance de l'enveloppe. Pendant la « course montante » du cycle, la lingotière est très rapidement ramenée à la position de départ et le cycle est répété. Ainsi, la forme du cycle d'oscillation est non symétrique par rapport au temps.
Brassage électromagnétique (EMS)
Les systèmes de brassage électromagnétique (EMS) créent une force électromagnétique qui agit sur chaque unité de volume d'acier et provoque un mouvement de brassage dans l'acier liquide. Un système EMS se compose de : (i) groupe de puissance incluant transformateur et distributeurs de puissance haute et basse tension, (ii) convertisseur de fréquence, (iii) brasseur, (iv) moniteur/contrôleur, et (v) système de refroidissement par eau. L'application de la technique de brassage électromagnétique favorise la formation d'une zone cristalline équiaxe dans le brin. Elle provoque l'affinement de la structure de solidification, la réduction de la teneur en inclusions et l'amélioration de la qualité de la surface, de la sous-surface et de la structure interne du produit coulé.
Refroidissement secondaire
Typiquement, le système de refroidissement secondaire comprend une série de zones, chacune responsable d'un segment de refroidissement contrôlé du brin en solidification au fur et à mesure de sa progression dans la machine. Le milieu pulvérisé est soit de l'eau, soit un mélange d'air et d'eau.
Trois formes de base de transfert de chaleur se produisent dans cette région :
- Rayonnement – C'est la forme prédominante de transfert de chaleur dans les régions supérieures de la chambre de refroidissement secondaire.
- Conduction – Au fur et à mesure que le produit passe à travers les rouleaux, la chaleur est transférée à travers l'enveloppe par conduction et aussi à travers l'épaisseur des rouleaux, suite au contact associé. Cette forme de transfert suit la loi de Fourier. Ce transfert se produit également à travers les rouleaux de confinement.
- Convection – Ce mécanisme se produit par des gouttelettes d'eau pulvérisée ou de la brume se déplaçant rapidement depuis les buses, pénétrant la couche de vapeur adjacente à la surface de l'acier, qui s'évapore alors.
Plus spécifiquement, le transfert de chaleur du refroidissement secondaire remplit les fonctions suivantes :
- Améliorer et contrôler le taux de solidification, et pour certaines machines de CC, atteindre la solidification complète dans cette région
- Régulation de la température du brin par ajustement de l'intensité de l'aspersion d'eau
- Refroidissement du confinement de la machine
Confinement du brin
Dans les machines de CC, le brin coulé doit être supporté par des rouleaux et guidé du plan vertical au plan horizontal. La zone de confinement est une partie intégrante de la zone de refroidissement secondaire. Une série de rouleaux de retenue contiennent le brin, s'étendant sur les deux faces opposées. Un confinement par rouleaux de bord peut également être requis. L'objectif de cette zone est de fournir le guidage et le confinement du brin jusqu'à ce que l'enveloppe en solidification devienne auto-portante.
Afin d'éviter les compromis sur la qualité du produit en acier, une attention particulière doit être portée pour minimiser les contraintes associées à l'arrangement des rouleaux et au redressage du brin. Ainsi, la disposition des rouleaux, y compris l'espacement et les diamètres, est soigneusement sélectionnée pour minimiser le bombement inter-rouleaux et les contraintes à l'interface liquide/solide.
Afin de limiter les fléchissements, les rouleaux sont supportés par plusieurs roulements. Ces roulements sont soumis à de fortes charges, de basses vitesses, des projections d'eau et des températures élevées. Les rouleaux sont normalement supportés par des roulements à rouleaux sphériques et cylindriques de diverses conceptions (ouverts, étanches, non fendus ou fendus). Dans les segments supérieurs, des roulements à aiguilles sont généralement utilisés.
Le support du brin nécessite le maintien de la forme du brin, celui-ci étant une enveloppe en solidification contenant un cœur liquide qui possède des forces ferrostatiques de bombement liées à la hauteur de la machine. La zone de plus grande préoccupation est en haut de la machine. Ici, la force de bombement est relativement faible, mais l'enveloppe est plus mince et à son plus faible. Pour compenser cette faiblesse inhérente et éviter la rupture de l'enveloppe et les coulées accidentelles d'acier liquide qui en résultent, le diamètre des rouleaux est petit avec un espacement serré. Juste en dessous de la lingotière, les quatre faces sont généralement supportées, avec seulement les faces larges supportées aux niveaux inférieurs.
Cintrage et redressage
Également importants pour le confinement et le guidage du brin du plan vertical au plan horizontal sont les forces de décintrage et de redressage. Lors du décintrage, le rayon externe de l'enveloppe solide est en tension, tandis que le rayon interne est en compression. La contrainte résultante est déterminée par le rayon de courbure ainsi que les propriétés mécaniques du grade d'acier coulé. Si la contrainte le long du rayon externe est excessive, des fissures peuvent se produire, affectant sérieusement la qualité de l'acier. Ces contraintes sont généralement minimisées en incorporant un processus de décintrage multi-points, dans lequel les rayons deviennent progressivement plus grands afin de redresser graduellement le produit dans le plan horizontal.
Barre factice (Dummy bar)
Les barres factices sont généralement de différents types selon leur conception : (i) barres factices rigides, (ii) barres factices avec parties mobiles rigides et sections expansibles (pneumatiques), et (iii) barres factices avec parties mobiles (type chaîne).
Les barres factices de type rigide sont faciles à utiliser et simples dans leur conception. Elles offrent une fiabilité opérationnelle. Les barres factices de type chaîne sont utilisées sur tout type de machines de CC. Selon la mobilité des sections, les chaînes de barres factices peuvent avoir des sections rigides ou expansibles. Les barres factices avec sections rigides sont équipées de mécanismes hydrauliques de déplacement et de maintien des rouleaux. Les barres factices avec sections expansibles sont utilisées avec un maintien des rouleaux à ressort. Certains opérateurs de CC préfèrent utiliser des barres factices rigides pour les machines de CC multi-brins de type radial, ce qui permet d'accélérer le processus de préparation du brin de la machine.
La barre factice rigide est une poutre courbée de même section transversale que celle à couler dans la machine. La poutre est courbée pour correspondre au rayon de courbure de l'axe de processus de la machine. L'alimentation de la barre factice rigide dans la lingotière s'effectue vers le haut à travers le guide à rouleaux de la machine. Les barres factices rigides sont faciles à fabriquer et à utiliser.
La conception de la tête d'une barre factice est basée sur la méthode d'alimentation, le placement dans la lingotière, l'installation de l'étanchéité et du refroidissement, ainsi que la méthode d'accrochage et de séparation de la section coulée. Le dispositif de retrait et de stockage des barres factices est conçu pour chaque brin particulier. La livraison et l'alimentation des barres factices dans la lingotière, leur séparation de la section coulée et le retrait après passage à travers les guides à rouleaux, et le maintien en position non opératoire sont effectués au moyen de machines spéciales, souvent équipées de mécanismes auxiliaires spéciaux. Les barres factices peuvent être alimentées dans la lingotière de deux manières : vers le bas et vers le haut.
Installations au-delà de la section de cintrage et redressage
Après le redressage, le brin est convoyé sur des tables à rouleaux vers une machine de coupe où la section est coupée à la longueur désirée. Il existe deux types de machines de coupe : (i) chalumeaux oxy-combustibles et (ii) cisailles mécaniques. Les chalumeaux oxy-combustibles sont employés pour les grandes sections telles que les brames et les blooms. Les billettes sont coupées soit par chalumeaux, soit par cisailles. Après la coupe à la longueur désirée, le produit coulé passe par le système d'identification où l'identification est soit poinçonnée, soit peinte. Après cela, selon la forme ou le grade, la section d'acier coulée est soit placée en stockage intermédiaire, soit chargée à chaud dans le four de réchauffage pour le laminage à chaud, soit vendue comme produit semi-fini. Dans le cas de sections plus petites, le produit coulé est transféré vers des lits de refroidissement qui sont predominantly de type poutre tournante pour maintenir la rectitude du produit.
Processus de fabrication
- Machines de fraisage : types, fonctions et applications dans la fabrication CNC
- La machine à aléser expliquée : types, utilisations et applications
- Tour monobroche EvoDeco & gamme complète Tornos/Almac CNC
- Caractéristiques clés des machines et équipements industriels
- Machines CNC Expliquées : Types, Composants et Avantages Majeurs
- Le Moulage du Bronze : Procédé, Applications et Usages Industriels
- Machines à chanfreiner expliquées : objectif, applications et caractéristiques clés
- Guide expert des machines de perçage et taraudage : personnalisation et polyvalence
- Comprendre les machines-outils de fraisage : types, fonctions et applications