



Optimisation du transfert thermique pour une coulée continue d'acier de qualité
Transfert thermique pendant la coulée continue d'acier
Pendant la coulée continue (CC) d'acier, le contrôle attentif du refroidissement du brin et de la croissance de la coquille le long de la machine est d'une grande importance. Ces facteurs jouent un rôle important sur la formation de fissures et autres défauts dans le produit coulé. Pour assurer des produits sans défauts, le brin doit être refroidi selon un pattern dépendant de la nuance, dimensions, vitesse de coulée, et design de la machine. D'autre part, le contrôle de la longueur du bain liquide est un élément clé pour optimiser la vitesse de coulée vis-à-vis de la productivité. Le transfert thermique joue donc un rôle très important dans l'exploitation des machines de CC, surtout pour les nuances sensibles aux fissures. De nombreux phénomènes divers contrôlent simultanément la séquence complexe d'événements gouvernant le transfert thermique en CC.
La température de l'acier liquide dans la poche est typiquement 30-50 °C au-dessus de la liquidus. Au début, l'acier est refroidi dans un moule refroidi à l'eau pour former une coquille solidifiée capable de supporter le bain liquide à la sortie. Température typique à la fin du moule : 1100 °C, centre du brin : 1550 °C. L'acier ne se solidifie pas à température fixe mais sur une plage. Il y a une zone pâteuse où l'acier n'est ni complètement solide ni complètement liquide. Les nuances en CC sont complètement solides sous 1350-1500 °C, solidification débutant à 1450-1525 °C. Cela dépend fortement de la teneur en éléments d'alliage.
Complexité du transfert thermique
Le transfert thermique dans le produit CC en solidification se produit de façon complexe car la chaleur à extraire provient de changements d'enthalpie dans le brin : diminution de température (chaleur sensible) et changements de phase (chaleur latente). De plus, les changements de phase impliquent non seulement les changements entre phases solides, mais aussi les conditions produites par la solidification d'un alliage. Ex. zone pâteuse entre liquidus et solidus selon teneur en carbone. En outre, la résistance thermique augmente avec l'épaisseur de la coquille du ménisque au fond du moule. Le transfert dans cette région se fait par conduction.
La solidification commence dans le moule, se poursuit dans les zones de refroidissement secondaire et finit sous refroidissement air. La technologie de coulée requiert un transfert très efficace de la surface du brin vers les systèmes de refroidissement à l'eau.
L'occurrence du transfert thermique pendant le refroidissement primaire (acier liquide → moule), secondaire (zones aspersion) et tertiaire (rayonnement libre) sont les phénomènes principaux. La prédiction du comportement thermique ou la détermination de tels systèmes est importante car elle influence directement la solidification, surtout au stade initial de formation de la coquille solide dans le moule.
Le refroidissement et la solidification se produisent principalement dans les sections moule et refroidissement secondaire. Le refroidissement dans le moule doit être suffisant pour refroidir l'acier au point où une couche solide se forme en surface d'épaisseur suffisante pour supporter mécaniquement le bain liquide à l'intérieur de la coquille à la sortie. Le refroidissement secondaire doit être suffisant pour compléter la solidification initiée dans le moule. La vitesse de refroidissement est un paramètre critique : un taux excessivement grand tend à produire des fissures dans la zone de cintrage, un taux excessivement lent résulte en une longueur de bain liquide excessivement longue.
Les processus influençant le transfert thermique en CC : conduction et convection dans zone acier liquide, conduction dans coquille solidifiée, transport thermique entre surface externe coquille et surface interne revêtement cuivre, conduction dans moule, transfert entre parois canaux et eau de refroidissement, transfert dans zone secondaire par convection et rayonnement, transfert entre brin solidifiant et rouleaux par conduction. De plus, les effets thermiques liés aux transformations de phase accompagnant la solidification ont une influence significative.
Le contrôle du transfert thermique dans le moule et zones de refroidissement secondaire joue un rôle essentiel dans la solidification. Les échanges thermiques limitent la vitesse de coulée et influencent essentiellement la formation de la coquille solide.
Transfert thermique dans le moule CC
Le transfert dans le moule est critique et gouverné par de nombreux phénomènes complexes. Modélisation mathématique et informatique utilisées pour développer une meilleure compréhension des conditions thermiques du moule, et aider à la conception et pratiques d'exploitation appropriées. Le transfert transverse prédominant peut être considéré comme un flux d'énergie à travers une série de résistances thermiques, de la source haute température (cœur acier liquide) au puits (eau de refroidissement). Les résistances thermiques :
- Transfert à travers la coquille solidifiante
- Transfert de la surface coquille (peau) vers surface interne revêtement cuivre
- Transfert à travers le moule cuivre
- Transfert de surface externe revêtement cuivre vers eau de refroidissement
Dans la région moule, le transfert est contrôlé par (Fig. 1) :
- Convection de surchauffe liquide vers surface coquille
- Solidification (évolution chaleur latente zone pâteuse)
- Conduction à travers coquille solide
- Taille et propriétés de l'interface coquille-moule
- Conduction à travers moule cuivre
- Convection vers eau refroidissement moule
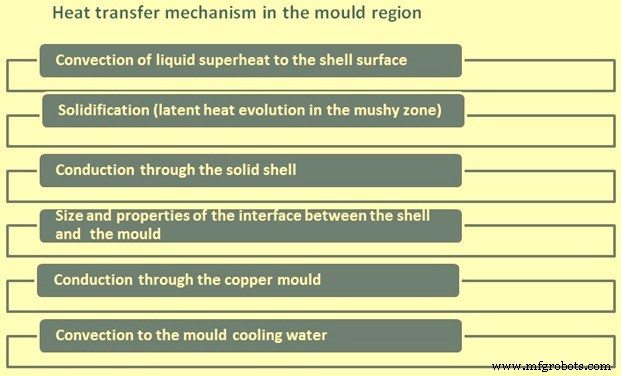
Fig. 1 Mécanisme de transfert thermique dans la région du moule
Le transfert de la surface coquille vers surface interne cuivre est le plus complexe et l'étape contrôlante. Il implique principalement deux mécanismes : (i) conduction, (ii) rayonnement. La caractéristique saillante est le retrait de l'acier solidifié (fonction nuance et conditions exploitation), et la tendance résultante à la formation d'un espace d'air entre coquille et surface moule.
La formation de l'espace d'air est complexe et peut varier dans les directions transversale et longitudinale. Ainsi, effet variable sur mécanisme et magnitude du flux thermique. Ex. : quand espace se forme, transfert passe principalement de conduction à rayonnement, avec diminution du flux. En général, cette étape représente la plus grande résistance thermique des quatre, surtout vis-à-vis du transfert à travers le revêtement cuivre et de celui vers l'eau.
Tout le pattern d'extraction de chaleur dans le moule dépend de la dynamique de formation de l'espace. En général, la largeur de l'espace tend à augmenter avec la distance du ménisque car la coquille se solidifie et se rétracte loin de la surface. De plus, comme l'épaisseur augmente avec la distance, elle tend à résister à l'effet de bombement opposé de la pression ferrostatique pour réduire l'espace.
Après que l'acier près de la surface du moule a été refroidi sous la température de solidus, le développement de l'espace commence. La détermination de la taille réelle est difficile à cause de trois facteurs : (i) mouvement oscillant du moule, (ii) mouvement du produit lié à la vitesse de coulée, (iii) mouvement aléatoire du produit dans le plan perpendiculaire à la direction de coulée. La présence de poudre de moule avec gaz dans l'espace est un facteur additionnel complexifiant le transfert. La résistance thermique dans l'espace est difficile à déterminer précisément. Après sortie du moule, la surface de la palette est refroidie par aspersion d'eau et air. Le flux thermique emporté est proportionnel à la différence de température surface brin - milieu refroidissement. La surface de transfert dans le moule peut être divisée en trois zones : (i) zone contact direct acier liquide-parois moule, (ii) zone intermédiaire où apparaît couche acier solidifié, (iii) zone avec espace d'air en développement. Le développement de l'espace cause un gradient de température très élevé entre coquille et paroi. Le changement des paramètres d'espace influence significativement le cours de cristallisation, et constitue une source potentielle de perturbations pour la stabilité du processus. Donc pour évaluer la stabilité, il est vital de connaître l'influence de la géométrie de l'espace sur l'opération thermique du moule.
Le transfert à la surface interne cuivre est encore compliqué par les effets de lubrification du moule. Un autre facteur influençant le transfert à cette surface est la conicité du moule, qui tend à augmenter le transfert car elle s'oppose à la formation de l'espace.
En général, le flux thermique local le long du moule atteint un maximum au niveau ou juste sous le ménisque, et diminue le long du moule. Le flux moyen pour tout le moule augmente avec l'augmentation de la vitesse de coulée.
Le transfert à travers le revêtement cuivre se fait par conduction. Dépend de la conductivité thermique et épaisseur ; plus l'épaisseur grande, plus la température face chaude élevée. Le transfert de la surface externe vers l'eau se fait par convection forcée. Bien que la température bulk de l'eau (~40 °C) soit généralement sous sa température de saturation à la pression donnée, l'ébullition est encore possible localement si la température locale est suffisamment haute pour nucléer des bulles de vapeur qui passent à l'eau bulk plus froide et se condensent. Cet effet augmente le transfert. L'ébullition nucléée peut résulter en cyclage du champ de température à travers le moule (face froide et face chaude) et détériorer la qualité du produit. L'ébullition peut être supprimée en augmentant la vitesse de l'eau ou la pression. L'ébullition incipiente plus probable dans moules à brames, qui ont températures face froide plus élevées que moules à palettes à cause de parois plus minces. Valeurs typiques face froide : 150 °C (moules brames), 100 °C (moules palettes).
Le contrôle du transfert dans le moule est accompli par système de refroidissement à convection forcée, normalement conçu pour accommoder les hauts taux de transfert résultant de la solidification. En général, l'eau entre par le bas, passe verticalement à travers une série de canaux parallèles entre paroi externe et chemise acier, sort par le haut. Paramètres de contrôle primaires :
- Volume d'eau à température, pression, qualité requises.
- Vitesse d'écoulement uniforme à travers les passages autour du périmètre du revêtement.
Typiquement, système boucler fermé sous pression recirculant. Débit doit être suffisant pour absorber chaleur du brin sans augmentation excessive température bulk. Grande augmentation peut diminuer efficacité transfert et augmenter températures moule. Pour même raison, température entrée eau ne doit pas être excessive. Pression eau moule appropriée requise. Pressions plus hautes tendent à supprimer ébullition mais pressions excessives peuvent causer déformation mécanique moule.
Qualité eau importante pour dépôt calcaire sur revêtement. Dépôt peut être sérieux car cause résistance thermique additionnelle interface moule-eau augmentant température paroi, effets néfastes : génération vapeur, réduction résistance revêtement cuivre. Type et quantité calcaire dépendent principalement température et vitesse eau refroidissement, température face froide moule, type traitement eau.
Pour vitesse écoulement appropriée, système conçu pour vitesse assez haute pour produire coefficient transfert efficace à l'interface. Vitesse trop basse produit résistance plus haute, pouvant mener à ébullition et effets néfastes. En général, plus vitesse haute, plus température moule basse. Système aussi conçu pour maintenir distribution vitesse requise uniformément autour moule et maximiser surface faces directement refroidies. Distribution uniforme obtenue par design géométrique approprié passages avec collecteurs et plaques de distribution.
La surveillance des paramètres d'exploitation du système de refroidissement fournit une évaluation du processus. Ex. : avec débit constant, chaleur extraite d'une face moule directement liée à différence température entrée-sortie (delta T). Delta T excessivement grand indique débit anormalement bas pour une ou plusieurs faces ; delta T excessivement petit indique accumulation calcaire anormalement grande. Delta T inégal pour faces opposées résulte de jet asymétrique, déformation moule, ou désalignement brin.
Transfert thermique dans la section de refroidissement secondaire
Sous le moule, le transfert se fait par contact direct de la coquille avec le milieu de refroidissement, eau ou mélange eau-air des buses d'aspersion. Ce refroidissement est souvent appelé refroidissement secondaire. Dans cette section, la chaleur est extraite par aspersion d'eau atomisée par air à haute pression, rayonnement, et contact avec rouleaux de support et guide. Le transfert est caractérisé par le coefficient de transfert combiné. Ici, la chaleur est transférée dans les trois modes (conduction, convection, rayonnement). Les rouleaux, surtout les rouleaux de support à refroidissement interne, dissipent aussi beaucoup de chaleur du brin.
Dans la zone de refroidissement secondaire, le flux thermique extrait de la surface du produit peut s'exprimer par :
q = K (Ts - Tw) + qR
Où q = flux total, K = coefficient transfert, Ts = température surface, Tw = température eau refroidissement, qR = flux rayonnement.
La variable majeure influençant le refroidissement secondaire est la température de surface. Le terme théorique « température de Leidenfrost » a un impact très pratique sur l'exploitation et la conception. L'efficacité du refroidissement par aspersion dépend fortement de la température de surface. Une couche de vapeur stable peut se former à la surface refroidie, la protégeant du contact direct avec le fluide, refroidissement de faible intensité. La stabilité de la couche est couplée à la température de surface. Quand température diminue et couche s'effondre, le refroidissement augmente instantanément.
La température de surface réelle et la température de Leidenfrost pour les conditions de coulée et refroidissement secondaire peuvent changer significativement l'intensité du refroidissement. La température de Leidenfrost est un terme théorique avec impact pratique. Il n'existe pas de méthode théorique pour la prédire ; elle ne peut être obtenue que par mesure.
L'intensité de refroidissement peut être dix fois plus élevée en région basse température qu'en région haute température. La frontière entre ces deux zones est la température de Leidenfrost.
Les principales fonctions du système d'aspersion sont de fournir :
- La quantité d'eau appropriée pour solidification complète sous contraintes exploitation (nuance, vitesse, etc.)
- La capacité de réguler les conditions thermiques du brin du moule à la coupe, c.-à-d. température surface et gradients thermiques dans le brin
- Fonctions auxiliaires : refroidissement rouleaux de confinement.
Il est nécessaire de contrôler à la fois les niveaux de température et gradients thermiques pour éviter défauts surface et internes (forme impropre, fissures). À haute température, les propriétés de résistance de la coquille jouent un rôle critique dans la capacité à résister aux forces externes et internes imposées par l'exploitation CC. Forces primaires : pression ferrostatique du cœur liquide et traction du retrait. En particulier, la ductilité de l'acier près du solidus est faible et la coquille susceptible à formation fissures. Important de contrôler gradients car déformations thermiques peuvent excéder la résistance, causant fissures. Déformations excessives résultent de changements du taux d'extraction par sur-refroidissement ou sous-refroidissement. Ce dernier dû au réchauffement quand aspersion arrêtée improprement et brin se réchauffe par transfert depuis intérieur avec augmentation température avant décroissance par rayonnement. Sous ces conditions, déformations excessives et fissures peuvent résulter. Cet effet peut être réduit en étendant et variant l'aspersion pour fournir transition douce avec zone rayonnement.
Ainsi, dans la conception d'un système de refroidissement secondaire, les conditions thermiques le long du brin doivent être établies pour satisfaire intégrité et qualité. Ex. : températures surface le long du brin spécifiées, généralement 700-1200 °C. Basé là-dessus, taux refroidissement déterminés par équations transfert. Paramètres importants : coefficient convection aspersion, flux eau (quantité par unité surface contact). Type buses, position par rapport surface, nombre buses, pression eau sélectionnés pour flux et distribution requis. Buses multiples généralement utilisées à chaque niveau avec pattern chevauchant.
Généralement, série de zones de refroidissement établie le long du brin, chacune avec même configuration buses et caractéristiques transfert. Comme taux requis diminuent le long du brin, flux eau diminue dans zones successives.
Pendant exploitation, changements flux eau faits pour compenser changements conditions : vitesse coulée, température surface, température eau, nuance acier.
Trois formes de transfert dans refroidissement secondaire
Rayonnement, conduction, convection.
Rayonnement prédomine dans régions hautes chambre refroidissement secondaire :
Q = K E A (Ts⁴ - Ta⁴)
K = constante Stefan-Boltzmann, E = émissivité (typ. 0,8), A = surface, Ts, Ta = températures surface acier et ambiante.
Quand produit passe dans rouleaux, chaleur transférée à travers coquille par conduction et à travers épaisseur rouleaux par contact associé. Loi de Fourier :
Q = k A (Ti - To) / Δx
k = conductivité coquille, A, Δx = surface et épaisseur section transversale coquille. Ti, To = températures surfaces interne/externe coquille. Aussi à travers rouleaux confinement.
Convection : mécanisme par gouttelettes/brouillard aspérés rapidement des buses, pénétrant couche vapeur près surface acier, s'évaporant. Loi de Newton :
q = h A (Ts - Tw)
h = coefficient (constante) déterminé expérimentalement pour flux eau sélectionnés, types buses, pression eau (et air si brume), températures surface acier. A = surface. Ts, Tw = températures surface acier et eau aspersion.
Fonctions du transfert thermique secondaire
- Améliorer et contrôler taux solidification, et pour certains atteindre solidification complète dans cette région
- Régulation température brin via ajustement intensité aspersion
- Refroidissement confinement machine CC
Le rôle du système secondaire est de contrôler l'état thermique du brin de la sortie moule jusqu'à solidification complète. Pour produits sans défauts, brin refroidi selon pattern selon nuance, taille, vitesse, design machine. Éviter grandes fluctuations température, taux refroidissement/réchauffement élevés. Réchauffage surface entraîne contraintes thermiques près front solidification, pouvant mener selon ampleur et nuance à fissuration milieu face ou fissuration à chaud. Important que température surface au cintrage/redressage soit hors plage faible ductilité de la nuance. Sinon risque fissuration surface.
Transfert au-delà du refroidissement secondaire
De la fin du refroidissement secondaire à la coupe, le brin est principalement refroidi à l'air par convection et rayonnement seulement.
Processus de fabrication
- Détection et contrôle des inclusions dans l'acier à coulée continue pour une qualité supérieure
- Automatisation avancée et modélisation dans la coulée continue de l'acier
- Optimisation de la coulée continue par refroidissement air-eau : efficacité et qualité
- Poudres de moulage pour coulée continue premium pour une production d'acier supérieure
- La poche de coulée (tundish) : clé de la qualité dans la coulée continue de l'acier
- Guide essentiel du coulée continue de l'acier : processus et avantages
- Amélioration de la qualité de l'acier par agitation électromagnétique sans contact en coulée continue
- Gestion thermique efficace des PCB : techniques pour une performance thermique optimale
- Traitement thermique de l'acier : trempe, revenu, recuit pour couteaux durables