



Amélioration de la productivité et qualité dans les machines de coulée continue
Productivité et qualité de produit en machine de coulée continue
La coulée continue est le processus par lequel l'acier liquide est solidifié en demi-produit (brame, bloom, palette, etc.) pour laminage ultérieur en laminoirs à chaud. Introduite pour application commerciale dans les années 1950, le processus a évolué en peu de temps avec une grande variété de nouveaux développements visant une productivité améliorée et une qualité supérieure. Ces développements incluent de nouveaux concepts de machines, pratiques métallurgiques, et application de contrôle de processus et automatisation par systèmes informatiques.
La force motrice principale a été la reconnaissance que des améliorations substantielles du rendement et économies d'énergie sont possibles, avec effet dramatique sur les coûts d'exploitation. Grâce à ces développements, il a été possible d'atteindre d'importantes améliorations de qualité du produit coulé. Les machines modernes produisent des produits en acier coulé ayant une qualité pleinement équivalente, voire supérieure, aux produits issus de la lingotière. Elles produisent efficacement essentiellement toutes les nuances, y compris les plus hautes qualités pour applications critiques.
Amélioration de la productivité
Deux méthodes pour améliorer la productivité : augmenter le débit (t/h) et le taux d'exploitation net. Le débit est amélioré en augmentant la vitesse de coulée et la section transversale, tandis que le taux d'exploitation net est amélioré en diminuant les temps d'arrêt.
La vitesse de coulée est limitée par plusieurs phénomènes :
- Vitesse élevée augmente significativement la vitesse d'écoulement de l'acier liquide dans le moule. Toute perturbation perturbe la formation de la coquille solidifiée, retarde la flottation des inclusions, et peut entraîner l'entraînement de poudre de coulée dans le brin. Fluctuations excessives et vagues au ménisque s'aggravent avec la vitesse, causant problèmes de qualité de surface et même ruptures (breakouts). Solutions : changer design de buse (diriger flux vers le bas, ajouter port vertical bas), appliquer agitation électromagnétique, changer poudre, autres méthodes pour contrôler le pattern d'écoulement.
- Vitesse élevée cause déformations axiales excessives par oscillation et forces de traction pour surmonter frottement à l'interface coquille-moule. Fissures transversales et ruptures associées peuvent limiter la vitesse, surtout si désalignement, conicité excessive du moule, ou couche de poudre liquide discontinue. Contraintes faibles si couche liquide de poudre continue sur toute la surface et bon alignement.
- Contraintes de membrane excessives dans la coquille mince par pression ferrostatique du bain liquide sous le moule. Peut mener à fissures et ruptures si coquille pas assez épaisse à la sortie. Épaisseur critique ~3 mm pour la plupart nuances, facilement atteignable, donc autres critères plus importants.
- Non-uniformité locale de croissance de coquille à vitesse élevée peut mener à régions localement chaudes et minces, initiant fissures longitudinales et ruptures même si épaisseur moyenne critique. Résolu par optimisation comportement poudre pendant solidification initiale, pratique d'oscillation, design conicité, pour lubrification continue, flux thermique initial bas et uniforme, conicité du moule adaptée au profil de retrait. Aciers peritectiques et inoxydables austénitiques plus sensibles. Surchauffe de l'acier entrant dans le moule peut contribuer, surtout près des faces où le jet impacte avec buses immergées bifurquées.
- Bombement excessif du brin sous le moule peut résulter de vitesse élevée, menant à fissures internes et ruptures si bombement extrême. Contrôlé par choix de rouleaux de support suffisants, maintien alignement, contrôle refroidissement par aspersion sous moule, évitement changements brusques de pas de rouleaux, aspersions, ou réduction vitesse.
- Distance sous le ménisque du point de solidification finale du centre du brin augmente proportionnellement à la vitesse pour une épaisseur de section donnée, limitant la vitesse max dans une machine donnée. Le système de coupe chalumeau et support rouleaux doit s'étendre pour accommoder cet allongement de longueur métallurgique. La longueur métallurgique ne peut être significativement raccourcie en augmentant l'intensité du refroidissement par aspersion.
- Réchauffage du brin sous la fin des zones d'aspersion peut arriver à vitesse élevée. Génère contraintes de traction internes et fissures de chaud-déchirure, s'aggravant avec la vitesse. À prendre en compte dans la conception des zones d'aspersion : les étendre pour éviter ces fissures.
- Préoccupations qualité spéciales imposant parfois limites de vitesse. Ex. aciers ultra-bas carbone : vitesse limitée à une limite supérieure lente pour réduire tuyau-crayon et autres défauts bulles dus piégeage bulles argon sur rayon interne moule courbe. Vitesse augmentable seulement par changements prudents conditions opératoires évitant ces défauts spécifiques. Au moins huit critères distincts à satisfaire, les cinq plus importants limitant la vitesse : température, bombement, déformation, contrainte, fracture. Toujours nécessaire de trouver les vitesses critiques pour éviter problèmes qualité liés au bombement sous le moule.
La rupture (breakout) est un problème opérationnel affectant le plus négativement la production. Elle se produit ainsi : pendant la solidification initiale dans le moule, la coquille peut ne pas se former adéquatement à quelque position, et quand cette position sort par le bas, l'acier liquide s'écoule par la partie défectueuse. La rupture ne diminue pas seulement la production, mais inflige de lourds dommages à l'équipement, nécessitant réparations extensives. Pour la prévenir, il est essentiel d'assurer une formation stable de coquille solide initiale dans le moule. Les facteurs principaux affectant la solidification initiale : température acier, poudre de coulée, revêtement cuivre du moule, eau de refroidissement primaire.
L'essentiel pour augmenter la production sur base de solidification initiale stable est le maintien d'un équilibre adéquat entre température acier dans le moule, extraction de chaleur, et vitesse de coulée. Quand température et vitesse sont toutes deux élevées, la coquille ne se développe pas suffisamment, et il peut y avoir rupture immédiate sous le moule (rupture par refusion). Cela indique que pour augmenter la production sans rupture, température et vitesse doivent être contrôlées adéquatement.
Augmenter le temps de travail et temps de coulée est aussi efficace pour augmenter la production. Définitions :
Temps calendrier = Temps net travail + Temps arrêt
Temps net travail = Temps coulée + Temps préparation machine
Clés pour capacité supérieure : diminuer temps arrêt pour augmenter ratio temps net/temps calendrier, et diminuer temps préparation pour augmenter ratio temps coulée.
Améliorations productivité aussi par amélioration taux exploitation net. Réduire temps arrêt machine et ainsi augmenter temps effectif de coulée (temps utilisation machine) tout en maintenant capacité à produire variété de tailles et nuances.
Pour réduire temps arrêt et prévenir pannes (rupture segments, roulements), les machines subissent normalement arrêts périodiques de 12-24h toutes les 3-4 semaines pour changement de segments.
Cinq facteurs majeurs (Fig. 1) contribuant au temps arrêt et à adresser :
- Temps préparation machine après fin d'une séquence de coulée
- Changement de moule pour différentes tailles de section
- Arrêts machine/brin dus pannes : rupture brin, colmatage buses de poche par acier froid ou accumulation inclusions, écoulement non contrôlé depuis la poche (ex. bouchon courant)
- Chaleur hors spécification en composition et/ou température
- Maintenance de la machine.
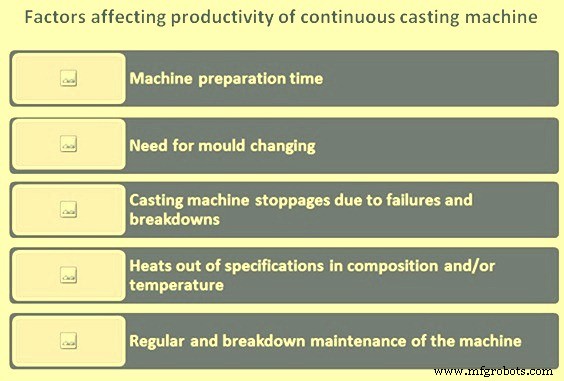
Fig. 1 Facteurs affectant la productivité de la machine de coulée continue
En plus de pratiques améliorées en sidérurgie, l'influence de ces facteurs a été réduite par nouveaux concepts d'exploitation et designs d'équipements. Changements majeurs :
- Coulée en séquence pour réduire temps préparation
- Fendage du produit coulé pour réduire fréquence changement moule et inventaire moules
- Moules à largeur variable pour réduire temps changement
- Moules divisés/séparés pour réduire temps changement et inventaire, augmenter taux coulée (t/h/brin)
- Barre factice à insertion par le haut (vers le bas) pour réduire temps préparation
- Agitation électromagnétique permettant d'augmenter vitesse de coulée, donc productivité
Le nombre de chaleurs coulées sans interruption entre insertions de barre factice varie selon machine, selon facteurs : taille lot même chimie, durée de vie buses immergées, colmatage et autres problèmes du système de coulée.
Travail préparation entre coulées : extraction pièce finale, insertion barre factice, changement poche, scellement moule. Pièce finale extraite soigneusement pour éviter saignement (écoulement laitier/acier fondu par le haut où solidification souvent insuffisante). Rapidité importante pour raccourcir temps préparation.
Pour insertion barre factice, type insertion vers le bas préféré car insertion possible pendant extraction pièce finale. Type insertion vers le haut : attente sortie complète pièce finale, augmentant temps préparation de 10-20 minutes.
Qualité du produit
La qualité de l'acier coulé en continu dépend des pratiques de sidérurgie et coulée employées. Elle est affectée par l'interaction de facteurs chimiques et physiques à contrôler étroitement pour obtenir le plein potentiel du processus.
Défauts typiques :
- Défauts de surface : (i) section transversale déformée (concavité, convexité), (ii) fissures (longitudinales, transversales), (iii) plis, calamine, inclusions et laitier emprisonnés, (iv) marques d'oscillation.
- Sous-surface : (i) micro-trous et soufflures, (ii) inclusions, (iii) fissures.
- Internes : (i) fissures (centrales, diagonales, mi-hauteur), (ii) porosité, (iii) inclusions, (iv) ségrégation.
Formation fissures par causes physiques variées. Techniques pour éliminer/réduire fissures externes et internes :
- Fissures surface – Moule et refroidissement secondaire, lubrification moule, revêtements moule, contrôle usure moule, alignement machine, vitesse coulée.
- Fissures internes (porosité) – Type machine, alignement, agitation électromagnétique, réductions en ligne, redressage multi-points, coulée en compression, température acier liquide, vitesse coulée.
Plis et écailles liés au contrôle vitesse coulée et intégrité du jet entre poche et moule. Marques d'oscillation fonction de nuance et type oscillation moule.
Micro-trous et soufflures contrôlés par désoxydation et gainage jet poche. Ségrégation ligne centrale minimisée par basse température coulée, agitation électromagnétique, vitesse coulée.
Fréquence inclusions (surface, sous-surface, intérieur) réduite progressivement par améliorations : sidérurgie, désoxydation, gainage, design équipements. Partie intégrante effort continu pour améliorer qualité.
Développements récents significatifs pour améliorer qualité :
- Concept aciers propres
- Application agitation électromagnétique
- Refroidissement air-brume pour réduire incidence fissures surface.
Objectif principal : produire produit coulé avec surface ne nécessitant pas conditionnement avant traitement ultérieur.
Exigences utilisateurs diversifiées, fonctionnalité supérieure recherchée : réduction poids, meilleure aptitude au travail, résistance plus élevée. Contrôle plus strict défauts surface et élimination défauts internes de plus en plus demandés. Tout cela, avec poursuite rendement et productivité plus élevés, rend le niveau qualité requis pour sidérurgie et coulée continue hautement exigeant. D'un autre côté, ces exigences utilisateurs plus dures ont aidé à élever la capacité technique des pratiques de sidérurgie et coulée continue.
Minimiser inclusions dans le moule est un des enjeux qualité les plus importants. Inclusions détériorent propriétés mécaniques sous tension, flexion, expansion trou, formage presse, autres travaux, et causent défauts surface. Importance capitale de minimiser contamination acier et éliminer inclusions en coulée continue.
Défauts surface typiques issus sidérurgie : inclusions alumine et poudre coulée. Piégées dans coquille acier pendant solidification initiale, étirées au laminage, forment défauts en stries surface (éclaboussures, écailles, écailles). Inclusions près surface produit coulé peuvent être enlevées par scarfage, mais comme scarfage implique coûts et diminue rendement, préférable de minimiser leur piégeage pendant solidification initiale dans moule. L'agitation électromagnétique du moule fait circuler l'acier immédiatement à l'intérieur des coquilles à vitesse prescrite ou plus pour empêcher piégeage inclusions.
Pour poudre coulée, pour prévenir piégeage, viscosité poudre généralement augmentée. Précision contrôle niveau acier liquide dans moule améliorée, oscillation moule modifiée, afflux acier liquide rendu plus stable. Résultat : défauts surface dus inclusions poudre diminués nettement.
Pour minimiser inclusions arrivant au moule, mesures prises pour séparer inclusions de l'acier dans la poche autant que possible. Une mesure : agrandissement capacité poche. La poche sert d'intermédiaire pour assurer écoulement stable acier de la poche au moule, et en cas de machine multi-brins, distribuer acier aux brins. En augmentant taille poche, inclusions remontent plus facilement à surface acier liquide et suspension laitier dans acier à position de coulée depuis poche est supprimée.
Processus de fabrication
- Élever la traçabilité des produits : renforcer la qualité et la sécurité
- Stéthoscope Audio-IA : Surveillance temps réel de la santé et qualité des machines
- Maximiser la fiabilité : maintenance et pièces premium pour machines de poinçonnage et cisaillement mécaniques
- Booster la productivité d'atelier avec des poinçons et matrices de haute qualité
- Roulements de broche : précision et assurance qualité
- Optimisez la coupe métal et bois avec une scie à ruban haute performance
- Maximiser la productivité en combinant fraisage et tournage avec outils de tourelle
- Maximiser l'efficacité avec les machines de rectification cylindrique
- Comprendre les machines de moulage sous pression : fonctionnement et avantages