



Optimisation des systèmes de combustion pour fours de réchauffage acier efficaces
Système de combustion d'un four de réchauffage
La fonction principale d'un four de réchauffage est d'élever la température des demi-produits sidérurgiques (brames, blooms, palettes, ronds) généralement entre 1000 °C et 1250 °C, jusqu'à ce qu'ils soient assez plastiques pour être laminés aux sections, dimensions ou formes souhaitées au laminoir à chaud. Le four doit aussi répondre à des exigences spécifiques en termes de taux de chauffe pour des raisons métallurgiques et de productivité. Dans le four, il y a un flux continu de matériau chauffé à la température désirée au fur et à mesure de son parcours.
Les opérations de laminage à chaud requièrent des demi-produits réchauffés de haute qualité au coût le plus bas possible et au taux de production optimal du laminoir. Les fours de réchauffage utilisés pour chauffer les demi-produits dans un laminoir à chaud consomment une grande quantité d'énergie et génèrent simultanément de grandes quantités de polluants. Il est donc nécessaire d'examiner les moyens de réduire la consommation d'énergie, les polluants et donc les coûts, en améliorant le rendement énergétique des fours.
Paramètres clés du système de combustion
Le système de combustion a une influence majeure sur la qualité du demi-produit réchauffé et sur la quantité de combustible nécessaire. Les attentes importantes aujourd'hui ne sont pas seulement de réduire les émissions de polluants et la consommation d'énergie, mais aussi d'avoir une qualité améliorée du produit chauffé, fiabilité, température uniforme, flux thermique et sécurité des équipements et personnel. Tous ces facteurs influencent considérablement le système de combustion.
Les trois éléments de base pour démarrer et maintenir la combustion sont : (i) combustible, (ii) oxygène, (iii) énergie suffisante pour l'inflammation. La combustion est la plus efficace si combustible et oxygène se rencontrent et réagissent sans restriction. Cependant, dans les applications pratiques de chauffage, il ne suffit pas de considérer seulement la combustion efficace, les aspects de transfert de chaleur doivent aussi être pris en compte. Les paramètres importants pour un système de combustion dans un four de réchauffage sont :
- Quantité de chaleur à transmettre à la charge.
- Génération de chaleur dans le four pour chauffer la charge et surmonter toutes les pertes de chaleur.
- Transfert d'une partie de la chaleur disponible des gaz du four vers la surface de la charge.
- Égalisation de la température à l'intérieur de la charge.
- Pertes de chaleur par les portes, parois, etc.
- Chaleur emportée par les gaz d'échappement.
- Émissions de polluants (ex. NOx) causées par les gaz d'échappement.
L'air, composé d'oxygène dilué avec 78 % d'azote et 1 % d'argon, ne fournit pas des conditions optimales pour la combustion et le transfert de chaleur. L'azote est chauffé pendant la combustion ; pour éviter la perte d'énergie transférée à l'azote, il devient nécessaire de récupérer cette énergie pour économiser le combustible.
La chaleur est transférée à la surface d'un produit solide par convection, conduction et rayonnement. Le transfert à l'intérieur du produit se fait par conduction seulement. Cela implique que la surface du produit (qui change au fil du temps quand chauffé), les dimensions et le matériau des demi-produits sont importants, ainsi que les dimensions internes du four.
Pour un chauffage efficace et uniforme, la composition des gaz et le pattern d'écoulement à l'intérieur du four sont importants. Une stratégie de chauffage traditionnelle non optimisée peut sembler suffisante en régime permanent, mais ne fournit pas une performance optimale qualité/coût lors d'interruptions de production, variations de nuances ou dimensions de produits, ou variations des températures de sortie cibles. Aujourd'hui, une solution est nécessaire pour fournir la plus haute qualité et le coût le plus bas dans toutes les conditions avec un impact minimal sur l'environnement.
De nos jours, à cause du réchauffement climatique, des réglementations environnementales strictes exigent la minimisation de la consommation spécifique de combustible tout en réduisant simultanément les polluants incluant les oxydes d'azote (NOx). Les objectifs conflictuels de consommation d'énergie minimale et rejets de polluants tout en respectant les exigences de production posent un défi aux opérateurs et fournisseurs d'équipements pour utiliser toute technologie disponible afin de concevoir des systèmes de combustion économes en énergie et conformes à l'environnement.
Avec les brûleurs conventionnels, ces deux objectifs sont souvent conflictuels. Cependant, en utilisant les dernières technologies et conceptions de brûleurs avec techniques de combustion à flamme diffuse, de hauts niveaux d'efficacité via l'air de combustion préchauffé avec des émissions de NOx correspondamment basses sont maintenant atteints.
Types de fours et zones de chauffage
Il existe de nombreux types de fours de réchauffage en exploitation. La structure comprend plusieurs zones. Les fours sont normalement conçus avec plusieurs zones de chauffage : (i) zone de préchauffage, (ii) zones de chauffe, (iii) zones de recuit (soaking). Les pièces sont introduites en zone de préchauffage et déplacées lentement à travers les zones de chauffe et recuit séquentiellement. Elles sont chauffées à la température cible grossièrement en zones de préchauffage et chauffe, et recuites en zone de recuit pour retenir une température uniforme à travers les pièces, principalement chauffées par transfert radiatif du gaz environnant. Chaque zone a un but différent et a généralement des contrôles de brûleurs indépendants, bien que les produits de combustion traversent les zones précédentes pour sortir par la cheminée. Le rapport air/combustible est généralement réglé pour produire un niveau désiré d'oxygène en excès dans les gaz de cheminée. L'objectif est d'assurer que tout le combustible est brûlé dans le four mais d'éviter l'excès d'air de combustion qui réduit l'efficacité.
La construction multi-zones rend l'optimisation de la combustion très difficile à cause des interactions entre zones, exigences produit changeantes, vitesse d'extraction changeante, et l'acte d'extraction lui-même. De nombreux problèmes peuvent causer une dérive du résultat final :
- Dosage inexact du gaz ou de l'air
- Changements d'humidité de l'air
- Quantités significatives de combustible ou d'oxygène migrant d'une autre zone
- Dans le cas d'air préchauffé via récupérateurs : fuites dans tuyauterie ou récupérateurs, facteurs de correction de température hors calibration, variations saisonnières
- Usure ou dommage aux vannes et actionneurs
- Fuites du four
Selon les capacités des brûleurs et les niveaux d'oxygène en excès désirés, des rapports stœchiométriques fixes sont requis pour chaque zone. Les rapports peuvent différer de zone en zone pour deux raisons :
- L'oxygène en excès désiré peut différer par zone en raison de la relation entre niveau d'oxygène, température et formation de calamine.
- La stœchiométrie peut devoir être ajustée pour différents taux de réduction des brûleurs en raison de leurs capacités de mélange.
Normalement, l'opérateur ne sait pas si l'oxygène est au point de consigne désiré faute de rétroaction temps réel. Les conséquences de cette incertitude peuvent être significatives. En considérant les réactions des brûleurs et produits théoriques de combustion, il y a des possibilités où la stœchiométrie varie hors point de consigne. Si l'oxygène réel dans les gaz de cheminée dépasse le point de consigne, l'efficacité est réduite, ajoutant des coûts de combustible inutiles. Si le niveau est plus bas, les niveaux de monoxyde de carbone augmentent, créant une condition dangereuse et une efficacité réduite par combustible non brûlé sortant du four. De plus, les contrôleurs de rapport air/combustible ajustent continuellement leurs points de consigne pour répondre aux demandes changeantes du four, donc l'état d'oxydation change toujours. En pratique, le four subit un certain degré de combustion incomplète. Plusieurs problèmes contribuent au mauvais mélange :
- Efficacité des brûleurs
- Taux de réduction (turndown)
- Vitesses air et combustible non adaptées
- Contrôle de rapport hors ajustement
- Fuites du four
La combustion incomplète par mauvais mélange peut aussi résulter en coexistence de monoxyde de carbone et d'oxygène. En pratique, il est courant d'avoir les deux présents. Donc, l'exploitation optimale nécessite des données temps réel des produits de combustion avec capteurs adaptés.
Récupérateur et développements récents
Un récupérateur est normalement utilisé comme unité de récupération de chaleur résiduelle pour réaliser un haut rendement thermique et conservation d'énergie. La chaleur récupérée préchauffe l'air de combustion, qui est ensuite envoyé au brûleur. L'air préchauffé entraîne conservation d'énergie et bonne performance de combustion. Cependant, les inconvénients incluent l'incorporation d'un système de récupération de chaleur à grande échelle. De plus, la température de l'air préchauffé est normalement seulement autour de 600-700 °C au mieux.
Deux développements majeurs récents dans le réchauffage des demi-produits : (i) combustion à air à haute température, (ii) combustion oxy-combustible.
Combustion à air à haute température (HiTAC)
La technologie HiTAC utilise de l'air préchauffé au-dessus de 1000 °C. Son adoption permet de contribuer grandement à la réduction simultanée de la consommation d'énergie et des émissions de CO₂ et NOx. L'utilisation de HiTAC réduit aussi la taille physique du four par rapport au type traditionnel.
Le concept de base : combinaison de récupération maximale de chaleur résiduelle par régénérateur à cycle élevé et mélange contrôlé d'air de combustion hautement préchauffé avec gaz brûlés, produisant des flammes uniformes et à température relativement basse.
Le brûleur régénératif utilisé en HiTAC a des caractéristiques de combustion uniques, résultant en une flamme efficace et propre avec profil de température et flux thermique uniforme. Ces propriétés donnent un taux de production amélioré, meilleure qualité de produit et environnement plus doux pour les composants du four. HiTAC peut réduire les coûts d'exploitation.
HiTAC fournit une stabilité de flamme significativement plus élevée à tous les mélanges combustible-air (y compris mélanges très pauvres), un transfert de chaleur plus élevé, et de faibles pertes de chaleur à la cheminée. La méthode permet de recycler la chaleur du côté haute température (gaz brûlés) vers le côté mélange non brûlé en utilisant un échange thermique approprié. Le préchauffage donne une enthalpie additionnelle au mélange non brûlé sans dilution par les produits de combustion.
Avec HiTAC : caractéristiques de flamme significativement différentes, stabilité, émissions réduites, économies d'énergie significatives. La couleur de flamme est très différente du bleu ou jaune habituel. Sous certaines conditions, flamme vert bleuté ou verte observée avec combustibles hydrocarbures typiques. En contraste, oxydation sans flamme (incolore) aussi observée.
Caractéristiques principales :
- Combustion d'hydrocarbures avec préchauffage d'air très élevé utilisant un régénérateur dans le brûleur.
- Chaleur sensible des produits d'échappement pour chauffer l'air de combustion (> 1000 °C). Technologie vise préchauffage d'air proche de la température cible du four.
- Températures d'échappement autour de 150-200 °C.
- Extraction de la majeure partie de l'énergie du combustible pour le chauffage.
- Économies de combustible : 50 % (remplacement air froid) à 30 % (remplacement air de récupérateur).
- Distribution de chaleur très uniforme dans le four.
- Génération de NOx très faible.
Dans le brûleur régénératif, configuration en paire : chaque brûleur alterne entre tir et épuisement. L'air de combustion alterne entre deux jeux de chemins. Il entre par l'un, récupère la chaleur du matériau régénérateur. Les gaz de combustion sortent par l'autre et chauffent le matériau régénérateur. Au cycle suivant, air et gaz échangent les chemins.
Le concept HiTAC est illustré Fig. 1, comparé à la combustion conventionnelle. Des flammes à température extrêmement élevée sont générées si combustion directe entre carburant et air frais à haute température. Grâce à la géométrie modifiée du four, non seulement l'extinction des flammes de base se produit par le mouvement de cisaillement de l'air d'entrée à haute vitesse, mais aussi la dilution de l'air avec gaz brûlés (BH) doit se produire avant combustion en séparant les entrées carburant et air. Noter que ce sont des conditions où la combustion ordinaire ne peut être soutenue avec air à température ambiante. En outre, le carburant injecté séparément entraîne aussi du gaz brûlé dans le four, et certains changements dans le carburant (pyrolyse, décomposition, vaporisation si carburant liquide) pendant cette période de préparation. De faibles réactions de combustion peuvent se produire entre carburant et produit entraîné (B*F) et la combustion principale suit dans la zone de mélange carburant et air dilué avec grande quantité de gaz brûlés (B*F*BH). Le changement de flamme dû à une faible concentration d'oxygène causé par le taux élevé de recyclage de gaz brûlés élargit probablement la zone de réaction, où des réactions relativement lentes peuvent se produire. En combustion établie sans air préchauffé, combustion directe carburant-air frais (F*A) se produit près du brûleur. Ensuite, combustion en condition diluée avec gaz brûlés peut suivre en aval de la flamme par entraînement de gaz brûlés recirculés par l'air de combustion entrant. Combustion (F*A) près du brûleur montre la température maximale dans le four, et la plupart des NOx émis s'y forment. Cependant, cette combustion est essentielle pour soutenir la combustion dans le four, et toute la flamme ne peut exister si extinction se produit dans cette portion.
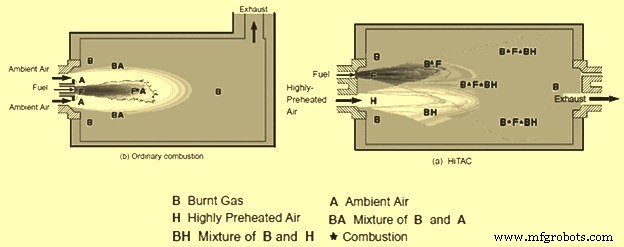
Fig. 1 Concept de mélange et combustion avec technologie HiTAC
Malgré l'utilisation d'air hautement préchauffé, la température moyenne et le pic instantané sont considérablement plus bas en HiTAC qu'en combustion ordinaire.
Système de combustion oxy-combustible
L'oxy-combustion désigne le remplacement total de l'air comme source d'oxydant par de l'oxygène, produit soit par technologie cryogénique, soit par adsorption. L'avantage général de remplacer l'air par l'oxygène est l'élimination quasi totale de l'azote apporté par l'air. La réduction de l'azote permet des températures de flamme plus élevées et une efficacité de combustion plus grande car le volume réduit de gaz de combustion réduit la chaleur prélevée sur la flamme et perdue à l'échappement. Les avantages de l'oxy-combustion vs air-combustible :
- Réduction de la consommation d'énergie
- Taux de chauffe amélioré, production plus élevée (sans augmenter le point de consigne de température du four)
- Réduction des émissions du four
En plus, l'oxy-combustion peut parfois entraîner un investissement capital inférieur comparé à d'autres méthodes d'amélioration d'efficacité (récupérateurs, équipements de contrôle d'émissions). Elle peut aussi réduire les pertes de calamine par meilleur contrôle et temps de chauffe plus court.
Comparé à l'air-combustible, l'oxy-combustion a une pression partielle beaucoup plus élevée pour les deux produits de combustion, CO₂ et H₂O. Cela améliore le taux de transfert de chaleur. Comme les gaz d'échappement ne sont pas dilués avec l'azote, la phase gazeuse prend une part plus active dans le transfert de chaleur, non seulement parce que la conductivité thermique et la capacité calorifique du CO₂ et H₂O sont plus élevées, mais aussi parce que les deux sont des gaz rayonnants triatomiques à fort pouvoir radiant.
Le pattern d'écoulement dans un four oxy-combustible est avantageux vs air-combustible. Le volume de gaz d'échappement est réduit de 70-80 % car pas d'azote et économies de combustible. Ainsi, le temps de résidence du gaz est plus long, plus de temps pour transférer la chaleur au produit. Le produit est immergé dans un fluide gazeux d'échappement consistant en CO₂ et H₂O, ambiance humide avec plus haute capacité de transfert de chaleur.
En comparant un four oxy-combustible et un four air-combustible à même température de four, le matériau atteint le point de consigne plus vite en oxy-combustible à cause des propriétés des gaz.
Avec l'oxy-combustion, augmentation substantielle de la chaleur disponible vs air-combustion. L'augmentation est directement liée aux réductions de consommation d'énergie et augmentations de débit du four.
Une augmentation de la chaleur disponible signifie que moins de chaleur est perdue à l'échappement et un pourcentage plus grand de l'énergie totale reste pour faire le travail dans le four. Ainsi, quand la chaleur disponible augmente, l'énergie totale requise pour un travail constant diminue.
Les économies d'énergie varient selon type de combustible, ratio de combustion existant et température d'air de combustion. D'autres facteurs comme réduction de la taille du port de cheminée et pertes par rayonnement peuvent impacter les taux réels de réduction d'énergie. Un autre impact de l'efficacité accrue est la capacité d'augmenter le taux de chauffe et d'obtenir plus de débit.
La limite pratique d'augmentation de production dépend de la capacité du matériau à absorber la chaleur et du temps et température d'exposition. L'expérience de diverses installations indique que le débit matière peut être augmenté dans la plupart des opérations sans augmenter le point de consigne de température, sauf fours déjà à la limite de rampe de température. Outre l'augmentation de chaleur disponible, la température de flamme oxy-combustible plus élevée et le potentiel radiatif des gaz de combustion ont un impact positif sur la capacité de chauffe et le taux de production.
La température de flamme oxy-combustible est généralement 500-800 °C plus haute que l'air-combustible. Comme le transfert radiatif dépend de la différence de température source-récepteur à la puissance 4, l'oxy-combustion entraîne une grande augmentation du potentiel radiatif flamme-matériau. Les produits de combustion oxy-combustible sont aussi de meilleures sources de transfert radiatif. La majorité du produit air-combustible est l'azote, moins efficace que le CO₂ et la vapeur d'eau qui constituent la majorité des produits oxy-combustible.
Dans certains cas, la production du four est limitée par la quantité d'émissions gazeuses permises. L'oxy-combustion peut réduire les émissions et permettre une capacité de production accrue dans un plafond d'émission autorisé.
Le volume de gaz d'échappement est substantiellement plus faible en oxy-combustion. Volume total généralement 70-90 % moins que volume air-combustible. Dans de nombreux cas, la réduction du volume seul est bénéfique surtout où l'équipement de contrôle de pollution est limité et/ou où les émissions particulaires sont une préoccupation. Un résultat plus important est la réduction des émissions de certains constituants. Le résultat le plus évident est la réduction de la consommation de combustible. Avec la réduction de consommation, l'émission de CO₂ est plus faible sur un temps donné ou par unité de matériau chauffé. Bien que la génération de CO₂ ne soit pas actuellement une préoccupation majeure, le réchauffement climatique indique que des conditions plus strictes d'émission CO₂ pourront être un facteur futur. Une préoccupation plus immédiate pour de nombreux opérateurs est l'émission de NOx. Avec l'oxy-combustion, la pression partielle d'azote dans les produits de combustion est drastiquement réduite, abaissant le potentiel de formation de NOx même à température de flamme élevée. De nombreux facteurs impactent le taux d'émission NOx des fours oxy-combustible. La pureté du produit oxygène en est un. Cependant, le facteur majeur pour minimiser les émissions NOx est le contrôle de la pression du four. Fuite d'air secondaire combinée à haute température de flamme oxy-combustible peut grandement réduire l'impact de l'oxy-combustion comme technique de contrôle NOx.
Les flammes oxy-combustible ont une température plus élevée avec moins de volume et longueur que les flammes air-combustible. Les caractéristiques de flamme doivent être considérées lors de la conception de systèmes de brûleurs oxy-combustible pour le réchauffage d'acier. Généralement, le réchauffage d'acier requiert une distribution de température uniforme pour éviter surchauffe ou sous-chauffe localisées. Le type et placement des brûleurs dépendent du type de four et de la proximité des flammes aux demi-produits.
La recirculation des produits de combustion favorise le mouvement des gaz dans la chambre, minimisant les différences de température. La recirculation dans la flamme abaisse la température de pic et favorise un profil de rayonnement plus uniforme pour protéger le produit le plus proche du brûleur de surchauffe. Plusieurs conceptions de brûleurs oxy-combustible permettent d'obtenir l'effet de recirculation, incluant une buse brevetée et d'autres utilisant l'élan de flamme pour produire la recirculation.
Bien qu'apportant des bénéfices substantiels à l'efficacité, le faible volume de produits de combustion avec l'oxy-combustion nécessite une attention particulière lors de la conception des systèmes de contrôle de combustion. Le contrôle précis du ratio de combustion est critique car les produits de combustion constituent l'atmosphère de chauffage et impactent le taux et type de formation de calamine. En combustion air-combustible, le grand volume d'azote apporté par l'air fournit un amortisseur ou facteur de sécurité contre les changements de rapport air/combustible. En oxy-combustible, cet amortisseur est quasi éliminé. Un changement de pourcentage du rapport oxygène/combustible en oxy-combustion aura un impact plus grand sur l'atmosphère du four que le même changement en air-combustible.
Un bon contrôle de l'atmosphère du four en oxy-combustion nécessite un niveau de précision plus élevé pour le système de contrôle qu'en air-combustible. La compensation de débit massique est généralement requise pour atteindre la précision requise. Une autre variable importante pour le contrôle de l'oxy-combustion concerne les systèmes d'échappement et de contrôle de pression du four.
Le volume de gaz d'échappement en oxy-combustion se réduit à 10-30 % du volume air-combustible selon les gains d'efficacité thermique. Cela signifie que les conceptions existantes pour contrôler la pression du four en air-combustible sont dans la plupart des cas inadéquates pour maintenir un bon contrôle de pression en convertissant à l'oxy-combustion. Spécifiquement, la plage de contrôle de l'instrumentation de pression avec les grands ports de cheminée et tailles de registres utilisés en air-combustible se réduit au point d'être inefficace avec le volume d'échappement oxy-combustible. Il est donc nécessaire de réduire la taille du port de cheminée lors de la conversion à l'oxy-combustion ou de compenser le volume d'échappement plus faible lors de la conception de nouvelles installations. Le manque de bon contrôle de pression peut entraîner une fuite d'air tertiaire qui fournit une source d'azote pour formation additionnelle de NOx, minimisant ou éliminant le potentiel de réduction d'émissions. La fuite d'air dans le four influence aussi l'atmosphère et introduit des complications pour le contrôle de la qualité de surface de l'acier.
Le taux et type de formation de calamine est une considération importante pour les opérations de fours de réchauffage d'acier quel que soit le système de combustion. Outre le type d'alliage d'acier, l'atmosphère du four et le taux de chauffe sont les facteurs majeurs régissant la formation de calamine. Un bon contrôle du ratio de combustion et de la pression du four est requis pour maintenir le contrôle sur la formation de calamine et la qualité de surface. Cependant, l'atmosphère produite par l'oxy-combustion est différente de celle en air-combustible même dans des conditions idéales.
Processus de fabrication
- Systèmes de chauffage solaire : des solutions passives aux actives pour un chauffage domestique durable
- Maîtriser les directives using C# : Imports, alias et directives static
- Système de stationnement intelligent : Solutions de stationnement urbain efficaces
- Automatisation, mesure et contrôle haute performance des hauts-fourneaux
- Four optimisé énergétique (EOF) : Technologie sidérurgique de pointe
- Fours de réchauffage : types, fonctions et applications industrielles
- Systèmes de convoyage : fonctionnement, types et avantages clés
- Systèmes de refroidissement moteur à combustion : guide complet
- Maîtriser la suspension automobile : composants, types, fonctionnement et diagnostic