



Optimisation des propriétés mécaniques par traitement thermomécanique contrôlé en laminoirs
Traitement thermomécanique contrôlé (TMCP) en laminoirs
Le traitement thermomécanique contrôlé (TMCP) est une technique conçue pour améliorer les propriétés mécaniques des matériaux en contrôlant le processus de déformation à chaud dans un laminoir. Initialement conçu pour produire la forme externe requise du produit. Le laminage contrôlé, le refroidissement contrôlé et la trempe directe sont des exemples typiques de TMCP. Ce traitement économise l'énergie dans la fabrication de l'acier en minimisant voire éliminant le traitement thermique après déformation à chaud, augmentant ainsi la productivité pour les aciers de haute qualité. Il nécessite normalement un changement dans la conception d'alliage et réduit souvent la productivité du processus de déformation à chaud lui-même, mais permet en même temps de réduire la quantité totale d'éléments d'alliage et d'améliorer la soudabilité, tout en produisant parfois de nouvelles caractéristiques bénéfiques dans l'acier.
Le TMCP avec micro-alliages a été développé pour gérer les exigences conflictuelles de résistance, ténacité et soudabilité par affinage du grain. Il permet efficacement une réduction de la température de préchauffage, abaissant le coût de laminage. Grâce à leur bonne soudabilité, les aciers TMCP sont très valorisés dans la construction navale, structures offshore, pipelines et construction de bâtiments.
Le TMCP est la combinaison sophistiquée d'opérations de déformation bien définies et de traitement thermique bien défini en une seule étape de production pour contrôler la microstructure de l'acier laminé. Il produit des aciers aux qualités externes souhaitées (dimensions, forme, qualité de surface) et propriétés mécaniques acceptables. Le TMCP est normalement considéré comme l'étape finale de la production d'aciers.
Aspects historiques
La première introduction du traitement thermomécanique en production commerciale fut le laminage contrôlé de plaques d'acier carbone-manganèse de grade 40 kgf/mm² pour la construction navale dans les années 1950. Après 1945, le concept de ténacité distinct de la ductilité, et la ténacité à l'encoche devinrent exigences pour les plaques d'acier de construction navale et autres structures. Dans les années 1950, l'augmentation du rapport Mn/C, la désoxydation par ajout d'aluminium (Al) et la normalisation des aciers tués à l'Al furent adoptées pour améliorer la ténacité à l'encoche. Le concept selon lequel la température de transition ductile-fragile peut être réduite par l'affinage de la taille de grain de ferrite (α) fut également établi.
Dès le début des années 1960, un volume important de recherche fut mené sur les effets de la température de laminage sur les propriétés mécaniques. De cette recherche, une procédure de laminage à température contrôlée fut développée pour affiner la taille de grain. Le laminage contrôlé contribua majoritairement à la réduction des ajouts d'alliage et à l'amélioration de la soudabilité. Ce développement mena à la production de quantités substantielles d'aciers forts et tenaces, principalement pour pipelines.
Bien que le laminage contrôlé ait entraîné une productivité relativement faible, il pouvait être effectué à température comparativement basse pour obtenir des niveaux accrus de résistance et ténacité. Basé sur l'affinage du grain, il améliore la limite d'élasticité et la ténacité, mais ne peut améliorer la résistance à la traction sans alliage. Donc amélioration limitée de la soudabilité avec ce processus.
Depuis la fin des années 1970, des efforts ont été faits pour combiner le TMCP (améliorant résistance et ténacité) avec le micro-alliage (améliorant la soudabilité). Combiné au laminage contrôlé, le refroidissement accéléré permet de contrôler la transformation austénite (γ) → ferrite (α). Le TMCP est maintenant largement utilisé pour produire des aciers plus résistants et plus tenaces avec une excellente soudabilité.
L'approche actuelle du TMCP refroidi à l'eau, donnant un refroidissement accéléré après laminage à basse température et trempe directe, a été grandement améliorée dans les années 1980. Le processus de contrôle continu en ligne couvre une large gamme de paramètres de refroidissement (coefficient de transfert thermique) et de conditions d'austénite (non déformée, recristallisée ou non recristallisée) et produit une variété de propriétés d'acier.
Plusieurs concepts sont employés dans les équipements de refroidissement. Dans l'une des configurations les plus sophistiquées, la plaque est aplanie par un planeur avant refroidissement à l'eau. Cette procédure est efficace sur une large gamme de taux de refroidissement pour obtenir un refroidissement uniforme sur tout le plan de la plaque et des propriétés mécaniques homogènes.
Processus TMCP
Il existe plusieurs processus TMCP, classés en trois grandes catégories :
- Laminage contrôlé depuis la température de normalisation (entièrement austénitique, au-dessus de Ar₃) suivi d'un refroidissement rapide (~10 °C/s). Objectif : affiner le grain par laminage contrôlé et augmenter la résistance en supprimant la formation de ferrite et perlite au profit d'une bainite forte et tenace.
- Laminage contrôlé au-dessus et au-dessous de Ar₃, dans la région mixte austénite-ferrite. En plus de l'affinage du grain d'austénite, les grains recristallisés sont aplatis et la nucléation de ferrite fine est encouragée par la déformation. À une température au-dessus de Ar₁, le laminage est interrompu, suivi d'un refroidissement rapide à température ambiante ou intermédiaire.
- Laminage contrôlé en traitement préliminaire, suivi de refroidissement et réchauffage juste au-dessus de Ar₃, puis refroidissement rapide bien en-dessous de Ar₁. Objectif : développer la plus fine taille de grain équiaxe d'austénite avant le refroidissement contrôlé.
Par choix approprié de la température de déformation et du taux de déformation, la résistance de l'acier peut être augmentée. La résistance de l'acier TMCP est supérieure à celle de l'acier normalisé de même composition. Ainsi, l'acier TMCP a une composition plus maigre (teneur en alliage plus faible) que l'acier normalisé conventionnel de même résistance.
Caractéristiques métallurgiques du TMCP
Le concept de contrôle microstructural par TMCP est présenté schématiquement Fig. 1. Alors que le TMCP atteint une haute résistance en utilisant la transformation en ferrite et bainite en plus de la ténacité améliorée, le laminage contrôlé améliore la ténacité principalement par affinage de la microstructure de ferrite. Le refroidissement accéléré donne une productivité plus élevée que le laminage intercritique (région austénite + ferrite) et minimise toute diminution de l'énergie absorbée par les phénomènes de séparation. Le TMCP comprend deux étapes en série : (i) laminage contrôlé, (ii) refroidissement accéléré subséquent. Pendant l'étape de laminage, les grains d'austénite s'allongent en forme de crêpe, introduisant des discontinuités cristallographiques comme des marches et bandes de déformation. Ces marches et bandes persistent jusqu'au début du refroidissement accéléré quand la température de laminage est suffisamment basse (< 800 °C).
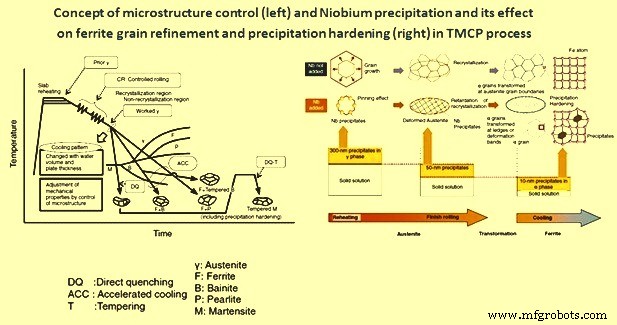
Fig. 1 Concept de contrôle microstructural et précipitation de Nb et ses effets
La recristallisation a lieu quand la température est suffisamment haute (> 900 °C) et la plupart des marches et bandes induites par la déformation disparaissent. La rétention des marches et bandes de déformation peut agir comme sites potentiels d'hétérogène nucleation pour la transformation austénite → ferrite et contribuer à l'affinage du grain. L'hétérogénéité de la déformation de l'austénite augmente la surface de grain et la longueur des bords de grain par unité de volume, sans changement du nombre de coins de grain par unité de volume.
La caractéristique additionnelle du TMCP est son processus de refroidissement. Pendant le refroidissement accéléré, la croissance des produits transformés est efficacement supprimée et l'affinage du grain est atteint par transformations où les sites de nucléation susmentionnés sont introduits. La diminution de la température de transformation causée par le refroidissement accéléré induit de forts changements dans la structure intra-granulaire. Les forces motrices de transformation contribuent aussi à l'affinage du grain par laminage à basse température suivi de trempe à l'eau. La résistance à la traction peut être largement contrôlée (de 50 à plus de 80 kg/mm²).
Les éléments de micro-alliage contrôlent la microstructure. Des quantités infimes de niobium (Nb) et titane (Ti) (concentrations ~0,01 %) permettent d'affiner la microstructure depuis le réchauffage des brames jusqu'au laminage contrôlé et refroidissement accéléré, et augmentent la résistance du produit fini. Les effets du Nb (Fig. 1) comme exemple montrent que les tailles des précipités de Nb formés pendant chaque processus sont environ : 300 nm à la température de réchauffage de la brame avant laminage (> 1000 °C), 50 nm pendant le laminage contrôlé (~800 °C), 10 nm à la température de transformation (~600 °C) pendant le refroidissement. En résumé, la taille des précipités diminue avec la température au fur et à mesure que le processus progresse. C'est utile pour le contrôle microstructural. Il faut donc maintenir le Nb en solution solide pour qu'il puisse précipiter en quantités suffisantes dans les processus subséquents.
Le Nb précipite pendant le réchauffage de l'acier et empêche la croissance du grain d'austénite par effet d'épinglage. Pendant le laminage subséquent, en dessous de la température de recristallisation (~900 °C), la force motrice générée par l'énergie de déformation introduite facilite la précipitation de carbures et/ou nitrures fins de Nb. Ces précipités fins empêchent la recristallisation du grain d'austénite et donc le grossissement.
Pendant le laminage thermomécanique, la précipitation induite par déformation des micro-alliages comme le Nb joue un rôle important dans le contrôle microstructural. Le Nb retarde l'apparition de la recristallisation de l'austénite.
Grâce à la nature non recristallisée de l'austénite, il y a une abondante réserve de sites d'hétérogène nucleation de ferrite (marches et bandes de déformation) pour le processus de refroidissement subséquent. Le Nb induit aussi d'autres effets : pendant la transformation austénite → ferrite au refroidissement, il précipite dans la matrice de ferrite et en augmente la résistance par le mécanisme de renforcement par précipitation. La structure cristalline des précipités ne s'adapte pas bien au réseau de ferrite et cette incohérence entre ferrite et précipités résulte en une résistance accrue.
Les paramètres TMCP affectent la microstructure et les propriétés des aciers micro-alliés Nb-Ti. Par exemple, les limites d'élasticité et résistance à la traction augmentent avec la diminution de la température de finition-refroidissement ou de laminage non recristallisé.
L'effet le plus notable du TMCP est que l'acier de même résistance que les aciers conventionnels peut être fabriqué avec un équivalent carbone plus faible (moins d'ajouts d'alliage) par contrôle microstructural. Il a été démontré que la valeur de Ceq requise pour l'acier TMCP pour atteindre la même résistance est de 0,04 % à 0,08 % plus basse que pour l'acier normalisé. En conséquence, la soudabilité (température de préchauffage requise pour éviter la fissuration à froid en ZAT) a été significativement améliorée dans les aciers TMCP. Le TMCP augmente ainsi la productivité lors de la fabrication de structures en acier tout en améliorant la sécurité et la fiabilité.
Équipements et technologies utilisés en TMCP
Pour le TMCP, plusieurs types d'équipements de refroidissement accéléré ont été suggérés et mis en usage pratique depuis 1980. Les points nécessaires ont été l'uniformité et la contrôlabilité de la température de refroidissement et de la planéité de la plaque après refroidissement, ainsi que la productivité. Les équipements couramment utilisés ont été examinés à fond. Chaque aciérie ajoute des caractéristiques spécifiques liées à la méthode de refroidissement, l'emplacement d'installation et le mouvement de la bande/plaque.
Actuellement, les équipements de refroidissement accéléré sont communément de type continu, la zone de refroidissement étant divisée dans le sens de déplacement de la bande/plaque. Dans cette configuration, le refroidissement à l'eau des faces supérieure et inférieure peut être contrôlé indépendamment dans chaque zone.
En plus du refroidissement à l'eau homogène, des progrès ont été faits dans la technologie de refroidissement à distorsion réduite, nécessitant un contrôle encore plus sophistiqué. Cela assure à la fois l'uniformité de la température de refroidissement et la planéité requise après refroidissement. Les problèmes de distorsion (déformations) sont classés en trois types majeurs selon la direction du refroidissement inégal : selon l'épaisseur, longitudinale et transversaire. Sur la base de la théorie des contraintes thermiques et de l'instabilité élastique, les expressions du flambement critique selon ces trois directions résultant d'un refroidissement inégal sont trouvées. Une cause de distorsion est le sur-refroidissement inévitable sur les quatre faces étroites de la plaque. Pour l'éviter, plusieurs mesures mécanistiques sont prises : profil de couronne d'eau dans le sens transversal, écrantage des bords réduisant le débit d'eau le long des bords dans le sens de la largeur, écrantage de tête et queue pour éviter le sur-refroidissement aux faces étroites respectives. Pour minimiser la différence de température, l'optimisation de l'arrangement des buses sur la face inférieure a aussi été examinée, car un autre mécanisme de distorsion est les histoires thermiques différentes des faces supérieure et inférieure. Dans certaines aciéries, des fonctions d'apprentissage sont employées pour que le rapport de volume d'eau appliqué aux faces supérieure et inférieure soit automatiquement contrôlé sur la base des données accumulées de température et planéité. La planéité avant refroidissement est essentielle pour assurer une température de refroidissement uniforme. Cela correspond à la tendance récente d'optimiser la configuration séquentielle des équipements en installant un planeur à chaud avant l'étape de refroidissement accéléré.
Des technologies additionnelles ont été requises pour répondre à la demande croissante de TMCP depuis les années 1990. Un enjeu clé a été d'atteindre un refroidissement hautement uniforme pour minimiser la déformation de l'acier, qui survenait parfois avec les méthodes TMCP conventionnelles et devait être rectifiée pour réduire le re-planage. Les exigences de qualité sont devenues plus sévères, les aciers devant avoir moins de variation de résistance. Cela est atteint par une meilleure précision de la température de fin de refroidissement. Pour répondre à ces exigences, de nouvelles technologies TMCP comme CLC-? et Super OLAC ont été développées et sont utilisées en production.
L'un des systèmes de refroidissement améliorés, CLC-?, a été développé et introduit pour usage commercial par Nippon Steel Corporation (NSC). C'est une percée technique pour le TMCP. Grâce à sa technologie de refroidissement unique et sa disposition d'installation, une large gamme de taux et motifs de refroidissement et des caractéristiques de refroidissement uniformes sont réalisés sur toute la bande/plaque. NSC a mené expériences et analyses numériques sur l'ingénierie de conductivité thermique et dynamique des fluides et a surmonté l'hétérogénéité du comportement de refroidissement, qui était inévitable avec les équipements conventionnels. Ils ont développé un nouveau système de refroidissement à l'eau avec une large gamme de capacités, réduisant la variation de température d'environ moitié par rapport aux équipements conventionnels. Cette nouvelle génération de technologie de refroidissement contrôlé est maintenant largement appliquée aux produits réels, permettant la résolution d'exigences de propriétés conflictuelles comme résistance et ténacité.
Les mesures décrites ont amélioré l'uniformité de la température de refroidissement et la planéité après refroidissement par rapport aux applications TMCP passées. Cependant, les exigences de plus en plus strictes sur la planéité de l'acier nécessitent d'autres modifications des équipements et mesures de contrôle de refroidissement accéléré pour assurer la planéité après refroidissement. Certaines aciéries ont récemment pris des mesures comme l'installation de planeurs à froid lourds.
Processus de fabrication
- Comment les laminoirs façonnent l'acier : À l'intérieur du procédé garantissant résistance et constance
- Le rouleau à pâtisserie : des origines étrusques à l'artisanat moderne
- La pilule contraceptive : histoire, avantages, risques et production
- Système automatisé de remplissage et de surveillance de piscine
- Robot réveil roulant : Système mobile intelligent piloté par Raspberry Pi et Google Calendar
- Laminage : Types de laminoirs, procédés et applications
- Comprendre les presses mécaniques : applications clés et avantages
- Presses mécaniques expliquées : fonction, types et applications industrielles
- Laminage : types de laminoirs et défauts courants des métaux laminés