



Poutres universelles (I/H) : conception, laminage et applications
Poutres universelles et leur laminage
Les poutres universelles sont aussi appelées poutres à ailes parallèles ou poutres à larges ailes. Leur section transversale est en I ou en H. Les poutres en H sont aussi appelées colonnes universelles. La partie horizontale de la section est l'aile, l'élément vertical est l'âme. La poutre H a des ailes plus larges que la poutre I. Les poutres universelles sont généralement laminées à partir d'aciers de construction et utilisées dans la construction et le génie civil. La poutre universelle a le profil de section transversale le plus efficace car la majeure partie de son matériau est située loin de l'axe neutre, offrant un second moment d'aire élevé, ce qui augmente la rigidité, donc la résistance à la flexion et à la déformation.
Les poutres H ont largeur et hauteur égales ou quasi égales, mieux adaptées pour être orientées verticalement et supporter des charges axiales (colonnes en construction multi-étages), tandis que les poutres I sont significativement plus hautes que larges, mieux adaptées pour supporter des charges de flexion (poutres de plancher).
Lorsqu'une poutre fléchit, le haut est en compression et le bas en tension. Ces forces sont maximales aux extrémités. Comme la poutre universelle a plus de matériau en haut et en bas et moins dans l'âme, elle fournit une section structurelle rigide avec un minimum de matière.
Limitations et avantages
Bien que les poutres I soient excellentes pour la flexion unidirectionnelle dans un plan parallèle à l'âme, elles sont moins performantes en flexion bidirectionnelle. Elles offrent peu de résistance à la torsion et subissent un gauchissement de section sous charge torsionnelle. Pour les problèmes dominés par la torsion, les sections creuses et autres sections rigides sont préférées.
Augmenter la hauteur de la poutre augmente la résistance à la flexion au cube de la hauteur, d'où une grande rigidité. Cependant, l'épaisseur de l'âme ne doit pas être trop faible pour éviter le flambage.
L'âme résiste aux efforts tranchants, les ailes résistent à la majeure partie du moment de flexion. Les poutres en I sont conçues pour supporter de fortes charges sur de grandes portées. Elles sont une forme très efficace pour supporter charges de flexion et tranchantes dans le plan de l'âme. Ailes épaisses et âme mince répartissent efficacement le matériau pour résister aux fortes charges de flexion. Cependant, les sections en I ont une capacité réduite dans le sens transversal et sont inefficaces pour la torsion.
La poutre H est un profilé haute performance grâce à sa distribution optimisée de la section et son rapport résistance/poids raisonnable. Avec ses ailes larges et âme mince, elle a un module de section élevé, une grande résistance à la flexion et d'excellentes propriétés mécaniques. Les poutres H sont généralement plus lourdes que les poutres I et utiles comme supports de murs de soutènement. Elles peuvent aussi servir de sections de poutre quand la hauteur sous plafond est limitée. Grâce à leurs propriétés exceptionnelles, elles sont largement utilisées pour poutres, colonnes, autres éléments architecturaux, fondations sur pieux, ponts et autres ouvrages de génie civil.
Les poutres universelles diffèrent des cornières laminées (aussi appelées poutres à ailes coniques). Les ailes des poutres universelles sont parallèles et d'épaisseur constante, tandis que celles des cornières sont coniques avec épaisseur variable. Les cornières nécessitent des rondelles coniques pour la connexion.
Les poutres H ont largeur et hauteur égales ou quasi égales, les poutres I sont significativement plus hautes que larges. Les poutres universelles sont produites à partir d'aciers de construction soit par fabrication (généralement à partir de tôles) soit par laminage. La Fig. 1 compare les sections de différents types de poutres.
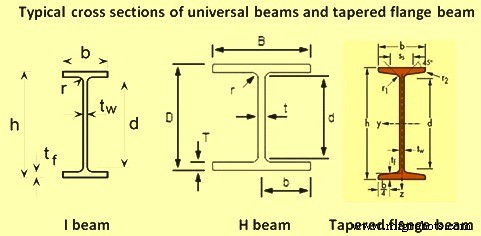
Fig. 1 Comparaison des sections transversales de différents types de poutres
Laminage des poutres universelles
Conventionnellement, les poutres universelles comme les autres profilés sont produites par laminage de brames dans des cages universelles (Fig. 2). Plus récemment, des blèmes de poutre à section en forme d'os de chien ont été coulées en continu, contournant certains stades du laminage primaire. Pour la production de poutres I, le procédé le plus récent est la coulée continue et le laminage de blèmes à aile mince (ex. épaisseur < 50 mm) pour produire des poutres à ailes parallèles à âme mince.
Laminoir à poutres universelles conventionnel
Le processus conventionnel comprend : chauffe de la brame, laminage aux contours et dimensions, coupe à chaud à longueurs maniables, refroidissement à température ambiante, redressage, coupe aux longueurs commandées, inspection, expédition.
Le chauffage des grosses sections se fait soit dans un four à poussoir, soit dans un four à poutre mobile continue. Le four à poussoir équipait presque tous les anciens laminoirs à poutres universelles, la tendance récente étant aux fours à poutre mobile pour leurs nombreux avantages. Normalement, les laminoirs ont un ou deux fours à poutre mobile continue.
Un laminoir type pour poutres universelles comprend : une cage réversible à deux cylindres pour le dégrossissage initial, suivie d'un groupe de trois cages en tandem pour achever le laminage.
Les poutres H étaient initialement laminées sur des cages à deux et trois cylindres, et des cages universelles à quatre cylindres pour la finition. Cependant, les ailes n'étaient pas aussi bien écrouies que l'âme et les dimensions étaient limitées. Pourtant, la demande pour des poutres de plus grande hauteur avec âmes plus minces et ailes plus larges sans conicité a dicté l'évolution des laminoirs à poutres universelles.
La composition d'un laminoir normal comprend : déscaleur haute pression, cage réversible à deux cylindres à rainures multiples avec manipulateurs des deux côtés, scie à langue pour couper la tête, cage universelle de dégrossissage, cage d'écroûtage, cage universelle de finition à passe unique, scie à chaud, butée de calibre, deux lits de refroidissage, redresseur rotatif à 7-9 cylindres, lit d'inspection avec presse à gag pour redressage si nécessaire, machine à empiler, étiqueteuse, scie à froid, machine à fagoter, avec tables à rouleaux pour le déplacement du matériau. La disposition type est Fig. 2.
Les cages universelle de dégrossissage et d'écroûtage sont des cages réversibles multipasses fonctionnant en tandem par synchronisation de vitesse informatisée. La cage de dégrossissage est normalement à quatre cylindres (deux horizontaux moteurs, deux verticaux non moteurs). La cage d'écroûtage est généralement à deux cylindres, une rainure. La cage de finition a aussi deux cylindres horizontaux moteurs et deux verticaux non moteurs.
Après laminage, la poutre passe par les étapes de finition : sciage à chaud pour couper à la longueur du lit de refroidissement. Normalement deux scies : une fixe, une mobile. Le lit de refroidissement combine généralement poutres mobiles et chaînes de transfert. Dans certains laminoirs, des jets d'eau refroidissent aussi les faces supérieures et inférieures avant la zone de finition.
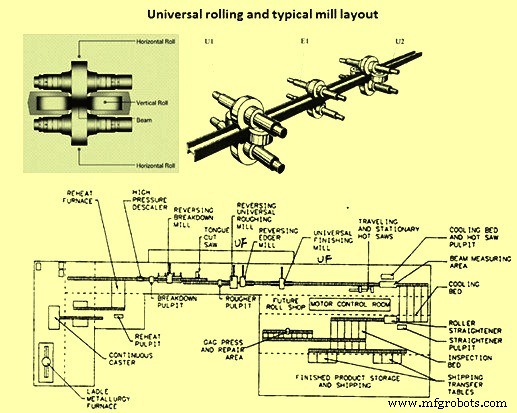
Fig. 2 Laminage de poutre universelle en cage universelle et disposition type du laminoir
Laminoir à poutres universelles moderne
Le laminoir moderne est normalement construit avec des cages universelles continues pour laminer en continu des brames ou blèmes de poutre coulés en continu. Il est normalement équipé d'un système de contrôle automatique de calibre (AGC). L'épaisseur d'aile du blème coulé est inférieure à 50 mm.
La brame ou le blème est généralement chauffé dans un four de réchauffage à poutre mobile continue. De nombreux fours ont quatre zones de chauffe et une capacité d'environ 250 t/h. Les fours modernes sont entièrement pilotés par ordinateur et acceptent des brames ou blèmes chauds ou froids.
Une ligne complète comprend généralement : une cage de dégrossissage/rupture, un groupe de cages universelles avec cage U1, cage d'écroûtage E1, cage U2 (Fig. 2) et une cage universelle de finition. Un déscaleur haute pression précède la cage de dégrossissage. Équipements aussi : sciage à chaud et à froid, un redresseur à rouleaux, lit d'inspection avec presse à gag, machines de finition, atelier de retournement de cylindres. Tous connectés par tables à rouleaux. En finition, il y a transfert par chaînes à certains endroits. Les laminoirs modernes ont normalement une capacité annuelle d'un million de tonnes ou plus.
La cage de dégrossissage est souvent réversible. Comme la brame mince ou le blème à aile mince est coulé et sert de dimension d'entrée, moins de passes sont requises qu'en laminage conventionnel. L'acier est laminé jusqu'à ce que sa taille convienne à la cage universelle du laminoir à poutres.
Un groupe type de cages universelles comprend : cage universelle de dégrossissage avec cylindres verticaux et horizontaux, cage d'écroûtage horizontale, cage universelle de finition avec cylindres horizontaux et verticaux (Fig. 2). Pour permettre l'utilisation de brames plus lourdes comme matière de départ et améliorer le rendement, une table de sortie de longueur suffisante est généralement prévue.
Normalement, le produit laminé après la cage de dégrossissage passe en avant et en arrière dans le groupe : la cage de dégrossissage réduit l'épaisseur de l'âme centrale et des deux ailes, tandis que les cylindres d'écroûtage ne contactent que les extrémités des ailes pour en contrôler la longueur. La cage de finition reste ouverte jusqu'à la passe finale où ses quatre cylindres impartissent une bonne finition de surface et assurent une bonne tolérance dimensionnelle.
La hauteur des cylindres horizontaux inférieurs des deux cages universelles peut être ajustée, ainsi que les cylindres supérieurs. Cela assure que l'âme se forme au centre des ailes. Tous les cylindres des trois cages sont positionnés automatiquement par commande informatique programmée pour les différentes formes et calibres de sections.
Les laminoirs sont aussi équipés du système de contrôle hydraulique automatique de calibre (AGC), offrant une tolérance dimensionnelle améliorée et une grande flexibilité dans les tailles de sections.
Des produits comme les poutres H, dont la section n'est pas rectangulaire, peuvent aussi être produits par laminage. Ici, le laminage en rainure est effectué au stade de dégrossissage. Les matériaux sont laminés par cylindres rainurés pour obtenir la même section transversale que les cylindres. Après avoir produit une forme quasi H par laminage en rainure, le produit est fini par une cage universelle et une cage d'écroûtage. Une section en H se forme quand le matériau passe à travers quatre cylindres, rendant la cage universelle (équipée d'une paire de cylindres verticaux et une paire horizontale) adaptée au laminage des poutres H. La cage d'écroûtage est équipée de cylindres rainurés et a pour fonction d'ajuster les largeurs d'ailes.
Dans la cage universelle, les variations d'épaisseur d'aile et d'âme se font aisément par réglage de l'écartement. Cependant, pour laminer des produits avec différentes hauteurs d'âme et largeurs d'ailes, il faut des cylindres exclusifs pour ces tailles, nécessitant des changements de cylindres. En particulier, comme les hauteurs d'âme sont déterminées par la somme de la largeur des cylindres horizontaux et de l'épaisseur d'aile, il a fallu jusqu'ici autant de tailles de cylindres horizontaux que de hauteurs d'âme de produits. Des développements récents ont abouti à des laminoirs et techniques capables d'ajuster les hauteurs d'âme par un seul cylindre à largeur variable sans changer de cylindres.
Processus de fabrication
- Intégration IoT : Contrôle Arduino à distance via applications Windows 10 UWP
- Coulée et laminage de brames minces : amélioration de la production de produits plats
- La poche de coulée (tundish) : clé de la qualité dans la coulée continue de l'acier
- Technologie de coulée de brames à ailes : production efficace de poutres en acier
- Optimisation des opérations de la gueulard de haut fourneau pour efficacité et fiabilité
- Machines CNC : débloquer l'efficacité et la précision dans l'ingénierie industrielle
- Comprendre les machines-outils de fraisage : types, fonctions et applications
- Laminage à chaud vs à froid : comprendre les procédés de formage des métaux
- Comprendre le laminage : comment les procédés de laminoir façonnent le métal