



Coulée et laminage de brames minces : amélioration de la production de produits plats
Coulée et laminage de brames minces (TSCR)
Pour la production de produits plats, l'acier liquide est généralement coulé sous forme de brames habituellement dans une gamme d'épaisseur de 150 mm à 350 mm dans les machines de coulée continue de brames. Ces brames sont inspectées, ébarbées puis réchauffées dans un four de réchauffage de brames aux températures de laminage avant d'être laminées en bobines laminées à chaud dans un laminoir à bandes à chaud semi-continu ou continu. Le développement de la technologie de coulée et laminage de brames minces (TSCR) est une étape en avant pour réduire le nombre d'étapes de processus dans la production de bobines laminées à chaud (HRC). À l'origine, la technologie TSCR a été développée avec l'objectif principal de réduire les coûts d'investissement et de production, mais aujourd'hui elle est devenue l'une des routes de production les plus prometteuses pour maintenir l'acier comme matériau de premier plan dans les applications technologiques et elle est considérée comme une technologie qui a atteint un haut degré de maturité. Une vitesse de coulée de 6,0 mètres par minute (m/min) pour une épaisseur de brame de 50/55 mm est assez courante de nos jours.
Initialement, seuls les aciers au carbone ordinaires de qualité commerciale étaient coulés par la voie de la coulée de brames minces. Mais actuellement, la plupart des nuances d'acier, y compris les aciers à faible, moyen et haut carbone, les nuances d'acier HSLA (high strength low alloy), les nuances d'acier pour tubes de pipeline, et les nuances d'acier pour applications automobiles y compris les nuances IF (interstitial free) peuvent être coulées par la voie de la coulée de brames minces. En fait, cette technologie a apporté un changement de paradigme dans la technologie sidérurgique de la coulée et du laminage. La technologie de coulée et laminage de brames minces a été rendue possible grâce aux nombreuses améliorations dans les processus de coulée et de laminage qui incluent : (i) la conception du moule, (ii) les oscillations hydrauliques du moule, (iii) l'utilisation de freins électromagnétiques (EMBR), (iv) l'utilisation de décapage haute pression et de guide à rouleaux latéraux (edger) dans le laminoir, (v) la réduction dynamique du cœur liquide (LCR), (vi) la qualité de la poudre de moule et SEN redessiné, et (vii) le refroidissement par pulvérisation d'eau.
Avantages majeurs de la technologie TSCR
Les principaux avantages de la technologie TSCR par rapport à la coulée de brames épaisses et au laminage à chaud incluent : (i) réduction du coût en capital, (ii) réduction de la main-d'œuvre, (iii) réduction de la surface au sol requise, (iv) amélioration du rendement du produit fini à partir de l'acier liquide, (v) réduction de la consommation spécifique de combustible, et (vi) réduction de la consommation spécifique d'énergie.
Historique
La mise en œuvre du concept TSCR n'a connu aucun succès jusqu'au milieu des années 80 en raison des nombreux défis technologiques associés à la technologie. La première percée dans cette direction a été réalisée en octobre 1985 par SMS Schloemann-Siemag lorsque la première brame mince de 50 mm d'épaisseur a été coulée dans une usine pilote à Kreuztal-Buschhutten. Ce succès a été obtenu avec un moule en forme d'entonnoir breveté et une buse d'immersion optimisée. SMS Schloemann-Siemag a donné à cette technologie le nom de « Compact Strip Production (CSP) ». La première usine CSP a été commandée fin 1987 et mise en service chez Nucor Steel, Crawfordsville, Indiana en juillet 1989. Quelques jours après la mise en service, il y a eu une rupture majeure dans la machine de coulée en raison d'opérateurs inexpérimentés. Cela a eu un effet sur l'acceptation rapide de cette technologie. Presque au même moment, le processus In-line Strip Production (ISP) était en développement intensif par Mannesmann Demag et le groupe Arvedi. Le développement de l'ISP a commencé en 1988 basé sur un brevet Arvedi-Mannesmann. En 1992, l'usine prototype ISP a été construite par Arvedi à son usine de Crémone, où la majeure partie du développement de ce processus a été réalisée. En 1994-95, l'usine prototype a terminé la première phase de son développement. Plus tard, basée sur la technologie ISP, Acciaieria Arvedi a développé un nouveau processus de coulée de brames minces/laminage sans fin sous la marque Arvedi ESP. Avec ce processus, une bande de 0,8 mm d'épaisseur est produite. Voest Alpine (VAI) d'Autriche (maintenant Primetals Technologies) et Danieli d'Italie ont également développé des technologies de coulée et laminage de brames minces. La technologie de VAI est connue sous le nom de Continuous Thin Slab Casting and Rolling Technology (CONROLL) et produit des brames jusqu'à 125 mm d'épaisseur. C'est plutôt des brames d'épaisseur moyenne. La technologie développée par Danieli était connue sous le nom de Continuous flexible Thin Slab Rolling (fTSR) et produit des brames dans une gamme d'épaisseur de 70 mm à 90 mm. La mise en œuvre des technologies TSCR a reçu un coup de pouce majeur après que la Chine et l'Inde ont commencé à étendre leur production d'acier massivement. Aujourd'hui, une usine TSCR à trois brins basée sur la technologie CSP a été installée chez ESSAR, Gujarat, Inde (maintenant ArcelorMittal Nippon Steel India Limited).
Le processus TSCR a subi un développement extrêmement dynamique principalement en ce qui concerne le débit par usine, la disponibilité, les coûts de conversion, la gamme de nuances d'acier produites, les dimensions near-net-shape, la géométrie de la bande, les paramètres de qualité et les caractéristiques de surface. Aujourd'hui, la technologie TSCR est utilisée pour produire non seulement des aciers dans la gamme du carbone faible et moyen, mais aussi des nuances inoxydables ferritiques et austénitiques et des aciers au silicium à grains orientés. Les étapes amont et les installations de traitement des bandes à chaud en aval ont également vu un développement supplémentaire, avec l'ingénierie d'usine et la technologie s'adaptant aux produits de l'usine CSP, par exemple, des épaisseurs de bandes à chaud jusqu'à environ 1 mm.
Caractéristiques métallurgiques et autres aspects importants du processus TSCR
Lors du traitement de l'acier dans le processus TSCR, du bassin de distribution à l'enrouleur, il y a plusieurs caractéristiques métallurgiques et autres aspects importants du processus comme décrit ci-dessous.
- La solidification rapide de la brame mince affine la structure dendritique. La correction de la structure dendritique aide à une structure plus homogène.
- Les inclusions non métalliques sont petites et globulaires, conservent leur forme pendant le laminage à chaud et contribuent aux propriétés isotropes (telles que la ténacité et l'aptitude au pliage, etc.).
- Tous les éléments de micro-alliage ajoutés restent en solution. En raison de la haute température de la brame coulée avant le laminage à chaud, la précipitation prématurée est évitée.
- Pour minimiser les difficultés de coulée dans la région peritectique, la teneur en carbone de nombreux aciers micro-alliés est limitée entre 0,05 % et 0,06 %. Cette restriction bénéficie à la ténacité et à la soudabilité.
- La haute température de la brame pendant le cintrage et le décintrage minimise la tendance à former des fissures transversales.
- La température dans le four d'équilibrage dépend de l'élément de micro-alliage et est conçue pour maintenir le micro-alliage en solution.
- Le chargement direct est le facteur principal qui réduit la consommation d'énergie pendant le laminage à chaud.
- Dans le laminage de brames minces, la déformation dans les premiers passages dépasse souvent 50 %. Une forte déformation à haute température est essentielle pour affiner les grains austénitiques grossiers (plus de 1 000 micromètres) par recristallisation.
- L'affinement et l'uniformité des grains austénitiques sont une condition préalable pour une structure ferritique fine jusqu'à 4-5 micromètres.
- Le refroidissement accéléré sur la table de sortie et le sous-refroidissement de l'austénite affinent davantage la ferrite.
Le processus de production et le niveau typique d'évolution de la température dans le processus TSCR sont montrés à la figure 1.
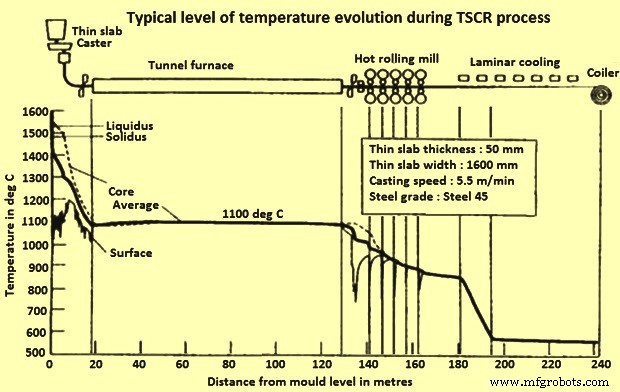
Une solidification plus rapide dans le TSCR fournit des structures plus uniformes et plus fines. Un espacement fin des bras dendritiques secondaires (SDAS), obtenu grâce à la solidification rapide dans la coulée, favorise une structure plus homogène avec moins de structure de micro-ségrégation que la coulée conventionnelle. La micro-ségrégation est la ségrégation entre les bras dendritiques où la concentration minimale de soluté est au centre des bras dendritiques et la concentration maximale de soluté est entre les bras. En fait, le SDAS est une mesure de la non-homogénéité dans la coulée continue de brames. Dans la coulée de brames minces, un système de « réduction du cœur liquide » (LCR) est utilisé. La réduction du cœur liquide permet de réduire l'épaisseur du brin sous le moule alors que le cœur est encore en phase liquide. Généralement, le premier segment dans le système de guidage du brin peut être ajusté pour obtenir la réduction désirée de l'épaisseur du brin. Les différents processus TSCR sont décrits ci-dessous.
Compact Strip Production (CSP)
Le concept de base de la technologie CSP est l'atteinte d'une efficacité maximale des coûts grâce à la liaison des trois étapes de processus : (i) la coulée, (ii) l'égalisation de la température, et (iii) le laminage à chaud. L'acier liquide après la fabrication de l'acier est versé dans le bassin de distribution de la machine de coulée continue (CCM). Dans cette technologie, l'acier liquide est coulé en brame de l'épaisseur désirée variant de 50 mm à 90 mm. La brame est ensuite cisailée à la longueur appropriée et transportée vers le four tunnel ou d'équilibrage normalement réglé à une température de 1 150 °C. À ce stade, la brame montre une taille de grain d'austénite de 500 à 1 000 micromètres. Après un temps de résidence de 20 minutes dans le four, la brame quitte le four et est cisailée en tête. La brame mince chaude entre ensuite dans le laminoir de finition à environ 1 000 °C. La brame est laminée en bande à chaud (épaisseur variant de 0,8 mm à environ 16 mm et largeur variant de 800 mm à 1 880 mm) au fur et à mesure qu'elle passe à travers le laminoir de finition de 5, 6 ou même 7 cages. La bande à chaud après laminage entre dans la table de sortie (ROT) où elle subit un refroidissement laminaire jusqu'à la température d'enroulement. Elle est ensuite enroulée à température ambiante. Le schéma du processus CSP est montré à la figure 2.
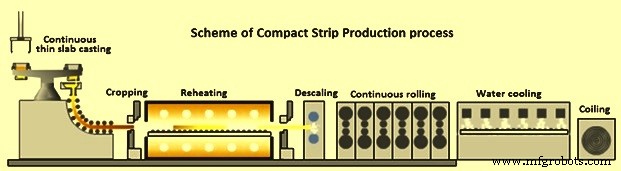
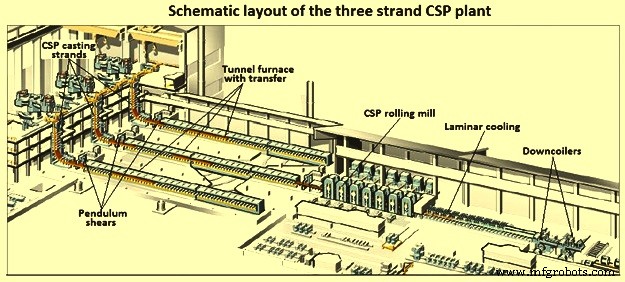
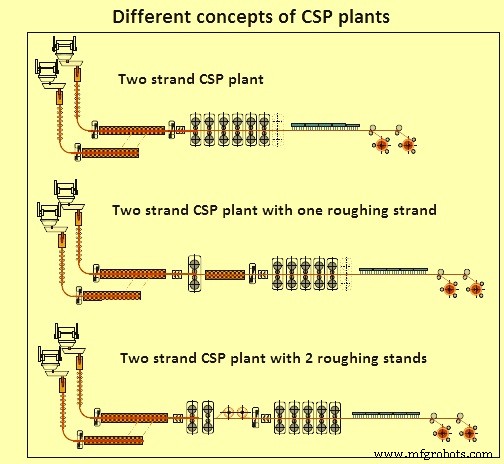
Les éléments principaux du processus CSP sont : tourelle de poche, moule, système de guidage du brin, unité de rouleaux pincés, cisaille pendulaire, four de chauffage avec chariot de transfert pour connecter deux brins de coulée, laminoir avec 5 à 7 cages, refroidissement de bande et enrouleurs. Le processus a un réglage flexible de l'épaisseur de la brame pendant la coulée par réduction du cœur liquide, permettant l'adaptation à l'épaisseur finale de la bande et de l'épaisseur et de la vitesse de coulée. Des bandes à chaud de 1 mm d'épaisseur peuvent être confortablement laminées à chaud par cette technologie. CSP utilise des systèmes de contrôle de profil et de planéité adoptant la technologie CVC bien connue pour le réglage. Les capacités d'une usine à un brin vont jusqu'à 1,5 million de tonnes par an (Mt/an), une usine à deux brins jusqu'à 3 Mt/an, et une usine à 3 brins jusqu'à 4 Mt/an. La disposition schématique de l'usine CSP à trois brins est montrée à la figure 3 et les différents concepts des usines CSP sont montrés à la figure 4.
Le cœur du processus CSP est le moule en cuivre-chrome-zirconium de 1 100 mm de long, en forme d'entonnoir, breveté (figure 5). L'alimentation de l'acier liquide se fait par une buse d'immersion (SEN) dans les limites d'une cavité de moule étroite en évasant l'entrée du moule sous forme d'entonnoir. Cet entonnoir se termine approximativement au milieu de la longueur du moule au-delà duquel les parois larges des moules sont parallèles et séparées par une épaisseur égale à l'épaisseur de la brame mince. Les côtés de la paroi du moule sont coniques pour compenser le retrait de l'acier en solidification. En raison de la solidification rapide de la brame mince, il est nécessaire de fournir un guidage du brin sur une longueur d'environ 4,5 m à 5 m seulement même à une vitesse de coulée élevée de 6 m/min.
Par rapport à sa conception originale, la machine de coulée CSP a connu des développements remarquables en ce qui concerne la configuration du moule en forme d'entonnoir, la longueur du guidage du brin, les boucles de contrôle technologiques, ainsi que sa flexibilité en termes de débit et d'épaisseur de coulée. Dans les usines de coulée en exploitation aujourd'hui, la longueur du guidage du brin a été augmentée d'environ 6,0 m à 9,7 m (figure 5). Ce développement a été mis en œuvre tout en maintenant le concept vertical avec tous ses avantages liés à l'équipement et métallurgiques. Une étape décisive a été le développement supplémentaire du moule de la conception à cadre en U vers le moule à double cadre ou cadre en O. Ce moule innovant est fixé en son centre, tout en augmentant markedly la stabilité de l'ensemble de la structure. Le cadre a des fenêtres latérales pour accueillir le joug si et quand un frein électromagnétique (EMBR) est utilisé.
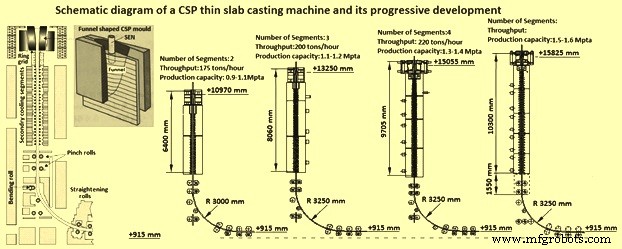
Les boucles de contrôle technologiques du brin CSP ont été systématiquement étendues dans le but d'atteindre une fiabilité opérationnelle maximale et une qualité de produit optimale. Cela concerne principalement le contrôle du niveau du moule, l'oscillateur hydraulique du moule, la réduction du cœur liquide (LCR), et la mesure de la densité de flux thermique dans le moule et la détection précoce de rupture, ainsi que le contrôle dynamique de la solidification finale dans le but d'assurer une haute température d'entrée de la brame dans le four tunnel. La liaison directe de la coulée et du laminage crée un potentiel supplémentaire en ce qui concerne la capacité de débit et les dimensions finales. Le LCR permet de régler l'épaisseur optimale de la brame afin d'atteindre les dimensions limites, la capacité de débit maximale, ou le degré de formage requis pendant que la coulée est en cours.
Le développement du laminoir CSP a progressé pour répondre aux demandes du marché. La meilleure solution pour répondre à diverses exigences et inclure une large gamme de produits finis est la disposition compacte du laminoir comportant six ou sept cages selon le mix de produits. Afin d'obtenir des épaisseurs de bande finies minimales jusqu'à 0,8 mm, différentes épaisseurs d'entrée de brame sont utilisées et les diamètres des cylindres de travail et les matériaux des cylindres sont optimisés de telle sorte que deux ou trois diamètres de cylindres différents sont utilisés. La technologie CVC (continuously variable crown), qui a déjà fait ses preuves dans les laminoirs à bandes à chaud conventionnels, a été encore améliorée avec le développement des laminoirs de finition CSP. Le résultat est le processus dit « CVC Plus », qui présente une plage de réglage markedly plus large pour le contrôle de profil jusqu'à 190 % de la plage de réglage CVC.
L'utilisation de systèmes de refroidissement inter-cages plus efficaces permet le laminage ferritique des aciers à ultra-bas carbone ainsi que le laminage thermomécanique des aciers HSLA. Une cisaille volante installée avant un enrouleur rotatif et/ou deux enrouleurs descendus offre la possibilité de laminage semi-sans fin de bande mince. Des systèmes de refroidissement rapide en aval de la dernière cage ou dans la partie arrière de la ligne de refroidissement offrent une plus grande flexibilité dans la mise en œuvre des courbes température-temps pour obtenir des propriétés de bande spécifiques et pour traiter les aciers multiphasés.
La capacité de laminer jusqu'à des épaisseurs finales inférieures à 1,5 mm est une caractéristique particulière du processus CSP, et des paquet technologiques ont été spécifiquement développés pour cela, cependant, selon les épaisseurs d'entrée, l'évolution de la température, la distribution de la réduction et la vitesse de laminage, des épaisseurs finales minimales jusqu'à 0,8 mm peuvent être atteintes à des températures de laminage de finition austénitiques.
Comparé à la production conventionnelle de bandes à chaud, les épaisseurs atteignables sont jusqu'à 50 % plus minces selon la nuance d'acier concernée. Cela, à son tour, augmente les exigences dans le laminoir CSP, surtout en termes de demande de force et d'énergie, d'usure des cylindres principalement dans les dernières cages, et de planéité de la bande. La lubrification de l'écartement des cylindres est adoptée pour minimiser l'usure, réduire la force de séparation des cylindres et le couple, ainsi que pour améliorer la surface de la bande. Pour la mesure et le contrôle de la planéité, des boucleurs segmentés sont installés dans plusieurs laminoirs qui détectent non seulement la tension inter-cages, mais aussi la distribution de la tension de la bande sur la largeur, et qui activent la fonction de cintrage des cylindres de travail pour le contrôle de la planéité.
Malgré ces mesures, cependant, pour les bandes très minces, il est difficile d'atteindre une haute planéité de la bande une fois qu'elle a refroidi. La bande, bien qu'encore plate sur la table de rouleaux de sortie parce qu'elle est sous tension, peut montrer une ondulation des bords lors du déroulement ultérieur. Le masquage des bords a été développé pour sauvegarder la planéité de la bande refroidie. Des plaques de guidage ajustables sous les groupes de refroidissement par écoulement laminaire éloignent l'eau des bords de la bande et permettent d'améliorer la planéité de 250 unités-I à 25 unités-I (les unités-I sont une mesure quantitative exacte de la planéité. C'est un nombre sans dimension qui incorpore à la fois la hauteur et la longueur crête-à-crête d'une onde répétitive).
Les boucles de contrôle installées dans tout un laminoir CSP sont constamment mises à jour au statut technologique réel. Elles servent non seulement à déterminer la stratégie de laminage, à calculer le programme de passage et à prérégler le laminoir, mais principalement à atteindre les paramètres de produit fini requis tels que le profil, le contour et la planéité, à surveiller le flux de masse, à contrôler le laminoir pour atteindre l'épaisseur finale demandée, et à assurer des tolérances minimales de ces paramètres. Les propriétés mécaniques de la bande finie sont significativement affectées par les températures de laminage de finition et d'enroulement ainsi que la stratégie de refroidissement. Des modèles de processus physiques appropriés ont été développés et adaptés à des exigences de produits en constante augmentation.
La bande laminée à chaud produite au moyen de la technologie CSP, en particulier la bande dans la gamme d'épaisseur inférieure jusqu'à 0,8 mm, a commencé à influencer la conception des étapes de processus technologiques en aval telles que le décapage et la galvanisation. Un exemple typique d'une configuration d'usine combinée est la ligne de décapage et galvanisation de bande à chaud mise en service chez Wuppermann aux Pays-Bas en 2000, qui décapage et galvanise la bande à chaud dans la gamme d'épaisseur de 0,8 mm à 3,0 mm. Il est également possible d'intégrer une ou deux cages de laminage à froid dans les lignes de traitement de ce type.
Procédé In-line Strip Production (ISP)
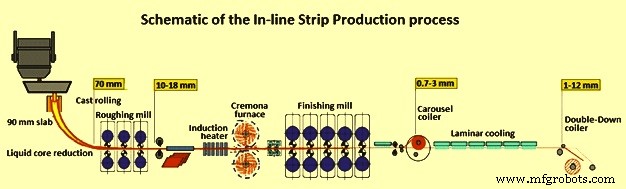
Le processus In-line Strip Production (ISP) produit des bobines laminées à chaud jusqu'aux épaisseurs finies de 1 mm. L'une des caractéristiques les plus frappantes du processus ISP est la compacité globale de l'usine. Avec une longueur de ligne de seulement 180 m de l'acier liquide à la bobine laminée à chaud, elle est généralement reconnue comme la ligne de bande la plus courte au monde. Cette caractéristique est le résultat de trois caractéristiques significatives du processus ISP : (i) la coulée continue avec réduction du cœur liquide pendant la solidification de la brame, (ii) la liaison directe entre la coulée d'acier et le laminage initial de la brame, et (iii) l'utilisation d'un chauffe par induction compact combiné à deux fours à bobines, plutôt que de longs fours tunnel du côté entrée du laminoir à chaud.
L'acier liquide est coulé dans un moule à cintrage multiple avec oscillation servo-hydraulique et une épaisseur de sortie de 70 mm. La brame subit une réduction douce au fur et à mesure qu'elle descend le long du brin de rayon 5,2 m, pour émerger à une vitesse de 5,5 m/min et à une épaisseur maximale de 55 mm. La buse de bassin de distribution est conçue pour assurer une croissance de coquille homogène et la coulée de longues séquences.
Immédiatement à la sortie du brin, la brame entre dans un laminoir de débourbage à 3 cages pour une réduction à une barre de transfert de 10 mm à 18 mm d'épaisseur, qui est ensuite coupée à la longueur par une cisaille pendulaire transversale. La réduction du cœur liquide permet la production d'une brame d'acier homogène de haute propreté, pratiquement exempte de ségrégation et avec un bon affinage des grains pour donner de meilleures caractéristiques mécaniques à l'acier fini. De plus, la combinaison de la réduction du cœur liquide avec l'entrée directe de la brame dans le laminoir de débourbage apporte des avantages d'économie d'énergie par rapport aux séquences de laminage interrompues conventionnelles.
Après le passage dans un four de chauffage par induction pour augmenter la température de l'acier de 150 °C à 250 °C, la barre de transfert atteint le « four de Crémone ». Cette unité comprend deux enrouleurs logés dans des chambres isolées, ou boîtes, et tandis qu'un enrouleur accepte et enroule une barre de transfert arrivant du four par induction, l'autre déroule la barre de transfert précédente pour alimenter le laminoir à chaud.
Bien que le four de Crémone à gaz découple l'étape de coulée et de débourbage du laminoir de finition, c'est un tampon dynamique en ce qu'il maintient l'acier en ligne et homogénéise le profil de température prêt pour le laminage à chaud, et donc dans l'atteinte d'une haute productivité et efficacité. Les bords de la bande à chaud résultante prolongent les campagnes des cylindres de travail sur le laminoir de finition jusqu'à 150 km.
L'acier est décapé à haute pression avant d'entrer dans un laminoir à chaud à 5 cages équipé de décalage et cintrage des cylindres de travail plus un contrôle automatique de l'épaisseur sur toutes les cages 4-hauts. Une jauge d'entrée du laminoir de 20 mm ou moins permet à Arvedi de produire de la bande laminée à chaud jusqu'à 1 mm en un seul passage avec une haute précision de profil et de jauge, un niveau de courbure de 1 % à 3 %, une faible rugosité de surface et une bonne déformabilité à froid.
À cette jauge inférieure, les écarts de longueur à travers la bande sont inférieurs ou égaux à une « unité I ». Finalement, la bande laminée passe le long d'une table de refroidissement à écoulement laminaire d'eau avant l'enroulement descendant. Un haut niveau de contrôle de processus et d'automatisation est une caractéristique intégrale de toute l'usine. Les émissions d'échappement de fumées sont de 1,0 mg/Nm³, et la recirculation totale de l'eau sur site évite les rejets liquides.
Les tolérances dimensionnelles de la bande laminée à chaud sont comparables à celles du produit laminé à froid, avec une bobine de jauge 1 mm à 1,2 mm montrant une valeur transversale plate lorsqu'elle est mesurée à 25 mm du bord de la bande. Ce processus est montré schématiquement à la figure 6.
Technologie de coulée et laminage de brames minces de Danieli
Le processus de première génération ou de coulée et laminage de brames minces de Danieli consistait en une unité de coulée de brames minces flexible (fTSC) connectée à une unité de laminage de brames minces (fTSR) à travers un four tunnel. L'unité fTSC était capable de couler une brame d'épaisseur 60 mm. Le brin était de conception verticale courbée, avec moule en entonnoir, réduction douce et refroidissement par brouillard d'air. Le laminoir consistait en un laminoir de finition avec 6 à 7 cages de laminage en configuration cluster. Ce processus est montré schématiquement à la figure 7.
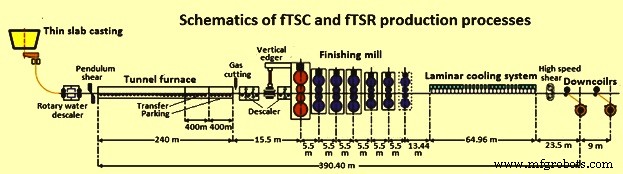
Grâce au développement continu du processus, Danieli a développé deux concepts de disposition différents et sous ces concepts, le processus de coulée et laminage de brames minces a été nommé « Quality Strip Production (QSP) » et « Quality Strip Production Endless (QSP-E) » (figure 8).
Dans le QSP, l'usine avec un ou deux brins de coulée est connectée au laminoir à travers de longs fours tunnel, qui ont la fonction de réchauffer et d'égaliser la température de la brame ainsi que de garantir un temps tampon suffisant en cas d'arrêts programmés du laminoir (par exemple, changement de cylindres de travail) ou d'interruptions non programmées du flux de matériau. Ces dernières années, grâce à une augmentation progressive du débit massique due aux vitesses de coulée accrues héritées de la dernière génération de brins de coulée minces fonctionnant à des vitesses ultra-élevées, et en combinaison avec l'introduction fiable de la technologie de chauffage par induction à la place des fours tunnel, il a été possible de développer la configuration QSP-E. Cette configuration a résulté en des usines extrêmement compactes spécifiquement dédiées à la production de jauges ultra-minces. Cela est rendu possible grâce à l'application du processus de laminage sans fin (c'est-à-dire la connexion directe et ininterrompue entre la coulée et le laminage), pour surmonter les problèmes bien connus d'enfilage de la bande lors de la production de jauges minces en mode bobine-à-bobine.
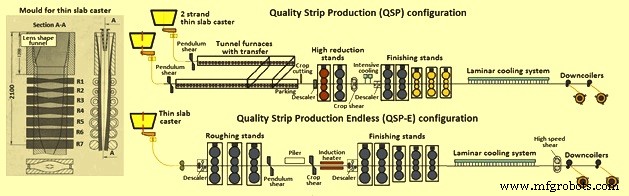
Les usines QSP peuvent être exploitées avec 2 brins de coulée, ce qui a permis d'élargir considérablement le mix de nuances d'acier de brames minces et d'augmenter la productivité de l'usine bien au-delà de 3 Mt/an. Ces usines ont été initialement conçues pour l'application du laminage bobine-à-bobine et ensuite pour le processus semi-sans fin pour laminer des jauges plus minces en dessous de 1 mm. Le concept QSP-E a permis d'optimiser la production de jauges ultra-minces en mode sans fin, mais montrant peu de flexibilité dans la production de nuances plus sophistiquées en raison du lien rigide entre la coulée et le laminage.
Dans le cas du laminage sans fin, le brin est en fait forcé de toujours fonctionner à des vitesses de coulée très élevées et ce n'est pas possible pour toutes les nuances d'acier pour des raisons métallurgiques. De plus, le processus sans fin s'est avéré économiquement compétitif uniquement pour la production de bobines ayant une épaisseur de bande inférieure à 1,5 mm, mais dès que l'épaisseur de la bande augmente, la puissance requise par les chauffe par induction pour continuer à fonctionner devient excessivement élevée, rendant nécessaire de revenir au mode bobine-à-bobine.
Dans un effort continu pour améliorer les processus et technologies existants et surmonter leurs limitations actuelles, Danieli a développé un nouveau concept dans les usines TSCR. Ce concept s'appelle Danieli Universal Endless (DUE). Le concept DUE est capable d'unifier dans une seule ligne de production toutes les caractéristiques gagnantes qui jusqu'à présent ont été développées en utilisant différentes approches, tout en éliminant les facteurs limitants de chacune d'entre elles.
La disposition DUE présente : (i) une haute productivité grâce à une combinaison sans précédent d'épaisseur de brame et de vitesse, (ii) une haute flexibilité de production, capable de fonctionner en mode bobine-à-bobine, semi-sans fin et sans fin, (iii) une haute flexibilité opérationnelle, due à la présence du four tunnel et du temps tampon pertinent, (iv) couvre tout le spectre des nuances d'acier produites pour les produits plats, y compris les plus sophistiquées laminées via laminage thermomécanique (nuances API pipeline) ou laminage à température contrôlée (produits multiphasés) ainsi que les nuances qui nécessitent des vitesses de coulée modérées comme les nuances peritectiques, les aciers électriques et les nuances à haut carbone, sensibles aux fissures, et (v) couvre tout le spectre des dimensions géométriques de la bande, allant de 0,8 mm pour les jauges ultra-minces, produites en mode sans fin, jusqu'à 25 mm de bandes épaisses. Cela, bien sûr, en combinaison avec un coût de transformation imbattable, inférieur à tout autre processus actuellement disponible.
Technologie CONROLL
Le processus CONROLL produit une brame de 70 mm à 80 mm d'épaisseur à travers un moule droit à parois parallèles mais ne réalise pas de réduction d'épaisseur du brin. Des vitesses de coulée élevées dans la gamme de 2 m/min à 4 m/min et une largeur de 800 mm à 1 600 mm sont possibles. Le brin est connecté au laminoir via un four de réchauffage à rouleaux qui égalise la température de la brame à 1 120 °C. Le laminoir peut inclure quatre, cinq ou six cages de finition selon le mix de produits et l'épaisseur de finition requise. Le laminoir consiste en un mécanisme de cisaille hydraulique, un décapage haute pression à l'eau, un système de refroidissement laminaire de bande, et un enrouleur descendant. L'épaisseur finale de la bande est dans la gamme de 1,8 mm à 20 mm.
La technologie CONROLL a été installée en avril 1995 chez Armco à Mansfield. Armco a adopté cette technologie car elle était conçue spécifiquement pour l'acier inoxydable. Les nuances d'acier produites incluent l'acier au carbone, les nuances d'acier inoxydable de la série 400 (409 et 430), un petit pourcentage de nuances HSLA (high strength low alloy), les nuances d'acier hautement allié et les aciers au silicium.
Technologie TSP
Tippins Incorporated aux USA s'est associé au constructeur de brins Samsung Heavy Industries de Corée du Sud pour développer la technologie TSP. Cette technologie convient aux nuances d'acier du faible carbone au haut carbone, aciers inoxydables, aciers HSLA, acier au silicium, nuances API, et acier de qualité d'emboutissage. L'une des forces du laminoir est sa polyvalence. Il peut produire des bobines ou des tôles discrètes permettant une large gamme de largeurs et d'épaisseurs à être produites. La coulée de brames d'épaisseur intermédiaire a certains avantages. La brame est assez mince pour éliminer le besoin d'un laminoir de débourrage séparé et assez épaisse pour maintenir une bonne qualité. L'épaisseur intermédiaire permet une plus grande largeur de brame, un temps de réchauffage réduit et donc une formation de calamine réduite par rapport aux brames minces de 50 mm.
Après la coulée, les brames sont envoyées directement au four de réchauffage pour égaliser la brame à la bonne température de laminage. Le temps de maintien typique pour chauffer une brame à 1 250 °C est de 12 min à 13 min. Une fois que la bande a été réduite à 20 mm à 25 mm d'épaisseur, elle est enroulée dans le four d'enroulement pour retenir la température de la bande. La bande est ensuite inversée en avant et en arrière à travers le laminoir. Un total de trois passages de débourrage plats et six passages de finition d'enroulement sont généralement requis pour finir les jauges à 1,5 mm d'épaisseur.
Processus de fabrication
- Moulage à la cire perdue d'alliages de titane : précision, efficacité et sélection des matériaux
- Moulage par modèle perdu : avantages, inconvénients et quand l'utiliser
- Révolutionner la coulée en sable avec la technologie FDM Stratasys
- La poche de coulée (tundish) : clé de la qualité dans la coulée continue de l'acier
- Technologie de coulée de brames à ailes : production efficace de poutres en acier
- Comprendre les Défauts de Fonderie : Types, Causes et Remèdes Prouvés
- ABB Robotics reçoit le prix du gouvernement de Shanghai pour l'innovation en R&D
- Centres de tournage avancés et technologie de machines CNC
- Laminage à chaud vs à froid : comprendre les procédés de formage des métaux